ที่อยู่
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
เวลาทำการ
จันทร์ถึงศุกร์: 9AM - 5PM
เสาร์: 9AM - 4PM
ที่อยู่
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
เวลาทำการ
จันทร์ถึงศุกร์: 9AM - 5PM
เสาร์: 9AM - 4PM
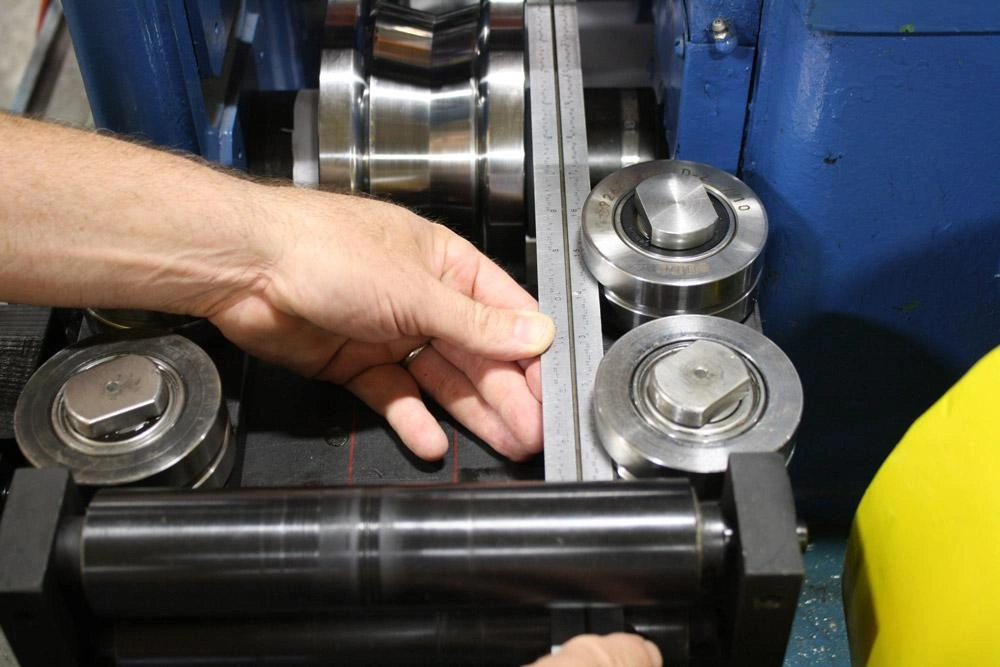
วิธีการปรับลูกกลิ้งเครื่องขึ้นรูป เป็นคำถามที่สำคัญที่สุดที่ผู้ปฏิบัติงานซึ่งมุ่งสู่ความแม่นยำระดับโลกตั้งคำถาม ใน Beli RollForming เราเข้าใจว่าแม้แต่เครื่องจักรที่แพงที่สุดก็จะล้มเหลวในการผลิตโปรไฟล์คุณภาพหากช่องว่างและความดันของลูกกลิ้งไม่ถูกต้อง ในภูมิทัศน์การผลิตยุคใหม่ของปี 2026 การบรรลุความคลาดเคลื่อน ±0.5 mm ไม่ใช่ความหรูหราอีกต่อไป - แต่เป็นข้อกำหนด
หากคุณได้เชี่ยวชาญ ความลับในการจัดแนวและสอบเทียบเครื่องขึ้นรูป แล้ว คุณจะรู้ว่าฐานรากของเครื่องจักรต้องระดับ
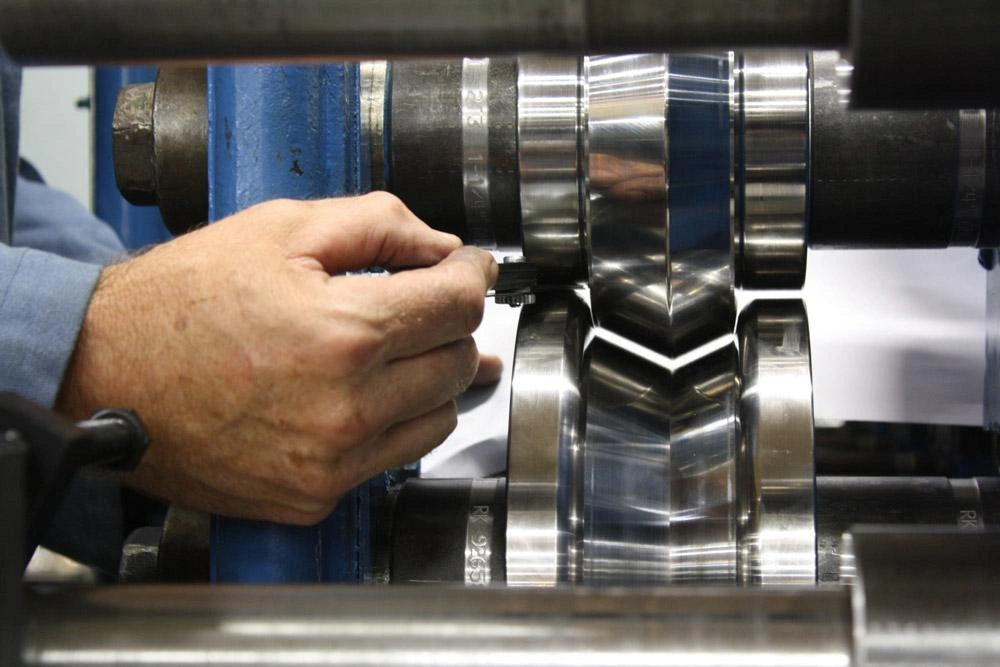
ขั้นตอนแรกใน วิธีการปรับลูกกลิ้งเครื่องขึ้นรูป คือการตั้งค่าช่องว่าง ใช้เกจวัดร่องความแม่นยำสูง ช่องว่างระหว่างลูกกลิ้งบนและล่างควรเท่ากับ 1.0 ถึง 1.05 เท่าของความหนาของวัสดุ หากแน่นเกินไป คุณจะทำให้โลหะบางลง หากหลวมเกินไป โปรไฟล์จะสูญเสียรูปทรง
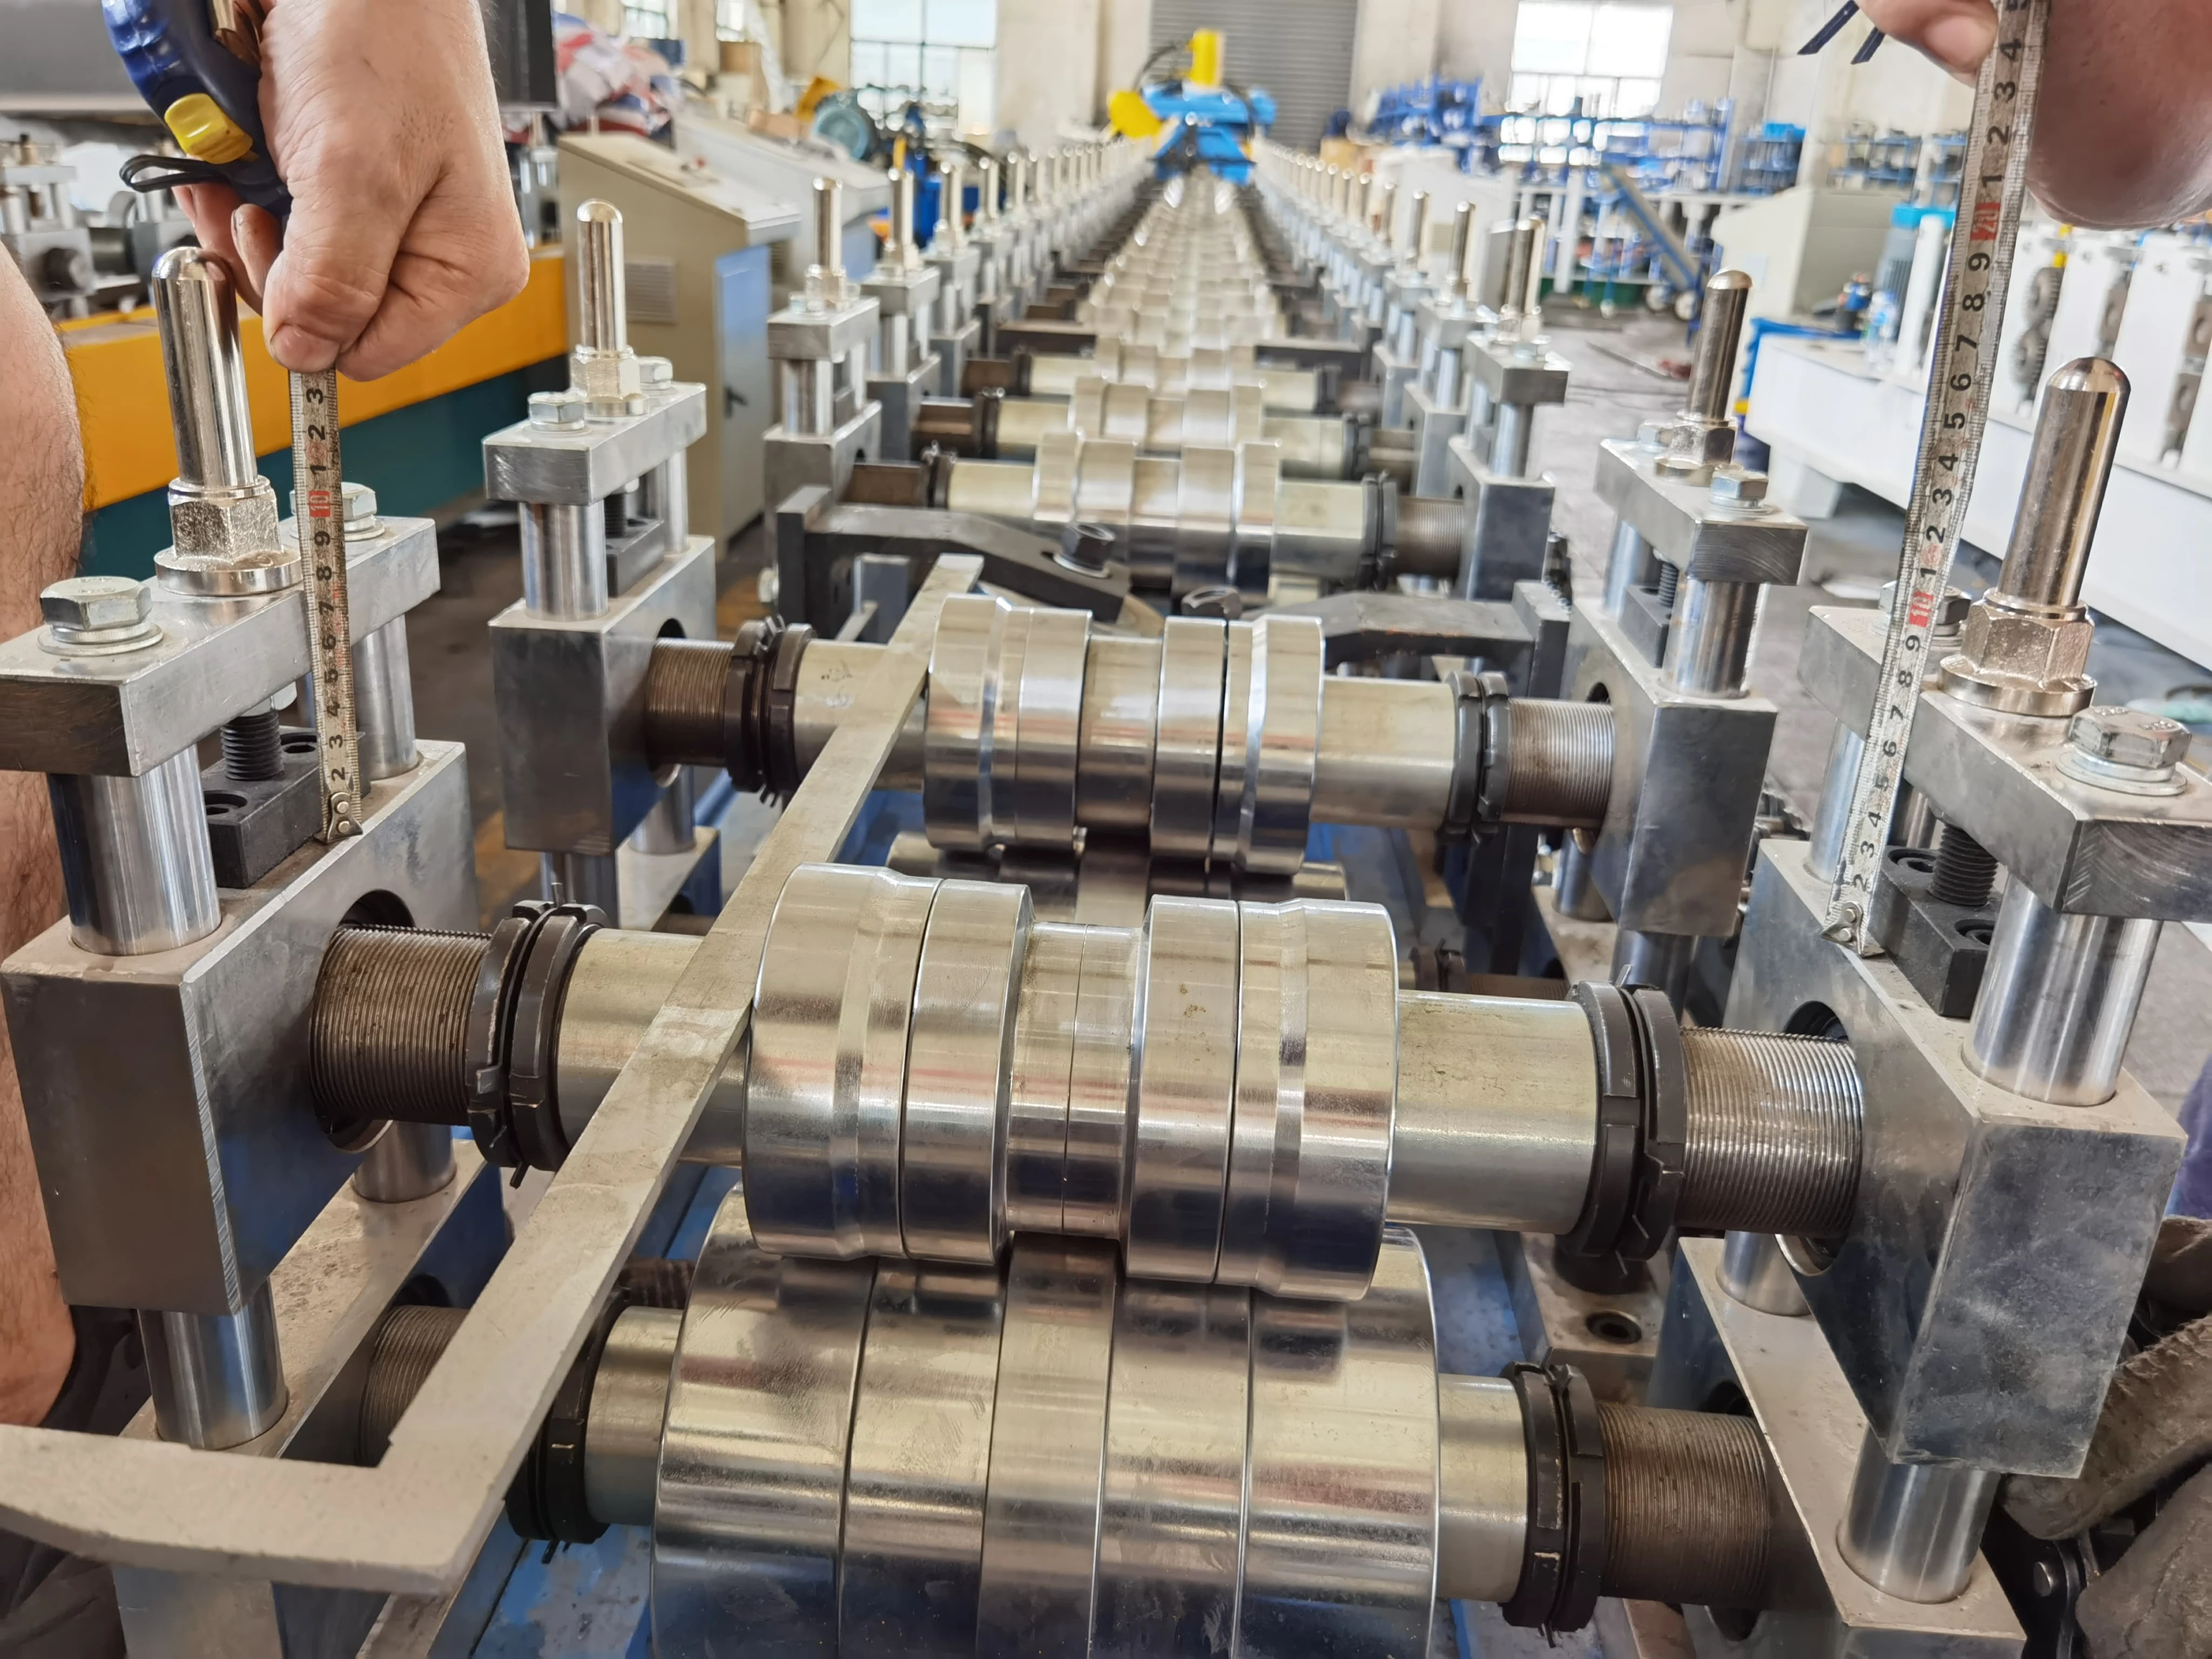
เมื่อเรียนรู้ วิธีการปรับลูกกลิ้งเครื่องขึ้นรูป ความสม่ำเสมอคือหัวใจสำคัญ เสมอปรับสกรูตึงทั้งฝั่งในและฝั่งนอกพร้อมกัน ใช้ประแจบิดเพื่อให้แน่ใจว่าความดันลงเท่ากันทั้งสองด้านของเพลาเพื่อป้องกันการเบี่ยงเบนของวัสดุ
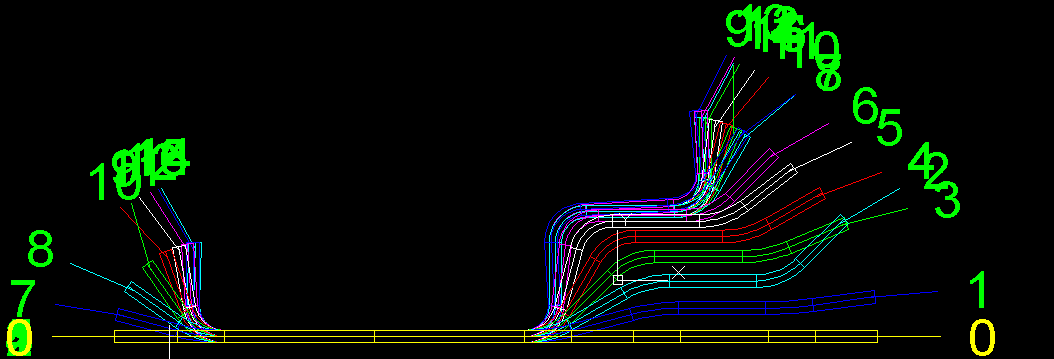
การดัดโลหะให้ได้ความแม่นยำนั้นทำได้โดยการแบ่งเป็นขั้นตอน สำหรับการดัดมุม 90 องศา อย่าพยายามดัดให้ได้มุมนั้นในสองขั้นตอน ให้กระจายแรงกด ปรับลูกกลิ้งให้ค่อยๆ ดัดไปทีละ 15°, 45°, 75° และสุดท้าย 91° เพื่อชดเชยคุณสมบัติการคืนตัวตามธรรมชาติของโลหะ.
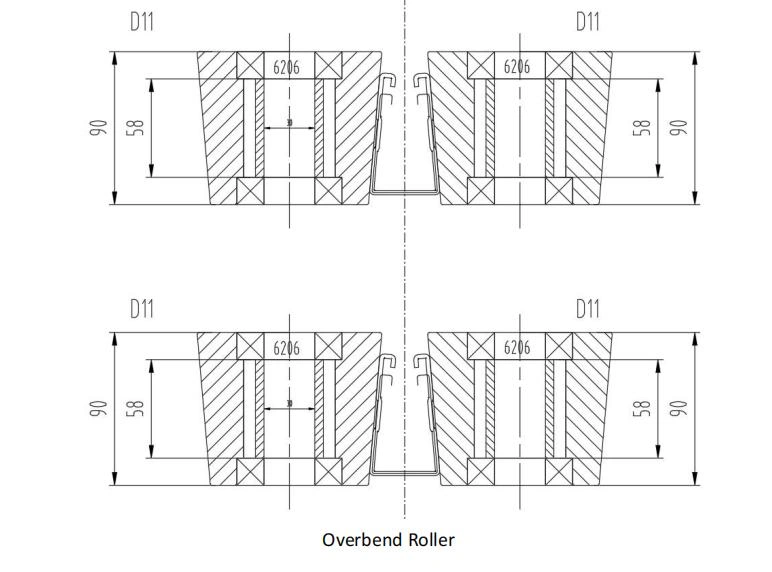
ความลับสำคัญใน วิธีการปรับลูกกลิ้งเครื่องขึ้นรูป คือ "กฎ 1 องศา" เหล็กความตึงสูงส่วนใหญ่จะเด้งกลับ 1 ถึง 2 องศา ตั้งสถานีขึ้นรูปสุดท้ายให้เลยมุมเป้าหมายไปเล็กน้อยเพื่อให้วัสดุผ่อนคลายเข้าสู่ตำแหน่งที่สมบูรณ์
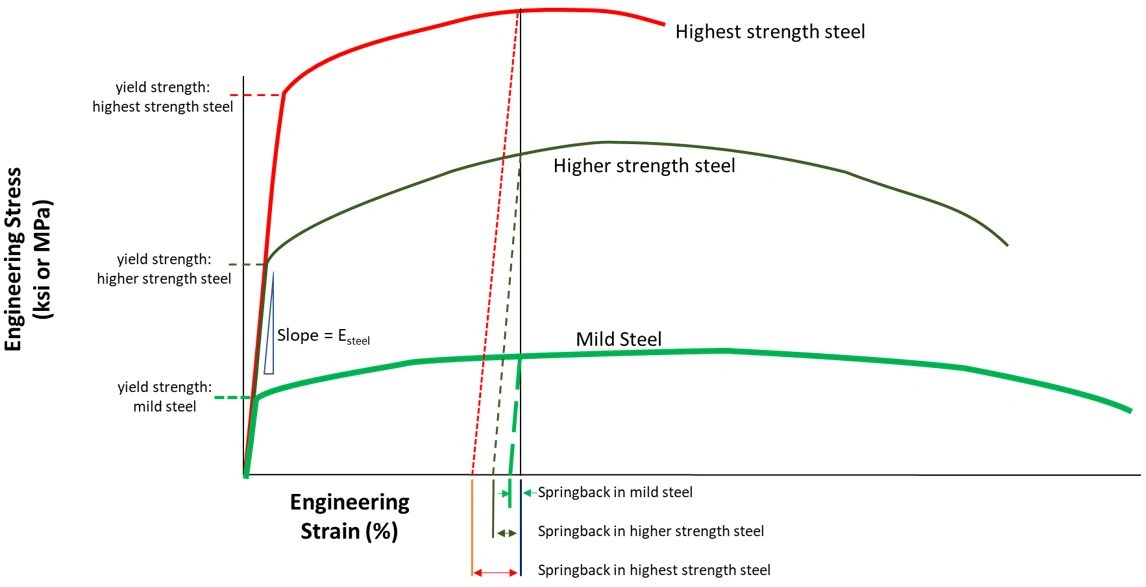
หากคุณเปลี่ยนจากทองแดงนุ่มเป็นเหล็กชุบสังกะสีความแข็งแรงสูง คุณต้องรู้ วิธีการปรับลูกกลิ้งเครื่องขึ้นรูป สำหรับความแตกต่างของจุดยืด วัสดุที่แข็งกว่าต้องการความดันลงมากขึ้นอย่างมีนัยสำคัญและการประกบลูกกลิ้งด้านข้างที่แน่นขึ้นเพื่อรักษารูปทรง
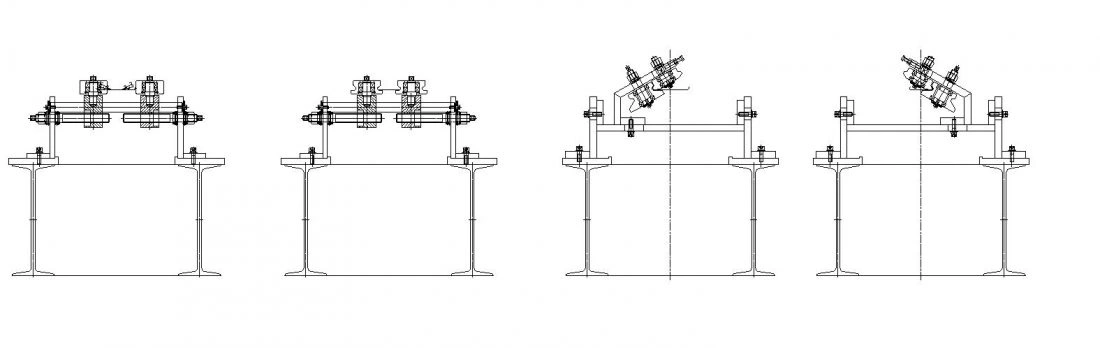
ลูกกลิ้งด้านข้างมักถูกเพิกเฉย ปรับสิ่งเหล่านี้เพื่อออกแรงกดด้านข้าง ซึ่ง "ล็อค" การดัดเข้าที่ นี่มีความสำคัญเมื่อใช้ ชุดอุปกรณ์เครื่องขึ้นรูปที่จำเป็น สำหรับโปรไฟล์ช่อง C หรือ Z ที่ซับซ้อน
บางครั้งปัญหาอาจไม่ได้อยู่ที่ความโค้ง แต่เป็นความตรง ปรับลูกกลิ้งด้านล่างในสามสถานีสุดท้ายให้สูงกว่าสถานีก่อนหน้า 0.05 มม. การป้อนวัสดุแบบ "ขึ้นเนิน" นี้จะช่วยป้องกันไม่ให้ชิ้นงานโค้งงอลงขณะออกจากเครื่อง.
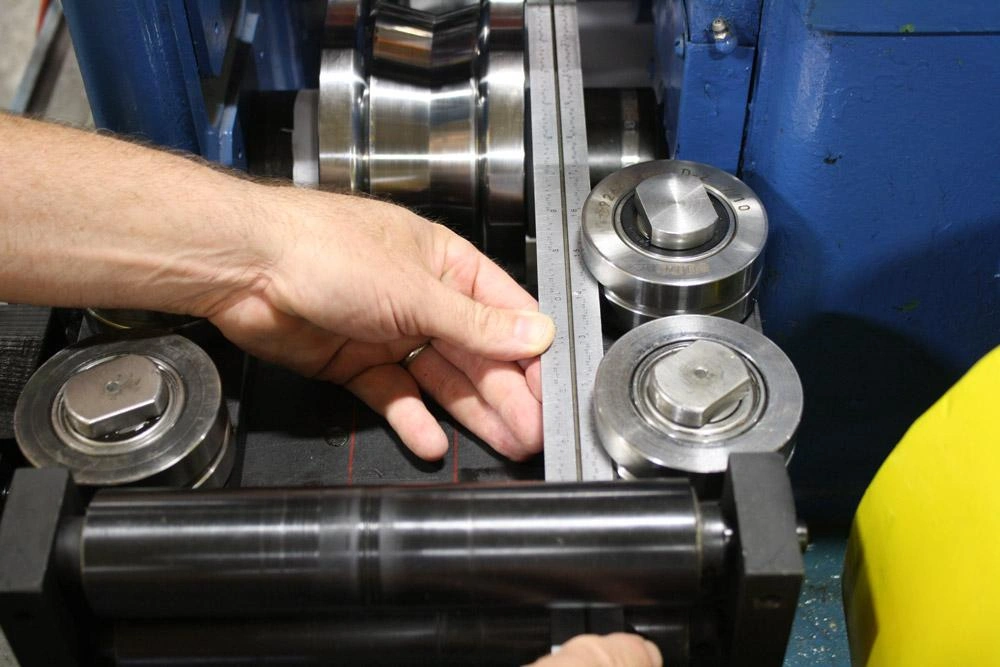
คุณไม่สามารถเรียนรู้ วิธีการปรับลูกกลิ้งเครื่องขึ้นรูป ได้โดยไม่มองที่ไกด์ทางเข้า หากลูกกลิ้งทางเข้าไม่ศูนย์กลางพอดีกับสถานีขึ้นรูปแรก แถบทั้งหมดจะวิ่งผิดทาง ทำให้เกิดคลื่นขอบ ตรวจสอบให้ เครื่องคลายม้วน จัดแนวพอดีกับไกด์ทางเข้า
ระหว่างการขึ้นรูปความเร็วสูง ลูกกลิ้งร้อนขึ้นและขยายตัว หลังจากทำงาน 30 นาที หยุดชั่วคราวเพื่อตรวจสอบช่องว่างของคุณ คุณอาจต้องผ่อนความดันแนวตั้งเล็กน้อยเพื่อชดเชยการขยายตัวจากความร้อนของลูกกลิ้งเหล็ก
ความหนาของฟิล์มน้ำหล่อเย็นเปลี่ยนช่องว่าง "ที่มีประสิทธิภาพ" เมื่อ ปรับลูกกลิ้งเครื่องขึ้นรูป ตรวจสอบให้ระบบพ่นของคุณสม่ำเสมอ จุดแห้งจะก่อให้เกิดแรงเสียดทานมากขึ้น ดึงโปรไฟล์และก่อให้เกิดผล "บิดตัว"
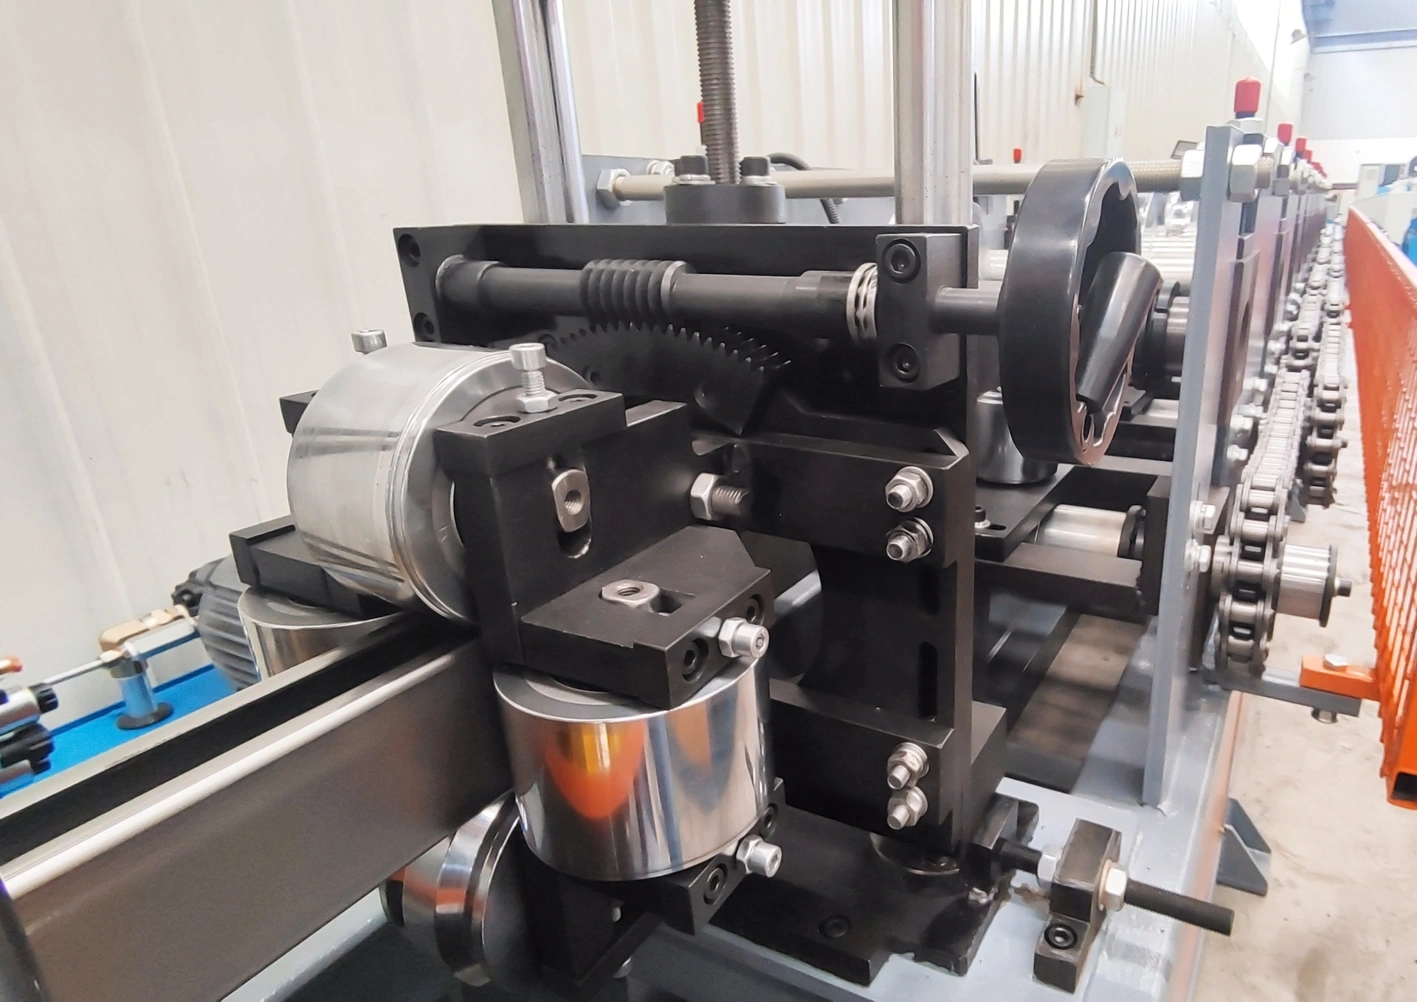
การปรับแต่งสุดท้ายเกิดขึ้นที่ด้านทางออก ใช้ลูกกลิ้งเครื่องตรงโปรไฟล์เพื่อต้านการโก่งหรือบิดตัวที่เหลืออยู่ นี่คือขั้นตอน "ขัดผิว" ของ ความก้าวหน้าของการขึ้นรูป
การไม่เข้าใจ วิธีการปรับลูกกลิ้งเครื่องขึ้นรูป นำไปสู่ "oil canning" - ริ้วคลื่นที่ไม่สวยงามบนผิวโลหะแบน โดยปฏิบัติตาม 11 ความลับเหล่านี้ คุณจะมั่นใจว่าผลผลิตของคุณเป็นไปตามมาตรฐานที่เข้มงวดที่กำหนดโดย สมาคมการก่อสร้างโลหะ (MCA) นำไปสู่ความพึงพอใจของลูกค้าที่ดีขึ้นและของเสียน้อยลง
ทุกการปรับแต่งที่คุณทำบนพื้นเป็นส่วนหนึ่งของระบบที่ใหญ่กว่า ดูว่าสายการผลิต เครื่องขึ้นรูป ทั้งหมดเชื่อมต่อกันอย่างไร ตั้งแต่เครื่องคลายม้วนถึงเครื่องตรงโปรไฟล์ด้านทางออก
เพื่อช่วยผู้ปฏิบัติงานบนพื้น เราได้จัดเตรียมเครื่องคำนวณแบบไดนามิกเพื่อหาช่องว่างเริ่มต้นที่เหมาะสม เพียงป้อนสเปกวัสดุของคุณด้านล่าง
ช่องว่างลูกกลิ้งเป้าหมาย: 1.65 mm
สาเหตุที่พบบ่อยที่สุดของข้อบกพร่องในการขึ้นรูปคือช่องว่างลูกกลิ้งที่ไม่ถูกต้องระหว่างเครื่องมือบนและล่าง เมื่อช่องว่างไม่ตรงกับความหนาวัสดุ จะก่อให้เกิดความดันที่มากเกินไป ผลที่ตามมาคือ โลหะจะบิดเบี้ยว บิดตัว หรือถลอกระหว่างกระบวนการขึ้นรูป
คุณควรสอบเทียบเครื่องขึ้นรูปของคุณในจุดเริ่มต้นของกะการผลิตใหม่ทุกครั้งและทุกครั้งที่คุณเปลี่ยนไปใช้วัสดุม้วนใหม่ ความแปรผันของวัสดุต้องการการปรับแต่งอย่างต่อเนื่อง ดังนั้น การตรวจสอบสม่ำเสมอป้องกันข้อผิดพลาดมิติที่ไม่คาดคิดและรับประกันคุณภาพที่สม่ำเสมอ
การลดการเด้งกลับของวัสดุหมายถึงการดัดแถบโลหะเกินที่สถานีเฉพาะเจาะจงเพื่อให้ผ่อนคลายเข้าสู่มุมที่ต้องการพอดี คุณต้องปรับการผ่านเครื่องมือสุดท้ายอย่างระมัดระวัง นอกจากนี้ การใช้ซอฟต์แวร์คาดการณ์ขั้นสูงช่วยให้ผู้ปฏิบัติงานคำนวณการดัดเกินที่ต้องการพอดีได้
คุณจะรู้ว่าลูกกลิ้งของคุณสึกหรอหากคุณตรวจพบร่องลึก การเกาะติด หรือผิวสำเร็จที่ไม่สม่ำเสมอบนโปรไฟล์เครื่องมือ เครื่องมือที่สึกหรอไม่สามารถรักษาความคลาดเคลื่อนที่เหมาะสมได้ ดังนั้น คุณต้องตรวจสอบเพลาภายด้วยสายตาเป็นรายเดือนและจัดตารางบริการลับใหม่เมื่อปรากฏการเสื่อมสภาพผิว
คุณสามารถใช้งานความหนาวัสดุที่ต่างกันบนเครื่องมือเดียวกันได้ แต่คุณต้องปรับช่องว่างแนวตั้งของเพลาบนด้วยตนเอง เรขาคณิตโปรไฟล์อาจเปลี่ยนเล็กน้อย อย่างไรก็ตาม ความแปรผันเกจเล็กน้อยมักยอมรับได้หากผู้ปฏิบัติงานสอบเทียบช่องว่างลูกกลิ้งใหม่อย่างถูกต้อง
สารหล่อลื่นที่ดีที่สุดสำหรับการติดตั้งอุปกรณ์เครื่องขึ้นรูปคือน้ำหล่อเย็นสังเคราะห์ที่ละลายน้ำได้ซึ่งลดแรงเสียดทานโดยไม่ทิ้งคราบเหนียว การหล่อลื่นที่เหมาะสมหล่อเย็นม้วนเหล็กและปกป้องแม่พิมพ์ที่แข็งแล้ว โดยเฉพาะ มันป้องกันไม่ให้วัสดุเกาะติดบนจุดความดัน
แถบโลหะของคุณโค้งไปทางซ้ายหรือขวาเพราะไกด์ทางเข้าไม่จัดแนวหรือความดันลูกกลิ้งไม่เท่ากันตลอดเพลาแนวนอน ความตึงที่ไม่เท่านี้บังคับให้วัสดุดึงไปด้านที่แน่นกว่า คุณต้องใช้เกจวัดร่องเพื่อสมดุลความดันอย่างสม่ำเสมอ
การเชี่ยวชาญ วิธีการปรับลูกกลิ้งเครื่องขึ้นรูป เป็นกระบวนการสังเกตและปรับปรุงอย่างต่อเนื่อง ที่ Beli RollForming เราสร้างเครื่องจักรของเราพร้อมสเกลปรับแต่งความแม่นยำเพื่อให้กระบวนการนี้ง่ายขึ้นสำหรับพันธมิตรทั่วโลกของเรา โดยนำเทคนิคเหล่านี้ไปใช้ คุณสามารถเพิ่มอายุการใช้งานอุปกรณ์และคุณภาพของผลิตภัณฑ์สำเร็จของคุณให้สูงสุดได้
กำลังมองหาเครื่องจักรความแม่นยำสูงหรือไม่? Beli RollForming นำเสนอโซลูชันขั้นสูงที่สุดในอุตสาหกรรม ติดต่อทีมวิศวกรรมของเราสำหรับการฝึกอบรมเฉพาะทางสำหรับโปรไฟล์เฉพาะของคุณ
บันทึกการเปลี่ยนแปลง:
การทบทวนถัดไปที่กำหนดไว้: 10 ตุลาคม 2026


เครื่องรีดขึ้นรูป Strut Channel 3 เครื่อง พร้อมจัดส่งไปยัง...
อ่านเพิ่มเติม

เครื่องขึ้นรูปแผ่นนั่งร้านพร้อมจัดส่งให้ผู้ซื้อในสหรัฐอเมริกา...
อ่านเพิ่มเติม
How Much Does a Strut Channel Roll Forming Machine Cost?...
อ่านเพิ่มเติม
เครื่อง roll forming งานเรือ: โปรไฟล์ต่อเรือ 5 ชนิด เครื่อง roll forming งานเรือ...
อ่านเพิ่มเติม English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








