Alamat
No. 1 Yudong Road, Huishan District, Wuxi City, Jiangsu. 214103
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
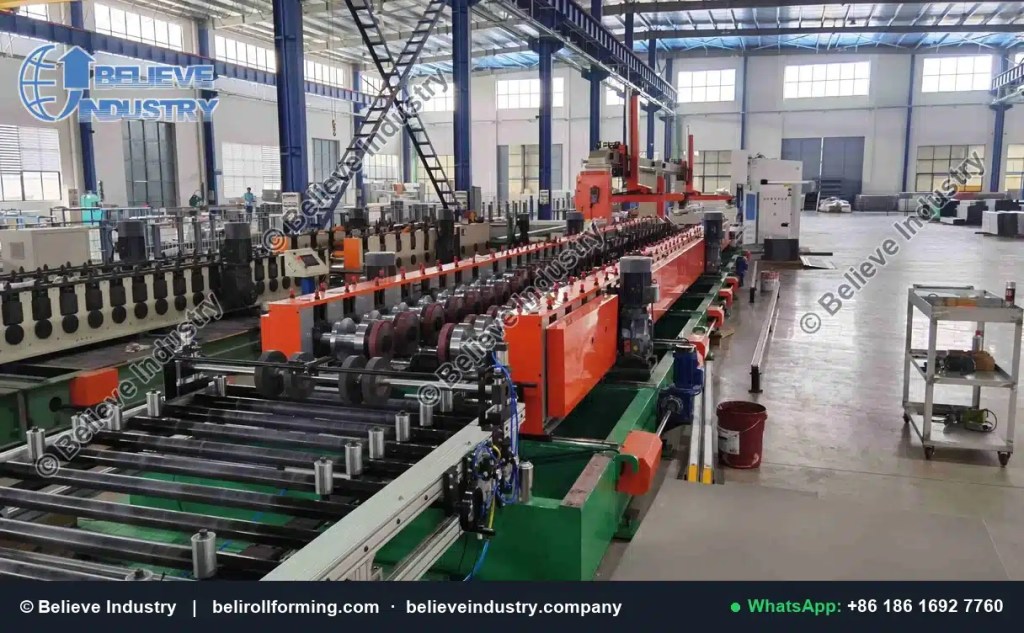
Upgrade mesin baki kabel membangun ulang stasiun lemah pada lini yang sudah Anda miliki. Lingkup biasanya berupa mesin pon servo, gunting terbang, penumpuk otomatis, dan kontrol baru. Anggaran 80,000 sampai 150,000 USD, output naik 25 sampai 40 persen, dan payback tercapai dalam 12 sampai 18 bulan.
Upgrade mesin baki kabel hanya menguntungkan bila rangka, stand, dan poros masih kokoh. Bila lini dibuat untuk strip 1.2 mm dan kini Anda menjual baki 2.5 mm, tidak ada retrofit yang bisa menyelamatkannya. Audit pada langkah satu menjawab pertanyaan itu sebelum siapa pun menandatangani pesanan pembelian.
Sebagian besar lini baki kabel yang dikirim sebelum 2015 punya satu kelemahan sama. Mesin pon bekerja bertahap, sehingga lini menunggu mesin pon pada setiap pitch. Stand pembentuk mampu berjalan 25 m/min, tetapi mesin pon menahan lini yang sama di 3 atau 4 m/min. Upgrade mesin baki kabel memindahkan bottleneck, dan di bottleneck itulah uangnya berada.
Retrofit adalah keputusan mekanis, bukan keputusan anggaran. Tabel di bawah adalah penyaring yang kami pakai saat menerima pertanyaan. Lima dari tujuh baris mengarah ke upgrade. Dua baris mengarah ke lini baru, dan tidak ada pemasok yang seharusnya membujuk Anda keluar dari itu.
| Kondisi pada lini Anda | Upgrade mesin baki kabel | Lini baru |
|---|---|---|
| Rangka dan stand kokoh, 12 sampai 22 stand, poros 60 mm atau lebih | Ya | Tidak perlu |
| Lini dibuat untuk strip 0.8 sampai 1.2 mm, kini Anda butuh 2.0 sampai 2.5 mm | Tidak | Ya |
| Mesin pon membatasi lini di 3 atau 4 m/min | Ya | Tidak perlu |
| Ganti lebar menghabiskan satu shift penuh | Sebagian, dengan lebar bermotor dan resep | Hanya bila Anda butuh kecepatan cassette |
| Toleransi panjang potong plus minus 3 mm, pelanggan minta plus minus 1 mm | Ya, dengan gunting terbang | Tidak perlu |
| Tiga operator menumpuk secara manual | Ya, dengan penumpuk otomatis | Tidak perlu |
| Kurang dari 10 stand atau poros 50 mm | Tidak | Ya |
Pertanyaan pertama adalah diameter poros. Poros 50 mm hanya membawa profil ringan pada tegangan rendah. Jalankan trough 2.5 mm dengan return flange melaluinya, poros melentur, profil terbuka, dan lubang bergeser. Satu set stand baru lebih mahal daripada seluruh sisa upgrade digabung, dan di situlah lini baru menang.
Pertanyaan kedua adalah jumlah stand. Baki C channel dangkal butuh 12 sampai 14 stand. Trough berlubang dengan return flange butuh 18 sampai 22. Bila lini Anda punya 12 stand dan baki baru butuh 20, upgrade mesin baki kabel tidak bisa menambah stasiun ke rangka yang tidak punya ruang. Panduan kami tentang apa itu mesin roll forming baki kabel menjelaskan jumlah stand per jenis baki.
Upgrade mesin baki kabel bersifat modular. Anda bisa membeli satu langkah, tiga langkah, atau kelima-limanya. Setiap langkah punya kisaran harga dan pengaruhnya sendiri terhadap output. Harga di bawah adalah angka bengkel 2026 untuk lini yang mengerjakan baki 100 sampai 600 mm, dan belum termasuk pengiriman serta pekerjaan sipil.
| Langkah | Yang berubah | Harga tipikal (USD) | Pengaruh output | Downtime lini |
|---|---|---|---|---|
| 1. Audit dan baseline | Pengukuran, bukan perangkat | 3,000 sampai 8,000 | Tidak langsung, melindungi langkah lain | Tidak ada |
| 2. Punching servo dan feeder | Mesin pon hidraulis bertahap menjadi mesin pon servo dengan feeder servo | 35,000 sampai 65,000 | Kenaikan tunggal terbesar, 30 sampai 50 persen | 3 sampai 4 hari |
| 3. Gunting terbang | Berhenti lalu potong menjadi ikuti lalu potong | 18,000 sampai 35,000 | Menghapus hentian pada setiap potong | 2 sampai 3 hari |
| 4. Run out dan penumpuk | Penumpukan manual menjadi hitung dan tumpuk otomatis | 15,000 sampai 30,000 | Membebaskan 1 sampai 2 operator | 1 sampai 2 hari |
| 5. Kontrol dan resep | Logika relay menjadi PLC dengan resep tersimpan | 8,000 sampai 18,000 | Memangkas ganti ukuran dan scrap | 1 sampai 2 hari |
Kelima langkah saling terkait. Punching servo tanpa gunting terbang tetap berhenti pada setiap potong, sehingga kenaikan dari punching dibatasi. Gunting terbang tanpa penumpukan otomatis membuat lini menunggu orang di ujung. Karena itu upgrade mesin baki kabel yang dijual sebagai satu paket biasanya lebih baik daripada uang yang sama dibelanjakan pada satu komponen besar.
Jalankan lini selama satu shift penuh dan catat empat angka. Meter yang dihasilkan. Menit berhenti dan penyebabnya. Meter yang menjadi scrap. Punch per menit yang benar-benar tercapai. Kebanyakan pabrik menduga bottleneck dan dugaannya salah.
Ambil baki berlubang dengan 12 pitch per meter. Mesin pon hidraulis dengan siklus 1.2 detik menghasilkan sekitar 4 m/min. Siklus servo 0.8 detik menghasilkan sekitar 6.2 m/min. Stand pembentuk tidak pernah menjadi batas. Bila audit menunjukkan 3.5 m/min pada lini berkapasitas 25 m/min, mesin pon adalah sasarannya dan upgrade mesin baki kabel harus dimulai dari sana.
Audit juga melindungi Anda. Tanpa baseline, tidak ada pemasok yang bisa membuktikan kenaikan 30 persen setelah retrofit. Dengan baseline, uji terima di akhir proyek punya angka yang harus dicapai.
Mesin pon servo adalah inti sebagian besar retrofit. Motor servo menggerakkan ram, sehingga langkah, kecepatan, dan dwell dapat diprogram. Mesin pon dapat melubangi saat feeder melakukan indeks, dan dapat melewati satu pitch bila pola membutuhkannya. Tonase tetap pada kisaran sama, 40 sampai 125 t untuk pekerjaan baki, karena tonase ditentukan dies, bukan oleh penggerak.
Dua detail menentukan apakah retrofit cocok. Pertama, set dies harus sesuai dengan bed mesin pon baru dan shut height. Kedua, feeder harus menjaga akurasi pitch plus minus 0.1 mm pada kecepatan kerja. Upgrade mesin baki kabel yang mempertahankan feeder mekanis lama akan kehilangan manfaatnya pada pergeseran lubang.
Set dies dibuat per pola. Slot ventilasi, lubang sambung, lubang pemasangan, dan lubang rung semuanya berada di dies. Mintalah daftar dies lengkap dalam penawaran, dan tanyakan dies lama mana yang bisa diadaptasi. Mengadaptasi dies biasanya lebih murah daripada dies baru, tetapi hanya bila shut height memungkinkan.
Unit berhenti lalu potong menghentikan strip, memotong, lalu menjalankan lagi. Pada panjang 6 m, itu satu hentian setiap 30 detik pada 12 m/min. Gunting terbang mengikuti profil yang bergerak dan memotong saat berjalan, sehingga strip tidak pernah berhenti. Akurasi panjang membaik dari plus minus 3 mm menjadi plus minus 1 mm pada sebagian besar lini.
Panduan gunting terbang menjelaskan pilihan pelacakan hidraulis dan servo. Untuk baki, gunting terbang servo adalah pilihan umum karena panjang baki besar dan pengulangan potong tinggi. Upgrade mesin baki kabel yang menambah gunting terbang tetapi mempertahankan meja run out yang aus tetap akan meninggalkan bekas pada permukaan baki.
Penumpukan manual mengikat satu sampai tiga orang di ujung lini, dan membatasi output pada seberapa banyak yang bisa diangkat seseorang. Penumpuk otomatis menghitung panjang, membentuk bundel, dan mendorongnya keluar di atas palet. Untuk baki 3 m, bundel biasanya 20 sampai 40 keping, dan untuk baki 6 m sekitar 15 sampai 25.
Penumpuk otomatis juga merupakan peningkatan keselamatan. Penanganan manual baki galvanis celup panas 6 m adalah titik cedera paling umum di lini baki. Panduan penanganan galvanizeit menjelaskan mengapa baki berlapis mudah tergores. Untuk pabrik yang menjalankan panjang 6 m, langkah 4 sering menjadi bagian pertama dari upgrade mesin baki kabel yang balik modal. Langkah ini menghapus tenaga kerja dan kerusakan sekaligus.
Penumpukan adalah tempat lini menunjukkan kapasitas sebenarnya. Bila penumpuk mampu 18 m/min, upgrade punching ke 12 m/min dapat dipakai sepenuhnya. Bila penumpuk hanya 8 m/min, lini akan mengantre di ujung dan kenaikannya menyusut.
Lini lama mengubah lebar dengan roda tangan dan meteran. PLC baru menyimpan resep per lebar dan per pola lubang. Operator memilih resep, lini menyetel posisi punch dan panjang potong, dan keping pertama mengonfirmasi setelan itu.
Kontrol resep adalah titik di mana upgrade mesin baki kabel bersinggungan dengan ganti ukuran otomatis pertanyaan itu. Bila Anda sudah punya penyesuaian lebar bermotor, lapisan resep menghapus sebagian besar waktu setup yang tersisa. Bila lebar disetel manual, resep menghemat hitungan tetapi tidak menghemat kerja kunci.
Sediakan dua hari pelatihan operator sebelum produksi berjalan lagi. Mesin pon servo yang tidak dipercaya akan dijalankan dalam mode manual, dan mode manual mengembalikan seluruh kenaikan.
Bersikap terus terang soal empat batas. Pertama, kekakuan rangka. Rangka ringan terpuntir di bawah profil yang lebih berat, dan tidak ada upgrade mesin baki kabel yang bisa memperbaikinya. Kedua, jumlah stand dan desain roll. Stasiun yang tidak ada tidak bisa ditambahkan ke rangka yang sudah penuh. Ketiga, ukuran poros dan bearing. Poros tipis membatasi ketebalan dan tegangan. Keempat, kapasitas straightener. Leveler yang dirancang untuk 1.2 mm tidak akan meratakan coil 2.5 mm, dan coil yang tidak rata merusak posisi lubang.
Bila dua atau lebih batas itu berlaku, bandingkan dengan lini baru. Panduan biaya lini baki kabel menjelaskan apa saja yang termasuk dalam lini baru, sehingga perbandingannya setara.
Sebagian besar retrofit dijalankan dalam penghentian terencana 5 sampai 8 hari. Urutan di bawah untuk lingkup lima langkah penuh. Lingkup sebagian mempersingkatnya.
| Hari | Pekerjaan | Keluaran |
|---|---|---|
| Sebelum penghentian | Rakit awal skid, uji mesin pon servo, beri label kabel | Lini masih berjalan |
| Hari 1 | Isolasi, lock out, lepas mesin pon dan feeder lama | Tidak ada |
| Hari 2 sampai 3 | Pasang mesin pon servo, feeder, sejajarkan dengan stand pertama | Tidak ada |
| Hari 4 | Gunting terbang, encoder pelacak, perubahan run out | Panjang percobaan |
| Hari 5 | Penumpuk, kontrol, resep, interlock keselamatan | Bundel percobaan |
| Hari 6 sampai 7 | Artikel pertama, pemeriksaan toleransi, pelatihan operator | Naikkan produksi |
| Hari 8 | Serah terima dengan berita acara uji terima yang ditandatangani | Output penuh |
Lock out dan tag out berlaku untuk setiap tugas dalam tabel. OSHA 1910.147 adalah acuan yang paling sering diminta pembeli ekspor dalam method statement.
Rencanakan penghentian berdasarkan buku pesanan Anda, bukan kalender pemasok. Pabrik baki yang berhenti pada bulan puncak kehilangan lebih banyak daripada keuntungan retrofit.
Hitungannya sederhana dan layak dilakukan sebelum penawaran datang. Ambil lini 4 m/min, satu shift 8 jam, 250 hari kerja. Pada ketersediaan 70 persen itu 3,360 m per hari, atau 840,000 m per tahun.
Upgrade mesin baki kabel yang menaikkan kecepatan lini ke 6 m/min menaikkan output menjadi 1,260,000 m per tahun pada ketersediaan yang sama. Dengan kontribusi 0.60 USD per meter, tambahan 420,000 m memberi 252,000 USD per tahun. Dibandingkan retrofit 120,000 USD, payback di bawah enam bulan.
Sebagian besar pabrik nyata berada di antara 12 dan 18 bulan, karena permintaan, bukan kapasitas, yang menentukan tambahan meter yang terjual. Rumusnya tetap penting. Rumus itu memberi tahu volume minimum yang membenarkan pengeluaran, dan menunjukkan langkah mana yang membeli meter terbanyak untuk uangnya.
| Skenario | Kecepatan lini sebelum | Setelah upgrade | Tambahan meter per tahun | Payback pada 0.60 USD/m |
|---|---|---|---|---|
| Punching saja | 4 m/menit | 5.5 m/min | 315,000 | 9 sampai 12 bulan |
| Punching dan gunting | 4 m/menit | 6.5 m/min | 525,000 | 10 sampai 14 bulan |
| Lingkup lima langkah | 4 m/menit | 6.5 m/min plus 2 operator | 525,000 plus tenaga kerja | 12 sampai 18 bulan |
Baris tenaga kerja adalah uang nyata. Dua operator dengan 6,000 USD per tahun masing-masing berarti 12,000 USD biaya yang dihapus, dan angka itu datang setiap tahun tanpa usaha penjualan.
Upgrade mesin baki kabel lebih sering gagal karena rumusan lingkup daripada karena perangkat. Enam hal harus ada dalam kontrak.
Jalankan uji terima pada material Anda sendiri, bukan pada coil contoh pemasok. Coil dengan coil set berat atau lapisan berbeda mengubah hasil, dan perdebatan setelahnya lebih mahal daripada ujinya. Upgrade mesin baki kabel dengan target uji terima yang jelas lebih mudah dipertahankan pada bulan keenam, saat lini sudah melewati masa sibuk.
P: Berapa biaya upgrade mesin baki kabel?
P: Bisakah punching servo diretrofit pada lini baki kabel lama?
P: Berapa lama lini berhenti selama upgrade mesin baki kabel?
P: Apakah upgrade mesin baki kabel memperbaiki toleransi panjang potong?
P: Bisakah upgrade memungkinkan saya menjalankan baki yang lebih lebar atau lebih tebal?
P: Bagaimana saya tahu apakah lini saya layak di-upgrade?
Panduan halaman produk mesin roll forming baki kabel memuat daftar tata letak yang sudah dikirim beserta jumlah stand. Bila profilnya sendiri masih terbuka, perbandingan baki ladder dan baki berlubang menentukan jenis baki lebih dulu. Untuk penawaran retrofit, kirimkan empat hal: foto lini, diameter poros, meter per shift saat ini, dan satu gambar baki berdimensi dengan pola lubangnya. Empat masukan itu cukup untuk menghitung harga upgrade mesin baki kabel tanpa kunjungan lokasi.
Terakhir diperbarui: 2026-11-18
Riwayat Perubahan Artikel
2026-11-18: Publikasi awal. Lingkup retrofit lima langkah, tabel keputusan terhadap lini baru, rencana downtime, hitungan payback, butir kontrak, dan 6 FAQ.
Pemicu Tinjauan Berikutnya
Harga mesin pon servo dan gunting terbang bergerak lebih dari 10 persen; data proyek upgrade mesin baki kabel baru dari lini yang sudah dikirim; revisi NEMA VE 1 atau IEC 61537; pemeriksaan SERP triwulanan untuk istilah fokus.
Cable Tray Machine Upgrade: 5 Retrofit Steps That Lift Output...
Baca selengkapnyaHow to Identify Your Pallet Rack Upright: 6 Punch Patterns,...
Baca selengkapnyaPallet Rack Upright Profile Names Explained: Teardrop, Sammons, Step Beam...
Baca selengkapnyaStep Beam Roll Forming Defects: Bow, Twist, and Beam Sag...
Baca selengkapnya