Alamat
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Yd Road, Huishan District, Wuxi City, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM

Mesin pemotong terbang (flying shear) adalah perangkat pemotong sesuai panjang yang bergerak maju bersama profil logam yang bergerak sambil memotongnya, kemudian kembali ke posisi awal untuk pemotongan berikutnya. Ini memungkinkan lini pembentukan gulungan (roll forming) tetap berjalan dengan kecepatan penuh alih-alih berhenti untuk setiap potongan. Sebagian besar lini lembaran atap, balok penopang (purlin), dan baki kabel yang dijual saat ini menggunakan mesin pemotong terbang hidrolik atau mesin pemotong terbang servo. Pilihan tersebut memengaruhi kecepatan pemotongan, akurasi panjang, umur pisau, dan total biaya lini produksi.
Definisi geser terbang: Mesin pemotong terbang (flying shear) adalah unit pemotong yang dipasang pada kereta bergerak yang menyesuaikan kecepatan strip selama pemotongan, sehingga profil tidak pernah berhenti bergerak. Ini adalah sistem pemotongan standar untuk jalur pembentukan gulungan kontinu yang beroperasi di atas 10 m/menit.
Pemotongan statis memaksa jalur produksi untuk berhenti, memotong, dan memulai kembali untuk setiap panjang. Siklus itu memakan waktu 2 hingga 5 detik per potong. Pemotongan cepat menghilangkan penghentian tersebut, yang berarti sekitar 30% lebih banyak lembaran per shift pada jalur produksi atap biasa.
Mesin pemotong diletakkan di atas kereta yang meluncur di atas pemandu linier atau rak dan pinion. Ketika profil mencapai panjang yang diprogram, PLC memicu pemotongan. Kereta berakselerasi hingga kecepatan jalur produksi, pisau menutup, kereta kembali, dan jalur produksi tidak pernah melambat. Dua desain gerakan dominan adalah:
Setiap unit pemotong memiliki bagian inti yang sama: kereta luncur, penggerak, dudukan pisau, set cetakan, dan PLC yang membaca panjang dari encoder pada jalur pembentukan. Encoder adalah bagian yang paling diabaikan oleh sebagian besar pembeli, dan encoder inilah yang menentukan apakah panjangnya berada pada toleransi plus/minus 1 mm atau plus/minus 3 mm. Penelitian akademis tentang desain gunting terbang mendokumentasikan mekanisme di balik siklus ini.
Fitur | Geser statis (potong-henti) | pemutusan terbang |
Perilaku garis selama pemotongan | Berhenti, memotong, memulai kembali | Berjalan terus menerus |
Output pada kecepatan 20 m/menit, bagian 3 m | Sekitar 320 buah/jam | Sekitar 400 pcs/jam |
Akurasi panjang | Bagus, tidak ada kesalahan pelacakan. | Tergantung pada pengikut servo |
Biaya pertama | Lebih rendah | Lebih tinggi |
Paling cocok untuk | Jarak tempuh pendek, kecepatan rendah | Jalur produksi kontinu dengan volume tinggi. |
Pemotongan dengan sistem terbang (flying cut) tidak selalu tepat. Bengkel yang memproduksi 200 potongan pendek per hari tidak menghemat apa pun dengan menggunakan pemotongan terbang. Kontraktor yang memproses 10.000 meter linier per minggu justru merugi jika menggunakan pemotongan statis. Sesuaikan sistem pemotongan dengan volume produksi, bukan dengan brosur.
Mesin pemotong hidrolik terbang menggunakan silinder untuk mendorong mata pisau melewati profil. Kereta penggerak digerakkan oleh motor hidrolik atau penghubung mekanis. Gaya potong tetap tinggi sepanjang langkah pemotongan, yang penting untuk baja tebal dan profil lebar.
Apa yang dilakukan dengan baik oleh pemutus hidrolik:
Kelemahan utamanya adalah:
Mesin pemotong terbang servo menggantikan silinder dengan motor servo dan sekrup bola, rak, atau engkol. Pengontrol memerintahkan posisi dan kecepatan mata pisau yang tepat di setiap pemotongan. Itulah mengapa pemotongan servo mempertahankan panjang pada plus/minus 0,5 mm sedangkan hidrolik cenderung melenceng melewati plus/minus 2 mm.
Apa yang dilakukan dengan baik oleh servo cut-off:
Di mana hal itu akan merugikan Anda:
Pasar telah berubah. Pembentukan rol listrik servo berkembang pesat sepanjang tahun 2024 dan 2025, dan sebagian besar lini produksi ekspor baru dikirim dengan sistem pemutus servo. Majalah Rollforming Believe Industry telah melacak pergeseran tersebut dalam liputan pemotongan yang digerakkan servo. Believe Industry telah membangun kedua jenis mesin tersebut selama lebih dari 15 tahun dan mengirimkan produk ke lebih dari 20 negara; komposisi lini produk baru kami di tahun 2026 berada di sekitar servo 70%.
Spesifikasi | Gunting terbang hidrolik | Gunting Bergerak Servo |
Akurasi panjang tipikal | Plus/minus 2 hingga 3 mm | Plus/minus 0,5 mm |
Kecepatan jalur praktis maksimum | 20 to 25 m/min | 30 hingga 40 m/menit |
Kontrol gerakan pisau | Variabel, bergantung pada minyak | Sistem tertutup yang presisi |
Energi per potongan | Lebih tinggi, unit dalam keadaan idle | Lebih rendah, sesuai permintaan |
Biaya pertama | Lebih rendah | 20% hingga 35% lebih tinggi |
Pemeliharaan | Oli, segel, filter | Bantalan, sekrup bola, penyetelan |
Paling cocok untuk | Profil tebal, lini ekonomis | Lembaran tipis berlapis, hasil produksi tinggi |
Lakukan perhitungan pada material Anda sendiri sebelum memilih. Mesin pemotong termurah adalah mesin yang gagal memenuhi spesifikasi toleransi Anda dan harus diganti.

Tiga angka menentukan apakah sistem pemotongan sesuai dengan lini produksi Anda: kecepatan pemotongan, akurasi panjang, dan umur mata pisau.
Kecepatan potong. Satu siklus pemotongan penuh membutuhkan waktu 0,5 hingga 1,5 detik. Sistem hidrolik berada di ujung atas, sedangkan sistem servo di ujung bawah. Mesin pemotong harus kembali sebelum potongan berikutnya tiba, sehingga laju siklus pada kecepatan lini produksi Anda lebih penting daripada kecepatan mentah.
Akurasi panjang. Ukurlah pada kecepatan yang akan Anda gunakan, bukan pada 5 m/menit. Alat geser yang mampu menahan toleransi plus/minus 1 mm pada 10 m/menit dapat bergeser menjadi plus/minus 3 mm pada 25 m/menit. Di lokasi kerja, setiap milimeter kesalahan akan menjadi celah atau tumpang tindih pada kerangka.
Umur pakai mata pisau. Perkirakan 100.000 hingga 500.000 pemotongan sebelum perlu diasah ulang, tergantung pada material dan kualitas mata pisau. Pada lembaran berlapis 0,5 mm, 300.000+ pemotongan adalah hal yang realistis. Pada baja struktural 3 mm, jauh lebih sedikit. Perhitungkan biaya mata pisau dalam harga per meter.
Jenis mata pisau menentukan kualitas ketajaman dan biaya per pemotongan. Jenis yang umum digunakan adalah baja kecepatan tinggi SKD11, D2, M2, dan mata pisau berujung karbida untuk lini pemotongan lembaran tipis bervolume tinggi. Produsen perkakas seperti Roll-Kraft menerbitkan panduan mutu untuk cetakan pemotong pembentukan gulungan, dan cakupan perdagangan dari Sang Fabrikator secara berkala melakukan benchmarking terhadap masa pakai mata pisau di berbagai ketebalan material.
Tingkat mata pisau | Paling cocok untuk | Kehidupan vs biaya | Kelemahan |
SKD11 / D2 | Pemotongan pembentukan gulungan standar | Hidup nyaman, biaya rendah | Keausan lebih lambat pada baja tebal |
M2 HSS | Baja yang lebih tebal | Umur pakai tepi yang panjang | Biaya lebih tinggi, membutuhkan penggiling yang tepat |
Berujung karbida | Lembaran tipis berlapis, volume tinggi | Umur terpanjang | Rapuh jika tidak sejajar, harga tertinggi |
Jarak dan tumpang tindih mata pisau harus diatur sesuai dengan bahan. Jarak yang terlalu rapat akan merobek lembaran tipis. Jarak yang terlalu lebar akan meninggalkan gerigi pada baja tebal. Atur ulang jarak setiap kali mengganti mata pisau dan catat pengaturan per bahan. posisi pemotongan pembentuk gulungan dingin Panduan ini menjelaskan bagaimana mata pisau harus masuk dan keluar dari profil.
Pemotong terbang (flying cut-off) dapat ditempatkan sebelum stasiun pembentukan terakhir (pra-potong) atau setelah profil lengkap terbentuk (pasca-potong). Pasca-potong adalah pengaturan yang umum: profil dibentuk sepenuhnya, kemudian dipotong, sehingga tepian tetap bersih dan cetakan sesuai dengan bentuk akhir. Inilah yang dimaksud sebagian besar pembeli dengan pemotong terbang.
Bahan baku yang sudah dipotong sebelumnya memotong strip sebelum dibentuk. Ini menghindari cetakan berbentuk profil tetapi membatasi produksi pada panjang bahan baku dan mempersulit penyambungan gulungan. Untuk mengetahui pertimbangan lengkap mengenai limbah, perkakas, dan akurasi, lihat halaman kami. perbedaan antara sebelum dan sesudah pemotongan memandu.
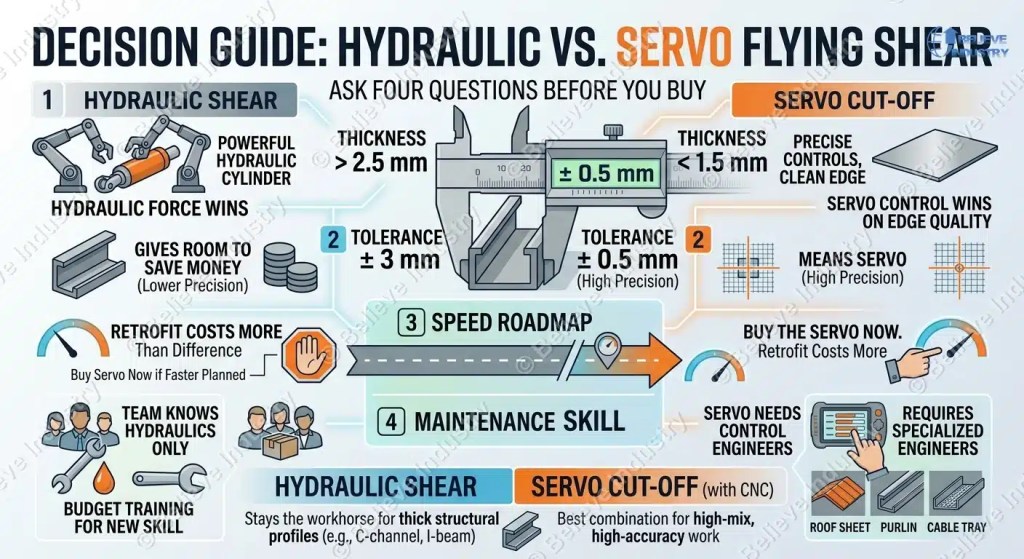
Ajukan empat pertanyaan sebelum Anda membeli:
Mesin pembentuk rol CNC dengan pemotong servo adalah kombinasi terbaik untuk pekerjaan dengan variasi produk tinggi dan akurasi tinggi. Mesin pemotong hidrolik tetap menjadi andalan untuk profil struktural yang tebal.

Pemutus hidrolik menambahkan sekitar 8.000 hingga 15.000 per baris. Versi servo menambahkan 12.000 hingga 25.000. Premi servo akan terbayar kembali ketika output meningkat dari 20% menjadi 30%, limbah berkurang karena panjangnya mempertahankan toleransi, dan waktu pergantian berkurang karena resep disimpan di PLC.
Hitung hasil cetak per shift Anda. Dengan 400 lembar per shift, peningkatan 25% berarti tambahan 100 lembar. 3 margin masing-masing, yaitu 300 per shift, yang dapat mengembalikan premi dalam waktu sekitar 60 shift. harga mesin pembentuk rol Panduan ini menunjukkan bagaimana sistem pemotongan memindahkan keseluruhan penawaran.
Pembeli mengulangi lima kesalahan yang sama:


3 Mesin Roll Forming Saluran Strut Siap Dikirim ke...
Baca selengkapnya

Mesin Pembuat Scaffold Sheet Siap Dikirim ke Pembeli di Amerika Serikat...
Baca selengkapnya
Marine Roll Forming Machines: 5 Profil Pembuatan Kapal Sebuah marine roll...
Baca selengkapnya
Mesin roll forming untuk rel kereta api: 5 profil infrastruktur. Sebuah rel...
Baca selengkapnya English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








