Beranda / Mesin Roll Forming / mesin roll forming profil khusus / Lini Produksi Baki Kabel Berlubang

Lini Produksi Baki Kabel Berlubang

Cara kerja jalur produksi baki kabel berlubang

Jawaban singkat: Jalur produksi baki kabel berlubang mengurai gulungan baja, melubangi pola di strip yang masih rata, membentuk profil C melalui 22 stasiun rol, lalu memotong sesuai panjang. Versi standar kami menangani baja 0,6 sampai 2,0 mm, lebar baki 50 sampai 600 mm, dan 10 sampai 15 m/menit di belakang press 110 t.
Tiga keputusan membentuk mesin ini. Di mana lubang dipukul, berapa stasiun yang memikul tekukan, dan bagaimana operator mengganti lebar. Kalau ketiganya benar, jalur bekerja lima belas tahun. Kalau satu salah, setiap pesanan baru jadi perang melawan scrap.
Halaman ini membahas tata letak, lembar spesifikasi, tiga jalur pelubangan, dan hitungan keluaran yang menentukan titik balik modal. Untuk produknya sendiri, panduan apa itu baki kabel membahas jenis, kelas beban, dan finis.
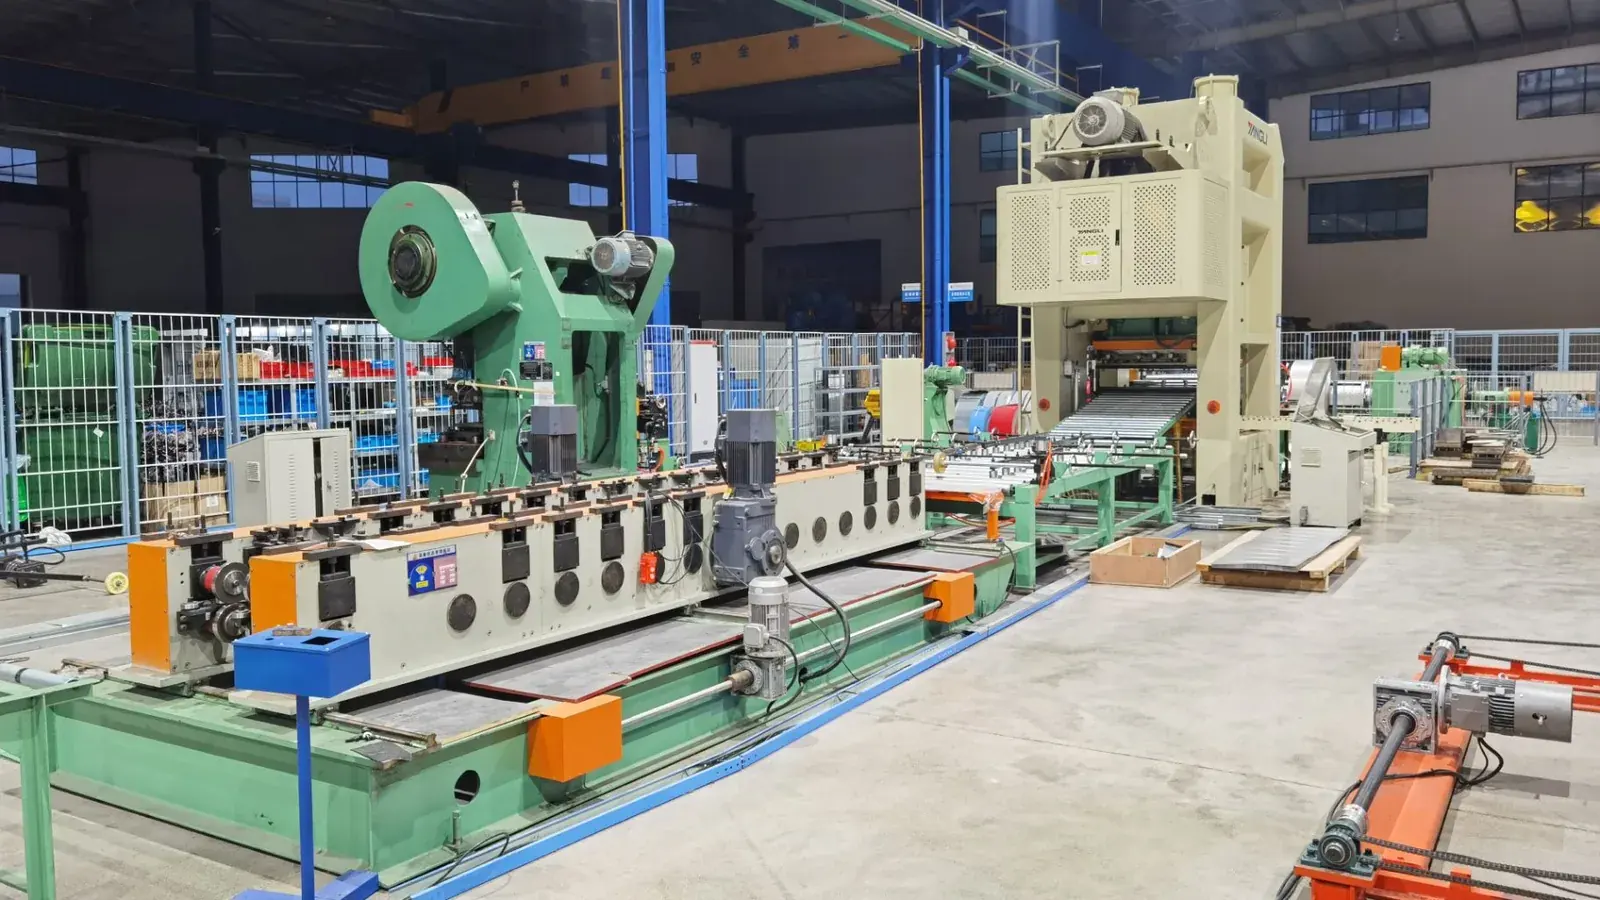
Jalur produksi baki kabel dengan press pelubang dan mesin pembentuk rol di pabrik

Apa yang dihasilkan jalur produksi baki kabel berlubang

Jalur produksi baki kabel berlubang membuat profil C dengan dasar dan dinding samping berlubang. Empat angka menentukan profil itu, dan keempatnya bergerak bersama.
  • Lebar, 50 sampai 600 mm, diukur di sisi luar dinding
  • Tinggi dinding, 50 sampai 100 mm
  • Flens balik, biasanya 15 sampai 25 mm, yang mengeraskan tepi atas
  • Ketebalan material, 0,6 sampai 2,0 mm
Pada jalur produksi baki kabel berlubang lubang dipukul sebelum pembentukan, saat strip masih rata. Baki tipikal memakai slot 6 x 30 mm atau 8 x 35 mm dengan jarak 25 mm, dan slot serupa di dinding samping untuk penyambung. Pola ada di cetakan pelubang. Profil ada di set rol. Karena itu lubang model baru tidak berarti rol baru.
Lebar bakiTinggi dindingKetebalanPenggunaan umumLebar strip yang dibutuhkan
50 sampai 100 mm50 mm0,6 sampai 1,2 mmKabel instrumen dan kontrol240 sampai 290 mm
150 sampai 300 mm50 sampai 75 mm0,8 sampai 1,5 mmDistribusi listrik komersial290 sampai 490 mm
400 sampai 500 mm75 sampai 100 mm1,0 sampai 2,0 mmPusat data dan ruang mesin640 sampai 780 mm
600 mm100 mm1,2 sampai 2,0 mmJalur berat dan trunking840 mm
Baca kolom terakhir sebelum menghitung harga gulungan. Lebar strip adalah yang Anda beli, lebar baki adalah yang Anda jual, dan selisihnya menjadi dua dinding samping dan dua flens balik. Baki 600 mm memakai 840 mm strip, jadi sekitar 28 persen gulungan tidak pernah muncul sebagai dasar baki. Mesin menerima strip sampai 1100 mm, sehingga satu rangka bisa mengerjakan baki, penutup, dan profil tipe Rusia.

Enam stasiun pada jalur produksi baki kabel berlubang

Setiap jalur produksi baki kabel berlubang mengikuti urutan yang sama. Jumlah stasiun berubah sesuai profil. Urutannya tidak.
  • Uncoiler. Hidrolik 6 t, diameter dalam 508 mm, luar 1200 mm, motor 4 kW dengan reducer terpadu. Mandrel manual adalah pilihan yang lebih murah.
  • Mesin perataan. 11 rol, empat di atas dan lima di bawah ditambah dua rol penarik, 5,5 kW, reducer ZQ250, mampu 2,0 mm pada lebar 1000 mm.
  • Servo feeder dan press. Feeder 3 kW masuk ke press mekanik 110 t pada 60 sampai 90 langkah per menit, dengan mode tetap 50 langkah per menit.
  • Rangka pembentuk. 22 stasiun, poros 85 mm, rol GCr15 pada HRC 58 sampai 62, motor inverter 30 kW dan reducer utama ZQ500.
  • Pemotong. Gunting hidrolik dengan bilah Cr12MoV, panjang diatur di layar sentuh, toleransi lebih kurang 1 mm pada baki 3 m.
  • Meja keluar. Dua meja baja siku, dengan penumpuk otomatis ditambahkan di atas 15 m/menit.
Jalur produksi baki kabel tipe Rusia
Mesin perataan memberi lebih dari harga yang dibayar pada jalur produksi baki kabel berlubang. Strip yang membawa memori gulungan masuk ke cetakan dalam posisi miring, dan polanya bergeser dari tengah sepanjang 300 m. Ratakan dulu, lubangi kemudian, bentuk terakhir. Panduan jenis uncoiler menjelaskan kapan mandrel hidrolik sepadan biayanya.

Di mana melubangi: tiga jalur

Posisi pelubangan adalah keputusan tata letak terbesar pada jalur produksi baki kabel berlubang. Ada tiga jalur, dan masing-masing cocok untuk buku pesanan berbeda.
JalurCara kerjaPaling cocokYang perlu diperhatikan
Pelubangan awal sebarisPress berada di antara mesin perataan dan roll former dan melubangi strip rataSebagian besar baki berlubang, satu pola berulangLubang sedikit berubah bentuk saat pembentukan, cetakan harus dikompensasi
Pelubangan setelah pembentukanProfil jadi melewati press keduaLubang yang harus tetap presisi setelah ditekukAkses perkakas di dalam profil C sempit
pelubang putarCincin pelubang pada rol memukul saat strip bergerakProduksi panjang, satu pola, kecepatan tinggiGanti pola butuh cincin baru
Pelubangan awal menutup sembilan dari sepuluh pesanan. Cetakan digambar lebih besar searah pembentukan, sehingga slot yang keluar lonjong tiba di pemotongan dalam keadaan bulat. Minta gambar kompensasi ke perancang perkakas, bukan hanya pola akhir. Praktik penyetelan ada di panduan pemasangan cetakan pelubang.
Pelubangan setelah pembentukan cocok untuk pabrik yang juga menjual baki polos, karena roll former bisa jalan dengan press berhenti. Biayanya satu press tambahan dan panjang lantai lebih. Pelubangan rotari paling cepat dari ketiganya dan paling tidak lentur, jadi cocok untuk pabrik yang memakai satu pola bertahun-tahun.

Parameter teknis

Angka di bawah menjelaskan jalur produksi baki kabel berlubang standar kami. Anggap sebagai titik awal, bukan produk jadi.
ButirSatuanNilai
Kekuatan luluh gulunganMPa235 sampai 400
Ketebalan gulunganmm0,6 sampai 2,0
Lebar stripmm100 sampai 1100
Lebar bakimm50 sampai 600
Tinggi dinding bakimm50 sampai 100
Kecepatan linim/min10 sampai 15
Stand pembentuksets22
Diameter porosmm85
Material rolGCr15, dikeraskan pada HRC 58 sampai 62
Penggerak utamakW30, motor inverter dengan reducer ZQ500
Press pelubangt110, 60 sampai 90 langkah per menit
Umpan servokW3, kecepatan strip sampai 200 m/menit
Pembuka gulungan hidrolikt6, diameter dalam 508 mm, luar 1200 mm
Daya terpasang totalkW75
Lantaim55 x 4 x 3.5
KontrolPLC, layar sentuh, kontrol panjang dengan encoder, Panasonic atau Siemens
Jalur untuk baki 600 mm pada 2,0 mm memakai rangka lebih berat dan press lebih besar daripada jalur untuk 300 mm pada 1,0 mm. Panduan biaya jalur baki kabel kami menunjukkan bagaimana tiap pilihan menggeser harga.

Mengapa jalur produksi baki kabel berlubang butuh 22 stasiun

Profil C pada jalur produksi baki kabel berlubang membawa empat tekukan: dua sudut dasar dan dua flens balik. Setiap tekukan dibagi ke beberapa stasiun, dan pembagiannya ditentukan perancang rol. Ketebalan menetapkan batasnya.
Strip 0,6 mm menerima 25 derajat per stasiun tanpa bekas. Strip 2,0 mm minta 12 sampai 15 derajat, kalau tidak serat luar melewati titik luluh dan sudutnya retak pada tekukan berikutnya. Aturan itu menjelaskan mengapa satu rangka perlu lebih banyak stasiun untuk mencakup 0,6 sampai 2,0 mm daripada hanya 1,2 mm.
22 stasiun menutup seluruh rentang. Stasiun lebih sedikit membuat mesin lebih murah tetapi kesulitan di atas 1,5 mm. Springback juga naik bersama kekuatan luluh, jadi pembeli yang menjalankan strip 400 MPa pada 2,0 mm harus memperhitungkan stasiun kalibrasi di ujung jalur produksi baki kabel berlubang benar-benar bekerja.

Ganti lebar tanpa ganti rol

Lebar berubah jauh lebih sering daripada profil pada jalur produksi baki kabel berlubang. Poros teleskopik menanganinya, dan itu yang membedakan pabrik yang cepat memberi harga dari yang menolak pekerjaan.
Pada poros teleskopik rol dinding samping bergeser dan terkunci di lebar baru, sementara rol dasar tetap karena dasar baki rata pada semua lebar. Dua teknisi menyetel ulang mesin dalam 15 sampai 30 menit. Mesin lebar tetap butuh enam sampai delapan jam untuk ganti set rol penuh.
Di atas tiga atau empat lebar per minggu, pertimbangkan mesin talang kabel pergantian ukuran otomatis, dengan posisi tersimpan di PLC dan penyetelan dari layar sentuh.

Baja, lapisan, dan standar

Sebagian besar jalur produksi baki kabel berlubang memakai gulungan galvanis DX51D+Z, S250GD, atau S350GD. Stainless 304 muncul di pabrik makanan dan lokasi pesisir, aluminium pada proyek kereta yang dibatasi bobot.
Kekuatan luluh antara 235 dan 400 MPa menjaga mesin tetap nyaman. Di atas 400 MPa springback naik, mesin butuh daya lebih, dan kelurusan menjadi masalah kalibrasi, bukan pembentukan.
Finis menentukan lini pelapisan pada jalur produksi baki kabel berlubang, bukan roll former. Pra-galvanis Z275 cocok untuk dalam ruangan. Galvanis celup panas sesuai ISO 1461 menambah 65 mikron dan menutup tepi potong, yang penting karena setiap lubang pada jalur produksi baki kabel berlubang adalah tepi terbuka.
Baca tabel beban dan jadwal finis bersamaan. NEMA VE 1 menetapkan kelas beban untuk pasar Amerika dan IEC 61537 mencakup sebagian besar tujuan ekspor. CSA C22.2 No. 126 berlaku di Kanada. Baki yang lolos satu standar tidak otomatis sesuai standar lain.

Hitungan keluaran: di mana hambatannya

Kecepatan roll former adalah angka sampul. Jendela press dan pergantian gulungan menentukan keluaran nyata pada jalur produksi baki kabel berlubang.
Panjang bakiPotong per jam pada 10 m/menitPada 15 m/menitShift 8 jam pada 12 m/menit, OEE 75 persen
2,0 m3004502,160
2.5 m2403601,730
3,0 m2003001,440
6.0 m100150720
Press adalah tempat pertama yang diperiksa pada jalur produksi baki kabel berlubang mana pun. Satu langkah melubangi satu jendela pola, jadi meter per menit sama dengan panjang jendela kali langkah per menit. Pada 70 langkah per menit, jendela 300 mm melepas 21 m/menit dan press tidak pernah membatasi roll former. Jendela 100 mm hanya melepas 7 m/menit, dan press menjadi plafon berapa pun nilai roll former.
Ganti gulungan adalah batas kedua. Gulungan 6 t pada 600 mm kali 0,8 mm berisi sekitar 1.590 m, yaitu 133 menit pada 12 m/menit. Setiap ganti makan 5 sampai 10 menit, jadi empat gulungan per shift kehilangan setengah jam di uncoiler. Di situlah alasan mandrel ganda dan optimasi kecepatan jalur dibanding motor lebih besar.

Sebelum menandatangani: enam pemeriksaan

Enam pertanyaan memisahkan jalur produksi baki kabel berlubang yang pas dari yang berakhir jadi masalah suku cadang.
  1. Apakah gambar menunjukkan lebar strip untuk setiap lebar baki, atau hanya ukuran baki?
  2. Apakah jendela press disesuaikan dengan pola lubang atau dengan rangka mesin?
  3. Apakah roll former punya cukup stasiun untuk ketebalan terberat Anda?
  4. Apakah flens balik dibentuk di roll former atau dipotong dan ditekuk di operasi kedua?
  5. Standar mana yang diikuti tabel beban, dan apakah jadwal finis sesuai?
  6. Apakah perubahan lebar tersimpan di PLC atau teknisi menyetel tiap stasiun dengan tangan?
Believe Industry membangun lini roll forming kustom sejak 2005, dengan lebih dari 80 insinyur dan teknisi dan lebih dari 500 mesin di lebih dari 50 negara, di bawah ISO 9001 dan CE. Kami menentukan ukuran frame, rol, dan press berdasarkan profil Anda — disiplin yang sama seperti dijelaskan di rekayasa pembentukan profil khusus kami.
Kirim gambar baki, pola lubang, dan target keluaran ke enquiry@believeindustry.com atau gunakan permintaan penawaran . Setiap jalur produksi baki kabel berlubang yang kami tawarkan dimulai dari gambar Anda, bukan katalog, dan kami membalas dengan tata letak, hitungan lebar strip, dan harga dalam dua hari kerja.

Galeri Foto

Pertanyaan yang Sering Diajukan

T: Apa itu jalur produksi baki kabel berlubang?

J: Jalur kontinu yang mengubah gulungan baja menjadi baki berlubang, terbentuk, dan terpotong. Uncoiler, mesin perataan, servo feeder, press, roll former 22 stasiun, dan gunting bekerja berurutan, jadi satu operator memasukkan gulungan di satu ujung dan menumpuk baki jadi di ujung lain.

T: Ketebalan berapa yang bisa dilubangi dan dibentuk?

J: 0,6 sampai 2,0 mm pada versi standar, meski sebagian besar baki berjalan 0,8 sampai 1,5 mm. Mencapai 2,0 mm pada lebar 600 mm butuh rangka lebih berat dan jendela press lebih besar, jadi sebutkan maksimum Anda di permintaan.

T: Bisakah lebar baki diganti tanpa ganti rol?

J: Bisa, pada jalur produksi baki kabel berlubang dengan poros teleskopik. Rol dinding samping bergeser dan terkunci di lebar baru dalam 15 sampai 30 menit, sedangkan mesin lebar tetap butuh enam sampai delapan jam untuk ganti set penuh.

T: Lubang dipukul sebelum atau sesudah pembentukan?

J: Sebelum pembentukan untuk sebagian besar pesanan. Strip rata lebih mudah dilubangi, cetakan bisa dikompensasi untuk tarikan di setiap tekukan, dan press berada di jalur yang sama. Pelubangan setelah pembentukan cocok untuk pembeli yang juga membuat baki polos.

T: Seberapa cepat jalur produksi baki kabel berlubang berjalan?

J: 10 sampai 15 m/menit. Jendela press dan pergantian gulungan yang menentukan keluaran, bukan nilai roll former. Baki 3 m pada 12 m/menit menghasilkan sekitar 1.440 potong per shift 8 jam pada efisiensi 75 persen.

T: Berapa lebar strip untuk baki 400 mm?

J: Sekitar 640 mm pada dinding 75 mm dengan flens balik 20 mm. Tambahkan flens dan dinding ke lebar dasar, lalu pastikan di gambar rol, karena kelonggaran tekukan menggeser angka beberapa milimeter.

T: Standar apa yang berlaku untuk baki kabel?

J: NEMA VE 1 di Amerika Serikat, IEC 61537 di sebagian besar pasar ekspor, CSA C22.2 No. 126 di Kanada. Kelas beban didefinisikan berbeda di tiap standar, jadi persetujuan satu pasar tidak berlaku di pasar lain.

Q: Berapa lama pengiriman dan instalasinya?

J: 45 sampai 60 hari setelah gambar disetujui, ditambah waktu untuk press kedua atau perubahan ukuran bermotor. Pemasangan, commissioning, dan pelatihan makan 7 sampai 10 hari di lokasi dengan satu insinyur, dan jalur butuh 55 m lantai kosong.
Terakhir diperbarui: 2026-11-01
Riwayat Perubahan Artikel
2026-11-01: Penulisan ulang penuh halaman 3088. Teks 2018 diganti, spesifikasi dipindah ke tiga tabel, angka yang bertentangan antara pendahuluan dan tabel lama diselaraskan, paragraf penutup ganda dihapus, serta ditambahkan perbandingan jalur pelubangan, hitungan keluaran, standar, dan delapan pertanyaan.
Pemicu Tinjauan Berikutnya
Perubahan definisi kelas beban pada NEMA VE 1 atau IEC 61537
Harga gulungan galvanis bergerak lebih dari 15 persen
Perkakas pelubangan atau perubahan ukuran baru dirilis untuk jalur ini

Permintaan Cepat

Kirimkan kebutuhan Anda — kami akan membalas dalam 24 jam.

Klik atau seret file ke sini
PDF, DWG, DXF, STEP, PNG, JPG — Maks 20MB

Pertanyaan berhasil dikirim!

Terima kasih atas minat Anda pada Believe Industry. Tim rekayasa kami akan menghubungi Anda dalam 24 jam.

Butuh respons segera? Kirim email enquiry@believeindustry.com

Daftar isi

Postingan Terbaru Believe Industry

Tips Membeli Guide, Teknologi Mesin, dan Perawatan
