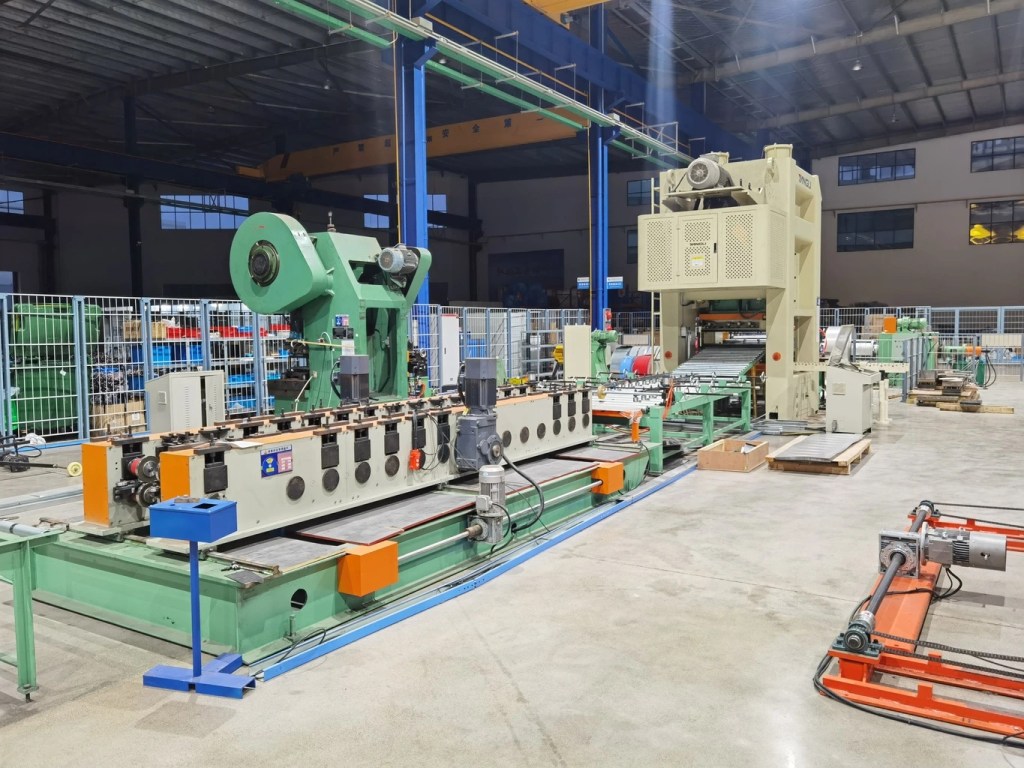
bagaimana mesin pembentuk gulung berfungsi

Bagaimana mesin pembentukan gulung berfungsi: proses 4 peringkat

Adakah anda memerlukan mesin pembentuk profil untuk projek anda?
Dapatkan sebut harga percuma daripada Believe Industry — lebih 15 tahun dalam pembuatan mesin pembentuk profil tersuai.
Minta Sebut Harga Muat turun katalog

Bagaimana mesin pembentukan gulung berfungsi: panduan langkah demi langkah

Mesin roll forming menukar gegelung keluli rata kepada profil lurus dan seragam dengan membungkusnya sedikit demi sedikit di seluruh stesen penggelek yang banyak. Idea ringkas inilah sebabnya ia boleh menghasilkan ribuan meter upright rak, purlin atau saluran strut dengan bentuk yang sama pada setiap meter. Panduan ini menelusuri apa yang berlaku dari mesin pelepas gegelung hingga pemotong, dan spesifikasi yang menentukan sama ada output anda bersih atau sisa.
Jawapan Ringkas: Mesin roll forming menghantarkan gegelung keluli melalui siri penggelek berpasangan yang membungkusnya sedikit di setiap stesen sehingga profil akhir terbentuk. Barisan ini menjalankan pelepasan gegelung, pratekan awal, lenturan berperingkat dan pemotongan dalam satu laluan berterusan. Output kekal sama dari segi bentuk dan dimensi kerana setiap stesen menggerakkan logam dengan jarak yang kecil dan sama.

Apa yang sebenarnya dilakukan oleh mesin pembentukan gulung

Mesin roll forming ialah barisan lenturan berterusan, bukan satu akhbar penekan. Gegelung masuk dalam keadaan rata dan setiap stesen penggelek menambah lenturan kecil. Tiada stesen yang menghasilkan bentuk penuh. Lenturan keseluruhan diagihkan sepanjang barisan, jadi keluli tidak sekali-kali menerima hentakan mendadak yang boleh memelintangnya atau menyebabkan keretakan.
Inilah perbezaan utama berbanding akhbar pembengkok. Akhbar pembengkok membengkok satu bahagian pada satu titik sahaja. Satu barisan mesin pembentukan profil mesin roll forming membengkok keratan yang sama secara berterusan, meter demi meter, pada kelajuan barisan. Untuk larian panjang satu profil sahaja, kesinambungan inilah yang mengekalkan kos dan sisa pada tahap rendah.
Roll forming juga lebih baik berubah bentuk mengikut profil. Satu barisan dengan perkakasan boleh ditukar boleh menghasilkan purlin pada pagi hari dan saluran strut pada petang, sesuatu yang sukar dicapai oleh barisan akhbar pembengkok tanpa acuan baharu untuk setiap lenturan.

4 peringkat yang dilalui setiap barisan

Setiap mesin roll forming melalui empat peringkat yang sama. Jadual menunjukkan apa yang dilakukan setiap peringkat dan mengapa ia penting untuk bahagian akhir.
PeringkatApa yang berlakuMengapa ia penting
Buka gegelung dan pelatakanGegelung dibuka dan alat pelatakan membuang ingatan lengkung gegelung.Gegelung dibuka dan alat pelatakan membuang bengkungan baki gegelung.
Jalur lurus dan bertegangan masuk ke rol dengan lancarTebukan sebelum lentukan atau pemotongan awalLubang kekal tepat kerana jalur leper mudah ditebuk
P lentukan berperingkatPembengkukan berperingkatProfil terbentuk tanpa springback atau kedutan
PotonganProfil yang terbentuk dipotong pada panjang yang ditetapkanPemotong terbang memastikan barisan terus bergerak semasa pemotongan
Langkah punching biasanya berlaku sebelum lenturan. Setelah keratan terbentuk, lubang yang dipunch akan berada di luar sudut. Melaksanakannya pada bahan rata menjaga posisi lubang tetap rapat, dan hal ini penting untuk lajur rak menegak di mana penyambung mesti sejajar.

Stesen rol dan lentukan berperingkat

Hati mesin roll forming ialah barisan stesen. Setiap stesen menampung satu set penggelek atas dan bawah yang dibentuk mengikut profil pada langkah tersebut. Stesen satu mungkin membengkokkan tepi ke atas 10 darjah. Stesen lima berada pada 45 darjah. Stesen terakhir mengunci sudut akhir.
A Mesin Roll Forming Z Purlin mungkin menggunakan 12 hingga 18 stesen untuk keratan yang dalam. Mesin mesin roll forming saluran strut boleh disiapkan dalam 8 hingga 10. Lebih banyak stesen bermakna lenturan yang lebih lembut setiap langkah, yang melindungi keluli nipis atau keluli kekuatan tinggi daripada retak.
Pada barisan bergegar, semua stesen berkongsi satu paksi barisan; pada barisan servo pula, setiap stesen beroperasi secara bebas. Stesen servo membolehkan anda melaraskan lenturan mengikut profil daripada pengawal, dan ini memendekkan masa pertukaran apabila menukar produk dalam syif yang sama.
Pembengkokan berperingkat ialah sebab bahagian hasil roll forming mengekalkan toleransi yang ketat. kerana setiap stesen menggerakkan logam dengan jarak yang kecil dan tetap, profil adalah sama pada meter pertama dan meter sepuluh ribu. Ketulang-ulangan inilah inti keseluruhan proses ini.

Had bahan dan ketebalan

Mesin rollforming boleh mengendalikan kebanyakan keluli yang boleh dibentuk secara sejuk. Keluli karbon biasa, keluli tergalvani dan gegelung zinc-magnesium semuanya berfungsi dengan baik. Hadnya ialah nisbah jej lenturan kepada ketebalan. Gegelung nipis boleh dibengkokkan dengan jej kecil; gegelung tebal memerlukan jej yang lebih lebar atau ia akan retak pada bahagian tepi.
Gegelung bersalut memerlukan berhati-hati semasa lenturan. Lapisan zink dan zink-magnesium boleh mengelupas jika lenturan terlalu rapat, jadi buka jej sedikit pada bahan bersalut. Keluli yang sudah dilincir masuk dengan lebih lancar dan melindungi penggelek dalam larian panjang.
Tentukan gegelung sebelum menentukan mesin. Panduan memilih gegelung keluli menunjukkan bagaimana gred dan salutan mengubah reka bentuk penggelek. Struktur keluli yang dibentuk secara sejuk mengikut peraturan reka bentuk seperti AS/NZS 4600, dan gred keluli berasal daripada spesifikasi yang dikeluarkan oleh ASTM International. Amalan Eropah selaras dengan panduan daripada FEM, badan Eropah untuk konstruksi keluli.

Pembentukan gulung berbanding mesin lentuk tekan

Pembeli sering bertanya bila perlu memilih mesin roll forming dan bukannya akhbar pembengkok. Jawabannya bergantung pada volum dan konsisten. Jadual membandingkan kedua-duanya bersebelahan.
FaktorMesin Roll FormingMesin lentuk tekan
Panjang siri terbaikProfil panjang dan berulangLot pendek dan pelbagai
Kekalan bentukSama setiap meterBergantung pada pengendali
Tukar alatTukar set rolMeletakkan semula acuan dan mati
KeluarBerkelanjutan dan tinggiSatu strok pada setiap masa
Kos penyediaanLebih tinggiLebih rendah
A pemotongan gunting terbang membolehkan mesin roll forming terus bergerak semasa memotong, sesuatu yang tidak dapat ditandingi oleh akhbar pembengkok dari segi kelajuan. Untuk gudang dan ladang solar yang memerlukan kilometer profil yang sama, roll forming menang pada kos per meter.

Kelajuan, toleransi dan hasil akhir yang baik

Kelajuan barisan pada mesin roll forming biasanya berada antara 10 hingga 60 meter seminit bergantung pada ketebalan dan kedalaman profil. Purlin nipis berjalan pantas; upright rak tebal berjalan lebih perlahan kerana penggelek bekerja lebih berat. Kelajuan ditentukan oleh keratan paling sulit dan paling tebal anda, bukan yang paling mudah.
Output yang baik kelihatan sama pada kedua hujung gegelung. Periksa kerutan, lengkungan dan gelombang sisi. Ini datang daripada tekanan penggelek yang tidak sekata atau stesen yang sudah lusuh. Panduan panduan kelajuan dan output untuk barisan upright mengakkan peraturan perancangan yang sama pada pengeluaran sistem rak.
Toleransi ialah fungsi bilangan stesen dan kualiti penggelek. Lebih banyak stesen dan penggelek bergilap mengekalkan profil yang lebih ketat. Spring back ialah kembali semula keluli yang kecil selepas penggelek terakhir melepaskan bahan. Reka bentuk penggelek yang baik meramalnya dan melengkapkan lebih banyak bengkokan sebanyak nilai itu.
Pembina mahir melaraskan stesen terakhir supaya keratan yang sudah sejuk mengekalkan sudutnya tanpa laluan pelurusan berasingan. Untuk một mesin roll forming sejuk, kesepadangan sendatan pada sambungan purlin ialah ujiannya: jika purlin berpasangan dengan kemas, barisan itu diset dengan betul.

Cara memilih dan langkah seterusnya

Pilih mesin roll forming mengikut profil, ketebalan gegelung dan sasaran meter harian. Sahkan bilangan stesen sesuai dengan keratan terdalam anda, dan sahkan susun atur punching sepadan dengan corak lubang anda. Lawati barisan mesin pembentukan profil gambaran keseluruhan untuk melihat susun atur penuh dan soalan yang patut ditanya kepada pembina.
Believe Industry telah membina barisan roll forming tersuai sejak 2005, dengan lebih 80 jurutera dan lebih 500 projek yang dihantar ke lebih 50 negara di bawah ISO 9001 dan CE. Satu mesin roll forming sejuk ialah kategori yang lebih luas yang kepada mana proses ini tergolong, dan halaman itu menerangkan bahan dan istilah dengan bahasa yang lebih mudah.

Soalan Lazim

Soalan: Apakah asas asas kepada cara kerja mesin pembentukan gulung?

Mesin roll forming membengkok kepingan keluli rata secara berperingkat melalui siri stesen penggelek. Setiap stesen menambah lenturan kecil sehingga profil akhir terbentuk. Logam bergerak secara berterusan, jadi bentuknya kekal sama di sepanjang panjang.

Soalan: Berapa banyak stesen rol diperlukan oleh mesin pembentukan gulung?

Kebanyakan barisan menggunakan 8 hingga 18 stesen. Saluran mudah memerlukan 8 hingga 10, manakala keratan dalam bentuk Z atau C memerlukan 12 hingga 18. Lebih banyak stesen bermakna lenturan lebih lembut setiap langkah, yang melindungi keluli nipis atau keluli kekuatan tinggi daripada retak.

Soalan: Mengapa tebukan awal dilakukan sebelum lentukan?

Mengepung gegelung rata lebih pantas dan tepat berbanding mengepung keratan yang sudah dibentuk. Lubang kekal segi empat dan pada tempatnya kerana jalur belum mempunyai kelengkungan. Ini penting bagi upright rak, di mana penyambung mesti sejajar.

Soalan: Apakah kelajuan barisan yang boleh saya jangkakan?

Jangkapkan 10 hingga 60 meter seminit. Purlin nipis berada pada hujung pantas, manakala upright rak tebal pada hujung perlahan. Saizkan barisan mengikut keratan tebal anda, bukan kes terbaik dalam katalog, supaya output harian kekal realistik.

Soalan: Mana lebih baik, mesin pembentukan gulung atau mesin lentuk tekan?

Pilih mesin roll forming untuk larian panjang dan berulang satu profil, di mana konsistensi bentuk dan kos per meter penting. Pilih akhbar pembengkok untuk kumpulan pendek dan pelbagai. Kedua-duanya menyelesaikan masalah yang berbeza.

Soalan: Apakah kecacatan yang menunjukkan mesin pembentukan gulung salah tetapan?

Perhatikan kerutan, lengkungan dan gelombang sisi. Ia datang daripada tekanan penggelek yang tidak sekata atau stesen yang sudah lusuh. Kesepadangan rapat pada sambungan purlin ialah pemeriksaan pantas di lapangan bahawa barisanforming-forming dalam toleransi.
Diterbitkan kali pertama: 12 Mac 2026
Kemas kini terakhir: 12 Okt 2026
Log perubahan artikel
  • 12 Oktober 2026: Dikemas kini untuk pematuhan GEO. Blok jawapan langsung, enam soalan lazim dengan soalan tebal, dua jadual spesifikasi dan log perubahan dengan nama bulan penuh telah ditambah. Diperluaskan daripada 1,583 kepada 1,662 perkataan; tanda tahun “2026” dan tajuk pemancing klik telah dibuang, dan tiga pautan sumber yang dipercayai (ASTM, FEM, AS/NZS 4600) serta lapan pautan dalaman termasuk halaman tonggak telah ditambah.
Pemicu Semakan Seterusnya
  • Standard kelajuan pembentukan gulung baharu atau tebukan servo
  • Spesifikasi keluli formed sejuk yang disemak mengikut ASTM atau AS/NZS
  • Peningkatan jumlah soalan pembaca tentang cara ia berfungsi

Isi kandungan

Temui lebih banyak daripada Believe Industry Company| Pengilang, Pembekal & Pengeksport Mesin Pembentuk Gulung

Langgan sekarang untuk terus membaca dan mendapatkan akses kepada arkib penuh.

Teruskan membaca