Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
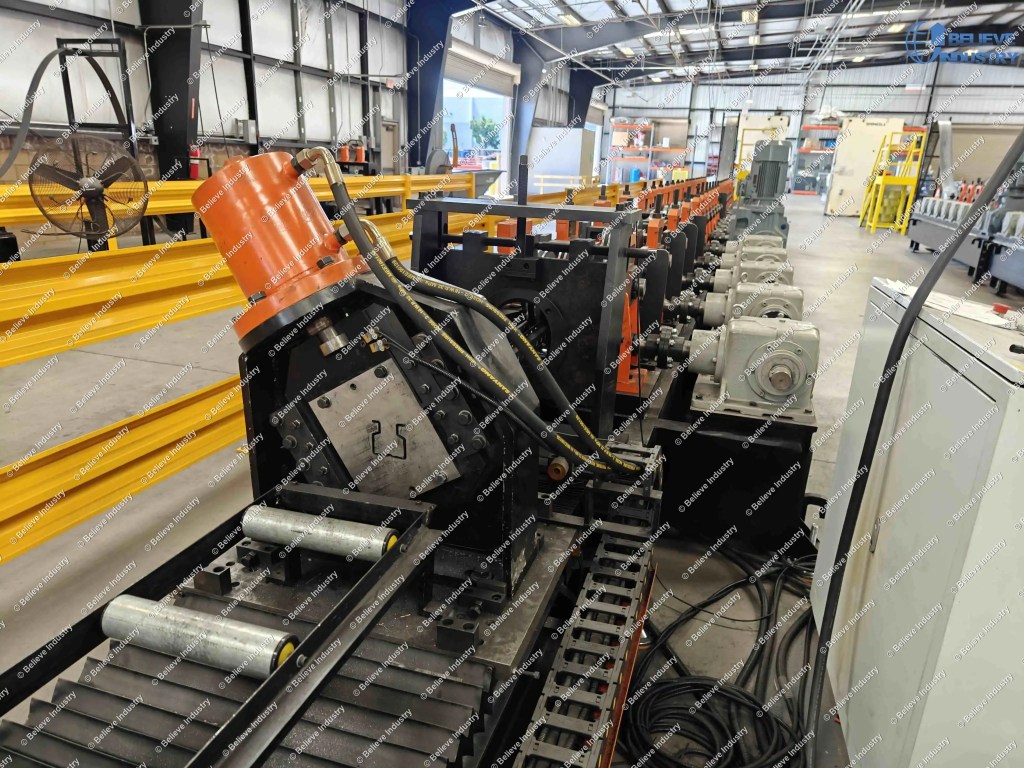
Kelajuan Mesin Roll Forming Tiang Tegak ialah kelajuan barisan tiang siap dalam meter seminit pada mana barisan yang disuapi gegelung membentuk, menebuk, dan memotong tiang rak pallet, dan ia ialah nombor yang paling salah petik dalam jualan peralatan rak. Brosur tercetak 25 atau 30 m/min manakala barisan yang dipasang berjalan dari 3 hingga 30 m/min, dan satu keputusan menyebabkan jurang itu: cara lubang ditebuk. Selepas keputusan itu, kelajuan Mesin Roll Forming Tiang Tegak hampir tiada kaitan dengan kilang pembentukan.
Jawapan ringkas: rack column lines come in three speed classes, and the punching method decides which one you buy. Hydraulic punching runs 3 to 4 m/min. A mechanical punch press with clustered dies runs 10 to 15 m/min. Roll punching, where rotary dies punch continuously as the strip travels, runs 30 m/min and above. Gauge and hole density move you within a class, not between classes.
Tetapkan kelas itu dahulu, kerana setiap angka lain dalam sebut harga bergantung padanya.
| Kelas penebukan | Kelajuan baris biasa | Kaedah tebuk lubang | Paling sesuai untuk |
|---|---|---|---|
| Penebuk hidraulik | 3 hingga 4 m/min | Punch hidraulik tunggal, jalur berhenti seketika atau melambat bagi setiap hentakan | Volum rendah, ketebalan tebal, bajet terhad |
| Mesin tebuk mekanik | 10 hingga 15 m/min | Press flywheel dengan dai berkelompok, 4 hingga 8 lubang setiap lejang | Barisan kilang rak yang utama |
| Penebukan roll (putar) | 30 m/min dan ke atas | Acuan berputar menebuk secara berterusan, tanpa henti jalur | Volum tinggi, produksi panjang, satu corak lubang |
Baca jadual itu sebagai hierarki gerakan, bukan kualiti. Penebuk hidraulik menghentikan jalur pada setiap lejang, press dengan perkakasan kelompok menebuk beberapa lubang setiap lejang, dan hanya penebuk gulung yang mengekalkan jalur bergerak. Sebab itu sebut harga 12 m/min dan 30 m/min boleh menggambarkan dua mesin yang jujur dan masih tidak setara.

Pengiraannya mudah. Pada jarak profil air mata 2 inci dengan kedua-dua muka ditebuk, setiap meter tiang membawa kira-kira 39 lubang. Darabkan dengan kelajuan barisan dan anda dapat bilangan lubang seminit yang perlu dihantar oleh sistem penebukan.
| Kelas kelajuan | Kelajuan talian | Lubang sejamit yang diperlukan, kedua-dua muka | Bagaimana ia dicapai |
|---|---|---|---|
| Penebuk hidraulik | 3 hingga 4 m/min | 118 hingga 158 | Punch satu hentakan, jalur melambat atau berhenti bagi setiap ketukan |
| Mesin tebuk | 10 hingga 15 m/min | 394 hingga 591 | Dai berkelompok, 4 hingga 8 lubang setiap lejang, 55 hingga 70 lejang seminit |
| Penebukan Roll | 30 m/min dan ke atas | 1,180 dan ke atas | Acuan berputar menebuk secara berterusan, jalur tidak pernah berhenti |
Baris tengah itulah tempat kebanyakan kilang rak berada dan tempat kebanyakan sebut harga tersilap. Press dengan dai satu lubang tidak boleh memberi 472 lubang seminit pada kadar lejang yang wajar, jadi baris jatuh ke tempo kelas hidraulik. Press yang sama dengan perkakasan kelompok 8 lubang hanya perlu 59 lejang seminit untuk mengekalkan 12 m/min. Press sama, tonase sama, empat kali kelajuan, dan tawaran mungkin tidak menyatakan perkakasan mana yang termasuk.
Double sided punching compounds the effect by halving the strokes per column. On a mesin pembentuk gulung rak palet titisan air mata built for 2 inch pitch this is standard, and it is what makes 10 to 15 m/min realistic rather than theoretical.
Roll punching removes the stop entirely, the only mechanism that reaches 1,180 holes per minute without stalling or breaking dies. The trade is pattern flexibility: a rotary punch is built for one pattern at one pitch, so it suits long runs of a standard column. Both architectures sit on the same Gambaran keseluruhan barisan mesin pembentuk gulung layout, and both are described in our mesin membentuk gulungan rak tegak kami.

Walaupun penebukan sudah selesai, baris tidak mengekalkan tempo plat nama sepanjang syif. Kerugian berkumpul di stesen yang sama pada setiap baris kolum yang kami jalankan.
| Sumber kerugian | Bahagian biasa bagi syif | Dari mana asalnya |
|---|---|---|
| Kitaran pemotong terbang | 3 to 5% | Jurang pecutan acuan antara pemotongan |
| Pengendalian tiang dan penumpukan | 4 to 6% | Kepingan 9 m perlu keluaran berpandu dan penjajaran |
| Pertukaran Gegelung | 2 to 4% | Dua kali setiap syif secara purata, 8 hingga 15 minit setiap kali |
| Pertukaran spesifikasi dan henti ringkas | 4 to 8% | Pertukaran resipi pada tengah syif, pengambilan sampel, pemeriksaan bintilan |
Itu bermakna 13 hingga 23 peratus syif itu menghasilkan tiada apa. Kehilangan itu normal. Yang tidak normal ialah sebut harga yang mengabaikannya dan kemudian menyalahkan pengendali anda apabila bulan pertama hanya menghasilkan 60 peratus output yang dijanjikan.
Penumpuk layak mendapat amaran sendiri. Ia stesen termurah dalam barisan dan punca paling biasa bagi kehilangan kelajuan pada tiang 9 meter, kerana sisi keluar yang tidak dapat menangkap, menyelaraskan, dan melepaskan setiap bahagian memaksa operator perlahan barisan tanpa memberitahu sesiapa. Di atas 15 m/min penumpuk berhenti menjadi aksesori dan menjadi had pengeluaran sebenar: pada 30 m/min tiang 9 meter sampai ke pintu keluar setiap 18 saat, lebih pantas daripada kebanyakan sistem pengendalian yang dapat melepaskan satu bahagian.
Guna formula yang bertahan: keluaran harian = minit berkesan x kelajuan baris / panjang kolum. Minit berkesan ialah masa syif tolak tukar gegelung, tukar format dan hentian kecil. Satu syif, 8 jam sebelum kerugian:
| Kelas kelajuan | Kelajuan talian | Kolum 9 m sejam pada tempo penuh | Tiang setiap syif 8 jam pada uptime 75 hingga 80 peratus |
|---|---|---|---|
| Penebuk hidraulik | 3 hingga 4 m/min | 20 to 27 | 120 to 170 |
| Press tebuk, perkakasan kelompok | 10 hingga 15 m/min | 67 to 100 | 400 to 600 |
| Penebukan Roll | 30 m/min dan ke atas | 200 dan ke atas | Dhad penumpuk, output press 1.5 hingga 2.5 kali |
Baca baris ketiga sebagai amaran, bukan janji. Dua syif menggandakan bilangan tiang dengan faktor kira-kira 1.8, kerana pertukaran gegelung dan pemeriksaan acuan mengambil bahagian yang lebih besar daripada jadual yang dipadatkan.
Output tahunan ialah kelajuan didarab dengan masa tersedia, dan pertukaran saiz memotong masa tersedia secara langsung. Barisan berkadar 15 m/min yang memerlukan 6 jam untuk bertukar daripada tiang 3 inci kepada tiang 4 inci menghasilkan lebih sedikit tiang setahun berbanding barisan 10 m/min yang bertukar dalam 40 minit.
Baris servo moden menganggap lebar dan ketebalan sebagai nilai resipi. Pelarasan gulung bermotor, pic penebukan ialah entri program, dan panjang potong ialah titik set. Pada platform baris kolum upright berbilang spesifikasi, tukar spesifikasi penuh mengambil 2 hingga 3 jam termasuk pengesahan kepingan pertama, berbanding 6 hingga 8 jam pada reka bentuk lama dengan pelarasan skru.
Rotary punching tooling swaps remain the slowest part of the job, which is the hidden cost of the fastest class. A mixed-market factory should price pattern changeover before it prices the 30 m/min, because a press line with changeable cluster dies will out-produce the faster machine on a mixed order book. Buying a higher upright roll forming machine speed does not fix a slow changeover, and the capability and cost trade shows up in our harga mesin roll forming kami.
Gred keluli menggeser anda dalam kelas, bukan antara kelas. Berpindah dari 340 MPa ke 550 MPa mengubah springback, jadi celah gulung perlu dilaras dan tempo pembentukan biasanya menurun: baris hidraulik 4 m/min pada 2.0 mm berjalan lebih dekat 3 pada 4.0 mm, baris press meluncur dari 15 ke 10, dan baris penebuk gulung kehilangan lebih sedikit secara berkadar. Gred di sebalik angka itu ditakrifkan dalam ASTM A1011 untuk keluli kepingan canai panas.
Penilaian kelajuan ialah tuntutan yang paling kurang diseragamkan dalam industri ini, jadi pengesahan itu tugas anda. Tiga pemeriksaan, mengikut nilai kecekapan.
Tanya kelas penebukan yang dimaksudkan oleh kelajuan yang disebut, dan tolak jawapan yang menerangkan kilang pembentukan dan bukan stesen penebukan.
Minta bilangan lubang setiap lejang untuk lukisan anda, pada ketebalan anda, pada kedua-dua belah. Pembekal yang tidak boleh menjawab daripada data mesinnya belum pernah membina produk anda. Corak itu juga mesti memenuhi keperluan penyambung ANSI MH16.1 yang diselenggara Rack Manufacturers Institute, jadi tanya bagaimana perkakasan mereka memetakan kepada piawaian itu.
Tanya berapa output barisan itu hasilkan pada bulan lalu di pelanggan dengan gabungan yang serupa, dan minta video pengeluaran berterusan dengan kod masa kelihatan dan panjang bahagian dinyatakan. Klip 30 saat yang menunjukkan kilang berputar tidak membuktikan apa-apa.
Speed without tolerance is scrap at velocity, and the mesin pembentuk gulung rak palet family shows how tight the tolerances between rack components really are. The European rack design code EN 15512 sets the pitch and fit requirements your customers in that market will test against.


Two Cable Tray Roll Forming Machines Ready to Ship to...
Baca lagi

A roll forming machine price ranges from 20,000 for a basic stud and...
Baca lagi
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Baca lagi
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Baca lagi English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



