Adres
No 1, Yd Caddesi, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
Adres
No 1, Yd Caddesi, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
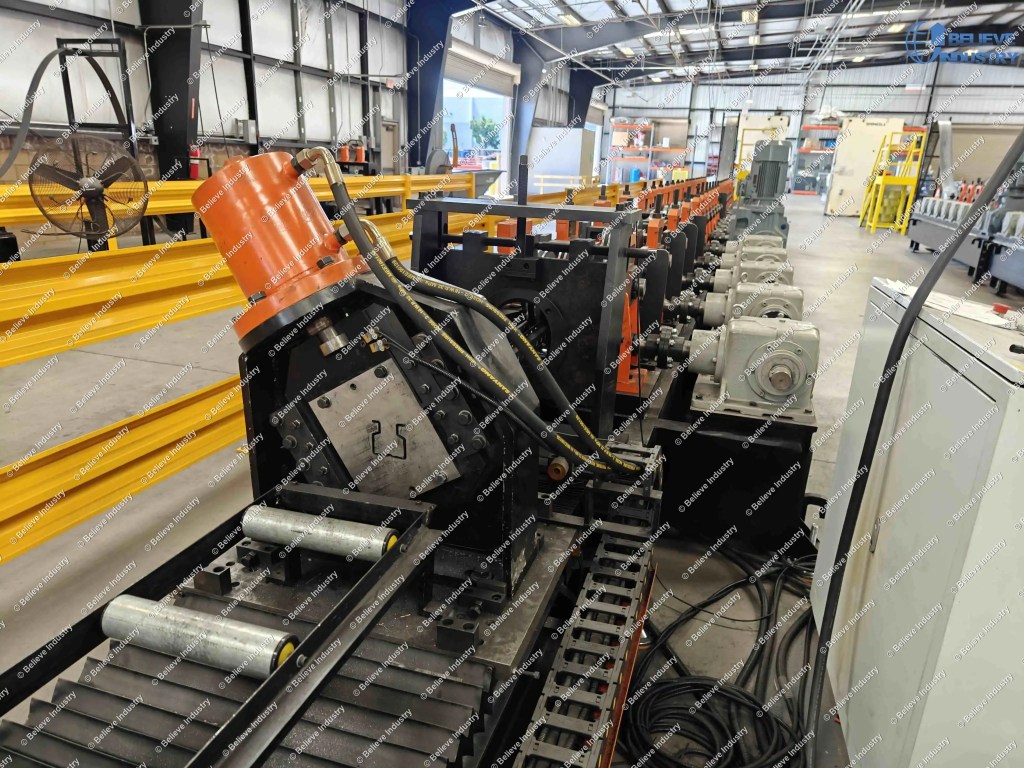
Dik rulo şekillendirme makinesi hızı, rulo beslemeli bir hattın palet rafı dikmelerini şekillendirdiği, deldiği ve kestiği metre/dakika cinsinden bitmiş kolon hat hızıdır ve raf ekipmanı satışlarında en yanlış aktarılan sayıdır. Broşürler 25 veya 30 m/min yazarken kurulu hatlar 3 ile 30 m/min arasında herhangi bir hızda çalışır; aradaki farkı tek bir karar belirler: delikler nasıl delinir. Bu kararın ardından, dik rulo şekillendirme makinesi hızının şekillendirme gövdesiyle neredeyse hiçbir ilgisi kalmaz.
Kısa cevap: rack column lines come in three speed classes, and the punching method decides which one you buy. Hydraulic punching runs 3 to 4 m/min. A mechanical punch press with clustered dies runs 10 to 15 m/min. Roll punching, where rotary dies punch continuously as the strip travels, runs 30 m/min and above. Gauge and hole density move you within a class, not between classes.
Önce sınıfı belirleyin, çünkü teklifteki diğer her sayı buna bağlıdır.
| Zımbalama sınıfı | Tipik hat hızı | Delme yöntemi | En uygun kullanım |
|---|---|---|---|
| Hidrolik delme | 3-4 m/min | Tek hidrolik zımba, şerit her vuruşta duraklar veya yavaşlar | Düşük hacim, kalın malzeme, sınırlı bütçe |
| Mekanik zımba presi | 10 ile 15 m/dk | Kümelenmiş kalıplı volan presi, vuruş başına 4 ila 8 delik | Standart raf fabrikası hattı |
| Rulo delme (döner) | 30 m/dk ve üzeri | Döner kalıplar sürekli deler, şerit hiç durmaz | Yüksek hacim, uzun seriler, tek delik deseni |
Bu tabloyu kalite hiyerarşisi değil, hareket hiyerarşisi olarak okuyun. Hidrolik zımba her vuruşta şeridi durdurur, küme takımlı bir pres vuruş başına birkaç delik açar ve şeridi yalnızca merdane zımba hareket halinde tutar. Bu yüzden 12 m/dk ve 30 m/dk teklifleri iki dürüst makineyi tanımlayabilir ve yine de karşılaştırılabilir olmaz.

Hesap kısadır. İki yüzü de delinmiş 2 inç damla delik adımında, her metre dikme yaklaşık 39 delik taşır. Bunu hat hızıyla çarparsanız delme sisteminin dakikada üretmesi gereken delik sayısını bulursunuz.
| Hız sınıfı | Hat hızı | Dakikada gerekli delik sayısı, her iki yüz | Nasıl sağlanır |
|---|---|---|---|
| Hidrolik delme | 3-4 m/min | 118 ile 158 | Tek vuruşlu zımba, şerit her darbede yavaşlar veya durur |
| Delme presi | 10 ile 15 m/dk | 394 ile 591 | Küme kalıplar, vuruş başına 4 ila 8 delik, dakikada 55 ila 70 vuruş |
| Rulo delme | 30 m/dk ve üzeri | 1.180 ve üzeri | Döner kalıplar sürekli deler, şerit hiç durmaz |
Orta satır, çoğu raf fabrikasının yaşadığı ve tekliflerin en çok yanıldığı yerdir. Tek delik kalıplı bir pres, makul hiçbir vuruş hızında dakikada 472 delik veremez, bu yüzden hat hidrolik sınıf temposuna düşer. Aynı pres 8 delikli küme takımıyla 12 m/dk'yı tutmak için dakikada yalnızca 59 vuruş ister. Aynı pres, aynı tonaj, dört kat hız ve teklif hangi takımın dahil olduğunu söylemeyebilir.
Double sided punching compounds the effect by halving the strokes per column. On a damla şeklinde palet rafı rulo şekillendirme makinesi built for 2 inch pitch this is standard, and it is what makes 10 to 15 m/min realistic rather than theoretical.
Roll punching removes the stop entirely, the only mechanism that reaches 1,180 holes per minute without stalling or breaking dies. The trade is pattern flexibility: a rotary punch is built for one pattern at one pitch, so it suits long runs of a standard column. Both architectures sit on the same Rulo şekillendirme makinesi hattı layout, and both are described in our dikey raf rulo şekillendirme makinesi rehberimizde anlatılır.

Zımbalama çözülse bile hat tüm vardiya boyunca isim levhası temposunu tutmaz. Kayıplar devreye aldığımız her kolon hattında aynı istasyonlarda toplanır.
| Kayıp kaynağı | Vardiyadaki tipik pay | Nereden geliyor |
|---|---|---|
| Uçan kesme çevrimi | 3 to 5% | Kesimler arasında kalıp ivme boşlukları |
| Dikme taşıma ve istifleme | 4 to 6% | 9 m parçalar yönlendirilmiş çıkış ve hizalama ister |
| Rulo değişimi | 2 to 4% | Ortalama vardiya başına iki kez, her biri 8 ila 15 dakika |
| Spesifikasyon değişimi ve kısa duruşlar | 4 to 8% | Vardiya ortasında reçete değişikliği, numune alma, çapak kontrolleri |
Bu, vardiyanın ile 'ünün hiçbir şey üretmeden geçmesi demektir. Kayıp normaldir. Normal olmayan, bunu yok sayan bir fiyat teklifinin ardından ilk ayda vaat edilen üretimin 'ı gerçekleştiğinde operatörlerin suçlanmasıdır.
İstifleyici kendi uyarısını hak ediyor. Hat içindeki en ucuz ünitedir ve 9 metrelik kolonlarda tempo kaybının en yaygın nedenidir; çünkü her parçayı yakalayıp hizalayamayan ve uzaklaştıramayan bir çıkış tarafı, operatörün hattı kimseye söylemeden yavaşlatmasına yol açar. 15 m/min'in üzerinde istifleyici bir aksesuar olmaktan çıkar ve gerçek üretim sınırına dönüşür: 30 m/min'de 9 metrelik bir kolon çıkışa her 18 saniyede ulaşır, bu da çoğu taşıma sisteminin bir parçayı uzaklaştırmasından daha hızlıdır.
Geçerli formülü kullanın: günlük üretim = etkin dakika x hat hızı / kolon boyu. Etkin dakika, vardiya süresinden rulo değişimleri, format değişimleri ve küçük duruşlar çıkarıldıktan sonra kalan süredir. Tek vardiya, kayıplardan önce 8 saat:
| Hız sınıfı | Hat hızı | Tam tempoda saatte 9 m kolon | 8 saatlik vardiyada ila kullanılabilirlikle üretilen kolon sayısı |
|---|---|---|---|
| Hidrolik delme | 3-4 m/min | 20 to 27 | 120 to 170 |
| Zımba presi, küme takım | 10 ile 15 m/dk | 67 to 100 | 400 to 600 |
| Rulo delme | 30 m/dk ve üzeri | 200 ve üzeri | İstifleyici sınırlayıcı, pres çıktısının 1,5 ila 2,5 katı |
Üçüncü satırı bir taahhüt değil, bir uyarı olarak okuyun. İki vardiya dikme sayısını yaklaşık 1,8 ile çarpar, çünkü rulo değişimleri ve kalıp kontrolleri sıkıştırılmış programda daha büyük pay alır.
Yıllık üretim, hızın kullanılabilir süre ile çarpımıdır. Profil değişimi kullanılabilir süreye doğrudan yansır. 3 inçlik dikmeden 4 inçlik dikmeye geçiş için 6 saat gereken 15 m/min'lik bir hat, 40 dakikada profil değişimi yapan 10 m/min'lik bir hattan yılda daha az dikme üretir.
Modern servo hatlar genişlik ve kalınlığı reçete değeri olarak işler. Merdane ayarı motorludur, zımba adımı bir program girişidir ve kesme boyu bir set değeridir. Çok spesifikasyonlu upright kolon hattı platformunda tam spesifikasyon değişimi, ilk parça doğrulaması dahil 2 ila 3 saat sürer; vidalı ayarlı eski tasarımlarda bu süre 6 ila 8 saattir.
Rotary punching tooling swaps remain the slowest part of the job, which is the hidden cost of the fastest class. A mixed-market factory should price pattern changeover before it prices the 30 m/min, because a press line with changeable cluster dies will out-produce the faster machine on a mixed order book. Buying a higher upright roll forming machine speed does not fix a slow changeover, and the capability and cost trade shows up in our rulo şekillendirme makinesi fiyatı rehberimizde anlatılır.
Çelik kalitesi sizi sınıflar arasında değil, sınıf içinde kaydırır. 340 MPa'dan 550 MPa'ya geçmek geri yaylanmayı değiştirir, bu yüzden merdane boşlukları ayar ister ve şekillendirme temposu genelde düşer: 2,0 mm'de 4 m/dk çalışan hidrolik hat 4,0 mm'de 3'e yaklaşır, pres hattı 15'ten 10'a kayar ve merdane zımba hattı oransal olarak daha az kaybeder. Bu sayıların arkasındaki kaliteler sıcak haddelenmiş sac için ASTM A1011 içinde tanımlıdır.
Hız değerleri bu sektörde en az standartlaştırılmış iddiadır; doğrulama sizin işinizdir. Değerine göre sıralanmış üç kontrol.
Teklifteki hızın hangi delme sınıfına ait olduğunu sorun ve şekillendirme gövdesini anlatan, delme ünitesini anlatmayan bir yanıtı kabul etmeyin.
Çiziminiz için, sizin kalınlığınızda, iki yüzde de vuruş başına delik sayısını sorun. Kendi makine verisinden yanıt veremeyen bir tedarikçi sizin ürününüzü daha önce üretmemiştir. Desen ayrıca Rack Manufacturers Institute tarafından sürdürülen ANSI MH16.1 bağlantı gerekliliklerini karşılamalıdır, bu yüzden takımlarının bu standarda nasıl eşlendiğini sorun.
Benzer ürün bileşimine sahip bir müşteride hattın geçen ay ne ürettiğini sorun ve sürekli üretimin, zaman kodunun görünür olduğu ve parça boyunun belirtildiği videosunu isteyin. Gövdenin döndüğü 30 saniyelik bir klip hiçbir şey kanıtlamaz.
Speed without tolerance is scrap at velocity, and the palet rafı haddeleme makinesi family shows how tight the tolerances between rack components really are. The European rack design code EN 15512 sets the pitch and fit requirements your customers in that market will test against.


A roll forming machine price ranges from 20,000 for a basic stud and...
Devamını Oku

Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Devamını Oku
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Devamını Oku
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Devamını Oku English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



