Ana Sayfa / Rulo Şekillendirme Makinesi / palet rafı haddeleme makinesi / dikey raf rulo şekillendirme makinesi

dikey raf rulo şekillendirme makinesi

Kısa cevap: Bir palet rafı dikme rulo şekillendirme makinesi, çelik bobini tek geçişte palet raf sistemleri dikmelerine dönüştürür. Şeridi açar ve düzleştirir, bağlantı deliği desenini şerit hâlâ düzken deler, C, L veya Omega kesiti 20 şekillendirme standında şekillendirir ve uçan makasla boya keser. Beli RollForming, 2,0 ila 3,5 mm bobin için, pazarınızın delik desenine ve elektrik beslemesine göre yapılandırılmış palet rafı dikme rulo şekillendirme makineleri üretir.

Bir palet rafı dikme rulo şekillendirme makinesinin para kazanıp kazanmayacağını iki karar belirler. Deliklerin nerede delindiği ve bir genişlik değişiminin ne kadar sürdüğü. Bu iki yanıt fiyatı, vardiya başına üretimi ve operatörünüzün ihtiyaç duyduğu beceri düzeyini belirler.

Bu sayfa dört delme yolunu, tam teknik tabloyu, pazara göre delik desenlerini, vardiya başına gerçek üretimi ve bir teklifin arkasındaki maliyet bantlarını kapsar. Hâlâ bir delik sistemi seçiyorsanız, damla delik ile anahtar deliği karşılaştırması bu tek soruyu bir adım ileri taşır.

Çizimi gönderin, yapılandırmayı alın. Dikme profil çiziminizi (DWG, DXF veya PDF), vardiya hacmini ve hedef pazarı paylaşın. 24 saat içinde delme önerisi, makine yerleşimi ve gösterge niteliğinde bir fiyat bandı ile yanıt veriyoruz.

Teklif İste

Palet Rafı Dikme Rulo Şekillendirme Makinesi Ne Yapar

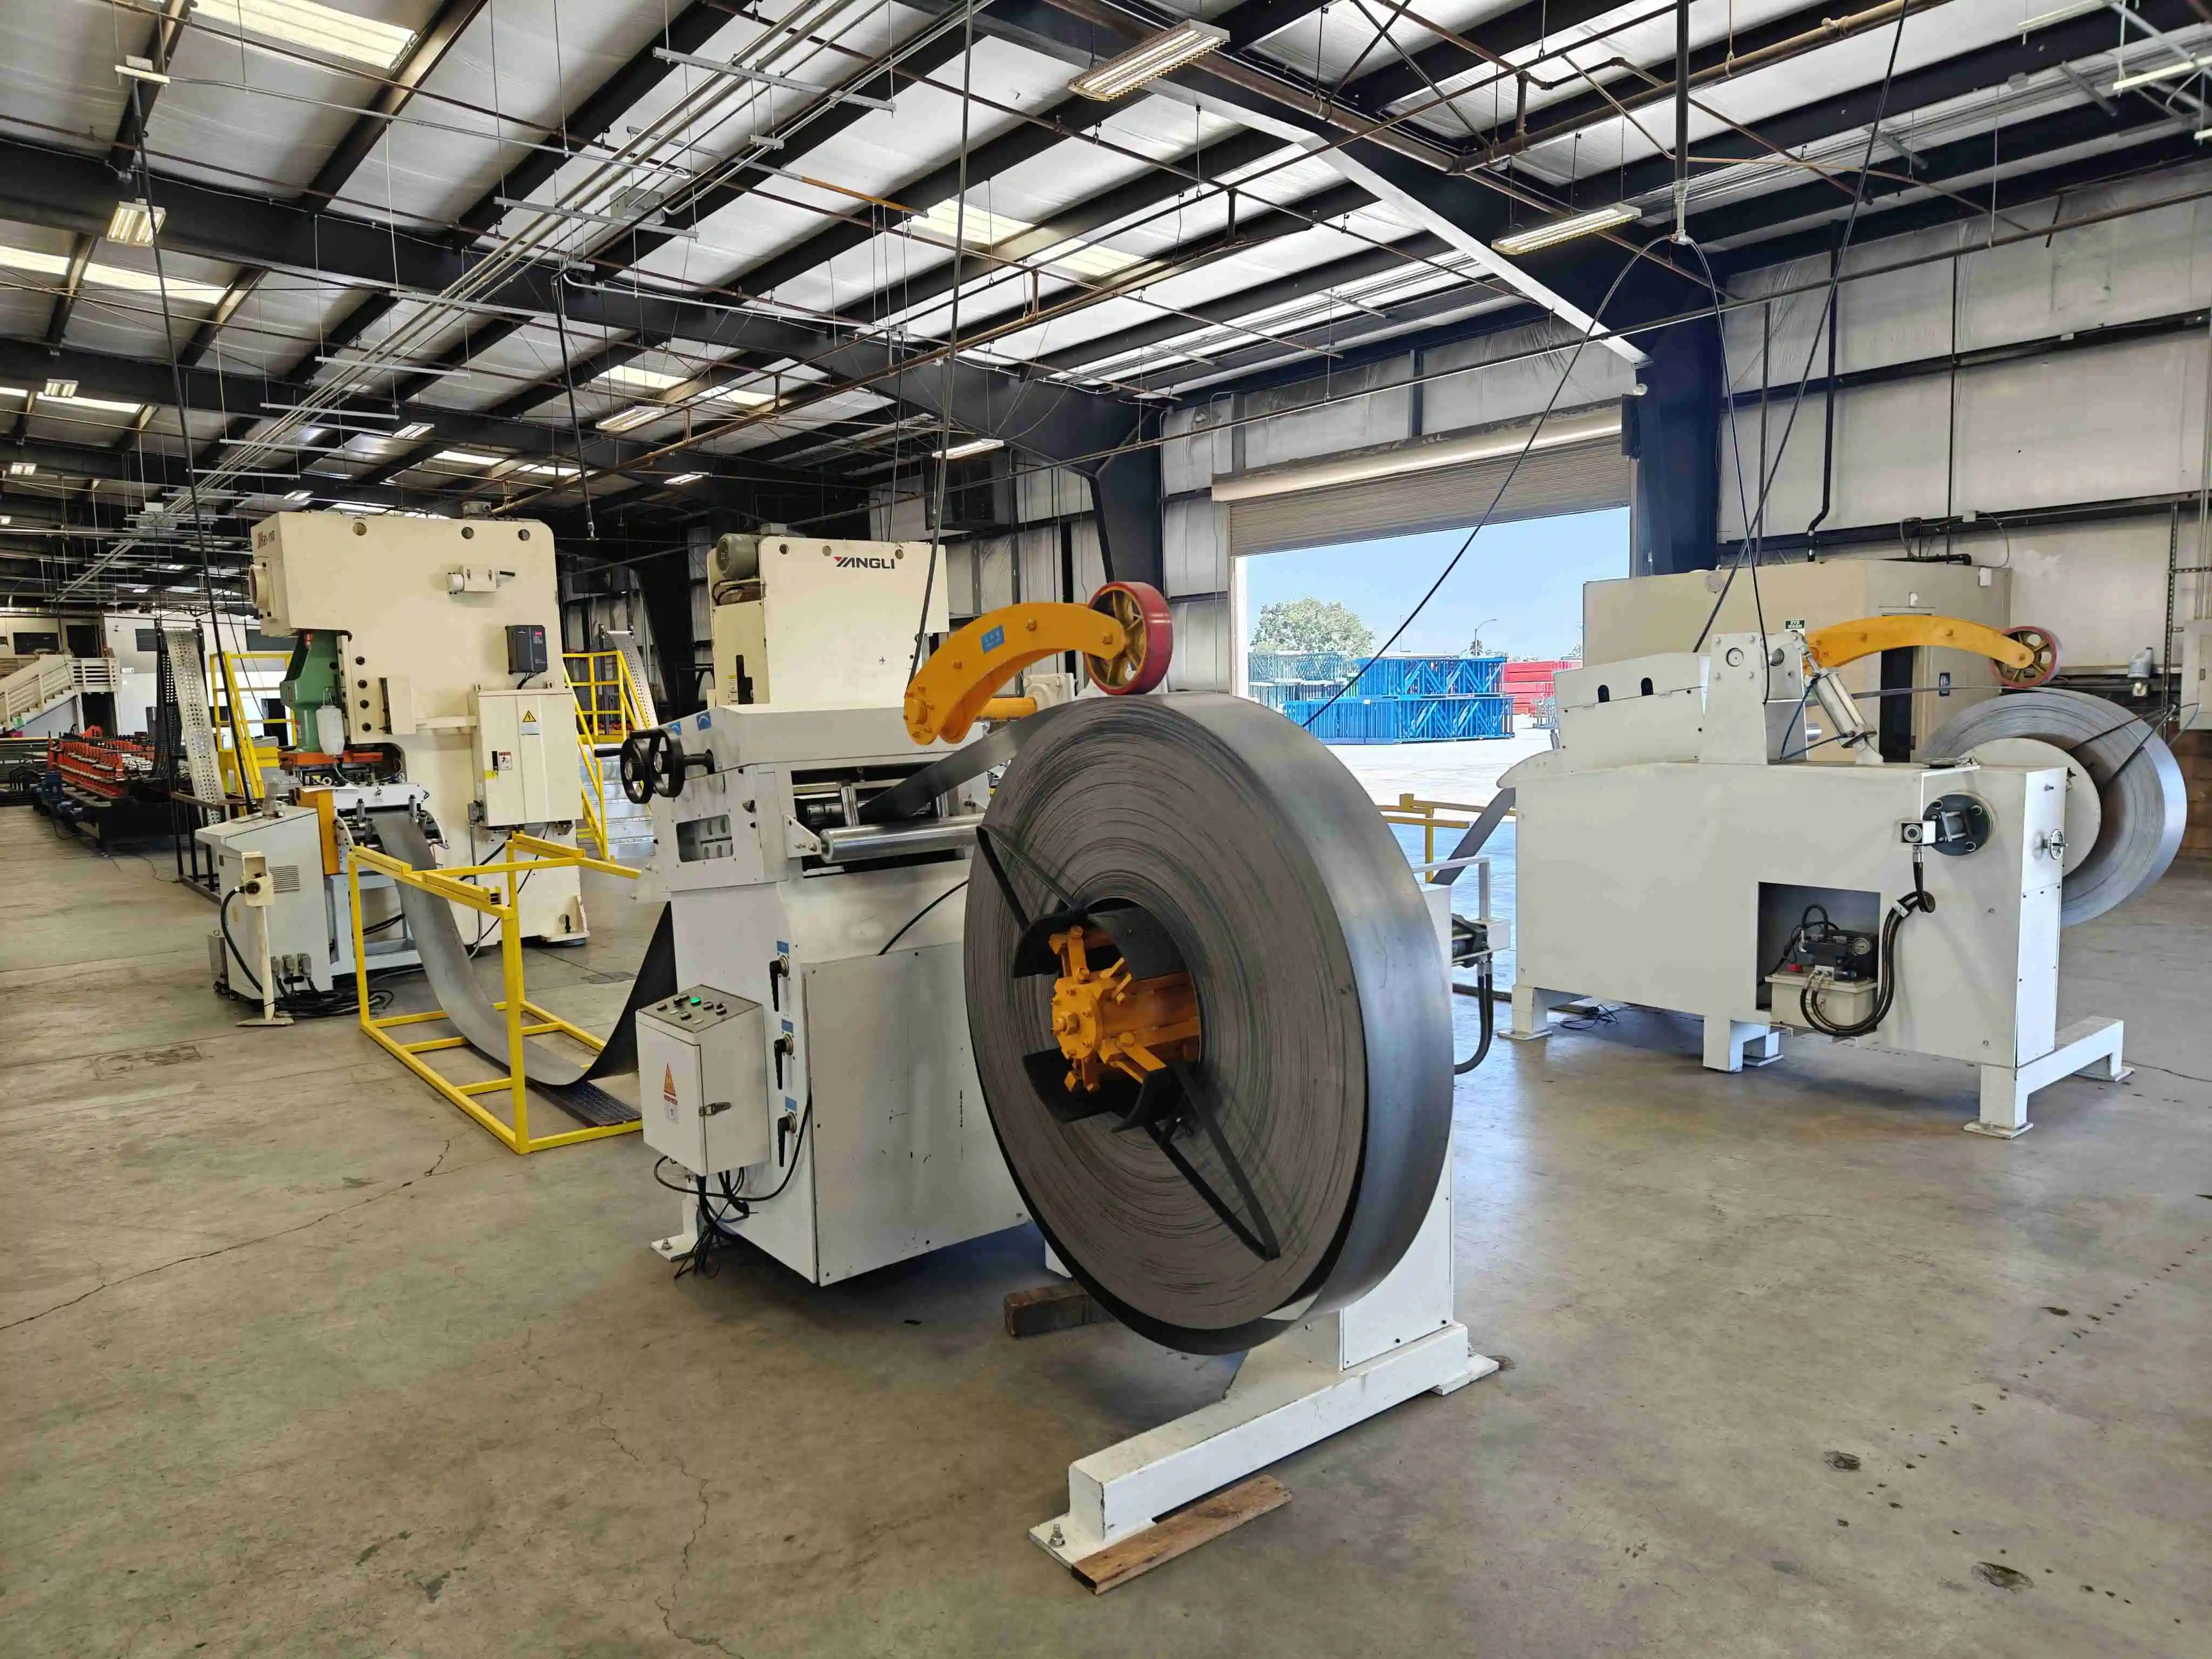
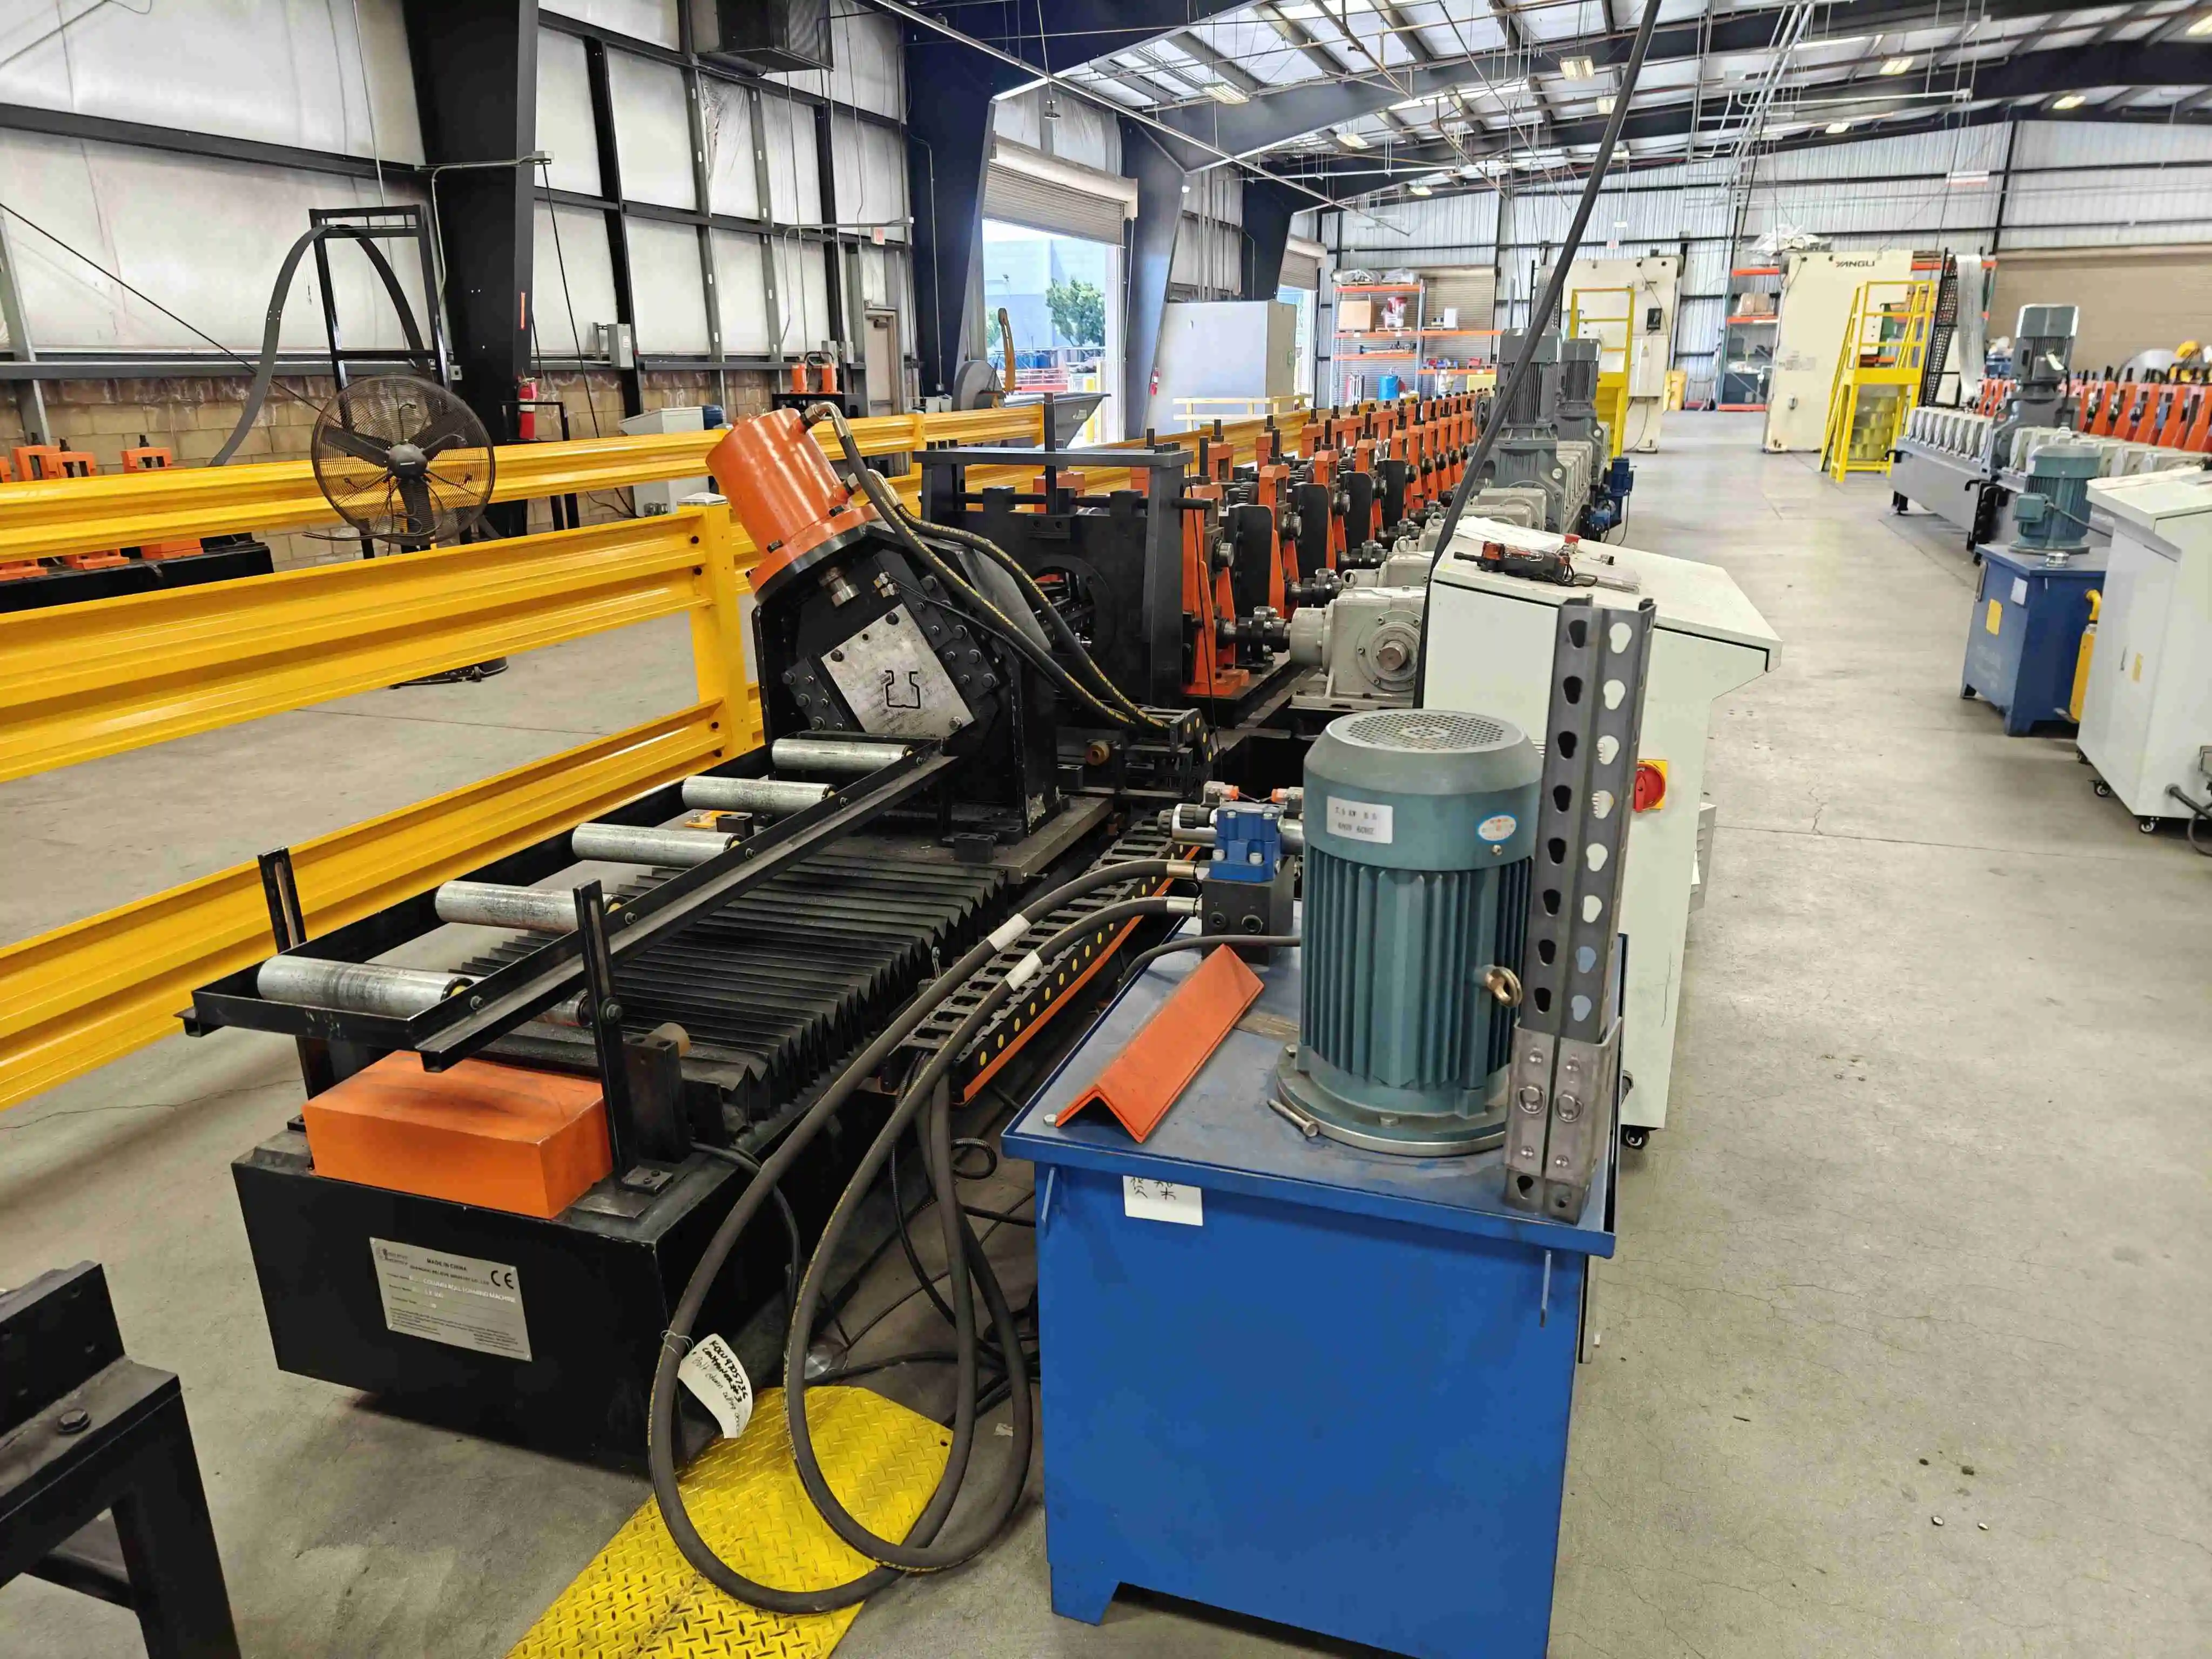
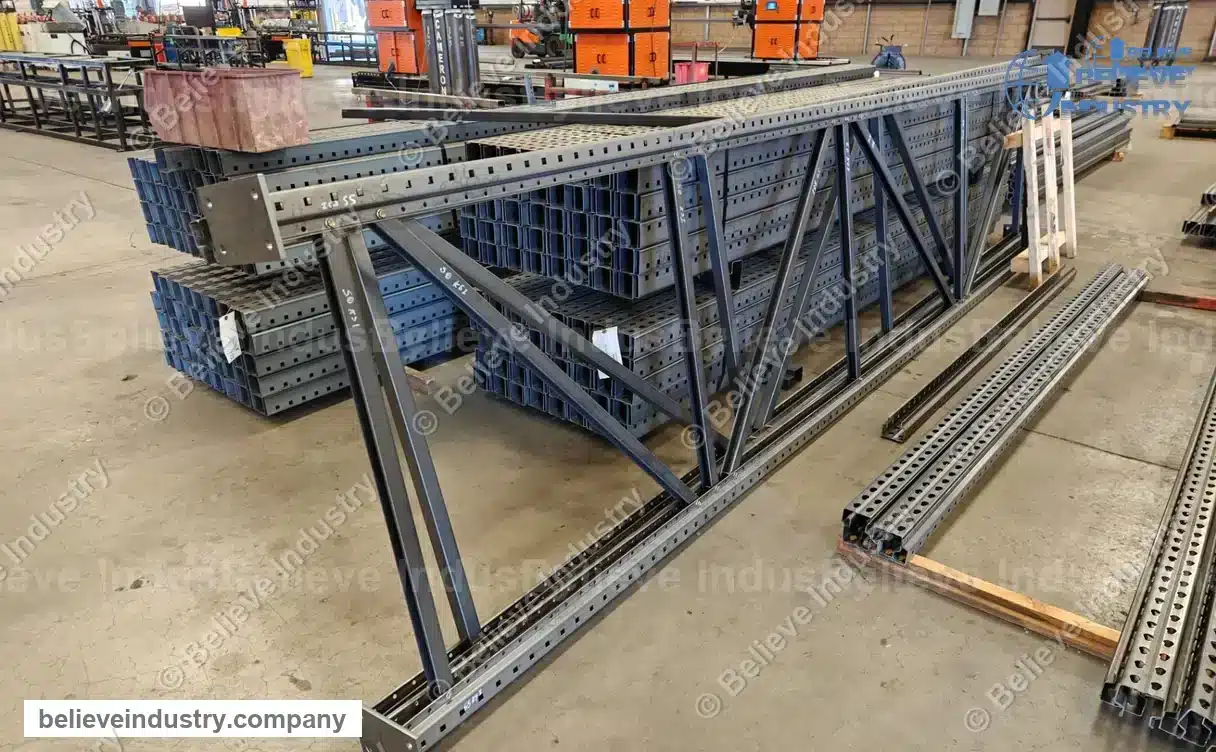
Dikme, kolon veya direk olarak da adlandırılır ve bir palet raf çerçevesinin düşey elemanıdır. İki dikme ile destekler bir çerçeve oluşturur ve çerçeveler depodaki tüm yükü taşır. Bunları üreten palet rafı dikme rulo şekillendirme makinesi altı adımı sabit bir sırayla çalıştırır.

  1. Bobin açma ve düzleştirme. Sıcak haddelenmiş veya galvanizli şerit bobini açılır ve 7 silindirli düzleştiricide düzleştirilir; böylece şerit, kalıntı kıvrım olmadan makineye girer.
  2. Servo besleme. Bir NC servo besleyici şeridi zımbaya endeksler. Besleme boyu dokunmatik ekrandan ayarlanır ve vuruştan vuruşa yaklaşık 0,25 mm içinde kalır.
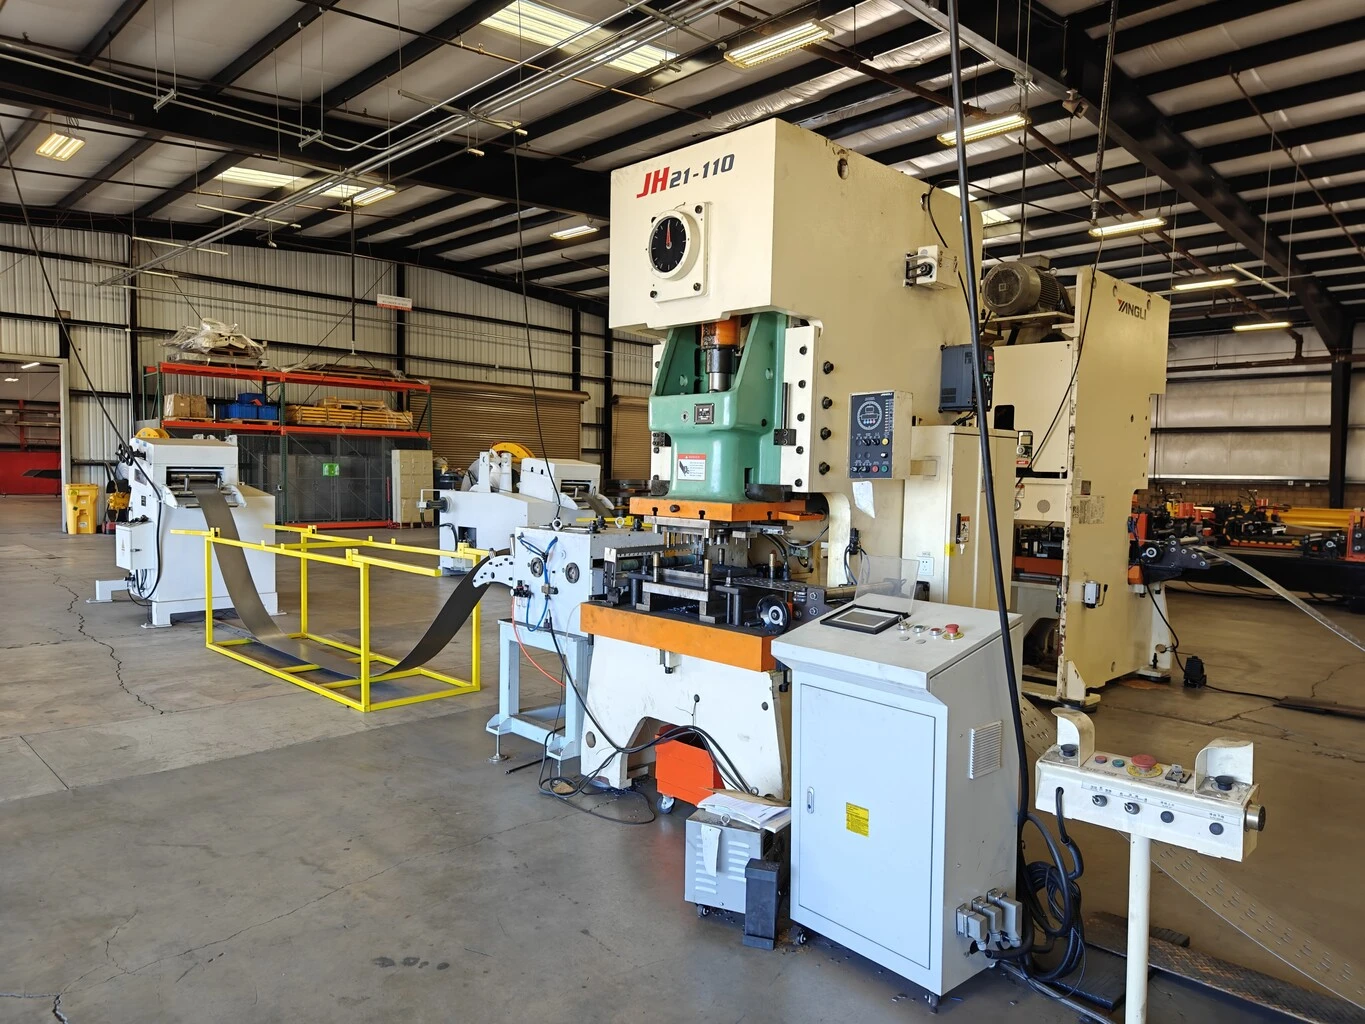
  3. Delme. Bağlantı delikleri, destek delikleri ve ankraj delikleri şerit düzken delinir. Düz delme, hassas adımı mümkün kılan şeydir.
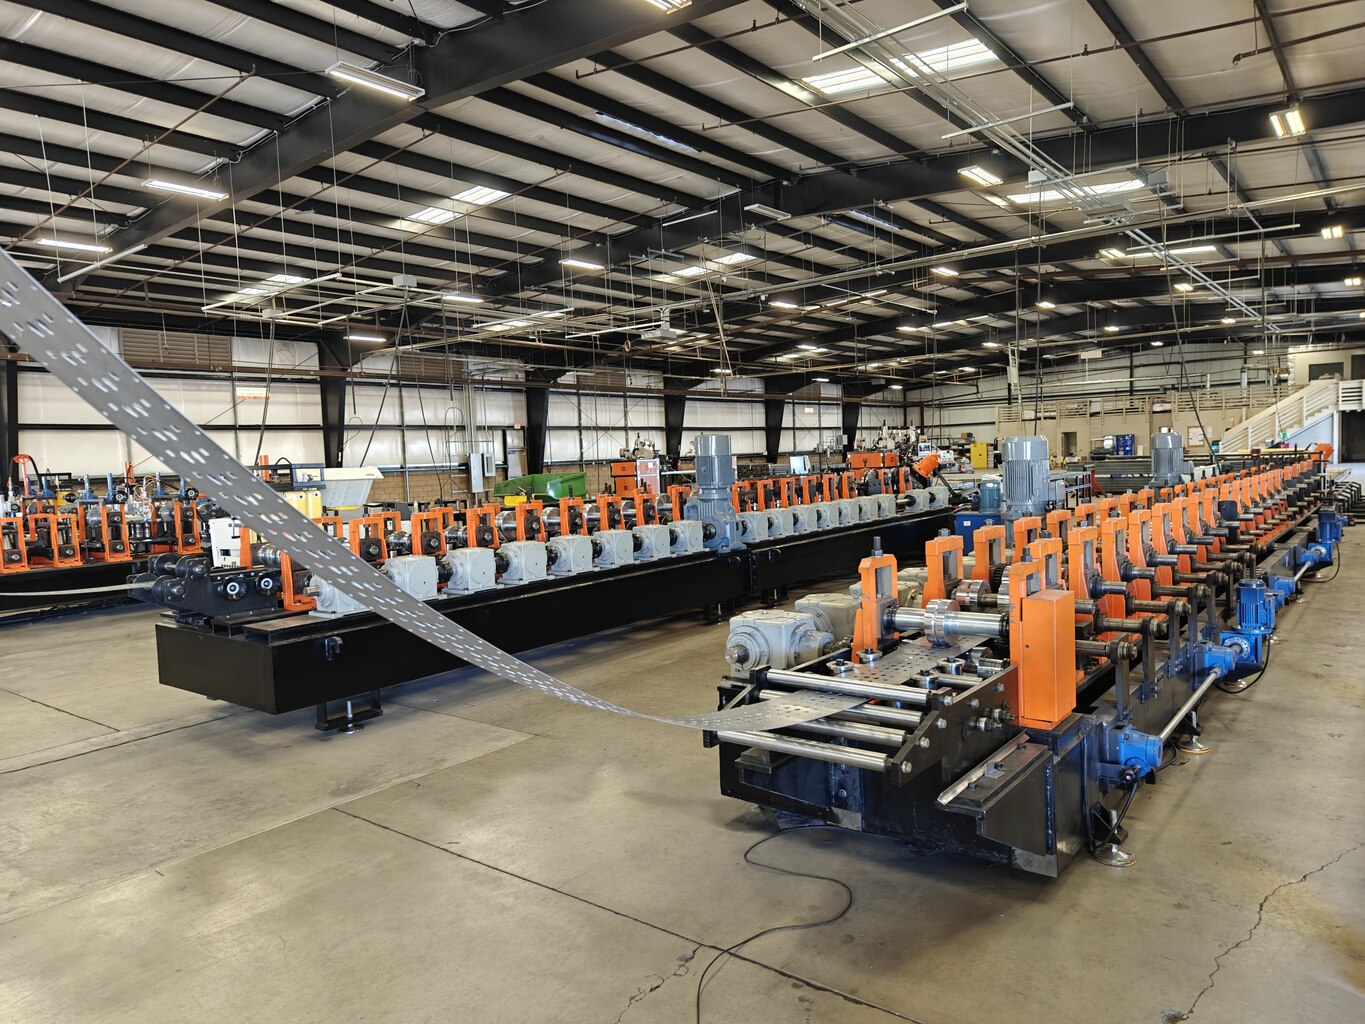
  4. Rulo şekillendirme. Yirmi döküm stand şeridi L, C veya Omega kesitine büker; yan silindirler dönüş dudaklarını kontrol eder.
  5. Uçan kesim. Hidrolik makas şeritle birlikte hareket eder ve hattı durdurmadan boya keser. Bıçak malzemesi HRC 58 ila 62 arasında CR12MOV.
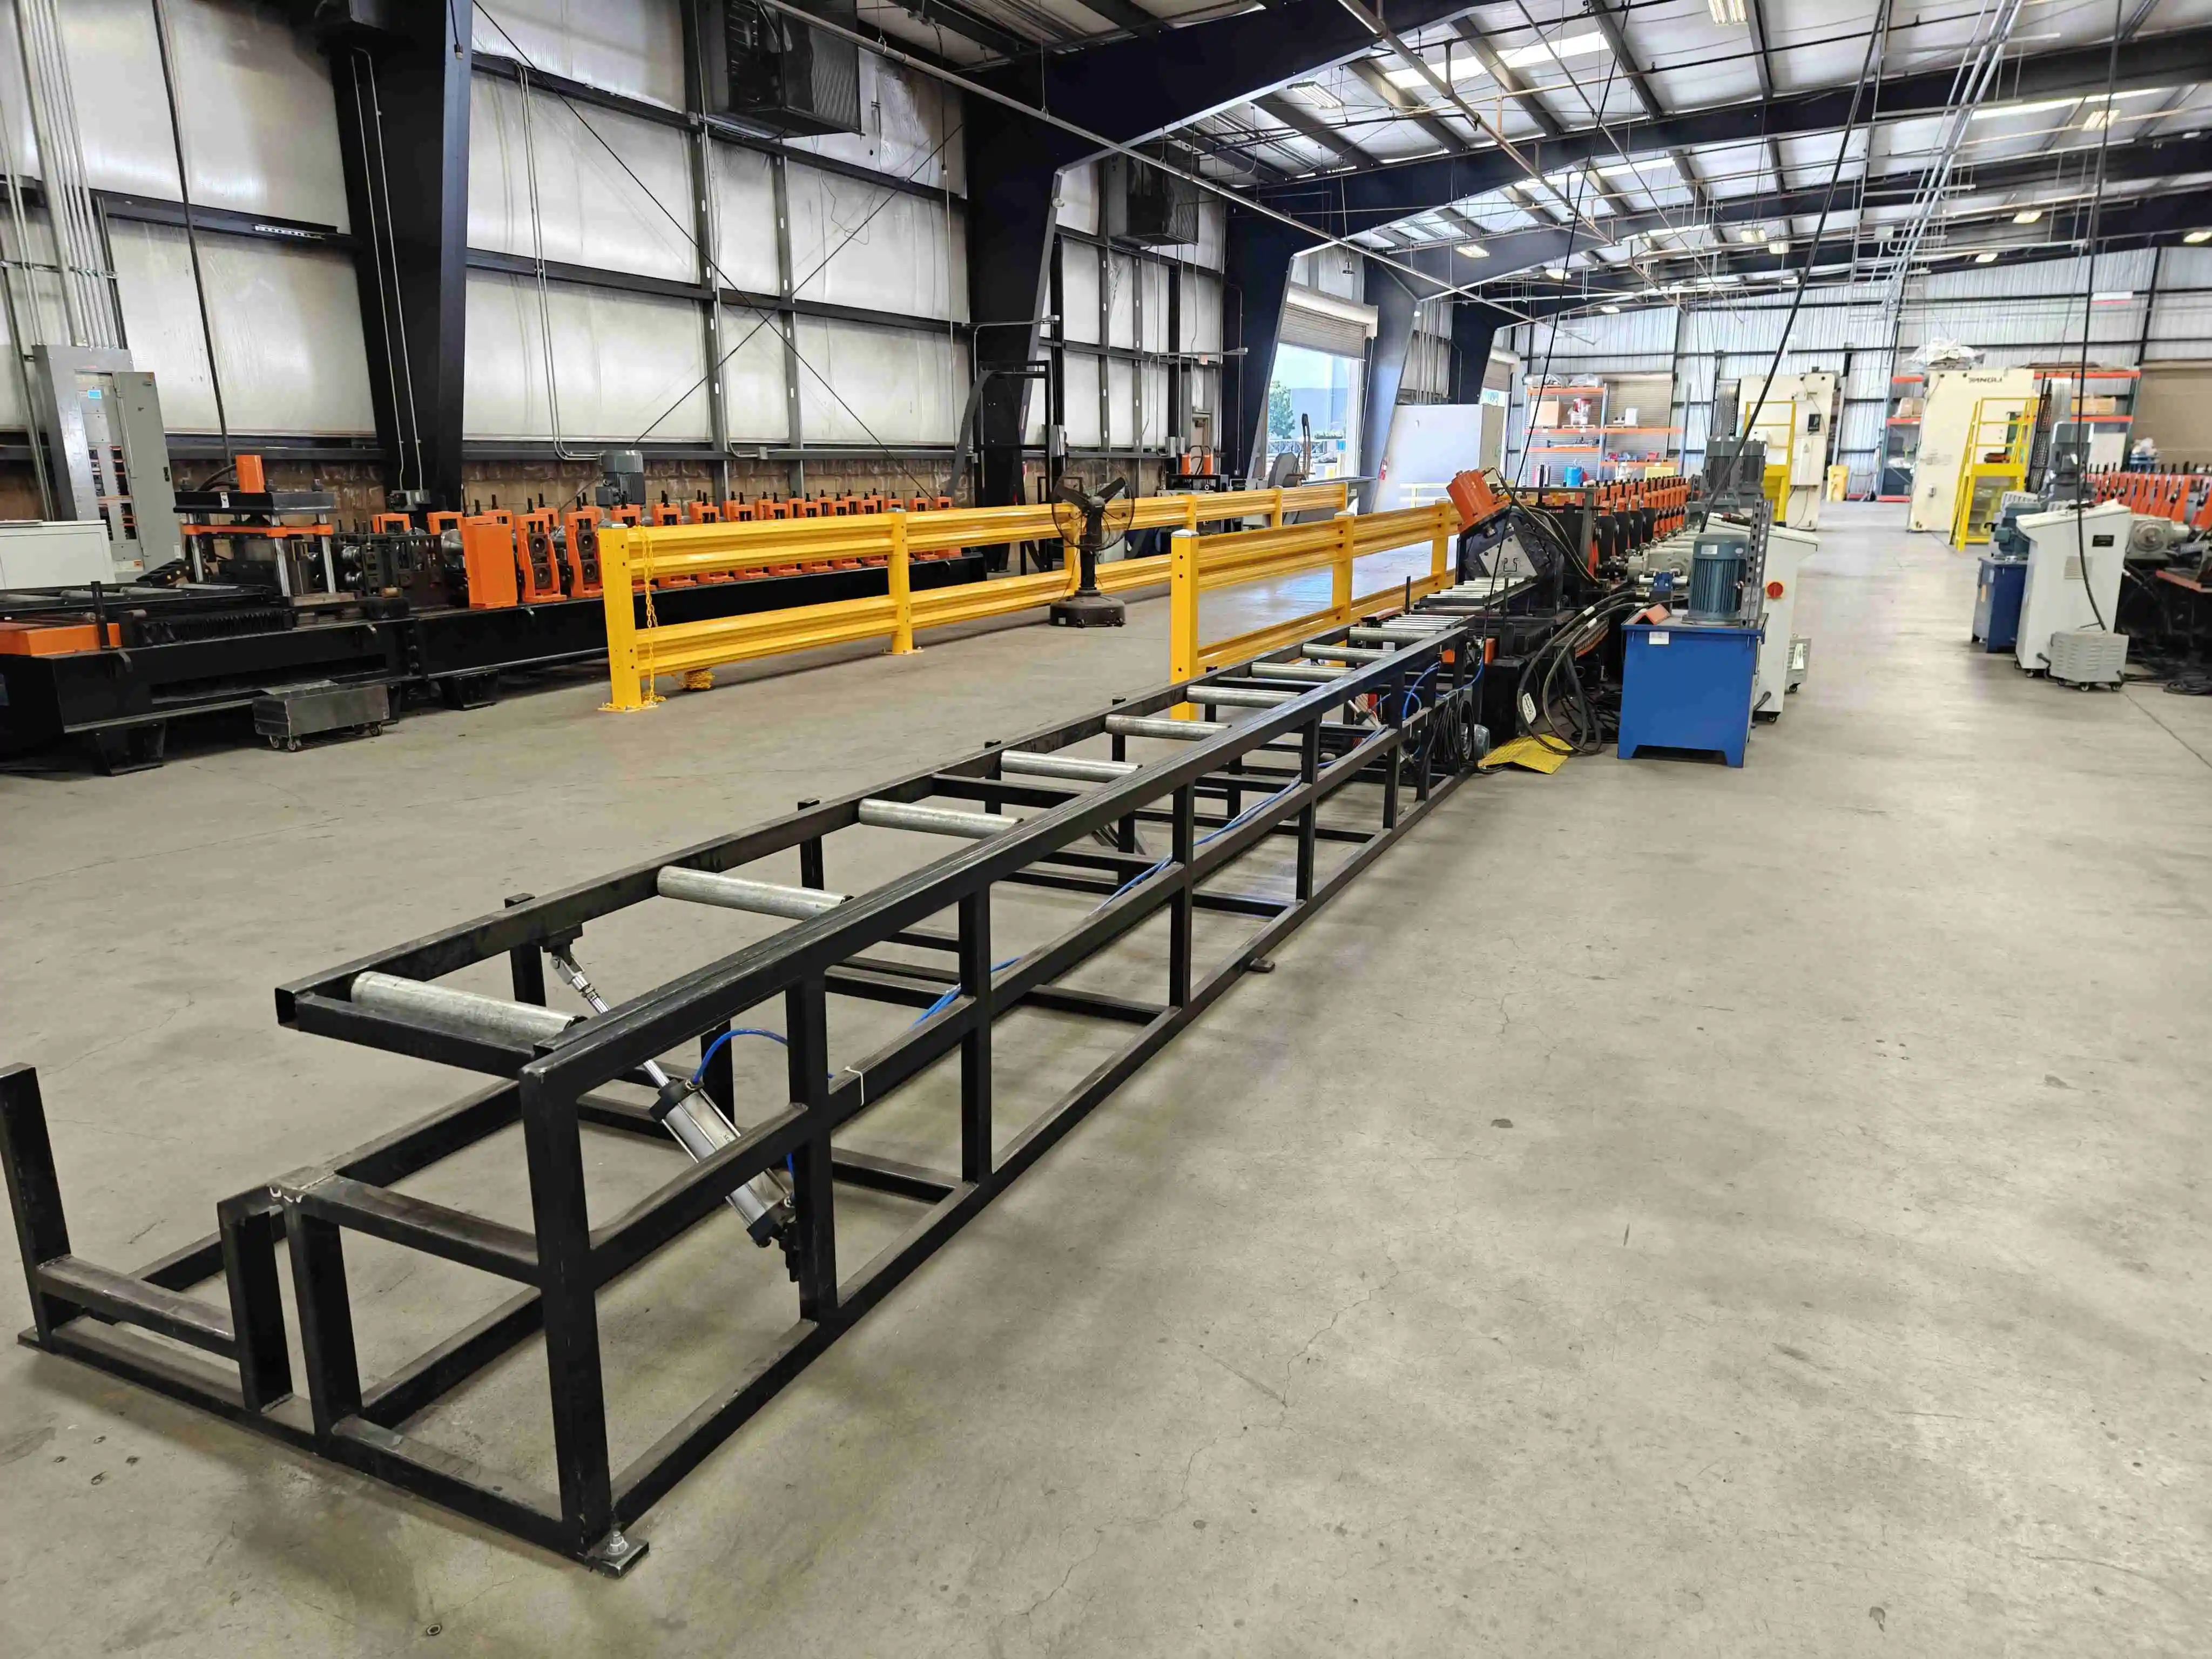
  6. Çıkış. Bitmiş dikmeler bir çıkış masasından veya toplama rafından ayrılır; kaynağa ya da gevşek kolon olarak sevkiyata hazırdır.

Sıra önemlidir. Delme, şekillendirmeden önce yapılır çünkü şekillendirilmiş bir kesit güvenilir biçimde yeniden referanslanamaz: şerit büküldükten sonra delik deseninin düz referans yüzeyi kalmaz, bu yüzden kümülatif adım hatası 9 metrelik bir kolon boyunca büyür. Düz delme, hatayı raf standartlarının istediği tolerans içinde tutar.

Dikme Profilleri: L, C ve Omega Kesitleri

Bir raf fabrikasındaki palet rafı dikme rulo şekillendirme makinesi normalde üç aileyi kapsar ve bu üçü pazardaki neredeyse tüm tasarımları kapsar. Kesit yük sınıfını belirler, yük sınıfı da hangi kalınlığı çalıştırmanız gerektiğini belirler.

  • L profil. Hafif kapasiteli raf ve hafif hizmet raflar. Basit büküm, en az stand, en düşük kalıp maliyeti.
  • C profil. Orta kapasiteli depolama için sektör standardı. Dönüş dudakları flanşları sertleştirir ve kiriş bağlantı desenini taşır.
  • Omega profil. Ağır hizmet. Katlanmış geometri, ek kalınlık olmadan sertlik kazandırır; 2,0 mm Omega dikmenin daha kalın bir C kesitin yüküne ulaşması bu sayededir.

Kolon yüz genişlikleri 3, 4 veya 5 inç (76, 102 ve 127 mm) arasındadır. Kalınlık, yük sınıfına bağlı olarak 2,0 ila 3,5 mm arasındadır ve otomatik ayar sipariş ederseniz aynı hat genellikle silindir değişimi olmadan bir genişlik aralığını kapsar.

raf dikmesi çizimleri

Yukarıdaki çizim, ilk konuşmanın makineler değil profiller hakkında olmasının nedenidir. Kesit çiziminizi gönderin, hat onun etrafında kurulur.

Racking profile samples uprights step beams and C bracing

Deliklerin Delindiği Yer: Dört Yol

Delme hızı ve doğruluğu günlük üretiminizi belirler ve palet rafı dikme rulo şekillendirme makinesinin diğer tüm parçaları bu seçimden doğar. Dört yol üretiyoruz. Her biri aynı soruya farklı bir yanıttır: hıza ne kadar ödemek istiyorsunuz.

1. Hat dışı delme (iki aşamalı süreç)

Bobin önce ayrı bir hatta delinir ve yeniden sarılır. Ön delinmiş bobin daha sonra kendi başına şekillendiriciden geçer, böylece şekillendirme hattı hiçbir zaman bir delme çevrimini beklemez.

Bu, delmeden kaynaklanan hız tavanı olmayan tek yoldur. Delik deseni ne olursa olsun şekillendiriciyi 20 ila 30 m/dk arasında çalıştırın. Bedeli, ikinci hat için zemin alanı ve yatırım maliyetidir. Delik doğruluğu artı eksi 0,2 mm'ye ulaşır, sistem 2,0 ila 3,5 mm şerit işler ve bir vardiya tipik olarak 2 ila 3 bobin ön deler.

Hat dışı delme

2. Hat içi servo besleyici ve hidrolik zımba (4 ila 6 m/dk)

Hidrolik delme, mekanik pres maliyeti olmadan kalın şerit için tonaj sağlar. Hidrolik çevrim süresi hat hızını yaklaşık 4 ila 6 m/dk ile sınırlar.

Bu kurulum, düşük ila orta hacimde 3,0 ila 3,5 mm malzemeye uygundur. Ağır hizmet dikmelerini hâlâ işleyen en ucuz delme yoludur. 3 kW Yaskawa servo besleyicinin arkasındaki 80 ila 160 tonluk hidrolik ünite artı eksi 0,3 mm tutar.

Hidrolik delme

3. Hat içi servo besleyici ve zımba presi (10 ila 20 m/dk)

Mekanik pres hidrolik üniteden daha hızlı çevrim yapar. İyi ayarlanmış bir servo besleyici ile hat sürekli 10 ila 20 m/dk arasında çalışır; bu çoğu alıcı için denge noktasıdır: hidrolikten hızlı, rotatiften ucuz ve kalıp neredeyse her yerde yerel kalıp atölyeleri tarafından desteklenir.

APA-110 presi, HRC 58 ila 62 arasındaki SKD11 kalıplarla artı eksi 0,2 mm tutar. Bu yolda önerilen maksimum kalınlık 3,0 mm.

kanal profili rulo şekillendirme makinesi

4. Hat içi rotatif delme (30 ila 50 m/dk)

Rotatif delme, vuruş başına pres çevrimi yerine dönen kalıplar kullanır. Çevrim süresi darboğazı yoktur, bu yüzden hat hızını yalnızca şekillendirici ve kesim sınırlar.

Bu yol, hacim ve konteynerlerin takvimle çıktığı ihracat işleri içindir. Şerit kalınlığını 2,5 mm veya altında tutun: bunun üzerinde kalıp ömrü ve delik kalitesi düşer. Kalıp maliyeti dördün en yükseğidir ve her yeni delik deseni kendi rotatif kalıp setini gerektirir. Kalıp geometrisini döner delme bu sayfa kapsar.

kanat kanal üretimi için döner delme makinesi

Delme Yöntemi Karşılaştırması

Delme yöntemi Hat hızı Delik Hassasiyeti Maks. Kalınlık Maliyet Şu durumda seçin
Hat dışı delmeSınır yok, ayrı hat±0,2 mm3,5 mmEn yüksekYüksek hacim ve karmaşık desenler
Hat içi hidrolik4 ila 6 m/min±0,3 mm3,5 mmEn düşükKısıtlı bütçe ve kalın malzeme
Hat içi zımba presi10 ila 20 m/dk±0,2 mm3,0 mmOrtaDengeli hız ve maliyet
Hat içi rotatif delme30 ila 50 m/dk±0,3 mm2,5 mmEn yüksekMaksimum verim, ince sac

Bir teklifte asla görünmeyen bir sayı: tam bir kolon boyunca kümülatif adım hatası. Her tedarikçiden bunu isteyin. Bizimki 9 metrelik bir dikmede 1 mm'nin altında kalır; çerçeve 11 metre yüksekliğinde olduğunda kiriş seviyelerini düz tutan da budur.

Pazara Göre Delik Desenleri: ABD, Avrupa, Avustralya

Palet rafı dikme rulo şekillendirme makinesinde deliği bağlantı belirler. Kalıbı pazarınızın hâlihazırda sattığı bağlantı için satın alın, tersini yapmayın; çünkü bağlantılar sistemin tek başınıza yeniden tasarlayamayacağınız tek parçasıdır.

Dikme Raf Kolonu Rulo Şekillendirme Makinesi: Damla Delik ve Anahtar Delik Delme Sistemleri
Pazar Tasarım standardı Delik şekli Hatve Üretimde ön ayarlı
ABD ve KanadaANSI MH16.1 (RMI)Damla delik, 33 mm yuva2 in, 50,8 mm50,8 mm adım, her iki yüz, 480 V 60 Hz
AvrupaEN 15512Anahtar deliği veya elmas50 mm50 mm adım, 380 ila 415 V 50 Hz, CE üretim
Avustralya ve Yeni ZelandaAS 4084Anahtar deliği veya yuva50 mm50 mm adım, 415 V 50 Hz, AS çelik kaliteleri
Körfez ve ihale işleriProje şartnamesiKarmaİhaleye göreKalıp kesilmeden önce ihale çiziminden okunan adım

Teklif verdiğimiz hatların çoğu damla delik ağırlıklı çıkar, çünkü Kuzey Amerika raf işleri ve Körfez ihale işleri hattı meşgul tutar ve bu pazarlarda bağlantı tedarik zinciri geniştir. İlk ihalenizden önce tablonun arkasındaki standartları okumaya değer: MHI ve Rack Manufacturers Institute ANSI MH16.1'i yayımlar, Standards Australia AS 4084'ü yürütür.

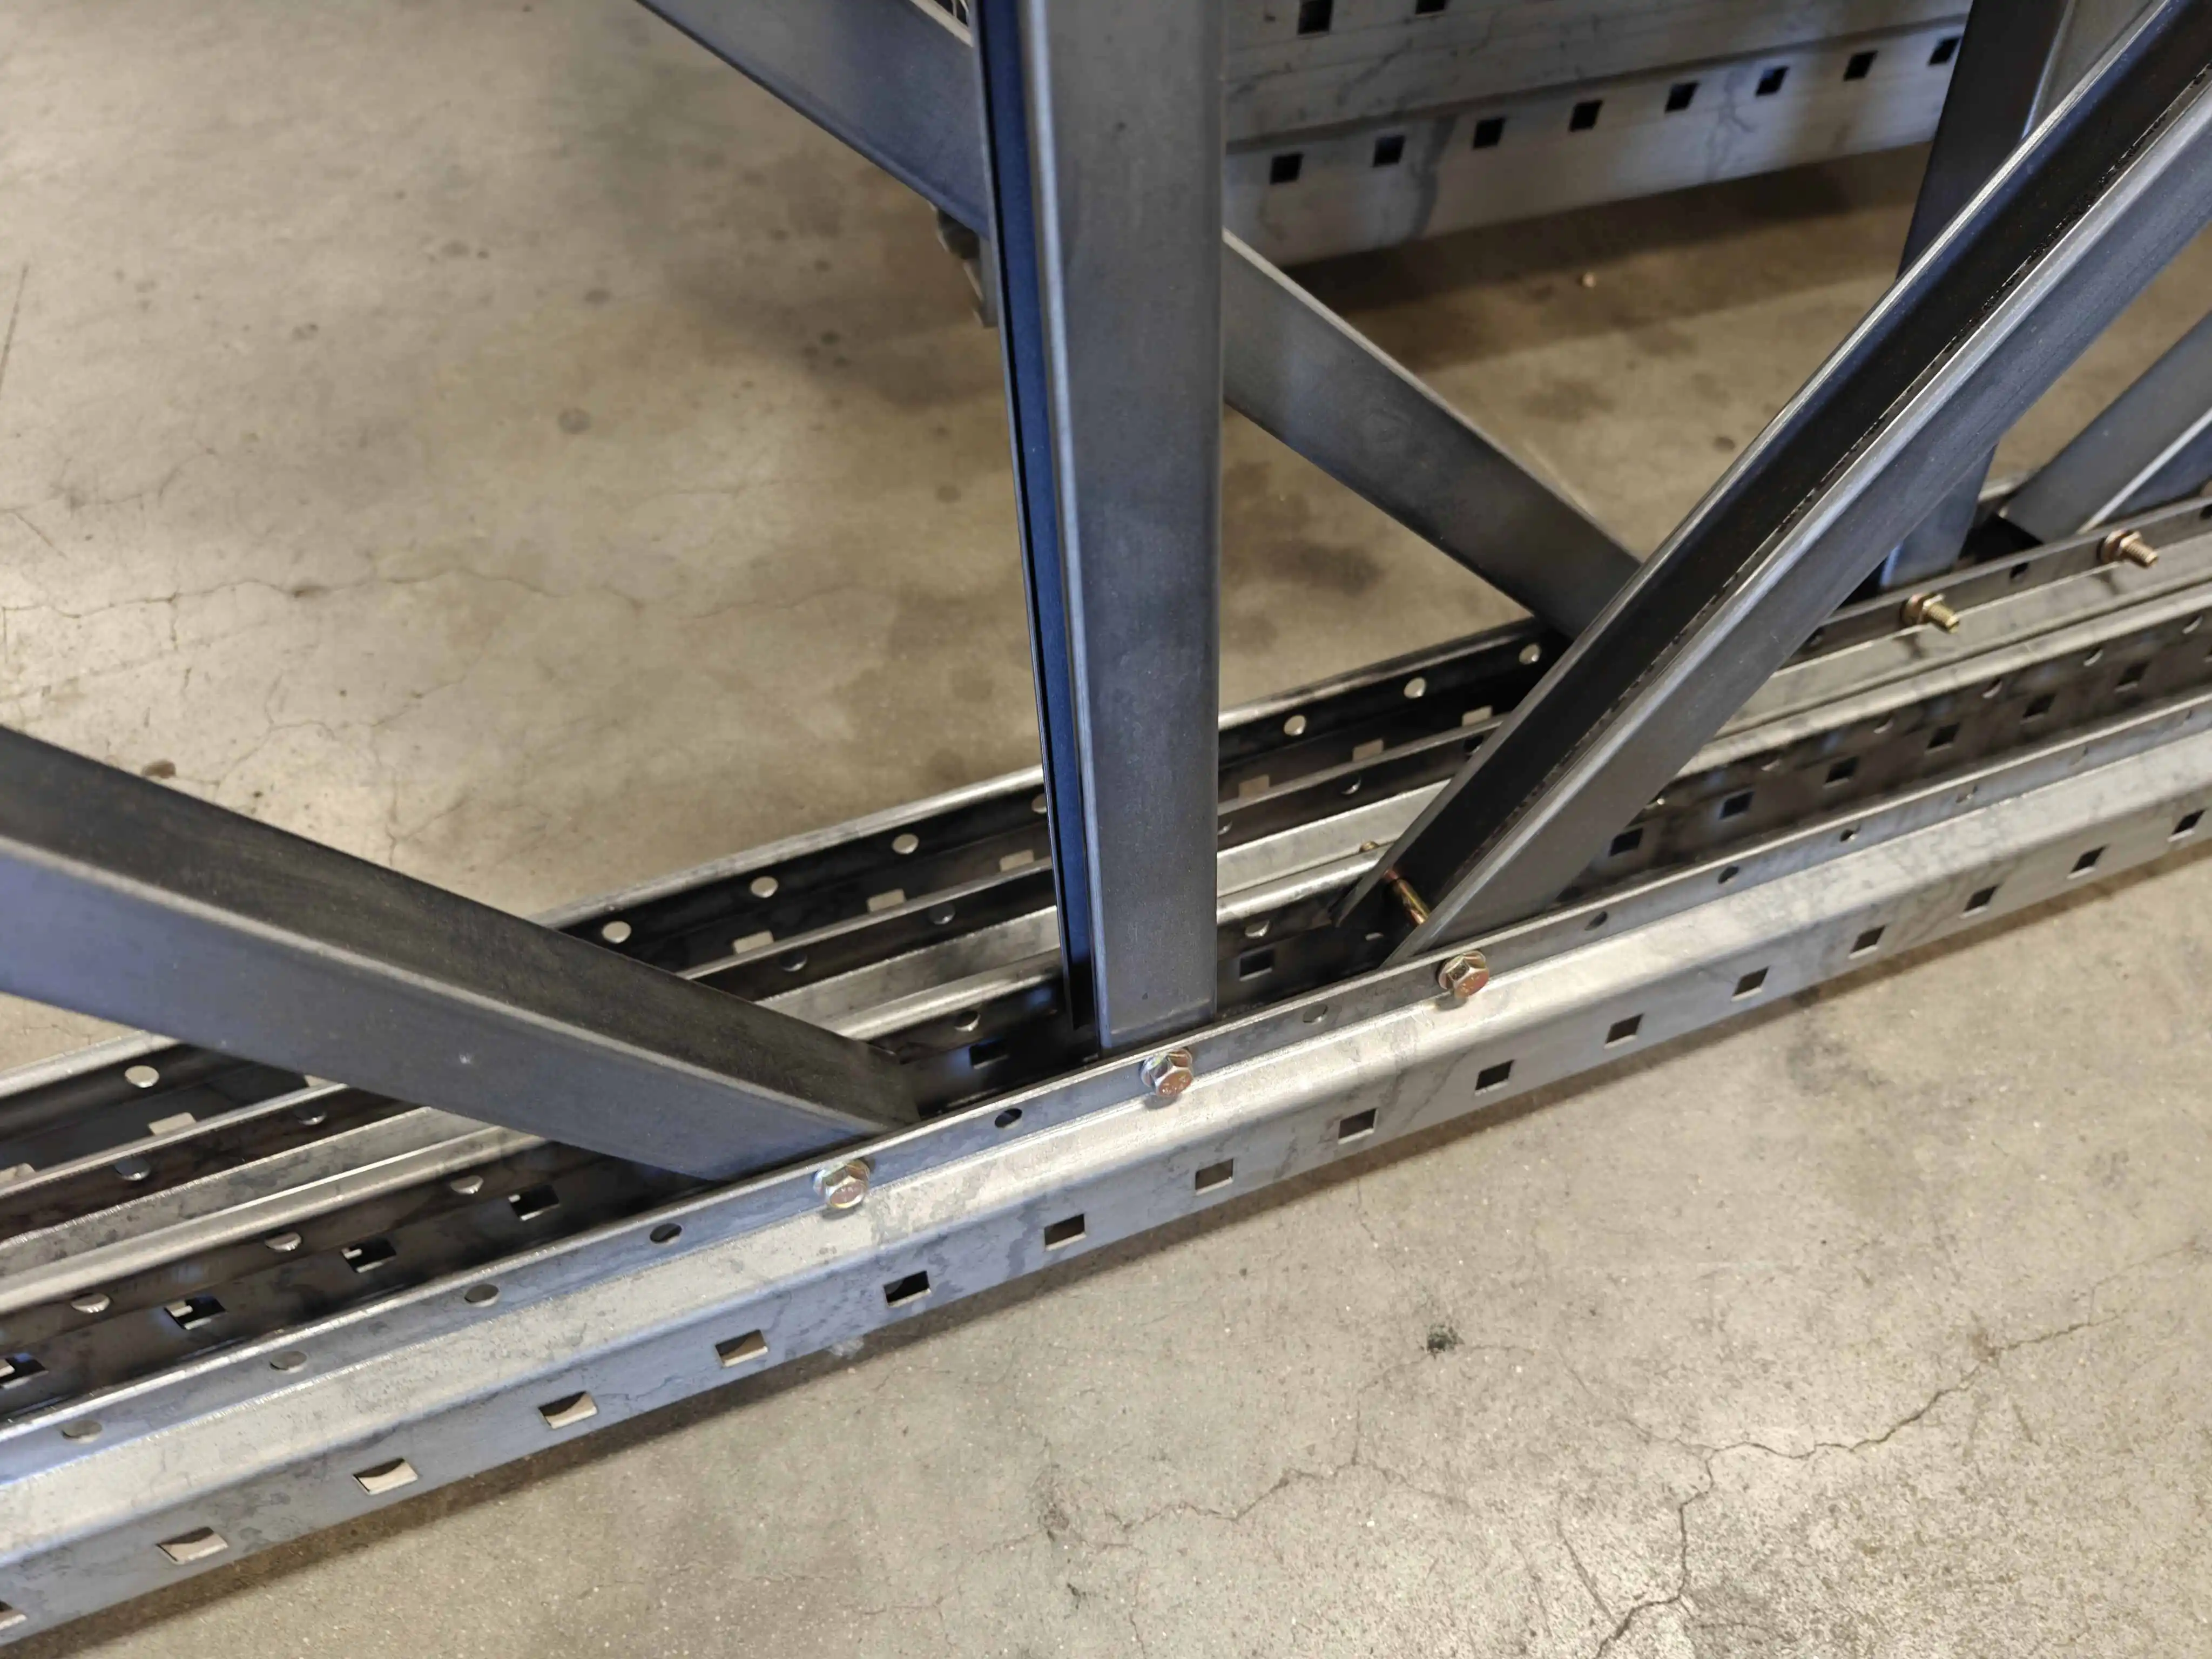
Çift yönlü delme raf hatlarımızda standarttır. Ön yüz kiriş bağlantı desenini taşır, arka yüz destek ve ankraj deliklerini taşır ve her ikisini tek geçişte delmek iki deseni birbirine göre hizalı tutar. Çevirmeli tek yönlü zımba bunu garanti edemez.

Kalıp Değişimi: Manuel veya Otomatik Ayar

Palet rafı dikme profilleri tek ölçü değildir ve bir palet rafı dikme rulo şekillendirme makinesi bir gün kaybetmeden kalıp değiştirmek zorundadır. Avustralya raf sistemleri Avrupa sistemlerinden farklı delik aralığı kullanır ve ikisini birlikte çalıştıran bir fabrika genişliği beklediğinden daha sık değiştirir.

Manuel ayar. Operatörler silindirleri ve kılavuzları elle hareket ettirir. Bir genişlik değişimi 1,5 ila 2 saat sürer. C'den L'ye profil değişimi daha uzun sürer çünkü silindir seti değiştirilir; hızlı değişim silindir sistemi bunu yaklaşık 30 dakikaya indirir. Satın alması daha ucuzdur ve doğruluk somunları çeviren operatöre bağlıdır.

Otomatik ayar. Operatör genişliği dokunmatik ekrana girdikten sonra motorlar silindirleri ön ayarlı konumlara getirir. Kalıp değişimi 5 ila 10 dakikaya düşer, bir operatör iki hattı izleyebilir ve tekrarlanabilirlik artı eksi 0,1 mm'de kalır. Başlangıç maliyeti yüzde 30 ila 40 daha yüksektir ve bakım daha kapsamlıdır.

Geri ödeme belirsiz değil. Haftada iki genişlik değişimi, her birinde 1,3 saat tasarrufla yılda yaklaşık 125 saat eder. 15 m/dk'da bu 100.000 metreden fazla ek üretim demektir; bu yüzden palet rafı dikme rulo şekillendirme makinesindeki otomatik ayar karma sipariş defterinde genellikle 6 ay içinde kendini öder.

  Manuel mod Otomatik (PLC)
Geçiş süresi1,5 ila 2 saat5 ila 10 dakika
Operatör becerisiYüksekDüşük
Başlangıç maliyetiTemelYüzde 30 ila 40 fazla
TekrarlanabilirlikOperatöre göre değişir±0,1 mm
BakımDaha basitDaha karmaşık
En uygun olduğu durumBir veya iki genişlikKarma siparişler, ihale işleri

Hat Yerleşimi: Açıcıdan Çıkış Masasına

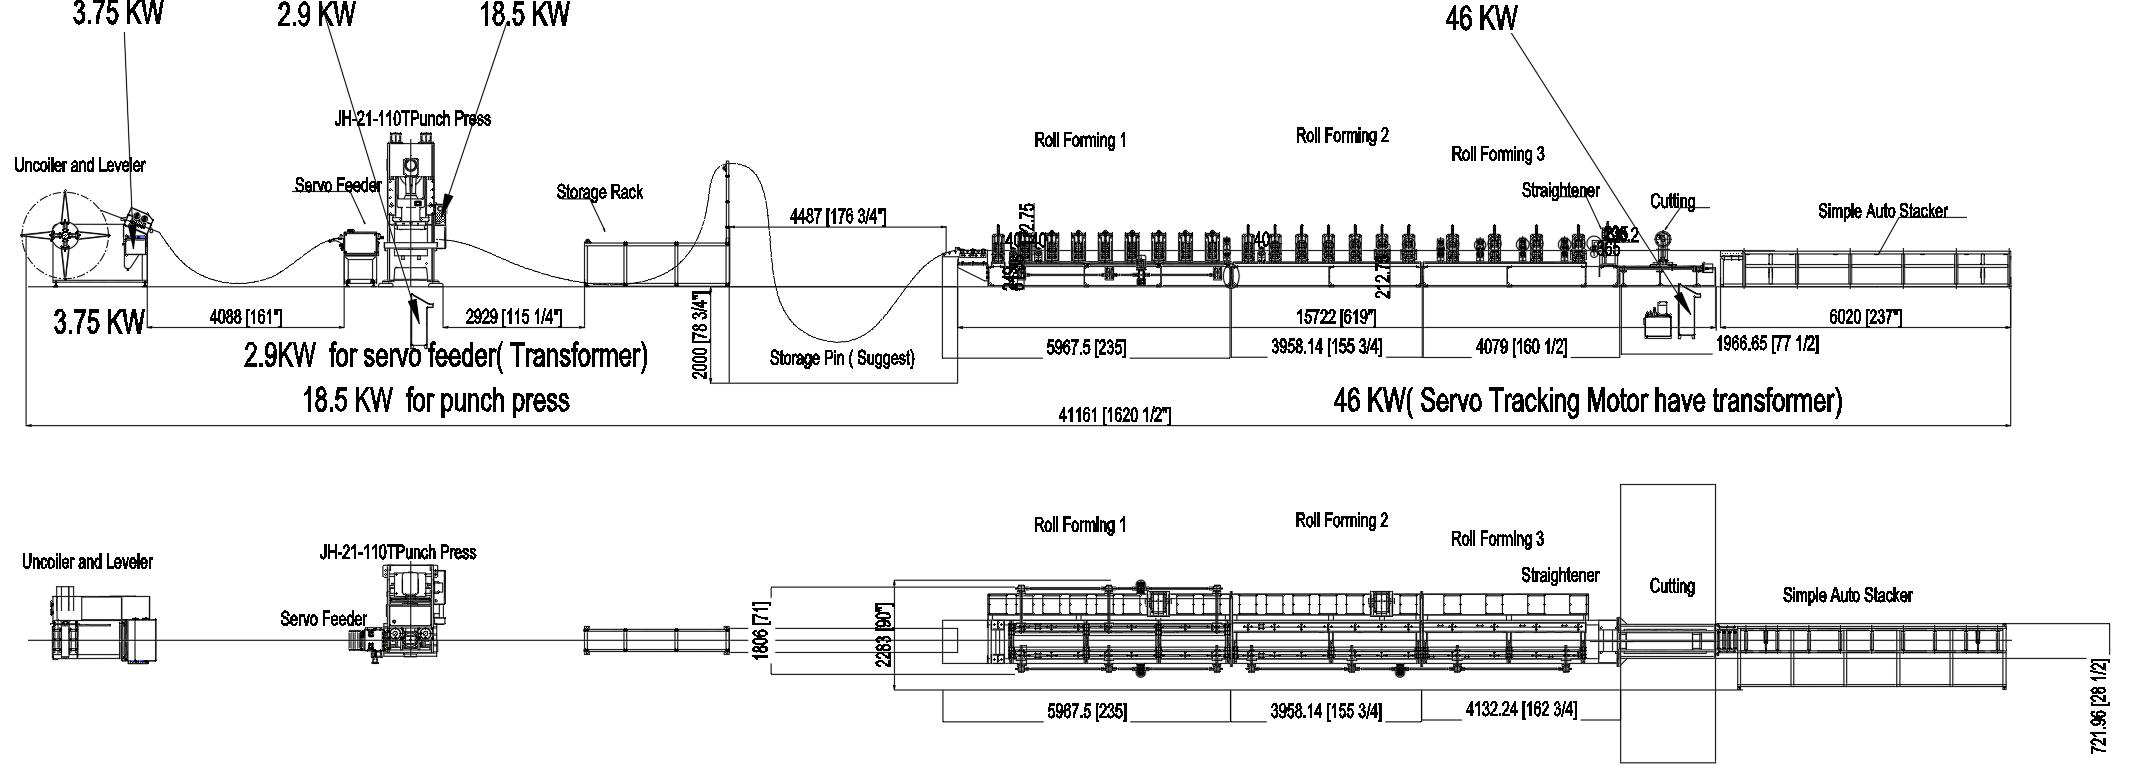
raf dikmesi rulo şekillendirme makinesi yerleşimi

Palet rafı dikme rulo şekillendirme makinesi yerleşim çizimi teklifle birlikte gelir, çünkü hat uzunluğu seçtiğiniz delme yoluna bağlıdır. Hat dışı delme kurulumu tam bir ikinci hat ekler ve ayak izini kabaca ikiye katlar. Hat içi pres hattı iki 40 ft konteynere sığar ve açıcı ile makasın altında düz bir zemin ve düzgün bir temel gerektirir.

Devreye alma sahalarından üç pratik nokta. Çıkış masasını en az en uzun dikmeniz kadar uzun tutun, yoksa kesilen parça düşer ve göçer. Servis erişimini tahrik tarafında değil zımba tarafında bırakın, çünkü kalıplar redüktör kapaklarından daha sık değiştirilir. Kontrol panosunu da operatörün hem zımbayı hem kesimi tek konumdan görebileceği yere koyun.

Teknik Tablo

Aşağıdaki tablo, 400 mm bobin için standart 20 standlık yapımızdır. Bunun dışında kalan her şey, örneğin 3,5 mm ağır hizmet yapısı, daha geniş şerit veya ikinci bir zımba istasyonu, yeni bir tasarım olarak değil aynı platform üzerinde bir varyant olarak teklif edilir.

Kalem Teknik Özellik
Profil tipleriL, C ve Omega dikme kesitleri, ayrıca kaynaklı çerçeve kolonları
Bobin kullanımıEntegre açıcı ve 7 silindirli düzleştirici, limit sensörlü baskı kolu, 2 set sıkıştırma silindiri
Maksimum bobin genişliği400 mm
Şerit kalınlığıStandart 2,0 ila 3,0 mm, ağır hizmet yapısında 3,5 mm'ye kadar
Bobin iç ve dış çapıİç 450 ila 530 mm, dış maksimum 1300 mm
Servo besleyiciNC-400, 3 kW Yaskawa motor, dokunmatik ekranlı Siemens PLC
Yumruk seçenekleri80 ila 160 t hidrolik, 110 t mekanik pres veya rotatif delme
Delme kalıplarıHRC 58 ila 62 arasında SKD11, tek geçişte çift yönlü desen
Şekillendirme istasyonuH kiriş taban üzerinde frezelenmiş üst plakalı 20 döküm stand, yan silindirler takılı
TahrikRedüktörlü 18,5 kW x 2 ana motor, dişli kutusu aktarımı, yüksek kaliteli kaplinler
Genişlik ayarı2,2 kW x 1 artı 1,5 kW x 2, PLC kontrollü, her iki taraf
Hat hızıStandart 15 ila 20 m/dk, rotatif delmede 30 ila 50 m/dk
Hidrolik ünite7,5 kW, 16 MPa, soğutma fanlı Wuxi Wanshen ünitesi
KesimUçan makas, HRC 58 ila 62 arasında CR12MOV bıçak, 3 ve 4 inç kolonlar için iki set
KontrolSiemens PLC, dokunmatik ekran, Koyo enkoder, Yaskawa invertör, parti sayımı ve otomatik durdurma
Gerilim220, 240, 380, 415, 440 veya 480 V, 50 veya 60 Hz, sevkiyattan önce ayarlanır
Kesim boyu toleransıUçan makasla ±1 mm, ayarlı hatta ±0,5 mm
GarantiParçalarda 12 ay, ömür boyu teknik destek

Vardiya Başına Üretim ve Geri Ödeme

Teklifleri karşılaştırmadan önce hesabı yapın, çünkü hız iddialarını şişirmek de kolaydır, kontrol etmek de.

  • 30 m/dk sürekli hızda bir vardiya 14.400 metre kapsar. Bu tavan, üretim değil.
  • Gerçek üretim bobin ek yerlerine, boy değişimlerine ve zımba hazırlığına pay bırakır. Tavanın yüzde 40 ila 45'ini bütçeleyin, yani 8 saatlik vardiya başına yaklaşık 6.000 metre.
  • Standart 2,4 m dikmede 6.000 metre, vardiya başına yaklaşık 2.500 bitmiş kolon demektir. 14.400 metredeki teorik tavan 6.000 kolondur ve hiçbir fabrika bunu tam vardiya sürdüremez.
  • Bu temelde iki vardiya, yılda 300 gün, yılda yaklaşık 3,6 milyon metre dikme eder.

Kendi geri ödeme modelinize koymanız gereken sayılar bunlardır. Yıllık dikme talebiniz kabaca 1 milyon metrenin altındaysa hat içi presli bir palet rafı dikme rulo şekillendirme makinesi yeter ve rotatif seçenek kullanmayacağınız kapasiteyi satın alır. 3 milyon metrenin üzerinde rotatif delme artı otomatik ayar, metre başına daha ucuz hattır; çünkü kaldırdığınız işçilik ve duruş, eklediğiniz kalıptan daha pahalıdır.

Açıcıyı boyutlandırmadan önce bu metre değerini bobin ağırlığına ve bobin sayısına çevirmek için metal bobin hesaplayıcısı şu aracı kullanın.

Bir Palet Rafı Dikme Hattı Ne Kadara Mal Olur

Palet rafı dikme rulo şekillendirme makinesi fiyatları 2023 ile 2026 arasında çelik, navlun ve servo bileşen maliyetleriyle hareket etti; tarihi olmayan her tek sayıyı güncelliğini yitirmiş sayın. Aşağıdaki bantlar 2026 için, FOB Shanghai, açıcı, düzleştirici, besleyici, zımba, 20 stand, uçan makas, çıkış masası ve kontrol panosu içeren komple bir palet rafı dikme rulo şekillendirme makinesi için planlama sayılarıdır.

Yapılandırma Delme yolu Ürün değişimi Planlama bandı (USD)
GirişHat içi hidrolik, 80 ila 160 tManuel mod120.000 ila 170.000
StandartHat içi pres, 110 tManuel mod170.000 ila 240.000
EsnekHat içi pres, 110 tOtomatik genişlik230.000 ila 310.000
Yüksek hacimRotatif delme artı hat dışı yedekOtomatik genişlik320.000 ila 450.000

Paranın nereye gittiği, toplam içindeki kabaca paylar: şekillendirme bölümü yüzde 30 ila 35, zımba sistemi yüzde 20 ila 30, kalıplar ve takım yüzde 10 ila 20, elektrik ve PLC yüzde 8 ila 12, kesim ve hidrolik yüzde 10 ila 15, paketleme ve navlun yüzde 5 ila 8. Manuelden otomatik ayara geçmek makineye yüzde 30 ila 40 ekler, tüm projeye değil; bu yüzden fark çoğu alıcının beklediğinden küçüktür.

Tüm kapı ürün gamı rulo şekillendirme makinesi maliyet kılavuzu takım, kurulum ve teklifte asla görünmeyen işletme maliyetleri dahil daha geniş fiyat yapısını ayrıştırır.

Teslim Süresi, Sevkiyat ve Devreye Alma

Standart bir palet rafı dikme rulo şekillendirme makinesi çizim onayından itibaren 45 ila 60 günde hazırdır. Otomatik genişlik ayarı veya rotatif zımba modülü alırsanız 2 ila 3 hafta ekleyin, çünkü bu üniteler stok şartnamesine göre değil profile göre üretilir.

Palet rafı dikme rulo şekillendirme makinesi iki 40 ft konteynere sığar. En ağır tek parça, yolculuğun her iki ucunda vinç veya ağır forklift gerektiren şekillendirme tabanıdır. Kaldırma planını ve konteyner yükleme listesini sevkiyat belgeleriyle birlikte veriyoruz.

Devreye alma ve operatör eğitimi sahada 7 ila 10 gün sürer. Mühendis yola çıkmadan önce hattı Wuxi'de sizin bobininiz ve çiziminizle çalıştırır, çalışmayı kaydeder ve videoyu göndeririz; böylece profil sorunları makine denize inmeden çözülür. Teslimden sonra destek, teknik ekiple doğrudan WhatsApp hattı üzerinden yürür ve yedek parçalar Wuxi'den 72 saat içinde gönderilir.

Raf Hattının Geri Kalanı

Bir dikme makinesi raf fabrikasında tek bir istasyondur. Çoğu alıcı sonunda tam sete ihtiyaç duyar ve bunları tek tedarikçiden almak delik desenleri ile kesit ölçülerini eşleşmiş tutar.

Tesisin çerçeve tarafı için, palet dikme çerçevesi rehberi kolon hattının ve çerçeve kaynak makinesinin nasıl birbirine oturduğunu kapsar. Ürün yelpazeniz daha hafif direkler içeriyorsa, Dikey Direk Rulo Şekillendirme Makinesi aynı ilkeyle daha ince bir kesit çalıştırır.

Fotoğraf Galerisi

Anlaşılmaya değer karşılaştırma bir fotoğrafta değil. Abkant pres, her iki ucunda bir operatörle vuruş başına bir dikme şekillendirir. Palet rafı dikme rulo şekillendirme makinesi aynı parçayı 15 ila 20 m/dk'da sürekli üretir ve delik deseni aynı geçişte delinir. Makinenin tüm iş gerekçesi bu farktır.

Raf Üreticileri Neden Beli'den Alır

We have built upright rack roll forming machines and other cold roll forming lines since 2005, shipped 500+ machines to 50+ countries, and kept an engineering team of 80+ engineers and technicians in Wuxi. Racking work is one of our four main product families, not a sideline.

  • Zımbayı da şekillendirici kadar biz üretiyoruz. Çoğu makine üreticisi delmeyi dışarı verir ve desen kaydığında zımba tedarikçisini suçlar. Burada tüm hattın tek tedarikçisi var; bu, bir delik deseninin ilk kez değişmesi gerektiğinde önemlidir.
  • Her hat pazarı için önceden yapılandırılır. Delik adımı, kesit ölçüleri ve gerilim, hedef standarda göre üretimde ayarlanır: ABD'de ANSI MH16.1, Avrupa'da EN 15512, Avustralya'da AS 4084. İlk seferde çalışan bir makine alırsınız, varıştan sonra kalıp kesmesi gereken bir makine değil.
  • Dokümantasyon ve eğitim makineyle birlikte gelir. Elektrik çizimleri, kalıp çizimleri, devreye alma raporu ve kendi bobininizle çekilmiş bir çalışma videosu. Operatörler devreye alma sırasında sahada eğitilir.
  • Destek WhatsApp'tan yanıtlar. Talep kuyruğu değil, teknik ekiple doğrudan hat. Yedek parçalar Wuxi'den 72 saat içinde çıkar ve SKD11 kalıplar ile yaygın silindirler stokta tutulur.

Kalite yönetimi ISO 9001'e göre yürür ve makineler Avrupalı alıcılar için CE işaretiyle sevk edilir. kaynaklı kolon hattı videosu bu makinelerden birinin üretim hızında damla delik deldiğini gösterir.

Sıkça sorulan sorular

Hat dışı ve hat içi delme arasındaki fark nedir?

Hat dışı delme, şeridi şekillendirmeden önce delen ve yeniden saran ayrı bir hat çalıştırır; böylece şekillendirici hiçbir zaman bir delme çevrimini beklemez ve hat hızını yalnızca şekillendirici belirler. Hat içi delme zımbayı hattın içine koyar: daha basit yerleşim, daha düşük maliyet, ancak hat hızı delme çevrimiyle sınırlıdır. Hat dışı, karmaşık desenli yüksek hacme uygundur; hat içi çoğu tek hatlı fabrikaya uygundur.

Bir makine hem C tipi hem L tipi dikmeleri çalıştırabilir mi?

C tipi genişlik aralığında evet ve otomatik ayar bunu halleder. L tipi farklı bir silindir seti gerektirir. Hızlı değişim silindir sistemleri yaklaşık 30 dakikada değişir, böylece iki profil de kısa bir kalıp değişimiyle tek makinede çalışabilir.

Damla deliklerde hangi doğruluğu tutabilirsiniz?

Servo besleme artı mekanik pres veya hat dışı delmede artı eksi 0,2 mm, hidrolik veya rotatif delmede artı eksi 0,3 mm. Daha çok önem taşıyan sayı, tam bir kolon boyunca kümülatif adım hatasıdır ve 9 metre boyunca 1 mm'nin altında kalır. Her kalıp sevkiyattan önce test edilir ve test raporu makineyle birlikte gönderilir.

Bir genişlik değişimi ne kadar sürer?

Palet rafı dikme rulo şekillendirme makinesinde manuel ayar 1,5 ila 2 saat, otomatik ayar 5 ila 10 dakika sürer. Günlük genişlik değişimlerinde otomatik seçenek duruş tasarrufundan yaklaşık 6 ayda kendini öder ve maliyet rehberi bunun nasıl bütçeleneceğini açıklar.

Hattın çalıştırabileceği en kalın malzeme nedir?

Palet rafı dikme rulo şekillendirme makinesi hat dışı veya hat içi hidrolik delmeyle 3,5 mm, hat içi pres yolunda 3,0 mm ve rotatif delmeyle 2,5 mm işler. 2,5 mm'nin üzerinde rotatif kalıplar daha hızlı aşınır ve delik kalitesi düşer, bu yüzden daha kalın işler prese aittir.

Hangi standartlara göre üretiyorsunuz?

ABD ve Kanada'da ANSI MH16.1, Avrupa'da EN 15512, Avustralya'da AS 4084, pazar istediğinde GB/T veya JIS. Elektrik yapılandırması 480 V 60 Hz, 380 ila 415 V 50 Hz ve 440 V 60 Hz'i kapsar ve sevkiyattan önce ayarlanır. Dokümantasyon İngilizce olup talep üzerine İspanyolca, Portekizce veya Rusça sunulur.

Vardiya başına ne kadar üretim beklemeliyim?

Gerçekçi çalışma süresinde 30 m/dk'lık rotatif palet rafı dikme rulo şekillendirme makinesinde 8 saatlik vardiya başına yaklaşık 6.000 metre, yani kabaca 2,4 m'lik 2.500 palet rafı kolonu. Teorik tavan 14.400 metredir ve hiçbir fabrika bunu tam vardiya koruyamaz. Aradaki farkı bobin ek yerleri, boy değişimleri ve zımba hazırlığı açıklar.

Palet rafı dikme rulo şekillendirme makinesi ne kadar?

2026 için planlama bantları, manuel ayarlı giriş seviyesi hidrolik hat için yaklaşık 120.000 USD'den otomatik genişlik ayarlı rotatif delme için 450.000 USD'ye kadar, FOB Shanghai. Nihai rakam profil çizimini, delme yolunu ve gerilim paketini izler.

Garanti ve satış sonrası düzen nasıl?

24 months on components and lifetime technical support. Remote commissioning is included, on site support is available at cost plus travel, and SKD11 dies plus common rollers ship from Wuxi within 72 hours.

Teklif nasıl alırım?

Profil çizimini, kalınlık aralığını, gereken hat hızını ve delik desenini, ayrıca gerilim paketi için hedef ülkeyi gönderin. 24 saat içinde bir yapılandırma önerisi ve fiyatla yanıt veririz ve genellikle şartnamenin kapasite kaybı olmadan nereden kısaltılabileceğini belirtiriz.

Raf Dikmesi Rulo Şekillendirme Makinesi İçin Teklif Alın

Çizimi ve vardiya hacmini gönderin. 24 saat içinde delme yolu, yerleşim ve gösterge niteliğinde bir fiyat bandı ile döneriz. Yükümlülük yok ve tekliften sonra satış dizisi yok.

Teklif İste

WhatsApp: +86 186 1692 7760
E-posta: enquiry@believeindustry.com

Son güncelleme: 2026-11-02

Makale Değişiklik Kaydı

2026-11-02: Sayfa delme yolu seçimi etrafında yeniden kuruldu, pazara göre delik deseni matrisi, üretim hesabı, maliyet bantları ve teslim süresi eklendi, orijinal foto galerisi geri getirildi ve rotatif kalınlık sınırı düzeltildi.

Sonraki İnceleme Tetikleyicileri

ANSI MH16.1, EN 15512 veya AS 4084'ün yeni bir baskısı

Teklif edilen fiyat bantlarında yüzde 10'dan fazla değişim

Kataloğa yeni bir zımba modülü veya rotatif takım seçeneğinin girmesi

Hızlı Sorgu

Gereksinimlerinizi bize iletin — 24 saat içinde yanıt veriyoruz.

Dosyaları buraya tıklayın veya sürükleyin.
PDF, DWG, DXF, STEP, PNG, JPG — En fazla 20MB

Talebiniz başarıyla gönderildi!

Believe Industry'ye ilginiz için teşekkür ederiz. Mühendislik ekibimiz 24 saat içinde size dönecektir.

Acil yanıt mı gerekiyor? E-posta gönderin. enquiry@believeindustry.com

İçindekiler

Believe Industry Son Gönderileri

Satın Alma Kılavuzu, Makine Teknolojisi ve Bakım İpuçları