Morada
No 1, Rua Yd, Distrito de Huishan, Cidade de Wuxi, Jiangsu. 214183
Horário de Trabalho
Segunda a Sexta: 9AM - 5PM
Sábado: 9AM - 4PM
Resposta curta: uma máquina de perfilagem de rolos para montante vertical transforma bobina de aço em montantes de estantes para paletes em uma única passada. Ela desbobina e nivela a tira, punciona o padrão de furos do conector com a tira ainda plana, conforma a seção C, L ou Omega em 20 cadeiras de perfilagem e corta no comprimento com tesoura voadora. A Beli RollForming fabrica máquinas de perfilagem de rolos para montante vertical para bobina de 2,0 a 3,5 mm, configuradas para o padrão de furos e a alimentação elétrica do seu mercado.
Duas decisões definem se uma máquina de perfilagem de rolos para montante vertical dá lucro. Onde os furos são puncionados e quanto tempo leva uma troca de largura. Essas duas respostas definem o preço, a produção por turno e o nível de habilidade que o seu operador precisa.
Esta página cobre as quatro rotas de puncionamento, a ficha técnica completa, os padrões de furos por mercado, a produção real por turno e as faixas de custo por trás de uma cotação. Se você ainda está escolhendo o sistema de furos, a comparação entre furo gota d'água e furo tipo fechadura leva essa pergunta adiante.
Envie o desenho e receba uma configuração. Compartilhe o desenho do seu perfil de montante (DWG, DXF ou PDF), o volume por turno e o mercado de destino. Respondemos em 24 horas com uma recomendação de punção, um layout de máquina e uma faixa de preço indicativa.
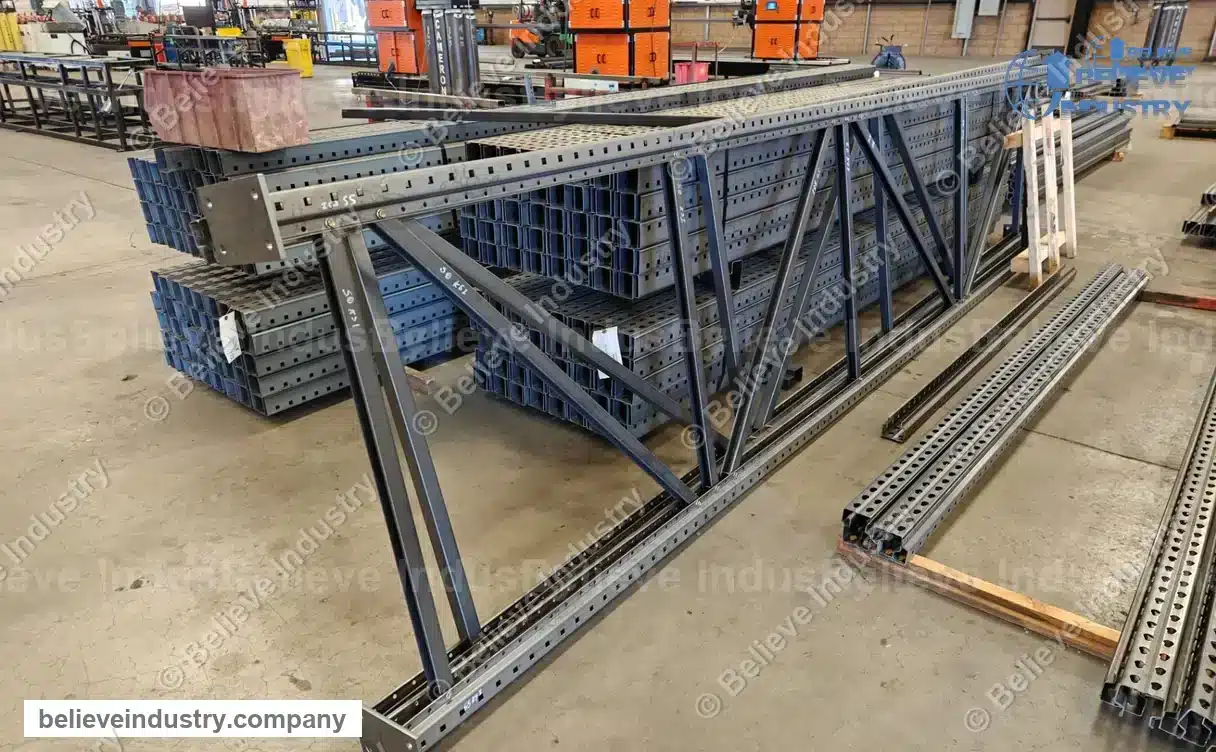
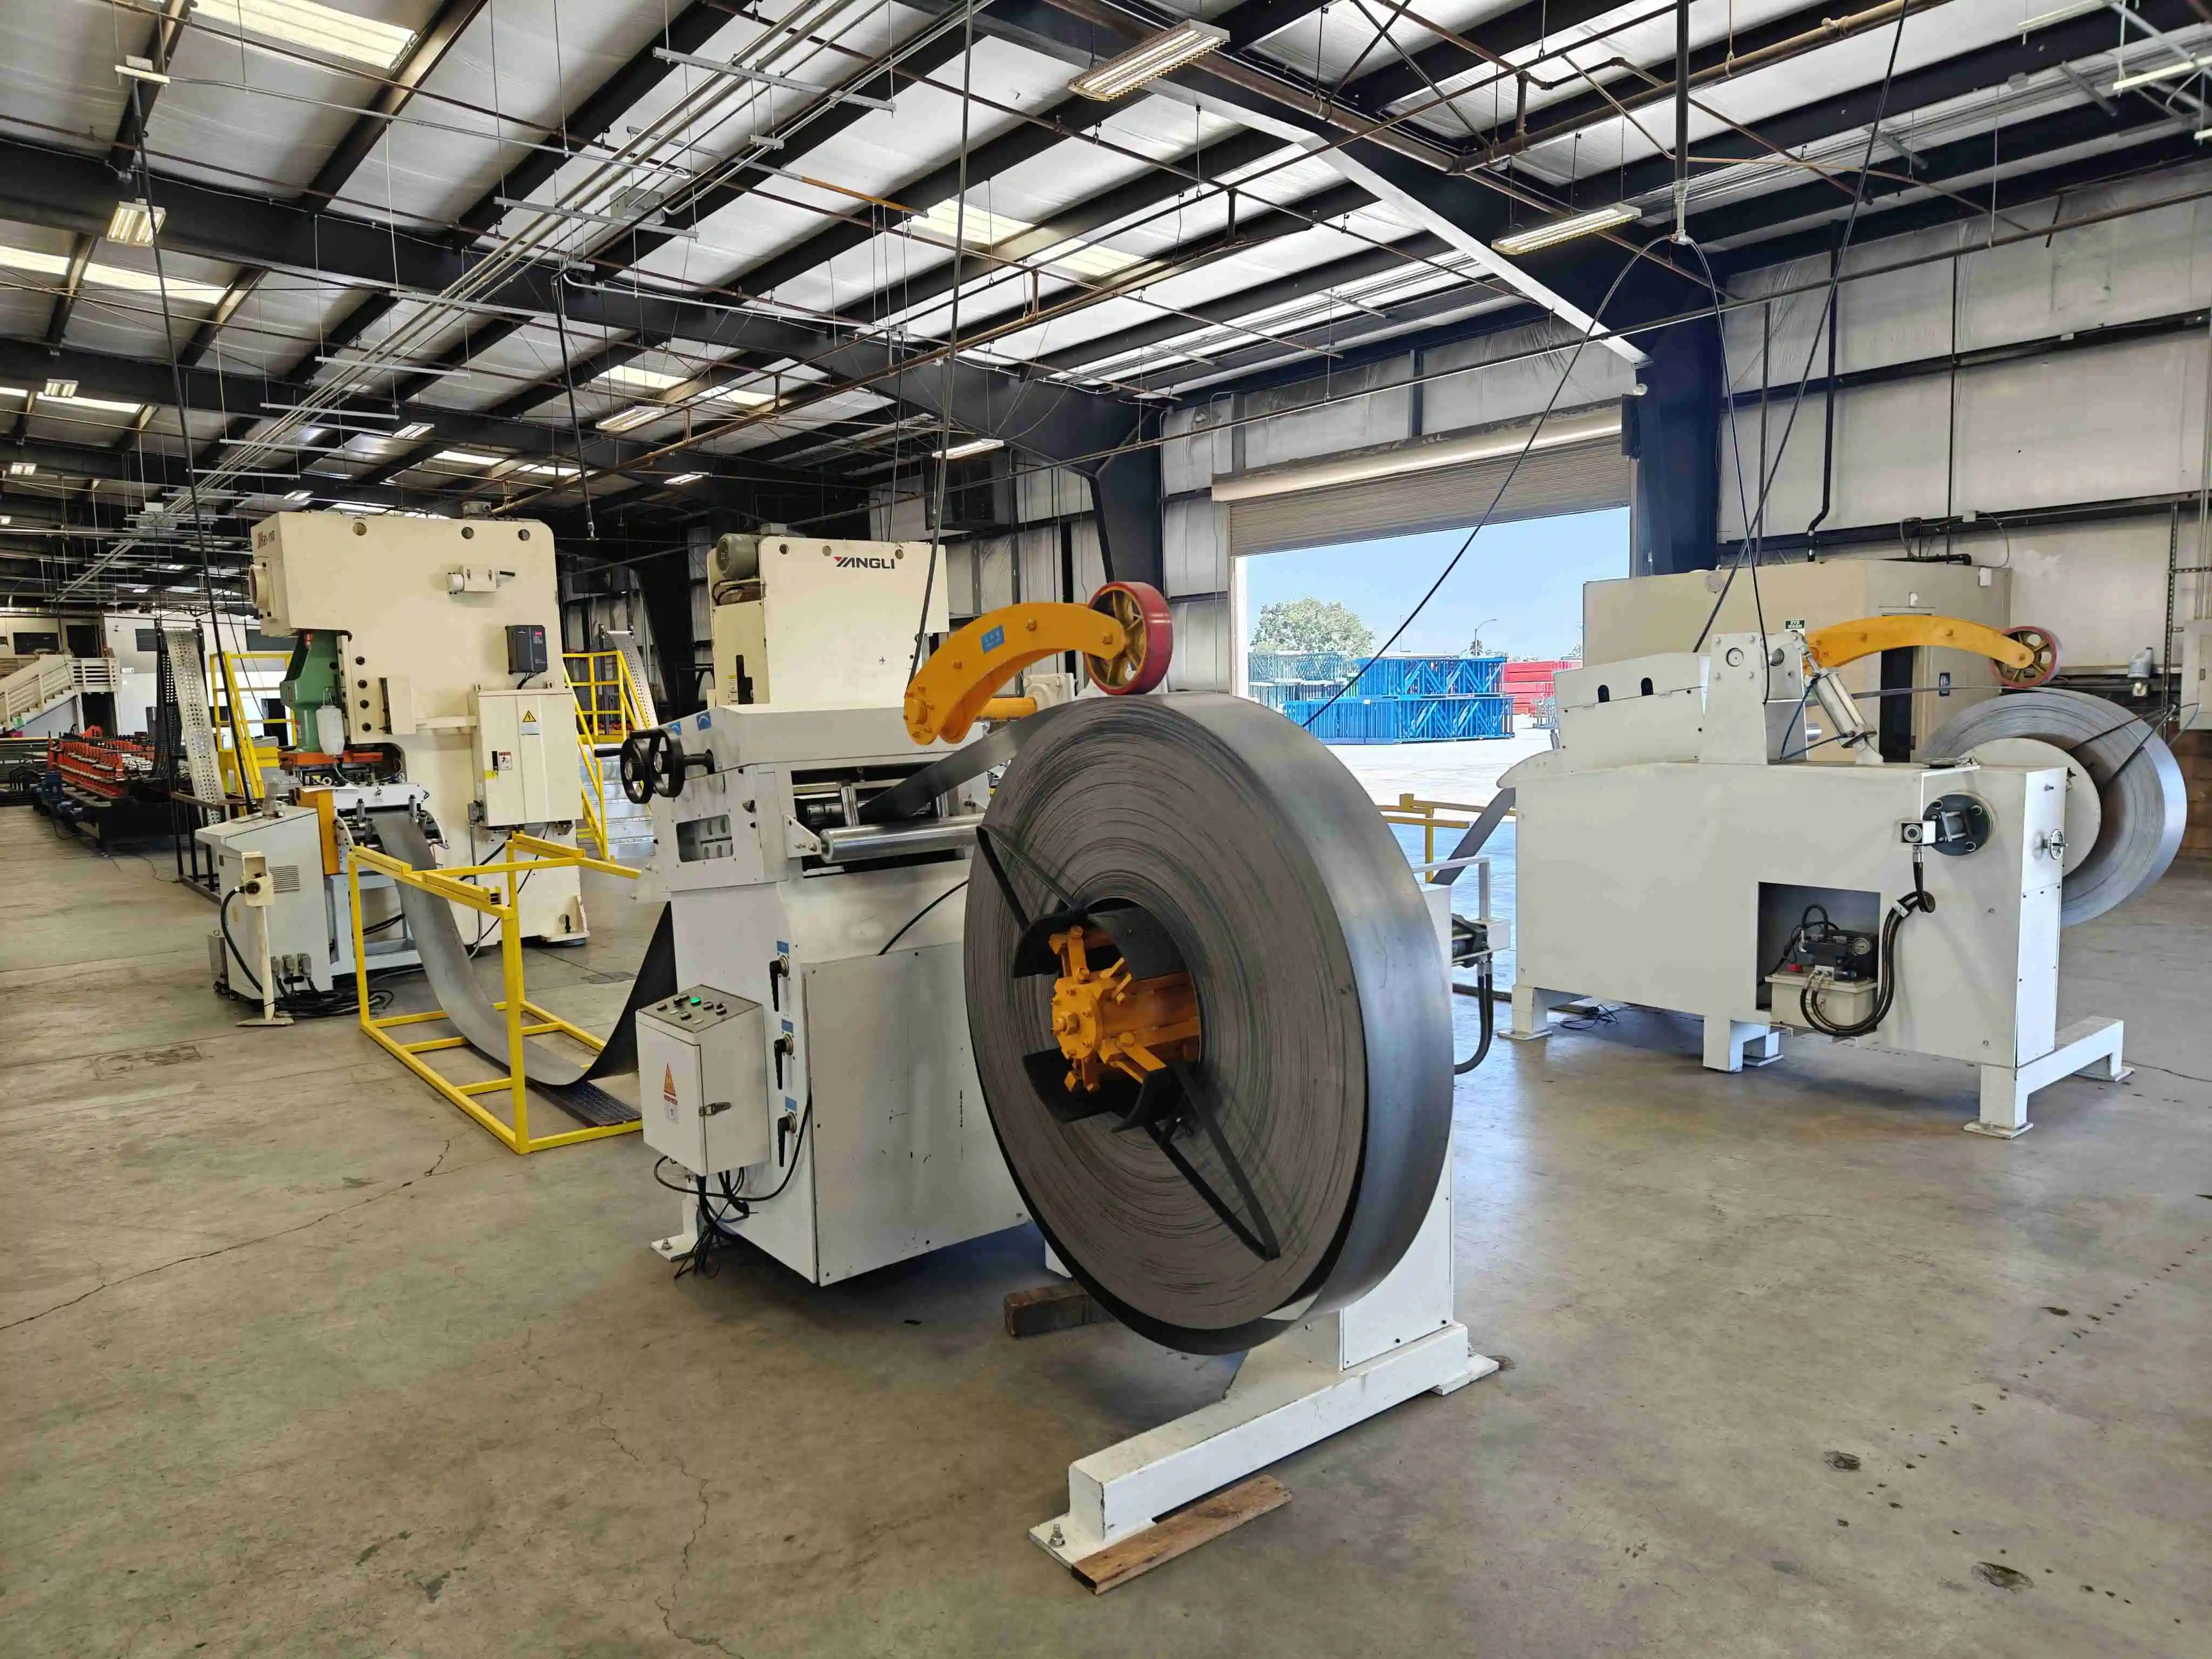
O montante, também chamado de coluna ou poste, é o elemento vertical de um quadro de estantes para paletes. Dois montantes mais contraventamento formam um quadro, e os quadros sustentam toda a carga do armazém. A máquina de perfilagem de rolos que os produz executa seis etapas em ordem fixa.
A ordem importa. O puncionamento acontece antes da conformação porque uma seção já conformada não pode ser reposicionada com confiabilidade: depois que a tira é curvada, o padrão de furos não tem superfície plana de referência, e o erro acumulado de passo cresce ao longo de uma coluna de 9 metros. Puncionar com a tira plana mantém o erro dentro da tolerância que as normas de estantes exigem.
Uma máquina de perfilagem de rolos para montante vertical em uma fábrica de estantes normalmente cobre três famílias, e essas três cobrem quase todo projeto do mercado. A seção define a capacidade de carga, e a capacidade de carga define qual espessura você precisa rodar.
As larguras de face da coluna são de 3, 4 ou 5 polegadas (76, 102 e 127 mm). A espessura vai de 2,0 a 3,5 mm conforme a classe de carga, e a mesma linha costuma cobrir uma faixa de larguras sem troca de rolos se você pedir ajuste automático.
O desenho acima é a razão pela qual a primeira conversa é sobre perfis, e não sobre máquinas. Envie o desenho da sua seção e a linha é construída em torno dele.
A velocidade e a precisão do puncionamento definem a sua produção diária, e todas as outras partes da máquina de perfilagem de rolos para montante vertical derivam dessa escolha. Construímos quatro rotas. Cada uma responde de forma diferente à mesma pergunta: quanto você quer pagar por velocidade.
A bobina é puncionada e rebobinada primeiro em uma linha separada. A bobina pré-puncionada passa depois pela perfiladeira sozinha, então a linha de conformação nunca espera um ciclo de punção.
É a única rota sem teto de velocidade por puncionamento. Rode a perfiladeira a 20 ou 30 m/min qualquer que seja o padrão de furos. O preço a pagar é área de piso e capital para a segunda linha. A precisão chega a mais ou menos 0,2 mm, o sistema aceita tira de 2,0 a 3,5 mm e um turno pré-punciona normalmente 2 ou 3 bobinas.
O puncionamento hidráulico dá tonelagem para tira grossa sem o custo de uma prensa mecânica. O tempo de ciclo hidráulico limita a velocidade da linha a cerca de 4 a 6 m/min.
Esta configuração atende material de 3,0 a 3,5 mm em volume baixo a médio. É a rota de puncionamento mais barata que ainda atende montantes de serviço pesado. Uma unidade hidráulica de 80 a 160 toneladas atrás de um alimentador servo Yaskawa de 3 kW mantém mais ou menos 0,3 mm.
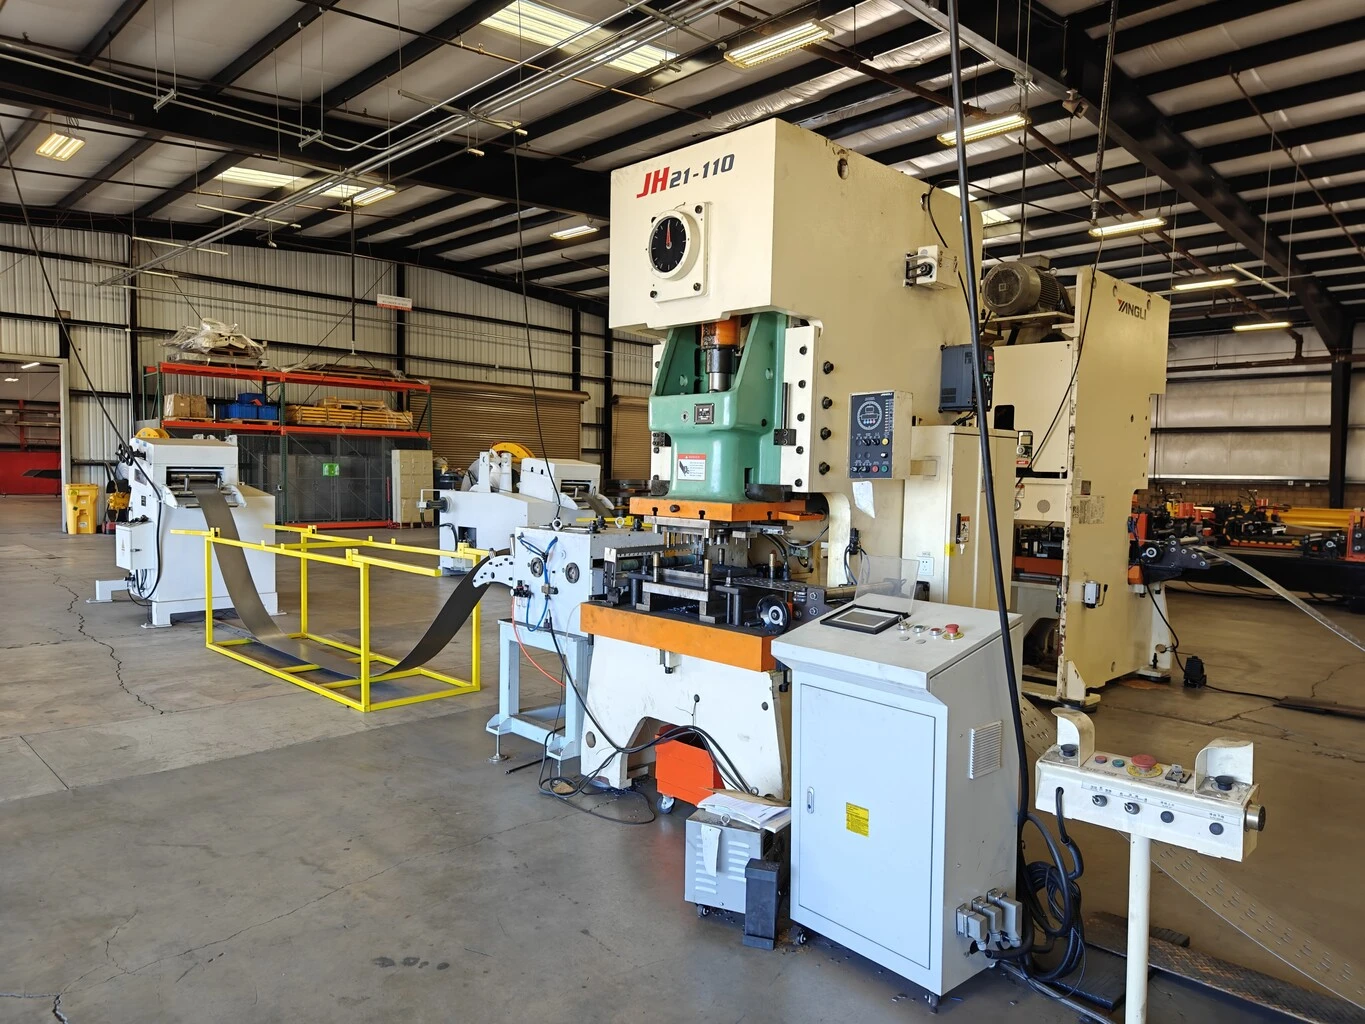
Uma prensa mecânica cicla mais rápido que uma unidade hidráulica. Com um alimentador servo bem ajustado a linha roda de forma constante a 10 ou 20 m/min, que é o ponto de equilíbrio para a maioria dos compradores: mais rápida que a hidráulica, mais barata que a rotativa, e o ferramental é atendido por matrizarias locais em quase qualquer país.
A prensa APA-110 com matrizes SKD11 em HRC 58 a 62 mantém mais ou menos 0,2 mm. A espessura máxima recomendada nesta rota é 3,0 mm.
O puncionamento rotativo usa matrizes giratórias em vez de um ciclo de prensa por golpe. Não há gargalo de tempo de ciclo, então a velocidade da linha é limitada apenas pela perfiladeira e pelo corte.
É a rota para volume e para trabalho de exportação em que os contêineres saem com data. Mantenha a espessura da tira em 2,5 mm ou menos: acima disso, a vida da matriz e a qualidade do furo caem. O custo de ferramental é o maior das quatro rotas, e cada novo padrão de furos precisa do seu próprio jogo de matrizes rotativas. A punço rotativo página cobre a geometria da matriz.
| Método de perfuração | Velocidade da linha | Precisão do furo | Espessura máxima | Custo | Escolha quando |
|---|---|---|---|---|---|
| Puncionamento fora da linha | Sem limite, linha separada | ±0,2 mm | 3,5 mm | Mais alto | Volume alto com padrões complexos |
| Hidráulico em linha | 4 a 6 m/min | ±0,3 mm | 3,5 mm | Mínimo | Orçamento apertado e material grosso |
| Prensa em linha | 10 a 20 m/min | ±0,2 mm | 3,0 mm | Média | Equilíbrio entre velocidade e custo |
| Rotativo em linha | 30 a 50 m/min | ±0,3 mm | 2,5 mm | Mais alto | Máxima produtividade, chapa fina |
Um número que nunca aparece em uma cotação: o erro acumulado de passo ao longo de uma coluna completa. Peça esse número a cada fornecedor. O nosso fica abaixo de 1 mm em um montante de 9 metros, e é isso que mantém os níveis de viga esquadrejados quando o quadro tem 11 metros de altura.
Em uma máquina de perfilagem de rolos para montante vertical o conector decide o furo. Compre a matriz para o conector que o seu mercado já vende, e não o contrário, porque os conectores são a única peça do sistema que você não consegue redesenhar sozinho.
| Mercado | Norma de projeto | Formato do furo | Passo | Pré-configurado na fabricação |
|---|---|---|---|---|
| EUA e Canadá | ANSI MH16.1 (RMI) | Gota d'água, assento de 33 mm | 2 in, 50,8 mm | Passo de 50,8 mm, ambas as faces, 480 V 60 Hz |
| Europa | EN 15512 | Fechadura ou diamante | 50 mm | Passo de 50 mm, 380 a 415 V 50 Hz, fabricação CE |
| Austrália e Nova Zelândia | AS 4084 | Fechadura ou rasgo | 50 mm | Passo de 50 mm, 415 V 50 Hz, aços AS |
| Golfo e licitações | Especificação de projeto | Misto | Conforme edital | Passo lido do desenho do edital antes do corte da matriz |
A maioria das linhas que cotamos acaba em gota d'água, porque as estantes norte-americanas e as licitações do Golfo mantêm a linha ocupada e a cadeia de conectores nesses mercados é ampla. Vale ler as normas por trás da tabela antes da sua primeira licitação: A MHI e o Rack Manufacturers Institute publicam a ANSI MH16.1, e a Standards Australia mantém a AS 4084.
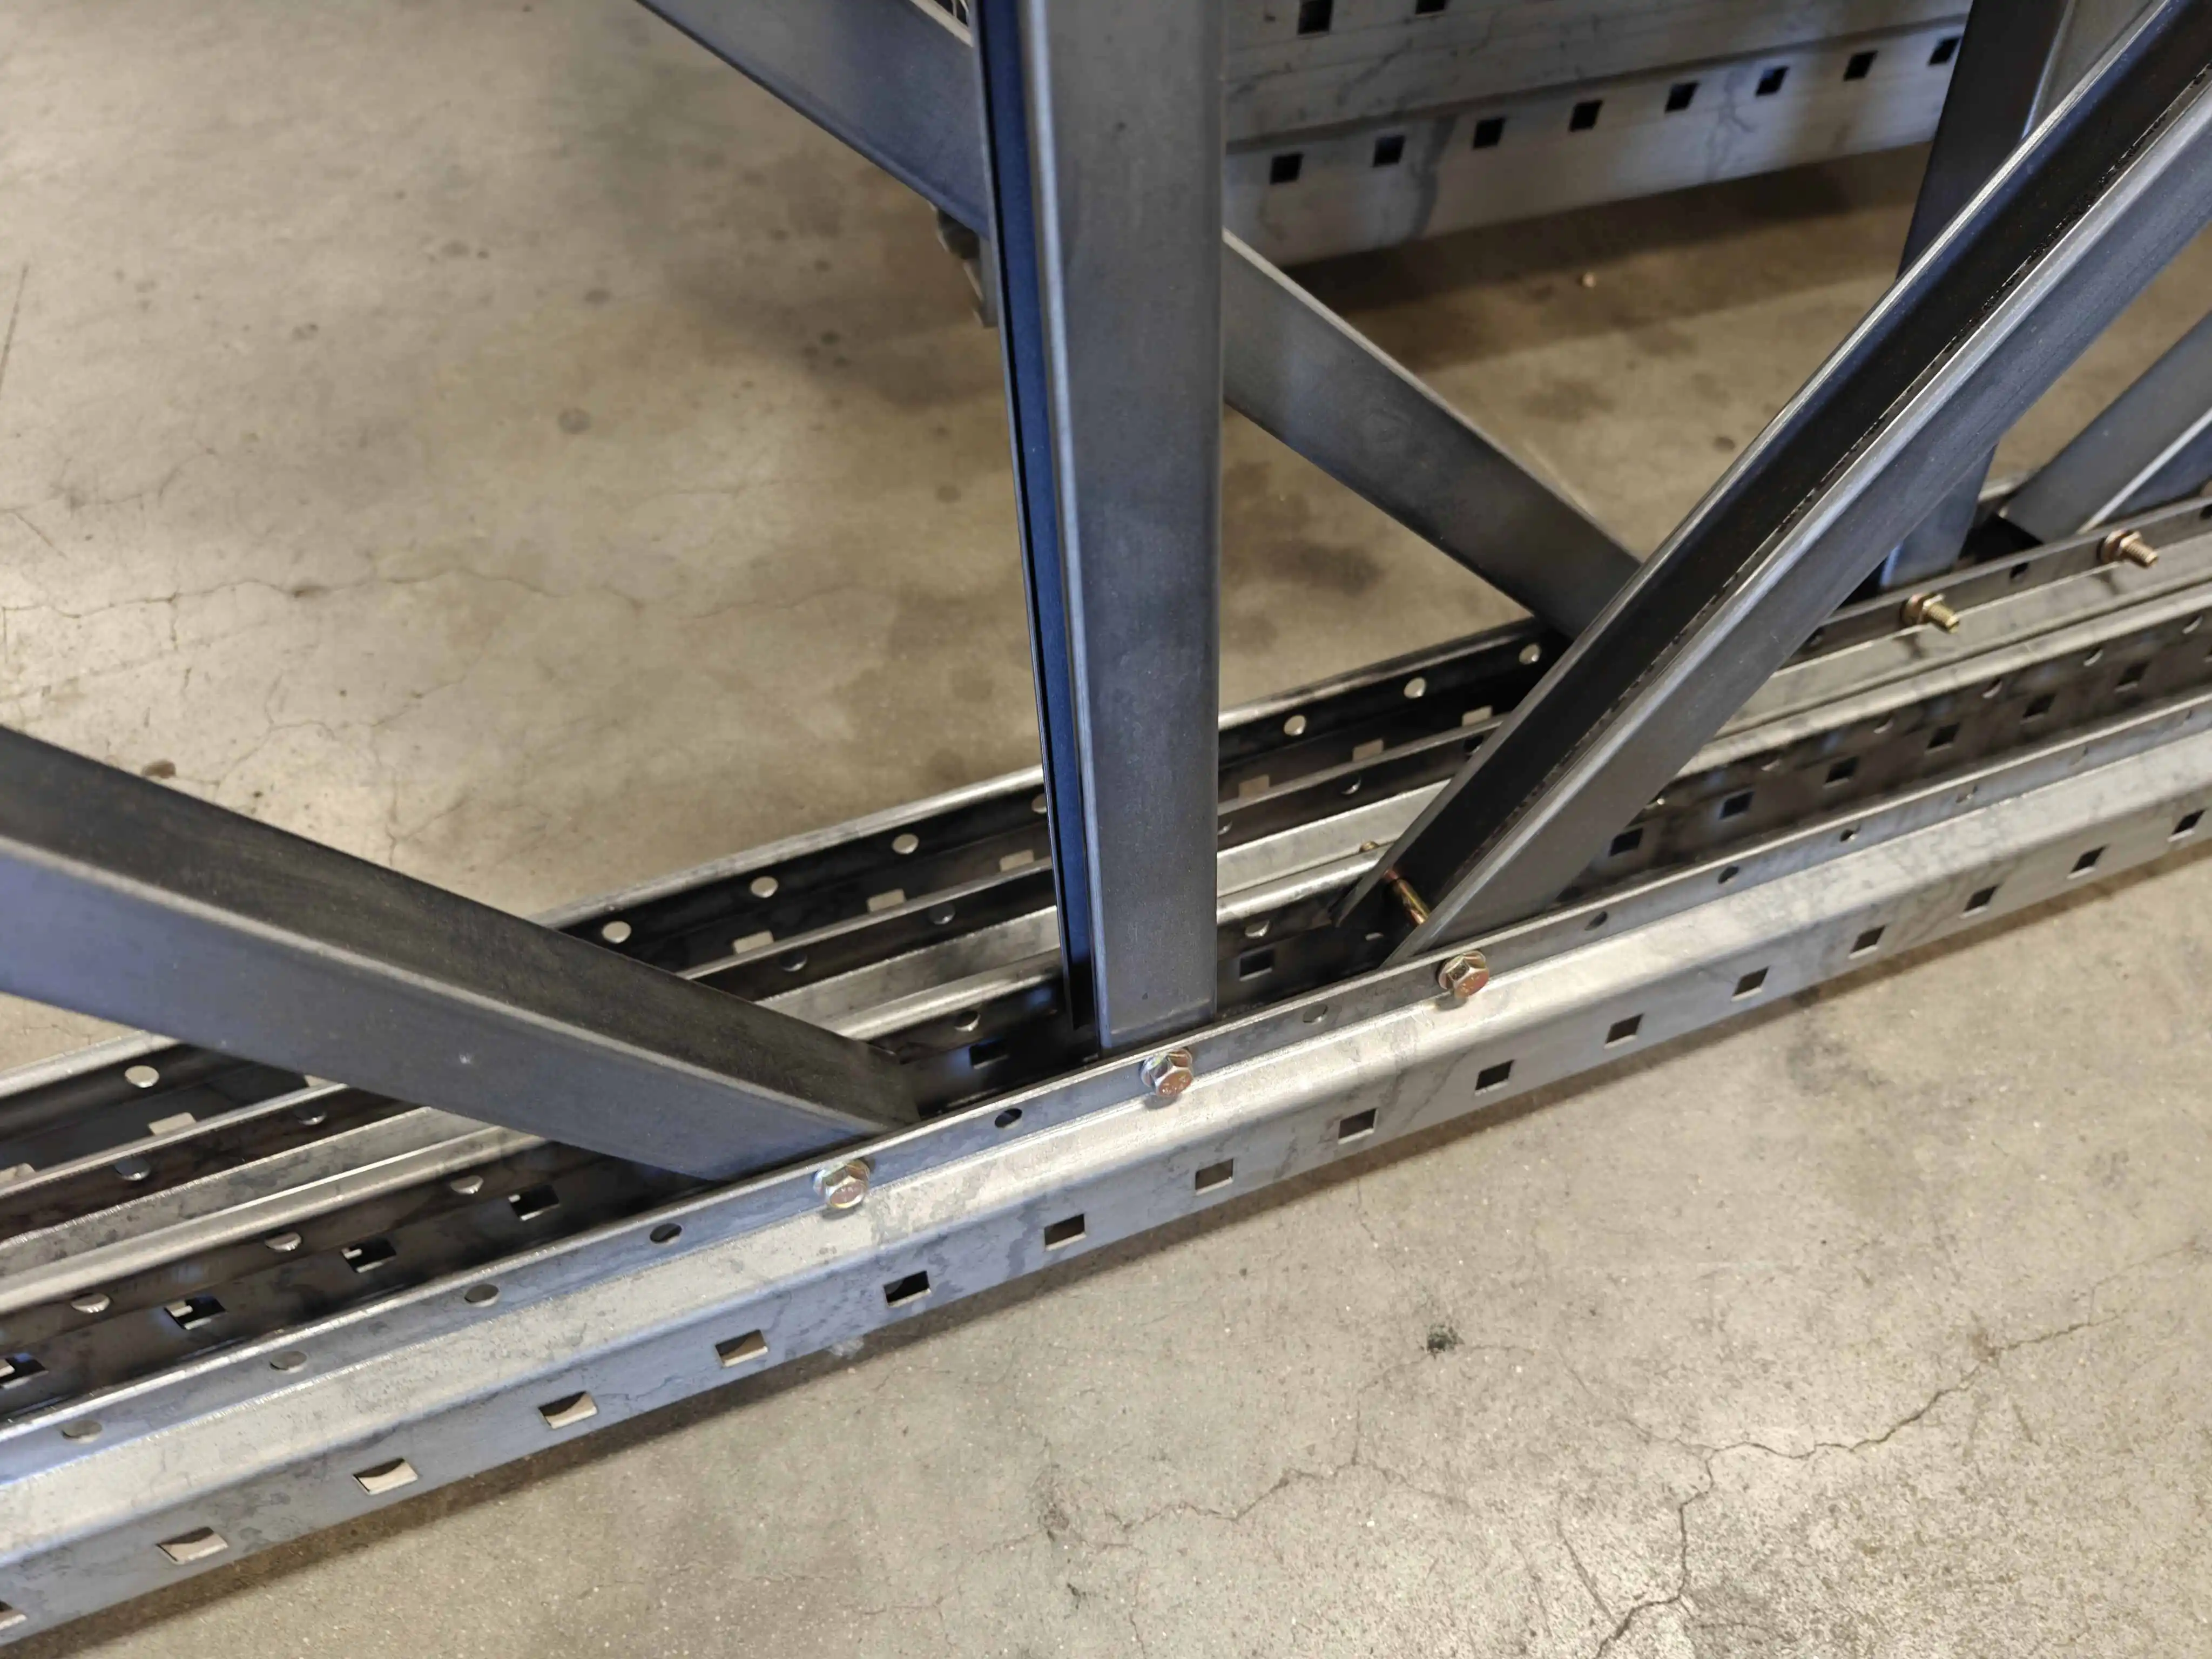
O puncionamento dos dois lados é padrão nas nossas linhas de estantes. A face frontal recebe o padrão do conector de viga, a face traseira recebe os furos de contraventamento e ancoragem, e puncionar os dois em uma passada mantém os dois padrões alinhados entre si. Uma punção de um lado só com virada não garante isso.
Os perfis de montante não têm uma medida só, e uma máquina de perfilagem de rolos para montante vertical precisa trocar sem perder um dia. As estantes australianas usam passo de furos diferente dos sistemas europeus, e uma fábrica que roda os dois costuma trocar de largura mais vezes do que espera.
Ajuste manual. Os operadores movem rolos e guias à mão. Uma troca de largura leva 1,5 a 2 horas. Uma troca de perfil de C para L leva mais tempo porque o jogo de rolos é substituído, e um sistema de troca rápida reduz isso para cerca de 30 minutos. Mais barato de comprar, e a precisão depende do operador que gira as chaves.
Ajuste automático. Motores levam os rolos a posições predefinidas depois que o operador digita a largura na tela de toque. A troca cai para 5 a 10 minutos, um operador pode acompanhar duas linhas, e a repetibilidade se mantém em mais ou menos 0,1 mm. O custo inicial é 30 a 40 por cento maior e a manutenção é mais exigente.
O retorno não é sutil. Duas trocas de largura por semana com 1,3 hora economizada em cada uma dão cerca de 125 horas por ano. A 15 m/min isso é mais de 100.000 metros de produção extra, e é por isso que o ajuste automático em uma máquina de perfilagem de rolos para montante vertical costuma se pagar em 6 meses com carteira de pedidos mista.
| Modo manual | Automático (PLC) | |
|---|---|---|
| Tempo de troca de perfil | 1,5 a 2 horas | 5 a 10 minutos |
| Habilidade do operador | Alta | Baixo |
| Custo inicial | Linha de base | Mais 30 a 40 por cento |
| Repetibilidade | Varia conforme o operador | ±0,1 mm |
| Manutenção | Mais simples | Mais complexo |
| Indicado para | Uma ou duas larguras | Pedidos mistos, licitações |
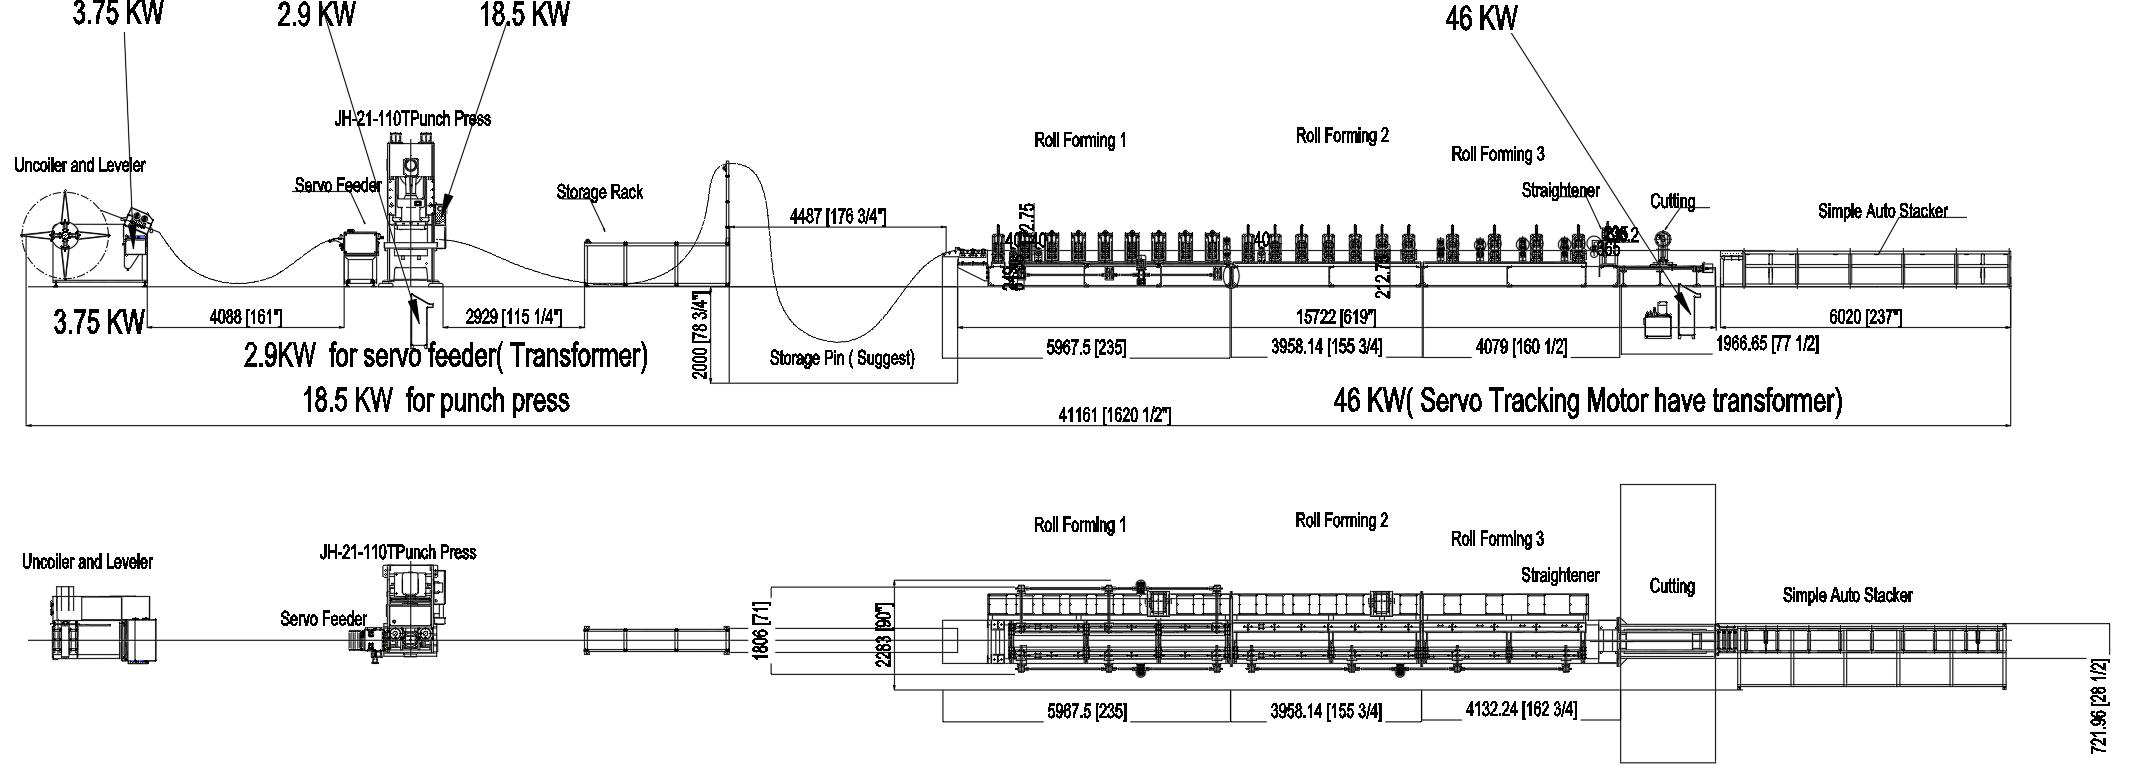
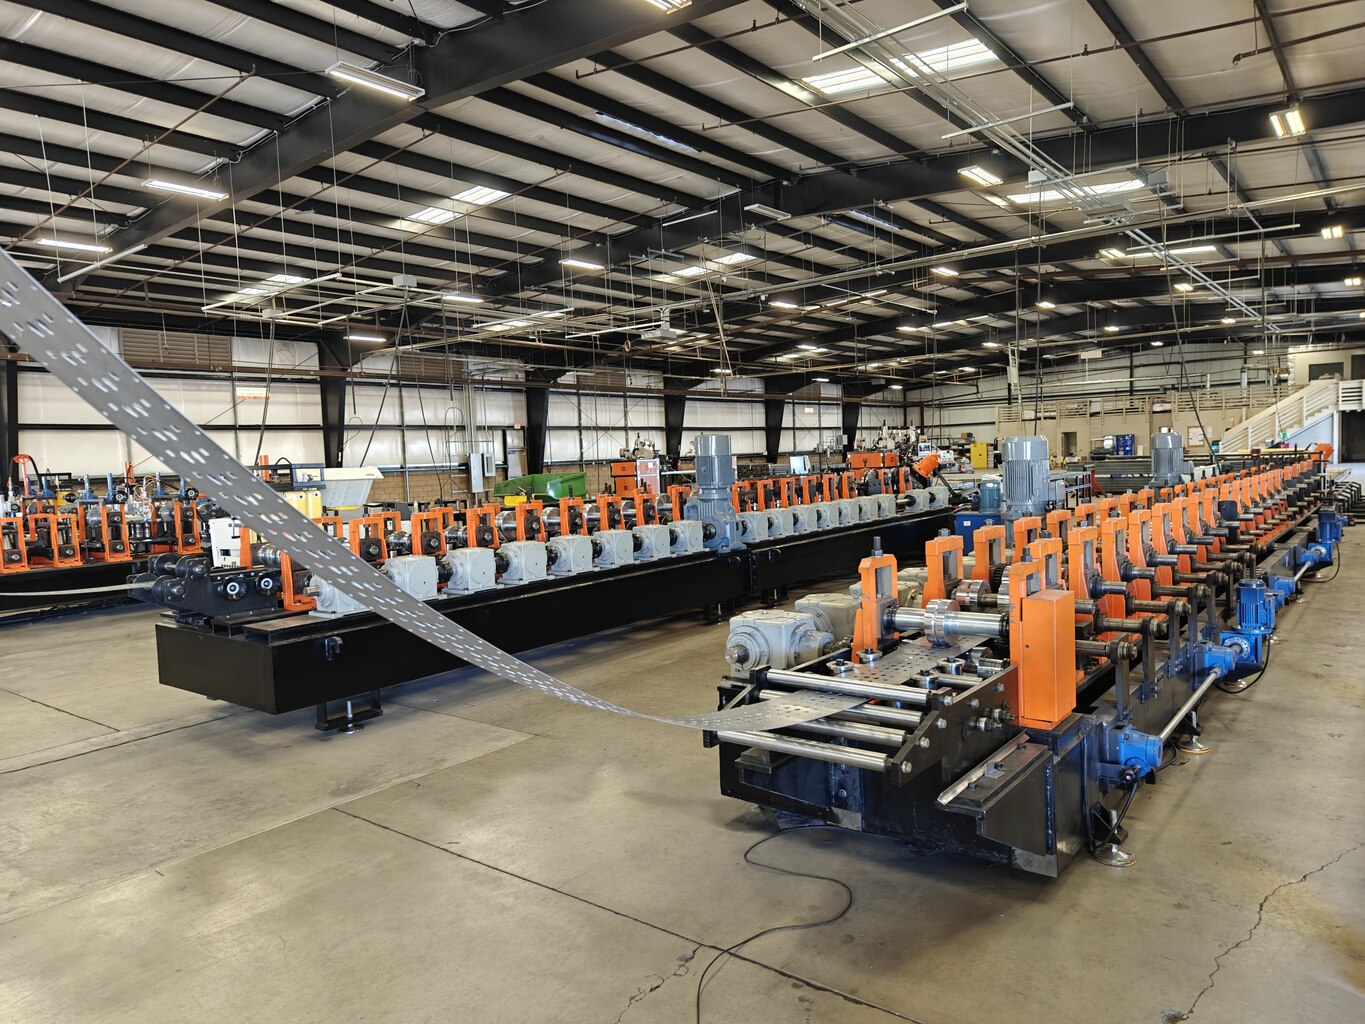
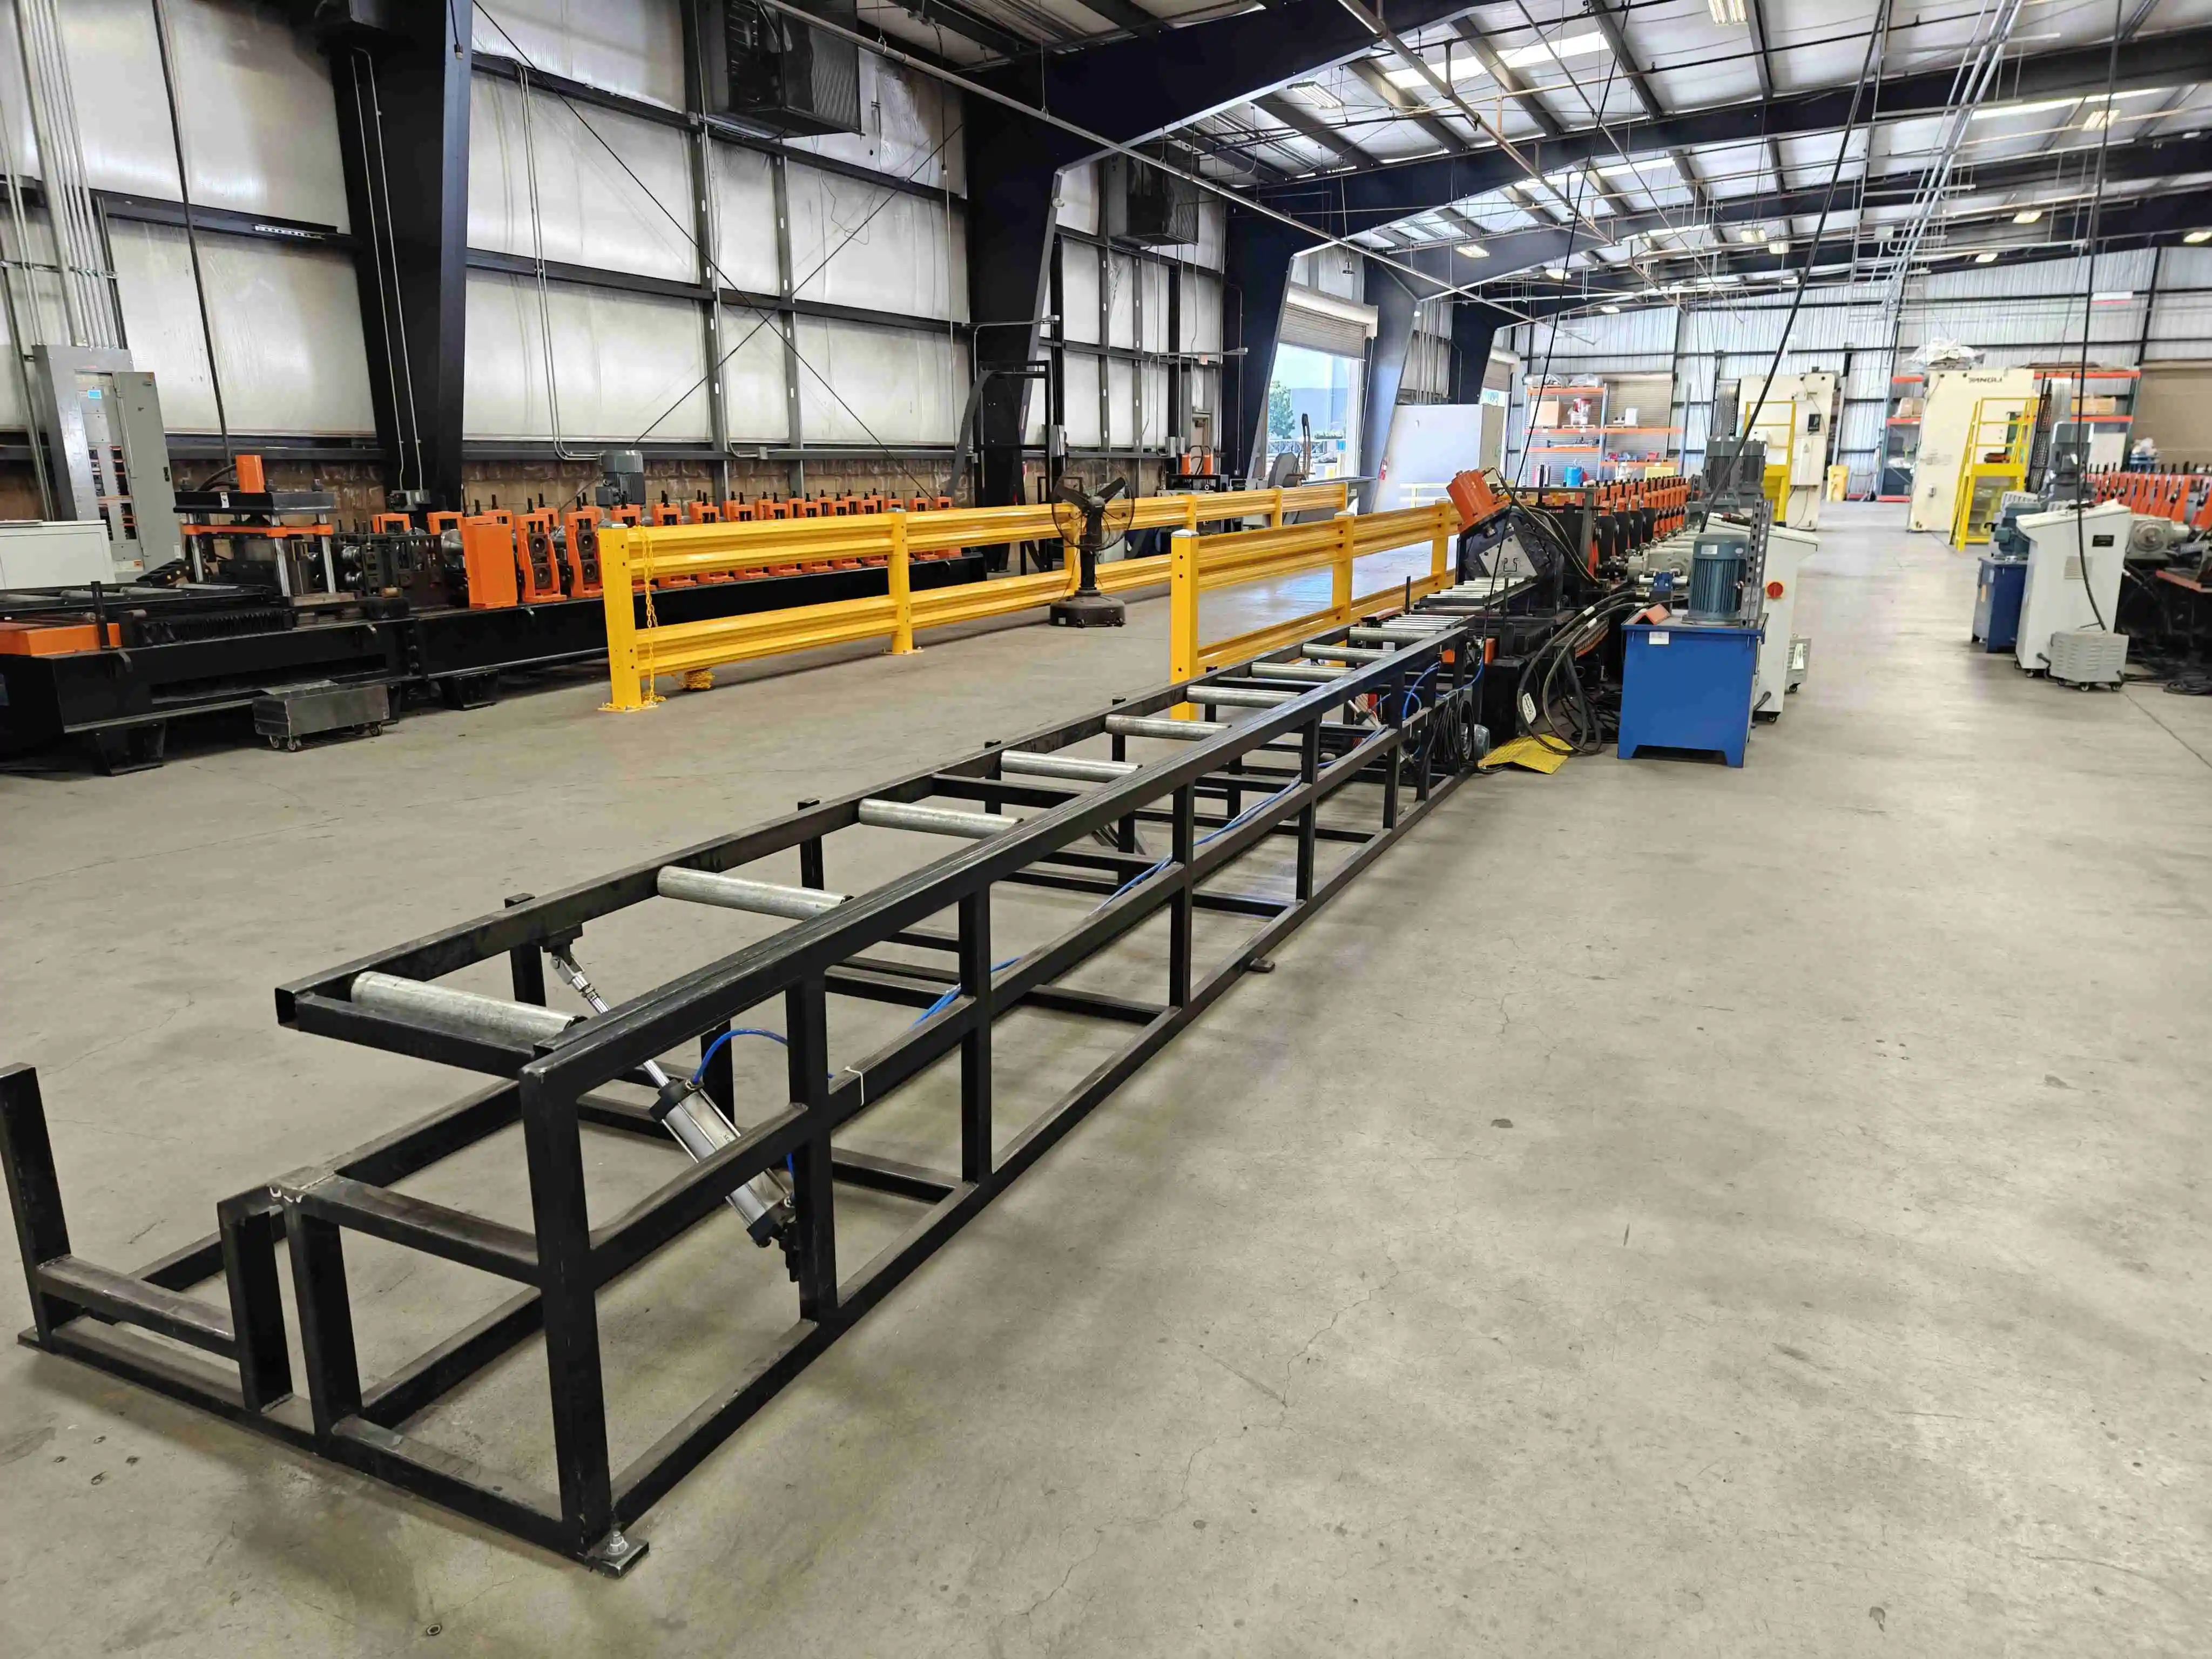
O desenho de layout da máquina de perfilagem de rolos para montante vertical vai junto com a cotação, porque o comprimento da linha depende da rota de puncionamento escolhida. Um puncionamento fora da linha adiciona uma segunda linha completa, quase dobrando a área ocupada. Uma linha com prensa em linha cabe em dois contêineres de 40 pés e precisa de um trecho reto de piso com fundação nivelada sob o desbobinador e a tesoura.
Três pontos práticos vindos de piso de comissionamento. Mantenha a mesa de saída pelo menos tão comprida quanto o seu montante mais longo, ou a peça cortada cai e amassa. Deixe o acesso de serviço no lado da punção, não no lado do acionamento, porque as matrizes são trocadas mais vezes do que as caixas redutoras são abertas. E coloque o painel de controle onde o operador veja a punção e o corte de uma só posição.
A tabela abaixo é a nossa construção padrão de 20 cadeiras para bobina de 400 mm. Qualquer coisa fora dela, como uma versão de serviço pesado de 3,5 mm, uma tira mais larga ou uma segunda estação de puncionamento, é cotada como variante da mesma plataforma e não como projeto novo.
| Item | Especificação |
|---|---|
| Tipos de perfil | Seções de montante L, C e Omega, mais colunas de quadro soldadas |
| Manuseio da bobina | Desbobinador integrado e niveladora de 7 rolos, braço de pressão com sensor de limite, 2 jogos de rolos de arraste |
| Largura máxima da bobina | 400 mm |
| Espessura da banda | 2,0 a 3,0 mm de série, até 3,5 mm na versão de serviço pesado |
| Diâmetro interno e externo da bobina | 450 a 530 mm interno, 1300 mm externo no máximo |
| Alimentador servo | NC-400, motor Yaskawa de 3 kW, PLC Siemens com tela de toque |
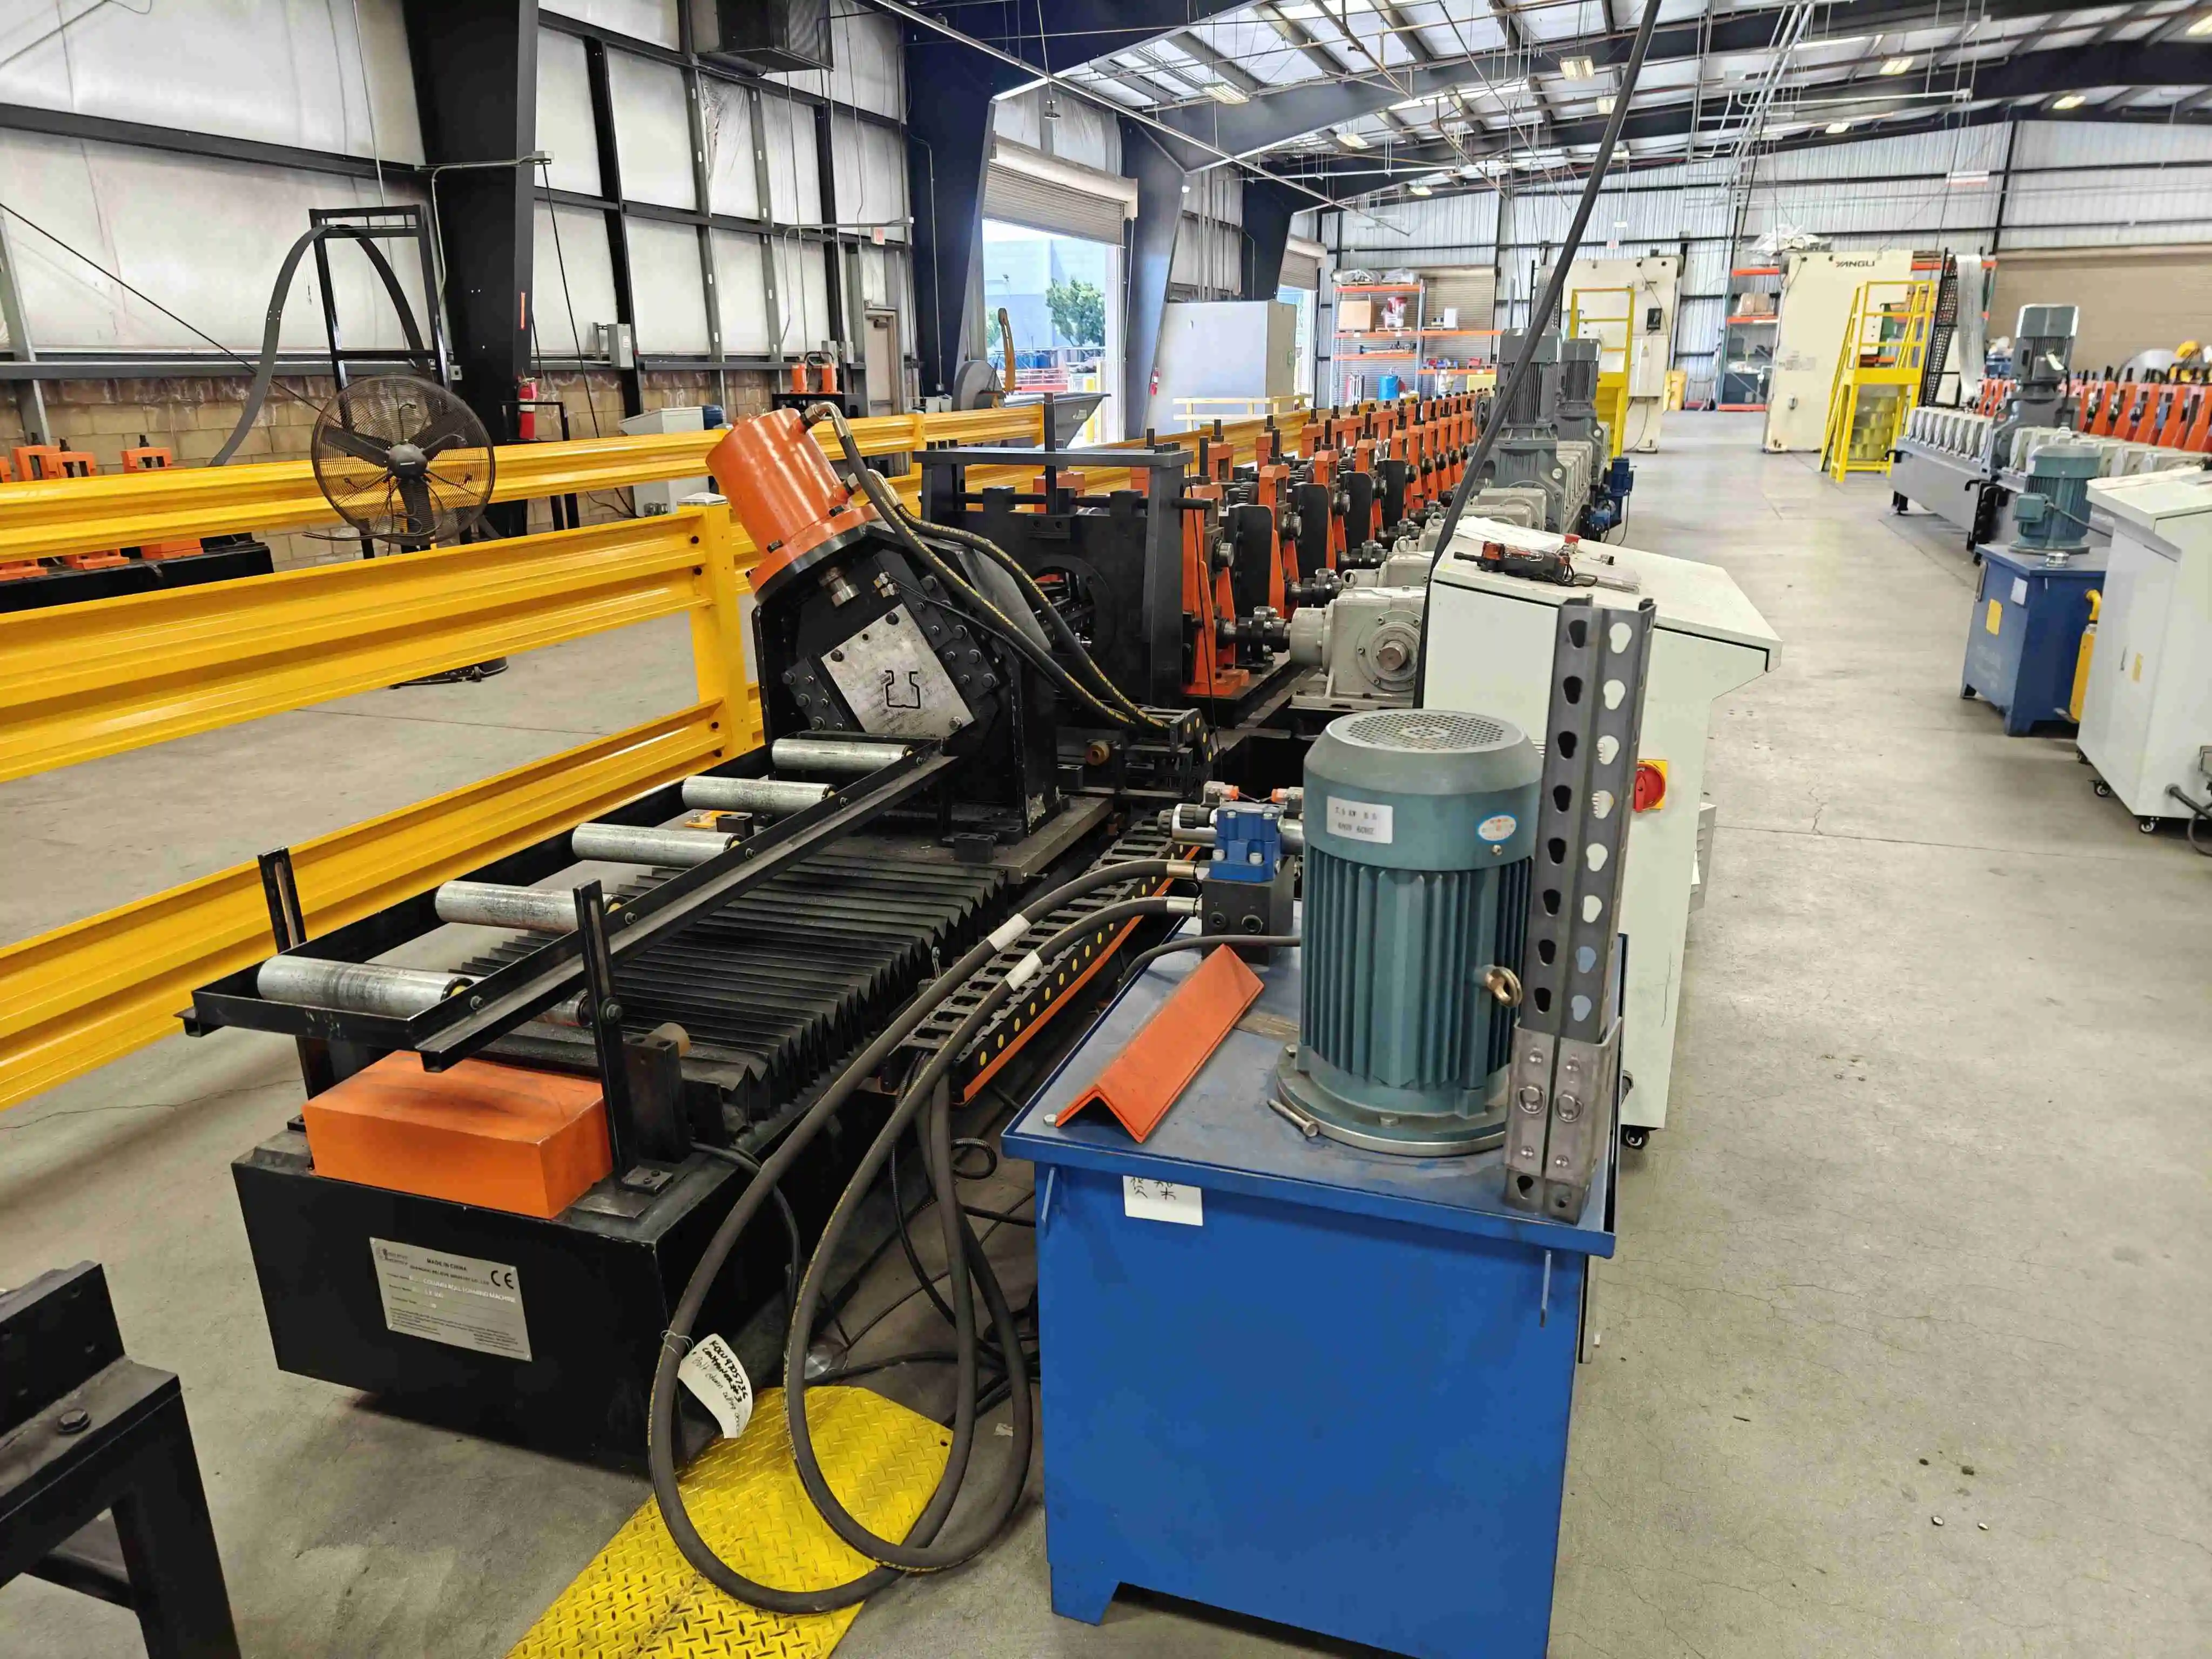
| Opções de soco | Hidráulico de 80 a 160 t, prensa mecânica de 110 t ou puncionamento rotativo |
| Matrizes de puncionamento | SKD11 em HRC 58 a 62, padrão dos dois lados em uma passada |
| Estações de conformação | 20 cadeiras de ferro fundido sobre base de viga H com placa superior usinada, rolos laterais montados |
| Acionamento | Motor principal de 18,5 kW x 2 com redutor, transmissão por caixa de engrenagens, acoplamentos de alta qualidade |
| Ajuste de largura | 2,2 kW x 1 mais 1,5 kW x 2, controlado por PLC, dos dois lados |
| Velocidade da linha | 15 a 20 m/min de série, 30 a 50 m/min com puncionamento rotativo |
| Estação hidráulica | 7,5 kW, 16 MPa, unidade Wuxi Wanshen com ventilador de resfriamento |
| Corte | Tesoura voadora, lâmina CR12MOV em HRC 58 a 62, dois jogos para colunas de 3 e 4 polegadas |
| Controle | PLC Siemens, tela de toque, encoder Koyo, inversor Yaskawa, contagem de lote e parada automática |
| Tensão | 220, 240, 380, 415, 440 ou 480 V, 50 ou 60 Hz, ajustado antes do embarque |
| Tolerância de comprimento de corte | ±1 mm com a tesoura voadora, ±0,5 mm em uma linha ajustada |
| Garantia | 24 meses nos componentes, suporte técnico vitalício |
Faça as contas antes de comparar cotações, porque números de velocidade são fáceis de inflar e fáceis de conferir.
Esses são os números que você deve colocar no seu próprio modelo de retorno. Se a sua demanda anual de montantes fica abaixo de cerca de 1 milhão de metros, uma máquina de perfilagem de rolos para montante vertical com prensa em linha dá conta, e a opção rotativa compra capacidade que você não vai usar. Acima de 3 milhões de metros, o puncionamento rotativo com ajuste automático é a linha mais barata por metro, porque a mão de obra e o tempo parado que ele elimina custam mais do que o ferramental que ele adiciona.
Use a calculadora de bobinas metálicas para converter esse número em metros para peso e quantidade de bobinas antes de dimensionar o desbobinador.
Os preços de uma máquina de perfilagem de rolos para montante vertical se moveram entre 2023 e 2026 com o aço, o frete e os componentes servo, então trate qualquer número sem data como desatualizado. As faixas abaixo são números de planejamento para 2026, FOB Xangai, para uma máquina de perfilagem de rolos para montante vertical completa com desbobinador, niveladora, alimentador, punção, 20 cadeiras, tesoura voadora, mesa de saída e painel de controle.
| Configuração | Rota de puncionamento | Troca de produto | Faixa de planejamento (USD) |
|---|---|---|---|
| Entrada | Hidráulico em linha, 80 a 160 t | Modo manual | 120.000 a 170.000 |
| Padrão | Prensa em linha, 110 t | Modo manual | 170.000 a 240.000 |
| Flexível | Prensa em linha, 110 t | Largura automática | 230.000 a 310.000 |
| Alto volume | Puncionamento rotativo com apoio fora da linha | Largura automática | 320.000 a 450.000 |
Para onde vai o dinheiro, em proporções aproximadas do total: seção de conformação 30 a 35 por cento, sistema de puncionamento 20 a 30 por cento, matrizes e ferramental 10 a 20 por cento, elétrica e PLC 8 a 12 por cento, corte e hidráulica 10 a 15 por cento, embalagem e frete 5 a 8 por cento. Passar do ajuste manual para o automático adiciona 30 a 40 por cento à máquina, e não ao projeto inteiro, então a diferença é menor do que a maioria dos compradores espera.
A página de Guia de custos de máquinas de perfilagem detalha a estrutura de preços mais ampla, incluindo ferramental, instalação e os custos de operação que nunca aparecem em uma cotação.
Uma máquina de perfilagem de rolos para montante vertical padrão fica pronta em 45 a 60 dias após a aprovação do desenho. Some 2 a 3 semanas se você optar por ajuste automático de largura ou módulo de puncionamento rotativo, porque essas unidades são fabricadas para o perfil e não para uma especificação de catálogo.
A máquina de perfilagem de rolos para montante vertical é embalada em dois contêineres de 40 pés. A peça mais pesada é a base de conformação, que precisa de guindaste ou empilhadeira pesada nas duas pontas da viagem. Fornecemos o plano de içamento e a lista de carregamento do contêiner junto com os documentos de embarque.
O comissionamento e o treinamento do operador levam 7 a 10 dias em campo. Antes de o engenheiro embarcar, rodamos a linha em Wuxi com a sua bobina e o seu desenho, gravamos a rodagem e enviamos o vídeo, para que qualquer problema de perfil seja corrigido antes de a máquina entrar no navio. Depois da entrega, o suporte funciona por linha direta de WhatsApp com a equipe técnica, com peças enviadas de Wuxi em 72 horas.
Uma máquina de montantes é uma estação dentro de uma fábrica de estantes. A maioria dos compradores acaba precisando do conjunto completo, e comprar de um único fornecedor mantém os padrões de furos e as dimensões de seção casados.
Para o lado de quadros da fábrica, o guia de quadro de montante para paletes explica como a linha de colunas e a soldadora de quadros se encaixam. Se o seu mix de produto inclui postes mais leves, a Máquina de Perfilagem de Postes Verticais roda uma seção mais fina com o mesmo princípio.
A comparação que vale entender não está em uma foto. Uma dobradeira forma um montante por golpe, com um operador em cada ponta. Uma máquina de perfilagem de rolos para montante vertical fabrica a mesma peça de forma contínua a 15 ou 20 m/min, com o padrão de furos puncionado na mesma passada. Essa diferença é todo o caso de negócio da máquina.
Construímos máquinas de roll forming de uprights e outras linhas de conformação a frio desde 2005, enviamos mais de 500 máquinas para mais de 50 países e mantemos uma equipe de mais de 80 engenheiros e técnicos em Wuxi. O trabalho de estivas é uma das nossas quatro famílias principais de produtos, não uma atividade secundária.
A gestão da qualidade segue a ISO 9001 e as máquinas são embarcadas com marcação CE para compradores europeus. O vídeo da linha de colunas soldadas mostra uma dessas máquinas puncionando furos gota d'água em velocidade de produção.
Qual é a diferença entre puncionamento fora da linha e em linha?
Uma máquina pode rodar montantes tipo C e tipo L?
Que precisão se mantém nos furos gota d'água?
Quanto tempo leva uma troca de largura?
Qual é o material mais grosso que a linha roda?
Com quais normas vocês fabricam?
Que produção devo esperar por turno?
Quanto custa uma máquina de perfilagem de rolos para montante vertical?
Qual é a garantia e o pós-venda?
Como peço uma cotação?
Envie o desenho e o volume por turno. Voltamos com a rota de puncionamento, o layout e uma faixa de preço indicativa em 24 horas. Sem compromisso e sem sequência comercial depois da cotação.
WhatsApp: +86 186 1692 7760
E-mail: enquiry@believeindustry.com
Última atualização: 2026-11-02
Registro de alterações do artigo
2026-11-02: página reconstruída em torno da escolha da rota de puncionamento, com matriz de padrões de furos por mercado, cálculo de produção, faixas de custo e prazo de entrega, galeria de fotos original restaurada e limite de espessura do rotativo ajustado.
Gatilhos da próxima revisão
Uma nova edição da ANSI MH16.1, da EN 15512 ou da AS 4084
Uma mudança de mais de 10 por cento nas faixas de preço cotadas
A entrada de um novo módulo de puncionamento ou opção de ferramental rotativo no catálogo
Agradecemos o seu interesse na Believe Industry. A nossa equipa de engenharia entrará em contacto consigo dentro de 24 horas.
Dicas para Comprar Guiador, Tecnologia de Máquinas e Manutenção
A roll forming machine price ranges from 20,000 for a basic stud and...
Ler maisCable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Ler maisBillboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Ler maisHeavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Ler mais