Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
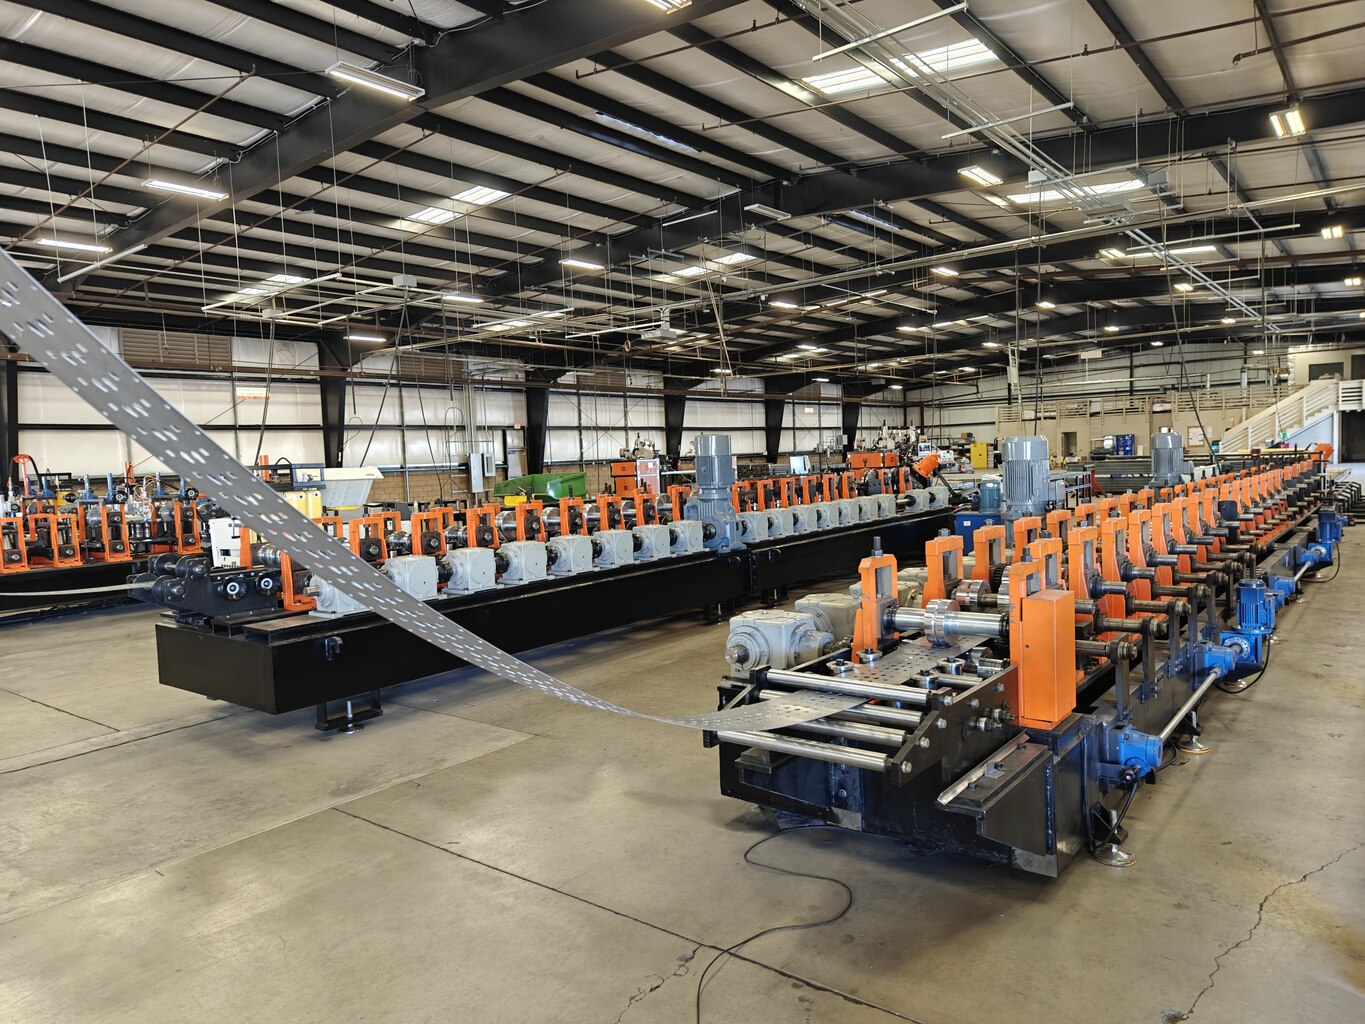
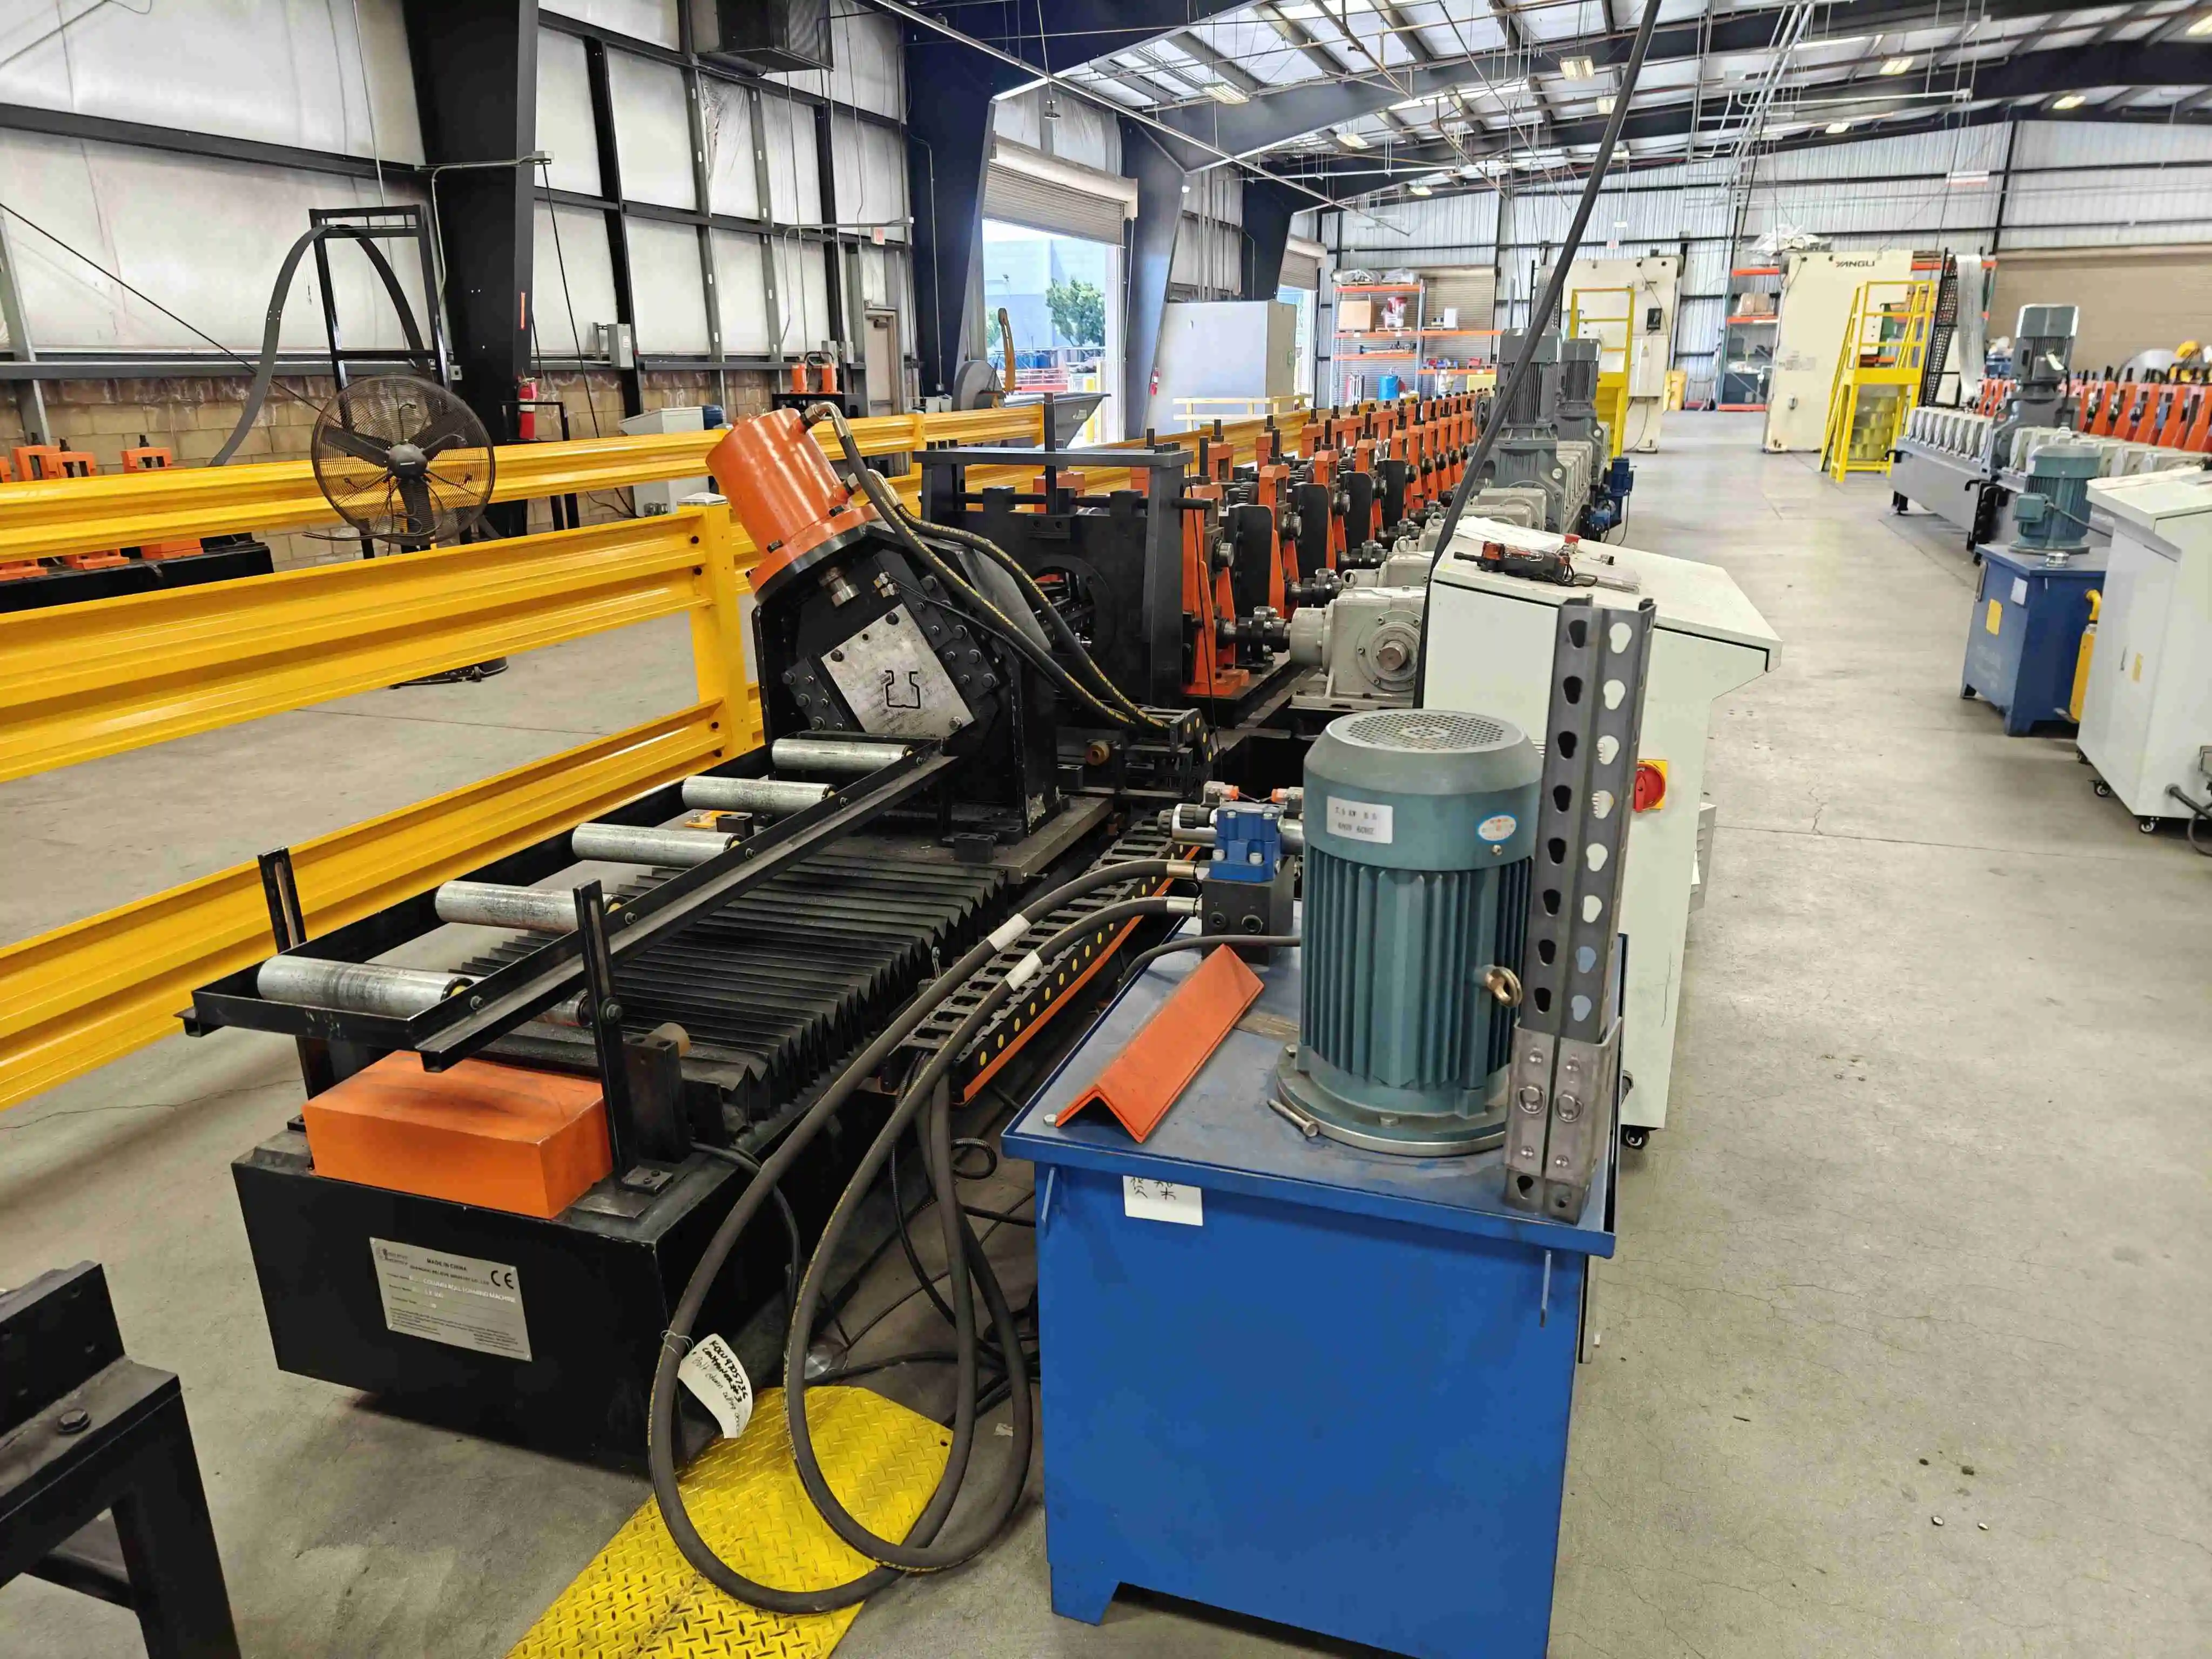
Короткий ответ: Профилегибочная машина для стоек стеллажей превращает стальной рулон в стойки стеллажей для паллет за один проход. Она разматывает и правит полосу, пробивает схему отверстий под соединитель, пока полоса ещё плоская, формует C-, L- или Omega-сечение на 20 клетях и режет в размер летучими ножницами. Beli RollForming изготавливает профилегибочные машины для стоек стеллажей под рулон толщиной от 2,0 до 3,5 мм с настройкой под схему отверстий и электроснабжение вашего рынка.
Два решения определяют, будет ли профилегибочная машина для стоек стеллажей приносить прибыль. Где пробиваются отверстия и сколько времени занимает переналадка по ширине. Эти два ответа задают цену, выпуск за смену и уровень квалификации оператора.
На этой странице четыре схемы пробивки, полная таблица характеристик, схемы отверстий по рынкам, реальный выпуск за смену и ценовые диапазоны, стоящие за предложением. Если вы ещё выбираете систему отверстий, сравнение каплевидного отверстия и отверстия под ключ разбирает этот вопрос подробнее.
Пришлите чертёж, получите конфигурацию. Пришлите чертёж профиля стойки (DWG, DXF или PDF), объём за смену и целевой рынок. Мы ответим в течение 24 часов с рекомендацией по пробивке, планировкой машины и ориентировочным ценовым диапазоном.
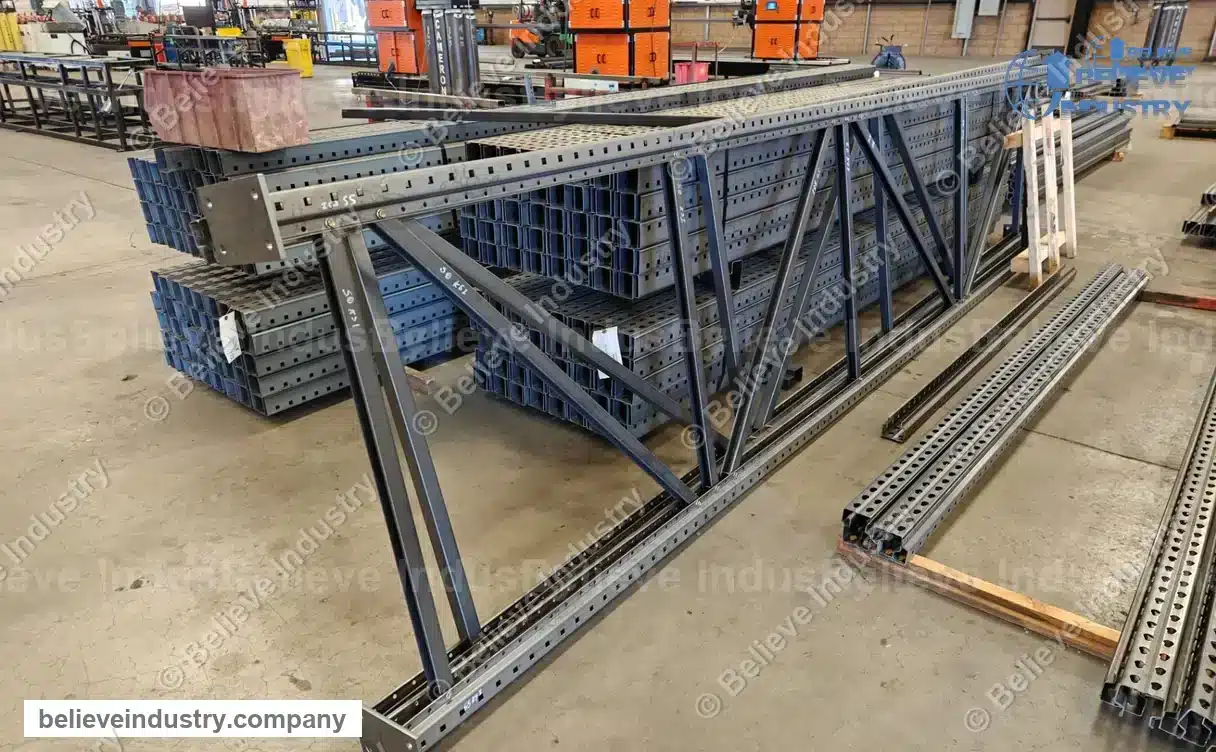
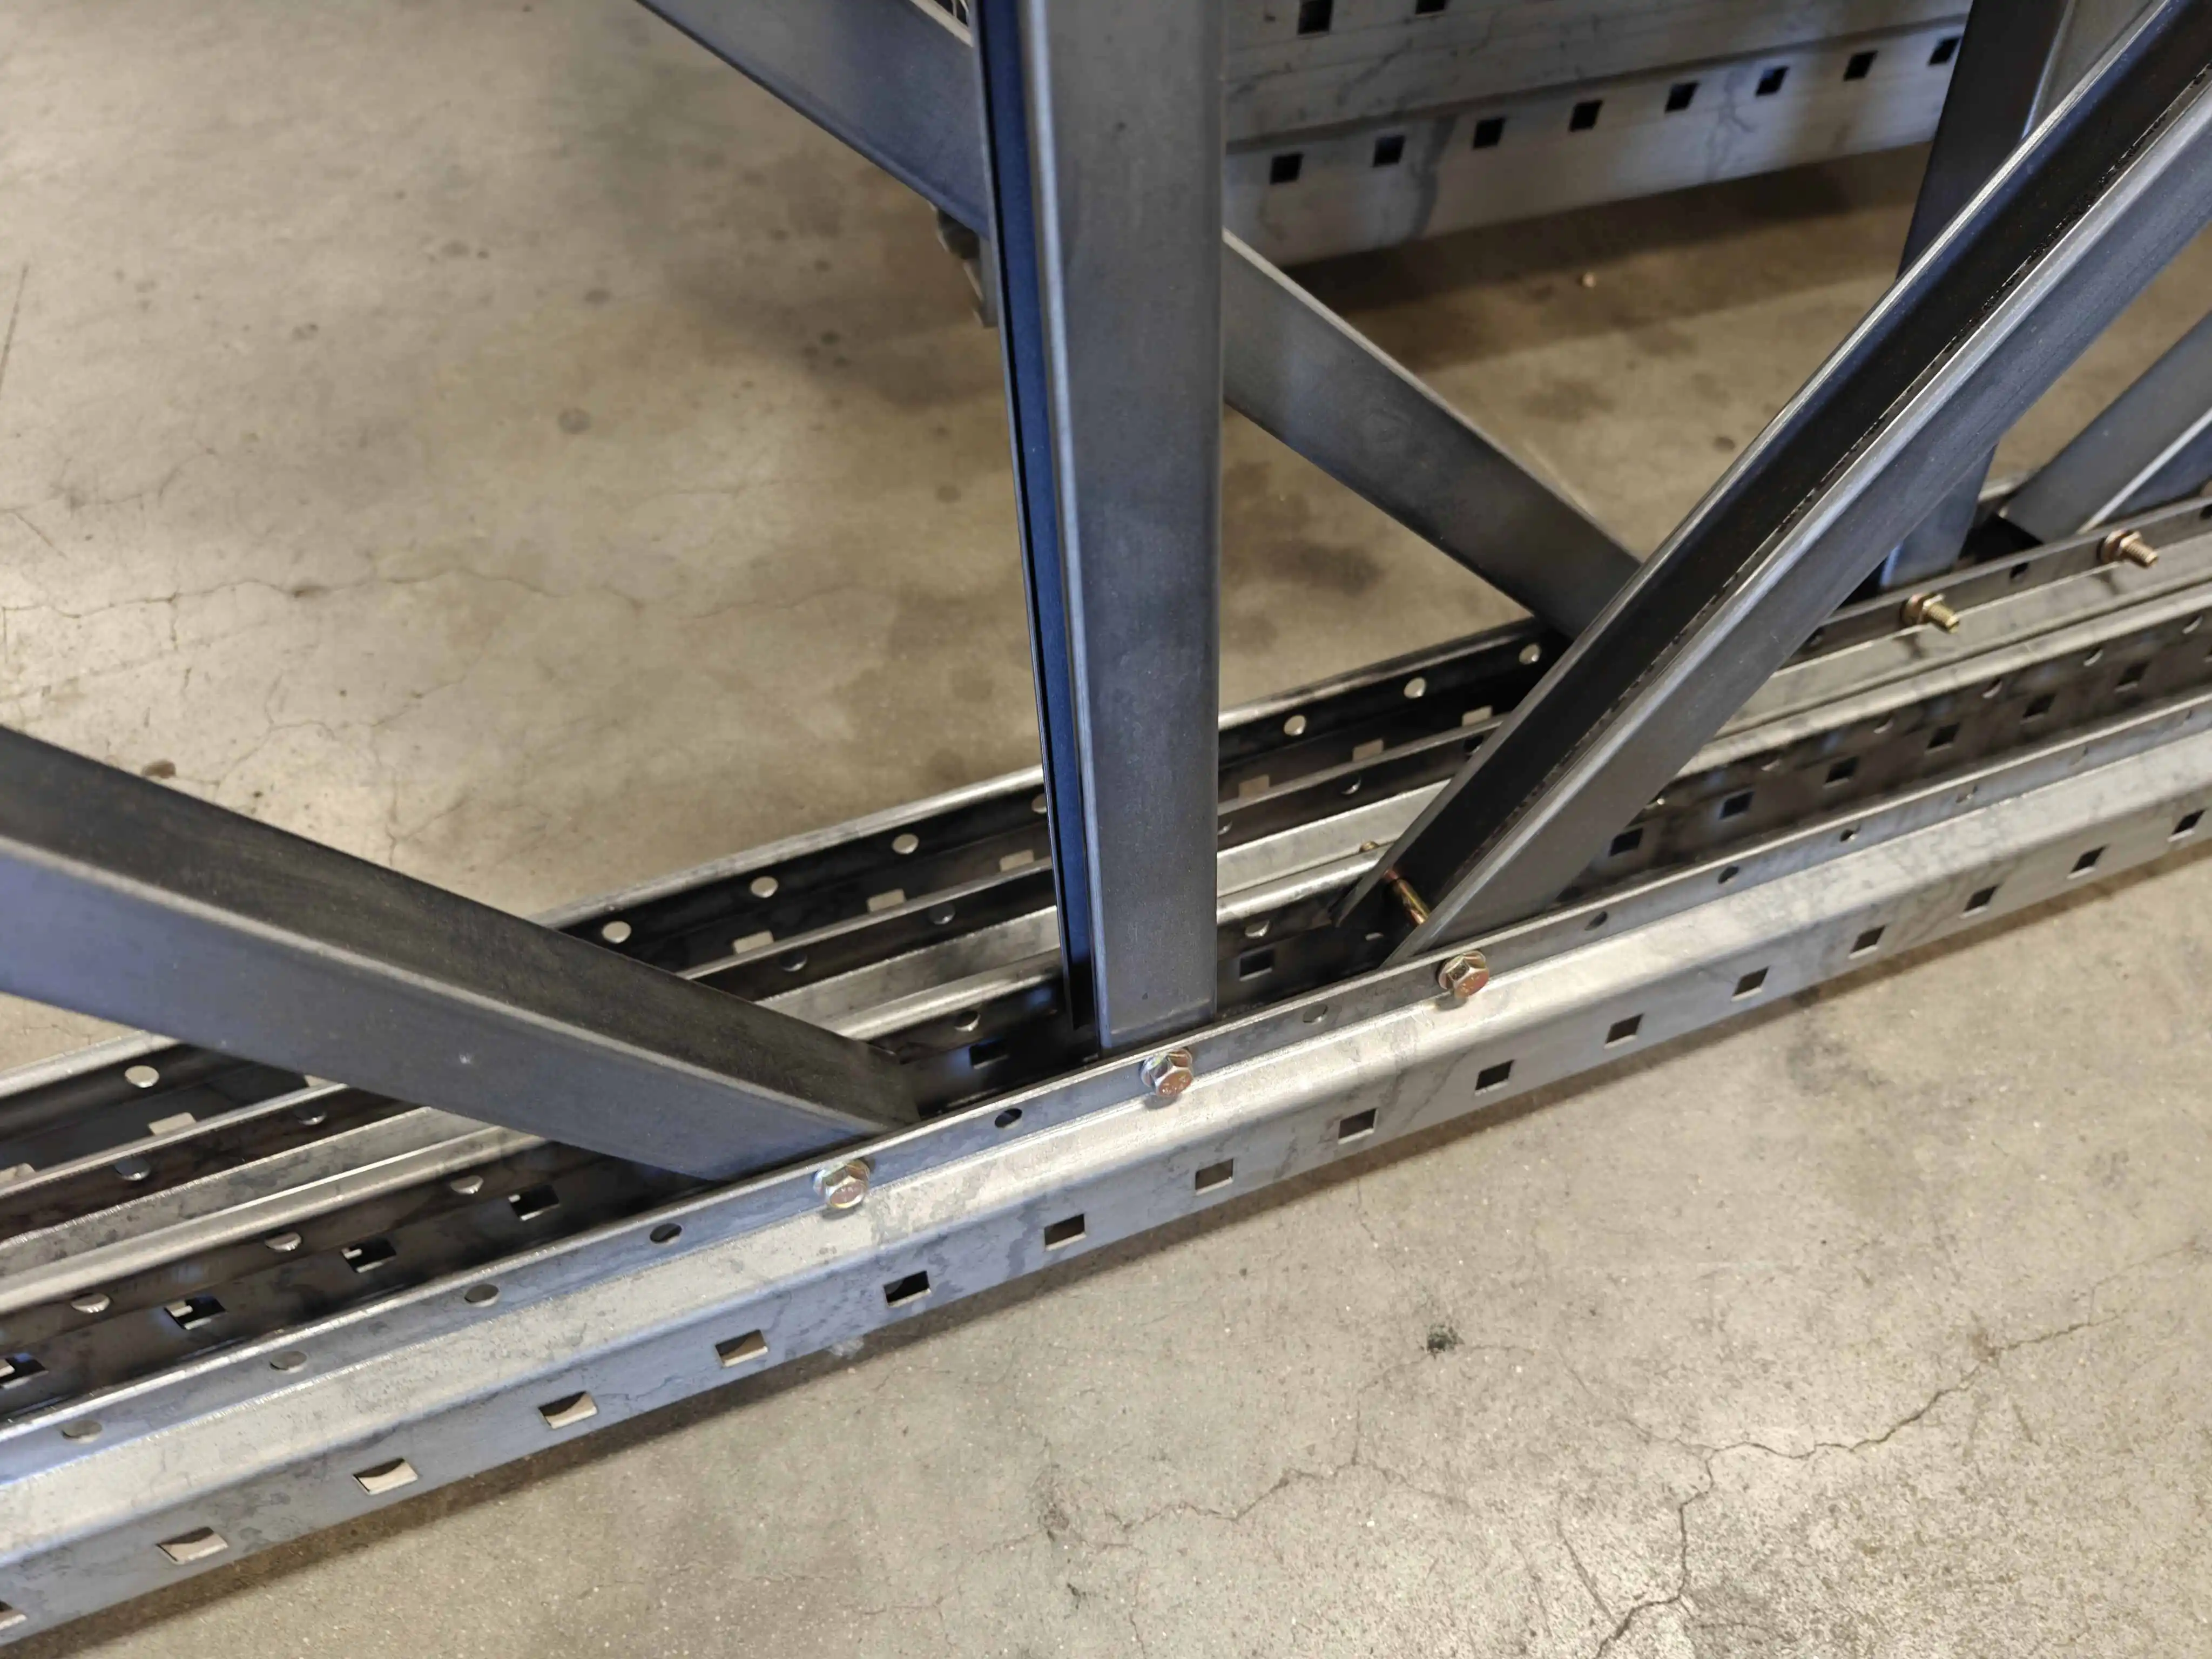
Стойка, её также называют колонной или столбом, это вертикальный элемент рамы стеллажа для паллет. Две стойки и связи образуют одну раму, а рамы несут всю нагрузку на складе. Профилегибочная машина, которая выпускает стойки, выполняет шесть операций в фиксированном порядке.
Порядок важен. Пробивка идёт до формовки, потому что сформованное сечение нельзя надёжно перебазировать: после гибки у схемы отверстий нет плоской базовой поверхности, и накопленная погрешность шага растёт по 9-метровой стойке. Пробивка по плоскости держит погрешность в допуске, который требуют стандарты на стеллажи.
Профилегибочная машина для стоек стеллажей на стеллажном производстве обычно охватывает три семейства, и эти три покрывают почти все конструкции на рынке. Сечение определяет несущую способность, а несущая способность определяет нужную толщину.
Ширина полки стойки бывает 3, 4 или 5 дюймов (76, 102 и 127 мм). Толщина от 2,0 до 3,5 мм в зависимости от класса нагрузки, и одна линия обычно закрывает диапазон ширин без замены роликов, если заказать автоматическую регулировку.
Чертёж выше объясняет, почему первый разговор идёт о профилях, а не о машинах. Пришлите чертёж сечения, и линия будет построена под него.
Скорость и точность пробивки задают суточный выпуск, и все остальные решения по профилегибочной машине для стоек стеллажей следуют из этого выбора. Мы строим четыре схемы. Каждая по-своему отвечает на один вопрос: сколько вы готовы заплатить за скорость.
Рулон сначала пробивается и сматывается обратно на отдельной линии. Затем пробитый рулон идёт через профилегибочный стан отдельно, поэтому линия формовки никогда не ждёт цикла пробивки.
Это единственная схема без ограничения скорости по пробивке. Ведите стан на 20-30 м/мин при любой схеме отверстий. Плата за это: площадь в цехе и капитальные затраты на вторую линию. Точность отверстий достигает ±0,2 мм, система работает с полосой 2,0-3,5 мм, за смену обычно пробивают 2-3 рулона.
Гидравлическая пробивка даёт усилие для толстой полосы без затрат на механический пресс. Время гидравлического цикла ограничивает скорость линии примерно 4-6 м/мин.
Эта схема подходит для материала 3,0-3,5 мм при малом и среднем объёме. Это самая дешёвая схема пробивки, которая ещё держит стойки тяжёлого класса. Гидравлический агрегат 80-160 тонн за сервоподатчиком Yaskawa 3 кВт держит ±0,3 мм.
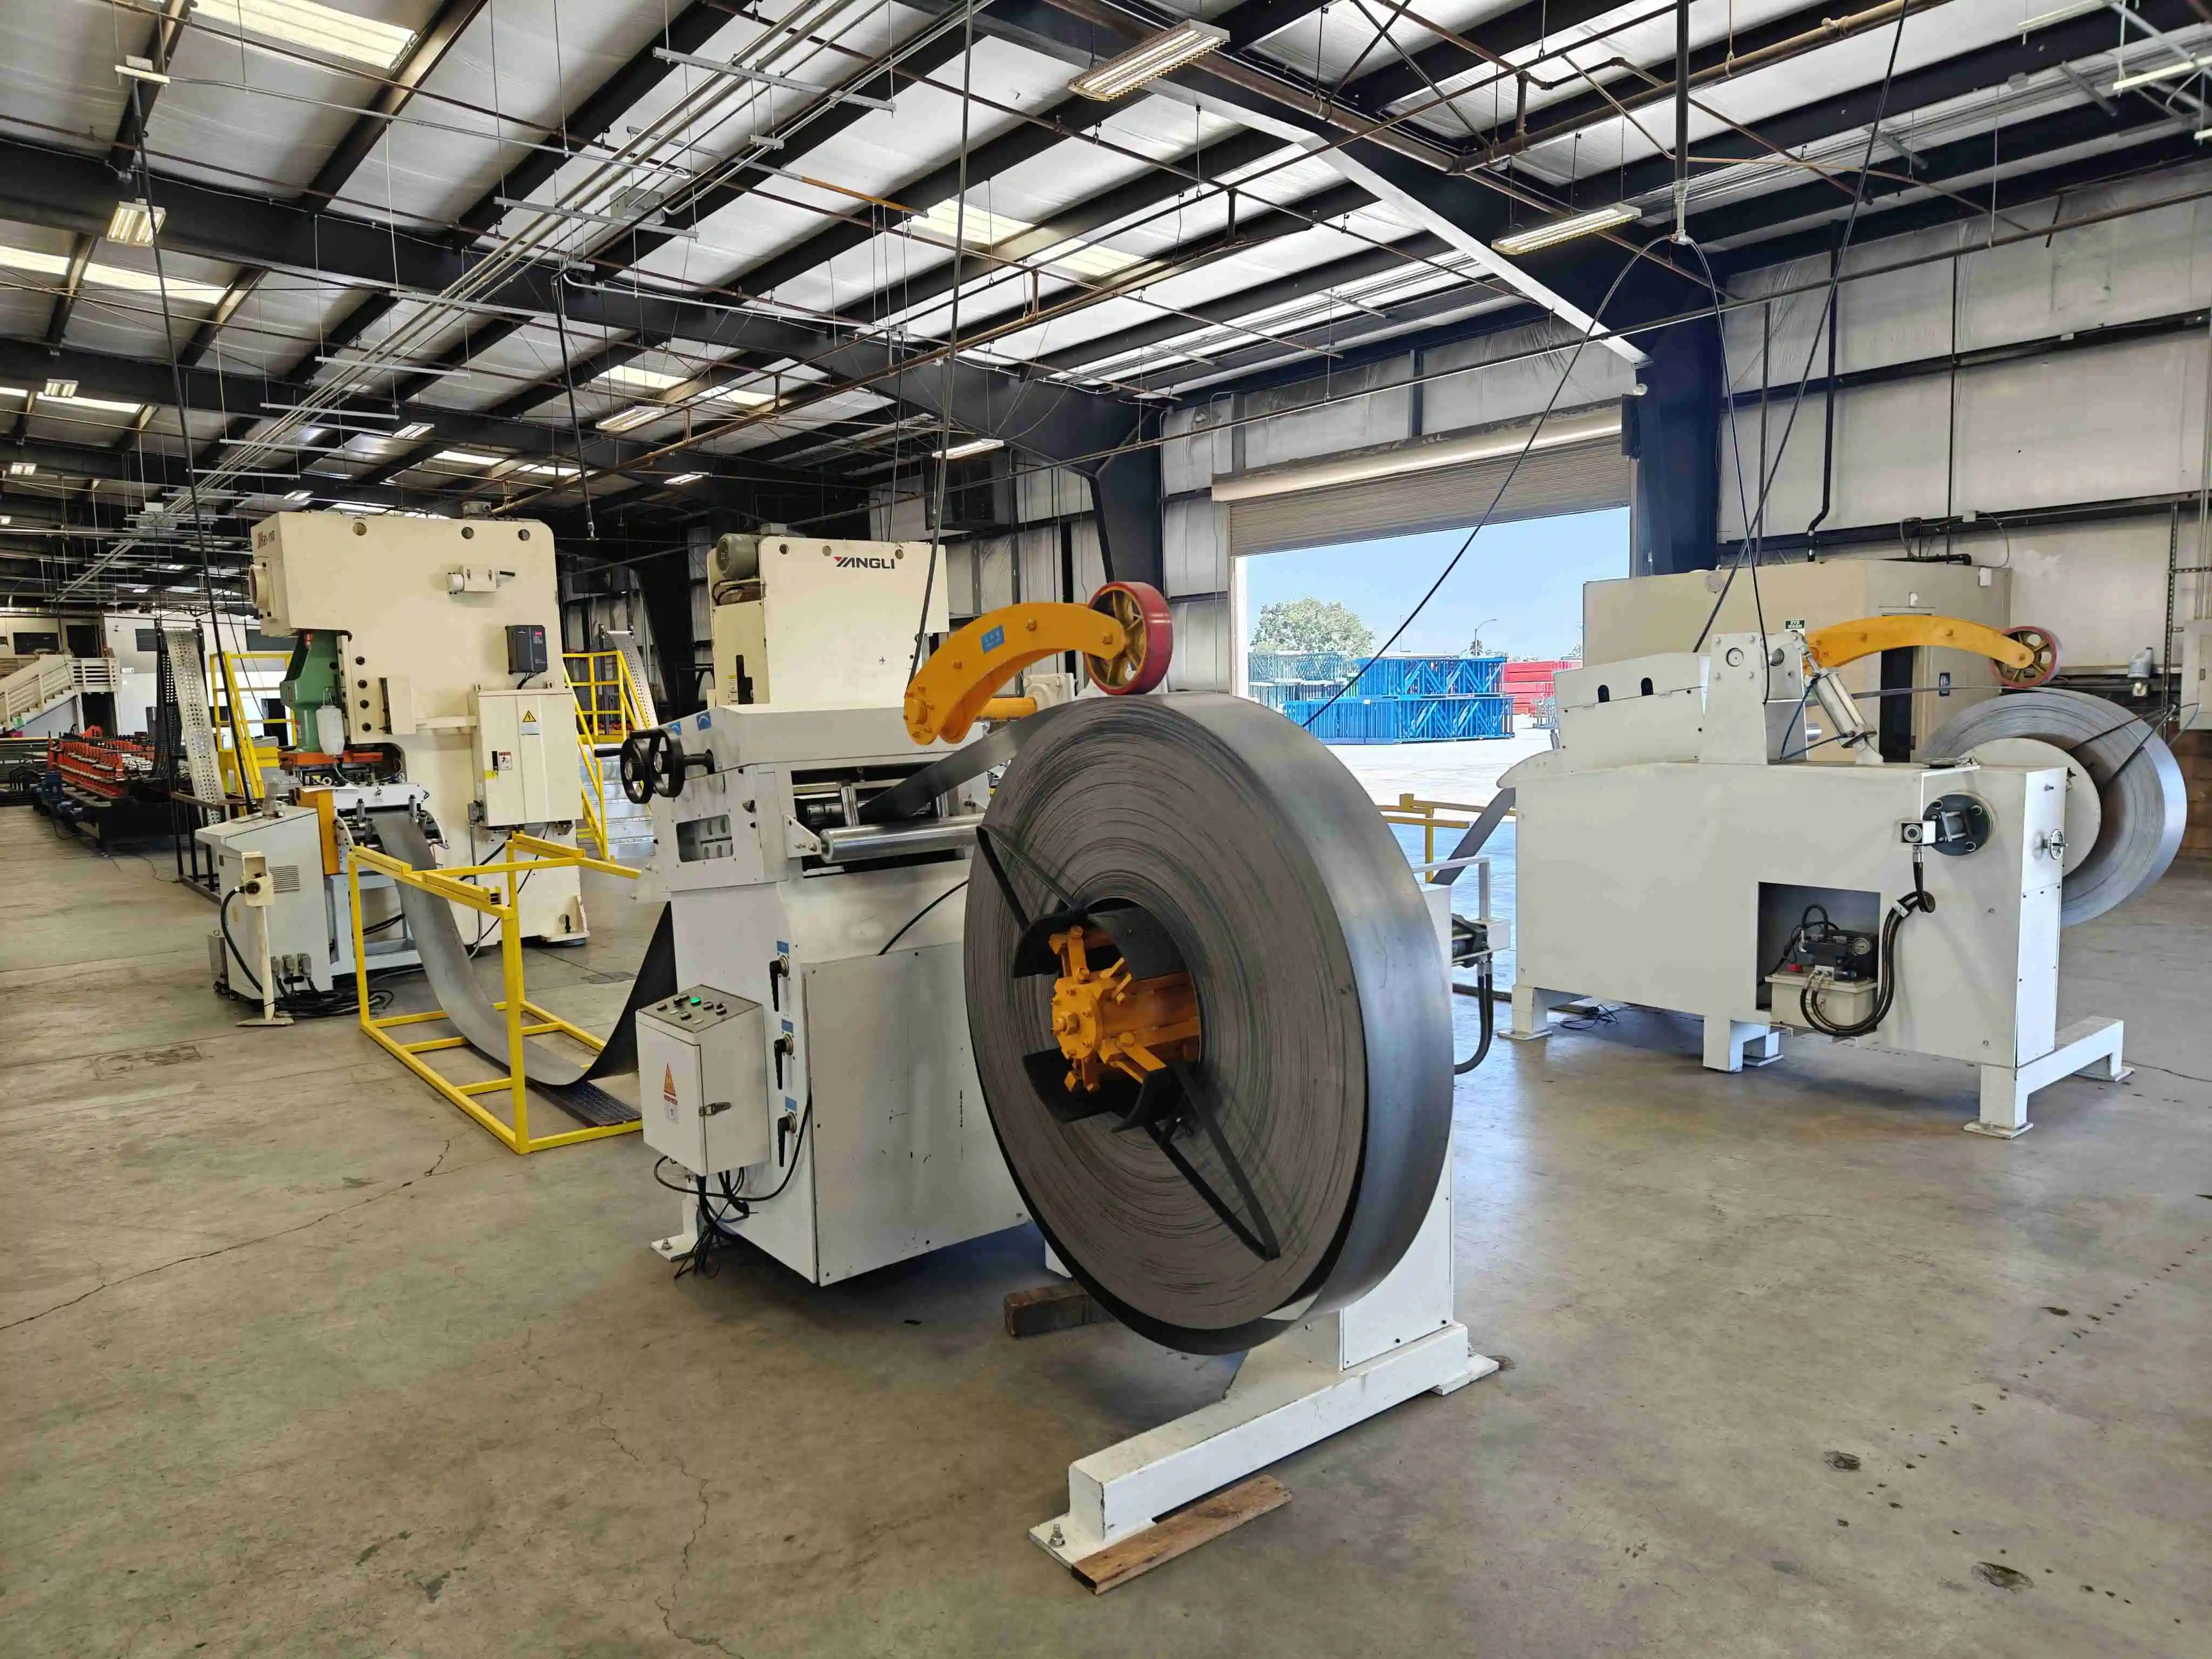
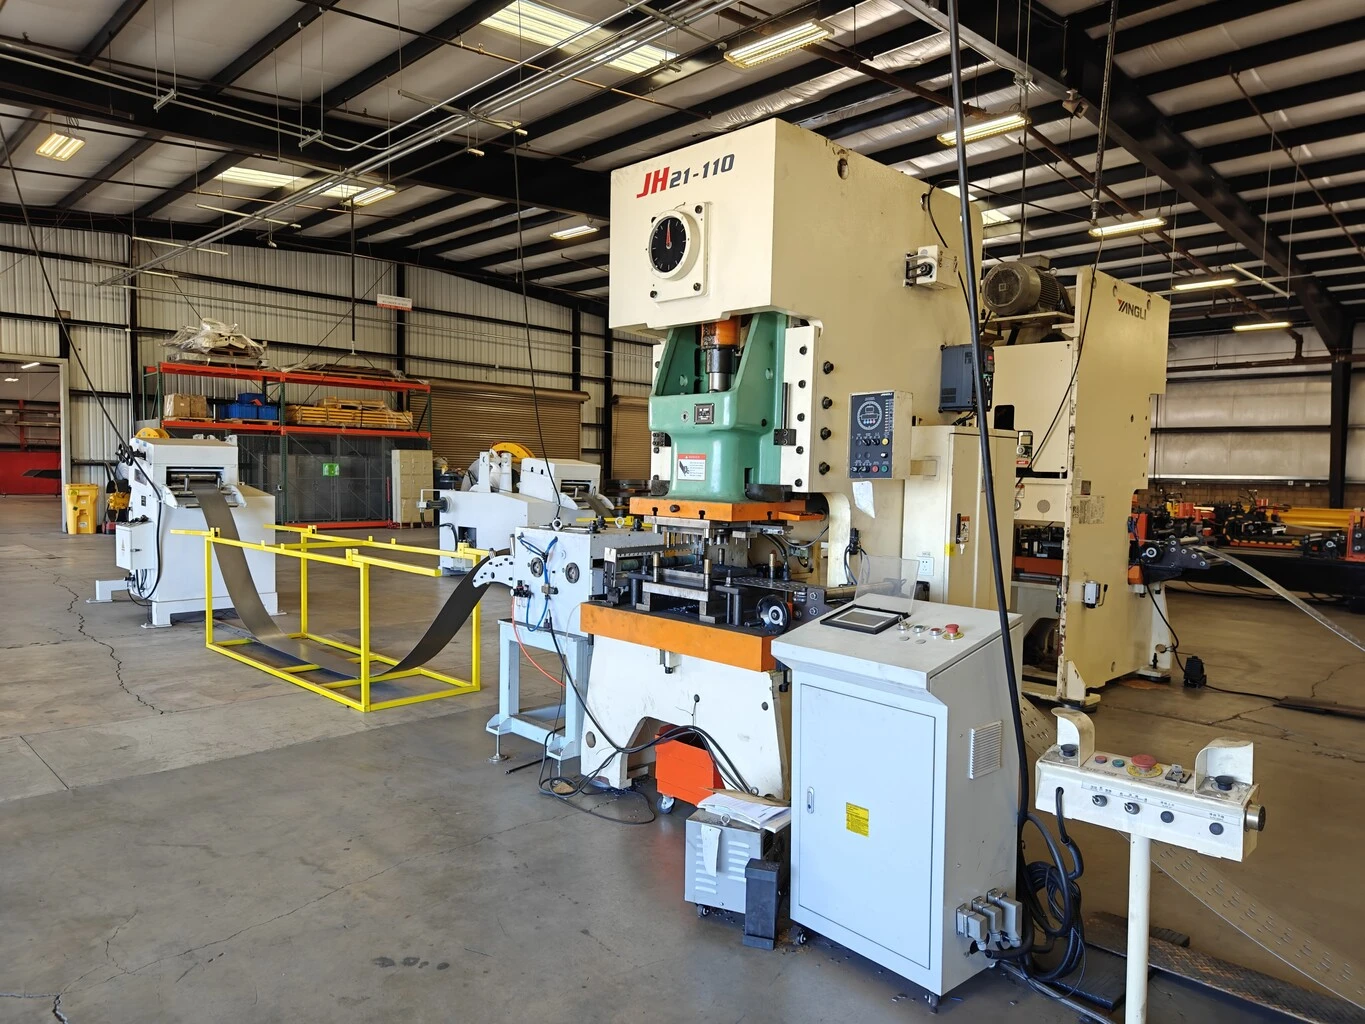
Механический пресс циклит быстрее гидравлического агрегата. С хорошо настроенным сервоподатчиком линия стабильно идёт на 10-20 м/мин, и это точка равновесия для большинства покупателей: быстрее гидравлики, дешевле роторной пробивки, а оснастку обслуживают местные инструментальные цеха почти в любой стране.
Пресс APA-110 с матрицами SKD11 на HRC 58 до 62 держит ±0,2 мм. Рекомендуемая максимальная толщина на этой схеме 3,0 мм.
Роторная пробивка использует вращающиеся матрицы вместо цикла пресса на каждый удар. Узкого места по циклу нет, поэтому скорость линии ограничивают только профилегибочный стан и отрезное устройство.
Это схема для объёма и для экспортных заказов, где контейнеры уходят по графику. Держите толщину полосы 2,5 мм или меньше: выше стойкость матриц и качество отверстия падают. Стоимость оснастки самая высокая из четырёх, и каждая новая схема отверстий требует своего комплекта роторных матриц. ротационный пробивной пресс Геометрия матриц разобрана на отдельной странице.
| Способ пробивки | Скорость линии | Точность отверстий | Макс. толщина | Стоимость | Выбирайте, когда |
|---|---|---|---|---|---|
| Внелинейная пробивка | Без ограничения, отдельная линия | ±0,2 мм | 3,5 мм | Наивысшая | Большой объём и сложные схемы |
| Встроенная гидравлика | 4-6 м/мин | ±0,3 mm | 3,5 мм | Самая низкая | Ограниченный бюджет и толстый материал |
| Встроенный пробивной пресс | 10 до 20 м/мин | ±0,2 мм | 3,0 мм | Средняя | Баланс скорости и цены |
| Встроенная роторная пробивка | 30-50 м/мин | ±0,3 mm | 2,5 мм | Наивысшая | Максимальная производительность, тонкий металл |
Одна цифра, которой никогда нет в предложении: накопленная погрешность шага по всей стойке. Спросите её у каждого поставщика. У нас она остаётся в пределах 1 мм на 9-метровой стойке, и именно это держит уровни балок в плоскости при высоте рамы 11 метров.
В профилегибочной машине для стоек стеллажей соединитель определяет отверстие. Берите матрицу под соединитель, который ваш рынок уже продаёт, а не наоборот, потому что соединители это единственная часть системы, которую нельзя перепроектировать в одиночку.
| Рынок | Норма проектирования | Форма отверстия | Шаг | Задаётся при изготовлении |
|---|---|---|---|---|
| США и Канада | ANSI MH16.1 (RMI) | Каплевидное, гнездо 33 мм | 2 дюйма, 50,8 мм | Шаг 50,8 мм, обе стороны, 480 V 60 Hz |
| Европа | EN 15512 | Отверстие под ключ или ромб | 50 мм | Шаг 50 мм, 380-415 V 50 Hz, исполнение CE |
| Австралия и Новая Зеландия | AS 4084 | Отверстие под ключ или паз | 50 мм | Шаг 50 мм, 415 V 50 Hz, стали по AS |
| Персидский залив и тендеры | Спецификация проекта | Смешанная | По тендеру | Шаг берётся с тендерного чертежа до изготовления матрицы |
Большинство линий, которые мы предлагаем, выходят с каплевидным отверстием, потому что североамериканские стеллажи и тендеры Залива держат линию загруженной, а цепочка поставок соединителей на этих рынках широкая. Нормы, стоящие за таблицей, стоит прочитать до первого тендера: MHI и Rack Manufacturers Institute публикуют ANSI MH16.1, а Standards Australia ведёт AS 4084.
Двусторонняя пробивка стандартна для наших стеллажных линий. Лицевая сторона несёт схему отверстий под соединитель балки, обратная несёт отверстия под связи и анкеры, и пробивка обеих за один проход держит схемы совмещёнными. Односторонняя пробивка с переворотом этого не гарантирует.
Профили стоек не одного размера, и профилегибочная машина для стоек стеллажей должна переналаживаться, не теряя день. Австралийские стеллажи используют другой шаг отверстий, чем европейские системы, и завод, работающий с обоими, меняет ширину чаще, чем ожидает.
Ручная регулировка. Операторы перемещают ролики и направляющие вручную. Переналадка по ширине занимает 1,5-2 часа. Переход с C на L дольше, потому что меняется комплект роликов, а система быстрой замены роликов сокращает это примерно до 30 минут. Дешевле при покупке, точность зависит от оператора с ключом.
Автоматическая регулировка. Двигатели выводят ролики в заданные позиции после того, как оператор вводит ширину на сенсорном экране. Переналадка сокращается до 5-10 минут, один оператор может вести две линии, повторяемость держится на ±0,1 мм. Начальные затраты выше на 30-40 процентов, обслуживание сложнее.
Окупаемость здесь наглядна. Две переналадки по ширине в неделю с экономией 1,3 часа каждая дают примерно 125 часов в год. При 15 м/мин это более 100 000 метров дополнительного выпуска, поэтому автоматическая регулировка на профилегибочной машине для стоек стеллажей обычно окупается за 6 месяцев при смешанном портфеле заказов.
| Ручной режим | Автоматическая (ПЛК) | |
|---|---|---|
| Время переналадки | 1,5-2 часа | 5-10 минут |
| Квалификация оператора | Высокая | Низкая |
| Первоначальная стоимость | Базовый | Плюс 30-40 процентов |
| Повторяемость | Зависит от оператора | ±0,1 мм |
| Обслуживание | Проще | Сложнее |
| Оптимально для | Одна или две ширины | Смешанные заказы, тендеры |
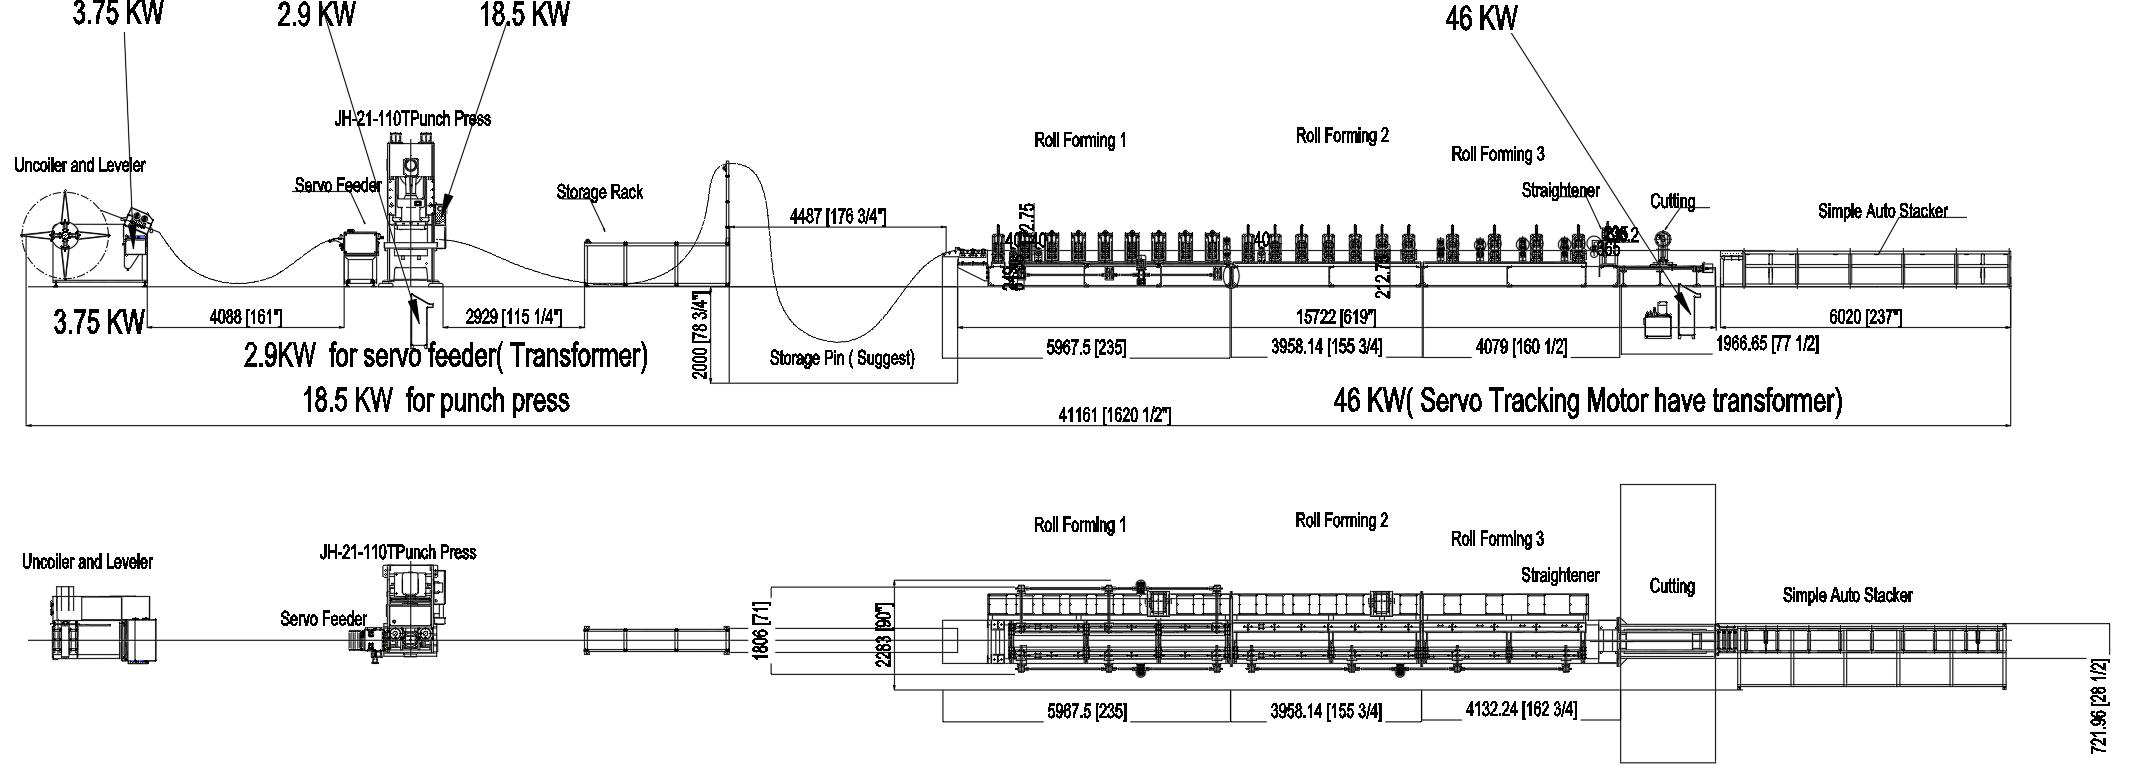
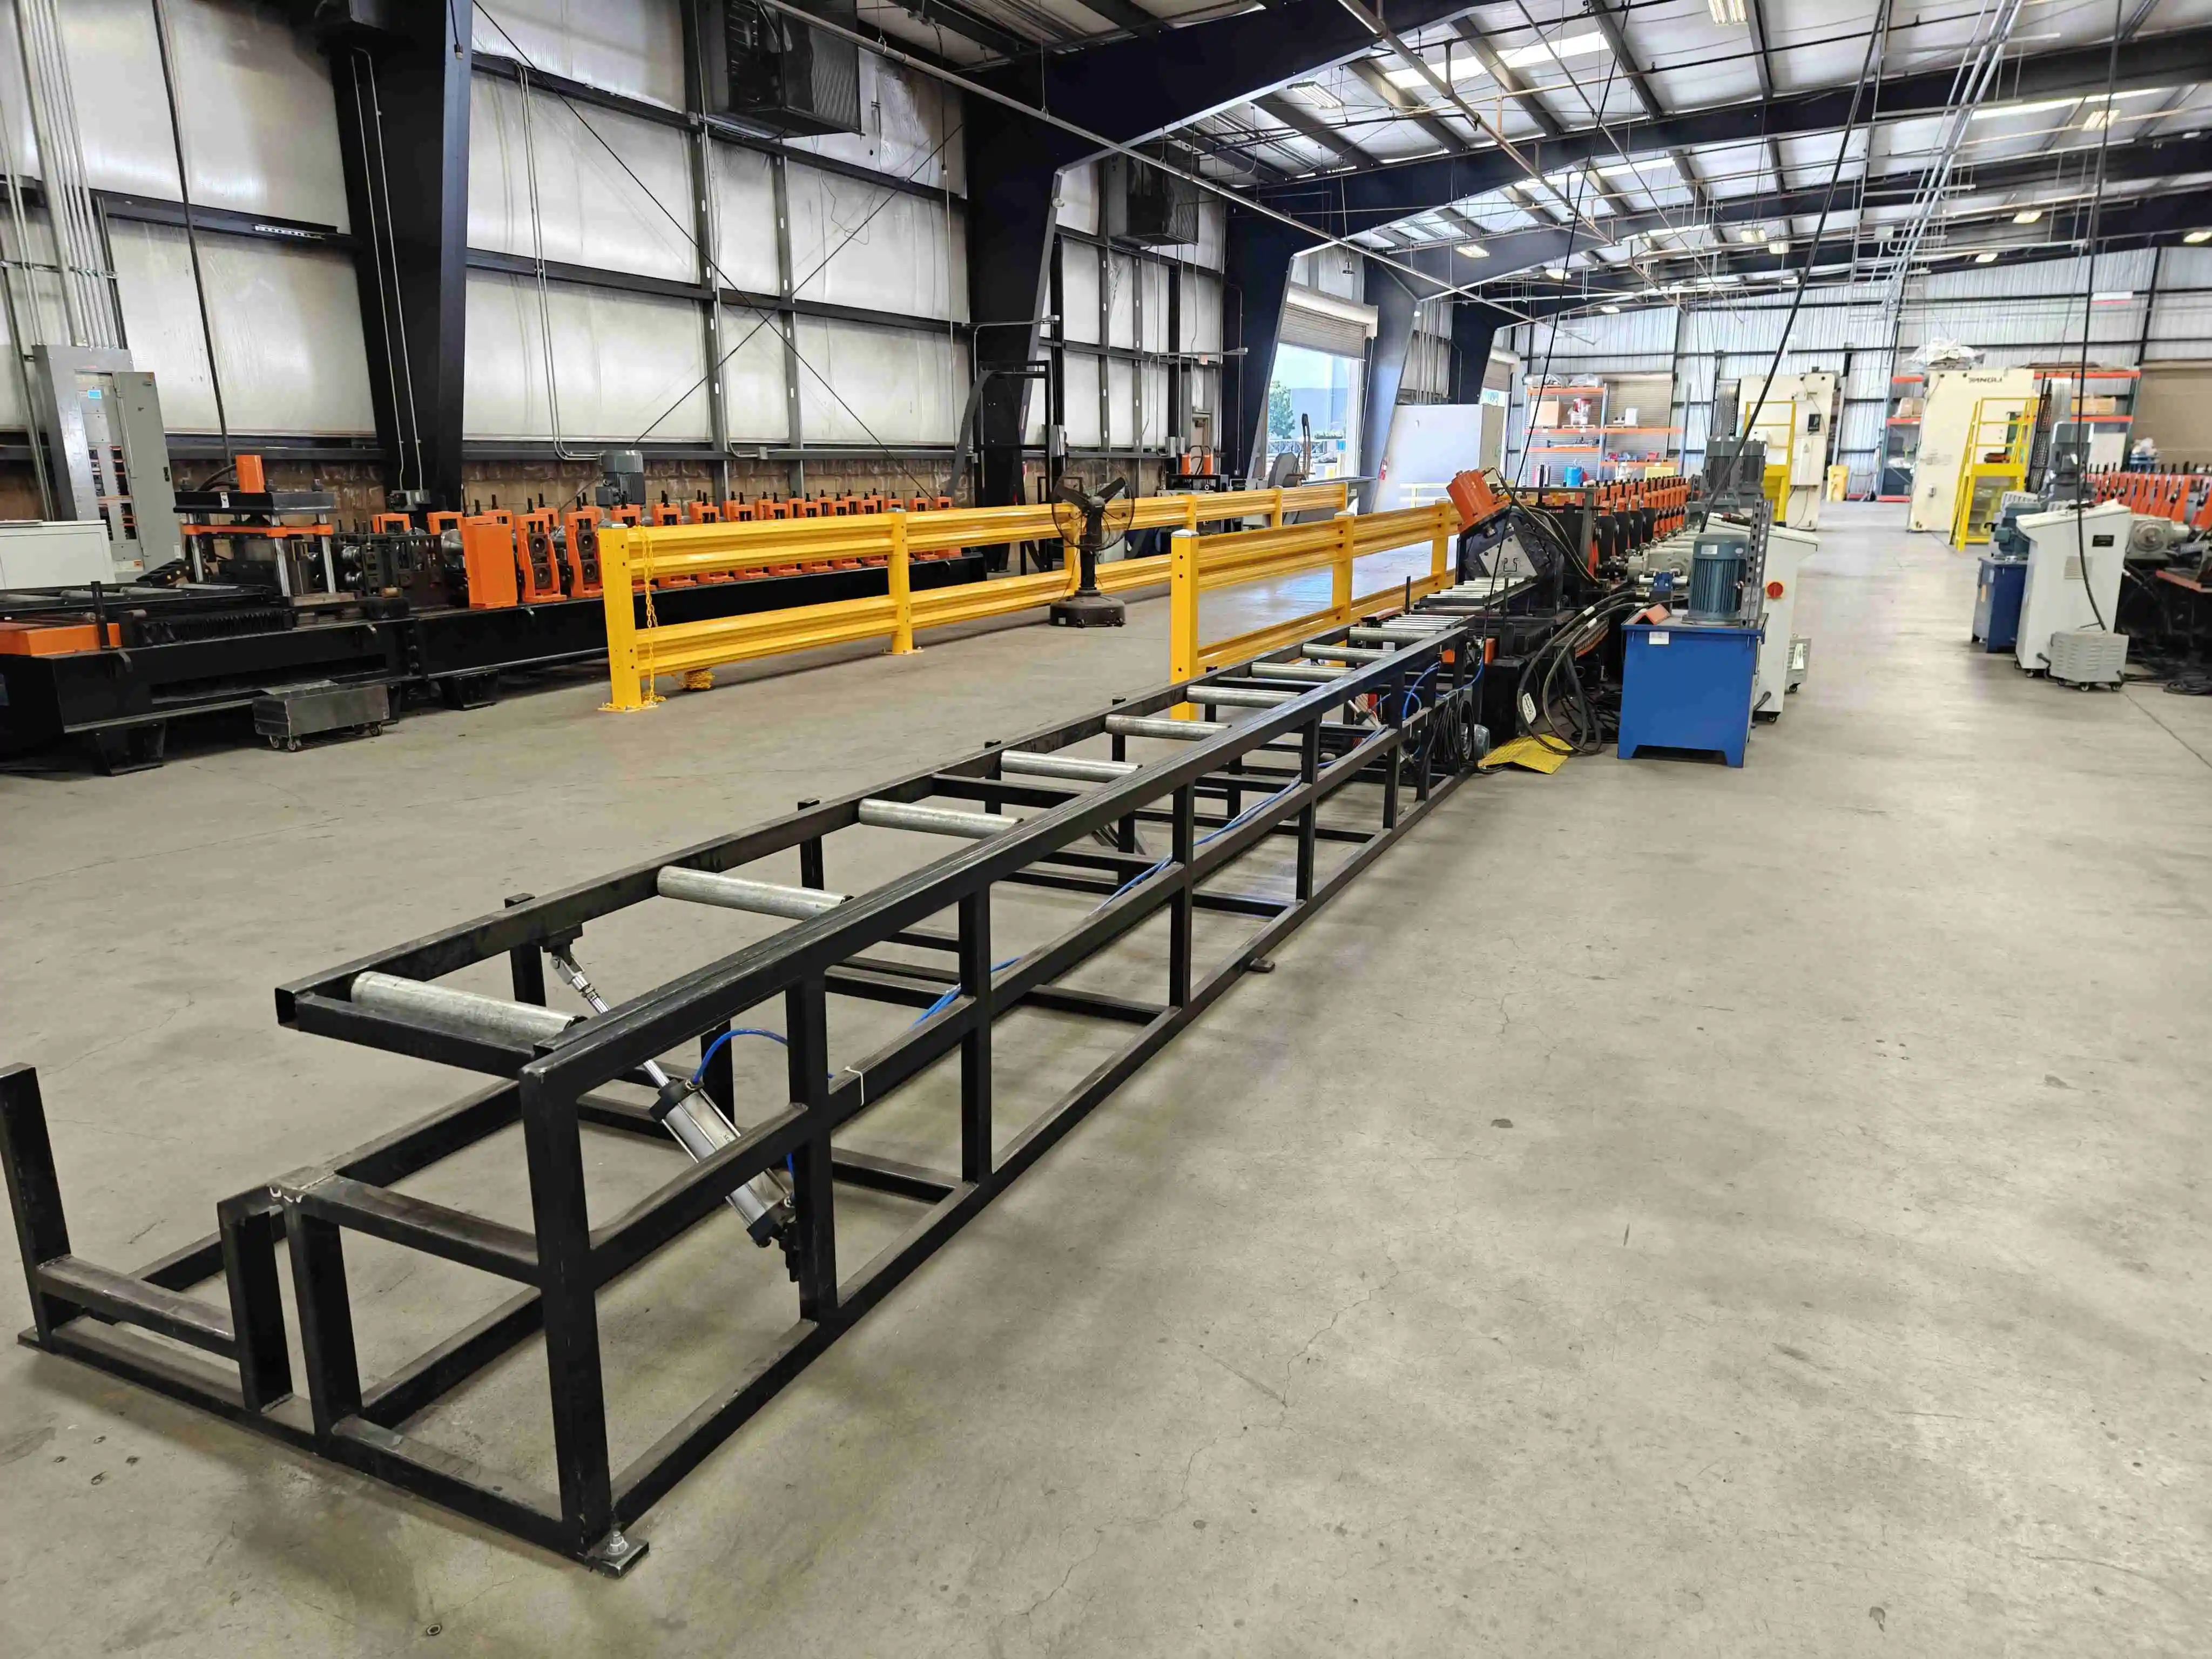
Чертёж планировки профилегибочной машины для стоек стеллажей идёт вместе с предложением, потому что длина линии зависит от выбранной схемы пробивки. Внелинейная пробивка добавляет целую вторую линию, почти удваивая площадь. Линия со встроенным прессом входит в два 40-футовых контейнера и требует прямого участка пола с ровным фундаментом под разматывателем и ножницами.
Три практических замечания с пусковых площадок. Отводящий стол должен быть не короче самой длинной стойки, иначе отрезанная деталь падает и мнётся. Оставьте доступ для обслуживания со стороны пробивки, а не со стороны привода, потому что матрицы меняют чаще, чем открывают редукторы. И поставьте шкаф управления так, чтобы оператор видел пробивку и отрез с одной позиции.
Таблица ниже это наша стандартная сборка на 20 клетей под рулон 400 мм. Всё, что выходит за неё, например исполнение тяжёлого класса на 3,5 мм, более широкая полоса или вторая позиция пробивки, предлагается как вариант на той же платформе, а не как новая конструкция.
| Параметр | Спецификация |
|---|---|
| Типы профилей | L-, C- и Omega-сечения стоек, а также сварные колонны рам |
| Работа с рулоном | Встроенный разматыватель и 7-валковая правильная машина, прижимная балка с датчиком предела, 2 комплекта подающих роликов |
| Максимальная ширина катушки | 400 мм |
| Толщина полосы | 2,0-3,0 мм стандартно, до 3,5 мм в исполнении тяжёлого класса |
| Внутренний и наружный диаметр рулона | 450-530 мм внутренний, до 1300 мм наружный |
| Сервоподатчик | NC-400, двигатель Yaskawa 3 кВт, ПЛК Siemens с сенсорным экраном |
| Варианты перфорации | Гидравлика 80-160 т, механический пресс 110 т или роторная пробивка |
| Штампы для пробивки | SKD11 на HRC 58 до 62, двусторонняя схема за один проход |
| Формовочные клети | 20 чугунных клетей на основании из H-балки с фрезерованной верхней плитой, боковые ролики установлены |
| Привод | Главный двигатель 18,5 кВт x 2 с редуктором, передача через редуктор, муфты высокого качества |
| Регулировка ширины | 2,2 кВт x 1 плюс 1,5 кВт x 2, управление от ПЛК, обе стороны |
| Скорость линии | 15-20 м/мин стандартно, 30-50 м/мин с роторной пробивкой |
| Гидростанция | 7,5 кВт, 16 МПа, агрегат Wuxi Wanshen с вентилятором охлаждения |
| Отрезка | Летучие ножницы, нож CR12MOV на HRC 58 до 62, два комплекта под стойки 3 и 4 дюйма |
| Управление | ПЛК Siemens, сенсорный экран, энкодер Koyo, преобразователь Yaskawa, счёт по партиям и автостоп |
| Напряжение | 220, 240, 380, 415, 440 или 480 V, 50 или 60 Hz, задаётся до отгрузки |
| Допуск длины реза | ±1 мм с летучими ножницами, ±0,5 мм на настроенной линии |
| Гарантия | 24 месяца на компоненты, пожизненная техническая поддержка |
Посчитайте до сравнения предложений, потому что заявленную скорость легко завысить и легко проверить.
Эти цифры и стоит закладывать в свою модель окупаемости. Если годовая потребность в стойках ниже примерно 1 млн метров, встроенный пробивной пресс справится, а роторный вариант покупает мощность, которую вы не используете. Выше 3 млн метров роторная пробивка с автоматической регулировкой дешевле на метр, потому что снятые трудозатраты и простои стоят больше добавленной оснастки.
Воспользуйтесь калькулятор металлического рулона калькулятором, чтобы перевести эту цифру в вес и число рулонов до подбора разматывателя.
Цены на профилегибочную машину для стоек стеллажей менялись с 2023 по 2026 год вместе со сталью, фрахтом и стоимостью сервокомпонентов, поэтому любую цифру без даты считайте устаревшей. Диапазоны ниже это плановые цифры на 2026 год, FOB Шанхай, для комплектной машины с разматывателем, правильной машиной, податчиком, пробивкой, 20 клетями, летучими ножницами, отводящим столом и шкафом управления.
| Конфигурация | Схема пробивки | Время переналадки | Плановый диапазон (USD) |
|---|---|---|---|
| Начальный | Встроенная гидравлика, 80-160 т | Ручной режим | 120 000 до 170 000 |
| Стандарт | Встроенный пресс, 110 т | Ручной режим | 170 000 до 240 000 |
| Гибкая | Встроенный пресс, 110 т | Автоматическая ширина | 230 000 до 310 000 |
| Большой объём | Роторная пробивка с внелинейным резервом | Автоматическая ширина | 320 000 до 450 000 |
Куда уходят деньги, в примерных долях от общей суммы: формовочная секция 30-35 процентов, система пробивки 20-30 процентов, матрицы и оснастка 10-20 процентов, электрика и ПЛК 8-12 процентов, отрез и гидравлика 10-15 процентов, упаковка и фрахт 5-8 процентов. Переход с ручной на автоматическую регулировку добавляет 30-40 процентов к стоимости машины, а не всего проекта, поэтому разница меньше, чем ожидает большинство покупателей.
В руководство по стоимости станков для профилирования рулонов разбирает более широкую структуру цены, включая оснастку, монтаж и текущие расходы, которых никогда нет в предложении.
Стандартная профилегибочная машина для стоек стеллажей готова за 45-60 дней с момента утверждения чертежа. Добавьте 2-3 недели, если берёте автоматическую регулировку ширины или модуль роторной пробивки, потому что эти узлы делаются под профиль, а не по складской спецификации.
Машина упаковывается в два 40-футовых контейнера. Самый тяжёлый отдельный элемент это формовочное основание, для него нужен кран или тяжёлый погрузчик на обоих концах маршрута. Мы передаём схему подъёма и упаковочный лист контейнера вместе с отгрузочными документами.
Пуск и обучение оператора занимают 7-10 дней на площадке. До вылета инженера мы прогоняем линию в Wuxi на вашем рулоне и вашем чертеже, записываем прогон и отправляем видео, чтобы вопросы по профилю решались до отправки машины. После передачи поддержка идёт по прямой линии WhatsApp с технической командой, запчасти отгружаются из Wuxi за 72 часа.
Машина для стоек это одна позиция на стеллажном производстве. Большинство покупателей приходит к полному комплекту, и покупка у одного поставщика держит схемы отверстий и размеры сечений согласованными.
Для рамной части производства руководство по рамам стоек для паллет объясняет, как сочетаются линия колонн и сварочный автомат рам. Если в вашей номенклатуре есть более лёгкие столбы, Станок для формовки вертикальных стоек линия для тонкого сечения работает по тому же принципу.
Сравнение, которое стоит понять, не на фото. Листогиб формует одну стойку за удар с оператором на каждом конце. Профилегибочная машина для стоек стеллажей делает ту же деталь непрерывно на 15-20 м/мин, со схемой отверстий, пробитой за тот же проход. Эта разница и есть весь смысл машины.
Мы строим станы upright и другие линии холодного профилирования с 2005 года, поставили более 500 машин более чем в 50 стран и держим команду более чем из 80 инженеров и техников в Уси. Стеллажная продукция — одна из четырех наших основных продуктовых семей, а не побочная линия.
Система качества работает по ISO 9001, машины поставляются с маркировкой CE для европейских покупателей. Видео линии сварных колонн показывает одну из таких машин на пробивке каплевидных отверстий с производственной скоростью.
В чём разница между внелинейной и встроенной пробивкой?
Может ли одна машина работать со стойками типа C и типа L?
Какую точность вы держите на каплевидных отверстиях?
Сколько занимает переналадка по ширине?
Какой максимально толстый материал может вести линия?
По каким стандартам вы изготавливаете?
Какой выпуск ожидать за смену?
Сколько стоит профилегибочная машина для стоек стеллажей?
Какая гарантия и как организован сервис?
Как получить коммерческое предложение?
Пришлите чертёж и объём за смену. Мы вернёмся со схемой пробивки, планировкой и ориентировочным диапазоном цены в течение 24 часов. Без обязательств и без продающих цепочек после предложения.
WhatsApp: +86 186 1692 7760
Электронная почта: enquiry@believeindustry.com
Обновлено: 2026-11-02
История изменений статьи
2026-11-02: страница перестроена вокруг выбора схемы пробивки, добавлена матрица схем отверстий по рынкам, расчёт выпуска, ценовые диапазоны и сроки поставки, восстановлена исходная фотогалерея и скорректирован предел толщины для роторной пробивки.
Триггеры следующего пересмотра
Новое издание ANSI MH16.1, EN 15512 или AS 4084
Изменение ценовых диапазонов в предложении более чем на 10 процентов
Появление в каталоге нового модуля пробивки или опции роторной оснастки
Благодарим вас за интерес к Believe Industry. Наша инженерная команда свяжется с вами в течение 24 часов.
Руководство по выбору, технология оборудования и советы по обслуживанию
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Читать далееBillboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Читать далееHeavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Читать далееRolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
Читать далее