Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Короткий ответ: Станок для формовки вертикальных стоек превращает оцинкованный рулон в стойки с пробитыми отверстиями и повторяемым шагом, затем режет их в размер за один непрерывный проход. Большинство линий работает с полосой 1.5–2.5 mm на 10–15 m/min с гидравлическим прессом либо на 30 m/min и выше с ротационным пробивным прессом. Соберутся ли стойки в стеллаж, определяет шаг отверстий, а не скорость формовки.
Стойка — вертикальный элемент паллетного стеллажа, рамы полочного стеллажа или лёгкой несущей рамы. Балки защёлкиваются в её отверстиях или крепятся болтами. Если шаг отверстий уходит, балки встают не по уровню и меняется путь нагрузки. Поэтому позиции пробивки на станке для формовки вертикальных стоек уделяют больше внимания, чем самому стану позади неё.
Мы строим линии профилирования с 2005 года и поставили их более чем в 50 стран. Эта страница — про одностоечную линию: один перестраиваемый стан, одна пробивная станция, одна резка. Если проекту нужны еще сварка рам, балочные линии и планировка всего завода, то станке для формовки вертикальных стоек описывает именно такую расширенную систему.
Тот же станок для формовки вертикальных стоек делает также стойки для гондол, стойки ограждений и стойки из щелевого профиля. Профили различаются, а порядок линии нет: размотка, правка, подача, пробивка, формовка, рихтовка, отрезка, штабелирование.
Профиль обычно представляет собой C- или U-профиль с отбортовкой, шириной по стенке 60–120 mm, с возвратными полками 40–70 mm. Отверстия идут по стенке с фиксированным шагом. Отверстия в форме слезы и замочные отверстия подходят под балочные зажимы. Круглые и щелевые отверстия — под болтовые рамы. Некоторые стойки — замкнутые коробчатые профили, которые получают на позиции шовной сварки после стана.
Станок для формовки вертикальных стоек не делает балки, раскосы, полочные панели и соединители. Они приходят с других линий, и шаг их крюков должен совпадать с пробитыми здесь отверстиями. Присылайте оба чертежа вместе, до изготовления штампов.
| Статья | Типовой диапазон | Влияние на линию |
|---|---|---|
| Толщина полосы | 1,5 до 2,5 mm | Число клетей и мощность двигателя |
| Тяжёлое исполнение | 3,0 мм | Новый комплект валков, большая мощность |
| Ширина стенки стойки | 60 to 120 mm | Регулируемое положение клетей |
| Возвратная полка | 40-70 мм | Зазор валков и оснастка для полок |
| Шаг отверстий | 50 or 75 mm | Стандарт балочных зажимов |
| Длина реза | 1,8 до 12 m | Программа отрезки |
| Ширина рулона | 180 to 420 mm | Типоразмер разматывателя и правильной машины |
На станке для формовки вертикальных стоек высота стойки не требует смены оснастки. Стойка 2.4 m и стойка 6 m идут на одних валках и одних штампах. Меняется только программа длины отрезки. Настоящая переналадка — ширина стойки: приходится двигать клети и нож отрезки.

На лёгких стойках шаг отверстий обычно проверяют по первому и последнему отверстию отрезанной детали. Штамп, смещённый на 1 mm от центра в начале, даёт стеллаж, куда сверху не встанет балка. Наши примечания по выверке пробивного штампа показывают, где начинается эта погрешность.
Большинство стоек формуют из горячеоцинкованной стали S350GD с покрытием Z275 до Z450 либо из Q235 и Q345 там, где это допускают местные нормы. Для австралийских заказов часто требуют G550 по AS/NZS 4600 — тонкую и высокопрочную. Высокопрочная полоса требует большего усилия формовки и более твёрдой поверхности валков. Марку и покрытие указывают в запросе, а не в запоздалом письме. Американская ассоциация гальванизаторов публикует полезные рекомендации по покрытиям, а наше руководство по выбору рулона описывает компромиссы. Наши примечания по маркам стали для вертикальных стоек подробно разбирают именно стеллажные марки.
Стеллажи в Северной Америке проектируют по ANSI MH16.1 от Института производителей стеллажей при MHI. В Европе опираются на EN 15512 и правила FEM 10.2.02. В Австралии применяют AS 4084. Уточните, по какому коду будут проверять стеллаж ещё до постройки станка для формовки вертикальных стоек: толщина стойки, размер отверстий и схема раскосов берутся из этого расчёта.
Полоса входит в станок для формовки вертикальных стоек с разматывателя на 3–5 t и выходит пробитой стойкой, отрезанной в размер. Каждая позиция между этими двумя точками должна держать привязку к первому отверстию.

Компоновка ниже — стандартная схема. Мощности на этом чертеже относятся к одной полной линии и меняются с диапазоном толщин, так что считайте их отправной точкой, а не жёсткой спецификацией.
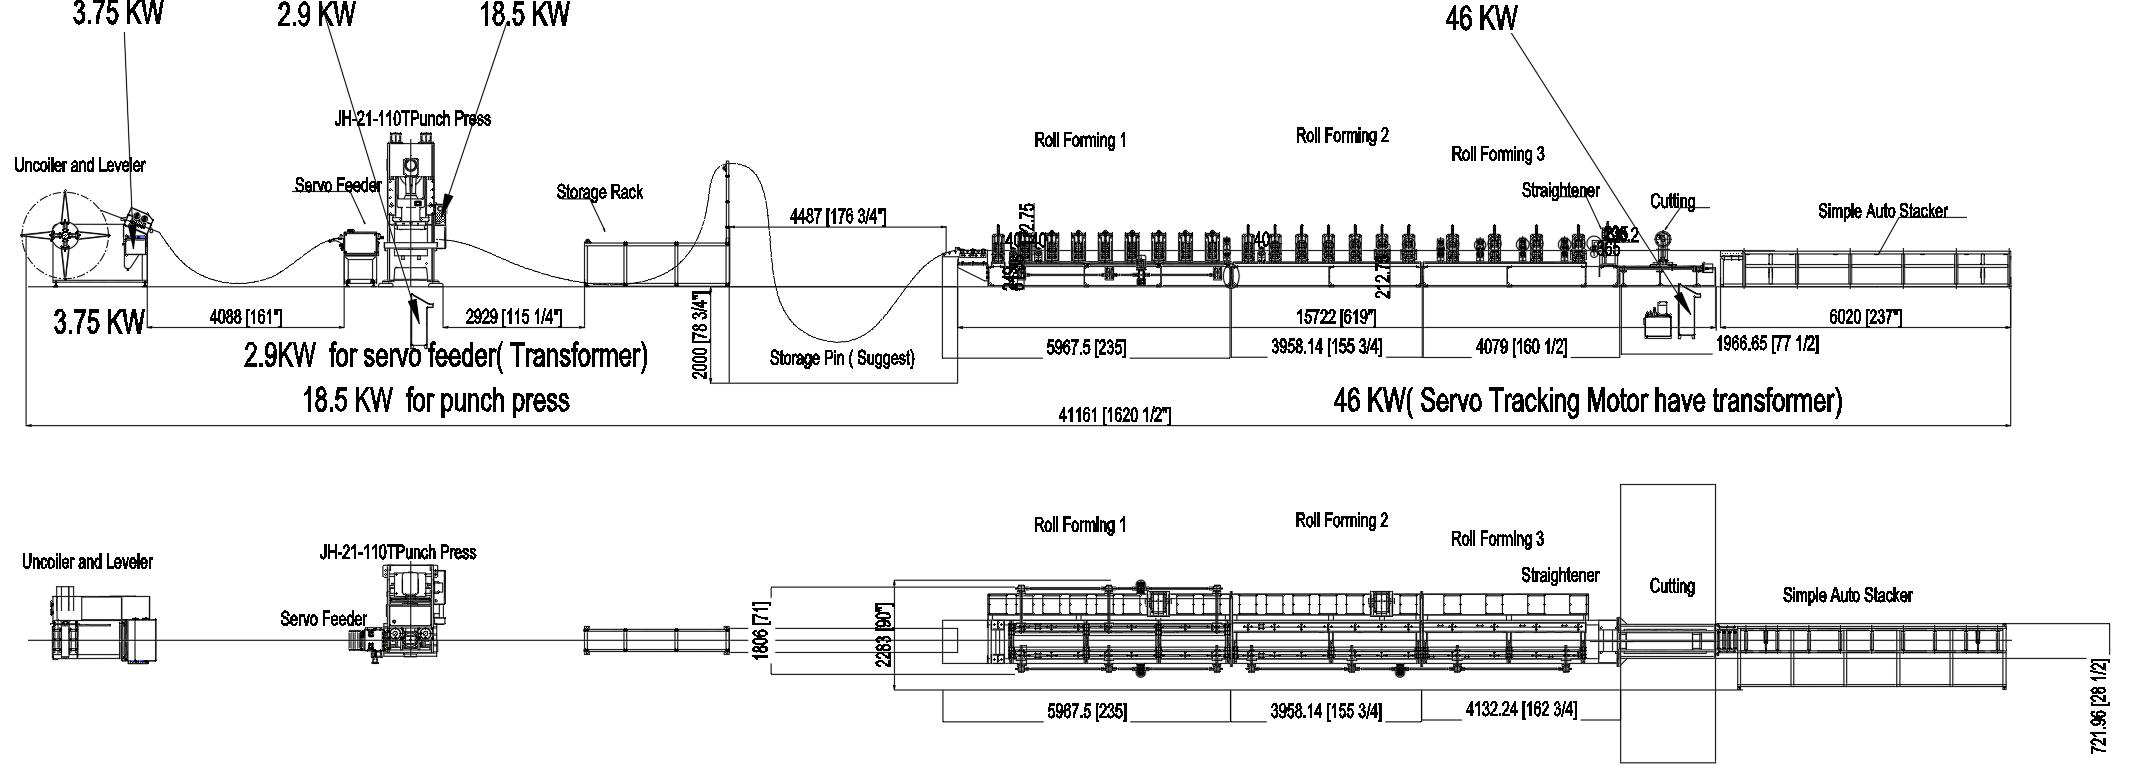
| Участок | Назначение | Примечание |
|---|---|---|
| Разматыватель, 3–5 t | Держит рулон, создаёт натяжение | Задаёт длину прогона |
| Правильная машина, 7 или 9 валков | Убирает изгиб полосы | Рулонная кривизна превращается в скручивание стойки |
| Сервоподатчик | Задаёт шаг отверстий | Энкодер замыкает контур |
| Гидравлический пресс, около 110 t | Отверстия и пазы в стенке | Быстросменная кассета штампов |
| Петля накопителя | Создаёт запас полосы | Нужна на линиях с остановкой под отрезку |
| Формовочный стан | 18–22 клети | Формует стенку и возвратные полки |
| Рихтовочная головка | Устраняет изгиб и скручивание | Держит полки параллельными |
| Отрезка | Гидравлическая, следящая или летучие ножницы | Задаёт состояние торца |
| Приёмный стол и штабелёр | Собирает готовые стойки | 15 до 25 м/мин |
На станке для формовки вертикальных стоек с прессом и остановкой под отрезку накопитель между пробивкой и станом обязателен. Полоса должна идти через формовочные клети, пока податчик делает паузу на каждый ход пробивки. Без этой петли стойка получает изгиб у каждого отверстия.
На станке для формовки вертикальных стоек отверстия пробивают до первой формовочной клети, пока полоса ещё плоская. Гидравлический пресс со сменными штампами ставит в стенке отверстия в форме слезы, замочные, круглые или щелевые. Сервоподатчик отсчитывает длину полосы от первого отверстия, а не от конца рулона. Энкодер на стане замыкает контур, поэтому проскальзывание 0.5 mm за подачу не превращается к двадцатому отверстию в ошибку 10 mm.

Быстросменная кассета штампов сокращает замену с 30–45 min до нескольких минут. Это важно, когда за смену отгружают три схемы отверстий. перечень неисправностей при пробивке содержит отказы, которые чаще всего встречаются при наладке. Если в портфеле заказов в основном одна схема при больших объёмах, то ротационный пробивной пресс задаёт шаг отверстий, вовсе не останавливая полосу.
Станок для формовки вертикальных стоек судят по последнему отверстию не меньше, чем по первому. Просите изготовителя мерить шаг по всей детали 6 m, а не по образцу 300 mm.
18–22 клети гнут полосу малыми шагами. Валки из Cr12MoV закалены до HRC 58–62 и стоят на валах 75 mm из 40Cr. На стандартной линии стан вращают два привода по 18.5 kW. Для глубокого профиля с отбортовкой или полосы 3.0 mm клетей нужно больше: большой изгиб за один проход оставляет пружинение, которое рихтовка не снимет.
Регулировка ширины — то, чем один станок для формовки вертикальных стоек отличается от другого. На стане с ручной настройкой оператор переставляет проставки между клетями. На моторизованном стане клети сдвигаются от размера, введённого на сенсорном экране. В любом случае нож отрезки надо проверить под новый профиль, а пробивной штамп — под новую ширину стенки. Наше сравнение формованных и гнутых на листогибе вертикальных стоек объясняет, почему один непрерывный стан даёт более прямую стойку, чем серия ударов пресса.
Рихтовочная головка на станке для формовки вертикальных стоек стоит за последней клетью. Она снимает изгиб и скручивание, оставленные формовкой. Прямая, но скрученная стойка всё равно не примет балочный зажим, поэтому приёмочный прогон должен проверять и то, и другое.
Выбор отрезки задаёт реальную производительность станка для формовки вертикальных стоек. Гидравлическая отрезка с остановкой держит 3–4 m/min. Рез прессом со следящим приводом даёт 10–15 m/min — этот диапазон указывают для большинства стандартных линий стоек. Летучие ножницы ведут полосу без остановки на 20–35 m/min. Линия с ротационной пробивкой идёт на 30 m/min и выше. Штабелёр за станом обычно ограничен 15–25 m/min.

При 12 m/min и 80 процентах рабочего времени станок для формовки вертикальных стоек выдаёт около 4,600 m за 8-часовую смену, или примерно 2,300 стоек по 2 m. Смены рулонов, замены штампов и смены длины вычитаются из этой цифры. Наш разбор скорости и производительности показывает тот же расчёт для ротационных линий, а руководство по летучим ножницам объясняет, почему полоса не останавливается.
Отрезка с остановкой к тому же требует свой нож под каждый профиль. Схема с предварительной отрезкой обходится одним универсальным ножом, но оставляет мягкий торец. Если стойки вваривают в рамы, состояние торца важнее цифры скорости.
Заказы на стойки приходят с разной шириной и разной длиной. Длина — дело программы. Ширина — дело оснастки. То, как станок для формовки вертикальных стоек справляется с шириной, обычно главное решение после самого диапазона размеров.
| Исполнение | Смена ширины | Оптимально для |
|---|---|---|
| Ручные проставки | Около 3 h | Мало типоразмеров, длинные партии |
| Универсальный нож с предварительной отрезкой | Около 2.5 h | Средние партии |
| Автоматические клети с сервоприводом | Около 2 min | Ежедневная смена ширины |
Ручное исполнение дешевле при покупке. Оператор переставляет проставки между клетями, меняет нож отрезки и заново выверяет пробивной штамп. Торец остаётся прямым. Схема с предварительной отрезкой режет полосу до формовки, поэтому один нож покрывает любую ширину и переналадка идёт чуть быстрее, ценой слегка развальцованного торца. Сервоисполнение двигает клети по моторизованным осям и не требует смены ножа.
Сервоверсию берут, когда завод отгружает несколько типоразмеров по ширине в день. Ручную берут, когда неделю идёт одна ширина. Наш гид по времени переналадки даёт цифры по рулонной части того же расчёта.
Спецификация на станок для формовки вертикальных стоек — лишь отправная точка. Приёмка должна быть прогоном на рулоне заказчика, а не буклетом.
| Статья | Типовое значение | Проверка при приёмке |
|---|---|---|
| Формовочные клети | 18–22 | Подписанный перечень позиций |
| Материал ролика | Cr12MoV, HRC 58 to 62 | Сертификат твёрдости |
| Вал | 75 mm, 40Cr | Биение на каждой клети |
| Основные приводы | Два двигателя по 18.5 kW | Работа на номинальной нагрузке |
| Гидростанция | 5,5 кВт | Пробивка и отрезка совместно |
| Длина реза | ±1 mm | Замер 30 изделий |
| Шаг отверстий | ±0.5 mm | Первое и последнее отверстие |
| Прямолинейность | В пределах 1 mm на m | Поверочная линейка 2 m |
До того как станок для формовки вертикальных стоек покинет цех, прогоните 30 изделий из рулона заказчика. Измерьте ширину стенки, возвратную полку, длину отрезки, шаг отверстий, прямолинейность и скручивание. Затем защёлкните балку в две стойки вручную. Этот последний тест ловит больше проблем, чем любые цифры, потому что повторяет те же движения, что и монтажная бригада. руководство по стеллажным рамам описывает, как линия стоек и установка для сварки рам работают вместе.
Станок для формовки вертикальных стоек берут, когда завод выпускает стойки большими объёмами и меняет ширину чаще, чем семейство изделий. Выделенная линия стоек имеет меньше осей, проще отрезку, короче пусконаладку и ниже цену при том же диапазоне толщин. Она и держит схему отверстий легче, потому что сетка штампов построена под одно семейство профилей.
Более широкую систему выбирают, когда в портфеле заказов есть также ступенчатые балки, коробчатые балки, полочные панели, раскосы и сварные рамы. линейка станков для формовки паллетных стеллажей охватывает всю группу. Две линии балок питают этот стеллаж: наш станок для ступенчатых балок формует ступенчатые балки, а наш станок для формовки коробчатых балок формует замкнутые коробчатые профили. Заводам, которым нужны сварка рам и опытное производство, вместо этого лучше начать с станке для формовки вертикальных стоек этой страницы.
Пришлите чертёж профиля, схему отверстий, марку и покрытие рулона, годовой объём и проектный код. По этим пяти пунктам мы подберём число клетей, усилие пробивки, тип отрезки и мощность двигателей для станка для формовки вертикальных стоек вместо расценок по каталогу. Отправьте чертёж нашей инженерной команде , и мы вернём компоновку и время цикла от рулона до штабеля.
Q: Что именно выпускает станок для формовки вертикальных стоек?
A: Перфорированные стойки заданной длины из оцинкованного рулона. Профиль обычно C- или U-образный с отбортовкой, с отверстиями в форме слезы, замочными, круглыми или щелевыми на фиксированном шаге. Балки, раскосы, полочные панели и соединители приходят с других линий.
Q: Какой диапазон толщин и размеров держит одна линия?
A: Стандартный станок для формовки вертикальных стоек работает с полосой 1.5–2.5 mm, шириной стенки 60–120 mm, возвратными полками 40–70 mm и длиной отрезки от 1.8 до 12 m. Тяжёлое исполнение 3.0 mm требует другого комплекта валков и большей мощности двигателей.
Q: Высота стойки требует смены оснастки?
A: Нет. Высоту задаёт программа длины отрезки на летучих ножницах или следящей отрезке. Смена высоты занимает секунды. Настоящая переналадка — ширина стойки: заново выставляют формовочные клети, пробивной штамп и нож отрезки.
Q: С какой скоростью работает станок для формовки вертикальных стоек?
A: Гидравлическая отрезка с остановкой держит 3–4 m/min. Линия со следящим прессом идёт на 10–15 m/min. Летучие ножницы дают 20–35 m/min, а линия с ротационной пробивкой — 30 m/min и выше. Штабелёр за станом обычно ограничен 15–25 m/min.
Q: Где пробивают отверстия?
A: До первой формовочной клети, пока полоса ещё плоская. Сервоподатчик ведёт шаг от первого отверстия, а энкодер на стане замыкает контур. Пробивка после формовки повела бы полки и не позволила бы держать шаг.
Q: Сколько занимает переналадка по ширине?
A: Около 3 h на линии с ручными проставками, около 2.5 h на схеме с предварительной отрезкой и универсальным ножом и около 2 min на серволинии, где клети двигаются от размера, введённого на экране.
Q: Какие марки рулонной стали и стандарты применяются?
A: Обычный выбор — горячеоцинкованная S350GD с покрытием Z275 до Z450, либо Q235 и Q345 там, где допускают местные нормы. Для австралийских заказов часто берут G550 по AS/NZS 4600. Стеллажи Северной Америки идут по ANSI MH16.1, европейские — по EN 15512 и FEM 10.2.02, австралийские — по AS 4084.
Q: Как проверить линию до отгрузки?
A: Прогоните 30 изделий из своего рулона. Измерьте ширину стенки, возвратную полку, длину отрезки, шаг отверстий, прямолинейность и скручивание, затем защёлкните балку в две стойки вручную. Проверьте длину отрезки на ±1 mm, шаг отверстий на ±0.5 mm и прямолинейность в пределах 1 mm на m.
Дата обновления: 2026-11-08
Журнал изменений статьи
2026-11-08: Страница переписана с 154 слов; добавлены описание профиля, компоновка линии, таблицы переналадки и приёмки, восемь вопросов и ответов, метаданные Rank Math, пятнадцать внутренних ссылок и пять фотографий с завода.
Триггеры следующего пересмотра
Пересмотр ANSI MH16.1, EN 15512, FEM 10.2.02 или AS 4084 меняет правила по толщине стойки или шагу отверстий
Тяжёлое исполнение 3.0 mm входит в стандартную линию стоек
Автоматическая сервопереналадка по ширине или ротационная пробивка становится стандартом на этой линии

A roll forming machine price ranges from 20,000 for a basic stud and...
Читать далее
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Читать далее
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Читать далее
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



