Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
Jawaban singkat: Mesin pembentuk gulungan tiang tegak mengubah koil galvanis menjadi tiang berlubang dengan grid lubang yang berulang, lalu memotongnya sesuai panjang dalam satu lintasan terus-menerus. Kebanyakan lini menjalankan strip baja 1.5 sampai 2.5 mm pada 10 sampai 15 m/min dengan mesin press hidrolik, atau 30 m/min ke atas dengan pelubang putar. Jarak antar lubang, bukan kecepatan pembentukan, yang menentukan apakah tiang dapat dirakit menjadi rak.
Tiang adalah komponen vertikal dari rak palet, rangka rak, atau rangka struktural ringan. Balok dipasang dengan klip atau baut ke lubangnya. Jika jarak antar lubang bergeser, balok menjadi tidak rata dan jalur beban berubah. Karena itu stasiun pelubangan pada mesin pembentuk gulungan tiang tegak mendapat perhatian lebih besar daripada mesin pembentuk di belakangnya.
Kami membangun lini roll forming sejak 2005 dan mengirimkannya ke lebih dari 50 negara. Halaman ini tetap pada lini satu tiang: satu pabrikasi yang bisa disetel, satu stasiun punch, satu pemotongan. Jika proyek juga membutuhkan pengelasan frame, lini bal, dan tata letak pabrik penuh, mesin pembentuk gulungan rak tegak yang membahas sistem yang lebih luas.
Mesin pembentuk gulungan tiang tegak yang sama juga membuat tiang gondola, tiang pagar pengaman, dan tiang kanal bercelah. Profilnya berbeda, tetapi urutan lini tidak: pembukaan koil, perataan, pengumpanan, pelubangan, pembentukan, pelurusan, pemotongan, penumpukan.
Profilnya biasanya kanal C atau U berbibir, lebar web 60 sampai 120 mm, dengan flensa balik 40 sampai 70 mm. Lubang berjajar di sepanjang web pada grid tetap. Lubang bentuk tetesan air mata dan lubang kunci cocok untuk klip balok. Lubang bulat dan lubang celah cocok untuk rangka berbaut. Beberapa tiang berupa profil kotak tertutup yang dibuat stasiun las jahitan setelah mesin pembentuk.
Mesin pembentuk gulungan tiang tegak tidak membuat balok, bracing, panel rak, atau konektor. Semua itu berasal dari lini lain, dan jarak antar kaitnya harus cocok dengan lubang yang dibuat di sini. Kirim kedua gambar sekaligus sebelum cetakan dibuat.
| Item | Rentang umum | Dampak pada lini |
|---|---|---|
| Ketebalan strip baja | 1,5 sampai 2,5 mm | Jumlah stand pembentuk dan ukuran motor |
| Opsi berat | 3,0 mm | Set rol baru, daya lebih besar |
| Lebar web tiang | 60 to 120 mm | Posisi stand dapat diatur |
| Flensa balik | 40 sampai 70 mm | Celah rol dan perkakas bibir |
| Jarak antar lubang | 50 or 75 mm | Standar klip balok |
| Panjang potong | 1,8 sampai 12 m | Program pemotongan |
| Lebar gulungan | 180 to 420 mm | Ukuran decoiler dan perata |
Pada mesin pembentuk gulungan tiang tegak, tinggi tiang bukan pergantian perkakas. Tiang 2.4 m dan tiang 6 m memakai rol dan cetakan yang sama. Hanya program panjang potong yang berubah. Lebar tiang adalah pergantian ukuran yang sebenarnya, karena stand pembentuk dan pisau pemotongan harus bergeser.

Pada tiang yang lebih ringan, jarak antar lubang biasanya diperiksa pada lubang pertama dan terakhir dari potongan. Cetakan yang meleset 1 mm dari titik tengah di awal menghasilkan rak yang tidak dapat menerima balok di bagian atas. Catatan penyelarasan cetakan pelubang kami menunjukkan dari mana kesalahan itu berawal.
Sebagian besar tiang dibentuk dari S350GD galvanis celup panas dengan Z275 sampai Z450, atau Q235 dan Q345 jika kode lokal mengizinkan. Pekerjaan Australia sering meminta G550 sesuai AS/NZS 4600, yang tipis dan berkekuatan tinggi. Strip baja berkekuatan tinggi membutuhkan gaya pembentukan lebih besar dan permukaan rol lebih keras. Mutu dan lapisan harus tercantum dalam permintaan penawaran, bukan di email belakangan. American Galvanizers Association menerbitkan panduan pelapisan yang berguna, dan panduan pemilihan koil kami membahas pertimbangannya. Catatan mutu baja tiang tegak kami membahas mutu rak secara khusus.
Rak di Amerika Utara dirancang berdasarkan ANSI MH16.1 melalui Institut Produsen Rak di MHI. Pekerjaan Eropa tunduk pada EN 15512 dan aturan FEM 10.2.02. Pekerjaan Australia memakai AS 4084. Tanyakan kode mana yang dipakai untuk memeriksa rak sebelum mesin pembentuk gulungan tiang tegak dibuat, karena ketebalan tiang, ukuran lubang, dan pola bracing semuanya berasal dari perhitungan itu.
Strip baja masuk ke mesin pembentuk gulungan tiang tegak dari decoiler 3 sampai 5 t dan keluar sebagai tiang berlubang yang dipotong sesuai panjang. Setiap stasiun di antara kedua titik itu harus tetap selaras dengan lubang pertama.

Gambar tata letak di bawah adalah susunan standar. Daya terpasang pada gambar itu menggambarkan satu lini lengkap dan berubah sesuai rentang ketebalan, jadi anggap sebagai titik awal, bukan spesifikasi tetap.
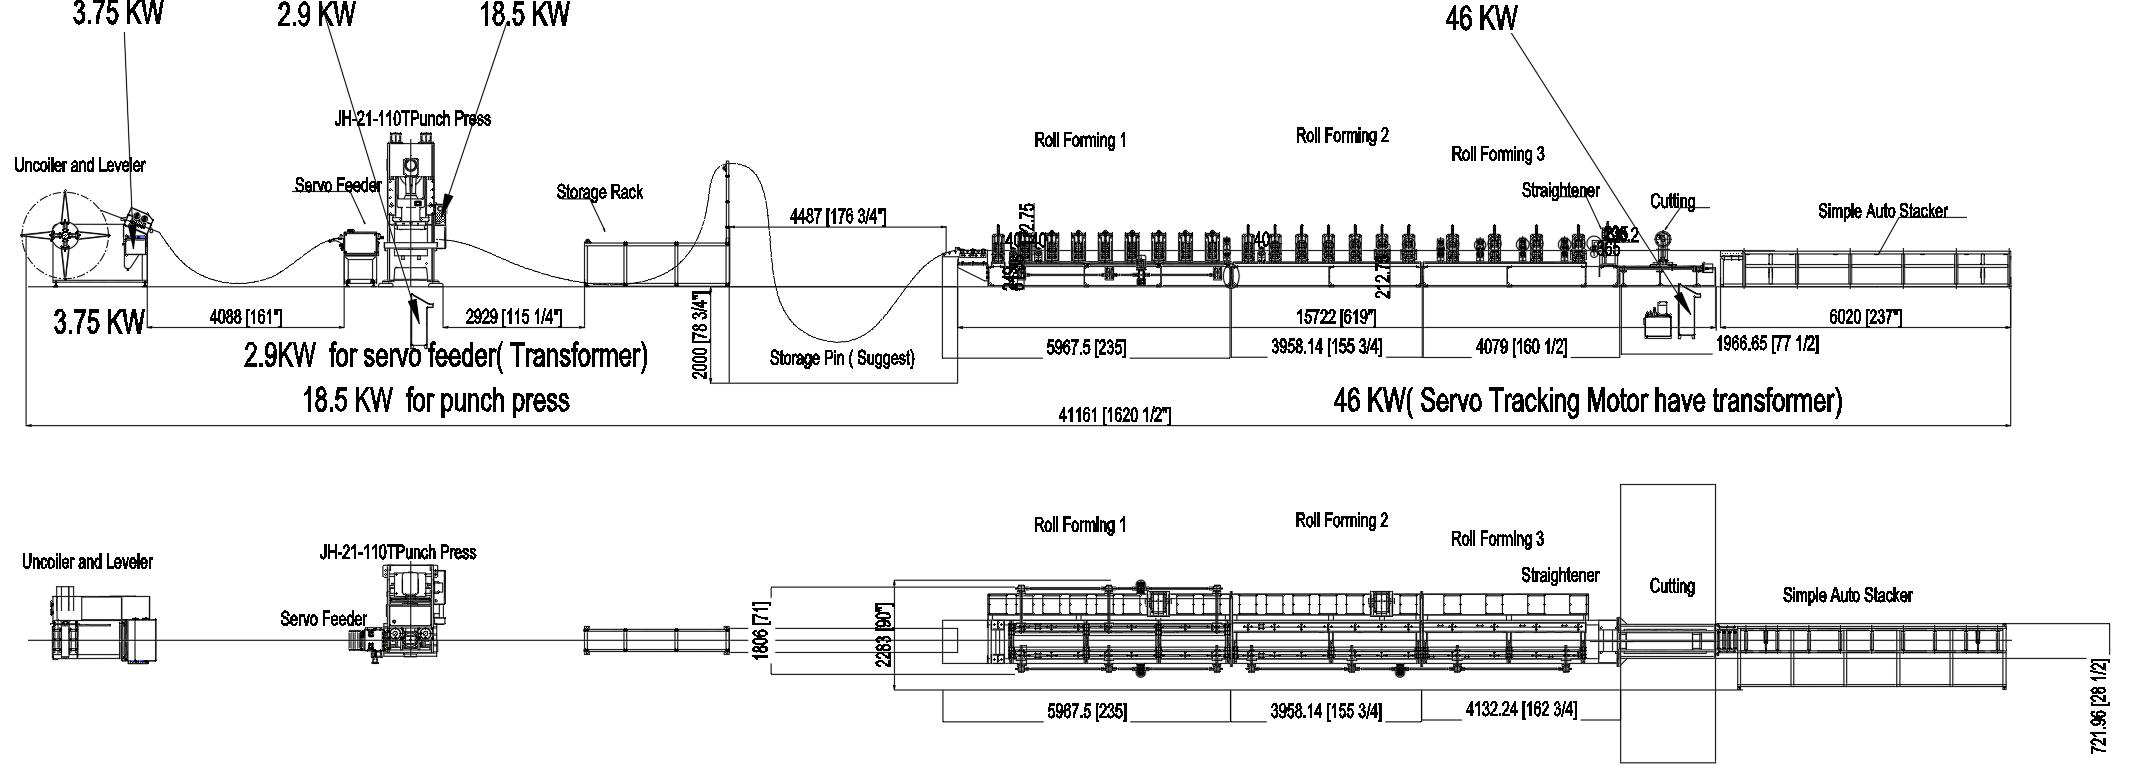
| Stasiun | Fungsi | Catatan |
|---|---|---|
| Decoiler, 3 sampai 5 t | Menahan koil, tegangan balik | Menentukan panjang produksi |
| Perata, 7 atau 9 rol | Menghilangkan lengkung gulungan | Lengkungan koil menjadi puntiran tiang |
| Umpan servo | Mengindeks jarak antar lubang | Encoder menutup loop kendali |
| Mesin press hidrolik, sekitar 110 t | Lubang dan slot pada web | Pembawa cetakan ganti cepat |
| Loop akumulator | Menampung strip baja | Diperlukan pada lini stop-and-cut |
| Mesin pembentuk | 18 sampai 22 stand pembentuk | Membentuk web dan bibir balik |
| Kepala pelurus | Menghilangkan lengkung dan puntiran | Menjaga flensa tetap sejajar |
| Pemotongan | Hidrolik, tracking, atau gunting terbang | Menentukan kondisi ujung |
| Meja keluaran dan penumpuk | Mengumpulkan tiang jadi | 15 hingga 25 m/min |
Pada mesin pembentuk gulungan tiang tegak dengan mesin press stop-and-cut, akumulator antara pelubang dan mesin pembentuk bukan opsional. Strip baja harus tetap bergerak melewati stand pembentuk saat feeder berhenti untuk setiap langkah pelubangan. Tanpa loop itu, tiang melengkung di setiap lubang.
Pada mesin pembentuk gulungan tiang tegak, lubang dibuat sebelum strip baja mencapai stand pembentuk pertama, saat masih datar. Mesin press hidrolik dengan cetakan yang dapat diganti membuat lubang bentuk tetesan air mata, lubang kunci, lubang bulat, atau lubang celah pada web. Servo feeder menghitung panjang strip baja dari lubang pertama, bukan dari ujung koil. Encoder pada mesin pembentuk menutup loop kendali, sehingga selip 0.5 mm per umpan tidak menjadi kesalahan 10 mm pada lubang kedua puluh.

Pembawa cetakan ganti cepat memangkas pergantian cetakan dari 30 sampai 45 min menjadi beberapa menit. Ini penting saat pabrik mengirim tiga pola lubang dalam satu shift. Daftar pemeriksaan kesalahan pelubangan mencantumkan kegagalan yang paling sering kami lihat saat penyetelan. Jika pesanan sebagian besar satu pola dalam volume tinggi, pelubang putar mengindeks lubang tanpa menghentikan strip baja sama sekali.
Mesin pembentuk gulungan tiang tegak dinilai dari lubang terakhir sama seperti lubang pertama. Minta pembuat mengukur jarak antar lubang pada potongan penuh 6 m, bukan pada sampel 300 mm.
Sebanyak 18 sampai 22 stand pembentuk menekuk strip baja dalam langkah kecil. Rol Cr12MoV dikeraskan ke HRC 58 sampai 62 dan berjalan pada poros 40Cr 75 mm. Dua penggerak 18.5 kW memutar mesin pada lini standar. Stand pembentuk lebih banyak diperlukan untuk penampang berbibir dalam atau strip baja 3.0 mm, karena tekukan besar dalam satu lintasan meninggalkan lenting balik yang tidak dapat dihilangkan pelurus.
Pengaturan lebar membedakan satu mesin pembentuk gulungan tiang tegak dari yang lain. Pada mesin manual, operator memindahkan spacer di antara stand pembentuk. Pada mesin bermotor, stand pembentuk bergeser sesuai ukuran yang diketik di layar sentuh. Dalam kedua kasus, pisau pemotongan harus diperiksa terhadap penampang baru, dan cetakan pelubang harus mengikuti lebar web baru. Perbandingan kami antara kolom tiang tegak hasil roll forming dan press brake menjelaskan mengapa satu mesin kontinu menghasilkan tiang lebih lurus daripada serangkaian tekukan press brake.
Kepala pelurus pada mesin pembentuk gulungan tiang tegak terletak setelah stand pembentuk terakhir. Alat ini menghilangkan lengkung dan pilin yang ditinggalkan proses pembentukan. Tiang yang lurus tetapi terpilin tetap tidak bisa menerima klip balok, jadi pemeriksaan penerimaan harus mencakup keduanya.
Pilihan pemotongan menentukan keluaran nyata mesin pembentuk gulungan tiang tegak. Pemotongan hidrolik stop-and-cut bertahan di 3 sampai 4 m/min. Potongan press dengan pelacakan servo mencapai 10 sampai 15 m/min, rentang yang dipakai pada sebagian besar lini tiang standar. Gunting terbang menjaga strip baja tetap bergerak pada 20 sampai 35 m/min. Lini pelubang putar berjalan pada 30 m/min ke atas. Penumpuk di belakang mesin biasanya mentok di 15 sampai 25 m/min.

Pada 12 m/min dengan uptime 80 persen, mesin pembentuk gulungan tiang tegak menghasilkan sekitar 4,600 m dalam satu shift 8 jam, atau sekitar 2,300 tiang sepanjang 2 m. Pergantian koil, pergantian cetakan, dan perubahan panjang mengurangi angka tersebut. Rincian kecepatan dan keluaran kami menunjukkan perhitungan yang sama untuk lini putar, dan panduan gunting terbang menjelaskan mengapa strip baja tidak berhenti.
Pemotongan stop-and-cut juga membutuhkan satu pisau per penampang. Tata letak pra-potong memakai satu pisau universal tetapi meninggalkan ujung lunak. Jika tiang dilas menjadi rangka, kondisi ujung itu lebih penting daripada angka kecepatan.
Pesanan tiang datang dengan lebar dan panjang yang beragam. Panjang soal program. Lebar soal perkakas. Cara mesin pembentuk gulungan tiang tegak menangani lebar biasanya menjadi keputusan terbesar setelah rentang ukuran itu sendiri.
| Desain | Perubahan lebar | Cocok untuk |
|---|---|---|
| Spacer manual | Sekitar 3 h | Sedikit variasi lebar, produksi panjang |
| Pisau universal pra-potong | Sekitar 2.5 h | Batch menengah |
| Stand otomatis servo | Sekitar 2 min | Perubahan lebar harian |
Desain manual paling murah dibeli. Operator memindahkan spacer di antara stand pembentuk, mengganti pisau pemotongan, dan menyelaraskan ulang cetakan pelubang. Ujung potongan tetap siku. Tata letak pra-potong memotong strip baja sebelum pembentukan, sehingga satu pisau melayani semua lebar dan pergantian sedikit lebih cepat, dengan konsekuensi ujung sedikit melebar. Desain servo menggeser stand pembentuk pada sumbu bermotor dan tidak perlu ganti pisau.
Beli versi servo jika pabrik mengirim beberapa lebar dalam sehari. Beli versi manual jika lini berjalan dengan satu lebar selama seminggu. Panduan waktu pergantian ukuran kami memberi angka untuk sisi koil dari perhitungan yang sama.
Lembar spesifikasi mesin pembentuk gulungan tiang tegak hanya titik awal. Penerimaan harus berupa uji jalan dengan koil pembeli, bukan brosur.
| Item | Nilai tipikal | Pemeriksaan penerimaan |
|---|---|---|
| Dudukan pembentuk | 18 sampai 22 | Daftar stasiun disetujui |
| Material rol | Cr12MoV, HRC 58 to 62 | Sertifikat kekerasan |
| Poros | 75 mm, 40Cr | Runout pada setiap stand pembentuk |
| Penggerak utama | Dua motor 18.5 kW | Jalankan pada beban nominal |
| Stasiun hidrolik | 5,5 kW | Pelubangan dan pemotongan bersamaan |
| Panjang potong | tambah kurang 1 mm | 30 potong diukur |
| Jarak antar lubang | tambah kurang 0.5 mm | Lubang pertama dan terakhir |
| Kelurusan | dalam 1 mm per m | Penggaris lurus 2 m |
Sebelum mesin pembentuk gulungan tiang tegak keluar dari bengkel, jalankan 30 potong dari koil pembeli. Ukur lebar web, flensa balik, panjang potong, jarak antar lubang, kelurusan, dan pilin. Lalu pasang klip balok ke dua tiang dengan tangan. Uji terakhir itu menangkap lebih banyak masalah daripada angka mana pun, karena memakai gerakan yang sama seperti yang akan dipakai kru pemasangan. Panduan rangka tiang tegak membahas bagaimana lini tiang dan mesin las rangka cocok satu sama lain.
Beli mesin pembentuk gulungan tiang tegak jika pabrik memproduksi tiang dalam jumlah besar dan mengganti lebar lebih sering daripada mengganti keluarga produk. Lini tiang khusus punya lebih sedikit sumbu, pemotongan lebih sederhana, komisioning lebih singkat, dan harga lebih rendah untuk rentang ketebalan yang sama. Lini ini juga lebih mudah menjaga pola lubang, karena kisi cetakan dibangun di sekitar satu keluarga penampang.
Beli sistem yang lebih luas jika buku pesanan juga mencakup balok bertingkat, balok kotak, panel rak, pengaku, dan rangka las. Rangkaian mesin pembentuk gulungan rak palet mencakup seluruh kelompok. Dua lini balok memasok rak itu: mesin balok bertingkat kami membentuk balok bertingkat, sementara mesin pembentuk gulungan balok kotak kami membentuk penampang kotak tertutup. Pabrik yang membutuhkan pengelasan rangka dan produksi uji sebaiknya mulai dari halaman mesin pembentuk gulungan rak tegak itu saja.
Kirim gambar penampang, kisi lubang, mutu dan lapisan koil, volume tahunan, serta kode desain. Dengan kelima data itu kami dapat menetapkan jumlah stand pembentuk, tonase pelubang, jenis pemotongan, dan ukuran motor untuk mesin pembentuk gulungan tiang tegak, bukan sekadar mengutip katalog. Kirim gambar itu ke tim rekayasa kami dan kami akan mengirimkan tata letak serta waktu siklus dari koil ke penumpuk.
Q: Apa yang sebenarnya dibuat mesin pembentuk gulungan tiang tegak?
A: Mesin itu membuat tiang tegak berlubang yang dipotong sesuai panjang dari koil galvanis. Penampangnya biasanya kanal C atau U berbibir dengan lubang tetes air mata, lubang kunci, lubang bulat, atau lubang lonjong pada kisi tetap. Balok, pengaku, panel rak, dan konektor berasal dari lini lain.
Q: Rentang ketebalan dan ukuran apa yang bisa dijalankan satu lini?
A: Mesin pembentuk gulungan tiang tegak standar menangani strip baja 1.5 sampai 2.5 mm, lebar web 60 sampai 120 mm, flensa balik 40 sampai 70 mm, dan panjang potong 1.8 sampai 12 m. Opsi berat 3.0 mm membutuhkan set rol berbeda dan daya motor lebih besar.
Q: Apakah tinggi tiang termasuk pergantian perkakas?
A: Tidak. Tinggi tiang ditetapkan oleh program panjang potong pada gunting terbang atau pemotongan dengan pelacakan. Perubahan tinggi hanya butuh beberapa detik. Lebar tiang adalah pergantian ukuran yang sebenarnya, karena stand pembentuk, cetakan pelubang, dan pisau pemotongan semuanya harus disetel ulang.
Q: Seberapa cepat mesin pembentuk gulungan tiang tegak berjalan?
A: Pemotongan hidrolik stop-and-cut bertahan di 3 sampai 4 m/min. Lini press dengan pelacakan servo berjalan 10 sampai 15 m/min. Gunting terbang mencapai 20 sampai 35 m/min, dan lini pelubang putar berjalan pada 30 m/min ke atas. Penumpuk di belakang mesin biasanya mentok di 15 sampai 25 m/min.
Q: Di mana lubang dibuat?
A: Sebelum stand pembentuk pertama, saat strip baja masih rata. Pengumpan servo mengindeks jarak antar lubang dari lubang pertama, dan enkoder di mesin menutup loop. Pelubangan setelah pembentukan akan merusak flensa dan membuat jarak antar lubang sulit dijaga.
Q: Berapa lama pergantian ukuran lebar?
A: Sekitar 3 jam pada lini spacer manual, sekitar 2.5 jam pada tata letak pra-potong dengan pisau universal, dan sekitar 2 menit pada lini otomatis servo yang stand pembentuknya bergerak sesuai ukuran yang dimasukkan di layar.
Q: Mutu koil dan standar apa yang berlaku?
A: S350GD galvanis celup panas pada Z275 sampai Z450 adalah pilihan umum, dengan Q235 dan Q345 jika kode setempat mengizinkan. Pekerjaan Australia sering memakai G550 sesuai AS/NZS 4600. Rak Amerika Utara mengikuti ANSI MH16.1, rak Eropa mengikuti EN 15512 dan FEM 10.2.02, dan rak Australia mengikuti AS 4084.
Q: Bagaimana cara menguji lini sebelum dikirim?
A: Jalankan 30 potong dari koil Anda sendiri. Ukur lebar web, flensa balik, panjang potong, jarak antar lubang, kelurusan, dan pilin, lalu pasang klip balok ke dua tiang dengan tangan. Periksa panjang potong hingga tambah kurang 1 mm, jarak antar lubang hingga tambah kurang 0.5 mm, dan kelurusan dalam 1 mm per m.
Terakhir diperbarui: 2026-11-08
Riwayat Perubahan Artikel
2026-11-08: Halaman dibangun ulang dari 154 kata, ditambahkan profil, tata letak lini, tabel pergantian ukuran dan penerimaan, delapan FAQ, metadata Rank Math, lima belas tautan internal, dan lima foto pabrik.
Pemicu Tinjauan Berikutnya
Revisi ANSI MH16.1, EN 15512, FEM 10.2.02, atau AS 4084 mengubah aturan ketebalan tiang atau kisi lubang
Opsi ketebalan berat 3.0 mm menjadi bagian dari lini tiang standar
Pergantian ukuran lebar otomatis servo atau pelubangan putar menjadi standar pada lini ini

A roll forming machine price ranges from 20,000 for a basic stud and...
Baca selengkapnya
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Baca selengkapnya
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Baca selengkapnya
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Baca selengkapnya English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



