Memilih kumparan baja yang salah adalah kesalahan termahal di pabrik roll forming. Kumparan baja biasanya 60 sampai 70% dari biaya profil jadi. Ambil grade yang salah dan profil gagal di bawah beban. Ambil lapisan yang salah dan karat muncul dalam setahun. Ambil ketebalan yang salah dan setelan mesin harus diubah.
Cara memilih kumparan baja untuk roll forming bergantung pada enam keputusan. Grade baja. Jenis lapisan. Berat lapisan. Ketebalan. Lebar kumparan. Kondisi permukaan. Semuanya memetakan ke sebuah standar, sebuah angka, dan satu setelan mesin. Panduan ini membahas keenamnya dengan spesifikasi yang dipakai di Amerika Utara, Eropa, Australia, dan Timur Tengah.
Believe Industry Company telah membangun line roll forming selama lebih dari 15 tahun dan mengirim mesin ke lebih dari 20 negara. Kami melihat pembeli kehilangan puluhan ribu dolar karena kesalahan spesifikasi kumparan. Inilah daftar periksa yang kami berikan kepada insinyur kami sendiri.
Apa Itu Pemilihan Kumparan Baja?
Pemilihan kumparan baja adalah proses menentukan grade baja, jenis lapisan, berat lapisan, ketebalan, dan lebar kumparan agar profil jadi memenuhi persyaratan struktural dan ketahanan korosinya dengan biaya material terendah.
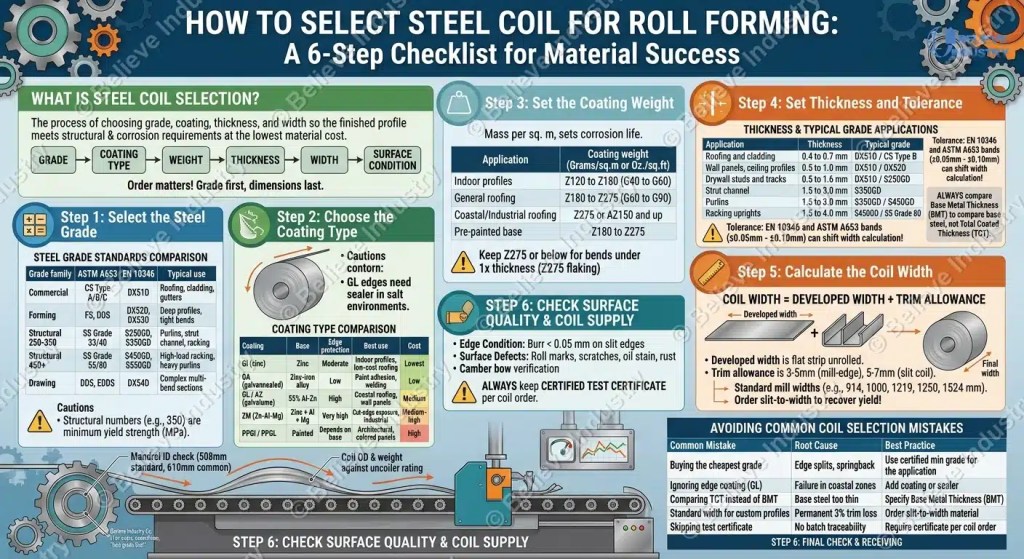
Urutannya penting. Grade lebih dulu, karena menentukan kekuatan dan formabilitas. Lapisan kedua, karena menentukan umur pakai. Ketebalan dan lebar terakhir, karena menentukan konfigurasi mesin dan hasil material. Sebuah line mesin roll forming yang dibangun untuk satu spesifikasi kumparan tidak bisa sekadar menjalankan yang lain. Spesifikasi kumparan baja adalah kontrak antara pemasok material, pembangun mesin, dan pembeli profil.
Langkah 1: Pilih Grade Baja
Grade baja menentukan yield strength, formabilitas, dan kemampuan pengelasan. Roll forming cocok untuk baja berkekuatan tinggi karena prosesnya membengkokkan, bukan meregangkan, sehingga Anda memperoleh lebih banyak kekuatan per milimeter dibanding stamping. Sebagian besar kumparan baja yang dijual untuk roll forming berlapis, dan grade serta lapisan biasanya berasal dari standar yang sama.
ASTM A653 mencakup sheet galvanis hot-dip dan galvannealed di Amerika Utara. Grade dibaca CS Tipe A/B/C untuk baja komersial, FS untuk sheet forming, DDS untuk deep drawing, serta SS Grade 40/50/80 untuk struktural. SS Grade 40 berarti kekuatan leleh minimum 275 MPa, SS Grade 50 berarti 345 MPa, SS Grade 80 berarti 550 MPa. ASTM International memuat tabel lengkapnya.
EN 10346 mencakup baja berlapis hot-dip kontinu di Eropa dan sebagian besar Asia. Grade forming mencakup DX51D sampai DX54D. Grade struktural adalah S250GD, S350GD, S450GD, S550GD, dengan angka menunjukkan yield minimum dalam MPa. CEN menerbitkan EN 10346.
| Keluarga grade | ASTM A653 | EN 10346 | Penggunaan umum |
|---|
| Komersial | CS Type A/B/C | DX51D | Atap, cladding, talang |
| Forming | FS, DDS | DX52D, DX53D | Profil dalam, tekukan rapat |
| Struktural 250-350 | SS Grade 33/40 | S250GD, S350GD | Purlin, channel siku, racking |
| Struktural 450+ | SS Grade 55/80 | S450GD, S550GD | Racking beban tinggi, purlin berat |
| Drawing | DDS, EDDS | DX54D | Bagian dengan banyak tekukan kompleks |
Pasar lain menambahkan standar mereka sendiri. Jepang dan Korea memakai JIS G3302 (SGCC, SGC440). Australia memakai AS 1397 (G250, G300, G550). Panduan roll forming baja kekuatan tinggi mencakup apa yang berubah saat Anda berpindah dari kumparan 250 MPa ke 550 MPa.
Patokan praktis: DX51D atau CS Tipe B untuk atap dan cladding ringan. S350GD atau SS Grade 50 untuk purlin dan channel siku. S450GD atau SS Grade 80 untuk upright racking. Jika satu kaki tekukannya lebih rapat dari 1x ketebalan material, naikkan satu tingkat dalam keluarga grade forming.
Langkah 2: Pilih Jenis Lapisan
Lapisan menentukan berapa lama profil bertahan di luar ruangan. Empat keluarga mendominasi kumparan baja untuk roll forming.
GI adalah galvanis hot-dip, zinc murni. Murah, terbukti, pilihan bawaan untuk profil dalam ruangan dan atap umum. GA adalah galvannealed, lapisan zinc alloy yang lebih mudah dicat dan dilas tetapi lebih sedikit melindungi tepi.
GL, yang juga disebut AZ atau galvalume, mengandung sekitar 55% aluminium, 43,4% seng, dan 1,6% silikon. Lapisan ini memberi umur korosi dua sampai empat kali lipat lebih panjang dibanding GI pada berat lapisan yang sama, dan menjadi dasar COLORBOND dan ZINCALUME di Australia. ZM adalah seng-aluminium-magnesium. ZM melindungi tepi potong lebih baik dibanding GI pada berat lapisan lebih rendah, sehingga populer untuk atap pesisir dan industri.
Kumparan prak-warnai menambahkan sistem cat di pabrik, PPGI di atas substrat GI dan PPGL di atas substrat GL. Ini menghapus langkah pelepasan cat dari pabrik Anda, tetapi menuntut desain mesin roll forming yang cermat agar rol tidak menggores lapisan film.
| Pelapisan | Substrat | Perlindungan tepi | Penggunaan terbaik | Biaya |
|---|
| GI (seng) | Seng | Sedang | Profil dalam ruangan, atap biaya rendah | Terendah |
| GA (galvannealed) | Padu seng-besi | Rendah | Adhesi cat, pengelasan | Rendah |
| GL / AZ (galvalume) | 55% Al-Zn | Tinggi | Atap pesisir, panel dinding | Sedang |
| ZM (Zn-Al-Mg) | Seng + Al + Mg | Sangat tinggi | Paparan tepi potong, industri | Sedang hingga tinggi |
| PPGI / PPGL | Dicat | Tergantung substrat | Arsitektural, panel berwarna | Tinggi |
Tepi potong adalah tempat lapisan pertama kali gagal. GI dan ZM memberi perlindungan galvanik pada tepi potong. GL tidak, sehingga tepi baja yang terbuka memerlukan film pelindung atau sealer di lingkungan asin. Asosiasi Galvanizer Amerika menerbitkan data korosi untuk lapisan seng dan paduan seng.
Langkah 3: Tetapkan Berat Lapisan
Berat lapisan adalah massa lapisan per meter persegi kumparan baja, diukur total pada kedua sisi. Nilai ini menentukan umur korosi lebih besar daripada jenis lapisannya. Dua pembeli dapat memesan kumparan baja GI yang sama, dan yang memakai berat lapisan dua kali lipat memperoleh profil yang bertahan bertahun-tahun lebih lama di luar ruangan.
EN 10346 memakai gram per meter persegi: Z120, Z180, Z275, AZ150, ZM120. ASTM A653 memakai ounce per kaki persegi: G30 sampai G235. Nilai setara: G90 kira-kira setara Z275, G60 setara Z180, G40 setara Z120.
Rentang praktis untuk kumparan baja roll forming:
- Profil dalam ruangan: Z120 sampai Z180 (G40 sampai G60)
- Atap umum: Z180 sampai Z275 (G60 sampai G90)
- Atap pesisir dan industri: Z275 atau AZ150 ke atas
- Prak-warnai: lapisan substrat Z180 sampai Z275 tergantung paparan
Berat lapisan juga mengubah proses pembentukan. Lapisan tebal mengelupas pada radius tekukan yang rapat. Untuk tekukan di bawah 1x ketebalan, jaga lapisan pada Z275 atau lebih rendah. Halaman pengaruh material terhadap desain mesin roll forming membahas bagaimana kekerasan lapisan memengaruhi keausan rol. GalvInfo Center menerbitkan tabel berat lapisan di balik aturan desain ini.
Langkah 4: Tetapkan Ketebalan dan Toleransi
Ketebalan menentukan kekuatan, bobot, dan biaya. Ketebalan juga menentukan mesin. Celah rol, daya penggerak, gaya unit pemotong, dan allowance tekukan semuanya mengasumsikan satu ketebalan nominal.
| Aplikasi | Ketebalan | Grade umum |
|---|
| Atap dan cladding | 0.4 to 0.7 mm | DX51D / CS Tipe B |
| Panel dinding, profil plafon | 0.5 sampai 1.0 mm | DX51D / DX52D |
| Stud dan track papan gips | 0.5 sampai 1.6 mm | DX51D / S250GD |
| saluran strut | 1.5 to 3.0 mm | S350GD |
| Purlin | 1.5 to 3.0 mm | S350GD / S450GD |
| Upright rak | 1.5 sampai 4.0 mm | S450GD / SS Grade 80 |
Toleransi ketebalan lebih penting daripada yang dipikirkan pembeli kumparan baja. EN 10346 mengizinkan sekitar plus atau minus 0.05 mm pada kumparan 0.5 mm dan sekitar plus atau minus 0.10 mm pada kumparan 2.0 mm. ASTM A653 memakai rentang serupa. Deviasi 0.05 mm mengubah allowance tekukan dan perhitungan lebar kumparan, yang menggeser dimensi profil jadi.
Dua istilah muncul di setiap penawaran. BMT adalah ketebalan logam dasar, yaitu baja saja. TCT adalah ketebalan berlapis total. Bandingkan selalu BMT saat membeli kumparan baja. Lapisan menambah 0.02 sampai 0.05 mm per sisi dan membuat perbandingan TCT menyesatkan. Untuk detail, lihat perhitungan lebar dan ketebalan kumparan untuk roll forming.
Langkah 5: Hitung Lebar Kumparan
Lebar kumparan adalah lebar strip datar kumparan baja yang masuk masuk ke mesin. Ini bukan lebar penutup profil. Profil jadi adalah strip yang dibengkokkan, sehingga kumparan harus menutup setiap kaki, web, dan tekukan.
Rumusnya: lebar kumparan sama dengan lebar pengembangan ditambah allowance pemotongan pada kedua tepi. Lebar pengembangan adalah penampang profil yang dibentangkan, termasuk allowance tekukan di setiap sudut. Untuk channel U sederhana, itu dasar ditambah dua kaki ditambah allowance tekukan. Untuk panel atap yang kompleks, gunakan software profil atau kumparan uji.
Allowance pemotongan adalah 3 sampai 5 mm per sisi untuk kumparan tepi pabrik, 5 sampai 7 mm untuk kumparan slitting, dan lebih besar untuk material prak-warnai karena tepi slitting dapat merusak cat.
Lebar standar pabrik adalah 914, 1000, 1219, 1250, dan 1524 mm. Sedikit profil yang memakai lebar ini secara persis. Memesan kumparan baja sesuai lebar dari pusat layanan biasanya mengembalikan 3 sampai 8% hasil material dibandingkan memotong lebar standar. Kalkulator kumparan logam kami membahas perhitungan hasil tersebut.
Perencanaan bobot kumparan mengikuti lebar. Kumparan 10 ton dengan 0.5 mm x 1000 mm menghasilkan sekitar 2.550 meter. Tonnage yang sama pada 1.0 mm x 1250 mm menghasilkan sekitar 1.020 meter. Angka itu menentukan seberapa sering uncoiler Anda berhenti untuk ganti kumparan.
Langkah 6: Periksa Kualitas Permukaan dan Pasokan Kumparan
Kondisi permukaan adalah tempat pembeli kumparan baja gagal. Kumparan tepi pabrik datang dengan sudut membulat dan toleransi lebar yang ketat. Kumparan slitting memiliki tepi terpotong yang dapat membawa gerinda. Gerinda menggores rol, menimbulkan cacat pada pola bunga, dan muncul sebagai gelombang tepi pada profil jadi.
Perhatikan tiga hal saat penerimaan:
- Kondisi tepi. Tinggi gerinda di bawah 0.05 mm untuk tepi slitting, tanpa robek bergerigi.
- Cacat permukaan. Bekas rol, goresan, noda oli, bintik karat pada ujung kumparan.
- Lenting. Pelengkungan melintang strip yang memperburuk ketidakselarasan sepanjang unit pembentuk.
Jika Anda tidak dapat memeriksa saat penerimaan, beli dari pabrik atau pusat layanan yang menyediakan sertifikat uji bersertifikat untuk setiap pesanan. Sertifikat harus mencantumkan grade, lapisan, berat lapisan, kelas toleransi ketebalan, dan nomor kumparan. Simpan satu sertifikat per kumparan baja.
Terakhir, cocokkan kumparan dengan mesin. Periksa diameter dalam kumparan terhadap mandrel mesin decoiler, dengan 508 mm sebagai standar dan 610 mm yang umum. Periksa diameter luar kumparan terhadap jangkauan mandrel dan bobot kumparan terhadap kapasitas uncoiler. Line slitting atau line potong panjang adalah jawaban yang tepat jika Anda membeli kumparan master dan mengolahnya sendiri.
Kesalahan Umum Pemilihan Kumparan Baja
- Membeli grade termurah yang nyaris lulus. Kumparan baja kualitas batas lebih murah per ton dan lebih mahal per tahun. Retak tepi, variasi lenting balik, dan produk cacat memakan penghematan itu.
- Mengabaikan lapisan pada tepi potong. Profil GL di zona pesisir gagal pada tepi potong, bukan pada bidangandelionnya.
- Membandingkan TCT alih-alih BMT. Pemasok yang menawarkan ketebalan berlapis total dapat menyembunyikan substrat baja yang lebih tipis di balik lapisan tebal.
- Memesan kumparan lebar standar untuk profil kustom. Memotong 40 mm dari kumparan 1250 mm setiap meter adalah pajak material 3% yang permanen.
- Melewatkan sertifikat uji. Tanpa sertifikat Anda tidak dapat melacak kumparan baja buruk sampai ke batch buruk. Setiap mesin roll forming kustom yang kami kirim menyertakan lembar spesifikasi kumparan yang direkomendasikan karena alasan ini.
Cara Believe Industry Company Membantu
Cara memilih kumparan baja adalah pertanyaan pertama yang diajukan setiap pembeli kepada kami. Setiap line yang kami bangun dimulai dari lembar spesifikasi kumparan. Insinyur kami mengambil gambar profil, standar pasar tujuan, dan lingkungan korosi, lalu mengunci grade, lapisan, berat lapisan, ketebalan, dan lebar sebelum rol pertama dipotong.
Kami telah mengonfigurasi line untuk atap DX51D di Eropa, purlin S350GD di Timur Tengah, racking SS Grade 50 di Amerika Utara, dan kumparan Z275 di Australia. Kirimkan profil dan lokasi proyek Anda. Kami akan mengembalikan spesifikasi kumparan baja yang direkomendasikan, konfigurasi mesin, dan penawaran yang sesuai dengan keduanya.





 English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








