اختيار فولاذ البكرة الخطأ هو أغلى خطأ في مصنع تشكيل بالدرفلة. فولاذ البكرة يمثل عادة 60 إلى 70 بالمئة من تكلفة المقطع النهائي. تختار الدرجة الخطأ فيفشل المقطع تحت الحمل. تختار الطلاء الخطأ فيظهر الصدأ خلال عام. تختار السمك الخطأ فيتغير ضبط الماكينة.
كيفية اختيار فولاذ البكرة للتشكيل بالدرفلة归结أ إلى ستة قرارات. درجة الفولاذ. نوع الطلاء. وزن الطلاء. السمك. عرض اللفافة. حالة السطح. كل منها يقابله معيار ورقم وإعداد ماكينة. يغطي هذا الدليل الستة كلها بالمواصفات المستخدمة في أمريكا الشمالية وأوروبا وأستراليا والشرق الأوسط.
Believe Industry Company has built roll forming lines since 2005 and shipped machines to 50+ countries. We have watched buyers lose tens of thousands of dollars on coil spec errors. This is the checklist we hand our own engineers.
ما هو اختيار فولاذ البكرة؟
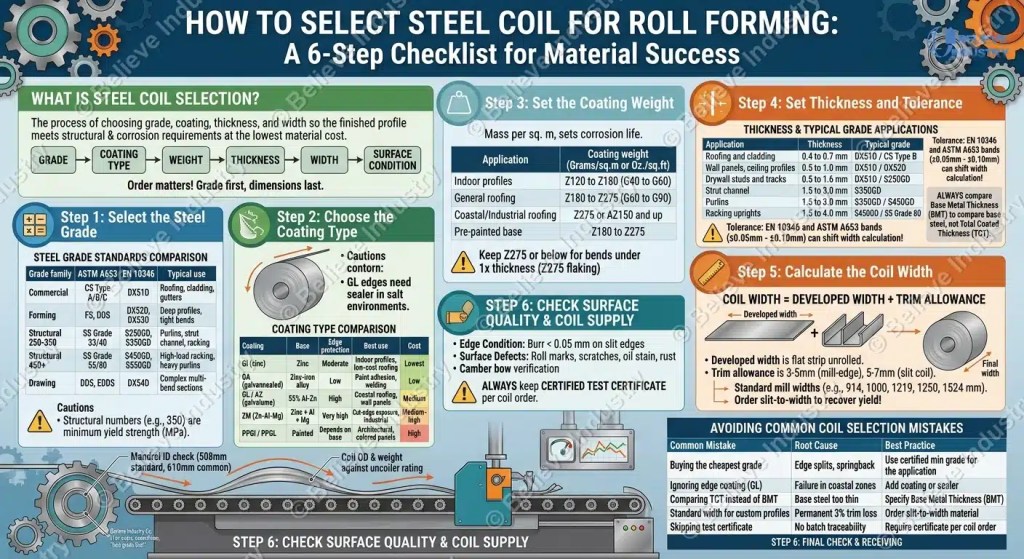
اختيار فولاذ البكرة هو عملية اختيار درجة الفولاذ ونوع الطلاء ووزن الطلاء والسمك والعرض للفة، بحيث يطابق المقطع النهائي متطلباته الإنشائية ومقاومة التآكل بأقل تكلفة خامة.
الترتيب مهم. الدرجة أولا لأنها تحدد القوة وقابلية التشكيل. الطلاء ثانيا لأنه يحدد عمر الخدمة. السمك والعرض أخيرا لأنهما يحددان تكوين الماكينة ومردود الخامة. وخط التشكيل بالدرفلة المبني لمواصفة لفافة واحدة لا يمكنه ببساطة تشغيل غيرها. مواصفة فولاذ البكرة هي العقد بين مورد الخامة وصانع الماكينة ومشتري المقطع.
الخطوة 1: اختر درجة الفولاذ
درجة الفولاذ تحدد مقاومة الشد وقابلية التشكيل وقابلية اللحام. يناسب التشكيل بالدرفلة الفولاذ عالي المقاومة لأن العملية تثني لا تمدد، فتحصل على مقاومة أكبر لكل ملّيمتر كما في الطرق باللكبس. معظم فولاذ البكرة المباع للتشكيل بالدرفلة مطلي، وتأتي الدرجة والطلاء عادة من المعيار نفسه.
يغطي ASTM A653 الألواح المجلفّة بالحمس الساخن والمجلفّة بالسبائك في أمريكا الشمالية. وتُقرأ الدرجات CS Type A/B/C للفولاذ التجاري، و FS للتشكيل، و DDS للسحب، و SS Grade 40/50/80 للإنشائي. ويعني SS Grade 40 مقاومة شد دنيا قدرها 275 MPa، ويعني SS Grade 50 مقاومة قدرها 345 MPa، ويعني SS Grade 80 مقاومة قدرها 550 MPa. وASTM International يحتفظ بالجداول الكاملة.
يغطي EN 10346 الفولاذ المطلي بالحمس الساخن المستمر في أوروبا وكثير من آسيا. درجات التشكيل من DX51D إلى DX54D. والدرجات الإنشائية S250GD و S350GD و S450GD و S550GD، حيث الرقم هو مقاومة الشد الدنيا بوحدة MPa. وCEN تنشر EN 10346.
| عائلة الدرجة | ASTM A653 | EN 10346 | الاستخدام النموذجي |
|---|
| تجاري | نوع CS A/B/C | DX51D | أسقف، وتكسيح، ومزاريب |
| التشكيل | FS، DDS | DX52D، DX53D | مقاطع عميقة، وانحناءات ضيقة |
| إنشائي 250-350 | SS Grade 33/40 | S250GD، S350GD | عارضات، وقنوات الكابلات، وهياكل التخزين |
| إنشائي 450+ | SS Grade 55/80 | S450GD، S550GD | هياكل تخزين محملة بأحمال عالية، وعوارض ثقيلة |
| سحب | DDS، EDDS | DX54D | مقاطع متعددة الانحناءات ومعقدة |
تضيف الأسواق الأخرى معاييرها الخاصة. تستخدم اليابان وكوريا JIS G3302 (SGCC، SGC440). وتستخدم أستراليا AS 1397 (G250، G300، G550). ويغطي دليل التشكيل بالفولاذ عالي المقاومة ما يتغير عند الانتقال من لفافة 250 MPa إلى 550 MPa.
قاعدة عملية: DX51D أو CS Type B للأسقف والتكسيح الخفيف. و S350GD أو SS Grade 50 للعارضات وقنوات الكابلات. و S450GD أو SS Grade 80 لقوائم هياكل التخزين. إذا انحنى ضلع أكثر إحكاما من سماكة الخامة مرة واحدة، انتقل درجة واحدة أعلى في عائلة درجات التشكيل.
الخطوة 2: اختر نوع الطلاء
الطلاء يحدد مدى بقاء المقطع في الخارج. أربع عائلات تهيمن على فولاذ البكرة المستخدم في التشكيل بالدرفلة.
GI هو الجلفنة بالحمس الساخن، زنك نقي. رخيص، ومُثبت، وهو الخيار الافتراضي للمقاطع الداخلية والأسقف العامة. و GA هو الجلفنة بالسبائك، طلاء زنك مضاف إليه يعطي تحسينا في الطلاء واللحم لكنه يحمي الحواف أقل.
GL، وتسمى أيضا AZ أو جلفالوم، تتكون تقريبا من 55% ألومنيوم و43.4% زنك و1.6% سيليكون. وهي توفر من مرتين إلى أربع أضعاف عمر مقاومة التآكل مقارنة بـ GI عند وزن الطلاء نفسه، وهي الأساس في COLORBOND وZINCALUME في أستراليا. أما ZM فهي زنك وألومنيوم ومغنيسيوم. وهي تحمي حواف القطع أفضل من GI عند وزن طلاء أقل، وهذا ما يجعلها شائعة في الأسقف الساحلية والصناعية.
الفولاذ المطلي مسبقا يضيف نظام طلاء في المصنع، أي PPGI على قاعدة GI وPPGL على قاعدة GL. هذا يزيل خطوة الطلاء من مصنعك لكنه يتطلب تصميم آلة تشكيل بالدرفلة بعناية حتى لا تخدش البكرات طبقة الطلاء.
| الطلاء | القاعدة | حماية الحواف | أفضل استخدام | التكلفة |
|---|
| GI (زنك) | زنك | متوسطة | مقاطع داخلية، وأسقف منخفضة التكلفة | الأدنى |
| GA (جلفاني) | سبيكة زنك وحديد | منخفضة | الالتصاق بالطلاء، واللحم | منخفضة |
| GL / AZ (جلفالوم) | 55% Al-Zn | عال | أسقف ساحلية، وألواح جدران | متوسط |
| ZM (Zn-Al-Mg) | زنك + Al + Mg | عالية جدا | تعرض حواف القطع، والاستخدام الصناعي | متوسط إلى مرتفع |
| PPGI / PPGL | مطلي | يعتمد على القاعدة | معماري، وألواح ملونة | عال |
حواف القطع هي حيث تفشل الطلاءات أولا. توفر GI وZM حماية جلفانية عند حافة القطع. أما GL فلا توفر ذلك، لذا يحتاج حافة الفولاذ المكشوفة إلى غشاء واق أو مادة إحكام في البيئات المالحة. والجمعية الأمريكية للجلفان تنشر بيانات التآكل لطلاءات الزنك وسبائك الزنك.
الخطوة 3: اضبط وزن الطلاء
وزن الطلاء هو كتلة الطلاء لكل متر مربع من فولاذ البكرة، ويقاس إجمالا على الوجهين. وهو يحدد عمر مقاومة التآكل أكثر مما يفعل نوع الطلاء. يمكن لمشترين أن يطلبا نفس لفافة فولاذ GI، فيحصل صاحب وزن الطلاء المضاعف على مقطع يدوم سنوات أطول في الخارج.
يستخدم EN 10346 غرامات لكل متر مربع: Z120، Z180، Z275، AZ150، ZM120. ويستخدم ASTM A653 أونصات لكل قدم مربع: من G30 إلى G235. ونقطة التقاطع: G90 تعادل نحو Z275، وG60 تعادل نحو Z180، وG40 تعادل نحو Z120.
المدى العملي لفولاذ البكرة في التشكيل بالدرفلة:
- مقاطع داخلية: من Z120 إلى Z180 (من G40 إلى G60)
- أسقف عامة: من Z180 إلى Z275 (من G60 إلى G90)
- أسقف ساحلية وصناعية: Z275 أو AZ150 وما فوق
- مطلي مسبقا: طلاء القاعدة من Z180 إلى Z275 حسب درجة التعرض
وزن الطلاء يغير عملية التشكيل أيضا. الطلاءات السميكة تتقشر عند انحناءات ضيقة. وفي انحناء أقل من مرة واحدة في السمك، أبقِ الطلاء عند Z275 أو أقل. وتغطي صفحة تأثير الخامة في تصميم آلة التشكيل بالدرفلة كيف تؤثر صلابة الطلاء في تآكل البكرات. ومركز GalvInfo ينشر جداول أوزان الطلاء وراء قواعد التصميم هذه.
الخطوة 4: اضبط السمك والسماحية
السمك يتحكم في القوة والوزن والتكلفة. وهو يقود الماكينة أيضا. فجوة البكرات وقدرة الدفع وقوة القطع وبدل الانحناء كلها تفترض سماكا اسمية واحدة.
| التطبيق | السماكة | الصنف المعتاد |
|---|
| أسقف وتكسيح | 0.4 إلى 0.7 مم | DX51D / CS Type B |
| ألواح جدران، ومقاطع أسقف مستعار | 0.5 إلى 1.0 مم | DX51D / DX52D |
| قضبان ومسارات جبس بورد | 0.5 إلى 1.6 mm | DX51D / S250GD |
| قناة سترات | من 1.5 إلى 3.0 مم | S350GD |
| مدادات | من 1.5 إلى 3.0 مم | S350GD / S450GD |
| قوائم هياكل التخزين | 1.5 إلى 4.0 مم | S450GD / SS Grade 80 |
سماحية السماكة أهم مما يظنه مشترون فولاذ البكرة. يسمح EN 10346 بنحو زائد أو ناقص 0.05 mm على لفافة 0.5 mm، ونحو زائد أو ناقص 0.10 mm على لفافة 2.0 mm. وASTM A653 يعمل بنطاقات مشابهة. وانحراف 0.05 mm يغير بدل الانحناء وحساب عرض اللفافة، مما يزيح أبعاد المقطع النهائي.
مصطلحان يظهران في كل عرض سعر. BMT هو سماكة المعدن الأساسي، أي الفولاذ وحده. وTCT هو السماك الكلي المطلي. قارن BMT دائما عند شراء فولاذ البكرة. فالطلاء يضيف من 0.02 إلى 0.05 mm لكل جانب ويجعل مقارنة TCT مضللة. للتفصيل راجع حساب عرض اللفافة وسماكتها للتشكيل بالدرفلة.
الخطوة 5: احسب عرض اللفافة
عرض اللفافة هو عرض الشريط المسطح من فولاذ البكرة الذي يغذي الماكينة. وهو ليس عرض غطاء المقطع. فالمقطع النهائي هو الشريط بعد الانحناء، لذا يجب أن تغطي اللفافة كل ضلع ولوح وانحناء.
الصيغة: عرض اللفافة يساوي العرض المنشور زائد بدل القص على الحافتين. والعرض المنشور هو المقطع العرضي غير الملفوف، بما في ذلك بدلات الانحناء عند كل زاوية. لقناة U بسيطة يكون القاعدة زائد ضلعين زائد بدلات الانحناء. ولبطانة سقف معقدة، استخدم برامج المقاطع أو لفافة تجريبية.
بدل القص من 3 إلى 5 mm لكل جانب لفاتفة بحواف المصنع، ومن 5 إلى 7 mm للفاتفة المقصوصة، وزائد للمواد المطلية مسبقا حيث قد يتشقق حافة القص في الطلاء.
عروض المصنع القياسية 914 و1000 و1219 و1250 و1524 mm. وقليل من المقاطع تستخدم هذه الأرقام بالضبط. وطلب فولاذ مقصوص بالمقاس من مركز خدمة يستعيد عادة من 3 إلى 8% من المردود مقابل قص عرض قياسي. ويغطي حاسبة فولاذ اللفات المعدنية لدينا حسابات المردود.
تخطيط وزن اللفافة يتبع العرض. لفافة 10 أطنان بسماكة 0.5 mm وعرض 1000 mm تعطي نحو 2,550 مترا. والوزن نفسه بسماكة 1.0 mm وعرض 1250 mm يعطي نحو 1,020 مترا. وهذا الرقم يحدد عدد المرات التي تتوقف فيها وحدة فك اللفافة لتغيير اللفافة.
الخطوة 6: افحص جودة السطح وتوافر اللفات
حالة السطح هي حيث يخطئ مشترو فولاذ البكرة. تصل اللفافة بحواف المصنع بزوايا مستديرة وسماحية عرض ضيقة. أما اللفافة المقصوصة فلها حواف مقصوصة قد تحمل نتوءات. والنتوء يخدش البكرات ويسبب فجوات في نمط الورد، ويظهر كموجة عند الحواف في المقطع النهائي.
ابحث عن ثلاثة أمور عند الاستلام:
- حالة الحواف. ارتفاع النتوء أقل من 0.05 mm عند حواف القص، ولا شقوق مسننة.
- عيوب السطح. آثار درفلة، وخدوش، وبقع زيت، وبقع صدأ عند طرفي اللفافة.
- التقوس. انحناء عرضي للشريط يزداد مع سوء المحاذاة عبر وحدات التشكيل.
إذا لم تستطع الفحص عند الاستلام، فاشتر من مصنع أو مركز خدمة مع شهادة اختبار معتمدة لكل طلب. وينبغي أن تذكر الشهادة الدرجة والطلاء ووزن الطلاء وفئة سماحية السماكة ورقم اللفافة. احتفظ بشهادة لكل لفافة فولاذ.
أخيرا، طابق اللفافة مع الماكينة. تحقق من القطر الداخلي للفة مقابل ماكينة فك اللفافة، فـ 508 mm هو القياسي و610 mm شائع. وتحقق من القطر الخارجي للفة مقابل مدى حركة المَنَدر، ومن وزن اللفافة مقابل تصنيف وحدة فك اللفافة. وخط التقطيع أو خط القص بطول ثابت هو الحل الصحيح إذا كنت تشتري اللفات الأم وتجري المعالجة داخليا.
أخطاء شائعة في اختيار فولاذ البكرة
- شراء أرخص درجة بالكاد تجتاز الحد الأدنى. فولاذ البكرة الحدي يكلف أقل لكل طن وأكثر كل عام. فتشقق الحواف وتباين الارتداد والمرفوضات تلتهم التوفير.
- إهمال الطلاء عند حواف القطع. ألواح GL في المناطق الساحلية تفشل عند حافة القطع لا عند الوجه.
- مقارنة TCT بدل BMT. يمكن للمورد الذي يذكر السماك الكلي المطلي أن يخفي قاعدة فولاذ أرق تحت طلاء ثقيل.
- طلب لفافة بالعرض القياسي لمقطع مخصص. قص 40 mm من لفافة 1250 mm كل متر ضريبة دائمة قدرها 3% على الخامة.
- تخطي شهادة الاختبار. بدون شهادة لا يمكنك تتبع لفافة فولاذ رديئة إلى دفعة رديئة. وكل آلة تشكيل بالدرفلة مخصصة نشحنها تتضمن ورقة مواصفات لفافة موصى بها لهذا السبب.
كيف تساعد Believe Industry Company
كيفية اختيار فولاذ البكرة هي أول سؤال يسأله كل مشتر لنا. كل خط نبنيه يبدأ بورقة مواصفات لفافة. يقرأ مهندسونا رسم المقطع ومعيار السوق المستهدف وبيئة التآكل، ثم يثبتون الدرجة والطلاء ووزن الطلاء والسماكة والعرض قبل تقطيع أول بكرة.
ضبطنا خطوط لأسقف DX51D في أوروبا، وعوارض S350GD في الشرق الأوسط، وهياكل تخزين SS Grade 50 في أمريكا الشمالية، ولفافة Z275 في أستراليا. أرسل لنا مقطعك وموقع المشروع. وسنعيد مواصفة فولاذ بكرة موصى بها وتكوين ماكينة وعرضا يناسب الاثنين.


 English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



