การเลือกม้วนเหล็กผิดเป็นข้อผิดพลาดที่แพงที่สุดในโรงงานเครื่องขึ้นรูป ม้วนเหล็กมักคิดเป็น 60 ถึง 70 เปอร์เซ็นต์ของต้นทุนโปรไฟล์สำเร็จรูป เลือกเกรดผิดแล้วโปรไฟล์จะรับแรงไม่ไหว เลือกผิวเคลือบผิดแล้วสนิมจะเกิดขึ้นภายในหนึ่งปี เลือกความหนาผิดแล้วต้องปรับการตั้งค่าเครื่อง
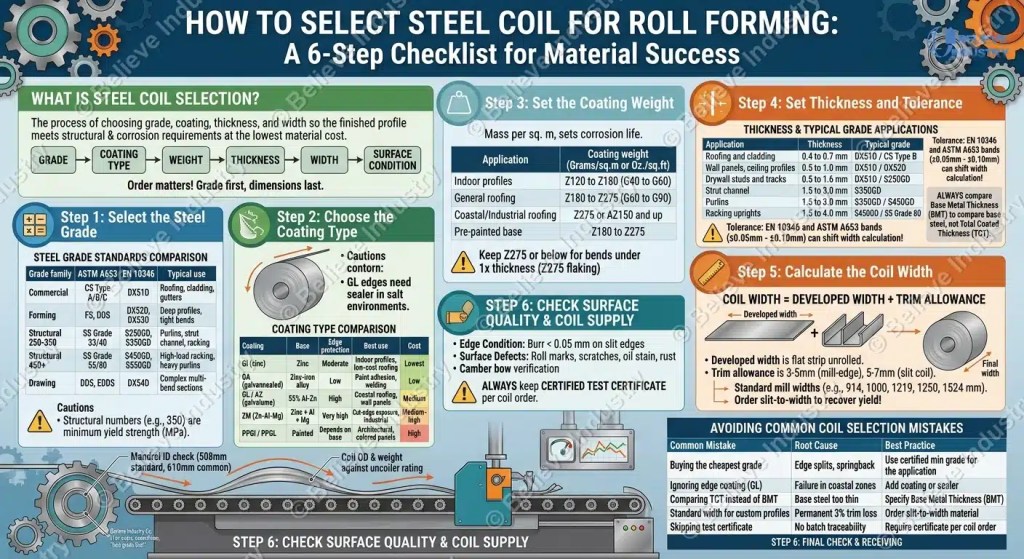
การเลือกม้วนเหล็กสำหรับการขึ้นรูปสรุปได้หกการตัดสินใจ ได้แก่ เกรดเหล็ก ชนิดผิวเคลือบ น้ำหนักผิวเคลือบ ความหนา ความกว้างม้วน และสภาพผิววัสดุ แต่ละข้อผูกกับมาตรฐาน ตัวเลข และการตั้งค่าเครื่อง คู่มือนี้ครอบคลุมทั้งหกข้อ พร้อมสเปกที่ใช้ในอเมริกาเหนือ ยุโรป ออสเตรเลีย และตะวันออกกลาง
Believe Industry Company สร้างไลน์รีดโปรไฟล์มาตั้งแต่ปี 2005 และส่งเครื่องไปมากกว่า 50 ประเทศ เราเห็นผู้ซื้อเสียเงินหลายหมื่นดอลลาร์จากความผิดพลาดในการเลือกสเปกม้วนเหล็ก นี่คือเช็กลิสต์ที่เรามอบให้วิศวกรของเราเอง
การเลือกม้วนเหล็กคืออะไร
การเลือกม้วนเหล็กคือกระบวนการเลือกเกรดเหล็ก ชนิดผิวเคลือบ น้ำหนักผิวเคลือบ ความหนา และความกว้างของม้วน เพื่อให้โปรไฟล์สำเร็จรูปตรงตามข้อกำหนดด้านโครงสร้างและการต้านการกัดกร่อน ด้วยต้นทุนวัสดุต่ำที่สุด
ลำดับมีความสำคัญ เกรดมาก่อน เพราะกำหนดความแข็งแรงและความสามารถในการขึ้นรูป ต่อมาคือผิวเคลือบ เพราะกำหนดอายุการใช้งาน ความหนาและความกว้างมาทีหลัง เพราะกำหนดการจัดโครงสร้างเครื่องและปริมาณวัสดุที่ได้ สายการผลิตเครื่องขึ้นรูป ที่สร้างมาสำหรับสเปกม้วนหนึ่ง ไม่สามารถนำไปใช้กับม้วนอื่นได้ง่าย ๆ สเปกม้วนเหล็กคือข้อตกลงระหว่างผู้จัดหาวัสดุ ผู้ผลิตเครื่อง และผู้ซื้อโปรไฟล์
ขั้นตอนที่ 1: เลือกเกรดเหล็ก
เกรดเหล็กกำหนดความแข็งแรงยืนยืด ความสามารถในการขึ้นรูป และความสามารถในการเชื่อม การขึ้นรูปเหมาะกับเหล็กแข็งแรงสูง เพราะกระบวนการนี้งอแทนที่จะยืด คุณจึงได้ความแข็งแรงต่อหนึ่งมิลลิเมตรมากกว่าการปั๊ม ม้วนเหล็กส่วนใหญ่ที่ขายสำหรับการขึ้นรูปมีการเคลือบผิว และเกรดกับผิวเคลือบมักมาจากมาตรฐานเดียวกัน
ASTM A653 ครอบคลุมแผ่นเหล็กชุบสังกะสีร้อนและชุบสังกะสีอะลูมิเนียมในอเมริกาเหนือ เกรดอ่านได้ว่า CS Type A/B/C สำหรับเหล็กเชิงการค้า FS สำหรับงานขึ้นรูป DDS สำหรับงานดึง และ SS Grade 40/50/80 สำหรับงานโครงสร้าง SS Grade 40 หมายถึงความแข็งแรงยืนยืดต่ำสุด 275 MPa SS Grade 50 หมายถึง 345 MPa และ SS Grade 80 หมายถึง 550 MPa ASTM International มีตารางข้อมูลทั้งหมด
EN 10346 ครอบคลุมเหล็กชุบสังกะสีร้อนแบบต่อเนื่องในยุโรปและเอเชียส่วนใหญ่ เกรดสำหรับงานขึ้นรูปคือ DX51D ถึง DX54D เกรดสำหรับงานโครงสร้างคือ S250GD, S350GD, S450GD, S550GD โดยตัวเลขคือความแข็งแรงยืนยืดต่ำสุดหน่วย MPa CEN เป็นผู้จัดทำ EN 10346
| กลุ่มเกรด | ASTM A653 | EN 10346 | การใช้งานทั่วไป |
|---|
| เชิงการค้า | เกรด CS Type A/B/C | DX51D | หลังคา ผิวคลุมอาคาร รางน้ำ |
| การรีดขึ้นรูป | FS, DDS | DX52D, DX53D | โปรไฟล์ลึก งอแคบ |
| โครงสร้าง 250-350 | SS Grade 33/40 | S250GD, S350GD | พีเรียน โปรไฟล์รางรับ ชั้นวางสินค้า |
| โครงสร้าง 450+ | SS Grade 55/80 | S450GD, S550GD | ชั้นวางรับน้ำหนักสูง พีเรียนขนาดใหญ่ |
| งานดึง | DDS, EDDS | DX54D | หน้าตัดโค้งหลายชั้นที่ซับซ้อน |
ตลาดอื่นมีมาตรฐานของตัวเองเพิ่มเติม ญี่ปุ่นและเกาหลีใช้ JIS G3302 (SGCC, SGC440) ออสเตรเลียใช้ AS 1397 (G250, G300, G550) คู่มือ การขึ้นรูปเหล็กแข็งแรงสูง อธิบายถึงสิ่งที่เปลี่ยนไปเมื่อย้ายจากม้วน 250 MPa ไปที่ 550 MPa
กฎคร่าวๆ: ใช้ DX51D หรือ CS Type B สำหรับหลังคาและผิวคลุมอาคารเบา ใช้ S350GD หรือ SS Grade 50 สำหรับพีเรียนและโปรไฟล์รางรับ ใช้ S450GD หรือ SS Grade 80 สำหรับเสาตั้งชั้นวาง หากขางอแน่นกว่าความหนาวัสดุ 1 เท่า ให้ขยับขึ้นหนึ่งขั้นในกลุ่มเกรดสำหรับงานขึ้นรูป
ขั้นตอนที่ 2: เลือกชนิดผิวเคลือบ
ผิวเคลือบเป็นตัวกำหนดว่าโปรไฟล์จะอยู่กลางแจ้งได้นานเท่าไร ม้วนเหล็กสำหรับขึ้นรูปมีสี่กลุ่มหลัก
GI คือชุบสังกะสีร้อน สังกะสีบริสุทธิ์ ราคาถูก ได้การพิสูจน์แล้ว เป็นค่ามาตรฐานสำหรับโปรไฟล์ในอาคารและงานหลังคาทั่วไป ส่วน GA คือชุบสังกะสีอะลูมิเนียม เป็นผิวเคลือบสังกะสีผสมที่ทาสีและเชื่อมได้ดีกว่า แต่ปกป้องขอบได้น้อยกว่า
GL หรือที่เรียกว่า AZ หรือ galvalume มีส่วนผสมโดยประมาณ 55% อะลูมิเนียม 43.4% สังกะสี และ 1.6% ซิลิกอน ให้อายุการต้านการกัดกร่อนยาวกว่า GI สองถึงสี่เท่าเมื่อใช้น้ำหนักผิวเคลือบเท่ากัน และเป็นวัสดุฐานของ COLORBOND และ ZINCALUME ในออสเตรเลีย ส่วน ZM คือสังกะสีอะลูมิเนียม มีความทนทานต่อการกัดกร่อนสูงกว่า และช่วยปกป้องขอบตัดได้ดีกว่า GI ที่น้ำหนักผิวเคลือบต่ำกว่า จึงได้รับความนิยมในงานหลังคาชายฝั่งและอุตสาหกรรม
ม้วนเหล็กพร้อมสีเพิ่มระบบสีจากโรงหลอด โดย PPGI ใช้ฐาน GI และ PPGL ใช้ฐาน GL วิธีนี้ตัดขั้นตอนการทาสีออกจากโรงงานของคุณ แต่ต้องออกแบบ เครื่องขึ้นรูป อย่างรอบคอบ เพื่อไม่ให้ลูกกลิ้งขีดผิวฟิล์ม
| การเคลือบ | ฐาน | การปกป้องขอบ | การใช้งานที่ดีที่สุด | ต้นทุน |
|---|
| GI (สังกะสี) | สังกะสี | ปานกลาง | โปรไฟล์ในอาคาร หลังคาต้นทุนต่ำ | ต่ำที่สุด |
| GA (ชุบสังกะสีอะลูมิเนียม) | โลหะผสมสังกะสี-เหล็ก | ต่ำ | การยึดเกาะของสี การเชื่อม | ต่ำ |
| GL / AZ (galvalume) | 55% Al-Zn | สูง | หลังคาชายฝั่ง แผงผนังอาคาร | ปานกลาง |
| ZM (Zn-Al-Mg) | สังกะสี + อะลูมิเนียม + แมกนีเซียม | สูงมาก | ขอบตัดเปิด งานอุตสาหกรรม | ระดับกลางถึงสูง |
| PPGI / PPGL | พร้อมสี | ขึ้นอยู่กับวัสดุฐาน | งานสถาปัตยกรรม แผงสี | สูง |
ขอบตัดคือจุดที่ผิวเคลือบเสียหายก่อนเสมอ GI และ ZM ให้การปกป้องแบบกัลวานิกที่ขอบตัด แต่ GL ไม่ให้ ดังนั้นขอบเหล็กที่เปิดต้องใช้ฟิล์มปกป้องหรือสารซีลในสภาพแวดล้อมที่มีเกลือ สมาคม American Galvanizers Association เผยแพร่ข้อมูลการกัดกร่อนของผิวเคลือบสังกะสีและสังกะสีโลหะผสม
ขั้นตอนที่ 3: กำหนดน้ำหนักผิวเคลือบ
น้ำหนักผิวเคลือบคือมวลของผิวเคลือบต่อพื้นที่หนึ่งตารางเมตรของม้วนเหล็ก วัดรวมทั้งสองด้าน ตัวแปรนี้กำหนดอายุการต้านการกัดกร่อนมากกว่าชนิดผิวเคลือบ ผู้ซื้อสองรายสั่งม้วนเหล็ก GI เหมือนกัน รายที่น้ำหนักผิวเคลือบเป็นสองเท่า จะได้โปรไฟล์ที่อยู่กลางแจ้งได้นานกว่าหลายปี
EN 10346 ใช้หน่วยกรัมต่อตารางเมตร ได้แก่ Z120, Z180, Z275, AZ150, ZM120 ส่วน ASTM A653 ใช้หน่วยออนซ์ต่อตารางฟุต ได้แก่ G30 ถึง G235 จุดเทียบเคียงคือ G90 เท่ากับประมาณ Z275, G60 เท่ากับประมาณ Z180 และ G40 เท่ากับประมาณ Z120
ช่วงที่ใช้งานจริงสำหรับม้วนเหล็กขึ้นรูป:
- โปรไฟล์ในอาคาร: Z120 ถึง Z180 (G40 ถึง G60)
- หลังคาทั่วไป: Z180 ถึง Z275 (G60 ถึง G90)
- หลังคาชายฝั่งและอุตสาหกรรม: Z275 หรือ AZ150 ขึ้นไป
- พร้อมสี: ผิวเคลือบฐาน Z180 ถึง Z275 ตามระดับการใช้งาน
น้ำหนักผิวเคลือบยังเปลี่ยนกระบวนการขึ้นรูปด้วย ผิวเคลือบที่หนาจะแตกออกตามรัศมีงอที่แคบ สำหรับงอที่รัศมีต่ำกว่าความหนา 1 เท่า ควรใช้ผิวเคลือบไม่เกิน Z275 หน้า อิทธิพลของวัสดุต่อการออกแบบเครื่องขึ้นรูป อธิบายว่าความแข็งของผิวเคลือบส่งผลต่อการสึกของลูกกลิ้งอย่างไร ศูนย์ GalvInfo Center เผยแพร่ตารางน้ำหนักผิวเคลือบที่ใช้ตั้งเกณฑ์การออกแบบเหล่านี้
ขั้นตอนที่ 4: กำหนดความหนาและความคลาดเคลื่อน
ความหนากำหนดความแข็งแรง น้ำหนัก และต้นทุน และยังกำหนดการทำงานของเครื่องด้วย ช่องลูกกลิ้ง กำลังขับ แรงตัด และค่าชดเชยงอ ล้วนคำนวณจากความหนาระบุเดียวกัน
| การใช้งาน | ความหนา | เกรดทั่วไป |
|---|
| หลังคาและผิวคลุมอาคาร | 0.4 ถึง 0.7 มม. | DX51D / CS Type B |
| แผงผนัง โปรไฟล์เพดาน | 0.5 ถึง 1.0 มม. | DX51D / DX52D |
| โครงชั้นและรางชั้นผนังแผ่นยิปซัม | 0.5 ถึง 1.6 มม. | DX51D / S250GD |
| รางสตรัท | 1.5 ถึง 3.0 มม. | S350GD |
| แป | 1.5 ถึง 3.0 มม. | S350GD / S450GD |
| เสาตั้งชั้นวางสินค้า | 1.5 ถึง 4.0 มม. | S450GD / SS Grade 80 |
ความคลาดเคลื่อนของความหนาสำคัญกว่าที่ผู้ซื้อม้วนเหล็กคิด EN 10346 อนุญาตความคลาดเคลื่อนประมาณ บวกลบ 0.05 มม. บนม้วนหนา 0.5 มม. และประมาณ บวกลบ 0.10 มม. บนม้วนหนา 2.0 มม. ส่วน ASTM A653 ใช้ช่วงความคลาดเคลื่อนใกล้เคียงกัน การเลื่อนไป 0.05 มม. เปลี่ยนค่าชดเชยงอและ การคำนวณความกว้างม้วน ซึ่งทำให้ขนาดโปรไฟล์สำเร็จรูปเปลี่ยนไป
มีสองคำที่โผล่ในใบเสนอราคาทุกฉบับ BMT คือความหนาโลหะฐาน คิดเฉพาะเหล็ก ส่วน TCT คือความหนารวมเมื่อรวมผิวเคลือบ เมื่อซื้อม้วนเหล็กให้เปรียบเทียบ BMT เสมอ เพราะผิวเคลือบเพิ่ม 0.02 ถึง 0.05 มม. ต่อด้าน ทำให้การเทียบ TCT ผิดเพี้ยน ดูรายละเอียดเพิ่มเติมที่ การคำนวณความกว้างและความหนาม้วนสำหรับการขึ้นรูป
ขั้นตอนที่ 5: คำนวณความกว้างม้วน
ความกว้างม้วนคือความกว้างของแผ่นเหล็กแบนที่ป้อนเข้าเครื่อง ไม่ใช่ความกว้างคลุมของโปรไฟล์ โปรไฟล์สำเร็จรูปคือแผ่นเหล็กที่ถูกงอ ดังนั้นม้วนต้องคลุมทุกขา แผ่นกลาง และรอยงอ
สูตรคือ ความกว้างม้วนเท่ากับความกว้างพัฒนา บวกค่าเผื่อตัดที่ขอบทั้งสองด้าน ความกว้างพัฒนาคือหน้าตัดของโปรไฟล์ก่อนม้วน รวมค่าชดเชยงอที่ทุกมุม สำหรับช่องรูป U อย่างง่าย คือ ฐานบวกขาสองด้านบวกค่าชดเชยงอ ส่วนแผงหลังคาที่ซับซ้อน ควรใช้โปรแกรมคำนวณโปรไฟล์หรือทดลองกับม้วนตัวอย่าง
ค่าเผื่อตัดอยู่ที่ 3 ถึง 5 มม. ต่อด้านสำหรับม้วนขอบโรงหลอด 5 ถึง 7 มม. สำหรับม้วนที่ตัดตามขนาด และมากกว่านั้นสำหรับวัสดุพร้อมสี เพราะขอบที่ตัดอาจทำให้สีแตกร้าว
ความกว้างมาตรฐานจากโรงหลอดคือ 914, 1000, 1219, 1250 และ 1524 มม. แต่มีโปรไฟล์น้อยมากที่ใช้ความกว้างนี้ตรงทั้งหมด การสั่งม้วนเหล็กตัดตามขนาดจากศูนย์บริการมักได้วัสดุคืน 3 ถึง 8% เมื่อเทียบกับการตัดจากความกว้างมาตรฐาน คู่มือ เครื่องคำนวณม้วนโลหะ ของเราอธิบายการคำนวณผลผลิตวัสดุ
การวางแผนน้ำหนักม้วนคำนวณตามความกว้าง ม้วน 10 ตัน หนา 0.5 มม. กว้าง 1000 มม. ได้ความยาวประมาณ 2,550 เมตร ส่วนน้ำหนักเท่ากันที่หนา 1.0 มม. กว้าง 1250 มม. ได้ความยาวประมาณ 1,020 เมตร ตัวเลขนี้กำหนดความถี่ที่ ตัวคลายม้วน ของคุณต้องหยุดเพื่อเปลี่ยนม้วน
ขั้นตอนที่ 6: ตรวจคุณภาพผิวและการจัดหาม้วน
สภาพผิวคือจุดที่ผู้ซื้อม้วนเหล็กพลาดมากที่สุด ม้วนขอบโรงหลอดมาด้วยมุมมนและความคลาดเคลื่อนของความกว้างที่แคบ ม้วนที่ตัดตามขนาดจะมีขอบตัดแบบตัดด้วยเครื่อง ซึ่งอาจมีคราบคม คราบคมทำให้ลูกกลิ้งถูกขีด เกิดรอยข้ามในลายดอก และปรากฏเป็นคลื่นที่ขอบบนโปรไฟล์สำเร็จรูป
ตรวจสามอย่างเมื่อรับม้วน:
- สภาพขอบ ความสูงของคราบคมต่ำกว่า 0.05 มม. สำหรับขอบที่ตัด และไม่มีรอยฉีกขาดคลื่น
- ข้อบกพร่องของผิว รอยจากลูกกลิ้ง รอยขีด คราบน้ำมัน จุดสนิมที่ปลายม้วน
- ความโค้งตามยาว ความโค้งของแผ่นในแนวข้ามซึ่งทำให้การเบี่ยงเบนที่ชุดขึ้นรูปแย่งลง
หากตรวจสอบไม่ได้ตอนรับม้วน ให้ซื้อจากโรงหลอดหรือศูนย์บริการที่มีใบรับรองการทดสอบที่ได้รับการรับรองในแต่ละใบสั่งซื้อ ใบรับรองควรระบุเกรด ผิวเคลือบ น้ำหนักผิวเคลือบ ชั้นความคลาดเคลื่อนของความหนา และหมายเลขม้วน เก็บใบรับรองหนึ่งฉบับต่อหนึ่งม้วนเหล็ก
สุดท้าย ให้จับคู่ม้วนให้เหมาะกับเครื่อง ตรวจเส้นผ่านศูนย์ภายในของม้วนเทียบกับแกนยึดของ เครื่องคลายม้วน โดย 508 มม. เป็นมาตรฐาน และ 610 มม. พบบ่อย ตรวจเส้นผ่านศูนย์ภายนอกของม้วนเทียบกับช่วงการเดินของแกนยึด และน้ำหนักม้วนเทียบกับพิกัดของตัวคลายม้วน หากคุณซื้อม้วนมาตรฐานและประมวลผลเองในโรงงาน คำตอบที่เหมาะสมคือ สายตัดแถบ หรือ สายตัดตามความยาว
ข้อผิดพลาดที่พบบ่อยในการเลือกม้วนเหล็ก
- ซื้อเกรดที่ถูกที่สุดและผ่านได้แค่เฉียด ๆ ม้วนเหล็กคุณภาพระดับพอใช้มีต้นทุนต่อตันต่ำกว่า แต่ต้นทุนต่อปีสูงกว่า รอยแตกที่ขอบ ความแตกต่างของค่าดัดกลับ และงานที่ถูกตีค้นกินความประหยัดนั้นไปหมด
- มองข้ามผิวเคลือบที่ขอบตัด โปรไฟล์ GL ในโซนชายฝั่งจะเสียหายที่ขอบตัด ไม่ใช่ที่ผิวหน้า
- เทียบ TCT แทน BMT ผู้ขายที่เสนอความหนารวมเมื่อรวมผิวเคลือบ อาจซ่อนฐานเหล็กที่บางกว่าไว้ใต้ผิวเคลือบหนา
- สั่งม้วนความกว้างมาตรฐานสำหรับโปรไฟล์เฉพาะ การตัดออก 40 มม. จากม้วน 1250 มม. ทุกเมตร คือภาษีวัสดุ 3% ถาวร
- ข้ามใบรับรองการทดสอบ หากไม่มีใบรับรอง คุณจะตามหาม้วนเหล็กที่มีปัญหากลับไปหาล็อตที่มีปัญหาไม่ได้ ทุก เครื่องขึ้นรูปตามสั่งซื้อ ที่เราส่งมอบจึงแนบแผ่นสเปกม้วนที่แนะนำไว้ด้วยเหตุผลนี้
Believe Industry Company ช่วยอย่างไร
การเลือกม้วนเหล็กคือคำถามแรกที่ผู้ซื้อทุกรายถามเรา ทุกสายการผลิตที่เราสร้างเริ่มจากแผ่นสเปกม้วน วิศวกรของเราจะรับแบบโปรไฟล์ มาตรฐานของตลาดเป้าหมาย และสภาพแวดล้อมที่มีการกัดกร่อน แล้วล็อกเกรด ผิวเคลือบ น้ำหนักผิวเคลือบ ความหนา และความกว้างให้แน่นอนก่อนที่ลูกกลิ้งตัวแรกจะถูกกลึง
เราปรับตั้งสายการผลิตสำหรับหลังคา DX51D ในยุโรป พีเรียน S350GD ในตะวันออกกลาง ชั้นวาง SS Grade 50 ในอเมริกาเหนือ และม้วน Z275 ในออสเตรเลีย ส่งแบบโปรไฟล์และที่ตั้งโครงการของคุณมาให้เรา เราจะส่งคืนสเปกม้วนเหล็กที่แนะนำ การตั้งค่าเครื่อง และข้อเสนอราคาที่ตรงกับทั้งสองอย่าง


 English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



