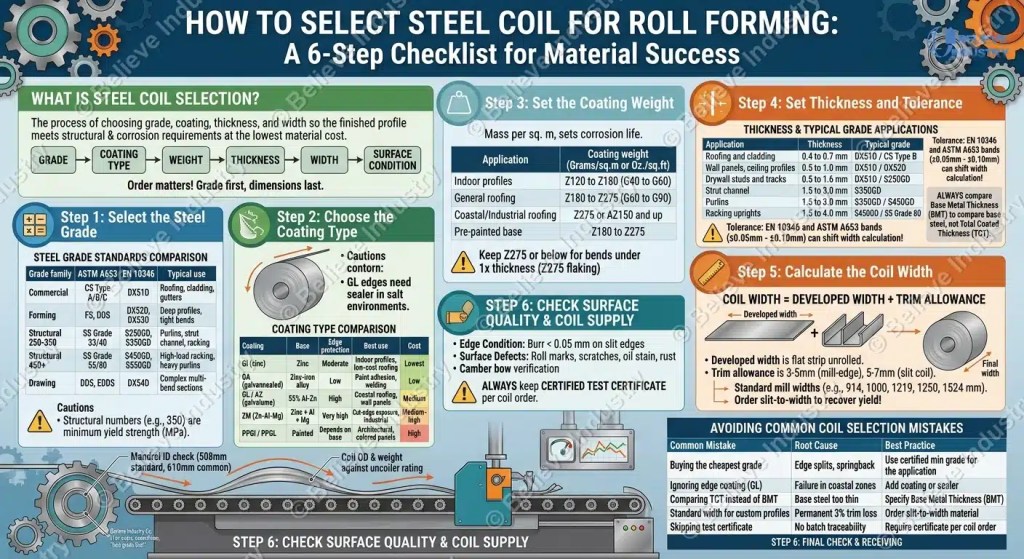
Memilih gegelung keluli yang salah ialah kesilapan paling mahal dalam kilang roll forming. Gegelung keluli biasanya 60 hingga 70% daripada kos profil siap. Pilih gred salah dan profil gagal di bawah beban. Pilih salutan salah dan karat muncul dalam setahun. Pilih ketebalan salah dan persediaan mesin perlu berubah.
Cara memilih gegelung keluli untuk roll forming berkisar kepada enam keputusan. Gred keluli. Jenis salutan. Berat salutan. Ketebalan. Lebar gegelung. Keadaan permukaan. Setiap satu memetakan kepada standard, nombor, dan tetapan mesin. Panduan ini meliputi kesemuanya enam dengan spesifikasi yang digunakan di Amerika Utara, Eropah, Australia, dan Timur Tengah.
Believe Industry Company telah membina barisan roll forming selama lebih 15 tahun dan menghantar mesin ke 20+ negara. Kami telah menyaksikan pembeli kerugian puluhan ribu dolar akibat ralat spesifikasi gegelung. Ini ialah senarai semak yang kami berikan kepada jurutera kami sendiri.
Apakah Pemilihan Gegelung Keluli?
Pemilihan gegelung keluli ialah proses memilih gred keluli gegelung, jenis salutan, berat salutan, ketebalan, dan lebar supaya profil siap memenuhi keperluan struktur dan kakisan pada kos bahan terendah.
Susunan penting. Gred dahulu, kerana ia menetapkan kekuatan dan kebolehbentukan. Salutan kedua, kerana ia menetapkan jangka hayat perkhidmatan. Ketebalan dan lebar terakhir, kerana ia menetapkan konfigurasi mesin dan hasil bahan. barisan Mesin Roll Forming yang dibina untuk satu spesifikasi gegelung tidak boleh sekadar menjalankan yang lain. Spesifikasi gegelung keluli ialah kontrak antara pembekal bahan, pembina mesin, dan pembeli profil.
Langkah 1: Pilih Gred Keluli
Gred keluli menetapkan kekuatan hasil, kebolehbentukan, dan kebolehkimpalan. Roll forming sesuai untuk keluli hasil tinggi kerana proses membengkok dan bukannya meregang, jadi anda mendapat lebih kekuatan per milimeter berbanding pengecapan. Kebanyakan gegelung keluli yang dijual untuk roll forming disalut, dan gred serta salutan biasanya datang daripada standard yang sama.
ASTM A653 meliputi lembaran galvanis celup panas dan galvanneal di Amerika Utara. Gred dibaca CS Type A/B/C untuk keluli komersial, FS untuk pembentukan, DDS untuk lukisan, dan SS Grade 40/50/80 untuk struktur. SS Grade 40 bermaksud hasil minimum 275 MPa, SS Grade 80 bermaksud 550 MPa. ASTM International memegang jadual penuh.
EN 10346 meliputi keluli bersalut celup panas berterusan di Eropah dan sebahagian besar Asia. Gred pembentukan ialah DX51D hingga DX54D. Gred struktur ialah S250GD, S350GD, S450GD, S550GD, di mana nombor ialah kekuatan hasil minimum dalam MPa. CEN menerbitkan EN 10346.
| Keluarga gred | ASTM A653 | EN 10346 | Kegunaan biasa |
|---|
| Komersial | CS Type A/B/C | DX51D | Bumbung, kelongsong, tali air |
| Pembentukan | FS, DDS | DX52D, DX53D | Profil dalam, bengkok ketat |
| Struktur 250-350 | SS Grade 33/40 | S250GD, S350GD | Purlin, saluran strut, rak |
| Struktur 450+ | SS Grade 55/80 | S450GD, S550GD | Rak beban tinggi, purlin berat |
| Lukisan | DDS, EDDS | DX54D | Bahagian pelbagai bengkok kompleks |
Pasaran lain menambah standard mereka sendiri. Jepun dan Korea menggunakan JIS G3302 (SGCC, SGC440). Australia menggunakan AS 1397 (G250, G300, G550). Panduan roll forming keluli kekuatan tinggi meliputi apa yang berubah apabila anda beralih daripada gegelung 250 MPa kepada 550 MPa.
Peraturan am: DX51D atau CS Type B untuk bumbung dan kelongsong ringan. S350GD atau SS Grade 50 untuk purlin dan saluran strut. S450GD atau SS Grade 80 untuk tiang rak. Jika kaki membengkok lebih ketat daripada 1x ketebalan bahan, naik satu langkah dalam keluarga gred pembentukan.
Langkah 2: Pilih Jenis Salutan
Salutan menentukan berapa lama profil bertahan di luar rumah. Empat keluarga menguasai gegelung keluli roll forming.
GI ialah celup panas galvanis, zink tulen. Murah, terbukti, pilihan lalai untuk profil dalaman dan bumbung am. GA ialah galvanneal, salutan zink beralloi yang mengecat dan mengimpal lebih baik tetapi melindungi tepi kurang.
GL, yang juga dipanggil AZ atau galvalume, mengandungi kira-kira 55% aluminium, 43.4% zink, dan 1.6% silikon. Ia memberikan jangka hayat kakisan dua hingga empat kali ganda berbanding GI pada berat salutan yang sama dan merupakan asas bagi COLORBOND dan ZINCALUME di Australia. ZM ialah zink-aluminium-magnesium. Ia melindungi tepi potongan lebih baik daripada GI pada berat salutan yang lebih rendah, menjadikannya popular untuk bumbung pantai dan perindustrian.
Gegelung pra-cat menambah sistem cat di kilang, PPGI pada asas GI dan PPGL pada asas GL. Ia menghapuskan langkah mengecat dari kilang anda tetapi memerlukan reka bentuk Mesin Roll Forming yang teliti supaya penggelek tidak menggores filem tersebut.
| Salutan | Asas | Perlindungan tepi | Penggunaan terbaik | Kos |
|---|
| GI (zink) | Zink | Sederhana | Profil dalaman, bumbung kos rendah | Terendah |
| GA (galvannealed) | Aloi zink-besi | Rendah | Lekatan cat, kimpalan | Rendah |
| GL / AZ (galvalume) | 55% Al-Zn | Tinggi | Bumbung pantai, panel dinding | Sederhana |
| ZM (Zn-Al-Mg) | Zink + Al + Mg | Sangat tinggi | Pendedahan tepi potongan, perindustrian | Sederhana hingga tinggi |
| PPGI / PPGL | Dicat | Bergantung pada asas | Seni bina, panel berwarna | Tinggi |
Tepi potongan adalah tempat salutan gagal dahulu. GI dan ZM menawarkan perlindungan galvanik di tepi potongan. GL tidak, jadi tepi keluli terdedah memerlukan filem pelindung atau pengedap dalam persekitaran masin. American Galvanizers Association menerbitkan data kakisan mengenai salutan zink dan zink-aloi.
Langkah 3: Tetapkan Berat Salutan
Berat salutan ialah jisim salutan per meter persegi gegelung keluli, diukur jumlah kedua-dua belah. Ia menentukan jangka hayat kakisan lebih daripada jenis salutan. Dua pembeli boleh memesan gegelung keluli GI yang sama, dan yang mempunyai berat salutan dua kali ganda mendapat profil yang tahan beberapa tahun lebih lama di luar.
EN 10346 menggunakan gram per meter persegi: Z120, Z180, Z275, AZ150, ZM120. ASTM A653 menggunakan auns per kaki persegi: G30 hingga G235. Persilangan: G90 bersamaan kira-kira Z275, G60 bersamaan kira-kira Z180, G40 bersamaan kira-kira Z120.
Julat praktikal untuk gegelung keluli Roll Forming:
- Profil dalaman: Z120 hingga Z180 (G40 hingga G60)
- Bumbung am: Z180 hingga Z275 (G60 hingga G90)
- Bumbung pantai dan perindustrian: Z275 atau AZ150 ke atas
- Pra-cat: salutan asas Z180 hingga Z275 bergantung pada pendedahan
Berat salutan juga mengubah proses pembentukan. Salutan tebal berkeping pada jejari lentur ketat. Untuk lentur di bawah 1x ketebalan, kekalkan salutan pada Z275 atau di bawah. Halaman pengaruh bahan ke atas reka bentuk Mesin Roll Forming merangkumi cara kekerasan salutan menjejaskan haus penggelek. GalvInfo Center menerbitkan jadual berat salutan di sebalik peraturan reka bentuk ini.
Langkah 4: Tetapkan Ketebalan dan Toleransi
Ketebalan mengawal kekuatan, berat, dan kos. Ia juga memacu mesin. Jurang penggelek, kuasa pemacu, daya pemotongan, dan elaun lentur semua menganggap satu ketebalan nominal.
| Aplikasi | Ketebalan | Gred biasa |
|---|
| Bumbung dan lapisan | 0.4 to 0.7 mm | DX51D / CS Type B |
| Panel dinding, profil siling | 0.5 to 1.0 mm | DX51D / DX52D |
| Stud dan landasan drywall | 0.5 to 1.6 mm | DX51D / S250GD |
| saluran sokongan | 1.5 to 3.0 mm | S350GD |
| Purlin | 1.5 to 3.0 mm | S350GD / S450GD |
| Tiang rak | 1.5 to 4.0 mm | S450GD / SS Grade 80 |
Toleransi ketebalan lebih penting daripada yang disangka oleh pembeli gegelung keluli. EN 10346 membenarkan lebih kurang tambah atau tolak 0.05 mm pada gegelung 0.5 mm dan lebih kurang tambah atau tolak 0.10 mm pada gegelung 2.0 mm. ASTM A653 berjalan dalam jalur yang serupa. Perubahan 0.05 mm mengubah elaun lentur dan pengiraan lebar gegelung, yang mengalih dimensi profil siap.
Dua istilah muncul dalam setiap sebut harga. BMT ialah ketebalan logam asas, keluli sahaja. TCT ialah ketebalan bersalut keseluruhan. Sentiasa bandingkan BMT apabila anda membeli gegelung keluli. Salutan menambah 0.02 hingga 0.05 mm setiap sisi dan mengelirukan perbandingan TCT. Untuk butiran lanjut, lihat pengiraan lebar dan ketebalan gegelung untuk Roll Forming.
Langkah 5: Kira Lebar Gegelung
Lebar gegelung ialah lebar jalur rata gegelung keluli yang memberi makan kepada mesin. Ia bukan lebar penutup profil. Profil siap ialah jalur yang dibengkokkan, jadi gegelung mesti menutupi setiap kaki, web, dan lenturan.
Formula: lebar gegelung bersamaan lebar terbina tambah elaun trim pada kedua-dua tepi. Lebar terbina ialah keratan rentas profil yang tidak digulung, termasuk elaun lentur di setiap penjuru. Untuk saluran U mudah, itu asas tambah dua kaki tambah elaun lentur. Untuk panel bumbung kompleks, gunakan perisian profil atau gegelung ujian.
Elaun trim ialah 3 hingga 5 mm setiap sisi untuk gegelung tepi-kilang, 5 hingga 7 mm untuk gegelung belah, dan lebih lagi untuk bahan pra-cat di mana tepi belah boleh meretak cat.
Lebar kilang standard ialah 914, 1000, 1219, 1250, dan 1524 mm. Sedikit profil menggunakan ini dengan tepat. Memesan gegelung keluli belah-ke-lebar dari pusat perkhidmatan biasanya memulihkan hasil 3 hingga 8% berbanding memangkas lebar standard. Kalkulator gegelung logam kami merangkumi matematik hasil.
Perancangan berat gegelung mengikut lebar. Gegelung 10 tan 0.5 mm x 1000 mm berjalan lebih kurang 2,550 meter. Tanage sama dalam 1.0 mm x 1250 mm berjalan lebih kurang 1,020 meter. Nombor itu menentukan berapa kerap uncoiler anda berhenti untuk pertukaran gegelung.
Langkah 6: Semak Kualiti Permukaan dan Bekalan Gegelung
Keadaan permukaan ialah tempat pembeli gegelung keluli melakukan kesilapan. Gegelung tepi-kilang tiba dengan penjuru membulat dan toleransi lebar ketat. Gegelung belah mempunyai tepi terkikir yang boleh membawa burr. Burr menggores penggelek, melangkau dalam corak bunga, dan muncul sebagai gelombang tepi dalam profil siap.
Cari tiga perkara semasa penerimaan:
- Keadaan tepi. Ketinggian burr di bawah 0.05 mm untuk tepi belah, tiada koyakan bergerigi.
- Cacat permukaan. Tanda roll, calar, noda minyak, tompok karat di hujung gegelung.
- Camber. Lengkungan melintasi jalur yang memburukkan ketidaksejajaran melalui stesen roll.
Jika anda tidak dapat memeriksa semasa penerimaan, beli daripada kilang atau pusat perkhidmatan dengan sijil ujian tersijil bagi setiap pesanan. Sijil harus menyatakan gred, salutan, berat salutan, kelas toleransi ketebalan, dan nombor gegelung. Simpan satu sijil bagi setiap gegelung keluli.
Akhirnya, padankan gegelung dengan mesin. Semak diameter dalam gegelung berbanding mesin decoiler mandrel, 508 mm adalah standard dan 610 mm biasa. Semak diameter luar gegelung berbanding pergerakan mandrel dan berat gegelung berbanding penarafan uncoiler. barisan pembelahan atau barisan potong mengikut panjang ialah jawapan yang betul jika anda membeli gegelung induk dan memprosesnya secara dalaman.
Kesilapan Pemilihan Gegelung Keluli Biasa
- Membeli gred paling murah yang hampir gagal. Gegelung keluli marginal kos kurang setiap tan dan lebih setiap tahun. Keretakan tepi, variasi springback, dan tolakan makan penjimatan.
- Mengabaikan salutan pada tepi potongan. Profil GL di zon pantai gagal di tepi potongan, bukan pada muka.
- Membanding TCT dan bukannya BMT. Pembekal yang memetik ketebalan bersalut keseluruhan boleh menyembunyikan asas keluli lebih nipis di bawah salutan tebal.
- Memesan gegelung lebar standard untuk profil tersuai. Memangkas 40 mm daripada gegelung 1250 mm setiap meter ialah cukai kekal 3% ke atas bahan.
- Melangkau sijil ujian. Tanpa sijil anda tidak dapat mengesan gegelung keluli rosak kembali ke kelompok rosak. Setiap Mesin Roll Forming tersuai yang kami hantar termasuk helaian spesifikasi gegelung yang disyorkan atas sebab ini.
Cara Believe Industry Company Membantu
Cara memilih gegelung keluli ialah soalan pertama yang ditanya oleh setiap pembeli kepada kami. Setiap barisan yang kami bina bermula dengan helaian spesifikasi gegelung. Jurutera kami mengambil lukisan profil, standard pasaran sasaran, dan persekitaran kakisan, kemudian mengunci gred, salutan, berat salutan, ketebalan, dan lebar sebelum penggelek pertama dipotong.
Kami telah mengkonfigurasikan barisan untuk bumbung DX51D di Eropah, purlin S350GD di Timur Tengah, rak SS Grade 50 di Amerika Utara, dan gegelung Z275 di Australia. Hantar kepada kami profil dan lokasi projek anda. Kami akan mengembalikan spesifikasi gegelung keluli yang disyorkan, konfigurasi mesin, dan cadangan yang sepadan dengan kedua-duanya.






 English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia








