ciri pengiraan lebar gegelung

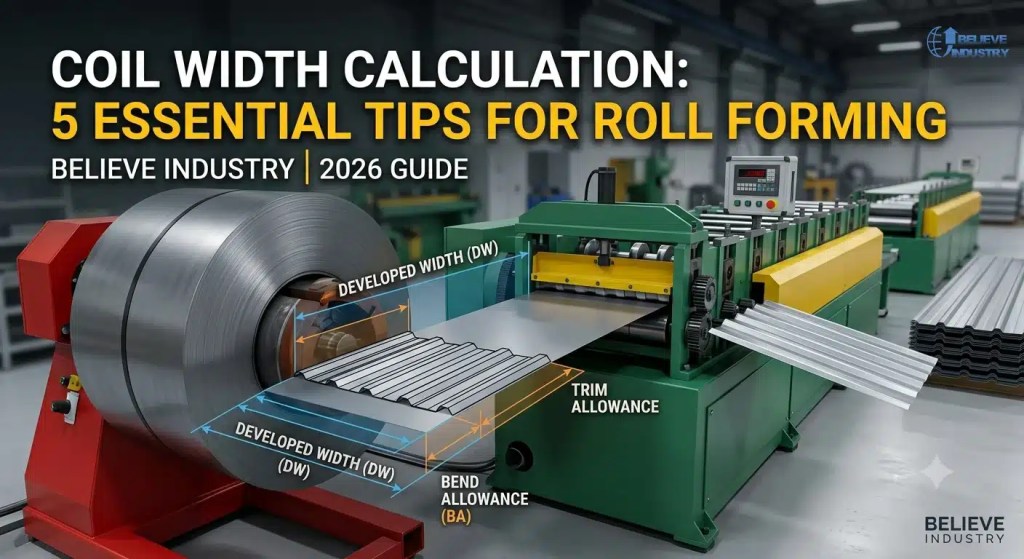
Pengiraan Lebar Gegelung: 5 Petua Lebar Profil 2026

Perlukan Mesin Pembentuk Gulungan untuk Projek Anda?
Dapatkan sebut harga percuma daripada Believe Industry — 15+ tahun pembuatan pembentukan gulung tersuai.
Minta Sebut Harga Muat Turun Katalog

Setiap projek pembentukan gulungan bermula dengan gegelung. Sebelum anda memotong satu stesen gulungan atau mereka bentuk corak bunga, anda memerlukan lebar gegelung yang tepat. Jika salah, anda akan membazirkan keluli, memesongkan profil atau mengikis keseluruhan kelompok. Lakukan dengan betul dan hasil bahan anda kekal tinggi, tepi anda kekal bersih dan mesin anda berjalan pada kelajuan penuh.

Pengiraan lebar gegelung untuk pembentukan gulung bukanlah satu tekaan. Ia merupakan latihan kejuruteraan yang tepat berdasarkan geometri profil, elaun lenturan dan elaun kemasan. Believe Industry Company telah mengkonfigurasi barisan pembentukan gulung selama lebih 15 tahun, menghantar ke lebih 20 buah negara. Kami telah melihat setiap kesilapan lebar gegelung dalam buku ini. Panduan ini menerangkan lima faktor terpenting yang menentukan pemilihan lebar dan ketebalan gegelung anda.

Apakah Pengiraan Lebar Gegelung dalam Pembentukan Gulungan?

Pengiraan lebar gegelung ialah proses menentukan lebar jalur rata yang diperlukan untuk menghasilkan profil bentuk gulungan tertentu. Profil yang anda lihat di bahagian keluar mesin bermula sebagai jalur rata di bahagian masuk. Lebar jalur tersebut menentukan segala-galanya di hilir.

Konsep asasnya mudah. Anda mengambil keratan rentas profil, membuka setiap selekoh kembali sehingga rata, dan menambah jumlah lebar rata. Jumlah itu ialah lebar profil yang telah dibangunkan. Kemudian anda menambah elaun kemasan untuk pengkondisian tepi dan ricih. Hasilnya ialah lebar gegelung yang anda pesan daripada kilang keluli.

Tetapi pelaksanaannya mempunyai nuansa. Elaun lenturan berubah dengan ketebalan bahan, jejari lenturan dan kekuatan alah bahan. Profil yang dilukis di atas kertas pada lebar penutup 100mm mungkin memerlukan gegelung 108mm atau 112mm bergantung pada pembolehubah tersebut. talian mesin membentuk roll mesti direka bentuk di sekitar lebar gegelung yang betul dari hari pertama. A mesin membentuk gulungan dulang kabel Dibina untuk lebar dulang 300mm memerlukan spesifikasi gegelung yang berbeza daripada yang dibina untuk dulang 150mm. Pengiraan didahulukan, kemudian reka bentuk mesin disusuli.

Faktor 1: Lebar Profil yang Dibangunkan

Lebar profil yang dibangunkan ialah panjang rata bahan yang diperlukan untuk membentuk keratan rentas akhir. Anggapkannya sebagai membuka gulungan profil kembali ke keadaan rata asalnya. Setiap kaki, setiap jaring dan setiap selekoh menyumbang kepada jumlah keseluruhan.

Untuk mengira lebar yang dibangunkan, anda memerlukan lukisan profil dengan semua dimensi. Anda mengukur setiap segmen rata. Kemudian anda mengira elaun selekoh untuk setiap sudut yang dibentuk. Jumlah semua segmen rata ditambah semua elaun selekoh adalah sama dengan lebar yang dibangunkan.

Contohnya, saluran-U ringkas dengan tapak 40mm dan dua kaki 20mm pada sudut 90 darjah kelihatan seperti memerlukan 80mm bahan. Tetapi setiap selekoh 90 darjah menggunakan bahan melalui jejari selekoh. Lebar sebenar yang dibangunkan mungkin 84mm atau 86mm bergantung pada jejari dalam dan ketebalan bahan. Mendapatkan nombor ini dengan betul adalah langkah pertama dalam sebarang pengiraan lebar gegelung.

Jurutera menggunakan perisian pengiraan lebar profil seperti COPRA atau dataM untuk mengautomasikan proses ini untuk profil yang kompleks. mesin membentuk gulungan jahitan berdiri Profil dengan berbilang kaki dan selekoh balik boleh mempunyai 8 hingga 12 sudut yang terbentuk. Pengiraan manual untuk selekoh sebanyak itu mengundang ralat. Perisian mengendalikannya dalam beberapa saat. Tetapi anda masih perlu memahami matematik di sebalik perisian untuk mengesahkan outputnya.

lebar profil yang dibangunkan

Faktor 2: Formula Elaun Bend

Elaun lenturan ialah panjang bahan yang digunakan dalam selekoh. Apabila jalur rata melalui stesen gulungan dan membentuk sudut, bahan tersebut meregang di bahagian luar dan memampat di bahagian dalam. Paksi neutral, di antara kedua-duanya, kekal pada panjang yang sama. Elaun lenturan mengira panjang arka paksi neutral tersebut.

Formula lebar piawai untuk elaun lengkungan ialah:

BA = (pi / 180) x A x (R + K x T)

Di mana:

  • BA = Elaun Bengkok
  • A = Sudut lentur dalam darjah
  • R = Jejari selekoh dalam
  • K = Faktor-K (kedudukan paksi neutral, biasanya 0.30 hingga 0.50 untuk pembentukan gulungan)
  • T = Ketebalan bahan

Faktor-K adalah di mana pengalaman penting. Untuk bahan nipis (0.3 hingga 0.8mm), faktor-K 0.33 adalah perkara biasa. Untuk bahan struktur yang lebih tebal (2.0 hingga 4.0mm), 0.40 hingga 0.45 berfungsi dengan lebih baik. Keluli kekuatan tinggi dengan kekuatan alah yang tinggi mungkin memerlukan faktor-K yang berbeza sama sekali. Institut Besi dan Keluli Amerika menyediakan data rujukan untuk faktor-K mengikut gred dan temper keluli.

Faktor-K yang salah bermaksud elaun selekoh yang salah. Elaun selekoh yang salah bermaksud lebar yang dibangunkan yang salah. Dan lebar yang dibangunkan yang salah bermaksud anda memesan lebar gegelung yang salah. Ralat tersebut merebak melalui keseluruhan rantaian pengeluaran. mesin membentuk roll jubin bumbung logam Profil dengan 6 selekoh dan ralat faktor-K 0.02mm boleh mengalihkan jumlah lebar yang dibangunkan sebanyak 3 hingga 5mm. Itu sudah cukup untuk menyebabkan gelombang tepi atau herotan profil pada panel siap.

formula elaun lenturan

Faktor 3: Elaun Potongan dan Elaun Tepi

Sisa trim ialah bahan yang dipotong dari tepi jalur semasa atau selepas pembentukan. Kebanyakan garisan pembentukan gulungan termasuk pemangkasan tepi untuk memastikan tepi yang bersih dan konsisten pada profil siap. Trim ini bukan pilihan. Tanpanya, variasi tepi celah dari kilang akan muncul sebagai tepi profil beralun atau tidak konsisten.

Elaun kemasan standard ialah 3 hingga 7mm setiap sisi, bergantung pada kualiti belahan gegelung masuk anda. Gegelung yang dibekalkan oleh kilang dengan tepi yang dipotong kilang memerlukan kurang kemasan. Gegelung belahan selebar dari pusat servis mungkin memerlukan lebih banyak. mesin membentuk gulungan lembaran beralun biasanya memangkas 5mm setiap sisi pada gegelung 914mm untuk mencapai lebar penutup 904mm yang bersih.

Formula lebar gegelung keseluruhan anda ialah:

Lebar Gegelung = Lebar yang Dibangunkan + (2 x Elaun Trim)

Sesetengah profil memerlukan lebih banyak kemasan. Bahan yang telah dicat dengan kemasan hiasan memerlukan kemasan yang lebih lebar untuk mengelakkan keretakan cat pada tepi celah. Profil struktur seperti rak palet tegak mungkin melangkau pemangkasan sepenuhnya jika toleransi profil membenarkannya. Spesifikasi gegelung harus mendokumentasikan strategi pemangkasan anda dengan jelas. Apabila mesin membentuk gulungan dua lapisan menjalankan dua profil daripada gegelung yang sama, strategi pemangkasan mesti mengambil kira kedua-dua geometri profil.

sisa trim dan elaun tepi

Faktor 4: Pemilihan Ketebalan

Pemilihan ketebalan memacu setiap keputusan lain dalam proses pembentukan gulungan. Ketebalan bahan menentukan kiraan stesen gulungan, saiz motor pemacu, daya pemotongan dan elaun lenturan itu sendiri. Pilih ketebalan yang salah dan keseluruhan pengiraan gegelung akan gagal.

Julat ketebalan biasa mengikut aplikasi:

PermohonanJulat KetebalanProfil Lazim
Bumbung dan pelapisan dinding0.3 hingga 0.8 mmBeralun, IBR, jahitan berdiri
Kancing dan trek drywall0.4 hingga 2.0 mmC-stud, trek U-trak
Saluran strut1.5 hingga 3.0 mmP1000, saluran-C
Rak palet1.5 hingga 4.0 mmTegak, rasuk kotak
Rel panduan lif2.0 hingga 6.0 mmRel-T, panduan berongga

Ketebalan juga mempengaruhi hasil bahan. Keluli yang lebih tebal berharga lebih tinggi setiap meter tetapi memberikan kapasiti struktur yang lebih tinggi. Panel bumbung jahitan berdiri yang menggunakan gegelung 0.5mm menghasilkan lebih banyak meter linear setiap tan berbanding mesin yang sama yang menggunakan gegelung 0.8mm. Pemilihan ketebalan anda harus sepadan dengan keperluan struktur tanpa terlalu menentukan. Pangkalan data piawaian antarabangsa ASTM mentakrifkan toleransi ketebalan untuk gegelung keluli tergelek panas, tergelek sejuk dan bersalut yang digunakan dalam pembentukan gulungan.

An Mesin membentuk gulungan lembaran IBR Menggunakan BMT 0.47mm (ketebalan logam asas) memenuhi keperluan SANS 994 Afrika Selatan untuk bumbung kediaman. Profil yang sama pada BMT 0.8mm memenuhi aplikasi gudang perindustrian. Geometri profil yang sama, formula lebar yang dibangunkan sama, tetapi pemilihan ketebalan yang berbeza mengubah spesifikasi gegelung dan konfigurasi mesin.

pemilihan ketebalan

Faktor 5: Hasil Bahan dan Pengoptimuman Gegelung

Pengoptimuman gegelung adalah tentang mendapatkan produk siap yang paling banyak daripada setiap tan keluli. Setiap milimeter sisa trim dan setiap elaun lenturan yang salah dikira akan mengurangkan hasil bahan anda. Sepanjang setahun pengeluaran, kesilapan kecil akan menyebabkan pembaziran bertan-tan keluli.

Tiga amalan memacu pengoptimuman gegelung:

1. Susun celah gegelung mengikut lebar dan kemasan yang telah anda bangunkan. Lebar kilang standard seperti 914mm, 1000mm dan 1250mm adalah mudah tetapi jarang sepadan dengan profil anda. Lebar celah tersuai menghapuskan keperluan untuk memangkas bahan berlebihan. Pengilang yang menjalankan Mesin membentuk gulungan C-strut untuk saluran P1000 (41x41mm) memerlukan lebar yang dibangunkan kira-kira 105mm. Memesan gegelung celah-ke-lebar 112mm dan bukannya memotong daripada standard 1250mm menjimatkan 8 hingga 10% pada kos bahan setiap meter linear.

2. Profil sarang untuk berkongsi lebar gegelung. Jika anda menghasilkan berbilang profil, semak sama ada dua boleh berkongsi lebar gegelung yang sama. Gegelung 200mm mungkin berfungsi untuk stud papan gipsum 92mm dan trek 150mm jika lebar yang dibangunkan adalah hampir. Penyarang profil mengurangkan inventori gegelung dan memudahkan pesanan. Tukarannya adalah pembaziran yang sedikit lebih banyak pada profil yang lebih sempit, tetapi penjimatan inventori selalunya melebihi kehilangan bahan.

3. Jejaki penggunaan gegelung dengan pemantauan digital. Sistem PLC moden merekodkan penggunaan gegelung setiap syif, setiap profil dan setiap larian pengeluaran. Data ini mendedahkan corak pembaziran yang tidak dapat dilihat oleh penjejakan manual. talian mesin membentuk roll dengan penjejakan gegelung bersepadu boleh menandakan penurunan hasil 2% dalam masa nyata. Pusat GalvInfo menawarkan panduan tentang kualiti tepi gegelung dan kesannya terhadap hasil bahan untuk keluli bersalut tergalvani dan Galvalume.

hasil bahan dan pengoptimuman gegelung

Lebar Gegelung vs Ketebalan: Rujukan Pantas

ParameterLebar GegelungKetebalan Bahan
Apa yang ditentukannyaLebar liputan profil, kualiti tepiKiraan stesen gulung, kuasa pemacu
Asas pengiraanLebar yang dibangunkan + elaun lenturan + kemasanKeperluan struktur + ketersediaan standard
Toleransi tipikaltambah atau tolak 0.5 mmtambah atau tolak 0.02 mm
Kesan ralatSkrap, gelombang tepi, herotan profilKerosakan gulungan, beban motor yang berlebihan, springback
Tuas pengoptimumanLebar celah tersuai, sarang profilPadankan dengan spesifikasi struktur, elakkan spesifikasi berlebihan

Kesilapan Lebar Gegelung Biasa yang Perlu Dielakkan

Mengabaikan springback dalam elaun selekoh. Keluli berkekuatan tinggi mempunyai spring belakang yang lebih baik berbanding keluli lembut. Jika anda mengira elaun lenturan untuk keluli lembut tetapi menggunakan gegelung berkekuatan tinggi, lebar yang telah dibangunkan adalah salah. Tambahkan 1 hingga 2% bahan tambahan untuk profil berkekuatan tinggi bagi mengimbangi spring belakang.

Menggunakan dimensi kertas tanpa faktor-K. Lukisan profil menunjukkan dimensi siap. Ia tidak menunjukkan kedudukan paksi neutral. Tanpa faktor-K yang betul, elaun lenturan anda hanyalah anggaran, bukan pengiraan. Sentiasa sahkan faktor-K dengan sampel ujian sebelum membuat pesanan gegelung.

Terlupa kemasan pada gegelung yang telah dicat. Retakan gegelung yang dicat pada tepi celah semasa pembentukan. Anda memerlukan 5 hingga 7mm kemasan setiap sisi untuk menanggalkan tepi yang retak. Langkau kemasan dan tepi profil anda akan kelihatan kasar dan gagal diperiksa. Ini adalah salah satu ralat spesifikasi gegelung yang paling biasa kami lihat.

Memesan lebar standard dan bukannya celah tersuai. Gegelung 1000mm untuk profil yang memerlukan lebar yang dibangunkan 960mm membazirkan 40mm setiap meter linear. Lebih daripada gegelung 5 tan, itu bersamaan dengan 200 meter keluli yang dibazirkan. Lebar celah tersuai sedikit lebih mahal setiap kilogram tetapi menjimatkan lebih banyak hasil. Penjejakan penggunaan gegelung menjadikan pembaziran ini kelihatan dan boleh diukur.

Bagaimana Percaya Industri Pendekatan Pengiraan Gegelung

Setiap garisan pembentukan gulung yang kami bina bermula dengan lukisan profil. Jurutera kami mengira lebar yang dibangunkan, menggunakan elaun lenturan yang betul untuk bahan yang ditentukan dan menambah elaun kemasan berdasarkan keadaan gegelung yang masuk. Kemudian, kami menyatakan lebar gegelung yang tepat pada helaian data mesin.

Proses ini telah diperhalusi selama lebih 15 tahun dan merentasi lebih 20 buah negara. Kami telah mengkonfigurasi talian untuk profil jubin bumbung logam di Eropah, Profil helaian IBR di Afrika Selatan, dan Saluran C-strut di Amerika Utara. Setiap pasaran mempunyai lebar gegelung standard yang berbeza, gred bahan yang berbeza dan jangkaan kemasan yang berbeza. Pengiraan lebar gegelung menyesuaikan diri dengan kesemuanya.

Kami menyediakan helaian spesifikasi gegelung lengkap dengan setiap mesin. Ia menyenaraikan lebar yang dibangunkan, elaun lengkungan setiap sudut, faktor-K yang digunakan, elaun trim dan cadangan lebar gegelung akhir. Pelanggan kami boleh menyerahkan helaian ini terus kepada pembekal keluli mereka. Tiada tekaan, tiada percubaan dan kesilapan di tingkat pengeluaran.

Soalan Lazim Pengiraan Lebar Gegelung Roll Forming

Apakah perbezaan antara lebar yang dibangunkan dan lebar gegelung?

Lebar yang dibangunkan ialah panjang bahan rata yang diperlukan untuk membentuk profil, dikira daripada geometri profil dan elaun lenturan. Lebar gegelung ialah lebar jalur sebenar yang anda pesan daripada kilang, yang bersamaan dengan lebar yang dibangunkan ditambah elaun kemasan pada kedua-dua tepi.

Bagaimanakah saya mengira elaun lenturan untuk pembentukan gulungan?

Gunakan formula BA = (pi / 180) x A x (R + K x T), dengan A ialah sudut lengkungan dalam darjah, R ialah jejari lengkungan dalam, K ialah faktor-K (0.33 hingga 0.45 untuk kebanyakan pembentukan gulungan), dan T ialah ketebalan bahan. Jumlahkan elaun lengkungan untuk semua sudut dalam keratan rentas profil.

Faktor-K apakah yang perlu saya gunakan untuk keluli berkekuatan tinggi?

Mulakan dengan 0.40 untuk keluli berkekuatan tinggi dengan kekuatan alah melebihi 350 MPa dan sahkan dengan sampel ujian. Bahan berkekuatan tinggi mengalihkan paksi neutral ke luar, meningkatkan faktor-K berbanding keluli lembut di mana 0.33 adalah standard.

Berapakah elaun trim yang saya perlukan setiap sisi?

Kemasan standard ialah 3 hingga 5mm setiap sisi untuk gegelung tepi-kisar. Untuk gegelung celah-ke-lebar dari pusat servis, gunakan 5 hingga 7mm. Gegelung yang telah dicat memerlukan minimum 5 hingga 7mm untuk menghilangkan keretakan cat pada tepi celah. Sentiasa dokumentasikan strategi kemasan dalam spesifikasi gegelung anda.

Bolehkah saya menggunakan lebar gegelung yang sama untuk berbilang profil?

Ya, jika lebar yang dibangunkan cukup dekat untuk berkongsi lebar celah tunggal. Ini dipanggil penyarangan profil. Ia mengurangkan inventori gegelung dan memudahkan pesanan. Tukarannya adalah pembaziran yang lebih sedikit pada profil yang lebih sempit, tetapi penjimatan inventori biasanya melebihi kehilangan bahan.

Bagaimanakah ketebalan bahan mempengaruhi pengiraan lebar gegelung?

Ketebalan memasuki formula elaun lenturan secara langsung melalui pembolehubah T. Bahan yang lebih tebal bermaksud elaun lenturan yang lebih besar untuk sudut dan jejari yang sama. Profil pada 0.5mm dan profil yang sama pada 1.0mm akan mempunyai lebar yang dikembangkan yang berbeza walaupun dimensi siap kelihatan sama.

Apakah toleransi lebar gegelung biasa untuk pembentukan gulungan?

Tambah atau tolak 0.5mm untuk gegelung celah-ke-lebar. Tambah atau tolak 2mm untuk gegelung tepi-kisar. Toleransi yang ketat penting untuk profil dengan margin tepi sempit atau lebar penutup yang tepat. Spesifikasi gegelung anda harus menyatakan kelas toleransi yang diperlukan.

Bagaimanakah saya boleh mengoptimumkan penggunaan gegelung merentasi pelbagai barisan pengeluaran?

Jejaki penggunaan gegelung setiap profil menggunakan sistem PLC anda. Kenal pasti profil dengan lebar yang dibangunkan yang serupa dan satukannya kepada lebar gegelung yang dikongsi. Pesan lebar celah tersuai dan bukannya saiz kilang standard. Semak strategi pengoptimuman gegelung anda setiap suku tahun untuk mengetahui perubahan dalam hasil bahan.

Kemas kini terakhir: 4 Ogos 2026

Log Perubahan Artikel:

  • 4 Ogos 2026: Penerbitan awal. Meliputi lebar profil yang dibangunkan, formula elaun lenturan, pengurusan sisa trim, pemilihan ketebalan dan strategi pengoptimuman gegelung untuk profil pembentukan gulung.

Pencetus Ulasan Seterusnya:

  1. Semakan piawai ASTM atau EN baharu yang mempengaruhi spesifikasi toleransi lebar gegelung
  2. Perubahan dalam cadangan faktor-K untuk gred keluli kekuatan tinggi lanjutan
  3. Teknologi pemotongan gegelung baharu mengurangkan elaun kemasan standard di bawah 3mm
  4. Perubahan besar dalam lebar standard gegelung keluli global yang mempengaruhi reka bentuk perkakas pembentukan gulungan
  5. Believe Industry mengeluarkan alat perisian pengiraan gegelung yang dikemas kini untuk pelanggan

Jadual Kandungan

Kemas Kini Baharu

Temui lebih banyak daripada Believe Industry Company| Roll Forming Machine Manufacturer, Supplier & Exporter

Langgan sekarang untuk terus membaca dan mendapatkan akses kepada arkib penuh.

Teruskan membaca