Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
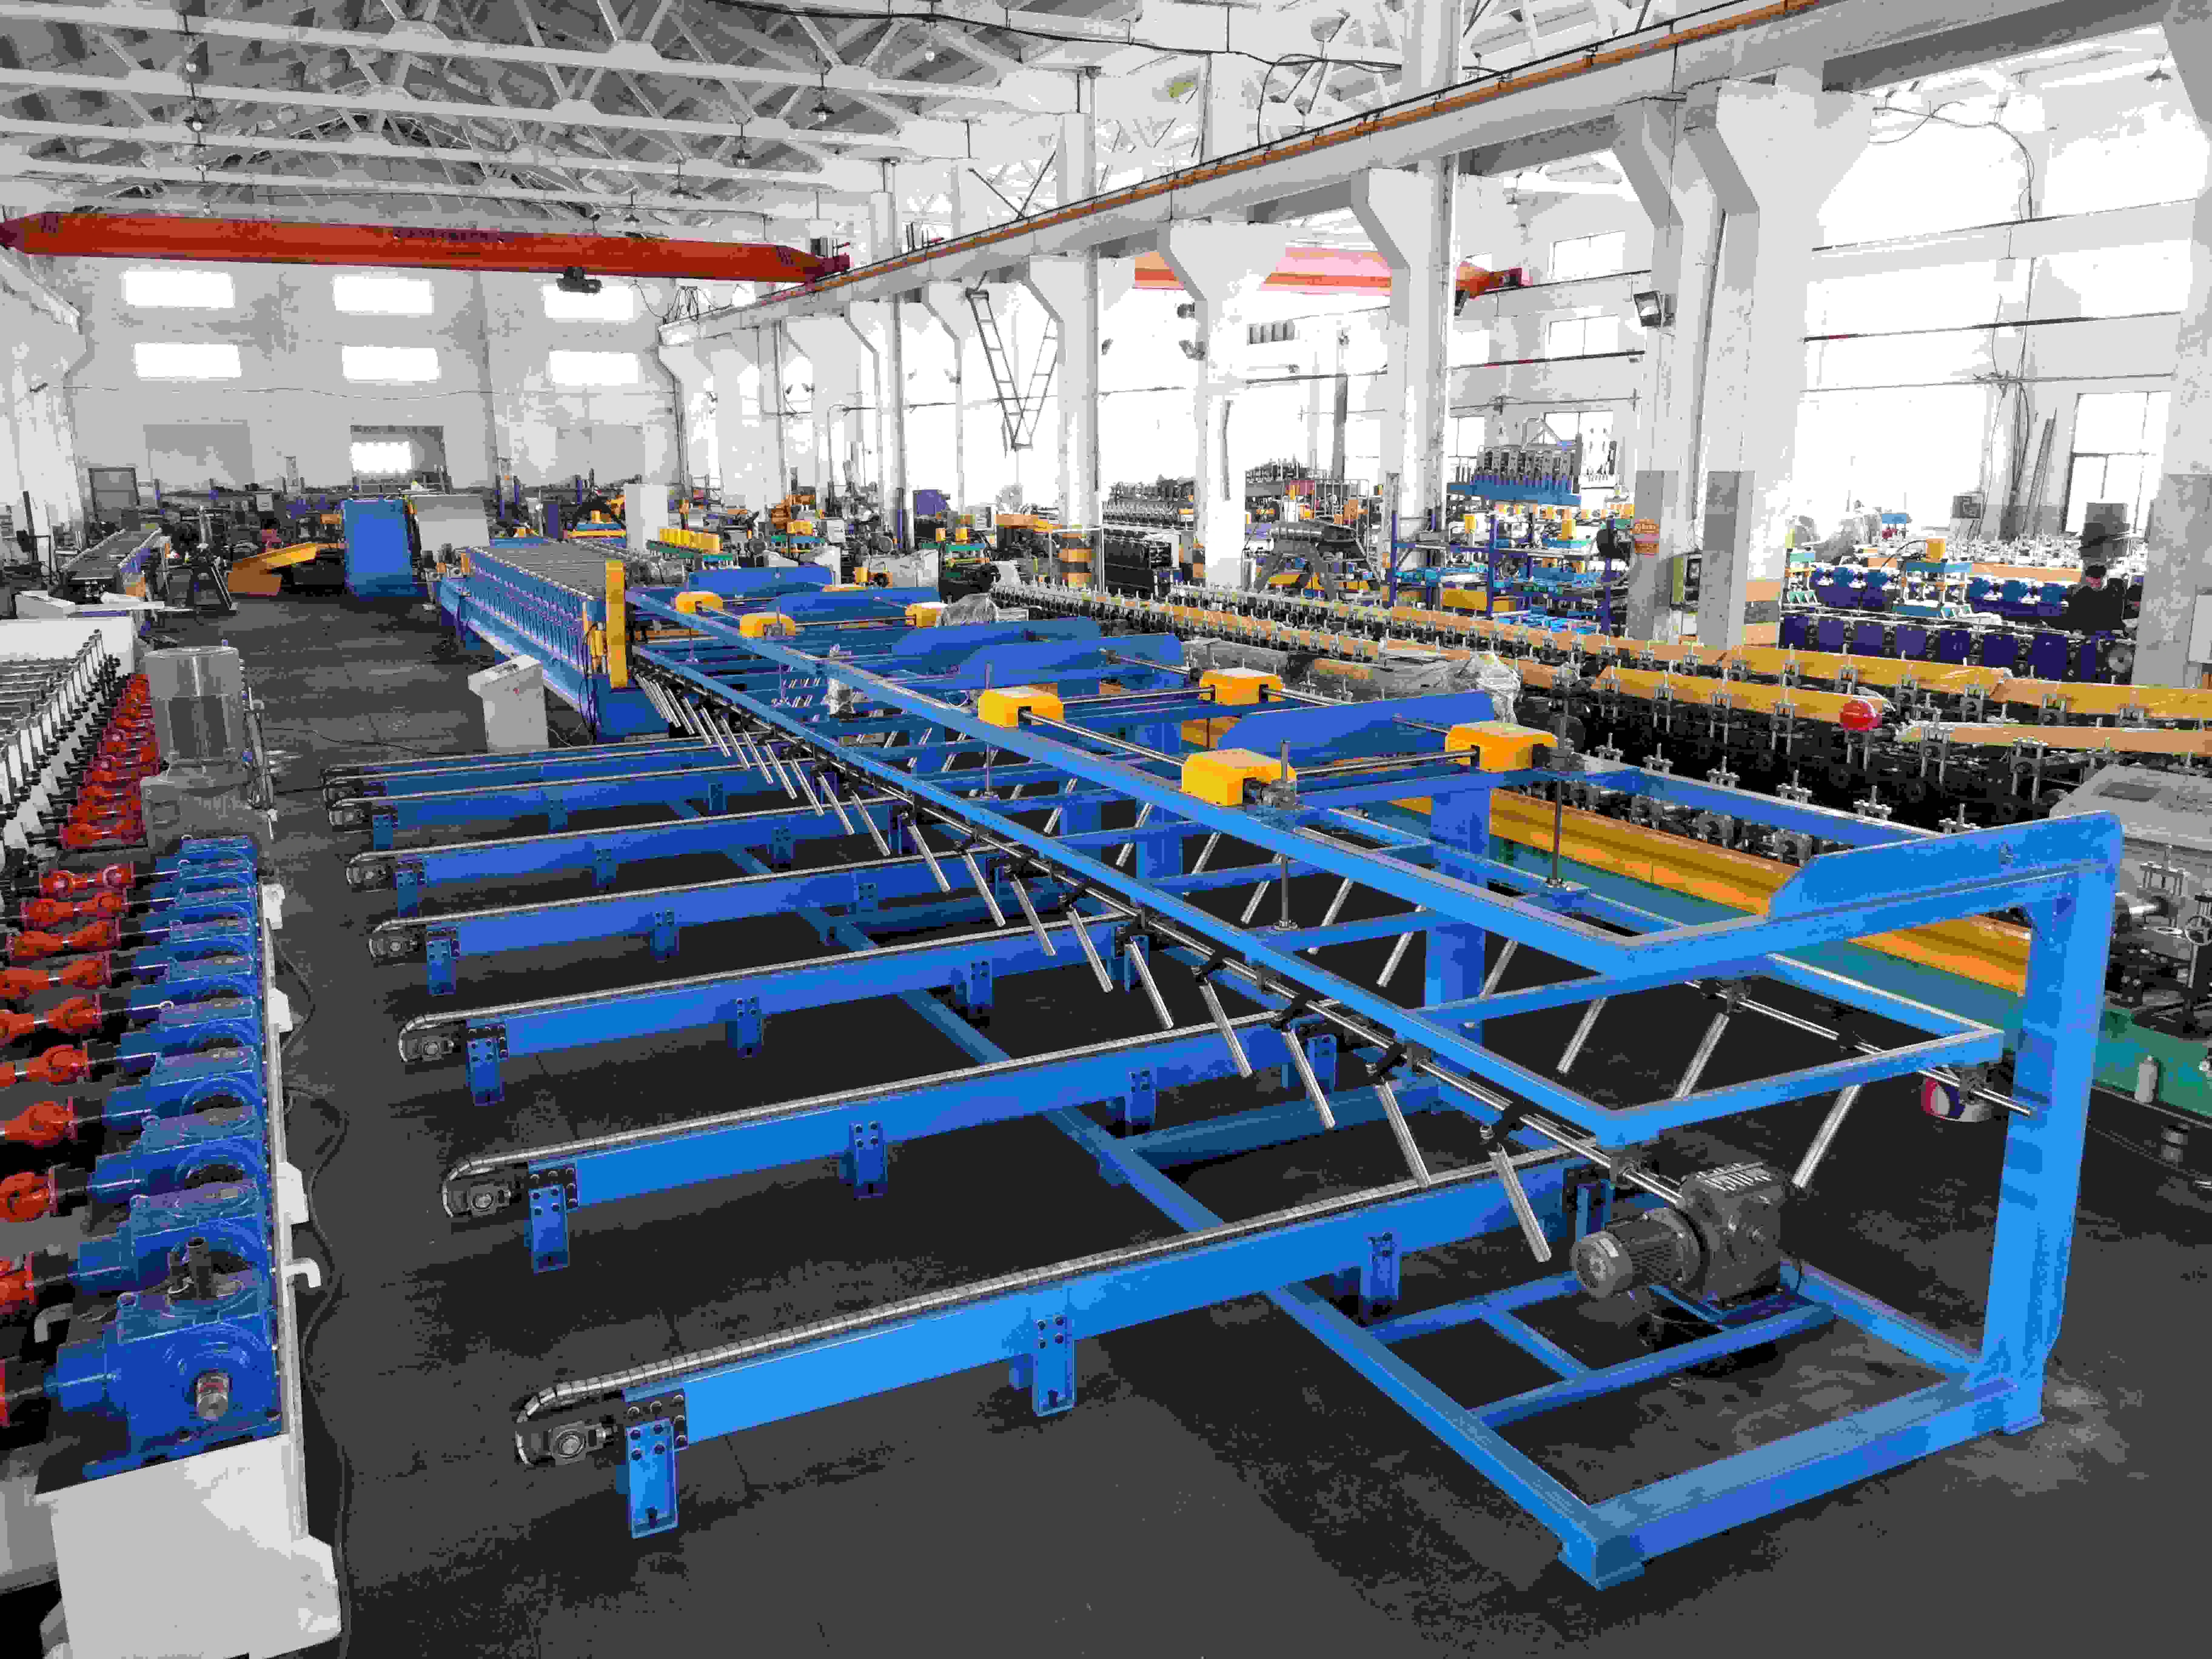
Jawapan ringkas: Mesin roll forming dua lapis menyusun dua set penggelek lengkap pada satu rangka dasar, satu di atas yang lain, dan menjalankan satu dek pada satu masa. Ia menjimatkan ruang lantai dan modal, bukan menambah jam. Binaan standard membentuk gegelung bersalut 0,3 hingga 0,8 mm pada 8 hingga 15 m/min merentasi 16 hingga 22 stesen setiap dek.
Kebanyakan pembeli datang dengan harapan dua profil serentak. Hampir tiada mesin roll forming dua lapis berbuat demikian. Pemacu, unit hidraulik dan gunting dikongsi, dan klac mengunci satu dek sementara dek lain diam. Anda mendapat keluwesan dua mesin dengan keluaran satu mesin.
Pertukaran ini sesuai untuk bengkel yang menjual dua profil dalam satu pasaran. Ia tawaran buruk bagi kilang yang sudah berjalan dua syif untuk satu profil. Berikut ialah perbezaannya, angka di belakangnya, dan kesilapan gegelung yang paling mahal pada mesin roll forming dua lapis.
Enam modul membentuk mesin roll forming dua lapis. Gegelung masuk dari satu hujung, kepingan siap keluar dari hujung satu lagi, dan seorang pengendali mengendalikan panel.
Pemilihan dek ialah tuas pada rangka kecil dan anjakan hidraulik pada rangka besar. Klac gigi memaut aci pemacu dek yang dipilih. Pada binaan 7,5 kW kerja sama dilakukan dari panel kawalan, lebih mudah bagi pengendali dan lebih mahal.
Pertukaran pada mesin roll forming dua lapis mengambil 10 hingga 20 minit, dan sedikit sahaja kerja sepana. Kebanyakannya pengesahan: laluan aktif betul, ketebalan gegelung sepadan dek itu, panjang potong sepadan profil. Terlepas pemeriksaan dan dua kepingan pertama setiap kelompok menjadi sisa.
Mengapa tidak jalankan kedua dek mesin roll forming dua lapis serentak? Satu motor utama, satu kotak gear, satu set rantai, satu unit hidraulik. Dua dek serentak memerlukan dua kali kuasa terpasang, dua gunting dan kawalan yang menjejaki dua laluan jalur. Mesin itu wujud. Ia dua baris berkongsi rangka, dan harganya hampir sama dengan dua baris.
Pemotongan menentukan sama ada mesin roll forming dua lapis mengekalkan toleransi. Gunting selepas potong bergerak bersama jalur dan memotong semasa berjalan, jadi kilang tidak berhenti antara kepingan, dan panjang kekal pada lebih kurang 1,5 mm bagi 3 m. Pada dek bawah, pembuangan serpihan lebih penting daripada baris satu lapis, kerana gunting berada dekat plat tapak.
Rangka dan pemacu berulang pada setiap binaan. Set penggelek dan pemandu sisi tidak, kerana itu satu bengkel boleh melayani seluruh pasaran dengan mesin roll forming dua lapis yang sama dan alat berbeza.
| Pasangan | Dek atas | Dek bawah | Di mana ia dijual |
|---|---|---|---|
| Beralun campur trapezoid | Beralun 762 mm | Trapezoid 1000 mm | Afrika, Timur Tengah, GCC |
| IBR campur beralun | IBR 686 mm atau 890 mm | Beralun 762 mm | Afrika selatan |
| PBR campur panel AG | Panel AG | Panel R | AS dan Kanada, gegelung 42 hingga 43 inci |
| Bumbung campur pelapisan dinding | Trapezoid 1000 mm | Profil dinding 1000 mm | Eropah, Australia |
| Jubin campur beralun | Jubin 1000 hingga 1200 mm | Beralun 762 mm | Kediaman dan pengubahsuaian |
Dua peraturan menentukan apa di atas. Letakkan dek yang paling jarang diselenggara di bawah, kerana akses dek bawah lebih sempit pada setiap rangka yang kami bina. Kemudian imbangkan beban: set penggelek lebih berat di bawah supaya rangka kekal stabil pada lebar gegelung penuh.
Pasangan juga menentukan bil sisa potong. Gegelung 1250 mm yang menyuap trapezoid 1000 mm meninggalkan 250 mm pada rusuk dan tepi, iaitu 20 peratus keluli. Sebut harga kedua dek bersama, atau profil kedua pada mesin roll forming dua lapis akan kelihatan lebih murah daripada sebenarnya.
Halaman profil dengan dimensi penuh: kepingan beralun, kepingan IBR, trapezoid lebar, jubin logam dan sambungan tegak. Halaman induk mesin roll forming kepingan logam menyenaraikan seluruh keluarga.
Ini angka pada mesin roll forming dua lapis standard kami. Bilangan stesen dikira setiap dek, bukan untuk mesin keseluruhan, dan ketebalan di hujung atas julat ialah mesin berbeza daripada hujung bawah.
| Parameter | Binaan standard | Kesan pada talian |
|---|---|---|
| Lebar gegelung | 1000 hingga 1250 mm | Lebar muka penggelek dan lejang pemandu |
| Ketebalan bahan | 0,3 hingga 0,8 mm | Jarak penggelek, saiz motor, daya potong |
| Had alah | 235 hingga 550 MPa | Bilangan stesen dan kekukuhan aci |
| Stesen pembentukan | 16 hingga 22 setiap dek | Kemasan permukaan dan ketepatan rusuk |
| Diameter syaf | 70 hingga 80 mm, keluli 45# | Lenturan pada lebar penuh |
| Bahan penggelek | 45# tempa, krom 0,05 mm | Haus salutan pada gegelung bercat |
| Motor utama | 5,5 hingga 7,5 kW | Kelajuan pada ketebalan maksimum |
| Stesen hidraulik | 4,0 hingga 5,5 kW | Kitaran potong dan pilihan dekoiler |
| Kelajuan kerja | 8 hingga 15 m/min | Keluaran setiap syif dan setiap dek |
| Kawalan | PLC Panasonic atau Siemens, HMI sentuh | Toleransi panjang dan kiraan kelompok |
| Toleransi panjang | lebih kurang 1,5 mm bagi 3 m | Pemasangan di tapak dan pembaziran |
| Bekalan kuasa | 380 V, 50 Hz, tiga fasa | Saiz penjana di tapak |
Melebihi 0,8 mm pada lebar 1250 mm, minta aci 90 mm dan motor 11 kW. Rangka, klac dan gunting membesar bersamanya. Mesin roll forming dua lapis untuk 1,2 mm yang dibina pada rangka 0,5 mm ialah kesilapan spesifikasi paling kerap kami lihat, dan biasanya datang daripada menyalin helaian data baris satu lapis.
Kelajuan juga penting. Mesin roll forming dua lapis dengan dua dek pada satu motor 7,5 kW berjalan 8 hingga 15 m/min tanpa beban dan menetap sekitar 10 hingga 12 m/min pada gegelung bercat 0,5 mm, kerana dek yang diam masih membebani rangkaian aci.
Kedua dek jarang berjalan pada ketebalan sama. Tetapkan jalur masing-masing dan label rak gegelung selaras dengannya.
| Dek | Bahan | Jalur ketebalan | Hasil alah | Lebar gegelung |
|---|---|---|---|---|
| Beralun atas | GI, PPGI | 0,18 hingga 0,40 mm | 235 hingga 350 MPa | 914 hingga 1000 mm |
| Trapezoid bawah | PPGI, Galvalume | 0,35 hingga 0,70 mm | 235 hingga 450 MPa | 1000 hingga 1250 mm |
| IBR atas | PPGI, GI | 0,30 hingga 0,80 mm | 235 hingga 550 MPa | 940 hingga 1250 mm |
| Jubin bawah | PPGI, aluminium | 0.40 hingga 0.60 mm | 235 hingga 350 MPa | 1000 hingga 1250 mm |
| Pelapisan dinding | PPGI, PPGL | 0,30 hingga 0,60 mm | 235 hingga 450 MPa | 1000 hingga 1250 mm |
Kesilapan mahal ialah memasukkan gegelung trapezoid ke dek beralun. Jalur 0,7 mm yang dipaksa melalui penggelek yang dilaras untuk 0,3 mm bukan sekadar terbentuk buruk. Ia menandakan muka penggelek, dan penggelek bertanda memindahkan tanda itu ke setiap kepingan selepasnya. Kami pernah melihat satu gegelung salah menyebabkan satu set penggelek pada mesin roll forming dua lapis berhenti kerja selama seminggu untuk digilap.
Label rak mengikut dek, bukan mengikut warna. Gegelung bercat datang dalam lebih banyak warna daripada bilangan dek di kebanyakan bengkel, dan warna tidak memberitahu apa-apa tentang ketebalan.
Penjimatan boleh diukur. Kos juga. Letakkan kedua-duanya pada satu helaian sebelum menandatangani pesanan mesin roll forming dua lapis.
| Item | Dua baris satu lapis | Satu mesin dua lapis |
|---|---|---|
| Ruang lantai | Dua tapak tambah dua rak gegelung | Satu tapak, 40 hingga 50 peratus kurang |
| Modal awal | Dua dekoiler, kabinet, unit hidraulik | 20 hingga 30 peratus lebih rendah |
| Keluaran | Kedua profil serentak | Satu profil pada satu masa |
| Pengendali | Satu setiap baris pada puncak | Satu untuk kedua dek |
| Penyetelan | Tiada antara profil | 10 hingga 20 minit setiap pertukaran |
| Masa henti | Bebas setiap baris | Terikat, satu kerosakan menghentikan kedua-duanya |
| Akses penyelenggaraan | Terbuka di kedua-dua sisi | Dek bawah dicapai dari dalam rangka |
Baris terakhir inilah yang dipandang rendah pembeli. Mesin roll forming dua lapis lebih tinggi daripada baris tunggal, dek bawah terletak antara plat tengah dan tapak, dan membersihkan kesesakan di situ lebih lama daripada mesin berasingan.
Pandangan kami lurus. Bawah 400 meter persegi bengkel, atau dengan had bekalan 30 kW, mesin roll forming dua lapis satu-satunya cara menjual dua profil. Dengan lantai dan kuasa yang cukup, dua baris tunggal mengalahkannya setiap bulan sepanjang tahun.
Ada jumlah di mana mesin roll forming dua lapis berhenti menguntungkan. Titik kami sekitar 500 t sebulan bagi kedua profil digabung.
Kirakan. Pada 0,5 mm dan 1250 mm, satu tan gegelung kira-kira 204 m jalur, jadi 500 t lebih kurang 102 km. Pada 12 m/min itu 8,500 minit berjalan, sekitar 18 syif lapan jam. Dua profil yang mengisi 18 syif sebulan sesuai.
Di bawah garis itu mesin roll forming dua lapis menang dari segi modal dan ruang. Di atasnya, baris tunggal kedua menang dari segi hasil dan risiko. Angka itu bukan undang-undang. Ia bergerak dengan harga jualan dan corak syif anda, tetapi lebih baik daripada brosur yang menjanjikan jimat separuh segala-galanya.
Empat daripadanya disertakan pada kebanyakan binaan mesin roll forming dua lapis. Selebihnya disebut harga setiap projek, dan setiap satu menggerakkan harga penghantaran pada tertib yang diketahui.
| Item | Standard | Pilihan |
|---|---|---|
| Pembuka gegelung | 5 t manual | 5 t atau 10 t hidraulik |
| Pemacu | Pemacu rantai | Kotak gear setiap dek |
| Pertukaran dek | Tuas klac manual | Anjakan pneumatik atau hidraulik |
| Pemotongan | Gunting hidraulik selepas pembentukan | Potong servo menjejak untuk kelajuan tinggi |
| Pengendalian produk | Meja keluar tanpa pemacu | Halaman penyusun automatik kami |
| Bahan penggelek | Keluli 45#, disadur krom | Keluli galas GCr15 |
| Galas | HRB | SKF, FAG, NSK |
| Kawalan | Butang tekan campur pembilang | Skrin sentuh, memori kelompok, sokongan jauh |
Dua pilihan paling cepat balik modal pada mesin roll forming dua lapis. Dekoiler hidraulik menghapuskan pemuatan gegelung manual dan sepuluh minit pertukaran bersamanya. Satu Halaman penyusun automatik kami melindungi lapisan cat pada kepingan terakhir setiap timbunan, iaitu kepingan yang diperiksa pelanggan sebelum membayar.
Hantar empat perkara dan sebut harga mesin roll forming dua lapis berhenti menjadi tekaan.
Daripada itu kami membina kedua set penggelek dalam Copra, mensimulasikan corak bunga setiap dek, dan mengesahkan bilangan stesen sebelum keluli dipotong. Jika satu profil tiada dalam pustaka kami, halaman profil tersuai menyenaraikan apa yang perlu ada pada lukisan, dan katalog mesin kepingan logam mempunyai katalog penuh rangka dan pilihan.
Bahan mentah biasanya bermula di garisan belahan, yang memotong gegelung induk kepada dua lebar yang diperlukan dek anda. Membeli satu lebar induk dan memotongnya sendiri sering menjadikan mesin roll forming dua lapis berdaya maju, kerana kedua dek berjalan dari satu pembelian gegelung.
Kami telah membina mesin roll forming sejak 2005, dengan lebih 80 jurutera dan juruteknik dan lebih 500 mesin di lebih 50 negara, di bawah ISO 9001 dan CE. Profil yang dibina mengikut piawaian nasional disemak berdasarkan piawaian itu sebelum penghantaran. Untuk pasaran AS dan Kanada, Metal Building Manufacturers Association. menerbitkan jadual panel dan beban yang akan disebut pelanggan anda. Pemasang bekerja mengikut amalan perincian NRCA , dan American Galvanizers Association meliputi bahagian salutan zink dalam spesifikasi.
Di mana bumbung memerlukan kemasan, mesin penutup rabung biasanya dibeli bersama mesin roll forming dua lapis, supaya rabung, tepi dan salur keluar dari alat yang sepadan.
S: Bolehkah mesin roll forming dua lapis menjalankan kedua profil serentak?
S: Berapa banyak ruang lantai dijimatkan mesin dua lapis?
S: Apakah kelajuan pengeluaran mesin roll forming dua lapis?
S: Berapa lama untuk menukar dek?
S: Bolehkah setiap dek menggunakan ketebalan keluli berbeza?
S: Bolehkah saya menambah profil ketiga kemudian?
S: Berapa banyak penyelenggaraan diperlukan dek bawah?
S: Adakah mesin roll forming dua lapis berbaloi di bawah 500 tan sebulan?
Dikemas kini terakhir: 2026-11-02
Log Perubahan Artikel
2026-11-02: Penulisan semula penuh halaman 763. Teks 2025 diganti, ditambah urutan pemilihan dek dan klac, lima pasangan profil dengan pasaran, jadual spesifikasi 12 baris, jalur ketebalan setiap dek, perbandingan dengan dua baris, peraturan 500 tan, FAQ lapan soalan dan log perubahan.
Pencetus Semakan Seterusnya
Pasangan dek baharu dikeluarkan untuk pasaran AS atau GCC
Pergerakan harga keluli melebihi 15 peratus
Perubahan ketinggian rangka standard atau julat aci
Terima kasih atas minat anda terhadap Believe Industry. Pasukan kejuruteraan kami akan menghubungi anda dalam masa 24 jam.
Panduan Membeli & Teknologi Mesin & Tips Penjagaan
A roll forming machine price ranges from 20,000 for a basic stud and...
Baca lagiCable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Baca lagiBillboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Baca lagiHeavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Baca lagi
