Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
Jawapan ringkas: Mesin pembentuk gulung kepingan IBR menukar gegelung tergalvani kepada profil bumbung dan dinding Inverted Box Rib yang digunakan di seluruh Afrika Selatan. Barisan standard menjalankan jalur 0.4 hingga 0.8 mm melalui 18 hingga 22 dirian pembentuk pada 10 hingga 12 m/min, kemudian memotong setiap kepingan dengan acuan hidraulik sepadan profil. Dua lukisan menentukan perkakas: IBR 686 dan IBR 890. Kedua-duanya mengekalkan tinggi rusuk 37 mm.
Profil ini mudah diterangkan tetapi sukar dihasilkan dengan baik. Rusuk trapezoid, pengeras pada setiap lembah, dan tindihan tepi yang perlu kedap di tapak. Mesin yang mendapat tinggi rusuk dengan tepat masih boleh gagal pada bentuk tindihan atau panjang potongan.
Kami telah membina lini roll forming sejak 2005 dan menghantarnya ke lebih 50 negara. Halaman ini kekal bersama mesin kepingan IBR: perkakas, susun atur, pemotongan, penukaran profil dan semakan pra-penghantaran. Untuk geometri profil dan piawaian Afrika Selatan, baca Kepingan Bumbung IBR. Bagi perbandingan pembekal dan harga, gunakan panduan membeli mesin pembentuk gulung kepingan bumbung.
IBR bermaksud Inverted Box Rib. Rusuk trapezoid ditekan naik dari lembah rata, dengan rusuk pengeras kecil di dalam setiap lembah. Pengikat bumbung melalui alur sempit, pengikat dinding melalui alur lebar. Satu set penggelek menghasilkan kedua-dua aplikasi.
Mesin pembentuk gulung kepingan IBR tidak menghasilkan pengikat, penutup, penutup rabung atau kelipan, dan ia tidak membelah gegelung. Gegelung perlu tiba pada lebar yang ditetapkan oleh lukisan profil. Lukisan itulah perkara pertama yang perlu diputuskan semasa pertanyaan.
Mesin pembentuk gulung kepingan IBR biasanya menyuap gegelung tergalvani atau pracat 0.4 hingga 0.8 mm. Gegelung bersalut warna memerlukan penggelek digilap dan laluan pertama lebih perlahan, kerana permukaan penggelek kasar meninggalkan tanda pada cat. panduan pemilihan gegelung merangkumi pertimbangan, dan kalkulator gegelung logam menentukan saiz gegelung bagi satu larian pengeluaran.
IBR 686 ialah kepingan standard Afrika Selatan. IBR 890 melitupi lebih luas per kepingan dan sesuai bagi bumbung besar dengan lebih sedikit tindihan tepi. Kedua-duanya menggunakan tinggi rusuk 37 mm, tetapi bilangan petak dan lebar gegelung berbeza, jadi set penggelek tidak boleh ditukar ganti.


Inilah lukisan asas bagi perkakas yang kami bina. Kepingan 686 menunjukkan 740 mm keseluruhan, litupan 686 mm, jarak rusuk 171.5 mm dan puncak 35 mm. Kepingan 890 menunjukkan 938 mm keseluruhan, litupan 890 mm dan puncak 33 mm. Pengeras lembah wujud pada kedua-duanya dan mudah terlepas pada set penggelek murah.
| Item | IBR 686 | IBR 890 |
|---|---|---|
| Lebar keseluruhan | 740 mm | 938 mm |
| Litupan berkesan | 686 mm | 890 mm |
| Bilangan petak | 4 | 5 |
| Tinggi rusuk | 37 mm | 37 mm |
| Jarak rusuk | 171.5 mm | tepi 178 mm, lembah 112 mm |
| Puncak rusuk | 35 mm | 33 mm |
| Ketebalan jalur keluli | 0.4 hingga 0.8 mm | 0.4 hingga 0.8 mm |
Lebar litupan bukan lebar gegelung. Jurang antara lebar keseluruhan dan lebar litupan ialah tindihan tepi. Pembekal yang memberi sebut harga tanpa lukisan profil dilampirkan sekadar meneka. Minta bilangan petak, lebar puncak dan ukuran pengeras, kemudian lukiskan penggelek berdasarkannya. Sebab itulah mesin pembentuk gulung kepingan IBR yang dibina bagi 686 tidak boleh ditukar menjadi 890 dengan menggerakkan spacer. Panduan masuk, setiap dirian dan acuan pemotongan disaizkan bagi satu lebar jalur.
Kepingan bumbung Afrika Selatan lazimnya gred nipis berkekuatan tinggi. ISQ 550 ialah penamaan tempatan, dalam kelas kekuatan sama dengan G550 dan S550GD. Gegelung DX51D atau S350GD yang lebih lembut lebih mudah dibentuk dan digunakan apabila jurutera membenarkannya. Gred mengubah daya pembentukan, lenturan balik dan kemasan penggelek, jadi ia perlu tertera pada borang pesanan.
| Pilihan gegelung | Kegunaan lazim | Kesan pada talian |
|---|---|---|
| GI, zink Z180, 0.4 hingga 0.8 mm | Bumbung pedalaman | Jurang penggelek dan kuasa asas |
| GI, zink Z275, 0.5 hingga 0.8 mm | Bumbung pesisir | Penggelek digilap, jurang lebih lebar |
| Galvalume AZ150, 0.4 hingga 0.6 mm | Pesisir dan perindustrian | Kemasan penggelek teliti |
| PPGI, 0.4 hingga 0.6 mm | Kediaman dan komersial | Penggelek bersih, sokongan penyusun lembut |
| Gred berkekuatan tinggi 550 MPa | Rentang panjang | Lebih banyak dirian, lebih kuasa motor |
Salutan lebih penting daripada warna dalam kerja pesisir. Kerja pedalaman menggunakan Z180, tapak pesisir memerlukan Z275 atau aluminium-zink. American Galvanizers Association menerbitkan panduan salutan, National Regulator for Compulsory Specifications merangkumi rangka kerja spesifikasi wajib Afrika Selatan, dan katalog piawaian SANS ialah rujukan bagi mengesahkan edisi semasa SANS 994 dan SANS 121. Nyatakan salutan sebelum jurang penggelek ditetapkan, kerana salutan tebal dalam jurang sempit mengelupas pada puncak rusuk.
Gegelung pracat memerlukan penggelek bersih, meja masuk berpelindung dan penyusun dengan sokongan lembut. Mesin pembentuk gulung kepingan IBR yang mengendalikan GI kosong dengan baik masih boleh mencalarkan PPGI pada syif pertama jika meja keluaran mempunyai penggelek keluli terdedah.
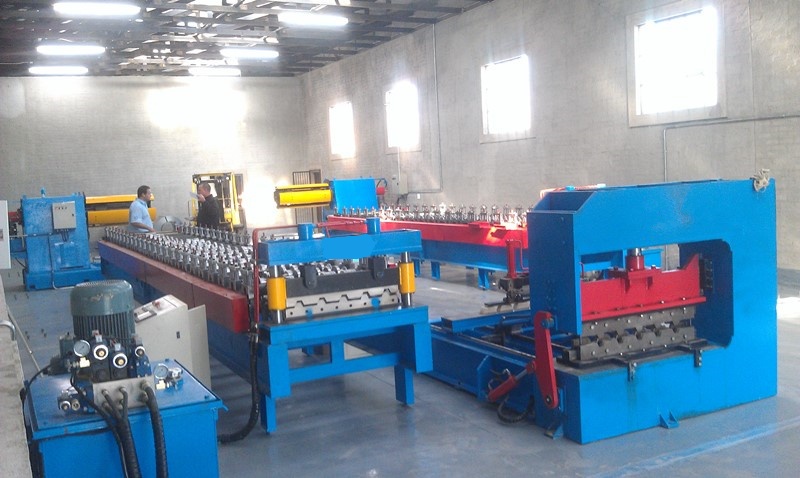
| Stesen | Binaan standard | Mengapa ia penting |
|---|---|---|
| Pembuka gegelung | 3 hingga 5 t, manual atau hidraulik | Menentukan masa tukar gegelung |
| Panduan masuk dan perata | 7 atau 9 penggelek | Menghilangkan kelengkungan gegelung pada jalur nipis |
| Kilang pembentukan | 18 hingga 22 stesen | Membentuk rusuk dan pengeras lembah |
| Pemotongan hidraulik | Acuan sepadan profil, pakej 4 kW | Mengekalkan bentuk rusuk pada potongan |
| Meja keluaran | 6 hingga 12 m | Menyokong kepingan terpanjang |
| Halaman penyusun automatik kami | Pilihan, 15 hingga 25 m/min | Menjimatkan tenaga kerja pada kepingan panjang |
Mesin pembentuk gulung kepingan IBR standard bermula dengan pembuka gegelung 3 hingga 5 t. Mandrel pengembangan hidraulik dengan kereta gegelung memendekkan masa tukar gegelung kepada kira-kira 10 minit, berbanding 20 hingga 30 minit pada mandrel manual. Pada barisan 10 m/min, perbezaan itu lebih berkesan daripada peningkatan kelajuan kecil. Halaman penyusun automatik kami menunjukkan pilihan penyusunan bagi kepingan panjang.

Perata sering ditinggalkan daripada sebut harga murah. Pada gegelung 0.4 mm, kelengkungan gegelung muncul sebagai kepingan berpintal di hujung. Tujuh atau sembilan penggelek perata sebelum dirian pertama ialah insurans murah. Gambaran keseluruhan barisan mesin pembentuk gulung menunjukkan kedudukan setiap stesen, dan rangkaian mesin pembentuk gulung kepingan logam menyenaraikan profil lain yang kami bina mesinnya.

Setiap dirian membengkokkan jalur sedikit. Rusuk 37 mm yang dibentuk melalui 18 hingga 22 dirian memerlukan kira-kira 2 mm lenturan per dirian. Mampatkannya kepada 12 dirian dan lenturan berganda, menyebabkan lenturan balik pada puncak, retakan salutan dan kepingan yang tidak akan duduk rata pada kasau.
Mesin pembentuk gulung kepingan IBR dengan 20 dirian ialah binaan biasa bagi gegelung 0.4 hingga 0.6 mm. Gegelung nipis 0.3 mm atau gred 550 MPa memerlukan lebih banyak dirian, bukan kurang. Penggelek ialah GCr15 atau setara, dikeraskan dan digilap, pada blok galas boleh laras. Minta bilangan dirian dan kekerasan penggelek secara bertulis.
Pada mesin roll forming kepingan IBR, pacuan rantai ialah piawaian pada lini ekonomi dan memerlukan semakan tegangan berkala. Pacuan gear mengekalkan pendaftaran lebih baik pada 15-20 m/min. Kedua-duanya tidak mengubah lukisan profil, hanya berapa lama profil kekal dalam toleransi. Kami telah menyiapkan lebih 500 mesin, dan bilangan stand ialah item yang kami menolak untuk kurangkan demi harga lebih rendah.

Acuan pemotongan mesti sepadan dengan profil rusuk. Bilah rata menghancurkan puncak dan meninggalkan hujung mengembang yang tidak boleh bertindih. Acuan sepadan profil menutup di sekeliling kepingan terbentuk, jadi rusuk mengekalkan bentuknya sehingga ke potongan. Pada mesin pembentuk gulung kepingan IBR, hidraulik henti-dan-potong dengan pakej 4 kW sesuai bagi 10 hingga 12 m/min.
Encoder pada dirian pembentuk menetapkan panjang. Jangkakan lebih kurang 1 mm pada kepingan 6 m dan lebih kurang 2 mm pada kepingan 12 m. Hanyutan lebih besar biasanya bermaksud gelinciran encoder atau panduan acuan haus, bukan masalah perisian. Ukur tiga kepingan pada awal larian dan tiga pada akhir.
Minta gunting terbang hanya melebihi 20 m/min. Ia mengekalkan jalur bergerak dan memberi hujung paling bersih, tetapi lebih mahal dan memerlukan lebih penyelenggaraan berbanding penekan henti-dan-potong. Bagi kebanyakan kilang bumbung, ia bukan perbelanjaan yang tepat.
Kepingan berbengkok atau melengkung memerlukan stesen lengkungan selepas mesin. Ia ialah mesin tiga penggelek berasingan, bukan tetapan pada mesin pembentuk gulung kepingan IBR. Membelinya kemudian boleh dilakukan, tetapi tinggi hujung mesin perlu sepadan dengannya, jadi tentukan susun atur sebelum sebut harga ditandatangani. Penggelek kelim mengeraskan tindihan pada bumbung cerun rendah. Kedua-dua pilihan menambah panjang barisan, jadi ukur ruang lantai termasuk meja keluaran bagi kepingan terpanjang.
Mesin pembentuk gulung kepingan IBR satu profil mempunyai satu set penggelek, satu acuan pemotongan dan tiada pertukaran. Ia paling murah dan paling boleh diulang. Kilang yang menjual satu profil secara pukal patut membelinya.
Bagi dua profil, jawapan lazimnya ialah mesin pembentuk gulung dua lapis dengan dua set penggelek pada satu rangka dan pembuka gegelung kongsi. Set atas menghasilkan IBR, set bawah menghasilkan kepingan beralun atau profil kotak. Pertukaran memerlukan pemilihan klac dan tukar acuan, kira-kira 5 hingga 15 minit. Mesin pembentuk gulung kelim berdiri ialah susun atur berbeza dan perlu berada pada barisannya sendiri.
686 dan 890 bukan pasangan dua lapis. Lebar keseluruhan berbeza hampir 200 mm, jadi panduan, setiap dirian dan acuan semuanya berubah. Kilang yang memerlukan kedua-dua saiz menjalankan dua barisan, atau membeli mesin kaset yang bahagian pembentuknya boleh diangkat keluar. Kaset lebih mahal pada awalnya tetapi mengekalkan satu pembuka gegelung, satu unit hidraulik dan satu sistem kawalan.
Mesin pembentuk gulung kepingan IBR 20 dirian pada 10 hingga 12 m/min biasanya menggunakan motor utama 5.5 kW, pakej hidraulik 4 kW dan kira-kira 12 kW beban tersambung. Sahkan bekalan kilang sebelum panel dibina. 380 V 50 Hz, 415 V 50 Hz dan 220 V 60 Hz semuanya lazim di pasaran yang membeli mesin ini. Kes mesin IBR yang dihantar ke Afrika Selatan menunjukkan binaan 380 V 50 Hz.
Jenama PLC dan HMI perlu tertera dalam kontrak, bersama inverter, encoder dan gear suis. Minta gambar rajah tangga dan senarai alat ganti. Pelindung rantai, hentian kecemasan di kedua-dua hujung dan pemisah boleh kunci ialah item keselamatan minimum. Setiap mesin pembentuk gulung kepingan IBR yang kami hantar membawa rekod binaan ISO 9001 dan komponen elektrik bertanda CE.
Sebelum mesin pembentuk gulung kepingan IBR dihantar, jalankan ujian penerimaan kilang pada gegelung yang akan benar-benar digunakan kilang. Barisan yang ditala pada DX51D lembut berkelakuan berbeza pada gegelung 550 MPa. Ukur profil, jalankan satu syif penuh, kemudian ukur semula.
| Semakan | Sasaran | Cara mengukur |
|---|---|---|
| Lebar litupan dan tinggi rusuk | Berbanding lukisan profil bertandatangan | Angkup pada tiga kepingan |
| Panjang potong | Lebih kurang 1 mm pada 6 m | Pita ukur pada kepingan pertama, tengah, terakhir |
| Bentuk tindihan tepi | Dua kepingan bertindih dengan tangan | Pemasangan kering di meja kerja |
| Pengeras lembah | Ada pada setiap lembah | Visual, kedua-dua tepi kepingan |
| Permukaan dan salutan | Tiada retak atau pengelupasan pada puncak | Visual selepas 30 kepingan |
| Kestabilan larian panjang | Dimensi sama selepas 8 jam | Ulang tiga semakan pertama |
Simpan sampel bertandatangan sebagai rujukan bagi sebarang pertikaian kemudian tentang bentuk profil. Video mesin pembentuk gulung kepingan IBR bagi larian ujian membantu mereka yang tidak dapat hadir, dan borang permintaan sebut harga ialah saluran bagi menghantar gred gegelung, lukisan profil dan bekalan kilang.
Q: Berapa banyak dirian pembentuk yang diperlukan oleh mesin pembentuk gulung kepingan IBR?
A: Rancang 18 hingga 22 dirian bagi gegelung 0.4 hingga 0.8 mm, dengan 20 sebagai binaan biasa. Dirian lebih sedikit memaksa setiap laluan membengkok terlalu jauh, menyebabkan lenturan balik pada puncak dan retakan pada salutan zink.
Q: Apakah lebar gegelung yang diperlukan oleh mesin pembentuk gulung kepingan IBR bagi 686?
A: Lukisan menetapkan 740 mm keseluruhan bagi memberi litupan berkesan 686 mm. IBR 890 memerlukan 938 mm keseluruhan bagi litupan 890 mm. Sahkan kedua-duanya berbanding lukisan yang dibekalkan bersama mesin, kerana panduan dan acuan pemotongan dipotong bagi satu lebar sahaja.
Q: Bolehkah satu mesin pembentuk gulung kepingan IBR menghasilkan kedua-dua 686 dan 890?
A: Bukan dengan pelarasan spacer. Lebar jalur berbeza hampir 200 mm, jadi panduan, semua dirian dan acuan mesti ditukar. Kilang menjalankan dua barisan atau mesin kaset. Mesin dua lapis menggandingkan profil yang berkongsi lebar gegelung, seperti IBR dan beralun.
Q: Berapa laju mesin pembentuk gulung kepingan IBR berjalan?
A: Barisan standard 20 dirian berjalan 10 hingga 12 m/min dan menghasilkan kira-kira 3,000 meter linear dalam syif 8 jam selepas pertukaran gegelung. Barisan ekonomi berjalan 6 hingga 8 m/min. Barisan pada 15 hingga 20 m/min memerlukan pemanduan gear, gunting terbang dan penyusun automatik supaya berbaloi.
Q: Apakah toleransi panjang potongan yang perlu dipegang oleh mesin pembentuk gulung kepingan IBR?
A: Lebih kurang 1 mm pada kepingan 6 m dan kira-kira lebih kurang 2 mm pada 12 m, daripada penekan henti-dan-potong pacuan encoder. Ukur tiga kepingan pada awal larian dan tiga pada akhir, bukan satu di tengah.
Q: Adakah mesin pembentuk gulung kepingan IBR memerlukan unit lengkungan?
A: Hanya jika kilang membekalkan kepingan berbengkok atau melengkung. Stesen lengkungan ialah mesin tiga penggelek berasingan selepas mesin, jadi putuskan pada peringkat pesanan selagi tinggi hujung mesin dan meja keluaran masih boleh disepadankan dengannya.
Q: Gred gegelung dan salutan manakah yang perlu tertera pada pesanan?
A: ISQ 550 ialah gred berkekuatan tinggi Afrika Selatan yang lazim, dalam kelas kekuatan sama dengan G550 dan S550GD. Gunakan Z180 di pedalaman dan Z275 atau aluminium-zink berhampiran pantai. SANS 994 dan SANS 121 menetapkan keperluan tempatan, jadi sahkan edisi semasa sebelum jurang penggelek dimesin.
Q: Apakah yang perlu disertakan dalam ujian penerimaan kilang?
A: Jalankan sekurang-kurangnya 30 kepingan daripada gegelung pengeluaran, kemudian semak lebar litupan, tinggi rusuk, panjang potongan, padanan tindihan tepi dan salutan pada puncak. Pasang dua kepingan dengan tangan bagi membuktikan tindihan tertutup, ulang pengukuran selepas larian 8 jam, dan simpan sampel.
Kemas kini terakhir: 2026-11-08
Log Perubahan Artikel
2026-11-08: Membina semula halaman daripada 316 patah perkataan. Menambah lukisan profil IBR 686 dan IBR 890, empat jadual spesifikasi, lapan soalan lazim, enam foto bengkel, butiran pemotongan dan pertukaran, serta senarai semak penerimaan kilang.
Pencetus Semakan Seterusnya
SANS 994 atau SANS 121 disemak semula dan toleransi profil atau minimum salutan berubah
Mesin kaset atau gunting terbang menjadi pilihan standard pada barisan IBR
Bilangan petak IBR atau lebar litupan baharu memasuki pasaran Afrika Selatan

A roll forming machine price ranges from 20,000 for a basic stud and...
Baca lagi
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Baca lagi
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Baca lagi
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Baca lagi English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



