ที่อยู่
เลขที่ 1 ถนน Yd เขตหุยซาน เมืองอู้ซี มณฑลเจียงซู 214183
เวลาทำการ
จันทร์ถึงศุกร์: 9AM - 5PM
เสาร์: 9AM - 4PM
ที่อยู่
เลขที่ 1 ถนน Yd เขตหุยซาน เมืองอู้ซี มณฑลเจียงซู 214183
เวลาทำการ
จันทร์ถึงศุกร์: 9AM - 5PM
เสาร์: 9AM - 4PM
คำตอบโดยย่อ: เครื่องขึ้นรูปม้วนแผ่น IBR แปรรูปคอยล์สังกะสีเป็นโปรไฟล์หลังคาและผนัง Inverted Box Rib ที่ใช้กันทั่วแอฟริกาใต้ สายมาตรฐานป้อนแถบ 0.4 ถึง 0.8 mm ผ่านแท่นขึ้นรูป 18 ถึง 22 แท่น ที่ 10 ถึง 12 m/min แล้วตัดทุกแผ่นด้วยแม่พิมพ์ไฮดรอลิกที่เข้ารูปสัน แบบร่างสองแบบเป็นตัวกำหนดชุดเครื่องมือ คือ IBR 686 และ IBR 890 ทั้งคู่คงสันสูง 37 mm
โปรไฟล์นี้อธิบายง่ายแต่ทำให้ดีได้ยาก สันรูปสี่เหลี่ยมคางหมู สันเสริมในทุกร่อง และรอยต่อด้านข้างที่ต้องปิดสนิทหน้างาน เครื่องขึ้นรูปที่ได้ความสูงสันตรงก็ยังอาจพลาดเรื่องรูปทรงรอยต่อหรือความยาวตัดได้
เราสร้างไลน์รีดโปรไฟล์มาตั้งแต่ปี 2005 และส่งไปมากกว่า 50 ประเทศ หน้านี้อยู่กับเครื่องรีดแผ่น IBR: เครื่องมือตัด ผังโรงงาน การตัด การเปลี่ยนโปรไฟล์ และการตรวจก่อนส่งมอบ สำหรับเรขาคณิตโปรไฟล์และมาตรฐานแอฟริกาใต้ อ่าน ข้อมูลพื้นฐานแผ่นหลังคา IBR. สำหรับการเปรียบเทียบซัพพลายเออร์และราคา ให้ใช้ คู่มือเลือกซื้อเครื่องขึ้นรูปม้วนแผ่นหลังคา.
IBR ย่อมาจาก Inverted Box Rib สันรูปสี่เหลี่ยมคางหมูถูกขึ้นรูปจากร่องเรียบ และมีสันเสริมเล็ก ๆ ในทุกร่อง ตัวยึดหลังคาผ่านร่องแคบ ตัวยึดผนังผ่านร่องกว้าง ชุดลูกกลิ้งชุดเดียวผลิตได้ทั้งสองงาน
เครื่องขึ้นรูปม้วนแผ่น IBR ไม่ได้ผลิตตัวยึด อุปกรณ์ปิด สันหลังคา หรือแผ่นกันรอยต่อ และไม่ได้กรีดคอยล์ คอยล์ต้องเข้ามาที่ความกว้างตามแบบร่างโปรไฟล์กำหนด แบบร่างนี้คือสิ่งแรกที่ต้องตกลงตอนสอบถามราคา
เครื่องขึ้นรูปม้วนแผ่น IBR มักป้อนคอยล์สังกะสีหรือคอยล์เคลือบสีหนา 0.4 ถึง 0.8 mm คอยล์เคลือบสีต้องใช้ลูกกลิ้งขัดมันและรอบแรกที่ช้าลง เพราะผิวลูกกลิ้งหยาบจะทิ้งรอยบนสี คู่มือเลือกม้วนเหล็ก ของเรา อธิบายข้อดีข้อเสีย และ เครื่องคำนวณคอยล์โลหะ คำนวณขนาดคอยล์สำหรับรอบการผลิต
IBR 686 คือแผ่นมาตรฐานของแอฟริกาใต้ IBR 890 ให้พื้นที่ปิดต่อแผ่นมากกว่าและเหมาะกับหลังคาใหญ่ที่จำนวนรอยต่อด้านข้างน้อยเป็นเรื่องสำคัญ ทั้งคู่ใช้สันสูง 37 mm แต่จำนวนร่องและความกว้างคอยล์ต่างกัน จึงใช้ชุดลูกกลิ้งแทนกันไม่ได้


นี่คือแบบร่างที่เราใช้ทำชุดเครื่องมือ แผ่น 686 มีความกว้างรวม 740 mm, ระยะปิด 686 mm, ระยะห่างสัน 171.5 mm และยอดสัน 35 mm แผ่น 890 มีความกว้างรวม 938 mm, ระยะปิด 890 mm และยอดสัน 33 mm ทั้งสองมีสันเสริมในร่อง ซึ่งมักถูกมองข้ามในชุดลูกกลิ้งราคาถูก
| รายการ | IBR 686 | ไอบีอาร์ 890 |
|---|---|---|
| ความกว้างรวม | 740 mm | 938 mm |
| ระยะปิดจริง | 686 mm | 890 มม. |
| จำนวนร่อง | 4 | 5 |
| ความสูงสัน | 37 มม. | 37 มม. |
| ระยะห่างสัน | 171.5 mm | ขอบ 178 mm, ร่อง 112 mm |
| ยอดสัน | 35 mm | 33 mm |
| ความหนาแผ่นเหล็กเส้น | 0.4 ถึง 0.8 mm | 0.4 ถึง 0.8 mm |
ความกว้างปิดไม่ใช่ความกว้างคอยล์ ส่วนต่างระหว่างความกว้างรวมกับความกว้างปิดคือรอยต่อด้านข้าง ซัพพลายเออร์ที่เสนอราคาโดยไม่แนบแบบร่างโปรไฟล์กำลังเดาสุ่ม ให้ขอจำนวนร่อง ความกว้างยอดสัน และมิติสันเสริม แล้วจึงให้เขียนแบบลูกกลิ้งจากข้อมูลนั้น นี่คือเหตุผลที่เครื่องขึ้นรูปม้วนแผ่น IBR ที่สร้างสำหรับ 686 ไม่สามารถเปลี่ยนเป็น 890 ได้เพียงเลื่อนสเปเซอร์ ไกด์เข้า ทุกแท่น และแม่พิมพ์ตัดจบล้วนกำหนดขนาดสำหรับความกว้างแถบเดียว
แผ่นหลังคาแอฟริกาใต้มักเป็นเกรดกำลังสูงแบบบาง ISQ 550 คือชื่อเรียกในท้องถิ่น อยู่ในกลุ่มกำลังเดียวกับ G550 และ S550GD คอยล์ DX51D หรือ S350GD ที่อ่อนกว่าขึ้นรูปง่ายกว่าและใช้ได้เมื่อวิศวกรอนุญาต เกรดส่งผลต่อแรงขึ้นรูป การเด้งคืน และผิวลูกกลิ้ง จึงต้องระบุไว้ในใบสั่งซื้อ
| ตัวเลือกคอยล์ | การใช้งานทั่วไป | ผลต่อสายผลิต |
|---|---|---|
| GI, สังกะสี Z180, 0.4 ถึง 0.8 mm | หลังคาพื้นที่ในแผ่นดิน | ระยะห่างลูกกลิ้งและกำลังพื้นฐาน |
| GI, สังกะสี Z275, 0.5 ถึง 0.8 mm | หลังคาพื้นที่ชายฝั่ง | ลูกกลิ้งขัดมัน, ระยะห่างกว้างขึ้น |
| Galvalume AZ150, 0.4 ถึง 0.6 mm | พื้นที่ชายฝั่งและอุตสาหกรรม | ผิวลูกกลิ้งต้องละเอียด |
| PPGI, 0.4 ถึง 0.6 mm | ที่อยู่อาศัยและอาคารพาณิชย์ | ลูกกลิ้งสะอาด, ฐานรองซ้อนแผ่นแบบนุ่ม |
| เกรดกำลังสูง 550 MPa | ช่วงพาดยาว | แท่นมากขึ้น, กำลังมอเตอร์มากขึ้น |
ชั้นเคลือบสำคัญกว่าสีในงานชายฝั่ง งานในแผ่นดินใช้ Z180 งานชายฝั่งต้องการ Z275 หรืออะลูมิเนียมสังกะสี สมาคมชุบสังกะสีอเมริกัน เผยแพร่แนวทางการเคลือบ และ หน่วยงานกำกับข้อกำหนดบังคับแห่งชาติ ดูแลกรอบข้อกำหนดบังคับของแอฟริกาใต้ และ แคตตาล็อกมาตรฐาน SANS คือแหล่งตรวจสอบฉบับปัจจุบันของ SANS 994 และ SANS 121 ระบุชั้นเคลือบก่อนตั้งระยะห่างลูกกลิ้ง เพราะชั้นเคลือบหนาในระยะห่างที่แคบจะลอกที่ยอดสัน
คอยล์พ่นสีสำเร็จต้องการลูกกลิ้งสะอาด โต๊ะป้อนพร้อมการ์ดป้องกัน และเครื่องซ้อนแผ่นที่มีฐานรองนุ่ม เครื่องขึ้นรูปม้วนแผ่น IBR ที่จัดการ GI เปลือยได้ดีก็ยังอาจขีดข่วน PPGI ในกะแรกได้ หากโต๊ะรับแผ่นใช้ลูกกลิ้งเหล็กเปลือย
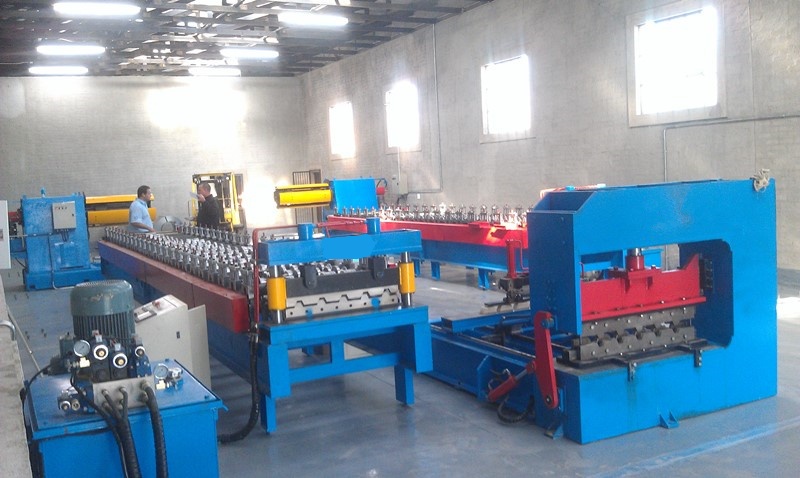
| สถานี | รุ่นมาตรฐาน | ความสำคัญ |
|---|---|---|
| เครื่องคลายม้วน | 3 ถึง 5 t, แบบมือหรือไฮดรอลิก | กำหนดเวลาเปลี่ยนคอยล์ |
| ไกด์เข้าและเครื่องปรับเรียบ | 7 หรือ 9 ลูกกลิ้ง | ขจัดอาการโค้งจากคอยล์บนแถบบาง |
| แท่นขึ้นรูป | 18 to 22 สถานีขึ้นรูป | ขึ้นรูปสันและสันเสริมในร่อง |
| ตัดจบไฮดรอลิก | แม่พิมพ์เข้ารูปโปรไฟล์, ชุดกำลัง 4 kW | คงรูปสันที่รอยตัด |
| โต๊ะรับแผ่น | 6 ถึง 12 m | รองรับแผ่นที่ยาวที่สุด |
| เครื่องซ้อนแผ่นอัตโนมัติ | ตัวเลือกเสริม, 15 ถึง 25 m/min | ลดแรงงานสำหรับแผ่นยาว |
เครื่องขึ้นรูปม้วนแผ่น IBR มาตรฐานเริ่มด้วยเครื่องคลายคอยล์ 3 ถึง 5 t แมนเดรลขยายไฮดรอลิกพร้อมรถเข็นคอยล์ลดเวลาเปลี่ยนคอยล์เหลือราว 10 นาที เทียบกับ 20 ถึง 30 นาทีของแมนเดรลแบบมือ ในสาย 10 m/min ความต่างนี้มีค่ามากกว่าการเพิ่มความเร็วเล็กน้อย หน้า เครื่องซ้อนแผ่นอัตโนมัติ ของเรา แสดงตัวเลือกการซ้อนแผ่นสำหรับแผ่นยาว

มักตัดเครื่องปรับเรียบออกจากใบเสนอราคาถูก กับคอยล์ 0.4 mm อาการโค้งจากคอยล์จะปรากฏเป็นแผ่นบิดที่ทางออก ลูกกลิ้งปรับเรียบ 7 หรือ 9 ลูกก่อนแท่นแรกคือหลักประกันราคาถูก ภาพรวม สายเครื่องขึ้นรูปม้วน แสดงตำแหน่งของแต่ละสถานี และ กลุ่มเครื่องขึ้นรูปม้วนแผ่นโลหะ แสดงรายการโปรไฟล์อื่น ๆ ที่เราผลิตเครื่องขึ้นรูปให้

แต่ละแท่นดัดแถบเพียงเล็กน้อย สันสูง 37 mm ที่ขึ้นรูปผ่าน 18 ถึง 22 แท่นใช้การดัดราว 2 mm ต่อแท่น หากบีบเหลือ 12 แท่น การดัดจะเพิ่มเป็นสองเท่า ทำให้เกิดการเด้งคืนที่ยอดสัน รอยร้าวของชั้นเคลือบ และแผ่นที่ไม่เรียบสนิทบนแป
เครื่องขึ้นรูปม้วนแผ่น IBR แบบ 20 แท่นคือสเปกมาตรฐานสำหรับคอยล์ 0.4 ถึง 0.6 mm คอยล์บาง 0.3 mm หรือเกรด 550 MPa ต้องการแท่นมากขึ้น ไม่ใช่น้อยลง ลูกกลิ้งทำจาก GCr15 หรือเทียบเท่า ชุบแข็งและขัดมัน บนบล็อกแบริ่งที่ปรับด้วยชิมได้ ให้ขอจำนวนแท่นและความแข็งลูกกลิ้งเป็นลายลักษณ์อักษร
บนเครื่องรีดโปรไฟล์แผ่น IBR การส่งกำลังด้วยโซ่เป็นมาตรฐานของไลน์รุ่นประหยัด และต้องตรวจแรงตึงเป็นประจำ การส่งกำลังด้วยเฟืองคุมตำแหน่งได้ดีกว่าที่ 15-20 ม./นาที ทั้งสองไม่เปลี่ยนแบบโปรไฟล์ แต่กำหนดว่าโปรไฟล์อยู่ในค่าคลาดเคลื่อนได้นานแค่ไหน เราสร้างเครื่องเสร็จแล้วกว่า 500 เครื่อง และจำนวนสแตนด์คือรายการที่เราปฏิเสธที่จะลดเพื่อราคาถูกลง

แม่พิมพ์ตัดจบต้องเข้ากับรูปสัน ใบมีดเรียบจะบีบยอดสันและทิ้งปลายบานที่ประกบไม่สนิท แม่พิมพ์เข้ารูปโปรไฟล์จะปิดรอบแผ่นที่ขึ้นรูปแล้ว จึงคงรูปสันจนถึงรอยตัด ในเครื่องขึ้นรูปม้วนแผ่น IBR ระบบหยุดแล้วตัดแบบไฮดรอลิกพร้อมชุดกำลัง 4 kW เหมาะกับ 10 ถึง 12 m/min
เอนโคเดอร์บนแท่นขึ้นรูปกำหนดความยาว คาดพิกัดบวกหรือลบ 1 mm สำหรับแผ่น 6 m และบวกหรือลบ 2 mm สำหรับแผ่น 12 m การคลาดเคลื่อนที่มากมักเกิดจากเอนโคเดอร์ลื่นหรือไกด์แม่พิมพ์สึก ไม่ใช่ปัญหาซอฟต์แวร์ ให้วัด 3 แผ่นตอนเริ่มรอบและ 3 แผ่นตอนท้าย
ขอเครื่องตัดแบบบินได้เฉพาะเมื่อเกิน 20 m/min เพราะทำให้แถบเคลื่อนต่อเนื่องและได้ปลายแผ่นสะอาดที่สุด แต่แพงกว่าและต้องบำรุงรักษามากกว่าแท่นหยุดแล้วตัด สำหรับโรงงานแผ่นหลังคาส่วนใหญ่ไม่คุ้มค่าที่จะลงทุน
แผ่นงอหรือแผ่นโค้งต้องมีสถานีดัดโค้งหลังแท่นขึ้นรูป เป็นเครื่อง 3 ลูกกลิ้งแยกต่างหาก ไม่ใช่ค่าตั้งในเครื่องขึ้นรูปม้วนแผ่น IBR ซื้อเพิ่มภายหลังได้ แต่ความสูงทางออกของแท่นต้องเข้ากันได้ จึงต้องตกลงรูปแบบสายก่อนเซ็นใบเสนอราคา ลูกกลิ้งรีดลอนช่วยเพิ่มความแข็งของรอยต่อบนหลังคาลาดต่ำ ตัวเลือกทั้งสองเพิ่มความยาวสาย จึงต้องวัดพื้นที่รวมโต๊ะรับแผ่นสำหรับแผ่นที่ยาวที่สุด
เครื่องขึ้นรูปม้วนแผ่น IBR แบบโปรไฟล์เดียวมีชุดลูกกลิ้งชุดเดียว แม่พิมพ์ตัดจบชุดเดียว และไม่ต้องเปลี่ยนรุ่น ถูกที่สุดและให้ผลซ้ำได้ดีที่สุด โรงงานที่ขายโปรไฟล์เดียวจำนวนมากควรเลือกแบบนี้
สำหรับ 2 โปรไฟล์ คำตอบที่พบบ่อยคือ เครื่องขึ้นรูปม้วนสองชั้น ที่มีชุดลูกกลิ้ง 2 ชุดบนเฟรมเดียวและใช้เครื่องคลายคอยล์ร่วมกัน ชุดบนผลิต IBR ชุดล่างผลิต แผ่นลูกฟูก หรือโปรไฟล์กล่อง การเปลี่ยนรุ่นคือการเลือกคลัตช์และสลับแม่พิมพ์ ใช้เวลาราว 5 ถึง 15 นาที ส่วน เครื่องขึ้นรูปม้วนตะเข็บตั้ง เป็นอีกรูปแบบสายและควรอยู่แยกสายของตัวเอง
686 กับ 890 ไม่ใช่คู่สำหรับเครื่องสองชั้น ความกว้างรวมต่างกันเกือบ 200 mm จึงต้องเปลี่ยนทั้งไกด์ ทุกแท่น และแม่พิมพ์ โรงงานที่ต้องการทั้งสองขนาดใช้ 2 สาย หรือซื้อเครื่องแบบคาสเซ็ตที่ยกชุดขึ้นรูปออกได้ คาสเซ็ตแพงกว่าในตอนแรกแต่ใช้เครื่องคลายคอยล์ ชุดไฮดรอลิก และระบบควบคุมร่วมกันเพียงชุดเดียว
เครื่องขึ้นรูปม้วนแผ่น IBR แบบ 20 แท่น ที่ 10 ถึง 12 m/min มักใช้มอเตอร์หลัก 5.5 kW ชุดไฮดรอลิก 4 kW และกำลังไฟรวมราว 12 kW ยืนยันระบบไฟของโรงงานก่อนประกอบตู้ควบคุม 380 V 50 Hz, 415 V 50 Hz และ 220 V 60 Hz ล้วนพบได้ทั่วไปในตลาดที่ซื้อเครื่องนี้ เครื่อง IBR ที่ส่งไปแอฟริกาใต้ เป็นกรณีศึกษาของเครื่องแบบ 380 V 50 Hz
ยี่ห้อ PLC และ HMI ต้องระบุในสัญญา พร้อมอินเวอร์เตอร์ เอนโคเดอร์ และสวิตช์เกียร์ ให้ขอไดอะแกรมแลดเดอร์และรายการอะไหล่ การ์ดโซ่ หยุดฉุกเฉินทั้งสองปลาย และตัวตัดไฟที่ล็อกได้ คือรายการความปลอดภัยขั้นต่ำ เครื่องขึ้นรูปม้วนแผ่น IBR ทุกเครื่องที่เราส่งมีบันทึกการผลิตตาม ISO 9001 และอุปกรณ์ไฟฟ้าที่ได้เครื่องหมาย CE
ก่อนส่งเครื่องขึ้นรูปม้วนแผ่น IBR ให้ทดสอบรับมอบที่โรงงานด้วยคอยล์ที่โรงงานจะใช้งานจริง สายที่ปรับจูนกับ DX51D อ่อนจะทำงานต่างไปเมื่อใช้คอยล์ 550 MPa วัดโปรไฟล์ เดินเครื่องเต็มกะ แล้ววัดอีกครั้ง
| รายการตรวจสอบ | เป้าหมาย | วิธีวัด |
|---|---|---|
| ความกว้างปิดและความสูงสัน | เทียบกับแบบร่างโปรไฟล์ที่เซ็นรับรอง | ใช้คาลิปเปอร์วัด 3 แผ่น |
| ความยาวตัด | บวกหรือลบ 1 mm ที่ 6 m | ใช้สายวัดที่แผ่นแรก กลาง และท้าย |
| รูปทรงรอยต่อด้านข้าง | ประกบ 2 แผ่นด้วยมือได้สนิท | ประกอบแห้งบนโต๊ะ |
| สันเสริมในร่อง | มีครบทุกร่อง | ตรวจตาที่ขอบทั้งสองด้าน |
| ผิวและชั้นเคลือบ | ไม่มีรอยร้าวหรือการลอกที่ยอดสัน | ตรวจตาหลังผลิต 30 ชิ้น |
| เสถียรภาพรอบการผลิตยาว | มิติเท่าเดิมหลัง 8 ชั่วโมง | ทำซ้ำ 3 รายการตรวจแรก |
เก็บตัวอย่างที่เซ็นรับรองไว้เป็นหลักฐานอ้างอิงหากมีข้อโต้แย้งเรื่องรูปทรงโปรไฟล์ในภายหลัง วิดีโอเครื่องขึ้นรูปม้วนแผ่น IBR ของรอบทดสอบช่วยผู้ที่เดินทางมาไม่ได้ และแบบฟอร์ม ขอใบเสนอราคา คือช่องทางส่งเกรดคอยล์ แบบร่างโปรไฟล์ และระบบไฟของโรงงาน
Q: เครื่องขึ้นรูปม้วนแผ่น IBR ต้องใช้แท่นขึ้นรูปกี่แท่น?
A: วางแผน 18 ถึง 22 แท่นสำหรับคอยล์ 0.4 ถึง 0.8 mm โดย 20 แท่นเป็นสเปกทั่วไป แท่นน้อยเกินไปบังคับให้แต่ละรอบดัดมากเกิน เกิดการเด้งคืนที่ยอดสันและรอยร้าวในชั้นสังกะสี
Q: เครื่องขึ้นรูปม้วนแผ่น IBR ต้องใช้ความกว้างคอยล์เท่าใดสำหรับ 686?
A: แบบร่างกำหนดความกว้างรวม 740 mm เพื่อให้ได้ระยะปิดจริง 686 mm ส่วน IBR 890 ต้องการความกว้างรวม 938 mm สำหรับระยะปิด 890 mm ให้ตรวจสอบทั้งสองกับแบบร่างที่ส่งมาพร้อมเครื่อง เพราะไกด์และแม่พิมพ์ตัดจบทำขึ้นสำหรับความกว้างเดียวเท่านั้น
Q: เครื่องขึ้นรูปม้วนแผ่น IBR เครื่องเดียวผลิตได้ทั้ง 686 และ 890 หรือไม่?
A: ไม่ได้ด้วยการปรับสเปเซอร์เพียงอย่างเดียว ความกว้างแถบต่างกันเกือบ 200 mm จึงต้องเปลี่ยนไกด์ ทุกแท่น และแม่พิมพ์ โรงงานจึงใช้ 2 สายหรือเครื่องแบบคาสเซ็ต เครื่องสองชั้นจะจับคู่โปรไฟล์ที่ใช้ความกว้างคอยล์ร่วมกัน เช่น IBR กับแผ่นลูกฟูก
Q: เครื่องขึ้นรูปม้วนแผ่น IBR ทำงานเร็วเท่าใด?
A: สายมาตรฐาน 20 แท่นวิ่ง 10 ถึง 12 m/min และผลิตราว 3,000 เมตรเชิงเส้นในกะ 8 ชั่วโมงหลังหักเวลาเปลี่ยนคอยล์ สายประหยัดวิ่ง 6 ถึง 8 m/min ส่วนสายที่ 15 ถึง 20 m/min ต้องใช้ระบบขับเฟือง เครื่องตัดแบบบิน และเครื่องซ้อนแผ่นอัตโนมัติจึงจะคุ้มทุน
Q: เครื่องขึ้นรูปม้วนแผ่น IBR ควรพิกัดความยาวตัดไว้เท่าใด?
A: บวกหรือลบ 1 mm สำหรับแผ่น 6 m และราวบวกหรือลบ 2 mm สำหรับ 12 m จากแท่นหยุดแล้วตัดที่ขับด้วยเอนโคเดอร์ ให้วัด 3 แผ่นตอนเริ่มรอบและ 3 แผ่นตอนท้าย ไม่ใช่แผ่นกลางเพียงแผ่นเดียว
Q: เครื่องขึ้นรูปม้วนแผ่น IBR จำเป็นต้องมีชุดดัดโค้งหรือไม่?
A: เฉพาะเมื่อโรงงานส่งมอบแผ่นงอหรือแผ่นโค้ง สถานีดัดโค้งเป็นเครื่อง 3 ลูกกลิ้งแยกต่างหากถัดจากแท่นขึ้นรูป จึงต้องตัดสินใจตอนสั่งซื้อ ขณะที่ยังปรับความสูงทางออกและโต๊ะรับแผ่นให้เข้ากันได้
Q: ควรระบุเกรดคอยล์และชั้นเคลือบใดในใบสั่งซื้อ?
A: ISQ 550 คือเกรดกำลังสูงที่ใช้ทั่วไปในแอฟริกาใต้ อยู่กลุ่มกำลังเดียวกับ G550 และ S550GD ใช้ Z180 ในพื้นที่ในแผ่นดิน และ Z275 หรืออะลูมิเนียมสังกะสีใกล้ชายฝั่ง SANS 994 และ SANS 121 กำหนดข้อกำหนดท้องถิ่น จึงต้องยืนยันฉบับปัจจุบันก่อนปรับแต่งระยะห่างลูกกลิ้ง
Q: การทดสอบรับมอบที่โรงงานควรมีอะไรบ้าง?
A: เดินเครื่องอย่างน้อย 30 แผ่นจากคอยล์ผลิตจริง แล้วตรวจความกว้างปิด ความสูงสัน ความยาวตัด การประกบรอยต่อด้านข้าง และชั้นเคลือบที่ยอดสัน ประกบ 2 แผ่นด้วยมือเพื่อพิสูจน์ว่ารอยต่อปิดสนิท วัดซ้ำหลังเดินเครื่อง 8 ชั่วโมง และเก็บตัวอย่างไว้
อัปเดตล่าสุด: 2026-11-08
บันทึกการเปลี่ยนแปลงบทความ
2026-11-08: สร้างหน้าใหม่จากต้นฉบับ 316 คำ เพิ่มแบบร่างโปรไฟล์ IBR 686 และ IBR 890 ตารางสเปก 4 ตาราง คำถามที่พบบ่อย 8 ข้อ ภาพโรงงาน 6 ภาพ รายละเอียดการตัดจบและการเปลี่ยนรุ่น และรายการตรวจรับมอบที่โรงงาน
สิ่งที่กระตุ้นให้ทบทวนครั้งต่อไป
มีการปรับปรุง SANS 994 หรือ SANS 121 และพิกัดโปรไฟล์หรือค่าต่ำสุดของชั้นเคลือบเปลี่ยนแปลง
เครื่องแบบคาสเซ็ตหรือเครื่องตัดแบบบินกลายเป็นตัวเลือกมาตรฐานในสาย IBR
มีจำนวนร่องหรือความกว้างปิดแบบใหม่ของ IBR เข้าสู่ตลาดแอฟริกาตอนใต้

Two Cable Tray Roll Forming Machines Ready to Ship to...
อ่านเพิ่มเติม
A roll forming machine price ranges from 20,000 for a basic stud and...
อ่านเพิ่มเติม
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
อ่านเพิ่มเติม
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
อ่านเพิ่มเติม English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



