Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
Jawaban singkat: Mesin roll forming lembaran IBR mengubah coil galvanis menjadi profil atap dan dinding Inverted Box Rib yang dipakai di seluruh Afrika Selatan. Lini standar menjalankan strip 0.4 hingga 0.8 mm melalui 18 hingga 22 stand pembentuk pada 10 hingga 12 m/min, lalu memotong tiap lembar dengan die hidrolik yang sesuai profil. Dua gambar menentukan tooling: IBR 686 dan IBR 890. Keduanya mempertahankan tinggi rusuk 37 mm.
Profil ini mudah dijelaskan tetapi sulit dibuat dengan baik. Rusuk trapesium, pengaku di setiap lembah, dan sambungan samping yang harus rapat di lokasi. Mesin yang berhasil menjaga tinggi rusuk tetap bisa gagal pada bentuk sambungan atau panjang potongan.
Kami membangun lini roll forming sejak 2005 dan mengirimkannya ke lebih dari 50 negara. Halaman ini tetap pada mesin lembaran IBR: perkakas, tata letak, pemotongan, pergantian profil, dan pemeriksaan pra-pengiriman. Untuk geometri profil dan standar Afrika Selatan, baca Apa Itu Lembaran Atap IBR. Untuk perbandingan pemasok dan harga, gunakan panduan pembelian mesin roll forming lembaran atap.
IBR adalah singkatan dari Inverted Box Rib. Rusuk trapesium ditekan naik dari lembah yang rata, dengan rusuk pengaku kecil di dalam setiap lembah. Pengikat atap menembus alur sempit, pengikat dinding menembus alur lebar. Satu set roll menghasilkan kedua aplikasi.
Mesin roll forming lembaran IBR tidak membuat pengikat, penutup, nok atap atau flashing, dan tidak membelah coil. Coil harus tiba pada lebar yang ditentukan gambar profil. Gambar itulah yang pertama harus disepakati saat permintaan penawaran.
Mesin roll forming lembaran IBR biasanya mengumpankan coil galvanis atau pra-cat 0.4 hingga 0.8 mm. Coil berlapis warna membutuhkan roll yang dipoles dan laju awal lebih lambat, karena permukaan roll yang kasar meninggalkan bekas pada cat. panduan pemilihan koil kami membahas berbagai pertimbangan, dan kalkulator coil logam menentukan ukuran coil untuk satu kali produksi.
IBR 686 adalah lembaran standar Afrika Selatan. IBR 890 menutup area lebih luas per lembar dan cocok untuk atap besar yang mengutamakan lebih sedikit sambungan samping. Keduanya memakai tinggi rusuk 37 mm, tetapi jumlah pan dan lebar coil berbeda, sehingga set roll tidak dapat dipertukarkan.


Gambar inilah yang menjadi acuan tooling kami. Lembaran 686 menunjukkan 740 mm keseluruhan, lebar tutup 686 mm, jarak rusuk 171.5 mm dan puncak 35 mm. Lembaran 890 menunjukkan 938 mm keseluruhan, lebar tutup 890 mm dan puncak 33 mm. Pengaku lembah ada pada keduanya dan mudah terlewat pada set roll murah.
| Item | IBR 686 | IBR 890 |
|---|---|---|
| Lebar keseluruhan | 740 mm | 938 mm |
| Lebar tutup efektif | 686 mm | 890 mm |
| Jumlah pan | 4 | 5 |
| Tinggi rusuk | 37 mm | 37 mm |
| Jarak rusuk | 171.5 mm | 178 mm tepi, 112 mm lembah |
| Puncak rusuk | 35 mm | 33 mm |
| Ketebalan strip baja | 0.4 hingga 0.8 mm | 0.4 hingga 0.8 mm |
Lebar tutup bukan lebar coil. Selisih antara lebar keseluruhan dan lebar tutup adalah sambungan samping. Pemasok yang memberi penawaran tanpa melampirkan gambar profil hanya menebak. Mintalah jumlah pan, lebar puncak dan ukuran pengaku, lalu gambarkan roll berdasarkan data itu. Karena itulah mesin roll forming lembaran IBR yang dibuat untuk 686 tidak bisa diubah menjadi 890 hanya dengan menggeser spacer. Pemandu masuk, setiap stand dan die pemotong dirancang untuk satu lebar strip.
Lembaran atap Afrika Selatan umumnya memakai grade tipis berkekuatan tinggi. ISQ 550 adalah sebutan lokal, dalam kelas kekuatan yang sama dengan G550 dan S550GD. Coil DX51D atau S350GD yang lebih lunak lebih mudah dibentuk dan dipakai bila insinyur mengizinkan. Grade memengaruhi gaya pembentukan, springback dan hasil akhir roll, sehingga harus dicantumkan pada lembar pesanan.
| Opsi coil | Penggunaan umum | Dampak pada lini |
|---|---|---|
| GI, seng Z180, 0.4 hingga 0.8 mm | Atap pedalaman | Celah roll dan daya dasar |
| GI, seng Z275, 0.5 hingga 0.8 mm | Atap pesisir | Roll dipoles, celah lebih lebar |
| Galvalume AZ150, 0.4 hingga 0.6 mm | Pesisir dan industri | Finishing roll yang cermat |
| PPGI, 0.4 hingga 0.6 mm | Perumahan dan komersial | Roll bersih, penopang stacker lunak |
| Grade berkekuatan tinggi 550 MPa | Bentang panjang | Lebih banyak stand, daya motor lebih besar |
Pelapisan lebih penting daripada warna pada pekerjaan di pesisir. Proyek pedalaman memakai Z180, lokasi pesisir membutuhkan Z275 atau aluminium-zinc. American Galvanizers Association menerbitkan panduan pelapisan, National Regulator for Compulsory Specifications mengatur kerangka spesifikasi wajib Afrika Selatan, dan katalog standar SANS adalah tempat untuk memastikan edisi terkini SANS 994 dan SANS 121. Tentukan pelapisan sebelum celah roll diatur, karena lapisan tebal pada celah sempit mudah mengelupas di puncak rusuk.
Coil pra-cat membutuhkan roll bersih, meja masuk berpelindung dan stacker dengan penopang lunak. Mesin roll forming lembaran IBR yang mampu menangani GI polos dengan baik tetap dapat menggores PPGI pada shift pertama bila meja keluaran memakai rol baja tanpa pelapis.
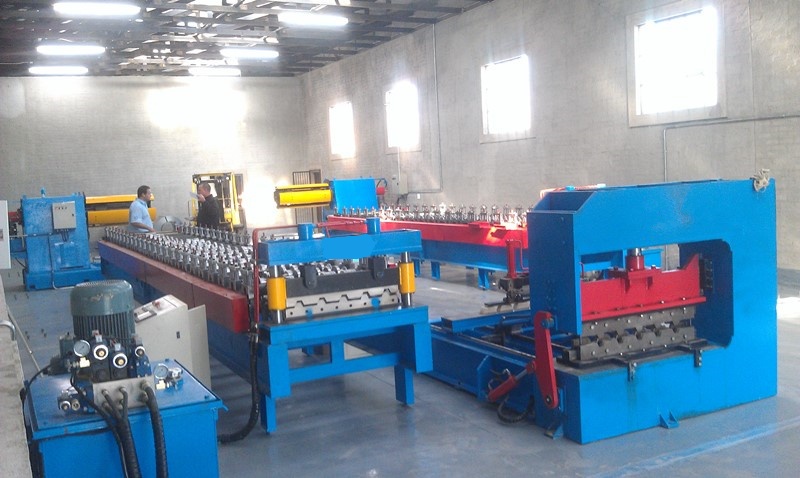
| Stasiun | Mesin standar | Mengapa penting |
|---|---|---|
| Pembuka gulungan | 3 hingga 5 t, manual atau hidrolik | Menentukan waktu ganti coil |
| Pemandu masuk dan leveller | 7 atau 9 roll | Menghilangkan lengkungan coil pada strip tipis |
| Mesin pembentuk | 18 sampai 22 stand pembentuk | Membentuk rusuk dan pengaku lembah |
| Pemotongan hidrolik | Die sesuai profil, unit hidrolik 4 kW | Menjaga bentuk rusuk di titik potong |
| Meja keluaran | 6 sampai 12 m | Menopang lembaran terpanjang |
| auto stacker | Opsional, 15 hingga 25 m/min | Menghemat tenaga kerja pada lembaran panjang |
Mesin roll forming lembaran IBR standar dimulai dengan decoiler 3 hingga 5 t. Mandrel ekspansi hidrolik dengan coil car menekan waktu ganti coil menjadi sekitar 10 menit, dibandingkan 20 hingga 30 menit pada mandrel manual. Pada lini 10 m/min, selisih itu lebih berarti daripada sedikit kenaikan kecepatan. Halaman auto stacker kami menunjukkan opsi penumpukan untuk lembaran panjang.

Leveller sering dihilangkan dari penawaran murah. Pada coil 0.4 mm, lengkungan coil muncul sebagai lembaran terpilin di keluaran. Tujuh atau sembilan roll leveller sebelum stand pertama adalah perlindungan murah. Ikhtisar lini mesin roll forming menunjukkan letak tiap stasiun, dan rentang mesin roll forming lembaran logam mencantumkan profil lain yang kami buat mesinnya.

Tiap stand membengkokkan strip sedikit demi sedikit. Rusuk 37 mm yang dibentuk melalui 18 hingga 22 stand membutuhkan sekitar 2 mm lengkungan per stand. Jika dipadatkan menjadi 12 stand, lengkungannya menjadi dua kali lipat, menyebabkan springback di puncak, retak pada lapisan dan lembaran yang tidak mau rata di atas purlin.
Mesin roll forming lembaran IBR dengan 20 stand adalah konfigurasi normal untuk coil 0.4 hingga 0.6 mm. Coil tipis 0.3 mm atau grade 550 MPa membutuhkan lebih banyak stand, bukan lebih sedikit. Roll terbuat dari GCr15 atau setara, dikeraskan dan dipoles, pada blok bantalan yang dapat diganjal. Mintalah jumlah stand dan kekerasan roll secara tertulis.
Pada mesin roll forming lembaran IBR, penggerak rantai standar pada lini ekonomis dan perlu pemeriksaan tegangan berkala. Penggerak roda gigi menjaga register lebih baik pada 15-20 m/menit. Keduanya tidak mengubah gambar profil, hanya berapa lama profil tetap dalam toleransi. Kami telah menyelesaikan lebih dari 500 mesin, dan jumlah stand adalah item yang kami tolak kurangi demi harga lebih rendah.

Die pemotong harus sesuai dengan profil rusuk. Pisau rata membuat puncak penyok dan meninggalkan ujung mekar yang tidak bisa bertumpang. Die yang sesuai profil menutup di sekeliling lembaran yang sudah terbentuk, sehingga rusuk tetap berbentuk sampai ke titik potong. Pada mesin roll forming lembaran IBR, hidrolik stop-and-cut dengan unit 4 kW cocok untuk 10 hingga 12 m/min.
Encoder pada stand pembentuk menentukan panjang. Perkirakan plus minus 1 mm pada lembaran 6 m dan plus minus 2 mm pada lembaran 12 m. Penyimpangan lebih besar biasanya berarti encoder selip atau pemandu die aus, bukan masalah perangkat lunak. Ukur tiga lembar di awal produksi dan tiga lembar di akhir.
Mintalah flying shear hanya di atas 20 m/min. Alat ini menjaga strip tetap bergerak dan menghasilkan ujung paling bersih, tetapi lebih mahal dan membutuhkan perawatan lebih banyak daripada mesin press stop-and-cut. Bagi sebagian besar pabrik atap, pengeluaran ini tidak sepadan.
Lembaran bengkok atau melengkung membutuhkan stasiun pelengkung setelah mesin. Alat ini adalah mesin tiga roll terpisah, bukan pengaturan pada mesin roll forming lembaran IBR. Membelinya belakangan memungkinkan, tetapi tinggi keluaran mesin harus disesuaikan, jadi tentukan tata letak sebelum penawaran ditandatangani. Roll crimping memperkaku bagian tumpang pada atap landai. Kedua opsi menambah panjang lini, jadi ukur luas lantai termasuk meja keluaran untuk lembaran terpanjang.
Mesin roll forming lembaran IBR satu profil memiliki satu set roll, satu die pemotong dan tanpa pergantian. Mesin ini paling murah dan paling konsisten. Pabrik yang menjual satu profil dalam volume besar sebaiknya membelinya.
Untuk dua profil, jawaban yang umum adalah mesin roll forming double layer dengan dua set roll pada satu rangka dan decoiler bersama. Set atas membuat IBR, set bawah membuat lembaran bergelombang atau profil box. Pergantian cukup memilih kopling dan mengganti die, sekitar 5 hingga 15 menit. Mesin roll forming standing seam memiliki tata letak berbeda dan sebaiknya berada di lini tersendiri.
686 dan 890 bukan pasangan double-layer. Lebar keseluruhan keduanya berbeda hampir 200 mm, sehingga pemandu, setiap stand dan die semuanya berubah. Pabrik yang membutuhkan kedua ukuran menjalankan dua lini, atau membeli cassette mill yang bagian pembentuknya dapat diangkat keluar. Cassette lebih mahal di awal, tetapi tetap memakai satu decoiler, satu unit hidrolik dan satu sistem kontrol.
Mesin roll forming lembaran IBR 20 stand pada 10 hingga 12 m/min biasanya memakai motor utama 5.5 kW, unit hidrolik 4 kW dan beban terpasang sekitar 12 kW. Pastikan pasokan listrik pabrik sebelum panel dibuat. 380 V 50 Hz, 415 V 50 Hz dan 220 V 60 Hz semuanya umum di pasar yang membeli mesin ini. Studi kasus mesin IBR yang dikirim ke Afrika Selatan menunjukkan konfigurasi 380 V 50 Hz.
Merek PLC dan HMI harus tercantum dalam kontrak, bersama inverter, encoder dan switchgear. Mintalah diagram ladder dan daftar suku cadang. Pelindung rantai, tombol berhenti darurat di kedua ujung dan isolator yang dapat dikunci adalah perlengkapan keselamatan minimum. Setiap mesin roll forming lembaran IBR yang kami kirim membawa catatan produksi ISO 9001 dan komponen listrik bersertifikat CE.
Sebelum mesin roll forming lembaran IBR dikirim, lakukan uji penerimaan pabrik dengan coil yang benar-benar dipakai pabrik. Lini yang disetel pada DX51D lunak berperilaku berbeda pada coil 550 MPa. Ukur profilnya, jalankan satu shift penuh, lalu ukur lagi.
| Pemeriksaan | Target | Cara mengukur |
|---|---|---|
| Lebar tutup dan tinggi rusuk | Sesuai gambar profil yang ditandatangani | Jangka sorong pada tiga lembar |
| Panjang potong | Plus minus 1 mm pada 6 m | Meteran pada lembar pertama, tengah dan terakhir |
| Bentuk sambungan samping | Dua lembar dapat ditumpangkan dengan tangan | Perakitan kering di meja kerja |
| Pengaku lembah | Ada di setiap lembah | Visual, kedua tepi lembaran |
| Permukaan dan pelapisan | Tanpa retak atau pengelupasan di puncak | Visual setelah 30 lembar |
| Stabilitas produksi panjang | Dimensi sama setelah 8 jam | Ulangi tiga pemeriksaan pertama |
Simpan sampel yang ditandatangani sebagai acuan untuk sengketa bentuk profil di kemudian hari. Video mesin roll forming lembaran IBR dari uji coba membantu pihak yang tidak dapat hadir, dan formulir permintaan penawaran digunakan untuk mengirimkan grade coil, gambar profil dan pasokan listrik pabrik.
Q: Berapa banyak stand pembentuk yang dibutuhkan mesin roll forming lembaran IBR?
A: Rencanakan 18 hingga 22 stand untuk coil 0.4 hingga 0.8 mm, dengan 20 sebagai konfigurasi umum. Stand lebih sedikit memaksa tiap lintasan membengkok terlalu jauh, menyebabkan springback di puncak dan retak pada lapisan seng.
Q: Berapa lebar coil yang dibutuhkan mesin roll forming lembaran IBR untuk 686?
A: Gambar menetapkan 740 mm keseluruhan untuk menghasilkan lebar tutup efektif 686 mm. IBR 890 membutuhkan 938 mm keseluruhan untuk lebar tutup 890 mm. Konfirmasikan keduanya terhadap gambar yang disertakan bersama mesin, karena pemandu dan die pemotong dibuat untuk satu lebar saja.
Q: Bisakah satu mesin roll forming lembaran IBR membuat 686 dan 890 sekaligus?
A: Tidak dengan sekadar menggeser spacer. Lebar strip berbeda hampir 200 mm, sehingga pemandu, semua stand dan die harus diganti. Pabrik menjalankan dua lini atau memakai cassette mill. Mesin double layer memasangkan profil yang memakai lebar coil sama, misalnya IBR dan bergelombang.
Q: Seberapa cepat mesin roll forming lembaran IBR berjalan?
A: Lini standar 20 stand berjalan 10 hingga 12 m/min dan menghasilkan sekitar 3,000 meter linier dalam shift 8 jam setelah pergantian coil. Lini ekonomis berjalan 6 hingga 8 m/min. Lini pada 15 hingga 20 m/min membutuhkan penggerak roda gigi, flying shear dan auto stacker agar investasinya kembali.
Q: Toleransi panjang potong berapa yang harus dijaga mesin roll forming lembaran IBR?
A: Plus minus 1 mm pada lembaran 6 m dan sekitar plus minus 2 mm pada 12 m, dari mesin press stop-and-cut yang digerakkan encoder. Ukur tiga lembar di awal produksi dan tiga lembar di akhir, bukan satu di tengah.
Q: Apakah mesin roll forming lembaran IBR membutuhkan unit pelengkung?
A: Hanya bila pabrik memasok lembaran bengkok atau melengkung. Stasiun pelengkung adalah mesin tiga roll terpisah di hilir mesin utama, jadi putuskan pada tahap pemesanan selagi tinggi keluaran mesin dan meja keluaran masih bisa disesuaikan.
Q: Grade coil dan pelapisan apa yang harus dicantumkan pada pesanan?
A: ISQ 550 adalah grade berkekuatan tinggi yang umum di Afrika Selatan, dalam kelas kekuatan sama dengan G550 dan S550GD. Pakai Z180 di pedalaman dan Z275 atau aluminium-zinc di dekat pantai. SANS 994 dan SANS 121 menetapkan persyaratan lokal, jadi konfirmasikan edisi terkini sebelum celah roll dikerjakan.
Q: Apa saja yang harus dicakup dalam uji penerimaan pabrik?
A: Jalankan sedikitnya 30 lembar dari coil produksi, lalu periksa lebar tutup, tinggi rusuk, panjang potong, kecocokan sambungan samping dan pelapisan di puncak. Rakit dua lembar dengan tangan untuk membuktikan sambungan rapat, ulangi pengukuran setelah produksi 8 jam, dan simpan sampelnya.
Terakhir diperbarui: 2026-11-08
Riwayat Perubahan Artikel
2026-11-08: Halaman disusun ulang dari 316 kata. Ditambahkan gambar profil IBR 686 dan IBR 890, empat tabel spesifikasi, delapan FAQ, enam foto workshop, rincian pemotongan dan pergantian profil, serta daftar periksa uji penerimaan pabrik.
Pemicu Tinjauan Berikutnya
SANS 994 atau SANS 121 direvisi dan toleransi profil atau batas minimum pelapisan berubah
Cassette mill atau flying shear menjadi opsi standar pada lini IBR
Jumlah pan atau lebar tutup IBR baru memasuki pasar Afrika bagian selatan

A roll forming machine price ranges from 20,000 for a basic stud and...
Baca selengkapnya
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Baca selengkapnya
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Baca selengkapnya
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Baca selengkapnya English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



