Dirección
No 1, Yd Road, Distrito de Huishan, Ciudad de Wuxi, Jiangsu. 214183
Horario de trabajo
Lunes a viernes: 9AM - 5PM
Sábado: 9AM - 4PM
Dirección
No 1, Yd Road, Distrito de Huishan, Ciudad de Wuxi, Jiangsu. 214183
Horario de trabajo
Lunes a viernes: 9AM - 5PM
Sábado: 9AM - 4PM
Respuesta breve: Una perfiladora de chapa IBR transforma bobina galvanizada en el perfil Inverted Box Rib para cubiertas y fachadas usado en toda Sudáfrica. Una línea estándar procesa fleje de 0.4 a 0.8 mm en 18 a 22 estaciones de perfilado a 10 a 12 m/min y corta cada chapa con una matriz hidráulica adaptada al perfil. Dos planos definen el utillaje: IBR 686 e IBR 890. Ambos mantienen la altura de nervio de 37 mm.
El perfil es fácil de describir y difícil de fabricar bien. Nervios trapezoidales, un refuerzo en cada valle y un traslape lateral que debe sellar en obra. Una línea que acierta con la altura del nervio puede fallar igualmente en la forma del traslape o en el largo de corte.
Hemos construido líneas de roll forming desde 2005 y las hemos enviado a más de 50 países. Esta página se queda con la máquina de lámina IBR: troquelaría, layout, corte, cambio de perfil y verificaciones previas al envío. Para geometría de perfiles y normas sudafricanas, lea ¿Qué es la chapa para cubiertas IBR?. Para comparar proveedores y precios, consulte la guía de compra de perfiladoras de chapa para cubiertas.
IBR significa Inverted Box Rib. Los nervios trapezoidales se prensan desde un valle plano, con un pequeño nervio rigidizador dentro de cada valle. Las fijaciones de cubierta pasan por el canal estrecho y las de fachada, por el canal ancho. Un solo juego de rodillos sirve para ambas aplicaciones.
Una perfiladora de chapa IBR no fabrica fijaciones, cierres, cumbreras ni remates, y no corta la bobina longitudinalmente. La bobina debe llegar al ancho que indica el plano del perfil. Ese plano es lo primero que hay que acordar en la consulta.
Una perfiladora de chapa IBR trabaja normalmente con bobina galvanizada o prepintada de 0.4 a 0.8 mm. La bobina con recubrimiento de color exige rodillos pulidos y una primera pasada más lenta, porque una superficie rugosa marca la pintura. Nuestra guía de selección de bobinas cubre las contrapartidas y la calculadora de bobinas metálicas dimensiona la bobina para una serie de producción.
IBR 686 es la chapa estándar sudafricana. IBR 890 cubre más superficie por chapa y conviene en cubiertas grandes donde importa reducir los traslapes laterales. Ambos usan una altura de nervio de 37 mm, pero el número de bandejas y el ancho de bobina difieren, así que los juegos de rodillos no son intercambiables.


Estos son los planos con los que fabricamos el utillaje. La chapa 686 indica 740 mm de ancho total, 686 mm de cubierta, un paso de nervio de 171.5 mm y una cresta de 35 mm. La chapa 890 indica 938 mm de ancho total, 890 mm de cubierta y una cresta de 33 mm. El refuerzo del valle aparece en ambos y es fácil pasarlo por alto en un juego de rodillos económico.
| Concepto | IBR 686 | IBR 890 |
|---|---|---|
| Ancho total | 740 mm | 938 mm |
| Cubierta efectiva | 686 mm | 890 mm |
| Número de bandejas | 4 | 5 |
| Altura del nervio | 37 mm | 37 mm |
| Paso del nervio | 171.5 mm | 178 mm en borde, 112 mm en valle |
| Cresta del nervio | 35 mm | 33 mm |
| Espesor del fleje | 0.4 a 0.8 mm | 0.4 a 0.8 mm |
El ancho de cubierta no es el ancho de bobina. La diferencia entre ancho total y ancho de cubierta es el traslape lateral. Un proveedor que cotiza sin adjuntar el plano del perfil está cotizando una suposición. Solicite el número de bandejas, el ancho de la cresta y la dimensión del refuerzo, y pida que los rodillos se dibujen a partir de ahí. Por eso una perfiladora de chapa IBR construida para 686 no puede convertirse en 890 moviendo separadores. La guía de entrada, cada estación y la matriz de corte están dimensionadas para un solo ancho de fleje.
La chapa para cubiertas sudafricana suele ser un grado delgado de alta resistencia. ISQ 550 es la designación local, en la misma clase de resistencia que G550 y S550GD. La bobina más blanda DX51D o S350GD se conforma mejor y se usa cuando el ingeniero lo autoriza. El grado cambia la fuerza de conformado, la recuperación elástica y el acabado de los rodillos, por lo que debe figurar en la hoja de pedido.
| Opción de bobina | Uso típico | Efecto en la línea |
|---|---|---|
| GI, zinc Z180, 0.4 a 0.8 mm | Cubiertas en el interior | Luz entre rodillos y potencia de referencia |
| GI, zinc Z275, 0.5 a 0.8 mm | Cubiertas en costa | Rodillos pulidos, luz mayor |
| Galvalume AZ150, 0.4 a 0.6 mm | Costa e industria | Acabado cuidadoso de rodillos |
| PPGI, 0.4 a 0.6 mm | Residencial y comercial | Rodillos limpios, soportes blandos en el apilador |
| Grado de alta resistencia 550 MPa | Vanos largos | Más estaciones, más potencia de motor |
En trabajos de costa el recubrimiento importa más que el color. En el interior se usa Z180; en la costa se exige Z275 o aluminio-zinc. La Asociación Americana de Galvanizadores publica guías de recubrimiento, el Regulador Nacional de Especificaciones Obligatorias cubre el marco sudafricano de especificaciones obligatorias y el catálogo de normas SANS es donde confirmar las ediciones vigentes de SANS 994 y SANS 121. Especifique el recubrimiento antes de fijar la luz entre rodillos, porque un recubrimiento grueso en una luz estrecha se descascarilla en la cresta del nervio.
La bobina prepintada exige rodillos limpios, una mesa de entrada protegida y un apilador con soportes blandos. Una perfiladora de chapa IBR que trabaja bien con GI desnudo puede rayar PPGI en el primer turno si la mesa de salida lleva rodillos de acero sin recubrir.
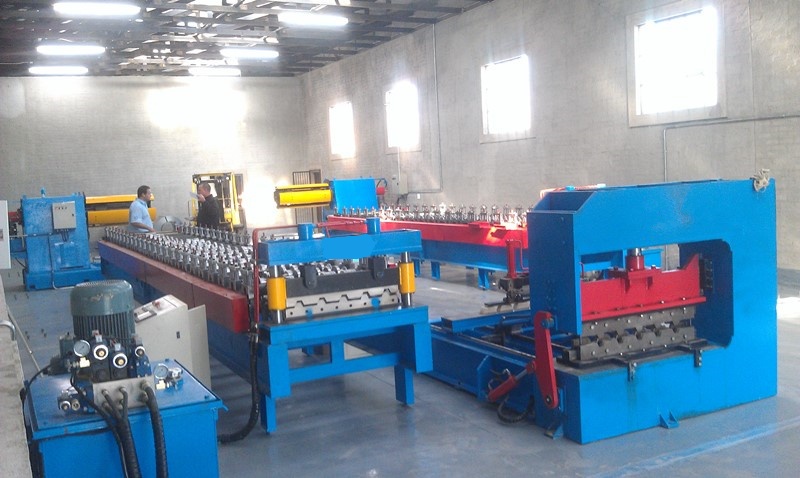
| Estación | Versión estándar | Por qué importa |
|---|---|---|
| Desbobinador | 3 a 5 t, manual o hidráulica | Define el tiempo de cambio de bobina |
| Guía de entrada y niveladora | 7 o 9 rodillos | Elimina la memoria de bobina en fleje delgado |
| Tren de perfilado | 18 to 22 puestos | Forma nervios y refuerzos del valle |
| Corte hidráulico | Matriz adaptada al perfil, grupo de 4 kW | Mantiene la forma del nervio en el corte |
| Mesa de salida | 6 a 12 m | Soporta la chapa más larga |
| apilador automático | Opcional, 15 a 25 m/min | Reduce la mano de obra en chapas largas |
Una perfiladora de chapa IBR estándar empieza con una desenrolladora de 3 a 5 t. Un mandril de expansión hidráulico con carro portabobinas reduce el cambio de bobina a unos 10 minutos, frente a 20 a 30 minutos con un mandril manual. Para una línea de 10 m/min, esa diferencia pesa más que un pequeño aumento de velocidad. Nuestra página sobre el apilador automático muestra las opciones de apilado para chapas largas.

La niveladora suele omitirse en los presupuestos económicos. Con bobina de 0.4 mm, la memoria de bobina aparece como una chapa torsionada a la salida. Siete o nueve rodillos niveladores antes de la primera estación son un seguro barato. La línea de máquinas perfiladoras muestra de un vistazo dónde se sitúa cada estación y la gama de perfiladoras de chapa metálica enumera los demás perfiles para los que fabricamos líneas.

Cada estación dobla un poco el fleje. Un nervio de 37 mm formado en 18 a 22 estaciones supone unos 2 mm de doblez por estación. Si se comprime en 12 estaciones, el doblez se duplica y provoca recuperación elástica en la cresta, grietas en el recubrimiento y una chapa que no asienta plana sobre las correas.
Una perfiladora de chapa IBR con 20 estaciones es la configuración normal para bobina de 0.4 a 0.6 mm. El fleje delgado de 0.3 mm o los grados de 550 MPa necesitan más estaciones, no menos. Los rodillos son de GCr15 o equivalente, templados y pulidos, sobre soportes con calces. Solicite por escrito el número de estaciones y la dureza de los rodillos.
En una máquina de roll forming de lámina IBR, la transmisión por cadena es estándar en líneas económicas y requiere revisiones periódicas de tensión. La transmisión por engranajes mantiene mejor el registro a 15–20 m/min. Ninguna cambia el plano del perfil, solo cuánto tiempo el perfil permanece en tolerancia. Hemos completado más de 500 máquinas, y el número de stands es el rubro que nos negamos a recortar por un precio menor.

La matriz de corte debe ajustarse al perfil del nervio. Una cuchilla plana aplasta la cresta y deja un extremo abocinado que no traslapa. Una matriz adaptada al perfil se cierra alrededor de la chapa conformada, así que los nervios conservan su forma hasta el propio corte. En una perfiladora de chapa IBR, un sistema hidráulico de corte con parada y grupo de 4 kW basta para 10 a 12 m/min.
Un codificador en la estación de perfilado fija el largo. Espere más o menos 1 mm en una chapa de 6 m y más o menos 2 mm en una de 12 m. Una desviación mayor suele indicar deslizamiento del codificador o desgaste de la guía de la matriz, no un problema de software. Mida tres chapas al inicio de la serie y tres al final.
Solicite una cizalla volante solo por encima de 20 m/min. Mantiene el fleje en movimiento y da el extremo más limpio, pero cuesta más y exige más mantenimiento que una prensa de corte con parada. Para la mayoría de las plantas de cubiertas no es el gasto adecuado.
Las chapas acodadas o curvas requieren una estación de curvado después del tren. Es una máquina independiente de tres rodillos, no un ajuste de la perfiladora de chapa IBR. Se puede comprar más adelante, pero la altura de salida del tren debe coincidir, así que cierre la disposición antes de firmar el presupuesto. Los rodillos de engarce rigidizan el traslape en cubiertas de poca pendiente. Ambas opciones alargan la línea, así que mida el espacio disponible incluyendo la mesa de salida para la chapa más larga.
Una perfiladora de chapa IBR de un solo perfil tiene un juego de rodillos, una matriz de corte y ningún cambio de perfil. Es la más barata y la de resultados más constantes. Una planta que vende un solo perfil en volumen debería comprarla.
Para dos perfiles, la respuesta habitual es una perfiladora de doble capa con dos juegos de rodillos en un mismo bastidor y una desenrolladora compartida. El juego superior produce IBR y el inferior fabrica chapa ondulada o un perfil tipo cajón. El cambio consiste en seleccionar el embrague y cambiar la matriz, unos 5 a 15 minutos. Una perfiladora de junta alzada es una disposición distinta y requiere su propia línea.
686 y 890 no forman una pareja de doble capa. Los anchos totales difieren en casi 200 mm, así que cambian la guía, todas las estaciones y la matriz. Las plantas que necesitan ambos tamaños operan dos líneas o compran una perfiladora de cassette, donde la sección de perfilado se extrae. Un cassette cuesta más al inicio pero mantiene una sola desenrolladora, un solo grupo hidráulico y un solo sistema de control.
Una perfiladora de chapa IBR de 20 estaciones a 10 a 12 m/min suele usar un motor principal de 5.5 kW, un grupo hidráulico de 4 kW y unos 12 kW de carga conectada. Confirme la alimentación de la planta antes de construir el armario eléctrico. 380 V 50 Hz, 415 V 50 Hz y 220 V 60 Hz son frecuentes en los mercados que compran esta máquina. El caso de la máquina IBR enviada a Sudáfrica muestra una configuración de 380 V 50 Hz.
Las marcas de PLC y HMI deben figurar en el contrato, junto con el variador, el codificador y la aparamenta. Solicite un diagrama de escalera y una lista de repuestos. Los protectores de cadena, una parada de emergencia en ambos extremos y un seccionador con bloqueo son los elementos de seguridad mínimos. Toda perfiladora de chapa IBR que enviamos incluye un registro de fabricación ISO 9001 y componentes eléctricos con marcado CE.
Antes de enviar una perfiladora de chapa IBR, realice la prueba de aceptación en fábrica con la bobina que usará realmente la planta. Una línea ajustada con DX51D blando se comporta distinto con bobina de 550 MPa. Mida el perfil, trabaje un turno completo y vuelva a medir.
| Parámetro | Objetivo | Cómo medir |
|---|---|---|
| Ancho de cubierta y altura del nervio | Según el plano del perfil firmado | Calibre en tres chapas |
| Longitud de corte | Más o menos 1 mm a 6 m | Cinta métrica en la primera, la central y la última chapa |
| Forma del traslape lateral | Dos chapas encajan a mano | Ensamblaje en seco sobre el banco |
| Refuerzo del valle | Presente en cada valle | Visual, en ambos bordes de la chapa |
| Superficie y recubrimiento | Sin grietas ni descascarillado en la cresta | Visual tras 30 piezas |
| Estabilidad en series largas | Mismas dimensiones tras 8 horas | Repetir las tres primeras comprobaciones |
Conserve las muestras firmadas como referencia ante cualquier discrepancia posterior sobre la forma del perfil. Un vídeo de la perfiladora de chapa IBR rodado durante la prueba ayuda a quienes no pudieron viajar, y el formulario de solicitud de presupuesto es donde enviar el grado de la bobina, el plano del perfil y la alimentación de la planta.
Q: ¿Cuántas estaciones de perfilado necesita una perfiladora de chapa IBR?
A: Prevea 18 a 22 estaciones para bobina de 0.4 a 0.8 mm, con 20 como configuración habitual. Menos estaciones obligan a doblar demasiado en cada pasada, con recuperación elástica en la cresta y grietas en el recubrimiento de zinc.
Q: ¿Qué ancho de bobina necesita una perfiladora de chapa IBR para 686?
A: El plano exige 740 mm de ancho total para dar 686 mm de cubierta efectiva. IBR 890 necesita 938 mm de ancho total para 890 mm de cubierta. Confirme ambos con el plano entregado con la máquina, porque la guía y la matriz de corte se fabrican para un solo ancho.
Q: ¿Puede una sola perfiladora de chapa IBR producir 686 y 890?
A: No ajustando separadores. Los anchos de fleje difieren en casi 200 mm, así que deben cambiar la guía, todas las estaciones y la matriz. Las plantas operan dos líneas o una perfiladora de cassette. Una máquina de doble capa empareja perfiles que comparten ancho de bobina, como IBR y ondulado.
Q: ¿A qué velocidad trabaja una perfiladora de chapa IBR?
A: Una línea estándar de 20 estaciones trabaja a 10 a 12 m/min y produce unos 3,000 metros lineales en un turno de 8 horas, contando los cambios de bobina. Las líneas económicas van a 6 a 8 m/min. Las líneas de 15 a 20 m/min exigen transmisión por engranajes, cizalla volante y apilador automático para amortizarse.
Q: ¿Qué tolerancia de largo de corte debe mantener una perfiladora de chapa IBR?
A: Más o menos 1 mm en una chapa de 6 m y unos 2 mm en una de 12 m, con una prensa de corte con parada mandada por codificador. Mida tres chapas al inicio de la serie y tres al final, no una en medio.
Q: ¿Necesita una perfiladora de chapa IBR una unidad de curvado?
A: Solo si la planta suministra chapas acodadas o curvas. La estación de curvado es una máquina independiente de tres rodillos aguas abajo del tren, así que decídalo en el pedido, cuando la altura de salida y la mesa de salida aún pueden ajustarse a ella.
Q: ¿Qué grado y recubrimiento de bobina deben figurar en el pedido?
A: ISQ 550 es el grado sudafricano de alta resistencia habitual, en la misma clase de resistencia que G550 y S550GD. Use Z180 en el interior y Z275 o aluminio-zinc cerca de la costa. SANS 994 y SANS 121 fijan los requisitos locales, así que confirme las ediciones vigentes antes de mecanizar la luz entre rodillos.
Q: ¿Qué debe incluir la prueba de aceptación en fábrica?
A: Procese al menos 30 chapas con la bobina de producción y compruebe ancho de cubierta, altura del nervio, largo de corte, ajuste del traslape lateral y recubrimiento en la cresta. Ensamble dos chapas a mano para verificar que el traslape cierra, repita las mediciones tras 8 horas de marcha y conserve las muestras.
Última actualización: 2026-11-08
Registro de cambios del artículo
2026-11-08: Página reescrita a partir de 316 palabras. Se añadieron los planos de perfil IBR 686 e IBR 890, cuatro tablas de especificaciones, ocho preguntas frecuentes, seis fotos del taller, detalles de corte y cambio de perfil, y una lista de comprobación de aceptación en fábrica.
Desencadenantes de la próxima revisión
Se revisa SANS 994 o SANS 121 y cambian las tolerancias del perfil o los mínimos de recubrimiento
Una perfiladora de cassette o una cizalla volante pasa a ser opción estándar en la línea IBR
Un nuevo número de bandejas o ancho de cubierta IBR entra en el mercado de África austral

A roll forming machine price ranges from 20,000 for a basic stud and...
Leer más
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Leer más
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Leer más
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Leer más English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



