Adres
No 1, Yd Caddesi, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
Adres
No 1, Yd Caddesi, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
Kısa cevap: Bir IBR sac rulo şekillendirme makinesi galvanizli bobini, Güney Afrika genelinde kullanılan Inverted Box Rib çatı ve duvar profiline dönüştürür. Standart bir hat 0.4 ila 0.8 mm şeridi 10 ila 12 m/min hızla 18 ila 22 şekillendirme standından geçirir, ardından her sacı profile uygun hidrolik bir kalıpla keser. Takımlamayı iki çizim belirler: IBR 686 ve IBR 890. İkisinde de 37 mm kaburga yüksekliği korunur.
Profil tarif etmesi kolay, kusursuz üretmesi zor bir yapıdadır. Yamuk kaburgalar, her vadide bir takviye ve sahada sızdırmazlık sağlaması gereken bir yan bindirme. Kaburga yüksekliğini tutturan bir hat yine de bindirme şeklinde veya kesme boyunda başarısız olabilir.
2005'ten beri roll forming hatları üretiyor ve 50'ten fazla ülkeye sevk ediyoruz. Bu sayfa IBR sac roll forming makinesinde kalır: takım, yerleşim, kesim, profil değişimi ve sevkiyat öncesi kontroller. Profil geometrisi ve Güney Afrika standartları için okuyun: IBR Çatı Sacı Tanımı. Tedarikçi ve fiyat karşılaştırmaları için şu rehberi kullanın: çatı sacı rulo şekillendirme makinesi satın alma rehberi.
IBR, Inverted Box Rib kısaltmasıdır. Yamuk kaburgalar düz bir vadiden yukarı doğru preslenir ve her vadinin içinde küçük bir takviye kaburgası bulunur. Çatı bağlantı elemanları dar oluğa, duvar bağlantı elemanları geniş oluğa geçer. Tek bir merdane seti her iki uygulamayı da üretir.
Bir IBR sac rulo şekillendirme makinesi bağlantı elemanları, kapatma parçaları, mahya kapakları veya kenar sacları üretmez; bobini de yarmaz. Bobin, profil çiziminin istediği genişlikte gelmelidir. Teklif talebinde önce bu çizim netleştirilmelidir.
Bir IBR sac rulo şekillendirme makinesi normalde 0.4 ila 0.8 mm galvanizli veya ön boyalı bobin besler. Renk kaplamalı bobin cilalı merdaneler ve daha yavaş bir ilk geçiş gerektirir; çünkü kaba bir merdane yüzeyi boyayı izler. rulo seçim kılavuzumuz ödünleşmeleri kapsar ve metal bobin hesaplayıcısı bir üretim partisi için bobini boyutlandırır.
IBR 686 standart Güney Afrika sacıdır. IBR 890 sac başına daha geniş alan kaplar ve daha az yan bindirmenin önemli olduğu büyük çatılar için uygundur. İkisinde de 37 mm kaburga yüksekliği kullanılır; ancak pan sayısı ve bobin genişliği farklıdır, bu yüzden merdane setleri birbirinin yerine geçmez.


Takımlamayı bu çizimlere göre üretiyoruz. 686 sac 740 mm toplam, 686 mm kaplama, 171.5 mm kaburga adımı ve 35 mm tepe gösterir. 890 sac 938 mm toplam, 890 mm kaplama ve 33 mm tepe gösterir. Vadi takviyesi ikisinde de bulunur ve düşük maliyetli bir merdane setinde gözden kaçması kolaydır.
| Kalem | IBR 686 | IBR 890 |
|---|---|---|
| Toplam genişlik | 740 mm | 938 mm |
| Etkin kaplama | 686 mm | 890 mm |
| Pan sayısı | 4 | 5 |
| Kaburga yüksekliği | 37 mm | 37 mm |
| Kaburga adımı | 171.5 mm | 178 mm kenar, 112 mm vadi |
| Kaburga tepesi | 35 mm | 33 mm |
| Şerit kalınlığı | 0.4 ila 0.8 mm | 0.4 ila 0.8 mm |
Kaplama genişliği bobin genişliği değildir. Toplam genişlik ile kaplama genişliği arasındaki fark yan bindirmedir. Profil çizimi eklenmeden teklif veren tedarikçi tahminde bulunuyor demektir. Pan sayısını, tepe genişliğini ve takviye ölçüsünü isteyin, ardından merdaneleri buna göre çizdirin. 686 için üretilmiş bir IBR sac rulo şekillendirme makinesinin ara pulları kaydırılarak 890 profiline dönüştürülememesinin nedeni budur. Giriş kılavuzu, her stand ve kesme kalıbı tek bir şerit genişliğine göre boyutlandırılır.
Güney Afrika çatı sacı normalde ince, yüksek mukavemetli bir kalitedir. ISQ 550 yerel tanımlamadır ve G550 ile S550GD ile aynı mukavemet sınıfındadır. Daha yumuşak DX51D veya S350GD bobin daha kolay şekillenir ve mühendisin izin verdiği yerlerde kullanılır. Kalite; şekillendirme kuvvetini, geri yaylanmayı ve merdane yüzeyini değiştirir, bu yüzden sipariş formunda yer almalıdır.
| Bobin seçeneği | Tipik kullanım | Hattaki etkisi |
|---|---|---|
| GI, Z180 çinko, 0.4 ila 0.8 mm | İç bölge çatıları | Temel merdane aralığı ve güç |
| GI, Z275 çinko, 0.5 ila 0.8 mm | Kıyı çatıları | Cilalı merdaneler, daha geniş aralık |
| Galvalume AZ150, 0.4 ila 0.6 mm | Kıyı ve sanayi | Özenli merdane yüzeyi |
| PPGI, 0.4 ila 0.6 mm | Konut ve ticari | Temiz merdaneler, yumuşak istifleyici destekleri |
| Yüksek mukavemetli 550 MPa kalite | Uzun açıklıklar | Daha fazla stand, daha fazla motor gücü |
Kıyı işlerinde kaplama renkten daha önemlidir. İç bölgelerde Z180 kullanılır; kıyı tesisleri Z275 veya alüminyum-çinko gerektirir. Amerikan Galvanizciler Derneği kaplama kılavuzları yayımlar, Zorunlu Şartnameler Ulusal Düzenleyici Kurumu Güney Afrika zorunlu şartname çerçevesini kapsar ve SANS standartları kataloğu güncel SANS 994 ve SANS 121 baskılarını doğrulamak için başvurulacak kaynaktır. Kaplamayı merdane aralığı ayarlanmadan önce belirtin; çünkü dar aralıkta kalın bir kaplama kaburga tepesinde pul pul dökülür.
Ön boyalı bobin temiz merdaneler, korumalı bir giriş masası ve yumuşak destekli bir istifleyici gerektirir. Çıplak GI bobinini sorunsuz işleyen bir IBR sac rulo şekillendirme makinesi, çıkış masasında çıplak çelik merdaneler varsa ilk vardiyada PPGI bobinini yine de çizebilir.
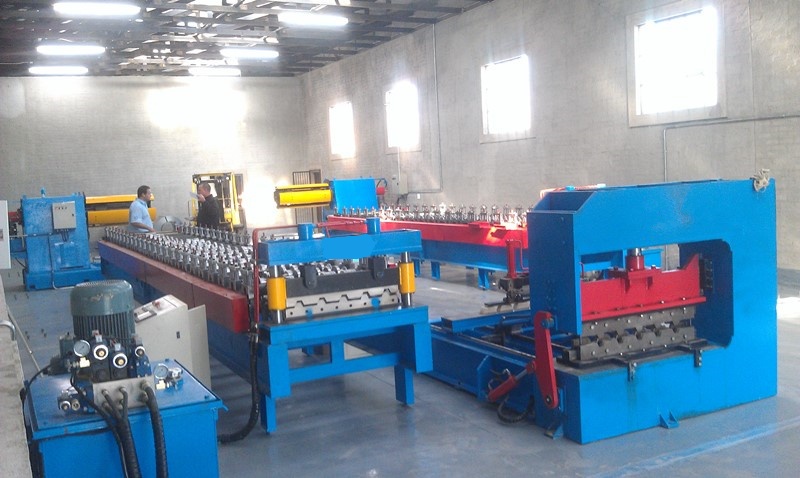
| İstasyon | Standart üretim | Neden önemli |
|---|---|---|
| Açıcı | 3 ila 5 t, manuel veya hidrolik | Bobin değişim süresini belirler |
| Giriş kılavuzu ve doğrultucu | 7 veya 9 merdane | İnce şeritte bobin eğriliğini giderir |
| Şekillendirme hattı | 18 - 22 şekillendirme standı | Kaburgaları ve vadi takviyelerini oluşturur |
| Hidrolik kesme | Profile uygun kalıp, 4 kW ünite | Kesitte kaburga şeklini korur |
| Çıkış masası | 6 ila 12 m | En uzun sacı destekler |
| Otomatik istifleyici | Opsiyonel, 15 ila 25 m/min | Uzun saclarda işçiliği azaltır |
Standart bir IBR sac rulo şekillendirme makinesi 3 ila 5 t bobin açıcıyla başlar. Bobin arabalı hidrolik genleşme mandreli bobin değişimini yaklaşık 10 dakikaya indirir; manuel mandrelde bu süre 20 ila 30 dakikadır. 10 m/min hızındaki bir hatta bu fark, küçük bir hız artışından daha değerlidir. Otomatik istifleyici sayfamız uzun saclar için istifleme seçeneklerini gösterir.

Doğrultucu düşük maliyetli tekliflerde sıklıkla atlanır. 0.4 mm bobinde bobin eğriliği çıkışta burulmuş sac olarak görülür. İlk standdan önce yedi veya dokuz doğrultucu merdanesi ucuz bir sigortadır. Rulo şekillendirme makinesi hattı genel görünümü her istasyonun konumunu gösterir ve metal sac rulo şekillendirme makinesi yelpazesi hat ürettiğimiz diğer profilleri listeler.

Her stand şeridi biraz büker. 18 ila 22 standa yayılan 37 mm kaburga, stand başına yaklaşık 2 mm büküm demektir. Bunu 12 standa sıkıştırırsanız büküm ikiye katlanır; tepede geri yaylanma, kaplamada çatlaklar ve aşıklara düz oturmayan bir sac ortaya çıkar.
20 standlı bir IBR sac rulo şekillendirme makinesi, 0.4 ila 0.6 mm bobin için normal yapıdır. İnce 0.3 mm bobin veya 550 MPa kaliteler daha fazla stand gerektirir, daha az değil. Merdaneler GCr15 veya eşdeğeridir; sertleştirilir, cilalanır ve ayar pullu yatak bloklarına oturur. Stand sayısını ve merdane sertliğini yazılı olarak isteyin.
IBR sac roll forming makinesinde zincir tahrik, ekonomik hatlarda standarttır ve düzenli gerginlik kontrolü gerektirir. Dişli tahrik, 15-20 m/dk'da kaydı daha iyi tutar. İkisi de profil çizimini değiştirmez; sadece profilin toleransta kaldığı süreyi belirler. 500'den fazla makine tamamladık ve gövde sayısı, daha düşük fiyat için kesmeyi reddettiğimiz kalem.

Kesme kalıbı kaburga profiline uymalıdır. Düz bir bıçak tepeyi ezer ve bindirmeye girmeyen genişlemiş bir uç bırakır. Profile uygun kalıp şekillendirilmiş sacın etrafını sarar; böylece kaburgalar kesime kadar şeklini korur. Bir IBR sac rulo şekillendirme makinesinde 4 kW üniteli dur-kes hidroliği 10 ila 12 m/min için uygundur.
Şekillendirme standındaki enkoder boyu ayarlar. 6 m sac için artı eksi 1 mm, 12 m sac için artı eksi 2 mm bekleyin. Daha büyük sapma genellikle enkoder kayması veya aşınmış kalıp kılavuzu anlamına gelir, yazılım sorunu değil. Bir çalıştırmanın başında üç sac, sonunda üç sac ölçün.
Uçan makası yalnızca 20 m/min üzerinde isteyin. Şeridi hareket halinde tutar ve en temiz ucu verir; ancak dur-kes presinden daha pahalıdır ve daha fazla bakım gerektirir. Çoğu çatı tesisi için doğru harcama değildir.
Bükümlü veya kavisli saclar, tezgahtan sonra bir kavislendirme istasyonu gerektirir. Bu, IBR sac rulo şekillendirme makinesi üzerinde bir ayar değil, ayrı bir üç merdaneli makinedir. Sonradan almak mümkündür; ancak tezgah çıkış yüksekliği buna uymalıdır, bu yüzden teklif imzalanmadan önce yerleşimi netleştirin. Kıvırma merdaneleri düşük eğimli çatılarda bindirmeyi sertleştirir. İki seçenek de hat boyunu uzatır; bu yüzden en uzun sac için çıkış masası dahil zemin alanını ölçün.
Tek profilli bir IBR sac rulo şekillendirme makinesinde bir merdane seti, bir kesme kalıbı bulunur ve profil değişimi yoktur. En ucuz ve en tekrarlanabilir çözümdür. Tek bir profili yüksek hacimde satan bir tesis bunu tercih etmelidir.
İki profil için yaygın çözüm, tek gövde üzerinde iki merdane seti ve ortak bir bobin açıcı barındıran bir çift katlı rulo şekillendirme makinesi kullanmaktır. Üst set IBR, alt set ise oluklu sac veya kutu profil üretir. Profil değişimi bir kavrama seçimi ve kalıp değişimidir; yaklaşık 5 ila 15 dakika sürer. Bir dik kenetli rulo şekillendirme makinesi farklı bir yerleşimdir ve kendi hattına aittir.
686 ve 890, çift katlı bir ikili değildir. Toplam genişlikler neredeyse 200 mm farklıdır; bu yüzden kılavuz, her stand ve kalıp değişir. İki boyuta da ihtiyaç duyan tesisler iki hat çalıştırır veya şekillendirme bölümü dışarı alınabilen kasetli bir makine alır. Kaset başlangıçta daha pahalıdır; ancak tek bobin açıcı, tek hidrolik ünite ve tek kontrol sistemi kalır.
10 ila 12 m/min hızındaki 20 standlı bir IBR sac rulo şekillendirme makinesi tipik olarak 5.5 kW ana motor, 4 kW hidrolik ünite ve yaklaşık 12 kW bağlı yük kullanır. Pano üretilmeden önce tesis beslemesini doğrulayın. 380 V 50 Hz, 415 V 50 Hz ve 220 V 60 Hz, bu makineyi alan pazarlarda yaygındır. Güney Afrika için sevk edilen IBR makinesi örneği, 380 V 50 Hz ile çalışan bir kurulumu gösterir.
PLC ve HMI markaları; invertör, enkoder ve şalt ekipmanıyla birlikte sözleşmede yer almalıdır. Merdiven diyagramı ve yedek parça listesi isteyin. Zincir muhafazaları, iki uçta acil durdurma ve kilitlenebilir bir ayırıcı asgari güvenlik kalemleridir. Sevk ettiğimiz her IBR sac rulo şekillendirme makinesi ISO 9001 üretim kaydı ve CE işaretli elektrik bileşenleri taşır.
Bir IBR sac rulo şekillendirme makinesi sevk edilmeden önce fabrika kabul testini tesisin gerçekten kullanacağı bobinle yapın. Yumuşak DX51D ile ayarlanan bir hat, 550 MPa bobinde farklı davranır. Profili ölçün, tam bir vardiya çalıştırın, ardından yeniden ölçün.
| Kontrol | Hedef | Nasıl ölçülür |
|---|---|---|
| Kaplama genişliği ve kaburga yüksekliği | İmzalı profil çizimine göre | Üç sac üzerinde kumpas |
| Kesim boyu | 6 m için artı eksi 1 mm | İlk, orta ve son sacda şerit metre |
| Yan bindirme şekli | İki sac elle iç içe geçer | Tezgahta kuru montaj |
| Vadi takviyesi | Her vadide mevcut | Görsel, iki sac kenarı |
| Yüzey ve kaplama | Tepede çatlak veya pul dökülmesi yok | 30 parça sonrası görsel kontrol |
| Uzun çalışma kararlılığı | 8 saat sonra aynı ölçüler | İlk üç kontrolü tekrarlayın |
Profil şekliyle ilgili ileride doğabilecek anlaşmazlıklar için imzalı numuneleri referans olarak saklayın. Test çalıştırmasına ait bir IBR sac rulo şekillendirme makinesi videosu seyahat edemeyenlere yardımcı olur ve teklif isteği formu bobin kalitesi, profil çizimi ve tesis beslemesi bilgilerinin gönderileceği yerdir.
Q: Bir IBR sac rulo şekillendirme makinesi kaç şekillendirme standı gerektirir?
A: 0.4 ila 0.8 mm bobin için 18 ila 22 stand planlayın; 20 stand olağan yapıdır. Daha az stand her geçişte aşırı büküm zorlar, tepede geri yaylanmaya ve çinko kaplamada çatlaklara yol açar.
Q: Bir IBR sac rulo şekillendirme makinesi 686 için hangi bobin genişliğini gerektirir?
A: Çizim, 686 mm etkin kaplama için 740 mm toplam genişlik ister. IBR 890, 890 mm kaplama için 938 mm toplam genişlik gerektirir. Kılavuz ve kesme kalıbı yalnızca tek bir genişliğe göre kesildiğinden ikisini de makineyle verilen çizimle doğrulayın.
Q: Tek bir IBR sac rulo şekillendirme makinesi hem 686 hem 890 üretebilir mi?
A: Ara pulu ayarıyla olmaz. Şerit genişlikleri neredeyse 200 mm farklıdır; bu yüzden kılavuz, tüm standlar ve kalıp değişmelidir. Tesisler iki hat veya kasetli bir makine çalıştırır. Çift katlı bir makine, IBR ve oluklu sac gibi aynı bobin genişliğini paylaşan profilleri eşleştirir.
Q: Bir IBR sac rulo şekillendirme makinesi ne hızda çalışır?
A: Standart 20 standlı bir hat 10 ila 12 m/min ile çalışır ve bobin değişimleri dahil 8 saatlik bir vardiyada yaklaşık 3,000 lineer metre üretir. Ekonomik hatlar 6 ila 8 m/min ile çalışır. 15 ila 20 m/min hatların kendini amorti etmesi için dişli tahriki, uçan makas ve otomatik istifleyici gerekir.
Q: Bir IBR sac rulo şekillendirme makinesi hangi kesme boyu toleransını korumalıdır?
A: Enkoder kontrollü dur-kes presinden 6 m sac için artı eksi 1 mm, 12 m için yaklaşık artı eksi 2 mm. Çalıştırmanın başında üç sac ve sonunda üç sac ölçün, ortadaki tek bir sacı değil.
Q: Bir IBR sac rulo şekillendirme makinesi için kavislendirme ünitesi gerekir mi?
A: Yalnızca tesis bükümlü veya kavisli sac sağlıyorsa. Kavislendirme istasyonu, tezgahtan sonra gelen ayrı bir üç merdaneli makinedir; bu yüzden tezgah çıkış yüksekliği ve çıkış masası buna uyarlanabilirken sipariş aşamasında karar verin.
Q: Siparişte hangi bobin kalitesi ve kaplaması yer almalıdır?
A: ISQ 550, G550 ve S550GD ile aynı mukavemet sınıfındaki yaygın Güney Afrika yüksek mukavemetli kalitesidir. İç bölgelerde Z180, kıyıya yakın yerlerde Z275 veya alüminyum-çinko kullanın. SANS 994 ve SANS 121 yerel gereksinimleri belirler; bu yüzden merdane aralığı işlenmeden önce güncel baskıları doğrulayın.
Q: Fabrika kabul testi neleri içermelidir?
A: Üretim bobininden en az 30 sac çalıştırın, ardından kaplama genişliği, kaburga yüksekliği, kesme boyu, yan bindirme uyumu ve tepedeki kaplamayı kontrol edin. Bindirmenin kapandığını kanıtlamak için iki sacı elle birleştirin, 8 saatlik çalışmanın ardından ölçümleri tekrarlayın ve numuneleri saklayın.
Son güncelleme: 2026-11-08
Makale Değişiklik Günlüğü
2026-11-08: Sayfa 316 kelimeden yeniden oluşturuldu. IBR 686 ve IBR 890 profil çizimleri, dört şartname tablosu, sekiz SSS, altı atölye fotoğrafı, kesme ve profil değişimi ayrıntıları ile fabrika kabul kontrol listesi eklendi.
Sonraki İnceleme Tetikleyicileri
SANS 994 veya SANS 121 güncellenir ve profil toleransları veya kaplama alt sınırları değişirse
Kasetli bir makine veya uçan makas IBR hattında standart seçenek haline gelirse
Güney Afrika pazarına yeni bir IBR pan sayısı veya kaplama genişliği girerse

A roll forming machine price ranges from 20,000 for a basic stud and...
Devamını Oku
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Devamını Oku
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Devamını Oku
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Devamını Oku English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



