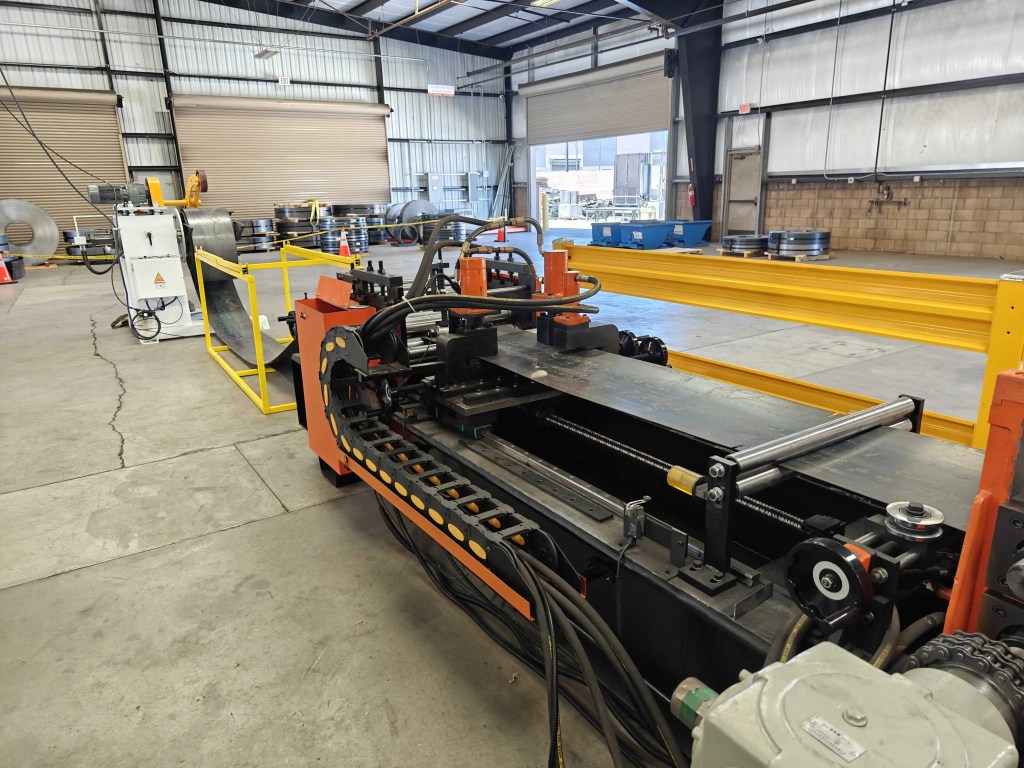
Heavy duty step beam roll forming line with coil, forming stands and run out table

Ağır Hizmet Step Beam Haddeleme: Kalın Kangal İçin 6 Kural

Projeniz için bir Profil Makinesi mi gerekiyor?
Believe Industry'dan ücretsiz teklif alın — 15 yılı aşkın özel profil bükme makinesi imalatı.
teklif talep formunu Katalog İndir

Ağır Hizmet Step Beam Haddeleme: Kalın Kangal ve Yüksek Mukavemetli Çelik

Kısa cevap: Ağır hizmet step beam haddeleme 3,0 mm şeritten başlar ve 5,0 mm'ye kadar çıkar, 6,0 mm siparişe göre üretilir. Standart hattan yukarı çıkmak motor büyütmek değildir. Mil çapı, merdane çapı, stand sayısı, zımba tonajı ve kesim tipi birlikte değişir, hat hızı da yaklaşık yarıya iner.

2,5 mm'lik bir step beam hattı ile 5,0 mm'lik hat benzer makine uzunluğuyla teklif edilebilir. Kalın kangalı hafif hattan geçirin, fark ilk bağda görünür: eğilmiş gövde, yırtılmış delik kenarı ve yük altında sehim yapan miller.

Bu kılavuz, ağır hizmet step beam haddeleme 3,0 ile 5,0 mm bandına girdiğinde neyin değiştiğini ve bu değişikliklerden hangilerinin siparişe girmesi gerektiğini anlatır.

Ağır Hizmet Step Beam Haddeleme Neyi Kapsar

Ağır hizmet step beam haddelemede sınıf, bir kalınlık ve derinlik çiftidir, pazarlama etiketi değil. Yayımlanan raf yükü tabloları aşağıdaki bantları ayırır ve makine bandı izler, tersi olmaz.

SınıfŞerit kalınlığıKiriş derinliğiKiriş çifti başına yükTipik sistem
Hafif1,5 ile 2,0 mm80 ile 120 mm1.000 ile 1.500 kgSeçmeli raf, perakende
Standart2,0 ile 3,0 mm100 ile 160 mm1.500 ile 2.500 kgDağıtım merkezi
Ağır hizmet3,0 ile 5,0 mm140 ile 200 mm2.500 ile 4.500 kgDrive-in, çift derinlik, yüksek raf
Ekstra ağır5,0 ile 6,0 mm180 ile 250 mm4.500 kg ve üzeriAsma kat, vinç erişimi, ihracat rafı

Ağır hizmet step beam işinde iki sonuç doğar. 4,0 mm üzerinde kiriş genellikle çentikli bağlayıcı yerine kaynaklı uç plaka alır, çünkü çentik yük yolunun fazlasını keser. Ve kangal kalitesi satın alma detayı olmaktan çıkar; yanlış kalitede bir 4,0 mm profil, merdaneler ne kadar iyi ayarlanırsa ayarlansın step yarıçapında çatlar.

Finished heavy duty step beams stacked on the run out table of a roll forming line

Kalın Kangal Standart Hattı Nerede Kırar

Bükme kuvveti sabit yarıçapta kalınlığın karesiyle artar. Bu yüzden ağır hizmet step beam haddeleme 2,5 mm'den 5,0 mm'ye bu kadar sert sıçrar: dört kat kuvvet, aynı yarıçap.

Merdane milleri bu kuvveti sabit bir açıklıkta taşır ve sehim çapın dördüncü kuvvetiyle düşer. 2,5 mm şeritte 0,10 mm sehim tutan mil, 5,0 mm'de yaklaşık 1,4 kat çap ister; bu da pratikte 80 mm mili 110 veya 120 mm yapar. Gövde, yatak yuvası ve redüktör de onunla büyür.

Kalem1,5 ile 2,5 mm hat3,0 ile 5,0 mm hat
Mil çapı65 ile 80 mm95 ile 120 mm
Merdane dış çapı180 ile 220 mm260 ile 340 mm
Şekillendirme standı20 ile 2628 ile 34
Stand grubu başına tahrik5,5 ile 7,5 kW11 ile 18,5 kW
Hat hızı18 ile 25 m/dk8 ile 15 m/dk
Zımba kapasitesi40 ile 60 t120 ile 200 t
KesimUçan makasUçan testere
Açıcı5 ile 10 t10 ile 15 t

Alıcının ilk fark ettiği sayı hızdır. Ağır hizmet step beam haddeleme hattı, hafif hattın yaklaşık yarı şerit hızında çalışır ve hiçbir motor gücü bu farkı kapatmaz, çünkü sınır tork değil bükümdeki metal akışıdır.

Çelik Kalitesi: Q345, S355MC ve G550 Neden 1,2 mm'de Durur

G550 sorusu neredeyse her ağır hizmet step beam talebinde çıkar ve cevap kısadır. G550 kangal ince tedarik edilir. BlueScope 0,45 ile 1,2 mm esas metal kalınlığı verir, AS 1397 minimum uzamayı yüzde 2 olarak belirler ve aynı standart yalnızca geniş büküm yarıçapında şekillendirmeye izin verir. 4,0 mm G550 step beam yoktur, çünkü 4,0 mm G550 kangal yoktur.

KaliteStandartAkmaOlağan kalınlıkAğır kirişler için not
Q235BGB/T 700235 MPa1,5 ile 4,0 mmEn ucuz seçenek, boya veya galvaniz gerekir
Q345BGB/T 1591345 MPa2,0 ile 5,0 mmÇin ağır kiriş hatlarında varsayılan kalite
S355MCEN 10149-2355 MPa2,0 ile 5,0 mmEn tutarlı geri yaylanma, ihracat rafı için tercih edilir
S420MCEN 10149-2420 MPa2,0 ile 4,0 mmDaha fazla aşırı büküm ve daha hızlı merdane aşınması
G550AS 1397 / S550GD550 MPa0,4 ile 1,2 mmKalın olarak yok, yüzde 2 uzama

3,0 ile 5,0 mm ağır hizmet step beam işi için pratik seçim Q345B ile S355MC arasındadır. İkisi de yüzde 15 ile 22 uzama tutar, ki 1,5 kalınlık yarıçapındaki bir step bunu ister. S355MC ton başına daha pahalıdır ve farkı tekrarlanabilirlikle geri verir, çünkü dar akma bandı olan bir fabrika sertifikası aşırı büküm ayarının kangaldan kangala geçerli kalması demektir. Bir hat aynı kirişi aylarca işlediğinde bu önemlidir.

S420MC, yük tablosunun sıkı olduğu 200 mm üzeri derinlikte değer. Yüzde 20 ile 30 daha fazla şekillendirme kuvveti ve daha kısa merdane ömrü bekleyin.

3 ile 6 mm Şeritte Zımba

Delikler her ağır hizmet step beam hattında hâlâ şekillendirmeden önce açılır; nedenini step beam üretim süreci kılavuzumuzdabulabilirsiniz: düz şerit sağlam bir kalıp üzerine oturur ve delik kenarı temiz kalır. Değişen tonajdır.

Delik çapı3,0 mm4,0 mm5,0 mm6,0 mm
14 mm18 t24 t30 t36 t
18 mm23 t31 t39 t46 t
22 mm28 t38 t47 t57 t

Presi karışımdaki en büyük deliğe göre boyutlandırın, sonra yüzde 25 ile 30 ekleyin. Nominal tonajında çalışan pres sehim yapar, kalıp düzensiz aşınır ve kopan parça çekmesi ortada kırık bir şey görünmeden çok önce başlar.

Kalıp boşluğu, kenar başına kalınlığın yüzde 8 ile 12'sidir; yani 3,0 mm şerit 0,25 ile 0,35 mm, 6,0 mm şerit 0,50 ile 0,70 mm ister. Dar boşluk yüksek mukavemetli çelikte zımba aşınmasını artırır. Geniş boşluk, bağlayıcı piminin oturamayacağı yırtık bir kenar üretir.

Kalıbı yaşatan hizalama kontrolleri her kalınlıkta aynıdır ve zımba kalıbı montaj kılavuzumuz sırayı verir.

Servo feeder and hydraulic punch press punching flat strip on a heavy duty step beam line

Şekillendirme Stratejisi: Standlar, Aşırı Büküm ve Kenar Çatlaması

Ağır hizmet step beam haddeleme hattı 28 ile 34 stand ister. Standart hatta göre fazla standlar profil için değil, yük dağıtımı içindir. On veya on bir stand flanşı ve dudağı geçiş başına 15 ile 20 derece büker, on dört stand kesiti şekle getirir, dört ile altı ölçü standı önceki geçişlerin bıraktığını düzeltir.

Geri yaylanma, ağır hizmet step beam ilk çalıştırmalarının çoğunun başarısız olduğu yerdir. S355 aynı yarıçapta Q235'ten yüzde 40 ile 60 daha fazla geri yaylanır, bu yüzden son geçişler 90 dereceyi iki ile dört derece aşarak aşırı büker ve çeliğin dik açıya dönmesine izin verir. Q235 ile ayarlanmış bir hat, her S355 kirişi flanşları açık şekilde işler.

Minimum iç yarıçap çatlamayı tetikler. 4,0 mm şeritte 1,5 kalınlık, 6 mm iç yarıçap demektir. 4 mm isteyen bir resim ilk geçişte dış lifi çatlatır ve hiçbir yağlayıcı bunu düzeltmez. Resmi değiştirin ya da kaliteyi değiştirin.

Ağır hizmet step beam takım merdaneleri HRC 58 ile 62'de GCr15'ten yapılır; son ölçü standlarında iz oluşmasını önlemek için krom veya sert krom kaplama kullanılır. 5,0 mm kangalda yüzey basıncı hafif hattın kabaca iki katıdır, bu yüzden hafif bir hattın temiz çalışacağı yerde merdane izleri çıkar.

Kesim, Tolerans ve Kangal Lojistiği

5,0 mm kesit hafif bir gövdede temiz makaslanamaz. 300 mm genişlikte 5,0 mm ve 450 MPa için makas kuvveti 675 kN'a yaklaşır, yani bıçakta 67 t.

Ağır hizmet step beam hatları uçan testereyle keser: karbür bıçak, 8 ile 15 m/dk, çapak 0,1 mm altı, kesim boyu artı eksi 1,5 mm içinde tutulur. Makas 4,0 mm altında hâlâ çalışır ve step beam ile box beam karşılaştırması her kesit tipinin nereye oturduğunu anlatır.

Kangal lojistiği vardiyayı belirler. 300 mm çarpı 5,0 mm şeritten 12 t kangal yaklaşık 1.019 m taşır, bu da 12 m/dk'da 85 dakika çalışma demektir. Aynı kangal 3,0 mm'de 1.697 m taşır ve 141 dakika çalışır. Ağır hizmet step beam haddelemede kangal arabalı 15 t açıcı lüks değil, vardiya başına üç ile beş kangal değişimi arasındaki farktır.

Ağır hizmet step beam haddelemede üretim aynı aritmetiği izler. 6 m kiriş 12 m/dk'da 30 saniye şekillendirme artı zımba ve kesim süresi ister, yani iyi işletilen ağır bir hat 8 saatlik vardiyada 80 ile 110 kiriş çıkarır. Bu sayıyı genellikle istifleyici belirler, hadde değil.

Hydraulic cut off unit and run out table cutting a formed step beam profile

Teklife Neler Konmalı

Beş sayı, ağır hizmet step beam teklifini tahminden ayırır:

  • Kalınlık aralığı ve gerçekten aldığınız kalite, sertifikadaki akma bandıyla birlikte
  • Kiriş derinlik aralığı, çünkü her derinlik kendi takım setini ister
  • Bağlayıcı tipi veya uç plaka resmi, çünkü çentik geometrisini bu belirler
  • Yıllık metre, kesim tipini ve geri ödemeyi bu belirler
  • Tedarikçinizden alınabilen kangal ağırlığı ve iç çapı

Ağır hizmet step beam hattı, aynı derinlik aralığındaki standart hattın tipik olarak yüzde 30 ile 50 üzerinde fiyatlanır. Fark millerde, merdanelerde, tahrik gücünde, zımba tonajında ve testerededir, kontrol sisteminde değil. Yük tablolarının arkasındaki standartlar Rack Manufacturers Institutetarafından, kiriş galvaniz kaplama kuralları ise American Galvanizers Associationtarafından yayımlanır. Soğuk şekillendirme için HSLA kaliteleri EN 10149-2'de verilir ve SteelConstruction.info.

Believe Industry 2005'ten beri özel haddeleme hatları üretiyor: 15 yılı aşkın deneyim, 80'i aşkın mühendis ve ISO 9001 ile CE kapsamında 50'yi aşkın ülkede 500'ü aşkın proje.

Mil, stand, zımba tonajı ve kesimi sizin kiriş aralığınıza göre boyutlandırıyoruz.

Atölyemizden çıkan bir step beam makinesi sattığınız kesitle eşleşir. Dört makinelik tam raf kurulumu için palet rafı haddeleme makinesi genel bakışına, tek hatta derinlik değişimi için çok profilli hat kılavuzunabakın. Bu kirişlerle eşleşen dikme kolonları şu başlıkta ele alınır: dikme raf haddeleme.

Sık Sorulan Sorular

S: Hangi kalınlık ağır hizmet step beam sayılır?

Ağır hizmet step beam haddeleme 3,0 mm'de başlar ve 5,0 mm'ye kadar gider, 6,0 mm siparişe göre üretilir. 3,0 mm altında kiriş standart banda girer; orada 20 ile 26 standlı daha hafif bir hat, iki kat hızda toleransı tutar.

S: Standart bir step beam hattı 4,0 mm kangal işleyebilir mi?

Bir kez zorlanabilir. Miller sehim yapar, son ölçü standları kesiti düzeltemez ve gövde esnedikçe delik konumu kayar. 2,5 mm için derecelendirilmiş bir hat, motor etiketi ne derse desin 4,0 mm'de artı eksi 0,5 mm delik adımını tutmaz.

S: Ağır kiriş için neden G550 kullanılmıyor?

G550 kangal 0,45 ile 1,2 mm arasında ve minimum yüzde 2 uzamayla tedarik edilir. Ağır kirişler 3,0 mm ve üzeri ister, yani malzeme o kalınlıkta yok; olsaydı bile süneklik step yarıçapında çatlardı.

S: Ağır hizmet hattı kaç şekillendirme standı ister?

28 ile 34. On veya on bir stand flanşı ön büker, on dört stand kesiti şekillendirir, dört ile altı stand ölçülendirir. 26 standın altında geri yaylanma için aşırı büküp açıyı ölçü geçişlerinde geri kazanacak yer yoktur.

S: Ağır hizmet step beam haddeleme ne kadar hızlı çalışır?

Ağır hizmet step beam haddeleme 8 ile 15 m/dk çalışır, hafif hatta bu 18 ile 25 m/dk'dır. 300 çarpı 5,0 mm şeritten 12 t kangal, 12 m/dk'da 85 dakika çalışma süresi verir, yani vardiya ritmini hat hızından çok kangal değişimi belirler.

S: Kalın kirişte eğrilik neden olur?

Sıklık sırasına göre üç kaynak. Düzleştiricinin gideremediği kangal kamburluğu, sol ve sağ arasında eşit olmayan merdane boşluğu ve kiriş kesildiğinde açığa çıkan artık gerilme. Her yeni kangalın ilk 3 m'sinde kamburluğu kontrol edin, sonra hiçbir merdaneye dokunmayın.

Son güncelleme: 2026-11-04

Makale Değişiklik Kaydı

2026-11-04: İlk yayın.

Sonraki İnceleme Tetikleyicileri

Alıcı 1,2 mm üzeri G550 veya 6,0 mm kangal istiyor; RMI kiriş kapasite tablolarını revize ediyor; HSLA kangal fiyatları Q345B ile S355MC arasındaki seçimi kaydırıyor.

İçindekiler

Yeni Güncellemeler