Kademeli Kiriş Makinesi: En Yüksek Verim İçin 7 Güçlü Strateji

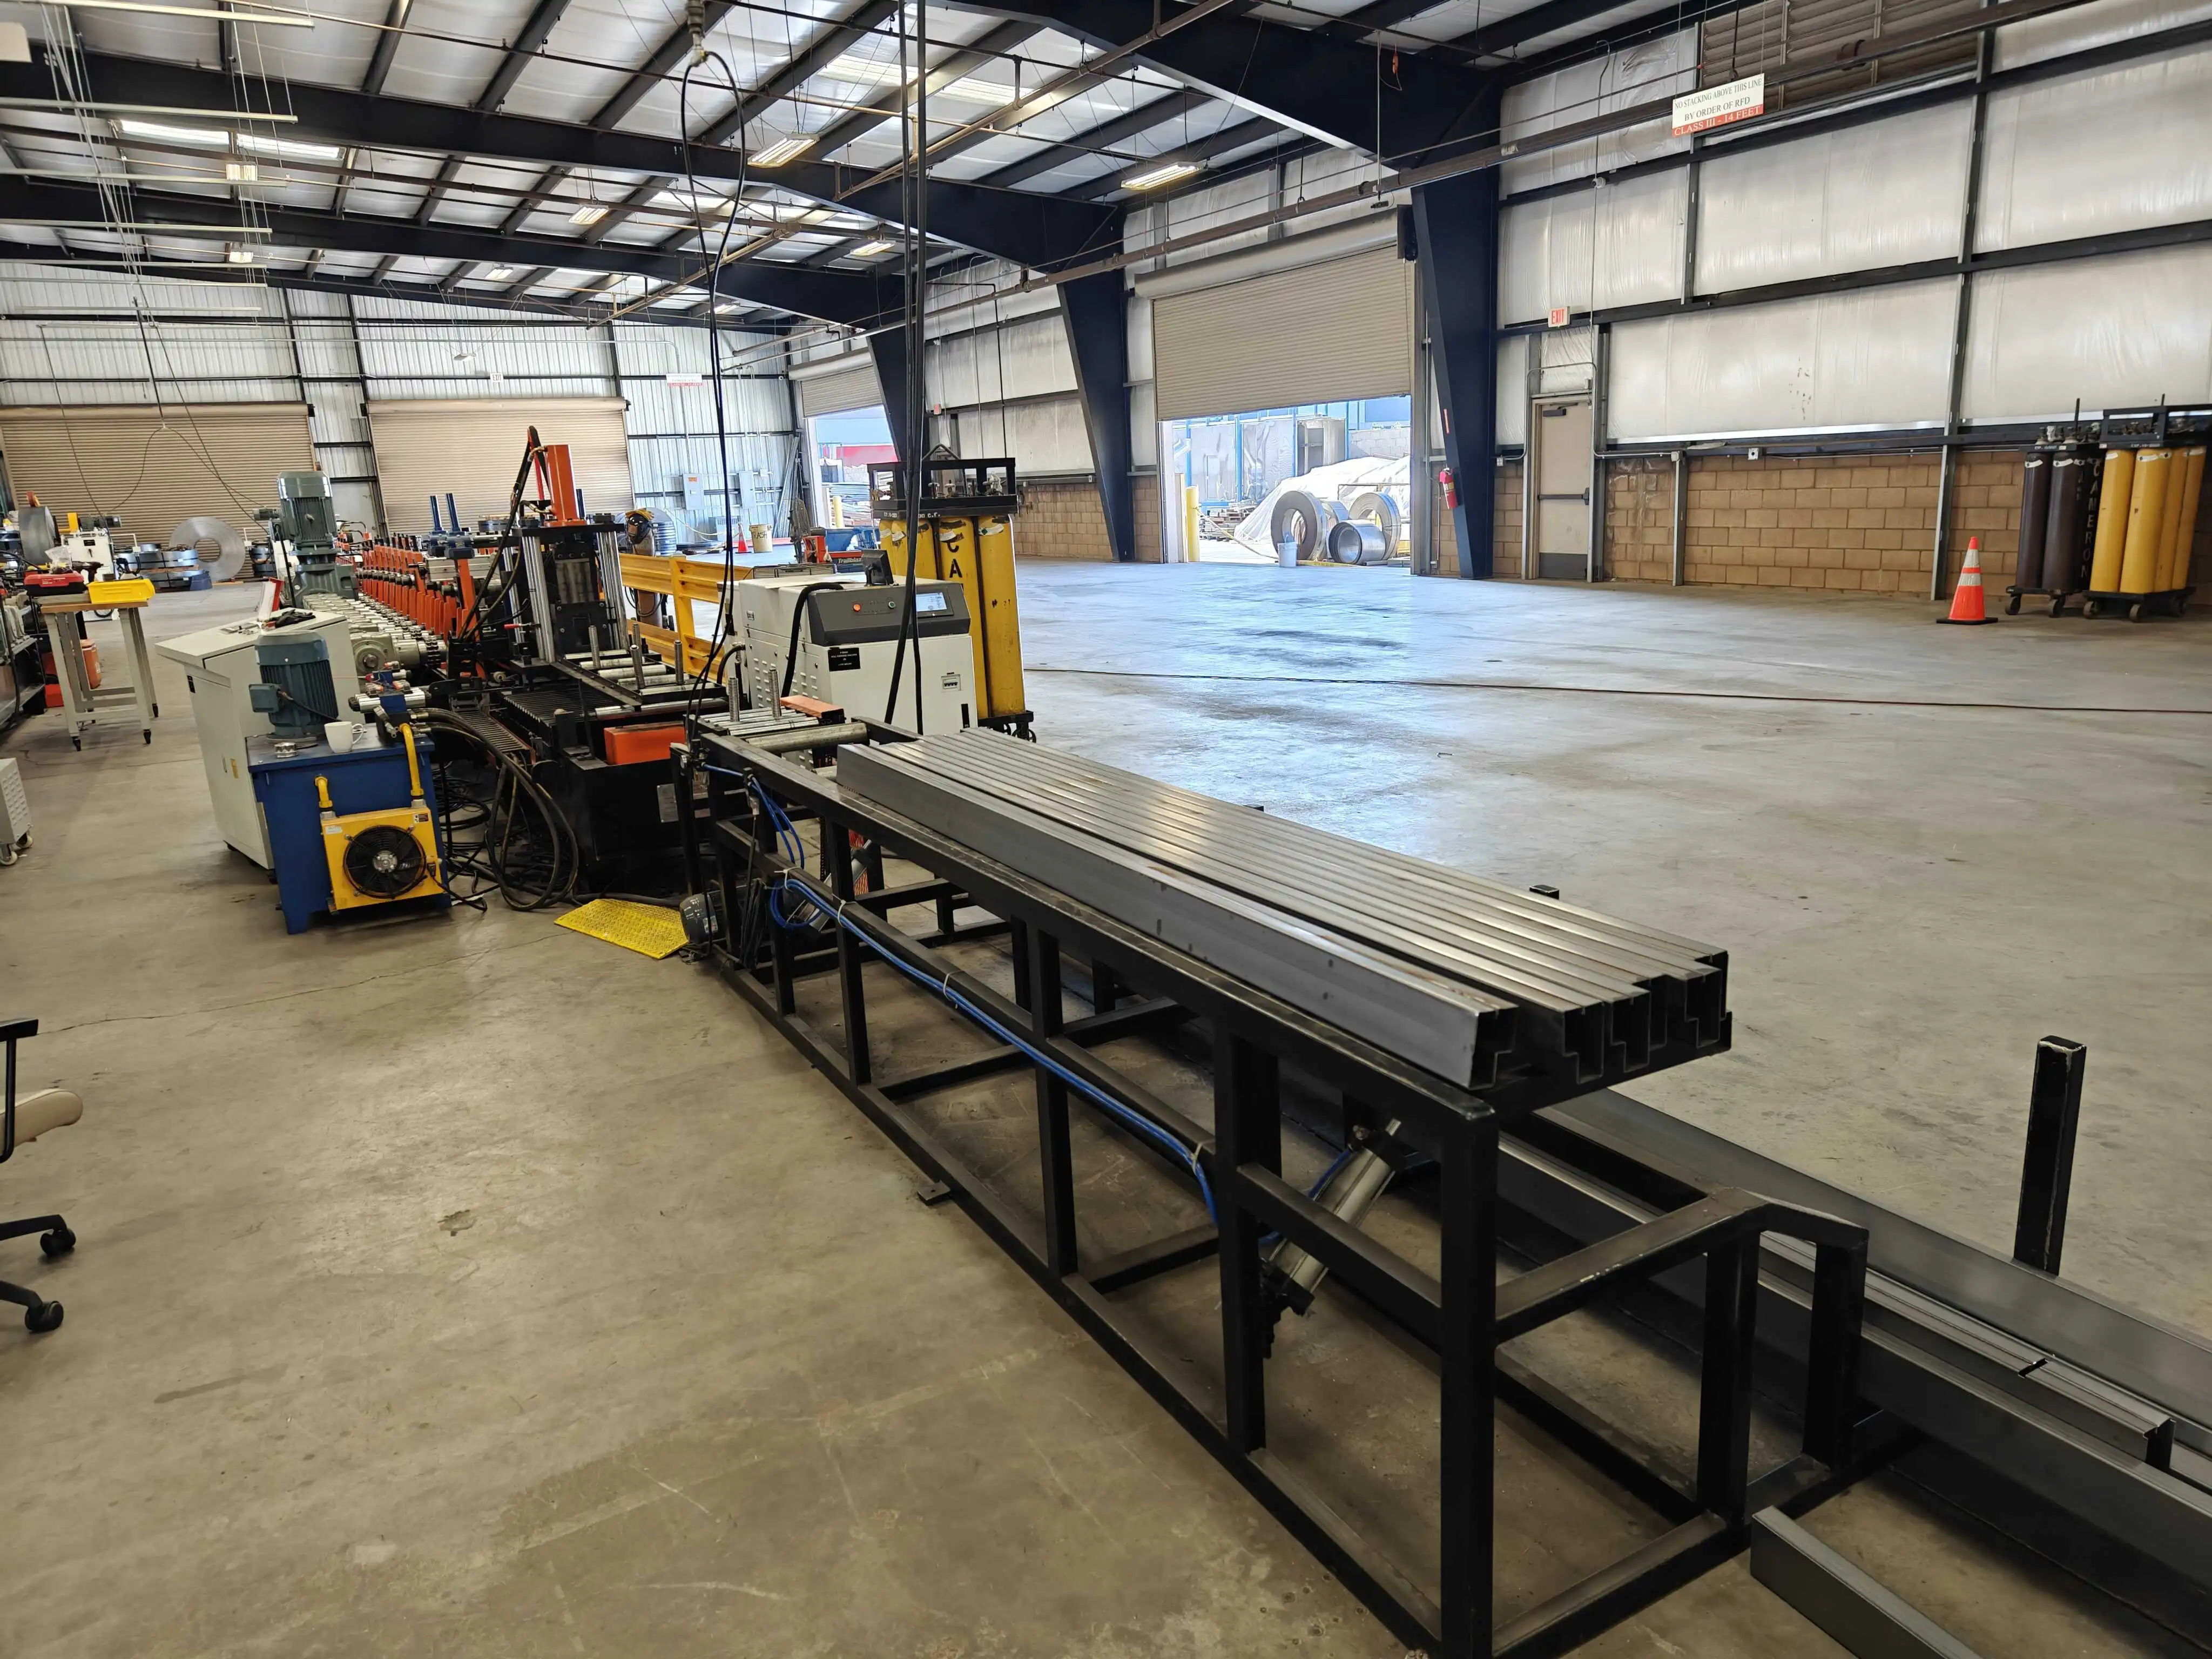
Kademeli Kiriş Makinesi: Yük Taşıyan Raf Kirişlerini Nasıl Şekillendirir

Projeniz için bir Profil Makinesi mi gerekiyor?
Believe Industry'dan ücretsiz teklif alın — 15 yılı aşkın özel profil bükme makinesi imalatı.
Fiyat Teklifi İsteyin Katalog İndir

Kademeli Kiriş Makinesi: Yük Taşıyan Raf Kirişlerini Nasıl Şekillendirir

Basamak kiriş makinesi, düz bir çelik ruloyu bir stelaj sisteminde paletleri taşıyan yatay yük kirişlerine dönüştürür. Kirişte bağlantı kancasının oturduğu kademeli bir alt flanş vardır ve bu kademe, kenarı çatlatmadan bükülmelidir. Bir basamak kiriş makinesi uzmanlaşmış bir rulo şekillendirme hattıdır; bu yüzden değeri, gerçek yük taşıyan bir kesitte sıkı toleransı korumasında yatar.
Kısa cevap: Basamak kiriş makinesi, kademeli flanşı ve bağlantı yuvalarını oluşturan kademeli rulo istasyonlarıyla rulodan palet rafı kirişlerini biçimlendirir. Hat üzerinde damla veya anahtar delikliği delikleri açar, ardından boyunca keser. Hat hızı pres punçta 10–15 m/min, servo ile daha yüksektir. Kiriş kalitesi istasyon sayısına, rulo taşlamasına ve sapma kontrolüne bağlıdır.

Kademeli kiriş makinesi gerçekte ne üretir

Basamak kiriş makinesi, ön flanşında aşağı doğru bir basamağı olan kutu veya C kesit üretir. Bu basamak, bağlantı plakasının dike kancalandığı raftır. Basamak açısı bir derece şaşarsa kirika çerçevede salınır ve denetimden geçmez. Form makinesi bu açıyı uzun serinin her metresinde korumalıdır.
Çoğu raf iki kiriş tipi kullanır. Klipsli kirişte her uçta kaynaklı veya delikli bir bağlantı elemanı vardır. Cıvatalı kiriş ise flanştaki delikleri kullanır. Basamak kiriş makinesi ikisini de işler, ancak delme düzeni farklıdır; bu yüzden hat genellikle tek bir bağlantı ailesine göre takımlanır.
Rulo genişliği ve sınıfı hattın ölçülerini belirler. Basamak kiriş makinesi tipik depo kirişleri için yaklaşık 100–200 mm genişliğinde ve 1,5–2,5 mm kalınlığında şeritle çalışır. Geniş flanşlı veya ağır hizmet kirişleri daha güçlü bir gövde ve daha geniş bir makara ister; bu hem yapım maliyetini hem de hattın kapladığı yer alanını artırır.

Çiçek desen sonucu belirler

Her basamak kiriş makinesinin kalbi çiçek desenidir. Bu, düz şeridi nihai basamak kirişine dönüştüren, her istasyonda planlanmış küçük bükme sırasıdır. İyi bir çiçek deseni bükümü dağıtarak çeliğin tek bir istasyonda aşırı gerilmesini önler. Kötüsü kenarı çatlatır veya gövdeyi yamultur.
Kiriş özelliğiHat bu özelliği nasıl oluştururNeden önemli
Kademeli flanş8 ila 12 istada kademeli bükmeKulp yuvası dik açılmalıdır
Gövde düzlüğüYan silindirler ve düzelticiDalgalı gövde kirişi zayıflatır
Konektör deliğiServo veya hidrolik zımbakDelik konumu dikme uyumunu belirler
Daha fazla istasyona sahip bir basamak kiriş makinesi adım başına daha yumuşak büker. Bu, ince yüksek mukavemetli çeliği korur ve kesidin doğruluğunu korur. Daha derin bir kiriş için, formu daha az istasyona zorlamak yerine 12–18 istasyon planlayın.

Bağlantı noktalarının hat içinde delinmesi

Bağlantı delikleri, şerit hâlâ düzken son bükmeden önce delinir. Servo punçlı basamak kiriş makinesi damla veya anahtar deliklerini hassas konumda yerleştirir. Düz malzemede delmek deliğin şeklini korur; biçimlendirmeden sonra delmek deliği eğer ve oturumu bozardı.
Damla ve anahtar tipleri, stelaj direkleriyle en yaygın bağlantı yüzleridir. Basamak kiriş makinesi tek bir aileye göre takımlanır; bu yüzden rulo sipariş etmeden önce direk standardını doğrulayın. Tek hatta farklı bağlantı tiplerini karıştırmak kalıp değişikliği ve punch zamanlamasının sıfırlanmasını gerektirir.

Sehim ve springback kontrolü

Kiriş yük altında çöker ve basamak kiriş makinesi, bu çökmeye dayanacak bir toleransla biçimlendirmelidir. Geri yaylanma, son makara bıraktıktan sonra çeliğin küçük dönüşüdür. İyi bir rulo tasarımı o kadar fazla bükme uygular, böylece soğuyan kiriş basamağını korur.
Sapma, makine gövdesinin rijitliğinden de kaynaklanır. Ağır kaynaklı gövdeler ve taşlanmış millere sahip bir basamak kiriş makinesi, profili hızdayken sabit tutar. Hafif gövdeler gövde profilin dolaşmasına izin verir; bu, düzgün oturmayan dalgalı bir kiriş olarak ortaya çıkar. Anma yükü için hat, gövdeyi şartname dahilinde düz tutmalıdır.
Ölçüm döngüyü kapatır. Basamak kiriş makinesi, her üretimin ilk kirişinde basamak açısını ve gövde düzlüğünü kontrol ederek ayarlanır, ardından rul boyunca numune alınır. Gövde hizalamasındaki küçük kayma, basamak açısının yavaşça kayması olarak ortaya çıkar; bu yüzden planlı gövde kontrolleri, takım setini tamamen değiştirmeden üretimi toleransta tutar.

Hat hızı ve kiriş spesifikasyonu

Hız, form makaralarına değil delme yöntemine bağlıdır. Hidrolik punçlu basamak kiriş makinesi yoğun delik desenlerinde 3–4 m/min çalışır. Pres punç 10–15 m/min'e ulaşır. Servo döner punç hafif desenlerde 30 m/min'i aşabilir.
Delme yöntemiHat HızıEn iyi kullanım
Hidrolik delme3-4 m/minYoğun ve ağır delik desenleri
Presle delme10-15 m/minStandart gözyaşı profilli kirişler
Servo döndürme30 m/min üzeriYüksek hacimli, hafif desenli kirişler
Doğru delme yöntemine göre boyutlandırılmış bir basamak kiriş makinesi, delik sayınızda takılan daha yüksek hızlı bir hattan iyidir. Delme yöntemini broşür hızına göre değil, bağlantı desenine göre seçin.

Kademeli kiriş makinesi nasıl şartname edilir

Kiriş ölçüsü ve çelik sınıfıyla başlayın. 1,5–2,5 mm çelik ve 100–140 mm basamaklı bir kiriş için gereken basamak kiriş makinesi 12–16 istasyon ve bir servo punç gerektirir. Hacim ayda birkaç bin kirişi aşarsa otomatik istifleme ekleyin; elle taşıma hattı, form makinesinden daha çok yavaşlatır.
Satın almadan önce yük standardını kontrol edin. Stelaj kirişleri, örneğin bölgesel kurallara uymalıdır FEM 10.2.02 Avrupa'da FEM 10.2.02, ASTM A1008 çelik sınıfı için ASTM A1008, ayrıca AS 4084 Avustralya'da. Basamak kiriş makinesi bu sınırlar içinde biçimlendirirse alıcı denetiminden geçer ve yeniden işlemeden kaçınır.
Kirişleri taşıyan direkler için dikme rafı roll forming makinesi alıcı rehberi. O damla ve anahtar delikliği rehberi bağlantı tarafını ayrıntılı olarak ele alır. Bizim çok spesifikasyonlu dikme kolon hattı tek bir hattın birden fazla profili nasıl işlediğini gösterir.
Delme sistemi kurulumu şirketimizin roll forming delme kalıbı montaj rehberi. Bu adımın arkasındaki soğuk şekillendirme temelleri için okuyun soğuk profil oluşturma nedir ve. Tam palet raf sistemi genel bakışı kılavuzu kirişleri, dikmeleri ve bulundukları roll forming makine hattı zemini kapsar.

Sıkça Sorulan Sorular

S: Kademeli bir kiriş makinesi ne üretir?

C: Perforasyonlu bağlantı deliklerine ve kademeli ön flanşa sahip yatay palet rafı kirişlerini oluşturur. Basamak, kirişin dike geçtiği oturma yeridir; bu nedenle açısı tüm boy boyunca sabit kalmalıdır.

S: Kademeli bir kiriş makinesi ne kadar hızlıdır?

C: Hız, delme yöntemine göre belirlenir. Hidrolik delme 3 - 4 m/min, pres delme 10 - 15 m/min, servo döner delme ise 30 m/min üzerinde çalışır. En yüksek katalog hızına göre değil, delik deseninize uyan delme sistemini seçin.

S: Konektörler neden bükmeden önce delinir?

C: Şerit düzken perforatör ile delmek, deliği kare ve doğru konumda tutar. Basamak oluştuktan sonra delmek deliği eğer ve direkle uyumu bozar; bu da raf denetiminden geçmeyi engeller.

S: Kademeli bir kiriş makinesi kaç istasyon gerektirir?

C: Çoğu basamaklı kiriş 12 - 16 istasyon gerektirir, daha derin kesitler ise 18 istasyona kadar çıkar. Daha fazla istasyon her adımda daha yumuşak bir büküm sağlar; bu, ince yüksek mukavemetli çeliği korur ve gövdeyi düz tutar.

S: Şekillendirilmiş kirişlerde hangi standartlar geçerlidir?

C: Raf kirişleri Avrupa'da FEM 10.2.02, çelik sınıfı için ASTM A1008 ve Avustralya'da AS 4084 standardına uymalıdır. Basamaklı kiriş makinesi imal edilmeden önce alıcınızın istediği sınıfları doğrulayın.

S: Tek bir kademeli kiriş makinesi hem gözyaşı hem de anahtar deliği kirişi yapabilir mi?

C: Kalıp değişimi ve delme sıfırlaması ile mümkündür, ancak genellikle tek bir bağlantı ailesine göre kalıplanır. İkisini tek hatta çalıştırmak ürün değiştirme süresini uzatır; bu nedenle çok ürünlü işletmeler hızlı değişim takımları için bütçe ayırmalıdır.

Makale Değişiklik Kaydı

İlk yayın tarihi: 23 Mart 2026
Son güncelleme: 12 Ekim 2026
Değişlik günlüğü:
  • 12 Ekim 2026: GEO uyumluluğu için yenilendi. Tıklama avcısı “7 Güçlü Strateji” başlığı yerine mekanik ve teknik özellik odağı getirildi, doğrudan yanıt bloğu, iki tablo, sorusu kalın yazılmış altı sıkça sorulan soru ve ay adı yazılı değişiklik kaydı eklendi. İçerik genişletilip yeniden düzenlenerek yaklaşık 1.700 kelimeye çıkarıldı. Üç otorite bağlantısı (FEM, ASTM, AS/NZS) ve ana sayfa dâhil sekiz iç bağlantı eklendi. Açı, kademeli kiriş alıcı rehberi serisinden ayrılarak profil haddeleme ilkesine ve makine şartnamesine odaklandı.
**Sonraki gözden geçirme tetikleyicileri** FEM veya AS 4084 revizyonu, yeni bir bağlantı standardının yayınlanması, “step beam machine” arama ilgisinde yüzde 20’lik değişim veya büyük bir üreticinin yayımladığı yeni bir servo delme hız sınıfı.

İçindekiler

Yeni Güncellemeler

Believe Industry Company| Rulo Şekillendirme Makinesi Üreticisi, Tedarikçisi ve İhracatçısı sitesinden daha fazla şey keşfedin

Okumaya devam etmek ve tüm arşive erişim kazanmak için hemen abone olun.

Okumaya Devam Edin