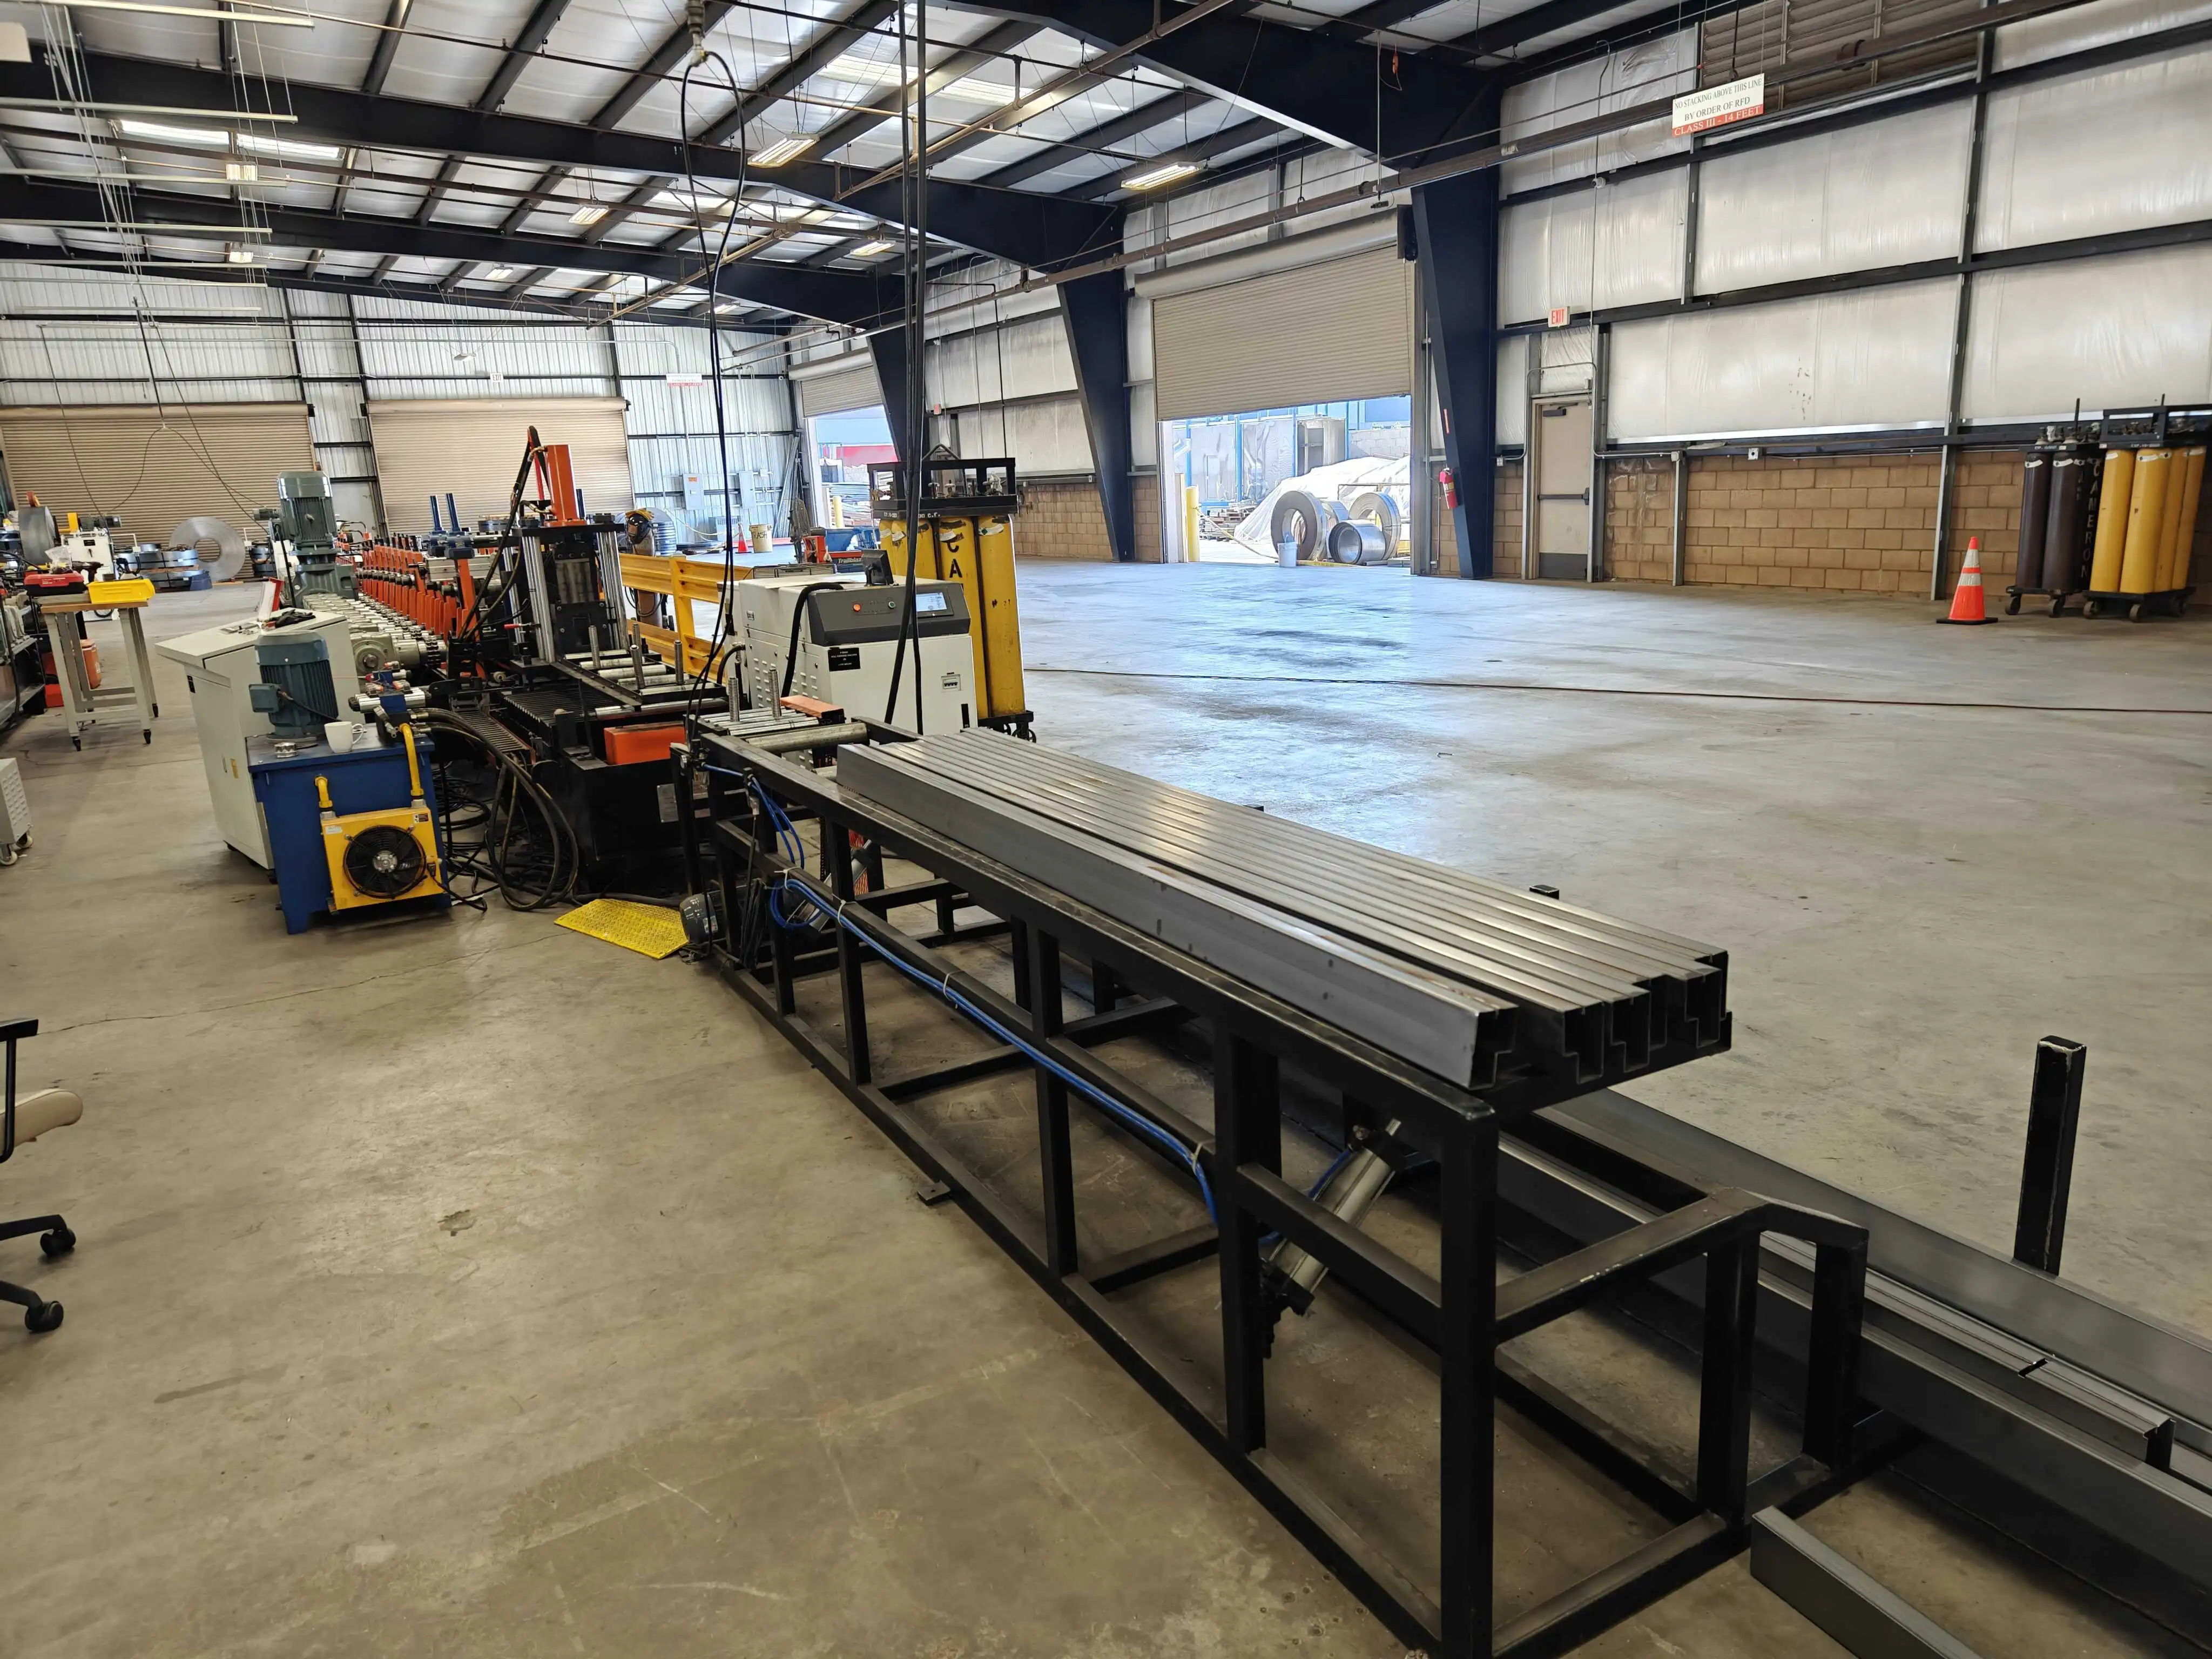
Mesin Rasuk Langkah: 7 Strategi Berkesan untuk Hasil Tertinggi

Mesin rasuk bertangga: bagaimana ia membentuk rasuk penyokong rak yang menanggung beban

Adakah anda memerlukan mesin pembentuk profil untuk projek anda?
Dapatkan sebut harga percuma daripada Believe Industry — lebih 15 tahun dalam pembuatan mesin pembentuk profil tersuai.
Minta Sebut Harga Muat turun katalog

Mesin rasuk bertangga: bagaimana ia membentuk rasuk penyokong rak yang menanggung beban

Mesin rasuk bertangga menukar gegelung keluli rata kepada rasuk beban mendatar yang menahan pallet dalam sistem rak. Rasuk mempunyai flanges bawah bertangga tempat cangkuk penyambung berada, dan langkah itu mesti dibengkokkan tanpa menyebabkan retak pada bahagian tepi. Satu mesin rasuk bertangga barisan roll forming khusus, jadi nilainya terletak pada toleransi ketat bagi keratan yang membawa beban sebenar.
Jawapan ringkas: Mesin rasuk bertangga membentuk rasuk rak pallet daripada gegelung melalui stesen penggelek berperingkat yang mencipta flanges bertangga dan alur penyambung. Ia menebus lubang bentuk tetes atau bentuk kunci di barisan, kemudian memotong mengikut panjang. Kelajuan barisan ialah 10 hingga 15 m/min dengan punch akhbar dan lebih tinggi dengan servo. Kualiti rasuk bergantung pada bilangan stesen, kilasan penggelek dan kawalan penyimpangan.

Apa yang sebenarnya dihasilkan oleh mesin rasuk bertangga

Mesin rasuk bertangga menghasilkan keratan kotak atau C dengan langkah ke bawah pada flanges hadapan. Langkah itu ialah rak tempat plat penyambung mengait tiang menegak. Jika sudut langkah tersalah satu darjah, rasuk akan bergoyang dalam rangka dan gagal pemeriksaan. Mesin pembentuk mesti mengekalkan sudut itu pada setiap meter dalam larian panjang.
Kebanyakan rak menggunakan dua jenis rasuk. Rasuk klip mempunyai penyambung yang dikimpal atau ditebuk pada setiap hujung. Rasuk bolt-through menggunakan lubang pada flanges. Mesin rasuk bertangga mengendalikan kedua-duanya, tetapi konfigurasi punching berbeza, jadi barisan biasanya disediakan untuk satu keluarga penyambung.
Lebar dan gred gegelung menetapkan dimensi barisan. Mesin rasuk bertangga beroperasi dengan jalur kira-kira 100 hingga 200 mm lebar dan ketebalan 1.5 hingga 2.5 mm untuk rasuk gudang biasa. Rasuk flanges lebar atau tugas berat memerlukan rangka yang lebih kukuh dan penggelek yang lebih lebar, yang meningkatkan kos pembinaan dan ruang kilang yang dipakai barisan.

Corak bunga menentukan hasilnya

Hati mana-mana mesin rasuk bertangga ialah corak bunga. Ia urutan lenturan kecil yang dirancang di setiap stesen yang mengubah jalur rata kepada rasuk bertangga siap. Corak bunga yang baikominasikan lenturan supaya keluli tidak pernah terlalu tertekan pada satu stesen. Corak yang buruk menyebabkan retak pada bahagian tepi atau melengkungan panel tengah.
Ciri rasukBagaimana baris membentuknyaMengapa ia penting
Flange bertanggaBengkokan progresif sepanjang 8 hingga 12 stesenTempat cangkuk mesti duduk tegak lurus
Kerataan badan tengahRol sisi dan perataBadan tengah yang berombak melemahkan rasuk
Lubang penyambungTukul servo atau hidraulikKedudukan lubang menentukan kesepadanan tiang
Mesin rasuk bertangga dengan lebih banyak stesen membengkok dengan lebih lembut setiap langkah. Ini melindungi keluli nipis kekuatan tinggi dan mengekalkan ketepatan keratan. Untuk rasuk yang lebih dalam, rancang 12 hingga 18 stesen dan bukannya memaksa bentuk dalam bilangan yang lebih sedikit.

Pelebusan penyambung mengikut baris

Lubang penyambung ditebuk sebelum lenturan terakhir, selagi jalur masih rata. Mesin rasuk bertangga dengan punch servo meletakkan lubang bentuk tetes atau kunci pada kedudukan yang tepat. Menebus pada bahan rata memastikan lubang kekal tepat; menebus selepas pembentukan akan senget dan merosakkan kesepadanan.
Tetes dan kunci ialah antara muka yang paling biasa dengan tiang menegak. Mesin rasuk bertangga disediakan untuk satu keluarga, jadi sahkan standard tiang sebelum memesan penggelek. Mencampurkan jenis penyambung dalam satu barisan memerlukan pertukaran acuan dan menetapkan semula masa punching.

Kawalan lenturan dan kembal baliknya

Rasuk akan melendut di bawah beban, dan mesin rasuk bertangga mesti membentuk dengan toleransi yang mampu menahan lendutan itu. Spring back ialah kembali semula keluli yang kecil selepas penggelek terakhir melepaskan bahan. Reka bentuk penggelek yang mahir melengkapkan bengkokan lebih sebanyak nilai itu supaya rasuk yang sudah sejuk mengekalkan langkahnya.
Penyimpangan juga datang daripada kekakuan rangka. Mesin rasuk bertangga dengan rangka dikimpal berat dan paksi bergilap mengekalkan profil stabil pada kelajuan. Rangka ringan membolehkan panel tengah bergerak, yang kelihatan sebagai rasuk beralun yang tidak duduk dengan kemas. Bagi beban gred rak, barisan mesti mengekalkan panel tengah rata mengikut spesifikasi.
Pengukuran menutup gelung. Mesin rasuk bertangga ditetapkan dengan menyemak sudut langkah dan kerataan panel tengah pada rasuk pertama setiap larian, kemudian membuat sampel sepanjang gegelung. Pelarasan kecil pada penjajaran rangka muncul sebagai sudut langkah yang perlahan menyimpang, jadi pemeriksaan rangka berjadual mengekalkan output dalam toleransi tanpa membina semula keseluruhan perkakasan.

Kelajuan baris dan spesifikasi rasuk

Kelajuan bergantung pada kaedah punching, bukan penggelek pembentukan. Mesin rasuk bertangga dengan punch hidraulik berjalan pada 3 hingga 4 m/min bagi corak lubang yang padat. Punch akhbar mencapai 10 hingga 15 m/min. Punch putaran servo boleh melebihi 30 m/min pada corak ringan.
Kaedah tebukanKelajuan barisanPenggunaan terbaik
Tebukan hidraulik3 hingga 4 m/minCorak lubang yang padat dan berat
Tebukan tekan10 hingga 15 m/minRasuk air mata standard
Putar servoLebih 30 m/minRasuk berkapasiti tinggi dan corak ringan
Mesin rasuk bertangga yang dinilaikan untuk kaedah punching yang betul lebih baik daripada barisan dengan rating lebih tinggi yang tersekat pada bilangan lubang anda. Padankan punch dengan corak penyambung, bukan dengan kelajuan dalam brosur.

Cara menentukan spesifikasi mesin rasuk bertangga

Mulakan dengan saiz rasuk dan gred keluli. Mesin rasuk bertangga untuk keluli 1.5 hingga 2.5 mm dengan langkah 100 hingga 140 mm memerlukan 12 hingga 16 stesen dan punch servo. Tambah susunan automatik jika volum melebihi beberapa ribu rasuk sebulan, kerana pengendalian manual melambatkan barisan lebih daripada mesin pembentuk.
Semak piawaian beban sebelum membeli. Rasuk rak mesti mematuhi peraturan serantau seperti FEM 10.2.02 di Eropah, ASTM A1008 untuk gred keluli, dan AS 4084 di Australia. Mesin rasuk bertangga yang membentuk dalam had tersebut akan melalui audit pembeli dan mengelakkan kerja semula.
Bagi tiang yang menerima rasuk, lihat panduan pembeli mesin roll forming untuk rak tiang. Yang panduan punching tetes dan kunci merangkumi sisi penyambung secara terperinci. Panduan barisan tiang pelbagai spesifikasi menunjukkan bagaimana satu barisan dapat mengendalikan pelbagai profil.
Konfigurasi sistem punch diterangkan dalam panduan pemasangan acuan tebuk roll forming. Untuk memahami asas pembentukan sejuk di sebalik langkah ini, baca apakah pembentukan profil sejuk dan. Panduan penuh gambaran keseluruhan sistem rak pallet menghubungkan ruji, tiang dan barisan mesin pembentukan profil yang menjadi tempatnya berdiri.

Soalan lazim yang kerap ditanya

S: Apakah yang dihasilkan oleh mesin rasuk bertangga?

J: Membentuk balok mendatar sistem rak palet dengan limpai hadapan bertingkat dan lubang perfusi untuk penyambung. Anak tangga itu ialah tempat di mana balok bercantum pada tiang, jadi sudutnya mesti tepat sepanjang keseluruhan panjang.

S: Seberapa pantas mesin rasuk bertangga?

J: Kelajuan mengikut kaedah pem punching. Punch hidraulik beroperasi pada 3 hingga 4 m/min, punch akhbar pada 10 hingga 15 m/min, manakala punch rotasi servo melebihi 30 m/min. Pilih punch yang sepadan dengan corak lubang anda dan bukan kelajuan tertinggi dalam brosur.

S: Mengapa penyambung dilubukan sebelum dibengkokkan?

J: Menebuk semasa jalur masih rata mengekalkan lubang sebagai segi empat dan pada tempatnya. Menebuk selepas anak tangga terbentuk akan memiringkan lubang dan merosakkan kesesuaian dengan tiang, lalu gagal dalam pemeriksaan rak.

S: Berapa stesen yang diperlukan oleh mesin rasuk bertangga?

J: Kebanyakan balok berperingkat memerlukan 12 hingga 16 stesen, manakala keratan yang lebih dalam mencapai 18. Lebih banyak stesen menghasilkan lenturan lebih halus setiap langkah, yang melindungi keluli nipis berkekuatan tinggi dan memastikan web kekal rata.

S: Piawaian mana yang terpakai bagi viga yang sudah dibentuk?

J: Balok rak hendaklah memenuhi FEM 10.2.02 di Eropah, ASTM A1008 bagi gred keluli dan AS 4084 di Australia. Sahkan kelas yang diperlukan oleh pembeli sebelum mesin balok berperingkat dibina.

S: Bolehkah satu mesin rasuk bertangga menghasilkan kedua-dua rasuk air mata dan rasuk lubang kunci?

J: Ia boleh dengan pertukaran die dan reset semula punch, tetapi biasanya disediakan untuk satu keluarga penyambung sahaja. Menjalankan kedua-duanya pada satu barisan menambah masa pertukaran, jadi kilang dengan pelbagai produk patut memperuntukkan alat tukar pantas.

Log perubahan artikel

Diterbitkan kali pertama: 23 Mac 2026
Kemas kini terakhir: 12 Okt 2026
Changelog:
  • 12 Oktober 2026: Dikemas kini untuk pematuhan GEO. Tajuk clickbait “7 Strategi Kuasa” digantikan dengan fokus pada mekanik dan spesifikasi, dan blok jawapan langsung, dua jadual, enam soalan lazim dengan soalan dicetak tebal serta satu log perubahan dengan nama bulan penuh telah ditambah. Kandungan diperluas dan disusun semula kepada kira-kira 1,700 perkataan. Tiga pautan otoriti (FEM, ASTM, AS/NZS) dan lapan pautan dalaman, termasuk halaman tiang, telah ditambah. Pendekatan ini dibezakan daripada siri panduan pembeli rasuk bertangga dengan menumpukan pada prinsip pemulgangan dan spesifikasi mesin.
**Pencetus semakan seterusnya:** semakan baharu FEM atau AS 4084, keluaran standard penyambung baharu, perubahan 20 peratus dalam minat carian terhadap “step beam machine”, atau kelas kelajuan punch servo baharu yang dikeluarkan oleh pengilang utama.

Isi kandungan

Temui lebih banyak daripada Believe Industry Company| Pengilang, Pembekal & Pengeksport Mesin Pembentuk Gulung

Langgan sekarang untuk terus membaca dan mendapatkan akses kepada arkib penuh.

Teruskan membaca