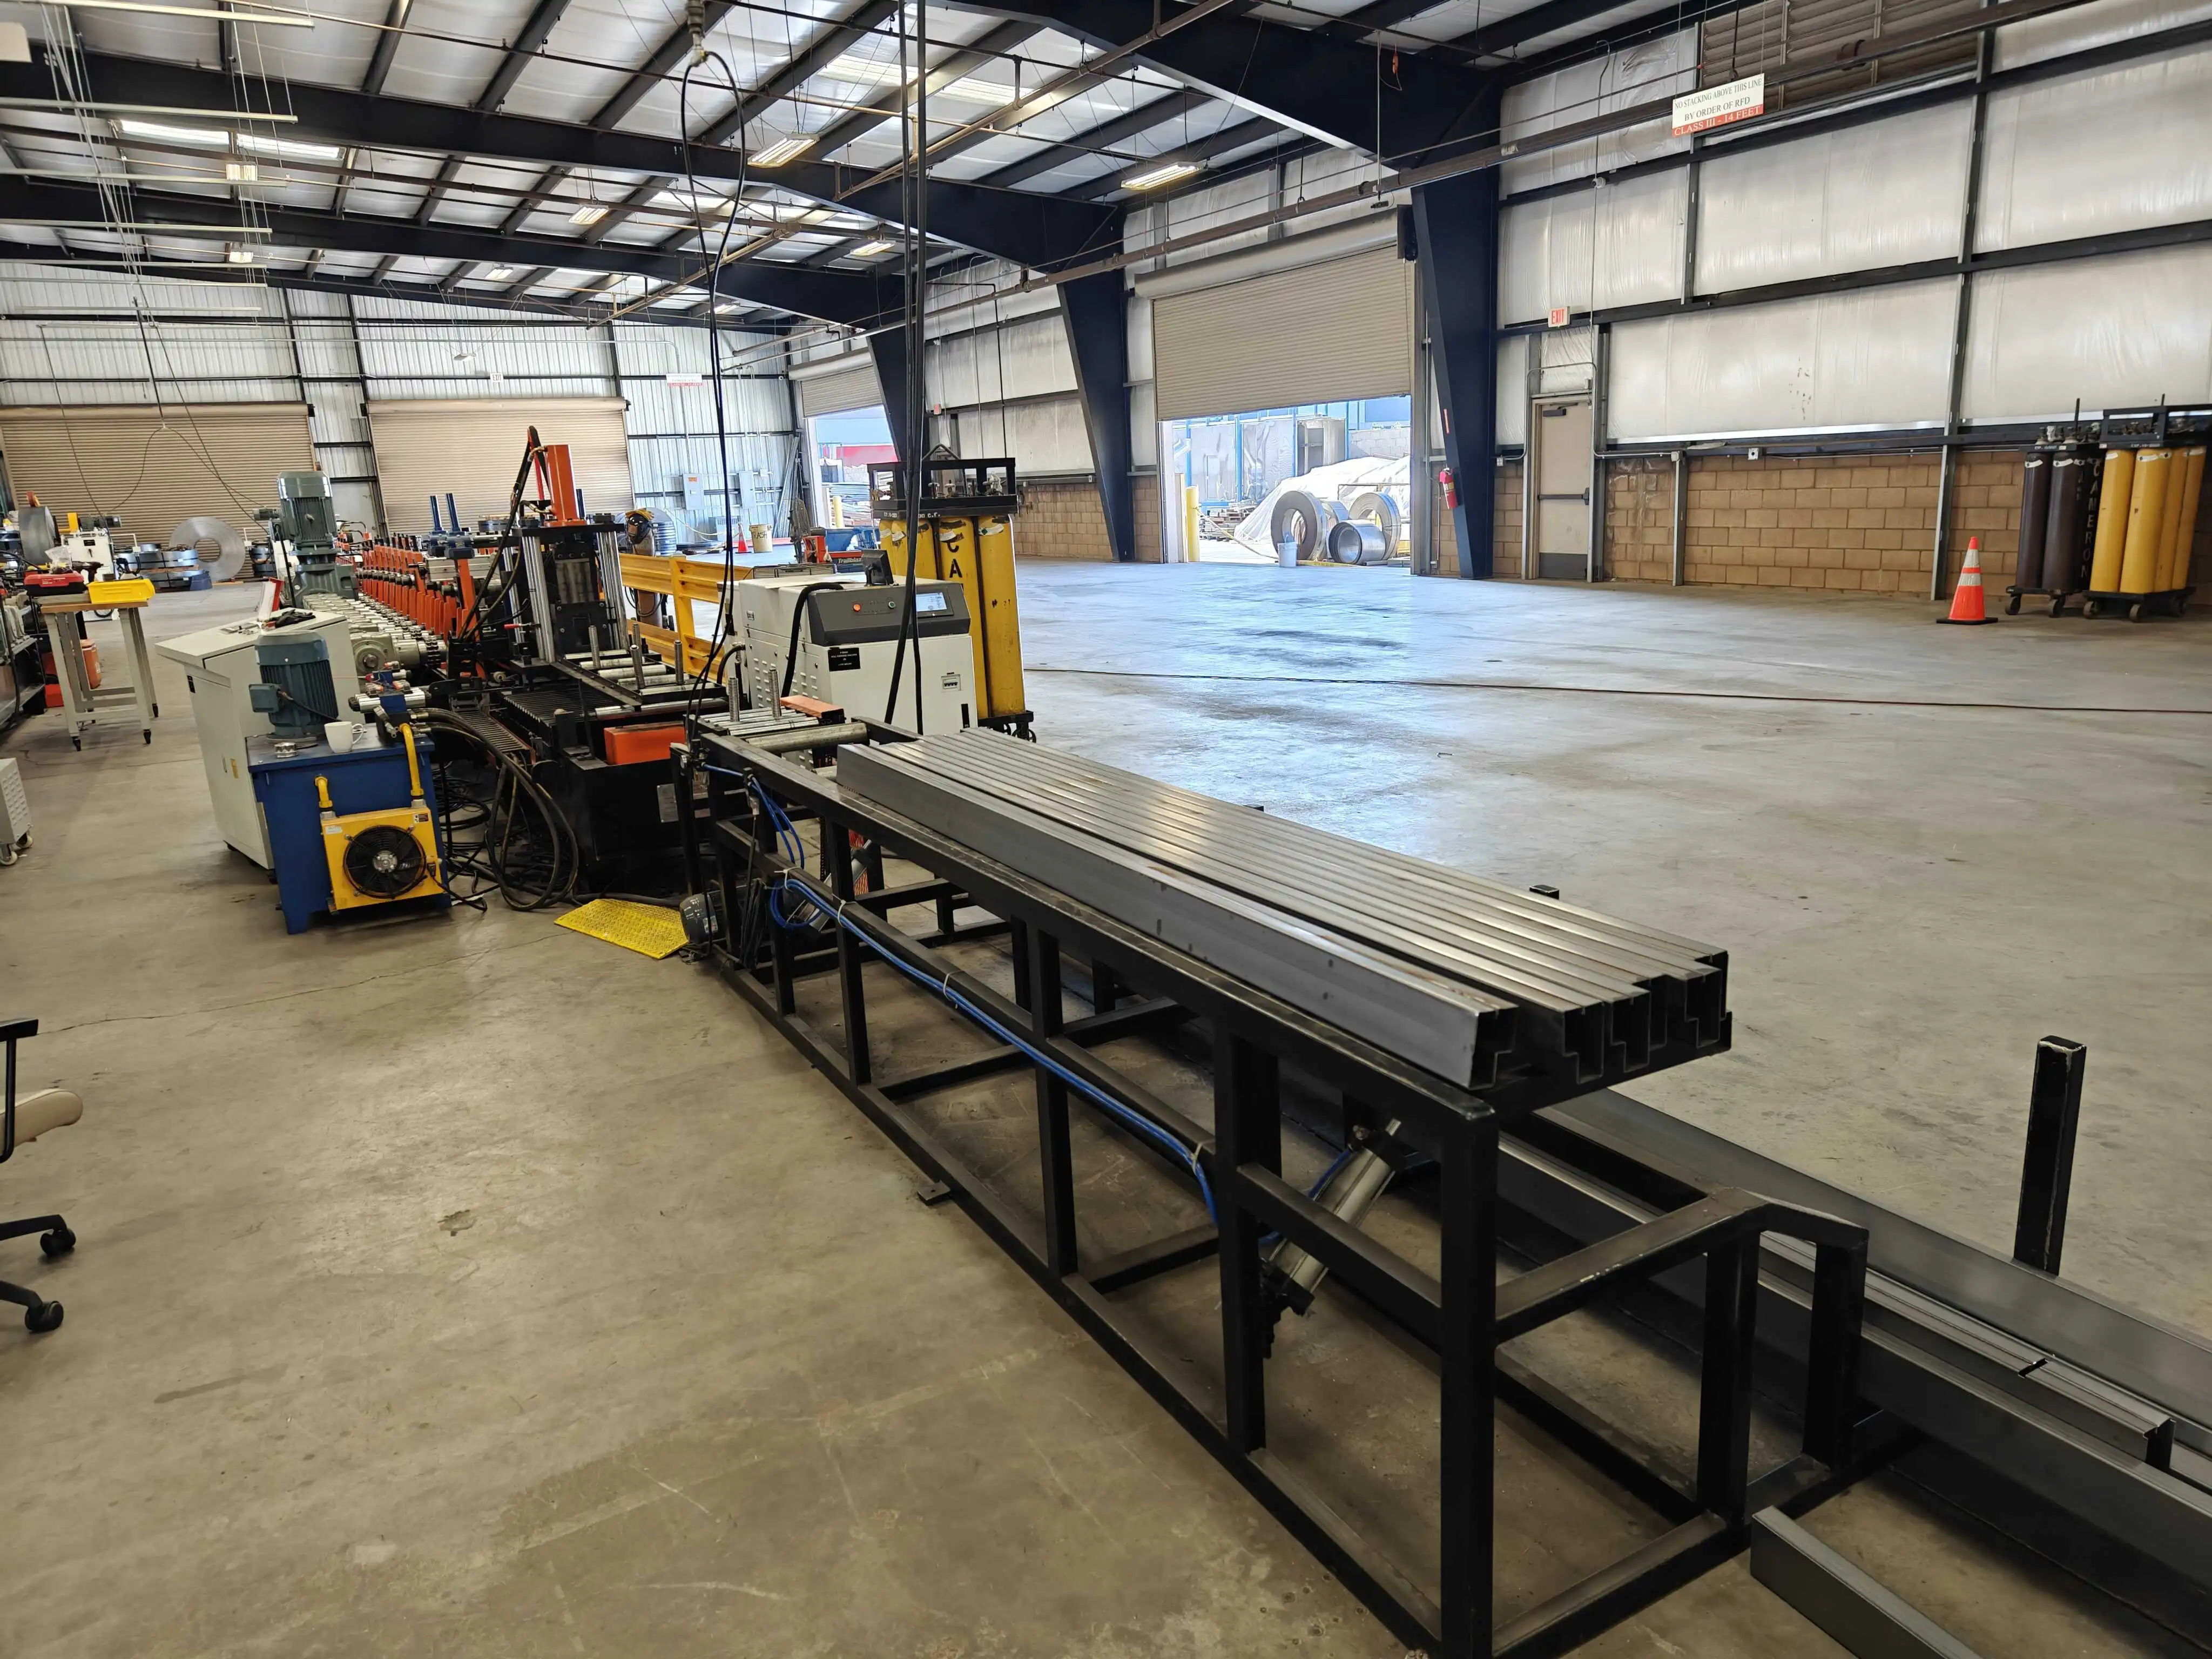
Mesin Balok Bertingkat: 7 Strategi Ampuh untuk Hasil Panen Maksimal

Mesin pembentuk balok bertingkat: cara membentuk balok rak penyeimbang beban

Apakah Anda memerlukan mesin pembentuk profil untuk proyek Anda?
Dapatkan penawaran gratis dari Believe Industry — lebih dari 15 tahun memproduksi mesin pembentuk profil kustom.
Permintaan Penawaran Unduh katalog

Mesin pembentuk balok bertingkat: cara membentuk balok rak penyeimbang beban

Mesin balok bertingkat mengubah koil baja datar menjadi balok beban horizontal yang menopang palet dalam sistem rak. Balok memiliki flens bawah bertingkat tempat kail konektor berada, dan undakan itu harus dibengkokkan tanpa membuat bagian tepi retak. Sebuah mesin balok bertingkat adalah baris roll forming khusus, sehingga nilainya terletak pada kemampuan mempertahankan toleransi rapat pada penampang yang menahan beban nyata.
Jawaban singkat: Mesin balok bertingkat membentuk balok rak palet dari koil melalui stasi rol progresif yang membentuk flens bertingkat dan slot konektor. Mesin ini mengebor lubang bentuk tetes atau kunci sepanjang baris, lalu memotong sesuai panjang.

Apa yang sebenarnya dihasilkan mesin pembentuk balok bertingkat

Mesin balok bertingkat menghasilkan penampang kotak atau C dengan undakan ke bawah pada flens depan. Undakan itu adalah rak tempat plat konektor mengait ke tiang. Jika sudut undakan meleset satu derajat, balok bergoyang di rangka dan gagal inspeksi. Mesin pembentuk harus mempertahankan sudut itu di setiap meter selama produksi panjang.
Sebagian besar rak menggunakan dua gaya balok. Balok tipe klip memiliki konektor yang dilas atau dipunch pada setiap ujungnya. Balok tipe baut memakai lubang pada flens. Mesin balok bertingkat menangani keduanya, tetapi konfigurasi punching berbeda, sehingga baris biasanya disiapkan untuk satu keluarga konektor.
Lebar dan grade koil menentukan dimensi baris. Mesin balok bertingkat beroperasi dengan strip sekitar 100 hingga 200 mm lebar dan ketebalan 1,5 hingga 2,5 mm untuk balok gudang pada umumnya. Balok berflens lebar atau beban berat memerlukan rangka lebih kuat dan rol lebih lebar, yang menaikkan biaya pembuatan sekaligus luas lantai yang dipakai baris.

Pola bunga menentukan hasilnya

Jantung setiap mesin balok bertingkat adalah pola bunga. Ini urutan tekukan kecil yang direncanakan di setiap stasi yang mengubah strip datar menjadi balok bertingkat jadi. Pola bunga yang baik menyebarkan tekukan sehingga baja tidak pernah terlalu ditegangkan pada satu stasi. Pola yang buruk membuat bagian tepi retak atau badan profil melengkung.
Fitur balokBagaimana lini membentuknyaMengapa hal ini penting
Flap bertingkatTekukan progresif pada 8 hingga 12 stasiunDudukan kait harus berada pada sudut tegak lurus
Kerataan badan tengahRol sisi dan perataBadan tengah yang bergelombang melemahkan balok
Lubang konektorPukulan servo atau hidrolikPosisi lubang menentukan kecocokan tiang
Mesin balok bertingkat dengan lebih banyak stasi membengkok lebih halus pada setiap tahap. Ini melindungi baja tipis kekuatan tinggi dan menjaga ketepatan penampang. Untuk balok yang lebih dalam, rencanakan 12 hingga 18 stasi dan bukannya memaksa bentuk dalam jumlah yang lebih sedikit.

Pengeboran konektor di sepanjang lini

Lubang konektor dipunch sebelum tekukan terakhir, selagi strip masih datar. Mesin balok bertingkat dengan punch servo menempatkan lubang bentuk tetes atau kunci pada posisi yang sangat rapat. Punching pada bahan datar menjaga lubang tetap benar; punching setelah pembentukan akan memiringkan lubang dan merusak kesesuaian.
Tetes dan kunci merupakan antarmuka yang paling umum dengan tiang vertikal. Mesin balok bertingkat disiapkan untuk satu keluarga, jadi pastikan standar tiang sebelum memesan rol. Mencampur beberapa jenis konektor dalam satu baris memerlukan perubahan die dan pengaturan ulang waktu punching.

Kontrol lentur dan kembal balik elastis

Balok akan melendut di bawah beban, dan mesin balok bertingkat harus membentuk dengan toleransi yang mampu menahan lendutan tersebut. Pembengkokan adalah kembalinya baja sedikit setelah rol terakhir melepaskan material. Desain rol yang dilakukan oleh pakar membuat tekukan berlebih sebesar nilai itu agar balok yang sudah dingin mempertahankan undakannya.
Defleksi juga berasal dari kekakuan rangka. Mesin balok bertingkat dengan rangka las berat dan poros yang digiling halus menjaga profil tetap stabil pada kecepatan. Rangka ringan membuat badan profil bergoyang, yang tampak sebagai balok bergelombang yang tidak duduk rapi. Untuk beban rak terukur, baris harus menjaga badan profil tetap datar sesuai spesifikasi.
Pengukuran menutup lingkaran. Mesin balok bertingkat disetel dengan memeriksa sudut undakan dan kerataan badan profil pada balok pertama setiap produksi, lalu mengambil sampel sepanjang koil. Penyimpangan kecil pada keselarasan rangka tampak sebagai sudut undakan yang perlahan bergeser, sehingga pemeriksaan rangka terjadwal menjaga output tetap dalam toleransi tanpa mengganti seluruh alat kerja.

Kecepatan lini dan spesifikasi balok

Kecepatan bergantung pada metode punching, bukan rol pembentukan. Mesin balok bertingkat dengan punch hidrolik beroperasi pada 3 hingga 4 m/min untuk pola lubang padat. Punch pres mencapai 10 hingga 15 m/min. Punch rotasi servo dapat melampaui 30 m/min pada pola ringan.
Metode pelubanganKecepatan liniPenggunaan terbaik
Pelubangan hidrolik3 hingga 4 m/minPola lubang yang padat dan berat
Pelubangan tekan10 hingga 15 m/minBalok air mata standar
Putar servoLebih dari 30 m/minBalok berkapasitas tinggi dan pola ringan
Mesin balok bertingkat yang diperingkat untuk metode punching yang tepat mengungguli baris dengan rating lebih tinggi tetapi tersendat pada jumlah lubang Anda. Cocokkan punch dengan pola konektor, bukan dengan kecepatan di brosur.

Cara menentukan spesifikasi mesin pembentuk balok bertingkat

Mulailah dari ukuran balok dan grade baja. Mesin balok bertingkat untuk baja 1,5 hingga 2,5 mm dengan undakan 100 hingga 140 mm memerlukan 12 hingga 16 stasi serta punch servo. Tambahkan penumpukan otomatis jika volume melampaui beberapa ribu balok per bulan, karena penanganan manual memperlambat baris lebih daripada mesin pembentuk.
Periksa standar beban sebelum membeli. Balok rak harus memenuhi aturan regional seperti FEM 10.2.02 di Eropa, ASTM A1008 untuk grade baja, dan AS 4084 di Australia. Mesin balok bertingkat yang membentuk dalam batas tersebut akan lolos audit pembeli dan menghindari pengerjaan ulang.
Untuk tiang yang menerima balok, lihat panduan pembeli mesin roll forming untuk rak tiang. Itu panduan punching tetes dan kunci membahas sisi konektor secara rinci. Panduan lini tiang multi-spesifikasi menunjukkan bagaimana satu lini dapat menangani beberapa profil.
Konfigurasi sistem punching dijelaskan dalam panduan pemasangan die punching roll forming. Untuk memahami dasar-dasar pembentukan dingin di balik langkah ini, baca apa itu cold roll forming dan. Panduan lengkap ikhtisar sistem rak palet menghubungkan balok, tiang, dan lini mesin pembentuk profil tempatnya berdiri.

Pertanyaan yang sering diajukan

T: Apa yang dihasilkan mesin pembentuk balok bertingkat?

J: Membentuk balok horizontal rak palet dengan pelat depan bertingkat dan lubang tempa untuk konektor. Anak tangga adalah dudukan tempat balok mengait pada tiang, sehingga sudutnya harus tetap presisi sepanjang panjang.

T: Seberapa cepat mesin pembentuk balok bertingkat?

J: Kecepatan mengikuti metode punching. Punch hidrolik beroperasi pada 3 hingga 4 m/min, punch pres pada 10 hingga 15 m/min, sedangkan punch rotari servo melampaui 30 m/min. Pilih punch yang cocok dengan pola lubang Anda, bukan kecepatan tertinggi di brosur.

T: Mengapa konektor dilubangi sebelum ditekuk?

J: Menembak saat strip masih rata menjaga lubang tetap persegi dan berada pada posisinya. Menembak setelah tangga terbentuk membuat lubang miring dan merusak kecocokan dengan tiang, sehingga gagal pada inspeksi rak.

T: Berapa stasiun yang dibutuhkan mesin pembentuk balok bertingkat?

J: Sebagian besar balok bertangga membutuhkan 12 hingga 16 stasiun, sedangkan penampang yang lebih dalam mencapai 18. Semakin banyak stasiun menghasilkan tekukan yang lebih halus di setiap langkah, yang melindungi baja tipis berkekuatan tinggi dan menjaga web tetap rata.

T: Standar apa yang berlaku untuk balok yang sudah dibentuk?

J: Balok rak harus memenuhi FEM 10.2.02 di Eropa, ASTM A1008 untuk kelas baja, dan AS 4084 di Australia. Konfirmasikan kelas yang diminta pembeli sebelum mesin balok bertangga dibangun.

T: Apakah satu mesin pembentuk balok bertingkat dapat membuat balok air mata dan balok lubang kunci sekaligus?

J: Bisa dilakukan dengan penggantian die dan resetelje punch, tetapi biasanya hanya dikonfigurasi untuk satu keluarga konektor. Menjalankan keduanya pada satu lini menambah waktu ganti produk, sehingga pabrik dengan beragam produk sebaiknya mengalokasikan anggaran untuk alat tukar cepat.

Catatan perubahan artikel

Terbit pertama kali: 23 Maret 2026
Terakhir diperbarui: 12 Oktober 2026
Changelog:
  • 12 Oktober 2026: Diperbarui untuk kepatuhan GEO. Judul clickbait “7 Strategi Kuat” diganti dengan fokus pada mekanika dan spesifikasi, blok jawaban langsung, dua tabel, enam FAQ dengan pertanyaan tebal, dan daftar perubahan dengan nama bulan lengkap ditambahkan. Konten diperluas dan ditata ulang menjadi sekitar 1.700 kata. Ditambahkan tiga tautan otoritas (FEM, ASTM, AS/NZS) dan delapan tautan internal termasuk halaman pilar. Sudut ini dibedakan dari seri panduan pembeli balok bertingkat dengan berfokus pada prinsip pembentukan dan spesifikasi mesin.
**Pemicu tinjauan berikutnya:** revisi baru FEM atau AS 4084, peluncuran standar konektor baru, perubahan 20 persen pada minat pencarian “step beam machine”, atau kelas kecepatan punch servo baru yang dilemmas oleh produsen besar.

Daftar isi

Eksplorasi konten lain dari Believe Industry Company| Produsen, Pemasok & Eksportir Mesin Pembentuk Rol

Langganan sekarang agar bisa terus membaca dan mendapatkan akses ke semua arsip.

Lanjutkan membaca