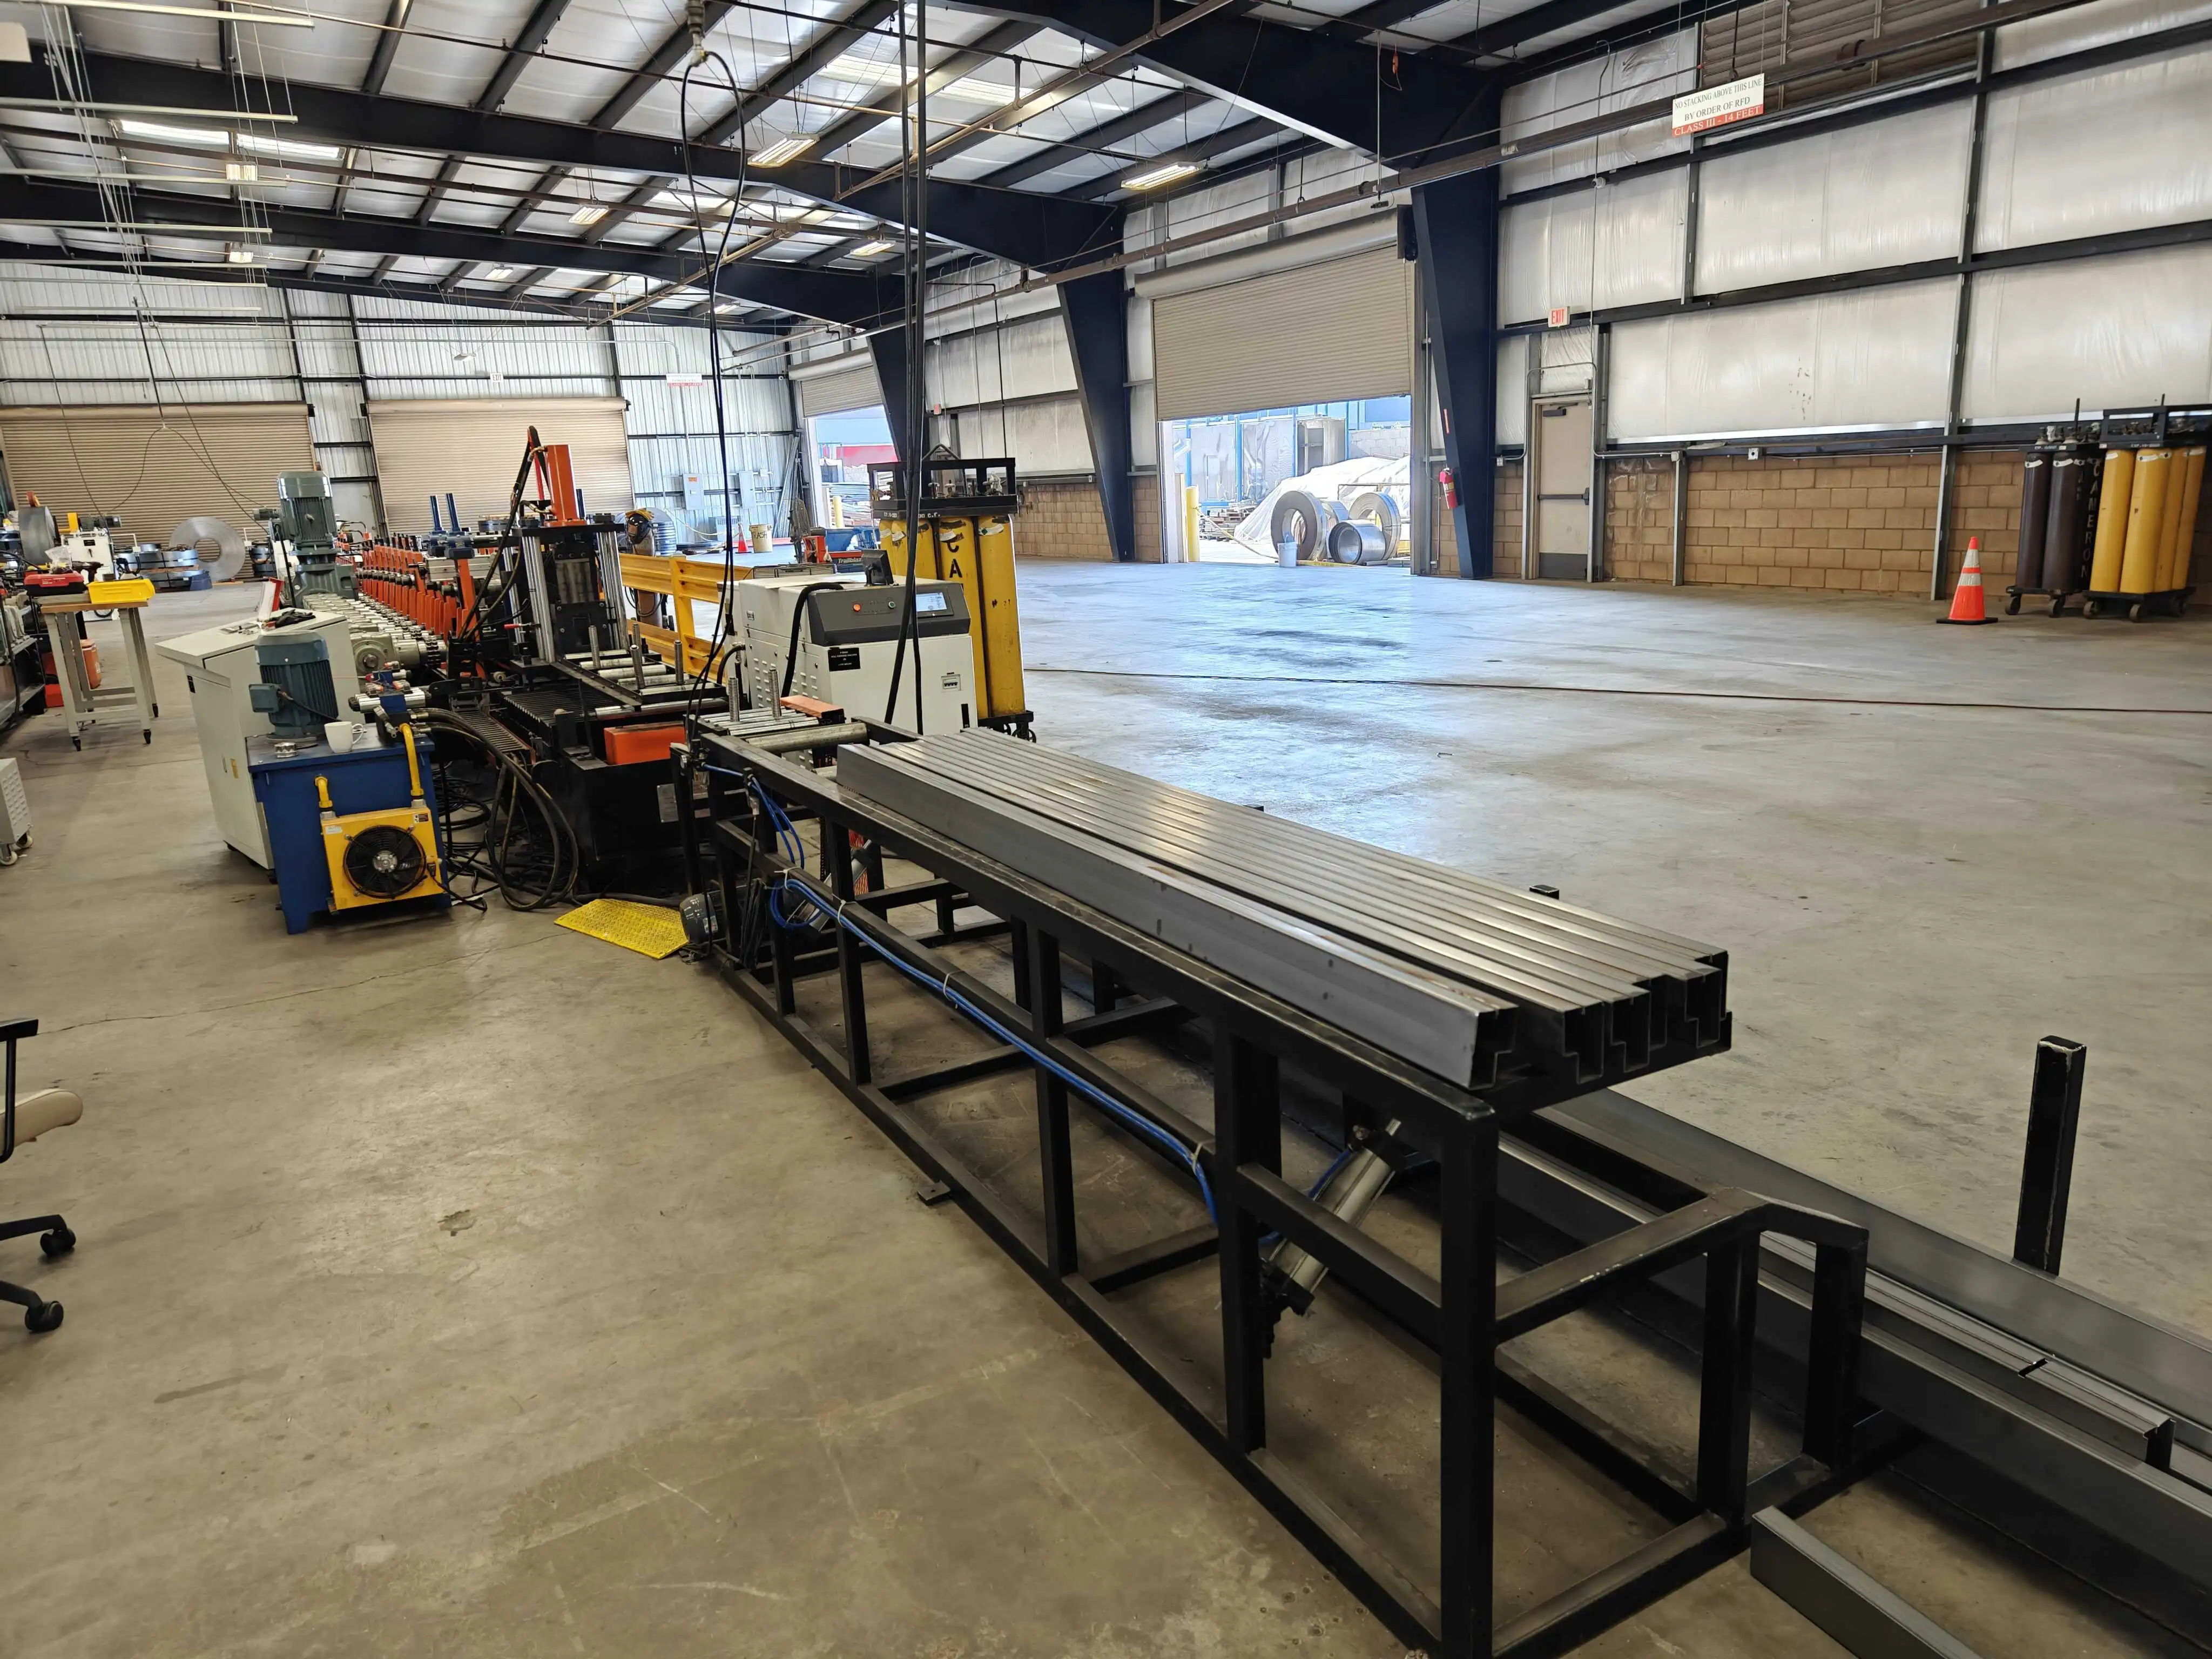
Станок с ступенчатым лучом: 7 эффективных стратегий для получения максимальной урожайности.

Машина для ступенчатых балок: как формирует несущие балки стеллажей

Нужна ли вам машина для профилирования проката для вашего проекта?
Получите бесплатное коммерческое предложение от Believe Industry — более 15 лет производства индивидуальных профилегибочных линий.
Запросить цену Скачать каталог

Машина для ступенчатых балок: как формирует несущие балки стеллажей

Машина для ступенчатых балок превращает плоский рулон стали в горизонтальные несущие балки, удерживающие паллеты в стеллажной системе. У балки есть ступенчатая нижняя полка, в которой сидит крюк коннектора, и этот уступ нужно согнуть без трещин на кромке. Машина машина для ступенчатых балок — это специализированная профилегибочная линия, и её ценность в том, что она держит строгий допуск на профиле, несущем реальный вес.
Краткий ответ: Машина для ступенчатых балок формирует балки паллетного стеллажа из рулона через прогрессивные валковые станции, создающие ступенчатую полку и пазы коннектора. По ходу она пробивает каплевидные или ключевидные отверстия, затем режет на длину. Скорость линии составляет 10–15 m/min при пресс-пуансоне и выше с серво. Качество балки зависит от числа станций, шлифовки валков и контроля прогиба.

Что на самом деле производит машина для ступенчатых балок

Машина для ступенчатых балок выпускает коробчатый или С-образный профиль с направленным вниз уступом на передней полке. Этот уступ служит полкой, в которую зацепляется соединительная пластина на стойке. Если угол уступа уходит хотя бы на градус, балка раскачивается в раме и не проходит контроль. Формующая машина должна удерживать этот угол на каждом метре длинной партии.
Большинство стеллажей используют два типа балок. Балка с защёлкой имеет сварной или пробивной коннектор на каждом конце. Балка на болтах использует отверстия в полке. Машина для ступенчатых балок работает с обоими, но схема пробивки различается, поэтому линию обычно оснащают под одно семейство коннекторов.
Ширина рулона и марка задают габариты линии. Машина для ступенчатых балок работает с полосой примерно от 100 до 200 мм по ширине и 1,5–2,5 мм по толщине для типовых складских балок. Широкие фланцевые или тяжёлые балки требуют более мощной стойки и более широкого валка, что увеличивает и стоимость изготовления, и площадь, которую занимает линия.

Рисунок в форме цветка определяет результат

Сердце любой машины для ступенчатых балок — рисунок цветка. Это запланированная последовательность небольших изгибов на каждой станции, превращающая плоскую полосу в готовую ступенчатую балку. Хороший рисунок цветка распределяет изгиб так, чтобы сталь не перегружалась на одной станции. Плохой трескает кромку или выгибает стенку.
Элемент балкиКак линия формирует этот элементПочему это важно
Ступенчатая полкаПлавная гибка на 8–12 станцияхГнездо крюка должно располагаться строго перпендикулярно
Плоскостность стенкиБоковые валки и калибровочное устройствоВолнистая стенка ослабляет балку
Отверстие соединителяСервопресс или гидравлический прессПоложение отверстия задаёт посадку стойки
Машина для ступенчатых балок с большим числом станций гнёт мягче на каждом шаге. Это защищает тонкую высокопрочную сталь и сохраняет точность сечения. Для более глубокой балки закладывайте 12–18 станций, а не пытайтесь уместить форму в меньшее число.

Пробивка соединителей в линии

Отверстия под коннекторы пробиваются до последнего изгиба, пока полоса ещё плоская. Машина для ступенчатых балок с серво-пуансоном размещает каплевидные или ключевидные отверстия с высокой точностью. Пробивка на плоскости сохраняет форму отверстия; пробивка после формовки наклонила бы его и испортила посадку.
Каплевидное и ключевидное отверстия — распространённые интерфейсы со стойками. Машина для ступенчатых балок оснащается под одно семейство, поэтому подтвердите стандарт стоек перед заказом валков. Смешивание типов коннекторов на одной линии требует смены штампа и обнуления синхронизации пробивки.

Контроль прогиба и пружинения

Балка прогибается под нагрузкой, и машина для ступенчатых балок должна формировать с допуском, переживающим эту деформацию. Пружинение — небольшой возврат стали после схода последнего валка. Грамотная конструкция валков перегибает на эту величину, чтобы остывшая балка сохранила свой уступ.
Прогиб зависит также от жёсткости стоек. Машина для ступенчатых балок с тяжёлыми сварными стойками и шлифованными валами удерживает профиль устойчивым на скорости. Лёгкие стойки позволяют стенке блуждать, что проявляется как волнистая балка, которая не садится ровно. Для нормированной нагрузки стеллажа линия должна удерживать стенку плоской в пределах спецификации.
Измерение замыкает контур. Машина для ступенчатых балок настраивается проверкой угла уступа и плоскостности стенки на первой балке каждой партии, затем контрольные замеры по рулону. Небольшой дрейф соосности стоек проявляется как постепенное изменение угла уступа, поэтому плановые проверки стоек удерживают выпуск в допуске без полной переоснастки.

Скорость линии и спецификация балки

Скорость зависит от способа пробивки, а не от формующих валков. Машина для ступенчатых балок с гидравлическим пуансоном работает на 3–4 m/min при плотном рисунке отверстий. Пресс-пуансон достигает 10–15 m/min. Серво-роторный пуансон может превышать 30 m/min на лёгких рисунках.
Способ пробивкиСкорость линииЛучшее применение
Гидравлическая пробивкаОт 3 до 4 m/minПлотные и тяжёлые схемы отверстий
Прессовая пробивкаОт 10 до 15 m/minСтандартные балки «капля»
Сервоприводной поворотный узелБолее 30 m/minБалки большого объёма с лёгким рисунком отверстий
Машина для ступенчатых балок, рассчитанная на правильный способ пробивки, лучше линии с более высоким номиналом, которая встаёт на вашем рисунке отверстий. Согласуйте пуансон с рисунком коннектора, а не со скоростью из буклета.

Как задать спецификацию машины для ступенчатых балок

Начните с размера балки и марки стали. Машине для ступенчатых балок под сталь 1,5–2,5 мм со ступенью 100–140 мм нужно 12–16 станций и серво-пуансон. Добавьте автоматическую укладку, если объём превышает несколько тысяч балок в месяц: ручная обработка замедляет линию сильнее, чем сама формующая машина.
Проверьте норматив нагрузок до покупки. Балки стеллажей должны соответствовать региональным правилам, например FEM 10.2.02 в Европе, например ASTM A1008 по марке стали, а также AS 4084 в Австралии. Машина для ступенчатых балок, формирующая в этих пределах, проходит аудит покупателя и избегает переработки.
Для стоек, принимающих балки, посмотрите нашу руководство по выбору линии профилирования стоек стеллажей. The «руководство по пробивке каплевидных и ключевидных отверстий» подробно описывает сторону коннектора. Наш линия стоек с несколькими типоразмерами показывает, как одна линия обрабатывает несколько профилей.
Настройка пуансона объясняется в нашем руководство по установке штампов при профилировании. Основы холодной штамповки, лежащие в основе этого шага, описаны в что такое холодное профилирование и. Полное руководство «обзор системы паллетного стеллажа» описывает балки, стойки и линии профилирующего станка на которой они работают.

Часто задаваемые вопросы

В: Что производит машина для ступенчатых балок?

О: Формирует горизонтальные балки стеллажных рам с ступенчатым передним фланцем и пробитыми отверстиями под соединители. Ступень — это посадочное место, куда балка зацепляется за стойку, поэтому её угол должен оставаться точным по всей длине.

В: Какова скорость машины для ступенчатых балок?

О: Скорость зависит от метода пробивки. Гидравлический пуансон работает на 3–4 м/мин, прессовый пуансон на 10–15 м/мин, а сервоприжимной ротационный — свыше 30 м/мин. Выбирайте пуансон, соответствующий вашему рисунку отверстий, а не максимальную скорость из буклета.

В: Почему соединители пробивают до гибки?

О: Пробивка плоской полосы сохраняет отверстие ровным и на своём месте. Пробивка после формирования ступени наклоняет отверстие и нарушает посадку на стойку, что приводит к провалу проверки стеллажа.

В: Сколько станций нужно машине для ступенчатых балок?

О: Большинству ступенчатых балок требуется 12–16 станций, а более глубокие профили доходят до 18. Больше станций дают более плавный изгиб за один шаг, что защищает тонкую высокопрочную сталь и удерживает стенку плоской.

В: Какие стандарты применяются к сформированным балкам?

О: Балки стеллажа должны соответствовать FEM 10.2.02 в Европе, ASTM A1008 по марке стали и AS 4084 в Австралии. Подтвердите классы, которые требует покупатель, до изготовления машины для ступенчатых балок.

В: Может ли одна машина для ступенчатых балок выпускать и каплевидные балки, и балки с прорезью?

О: Это возможно при смене штампа и обнулении пуансона, но обычно линия настроена на одно семейство соединителей. Выпуск обоих профилей на одной линии добавляет время переналадки, поэтому заводам со смешанной продукцией следует закладывать быстросменную оснастку.

Журнал изменений статьи

Первоначально опубликовано: 23 марта 2026 г.
Последнее обновление: 12 октября 2026 г.
Изменения:
  • 12 октября 2026: обновлено для соответствия требованиям GEO. Провокационный заголовок «7 мощных стратегий» заменён на акцент на механике и характеристиках, добавлены блок с прямым ответом, две таблицы, шесть часто задаваемых вопросов с выделенным вопросом и список изменений с прописанными названиями месяцев. Объём увеличен и переработан примерно до 1 700 слов. Добавлены три ссылки на авторитетные источники (FEM, ASTM, AS/NZS) и восемь внутренних ссылок, включая опорную страницу. Угол отличается от серии руководств по выбору ступенчатых балок: акцент на принципе профилегиба и спецификации машины.
**Следующие триггеры пересмотра:** новая редакция FEM или AS 4084, запуск нового стандарта соединителей, изменение интереса к запросу «step beam machine» на 20 процентов либо новая категория скорости сервоприжимного пуансона от крупного производителя.

Содержание

Больше на Believe Industry Company| Производитель, поставщик и экспортёр профилегибочных станков

Оформите подписку, чтобы продолжить чтение и получить доступ к полному архиву.

Читать дальше