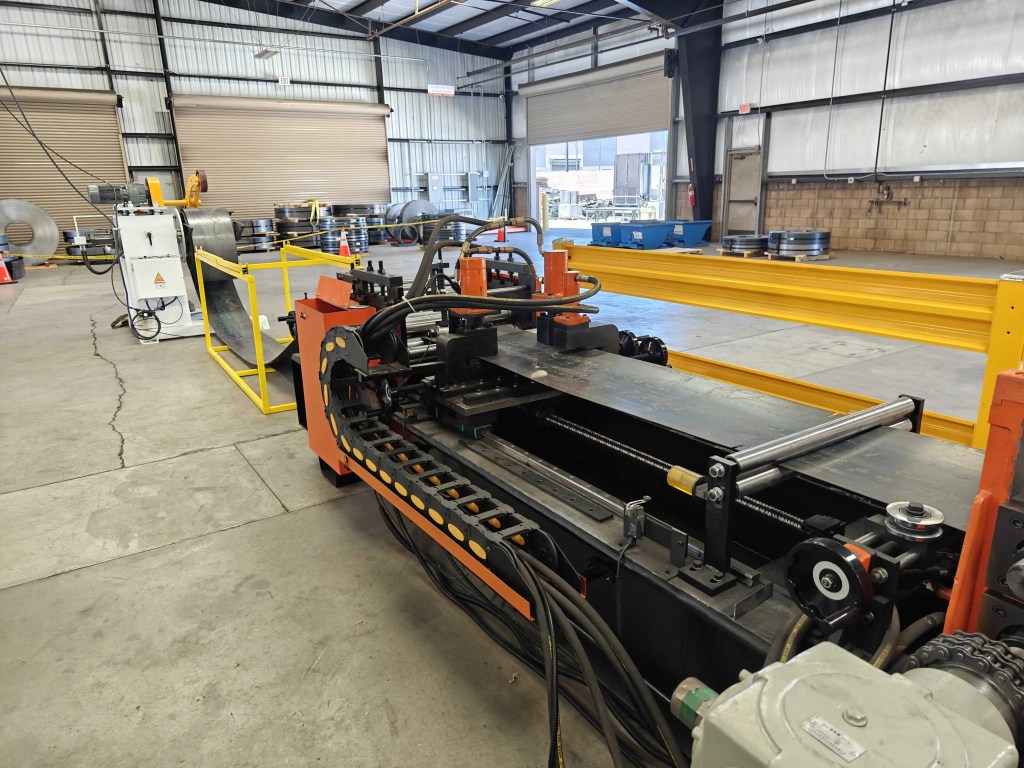
Heavy duty step beam roll forming line with coil, forming stands and run out table

รีดขึ้นรูป Step Beam งานหนัก: 6 กฎสำหรับคอยล์หนา

ต้องการเครื่องมืดโปรไฟล์สำหรับโครงการของคุณหรือไม่
รับใบเสนอราคาฟรีจาก Believe Industry — ผู้ผลิตเครื่องม้วนรูปตามสั่งมากกว่า 15 ปี
ขอใบเสนอราคา ดาวน์โหลดแคตตาล็อก

การรีดขึ้นรูป Step Beam งานหนัก: คอยล์หนาและเหล็กความแข็งแรงสูง

คำตอบสั้น: การรีดขึ้นรูป step beam งานหนักเริ่มจากแถบเหล็ก 3.0 มม. ไปจนถึง 5.0 มม. และ 6.0 มม. ตามสั่ง การขยับจากไลน์มาตรฐานไม่ใช่แค่เปลี่ยนมอเตอร์ เส้นผ่านศูนย์กลางเพลา เส้นผ่านศูนย์กลางลูกกลิ้ง จำนวนสแตนด์ แรงตอก และชนิดการตัด เปลี่ยนพร้อมกันทั้งหมด และความเร็วไลน์ลดลงราวครึ่งหนึ่ง

ไลน์ step beam 2.5 มม. และไลน์ 5.0 มม. เสนอราคาด้วยความยาวเครื่องใกล้เคียงกันได้ ลองป้อนคอยล์หนาผ่านไลน์เบา แล้วความต่างจะโผล่ในมัดแรก: เว็บโก่ง ขอบรูฉีก และเพลาที่แอ่นตัวเมื่อรับโหลด

คู่มือนี้ว่าด้วยสิ่งที่เปลี่ยนเมื่อการรีดขึ้นรูป step beam งานหนักเข้าสู่ช่วง 3.0 ถึง 5.0 มม. และการเปลี่ยนแปลงใดควรอยู่ในใบสั่งซื้อ

ขอบเขตของการรีดขึ้นรูป Step Beam งานหนัก

ในการรีดขึ้นรูป step beam งานหนัก ระดับงานคือคู่ของความหนาและความลึก ไม่ใช่ป้ายการตลาด ตารางรับน้ำหนักที่เผยแพร่แยกช่วงไว้ตามด้านล่าง และเครื่องต้องตามช่วงนั้น ไม่ใช่กลับกัน

ระดับความหนาแถบเหล็กความลึกคานน้ำหนักบรรทุกต่อคานหนึ่งคู่ระบบที่ใช้ทั่วไป
เบา1.5 ถึง 2.0 มม.80 ถึง 120 มม.1,000 ถึง 1,500 กก.แร็คแบบเลือกหยิบ ค้าปลีก
มาตรฐาน2.0 ถึง 3.0 มม.100 ถึง 160 มม.1,500 ถึง 2,500 กก.ศูนย์กระจายสินค้า
งานหนัก3.0 ถึง 5.0 มม.140 ถึง 200 มม.2,500 ถึง 4,500 กก.Drive-in, double deep, ชั้นสูง
หนักพิเศษ5.0 ถึง 6.0 มม.180 ถึง 250 มม.4,500 กก. ขึ้นไปชั้นลอย เข้าถึงด้วยเครน แร็คส่งออก

ผลที่ตามมาสองข้อสำหรับงาน step beam งานหนัก เหนือ 4.0 มม. คานมักใช้แผ่นปลายเชื่อมแทนคอนเนกเตอร์แบบบาก เพราะรอยบากตัดเส้นทางรับแรงออกมากเกินไป และเกรดของคอยล์ก็เลิกเป็นแค่รายละเอียดฝ่ายจัดซื้อ เพราะหน้าตัด 4.0 มม. ที่ใช้เกรดผิดจะแตกระนาบรัศมีขั้นบันได ไม่ว่าตั้งลูกกลิ้งดีแค่ไหน

Finished heavy duty step beams stacked on the run out table of a roll forming line

จุดที่คอยล์หนาทำให้ไลน์มาตรฐานพัง

แรงดัดเพิ่มตามกำลังสองของความหนาเมื่อรัศมีคงที่ นี่คือเหตุผลที่การรีดขึ้นรูป step beam งานหนักกระโดดจาก 2.5 มม. ไป 5.0 มม. แรงขึ้นสี่เท่าในรัศมีเดิม

เพลาลูกกลิ้งรับแรงนั้นในช่วงคงที่ และการแอ่นลดลงตามกำลังสี่ของเส้นผ่านศูนย์กลาง เพลาที่คุมการแอ่น 0.10 มม. ที่แถบ 2.5 มม. ต้องใช้เส้นผ่านศูนย์กลางราว 1.4 เท่าที่ 5.0 มม. ซึ่งในทางปฏิบัติเปลี่ยนเพลา 80 มม. เป็น 110 หรือ 120 มม. ตัวเครื่อง เรือนลูกปืน และเกียร์ก็โตตามไปด้วย

รายการไลน์ 1.5 ถึง 2.5 มม.ไลน์ 3.0 ถึง 5.0 มม.
เส้นผ่านศูนย์กลางเพลา65 ถึง 80 มม.95 ถึง 120 มม.
เส้นผ่านศูนย์กลางนอกของลูกกลิ้ง180 ถึง 220 มม.260 ถึง 340 มม.
แท่นขึ้นรูป20 ถึง 2628 ถึง 34
กำลังขับต่อกลุ่มสแตนด์5.5 ถึง 7.5 กิโลวัตต์11 ถึง 18.5 กิโลวัตต์
ความเร็วสายการผลิต18 ถึง 25 ม./นาที8 ถึง 15 ม./นาที
กำลังตอก40 ถึง 60 ตัน120 ถึง 200 ตัน
การตัดกรรไกรบินเลื่อยลอย
เครื่องคลายม้วน5 ถึง 10 ตัน10 ถึง 15 ตัน

ความเร็วคือตัวเลขแรกที่ผู้ซื้อสังเกต ไลน์รีดขึ้นรูป step beam งานหนักเดินราวครึ่งหนึ่งของความเร็วแถบในไลน์เบา และกำลังมอเตอร์ที่เพิ่มขึ้นไม่สามารถปิดช่องว่างนั้นได้ เพราะขีดจำกัดอยู่ที่การไหลของโลหะที่รอยดัด ไม่ใช่แรงบิด

เกรดเหล็ก: Q345, S355MC และเหตุใด G550 หยุดที่ 1.2 มม.

คำถามเรื่อง G550 โผล่ในเกือบทุกการสอบถาม step beam งานหนัก และคำตอบสั้น คอยล์ G550 ถูกส่งมาแบบบาง BlueScope ระบุความหนาเนื้อโลหะฐาน 0.45 ถึง 1.2 มม. มาตรฐาน AS 1397 กำหนดการยืดตัวขั้นต่ำ 2 เปอร์เซ็นต์ และมาตรฐานเดียวกันอนุญาตให้ขึ้นรูปได้เฉพาะที่รัศมีดัดกว้างเท่านั้น จึงไม่มี step beam G550 หนา 4.0 มม. เพราะไม่มีคอยล์ G550 หนา 4.0 มม.

เกรดมาตรฐานกำลังครากความหนาที่ใช้ทั่วไปหมายเหตุสำหรับคานหนา
Q235BGB/T 700235 MPa1.5 ถึง 4.0 มม.ตัวเลือกถูกที่สุด ต้องทาสีหรือชุบสังกะสี
Q345BGB/T 1591345 MPa2.0 ถึง 5.0 มม.เกรดมาตรฐานในไลน์คานหนักของจีน
S355MCEN 10149-2355 MPa2.0 ถึง 5.0 มม.สปริงแบ็กสม่ำเสมอที่สุด เหมาะกับแร็คส่งออก
S420MCEN 10149-2420 MPa2.0 ถึง 4.0 มม.ต้องดัดเกินมากขึ้นและลูกกลิ้งสึกเร็วกว่า
G550AS 1397 / S550GD550 MPa0.4 ถึง 1.2 มม.ไม่มีแบบหนา ยืดตัว 2 เปอร์เซ็นต์

สำหรับงาน step beam งานหนัก 3.0 ถึง 5.0 มม. ตัวเลือกจริงอยู่ระหว่าง Q345B กับ S355MC ทั้งคู่คงการยืดตัว 15 ถึง 22 เปอร์เซ็นต์ ซึ่งเป็นสิ่งที่รัศมีขั้นบันได 1.5 เท่าของความหนาต้องการ S355MC แพงกว่าต่อตันและคืนทุนด้วยความสม่ำเสมอ เพราะใบรับรองมิลล์ที่มีช่วงกำลังครากแคบทำให้ค่าดัดเกินยังใช้ได้ตั้งแต่คอยล์หนึ่งไปอีกคอยล์ ซึ่งสำคัญเมื่อไลน์เดินคานเดิมหลายเดือน

S420MC คุ้มเมื่อความลึกเกิน 200 มม. ที่ตารางรับน้ำหนักตึงตัว คาดแรงขึ้นรูปเพิ่ม 20 ถึง 30 เปอร์เซ็นต์ และอายุลูกกลิ้งสั้นลง

การตอกแถบเหล็ก 3 ถึง 6 มม.

รูกดยังทำก่อนการขึ้นรูปในไลน์ step beam งานหนักทุกไลน์ ด้วยเหตุผลที่อธิบายไว้ใน คู่มือกระบวนการผลิต step beam: แถบเหล็กแบนวางบนดายตัน ขอบรูจึงเรียบ สิ่งที่เปลี่ยนคือแรงตัน

เส้นผ่านศูนย์กลางรู3.0 มม.4.0 มม.5.0 มม.6.0 มม.
14 มม.18 ตัน24 ตัน30 ตัน36 ตัน
18 มม.23 ตัน31 ตัน39 ตัน46 ตัน
22 มม.28 ตัน38 ตัน47 ตัน57 ตัน

เลือกเพรสให้พอดีรูใหญ่สุดในชุดงาน แล้วบวกอีก 25 ถึง 30 เปอร์เซ็นต์ เพรสที่ทำงานเต็มพิกัดจะแอ่น ดายสึกไม่สม่ำเสมอ และเศษเริ่มถูกดึงขึ้นมาก่อนที่อะไรจะดูเหมือนแตกหัก

ระยะห่างดายอยู่ที่ 8 ถึง 12 เปอร์เซ็นต์ของความหนาต่อข้าง แถบ 3.0 มม. จึงต้องการ 0.25 ถึง 0.35 มม. และแถบ 6.0 มม. ต้องการ 0.50 ถึง 0.70 มม. ระยะห่างแคบทำให้พั้นช์สึกเร็วขึ้นในเหล็กความแข็งแรงสูง ระยะห่างหลวมทำให้ขอบฉีกซึ่งหมุดคอนเนกเตอร์ยึดไม่แน่น

การตรวจแนวที่ทำให้ดายอยู่ทนเหมือนกันทุกความหนา และ การติดตั้งแม่พิมพ์เจาะ ของเราระบุลำดับไว้

Servo feeder and hydraulic punch press punching flat strip on a heavy duty step beam line

กลยุทธ์การขึ้นรูป: สแตนด์ การดัดเกิน และการแตกที่ขอบ

ไลน์รีดขึ้นรูป step beam งานหนักต้องใช้ 28 ถึง 34 สแตนด์ สแตนด์ที่เพิ่มจากไลน์มาตรฐานไม่ได้มีไว้เพื่อโปรไฟล์ แต่เพื่อกระจายโหลด สิบหรือสิบเอ็ดสแตนด์หักปีกและริมที่ 15 ถึง 20 องศาต่อพาส สิบสี่สแตนด์พาหน้าตัดเข้าสู่รูป และสี่ถึงหกสแตนด์ปรับขนาดแก้สิ่งที่พาสก่อนหน้าทิ้งไว้

สปริงแบ็กคือจุดที่การเดินเครื่องครั้งแรกของ step beam งานหนักล้มเหลวมากที่สุด S355 สปริงกลับมากกว่า Q235 ราว 40 ถึง 60 เปอร์เซ็นต์ที่รัศมีเดียวกัน พาสสุดท้ายจึงดัดเกินสองถึงสี่องศาเลย 90 แล้วปล่อยให้เหล็กคืนตัวเป็นฉากฉาก ไลน์ที่ตั้งไว้สำหรับ Q235 จะเดินคาน S355 ทุกตัวด้วยปีกที่บานออก

รัศมีในขั้นต่ำเป็นตัวทำให้แตก ที่แถบ 4.0 มม. ค่า 1.5 เท่าของความหนาหมายถึงรัศมีใน 6 มม. แบบที่ระบุ 4 มม. จะทำให้เส้นใยนอกแตกตั้งแต่พาสแรก และไม่มีสารหล่อลื่นใดแก้ได้ ต้องเปลี่ยนแบบหรือเปลี่ยนเกรด

ลูกกลิ้งสำหรับเครื่องมือ step beam งานหนักทำจาก GCr15 ที่ HRC 58 ถึง 62 พร้อมชุบโครมหรือโครมแข็งที่สแตนด์ปรับขนาดสุดท้ายเพื่อกันรอย แรงกดที่ผิวบนคอยล์ 5.0 มม. สูงราวสองเท่าของไลน์เบา รอยลูกกลิ้งจึงเกิดในจุดที่ไลน์เบากว่าจะวิ่งสะอาด

การตัด พิกัดความเผื่อ และโลจิสติกส์คอยล์

หน้าตัด 5.0 มม. ตัดด้วยกรรไกรบนโครงเบาไม่สะอาด แรงเฉือนสำหรับแถบกว้าง 300 มม. ที่ 5.0 มม. และ 450 MPa อยู่ราว 675 กิโลนิวตัน หรือ 67 ตันที่ใบมีด

ไลน์ step beam งานหนักตัดด้วยเลื่อยลอย: ใบมีดคาร์ไบด์ 8 ถึง 15 ม./นาที เสี้ยนต่ำกว่า 0.1 มม. ความยาวตัดคงที่บวกลบ 1.5 มม. กรรไกรยังใช้ได้ต่ำกว่า 4.0 มม. และ การเปรียบเทียบ step beam กับ box beam อธิบายว่าหน้าตัดแต่ละแบบอยู่ตรงไหน

โลจิสติกส์คอยล์เป็นตัวกำหนดกะ คอยล์ 12 ตันของแถบ 300 คูณ 5.0 มม. ให้ความยาวราว 1,019 ม. หรือ 85 นาทีที่ 12 ม./นาที คอยล์เดียวกันที่ 3.0 มม. ให้ 1,697 ม. และเดิน 141 นาที ในการรีดขึ้นรูป step beam งานหนัก ตัวคลายคอยล์ 15 ตันพร้อมรถเข็นคอยล์ไม่ใช่ของฟุ่มเฟือย แต่คือความต่างระหว่างการเปลี่ยนคอยล์สามถึงห้าครั้งต่อกะ

ผลผลิตในการรีดขึ้นรูป step beam งานหนักเป็นไปตามคณิตศาสตร์เดียวกัน คาน 6 ม. ใช้เวลาขึ้นรูป 30 วินาทีที่ 12 ม./นาที บวกเวลาตอกและตัด ไลน์หนักที่เดินดีจึงได้ 80 ถึง 110 คานต่อกะ 8 ชั่วโมง ตัวกำหนดตัวเลขนี้มักเป็นเครื่องเรียงซ้อน ไม่ใช่ตัวมิลล์

Hydraulic cut off unit and run out table cutting a formed step beam profile

สิ่งที่ควรระบุในคำขอใบเสนอราคา

ตัวเลขห้าตัวแยกใบเสนอราคา step beam งานหนักออกจากการเดา:

  • ช่วงความหนาและเกรดที่คุณซื้อจริง พร้อมช่วงกำลังครากในใบรับรองมิลล์
  • ช่วงความลึกคาน เพราะแต่ละความลึกต้องใช้ชุดเครื่องมือของตัวเอง
  • ชนิดคอนเนกเตอร์หรือแบบแผ่นปลาย เพราะเป็นตัวกำหนดรูปทรงรอยบาก
  • ปริมาณเมตรต่อปี ซึ่งกำหนดชนิดการตัดและระยะคืนทุน
  • น้ำหนักคอยล์และเส้นผ่านศูนย์กลางในที่ผู้ส่งของท่านมีให้

ไลน์ step beam งานหนักมักตั้งราคาสูงกว่าไลน์มาตรฐานในช่วงความลึกเดียวกัน 30 ถึง 50 เปอร์เซ็นต์ ส่วนต่างอยู่ที่เพลา ลูกกลิ้ง กำลังขับ แรงตอก และเลื่อย ไม่ใช่ระบบควบคุม มาตรฐานเบื้องหลังตารางรับน้ำหนักเผยแพร่โดย Rack Manufacturers Instituteและกฎการชุบสังกะสีคานเผยแพร่โดย American Galvanizers Associationส่วนเกรด HSLA สำหรับการขึ้นรูปเย็นระบุใน EN 10149-2 สรุปโดย SteelConstruction.info.

Believe Industry สร้างสายการรีดขึ้นรูปเฉพาะตั้งแต่ปี 2005 ด้วยประสบการณ์กว่า 15 ปี วิศวกรกว่า 80 คน และโครงการกว่า 500 โครงการในกว่า 50 ประเทศภายใต้ ISO 9001 และ CE

เรากำหนดขนาดเพลา สแตนด์ แรงตอก และการตัดให้ตรงกับช่วงคานของคุณ

เครื่อง step beam จากโรงงานเราตรงกับหน้าตัดที่คุณขาย สำหรับชุดสี่เครื่องสำหรับงานแร็คครบวงจร ดู ภาพรวมเครื่องรีดขึ้นรูปแร็คพาเลทและสำหรับการเปลี่ยนความลึกบนไลน์เดียว ดู คู่มือสายหลายโปรไฟล์เสาค้ำที่เข้าคู่กับคานเหล่านี้อยู่ในหัวข้อ เครื่องรีดขึ้นรูปเสาชั้นวาง.

คำถามที่พบบ่อย

ถาม: ความหนาเท่าไรจึงนับเป็น step beam งานหนัก?

การรีดขึ้นรูป step beam งานหนักเริ่มที่ 3.0 มม. ไปถึง 5.0 มม. และ 6.0 มม. ทำตามสั่ง ต่ำกว่า 3.0 มม. คานอยู่ในช่วงมาตรฐาน ซึ่งไลน์เบากว่า 20 ถึง 26 สแตนด์รักษาพิกัดได้ที่ความเร็วสองเท่า

ถาม: ไลน์ step beam มาตรฐานเดินคอยล์ 4.0 มม. ได้ไหม?

ฝืนได้ครั้งเดียว เพลาแอ่น สแตนด์ปรับขนาดสุดท้ายแก้หน้าตัดไม่ได้ และตำแหน่งรูคลาดเคลื่อนขณะโครงยืดหยุ่น ไลน์ที่พิกัด 2.5 มม. จะคุมระยะรูบวกลบ 0.5 มม. ที่ 4.0 มม. ไม่ได้ ไม่ว่ากำลังมอเตอร์จะบอกอะไร

ถาม: ทำไมไม่ใช้ G550 กับคานหนา?

คอยล์ G550 ส่งมา 0.45 ถึง 1.2 มม. ด้วยการยืดตัวขั้นต่ำ 2 เปอร์เซ็นต์ คานหนาต้องการ 3.0 มม. ขึ้นไป วัสดุจึงไม่มีที่ความหนานั้น และถ้ามี ความเหนียวก็จะแตกที่รัศมีขั้นบันได

ถาม: ไลน์งานหนักต้องใช้สแตนด์ขึ้นรูปกี่ตัว?

28 ถึง 34 สิบหรือสิบเอ็ดตัวดัดปีกนำ สิบสี่ตัวขึ้นรูปหน้าตัด และสี่ถึงหกตัวปรับขนาด ต่ำกว่า 26 สแตนด์ไม่มีที่ให้ดัดเกินชดเชยสปริงแบ็กแล้วยังคืนมุมในพาสปรับขนาด

ถาม: การรีดขึ้นรูป step beam งานหนักเร็วแค่ไหน?

การรีดขึ้นรูป step beam งานหนักเดิน 8 ถึง 15 ม./นาที เทียบกับ 18 ถึง 25 ม./นาทีในไลน์เบา คอยล์ 12 ตันของแถบ 300 คูณ 5.0 มม. ให้เวลาเดิน 85 นาทีที่ 12 ม./นาที การเปลี่ยนคอยล์จึงกำหนดจังหวะกะมากกว่าความเร็วไลน์

ถาม: อะไรทำให้คานหนาโก่ง?

สามสาเหตุตามความถี่ ความโค้งของคอยล์ที่เครื่องดัดตรงกำจัดไม่หมด ระยะลูกกลิ้งไม่เท่ากันระหว่างซ้ายกับขวา และความเค้นตกค้างที่ปลดออกเมื่อตัดคาน ตรวจความโค้งใน 3 ม. แรกของคอยล์ใหม่ทุกตัวก่อนปรับลูกกลิ้งใด ๆ

อัปเดตล่าสุด: 2026-11-04

บันทึกการเปลี่ยนแปลงบทความ

2026-11-04: เผยแพร่ครั้งแรก

เงื่อนไขทบทวนครั้งถัดไป

ผู้ซื้อขอแถบ 6.0 มม. หรือ G550 ที่หนากว่า 1.2 มม.; RMI ปรับตารางกำลังรับน้ำหนักคาน; ราคาคอยล์ HSLA เปลี่ยนตัวเลือกระหว่าง Q345B กับ S355MC

สารบัญ

อัปเดตใหม่