Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Короткий ответ: Профилегибочный станок для листа IBR перерабатывает оцинкованный рулон в кровельный и стеновой профиль Inverted Box Rib, распространённый по всей Южной Африке. Типовая линия имеет от 18 до 22 формовочных клетей, формует полосу от 0.4 до 0.8 mm при скорости от 10 до 12 m/min и режет каждый лист гидравлическим штампом по форме профиля. Инструмент задают два чертежа: IBR 686 и IBR 890. Оба сохраняют высоту ребра 37 mm.
Профиль просто описать и трудно сделать качественно. Трапециевидные рёбра, рёбро жёсткости в каждой впадине и боковой нахлёст, который должен герметично стыковаться на объекте. Стан, точно выдерживающий высоту ребра, всё равно может не справиться с формой нахлёста или длиной отрезки.
We have built roll forming lines since 2005 and shipped them to 50+ countries. This page stays with the IBR sheet roll forming machine: tooling, layout, cut-off, changeover and pre-shipment checks. For profile geometry and South African standards, read Что такое кровельный лист IBR. Для сравнения поставщиков и цен используйте руководство по выбору станка для кровельного листа.
IBR означает Inverted Box Rib. Трапециевидные рёбра выдавливают вверх из плоской впадины, с небольшим рёбром жёсткости внутри каждой впадины. Кровельный крепёж ставят в узкий гофр, стеновой в широкий. Один комплект валков выпускает оба типа листа.
Профилегибочный станок для листа IBR не производит крепёж, заглушки, коньковые и фасонные элементы и не разрезает рулон на полосы. Рулон должен приходить ширины, указанной в чертеже профиля. Этот чертёж первым согласовывают при запросе.
Профилегибочный станок для листа IBR обычно работает с оцинкованным или предварительно окрашенным рулоном от 0.4 до 0.8 mm. Рулон с цветным покрытием требует полированных валков и замедленного первого прохода, поскольку шероховатая поверхность валка оставляет следы на краске. Наше руководство по выбору рулона описывает компромиссы, а калькулятор металлического рулона подбирает рулон под производственную партию.
IBR 686 является стандартным южноафриканским листом. IBR 890 перекрывает большую площадь на лист и подходит для крупных кровель, где важно меньше боковых нахлёстов. Оба имеют высоту ребра 37 mm, но число панелей и ширина рулона различаются, поэтому комплекты валков не взаимозаменяемы.


По этим чертежам мы изготавливаем инструмент. Лист 686 имеет общую ширину 740 mm, перекрытие 686 mm, шаг рёбер 171.5 mm и вершину 35 mm. Лист 890 имеет общую ширину 938 mm, перекрытие 890 mm и вершину 33 mm. Рёбро жёсткости во впадине присутствует в обоих, и его легко упустить на дешёвом комплекте валков.
| Параметр | IBR 686 | ИБР 890 |
|---|---|---|
| Общая ширина | 740 mm | 938 mm |
| Полезная ширина | 686 mm | 890 мм |
| Число панелей | 4 | 5 |
| Высота ребра | 37 мм | 37 мм |
| Шаг рёбер | 171.5 mm | кромка 178 mm, впадина 112 mm |
| Вершина ребра | 35 mm | 33 mm |
| Толщина полосы | от 0.4 до 0.8 mm | от 0.4 до 0.8 mm |
Ширина перекрытия не равна ширине рулона. Разница между общей шириной и шириной перекрытия приходится на боковой нахлёст. Поставщик, который называет цену без приложенного чертежа профиля, называет её наугад. Запросите число панелей, ширину вершины и размер рёбра жёсткости и только потом заказывайте валки по ним. Поэтому профилегибочный станок для листа IBR под 686 нельзя превратить в 890 перестановкой проставок. Входная проводка, каждая клеть и штамп отрезки рассчитаны на одну ширину полосы.
Южноафриканский кровельный лист обычно делают из тонкой высокопрочной марки. ISQ 550 является местным обозначением того же класса прочности, что G550 и S550GD. Более мягкий рулон DX51D или S350GD формуется легче и применяется там, где это допускает инженер. Марка меняет усилие формовки, пружинение и отделку валков, поэтому её указывают в заказе.
| Вариант рулона | Типичное применение | Влияние на линию |
|---|---|---|
| GI, цинк Z180, от 0.4 до 0.8 mm | Кровли во внутренних районах | Базовый зазор валков и мощность |
| GI, цинк Z275, от 0.5 до 0.8 mm | Кровли на побережье | Полированные валки, увеличенный зазор |
| Алюмоцинк AZ150, от 0.4 до 0.6 mm | Побережье и промышленные зоны | Аккуратная отделка валков |
| PPGI, от 0.4 до 0.6 mm | Жилые и коммерческие объекты | Чистые валки, мягкие опоры укладчика |
| Высокопрочная марка 550 MPa | Большие пролёты | Больше клетей, больше мощность привода |
В приморских проектах покрытие важнее цвета. Для внутренних районов берут Z180, для побережья Z275 или алюмоцинк. Американская ассоциация гальванизаторов публикует рекомендации по покрытиям, Национальный регулятор обязательных спецификаций описывает южноафриканскую систему обязательных спецификаций, а каталог стандартов SANS позволяет подтвердить актуальные редакции SANS 994 и SANS 121. Покрытие задают до настройки зазора валков, поскольку при тесном зазоре толстое покрытие скалывается на вершине ребра.
Предварительно окрашенный рулон требует чистых валков, защищённого входного стола и укладчика с мягкими опорами. Профилегибочный станок для листа IBR, хорошо работающий с чистым GI, может поцарапать PPGI уже в первую смену, если на приёмном столе стоят голые стальные ролики.
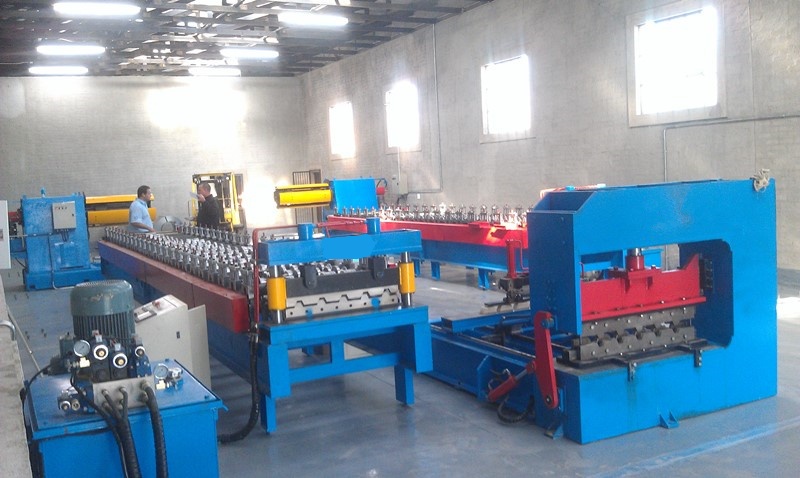
| Участок | Стандартное исполнение | Почему это важно |
|---|---|---|
| Разматыватель | от 3 до 5 t, ручной или гидравлический | Определяет время смены рулона |
| Входная проводка и правильный узел | 7 или 9 валков | Снимает рулонную кривизну на тонкой полосе |
| Формовочный стан | 18–22 клети | Формует рёбра и рёбра жёсткости во впадинах |
| Гидравлическая отрезка | Штамп по профилю, насосная станция 4 kW | Сохраняет форму ребра в месте реза |
| Приёмный стол | 6 до 12 m | Поддерживает самый длинный лист |
| автоматический укладчик | Опция, от 15 до 25 m/min | Снижает трудозатраты на длинных листах |
Типовой профилегибочный станок для листа IBR начинается с размотчика от 3 до 5 t. Гидравлический разжимной барабан с тележкой для рулонов сокращает смену рулона примерно до 10 минут против от 20 до 30 минут на ручном барабане. На линии 10 m/min эта разница важнее небольшого прироста скорости. Наш автоматический укладчик представляет варианты укладки длинных листов.

Правильный узел часто исключают из дешёвого коммерческого предложения. На рулоне 0.4 mm рулонная кривизна проявляется скрученным листом на выходе. Семь или девять валков правильного узла перед первой клетью служат недорогой страховкой. Обзор линии профилегибочного станка показывает расположение каждого узла, а ассортимент станков для металлического листа перечисляет другие профили, под которые мы строим линии.

Каждая клеть подгибает полосу на малую величину. Для ребра 37 mm на линии от 18 до 22 клетей приходится примерно 2 mm гиба на клеть. Сожмите это до 12 клетей, и гиб удвоится: пружинение на вершине, трещины покрытия и лист, который не ляжет ровно на прогоны.
Профилегибочный станок для листа IBR с 20 клетями является типовым исполнением для рулона от 0.4 до 0.6 mm. Тонкий рулон 0.3 mm или марки 550 MPa требуют больше клетей, а не меньше. Валки из GCr15 или аналога закалены и полированы, установлены на регулируемых подшипниковых опорах. Число клетей и твёрдость валков запрашивайте письменно.
On an IBR sheet roll forming machine, chain drive is standard on economy lines and needs regular tension checks. Gear drive holds register better at 15 to 20 m/min. Neither changes the profile drawing, only how long the profile stays in tolerance. We have completed 500+ machines, and stand count is the item we refuse to cut for a lower price.

Штамп отрезки должен повторять профиль ребра. Плоский нож сминает вершину и оставляет развальцованный конец, который не идёт в нахлёст. Штамп по профилю охватывает готовый лист, поэтому рёбра сохраняют форму вплоть до реза. На профилегибочном станке для листа IBR гидравлика с остановкой полосы и станцией 4 kW подходит для скорости от 10 до 12 m/min.
Энкодер на формовочной клети задаёт длину. Ожидайте ±1 mm на листе 6 m и ±2 mm на листе 12 m. Больший уход обычно означает проскальзывание энкодера или износ направляющей штампа, а не проблему ПО. Измерьте три листа в начале партии и три в конце.
Летучие ножницы запрашивайте только при скорости выше 20 m/min. Они не останавливают полосу и дают самый чистый конец, но стоят дороже и требуют больше обслуживания, чем пресс с остановкой. Для большинства кровельных производств это неоправданная трата.
Для гнутых или криволинейных листов нужен узел гибки после стана. Это отдельная трёхвалковая машина, а не настройка профилегибочного станка для листа IBR. Докупить её можно и позже, но высота выхода стана должна совпадать с ней, поэтому компоновку согласовывают до подписания коммерческого предложения. Зиговочные валки усиливают нахлёст на кровлях с малым уклоном. Обе опции удлиняют линию, поэтому замеряйте площадь пола с учётом приёмного стола под самый длинный лист.
Однопрофильный профилегибочный станок для листа IBR имеет один комплект валков, один штамп отрезки и не требует переналадки. Он самый дешёвый и самый повторяемый. Производству, продающему один профиль большими объёмами, стоит взять именно его.
Для двух профилей типовым решением станет двухслойный профилегибочный станок с двумя комплектами валков на одной раме и общим размотчиком. Верхний комплект формует IBR, нижний формует волнистый лист или коробчатый профиль. Переналадка сводится к выбору муфты и замене штампа, занимает от 5 до 15 минут. Станок для стоячего фальца имеет другую компоновку и работает на отдельной линии.
686 и 890 не образуют пару для двухслойного стана. Общая ширина различается почти на 200 mm, поэтому меняются проводка, все клети и штамп. Производства, которым нужны оба размера, держат две линии или покупают кассетный стан, где формующая секция вынимается. Кассета дороже на старте, но сохраняет один размотчик, одну гидростанцию и одну систему управления.
Профилегибочный станок для листа IBR на 20 клетей при скорости от 10 до 12 m/min обычно использует главный двигатель 5.5 kW, гидростанцию 4 kW и около 12 kW установленной мощности. Параметры сети предприятия подтверждают до сборки шкафа управления. 380 V 50 Hz, 415 V 50 Hz и 220 V 60 Hz одинаково распространены на рынках, закупающих этот станок. Поставка станка IBR в Южную Африку демонстрирует исполнение 380 V 50 Hz.
Марки PLC и HMI указывают в договоре вместе с инвертором, энкодером и коммутационным оборудованием. Запросите лестничную диаграмму и перечень запасных частей. Защита цепной передачи, аварийная остановка с обоих концов и запираемый разъединитель составляют минимум по безопасности. Каждый профилегибочный станок для листа IBR, который мы отгружаем, имеет запись о сборке по ISO 9001 и электрооборудование с маркировкой CE.
Перед отгрузкой профилегибочного станка для листа IBR проведите приёмочные испытания на заводе на том рулоне, который реально будет использовать производство. Линия, настроенная на мягком DX51D, ведёт себя иначе на рулоне 550 MPa. Измерьте профиль, отработайте полную смену и измерьте снова.
| Проверяемый параметр | Цель | Метод измерения |
|---|---|---|
| Ширина перекрытия и высота ребра | По подписанному чертежу профиля | Штангенциркуль на трёх листах |
| Длина реза | ±1 mm при 6 m | Рулетка на первом, среднем и последнем листе |
| Форма бокового нахлёста | Два листа стыкуются вручную | Пробная сборка на стенде |
| Рёбро жёсткости во впадине | Присутствует в каждой впадине | Визуально, с обеих кромок листа |
| Поверхность и покрытие | Без трещин и отслоений на вершине | Визуально после 30 листов |
| Стабильность при длительном прогоне | Те же размеры после 8 часов | Повторить первые три проверки |
Подписанные образцы хранят как эталон на случай последующих споров о форме профиля. Видео испытаний профилегибочного станка IBR помогает тем, кто не смог приехать, а форма запроса коммерческого предложения позволяет отправить марку рулона, чертёж профиля и параметры электроснабжения.
Q: Сколько формовочных клетей нужно профилегибочному станку для листа IBR?
A: Планируйте от 18 до 22 клетей для рулона от 0.4 до 0.8 mm, обычно берут 20. Меньшее число клетей заставляет каждый проход гнуть слишком сильно, вызывая пружинение на вершине и трещины цинкового покрытия.
Q: Какая ширина рулона нужна профилегибочному станку для листа IBR под 686?
A: Чертёж задаёт общую ширину 740 mm при полезном перекрытии 686 mm. IBR 890 требует общей ширины 938 mm под перекрытие 890 mm. Сверьте оба значения с чертежом, поставляемым со станком, потому что проводка и штамп отрезки рассчитаны на одну ширину.
Q: Может ли один профилегибочный станок для листа IBR делать и 686, и 890?
A: Не перестановкой проставок. Ширина полосы различается почти на 200 mm, поэтому меняются проводка, все клети и штамп. Производства держат две линии или кассетный стан. Двухслойная машина объединяет профили с общей шириной рулона, например IBR и волнистый лист.
Q: С какой скоростью работает профилегибочный станок для листа IBR?
A: Типовая линия на 20 клетей идёт со скоростью от 10 до 12 m/min и выдаёт около 3,000 погонных метров за 8 часов работы с учётом замены рулонов. Экономлинии идут от 6 до 8 m/min. Линиям на скорости от 15 до 20 m/min нужны зубчатый привод, летучие ножницы и автоматический укладчик, чтобы окупиться.
Q: Какой допуск по длине отрезки должен держать профилегибочный станок для листа IBR?
A: ±1 mm на листе 6 m и около ±2 mm на 12 m при прессе с остановкой полосы и приводом от энкодера. Измеряйте три листа в начале партии и три в конце, а не один в середине.
Q: Нужен ли профилегибочному станку для листа IBR узел гибки?
A: Только если производство поставляет гнутые или криволинейные листы. Узел гибки является отдельной трёхвалковой машиной после стана, поэтому решение принимают на этапе заказа, пока высоту выхода стана и приёмный стол ещё можно с ней согласовать.
Q: Какие марка рулона и покрытие должны быть в заказе?
A: ISQ 550 является распространённой южноафриканской высокопрочной маркой того же класса прочности, что G550 и S550GD. Во внутренних районах используют Z180, у побережья Z275 или алюмоцинк. Местные требования задают SANS 994 и SANS 121, поэтому подтвердите актуальные редакции до обработки зазора валков.
Q: Что должны включать приёмочные испытания на заводе?
A: Прогоните не менее 30 листов из производственного рулона, затем проверьте ширину перекрытия, высоту ребра, длину отрезки, посадку бокового нахлёста и покрытие на вершине. Соберите два листа вручную, чтобы доказать герметичность нахлёста, повторите измерения после 8 часов работы и сохраните образцы.
Дата обновления: 2026-11-08
Журнал изменений статьи
2026-11-08: Страница переработана с 316 слов. Добавлены чертежи профилей IBR 686 и IBR 890, 4 таблицы характеристик, 8 FAQ, 6 фотографий из цеха, сведения об отрезке и переналадке, а также контрольный список приёмочных испытаний на заводе.
Триггеры следующего пересмотра
Пересмотр SANS 994 или SANS 121 и изменение допусков профиля или минимальных требований к покрытию
Кассетный стан или летучие ножницы становятся стандартной опцией линии IBR
На рынок Южной Африки выходит новый IBR с иным числом панелей или шириной перекрытия

Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Читать далее
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Читать далее
Rolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
Читать далее
Step Beam Production Process: From Coil to Pallet Rack Beam...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



