Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Профилегибочная машина для листового металла превращает рулон оцинкованной или окрашенной стали либо алюминия в кровельные и стеновые панели за один проход. Рулон подаётся с одной стороны, готовая панель выходит отрезной и уложенной в штабель с другой, а высота гофры и полезная ширина заданы чертежом.
Строим линии с 2005 года. Более 500 проектов в более чем 50 странах. Сертификат ISO 9001, соответствие CE.
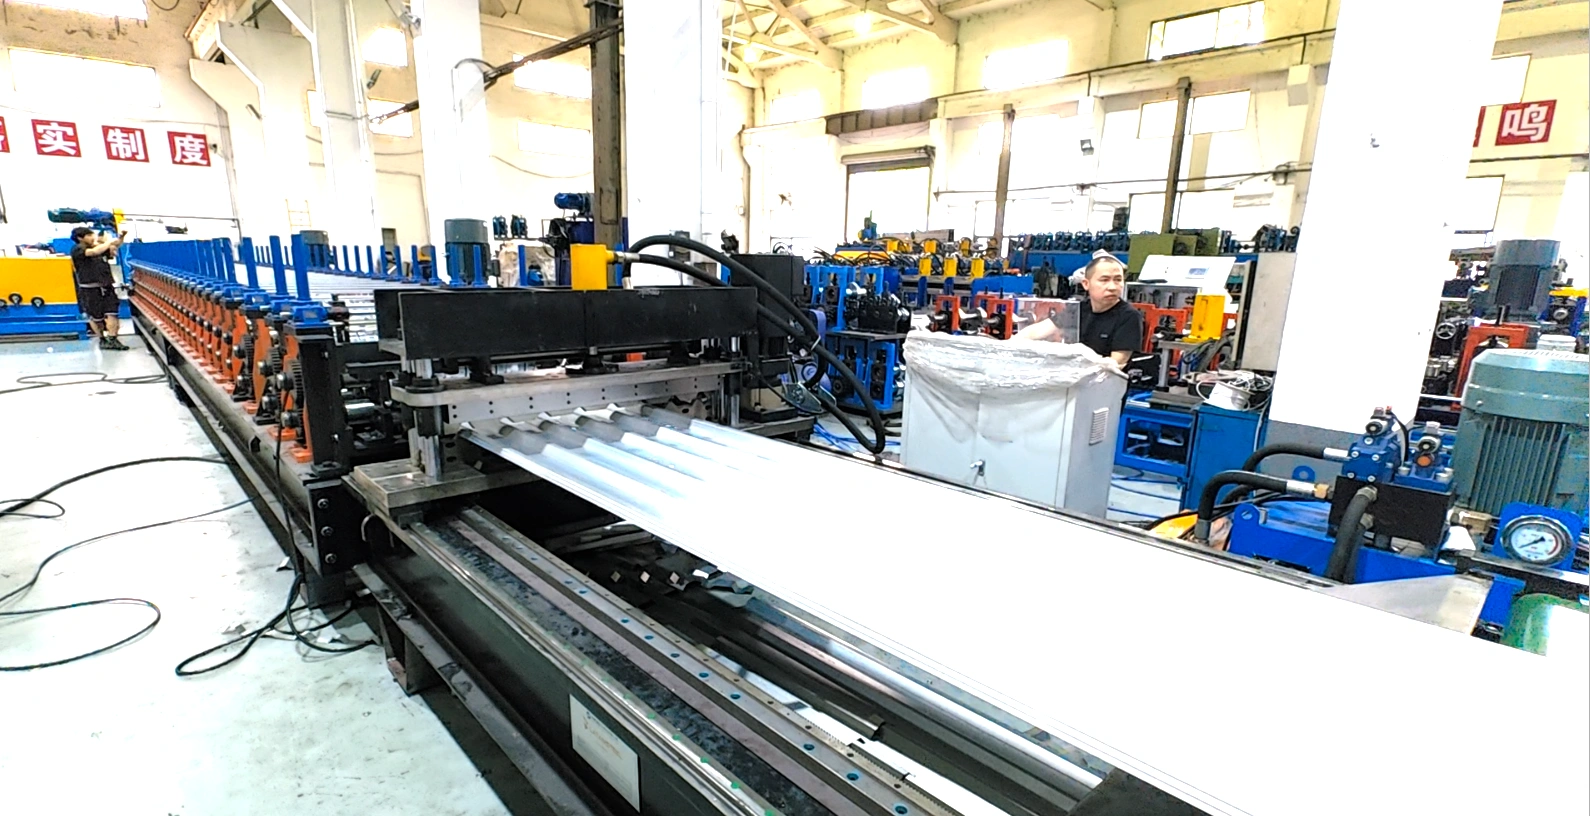
Любая профилегибочная машина для листового металла проходит одни и те же пять шагов. Меняются ширина рулона, число клетей и доля работы без оператора.
Ручной или гидравлический вал принимает рулоны массой от 5 до 10 т. Тележка для рулона загружает его без крана.
Правильная машина снимает кривизну рулона, затем сервоподача задаёт длину каждой панели.
Отверстия под крепёж и торцевые вырезы пробиваются в линии, обрезь уходит вниз самотеком.
От 12 до 26 приводных клетей формируют гофры поэтапно. Число клетей зависит от высоты гофры и толщины металла.
Гильотинные ножницы или летучая пила режут по длине. Панели уходят на отводящий стол или автоматический укладчик.
Чертёж панели открывает любой расчёт стоимости профилегибочной машины для листового металла. Полезная ширина, высота гофры и узел крепления определяют набор валков.
Трапециевидные гофры высотой 12–32 мм. Основная кровельная и стеновая панель промышленных зданий с полезной шириной 686–1000 мм.
Круглая волна без острой кромки. Недорога в производстве, распространена в Африке и Южной Америке, полезная ширина 762, 840 или 900 мм.
Скрытое крепление под поднятой кромкой, которая обжимается или защёлкивается. Применяется там, где малый уклон должен оставаться герметичным.
Штампованная, глазурованная и Monterey-черепица придают стали вид керамики. С улицы кровля читается как глина при доле веса.
Каждая страница описывает один вид панели с чертежом, числом клетей и производительностью. Все шесть используют общую станину, привод и систему управления.

Перевёрнутая коробчатая гофра с полезной шириной 686 мм. Основной кровельный и стеновой лист для стальных зданий в Африке и на Ближнем Востоке.
Смотреть линию IBR →
Круглая волна с полезной шириной 762, 840 или 900 мм. Часто ставится второй линией в тандеме с трапециевидным профилем сверху.
Смотреть линию волны →
Скрытое крепление клипсой с полезной шириной 406 мм. Крепёж не проходит через лист, поэтому кровля держит уклон от 2 градусов.
Смотреть линию Klip-Lok →
Облицовка с невысокой гофрой и плоским полем между гофрами. Панели катают из листа 0,4–0,8 мм и складывают плоско для перевозки.
Смотреть линию стеновых панелей →
Штампованный рельеф черепицы на листе 0,3–0,6 мм. Виллы, школы и небольшие коммерческие кровли, которым нужен вид черепицы.
Смотреть линию черепицы →
Квадратные коробчатые гофры с широким плоским полем, распространённый профиль в Великобритании и на экспорт. Длинные пролёты остаются ровными при невысокой гофре.
Смотреть линию коробчатого профиля →За пределами этого списка остаются ещё две компоновки. Двухуровневая профилегибочная машина катает два профиля на одной станине, а линия Bemo закрывает глубокие трапециевидные профили большепролётных кровель.
Диапазоны для планирования профилегибочной машины для листового металла. Сначала считают по чертежу панели, затем по марке стали и требуемому выпуску.
| Ширина рулона | 1000, 1220 или 1250 мм стандартно, до 1500 мм по запросу |
|---|---|
| Толщина материала | 0,3–1,2 мм, 1,5 мм на усиленной линии |
| Полезная ширина | 686–1000 мм, задаётся чертежом профиля |
| Высота гофры | 12–32 мм у трапеции, 3–6 мм у волны |
| Формовочные клети | 12–26, привод через редуктор и цепь |
| Скорость линии | 10–15 м/мин с гидроножницами, 25–35 м/мин с летучими ножницами |
| Отрезное устройство | Гидроножницы, летучие ножницы или летучая пила, допуск ±1 мм |
| Управление | ПЛК с панелью оператора, частотный привод, энкодер длины и счётчик партий |
| Электропитание | 380 В 50 Гц, три фазы, либо 415, 440 и 480 В под страну поставки |
Два предложения на одну панель могут отличаться втрое. Эти четыре решения объясняют разницу, и их стоит закрыть до заказа профилегибочной машины для листового металла.
Каждая лишняя клеть добавляет станину, пару валков и двигатель. Линия на 14 клетей стоит намного меньше черепичной на 24.
Гидроножницы дешевле всего. Летучие ножницы добавляют стоимости и позволяют вести линию в два-три раза быстрее.
Более широкая панель требует широкой станины, длинных валов и большего разматывателя. Линия на 1250 мм это более тяжёлая машина, а не растянутая на 1000 мм.
Сервоподача, автоматический укладчик и упаковочный стол добавляют 15–30 процентов и снимают с линии двух операторов.
Выбор панели идёт от здания, а не от машины. Эти четыре применения закрывают большую часть наших заказов, и каждое задаёт свою гофру и покрытие.

Трапециевидные и IBR панели по стальным прогонам, обычно 0,5 мм оцинковки с цветным покрытием на лицевой стороне.
Кровельные и стеновые панели для стальных зданий →
Панели с невысокой гофрой крепятся через линию ригелей и скрывают крепёж. Эта же линия даёт внутренний слой.
Линии стеновой облицовки →
Широкие низкие кровли с малой нагрузкой. Панели режут на всю длину ската, поэтому здание закрывается без торцевого нахлёста.
Профилирование для сельского хозяйства →
Стены камер делают из невысокой коробчатой панели как наружного слоя, за ней пена. Плоское поле важнее высоты гофры.
Линия коробчатого профиля для холода →Панели катают по стандартам покрытия EN 10169 или ASTM A792, а линии для ЕС поставляются с документацией CE по правилам маркировки CE. Для Великобритании та же линия оформляется по UKCA согласно руководству GOV.UK.
Профилегибочная машина для листового металла стоит столько, сколько стоит её первый рулон. Каждую линию собирают, подключают и прогоняют в нашем цехе на материале заказчика, а затем обмеряют по чертежу перед упаковкой.
Рулон для профилегибочной машины для листового металла оцинкован по EN 10346 или ASTM A653 и окрашен по EN 10169, толщина 0,3–1,2 мм. На тонкой панели допуск по толщине важнее массы покрытия.
Что спрашивают покупатели до расчёта линии, простыми словами.
Профилегибочная машина для листового металла это непрерывная линия, которая гнёт рулон окрашенной стали или алюминия в кровельные и стеновые панели. Рулон разматывают, правят и подают через 12–26 приводных клетей, затем режут по длине ножницами или пилой. Отверстия и вырезы пробиваются в линии за тот же проход.
Стандартные линии работают с 0,3–1,2 мм. Кровельные панели лежат в 0,4–0,8 мм, стеновые 0,4–0,7 мм, черепичные профили 0,3–0,6 мм. Машина с валами 65 мм доходит до 1,5 мм, но стоит дороже и идёт медленнее.
10–15 м/мин с гидроножницами и 25–35 м/мин с летучими ножницами. Реальный предел задаёт длина панели, потому что летучей пиле нужен разгон и торможение на каждый рез.
Нужно 12–16 клетей для неглубокой волны или стеновых панелей, 18–20 для IBR и Klip-Lok, 20–26 для черепичного профиля. При недостатке клетей в гофре остаётся пружинение, и панель не садится на кровлю.
Да, двумя способами. Двухуровневая машина ставит один профиль на верхнюю станину, другой снизу, и линия переключается сменой направления подачи. Одноуровневой машине нужен второй комплект валков, а переналадка занимает два-четыре часа.
Машина под один волнистый или стеновой профиль начинается примерно с 25 000 USD. Линия IBR или Klip-Lok с гидроножницами выходит на 35 000–60 000 USD. Черепичная линия на 24 клети с сервоподачей и укладчиком стоит 70 000–120 000 USD.
Изготовление 30–60 дней после чертежа и аванса. Линия на один профиль грузится в 40-футовый контейнер, двухуровневая в 40-футовый high cube. Морская перевозка добавляет 20–40 дней.
Укажите профиль панели, толщину, полезную ширину и требуемый выпуск. Инженеры ответят планом клетей, рекомендацией по отрезке и компоновкой профилегибочной машины для листового металла под вашу кровлю.
Страница обновлена в октябре 2026 года.
 English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



