Beranda / Mesin Roll Forming / mesin roll forming lembaran logam / mesin roll forming double layer

mesin roll forming double layer

Dua Dek, Satu Rangka, Satu Profil Sekali Jalan

Jawaban singkat: Mesin roll forming dua lapis menumpuk dua set rol lengkap pada satu rangka dasar, satu di atas yang lain, dan menjalankan satu dek sekaligus. Mesin ini menghemat lantai dan modal, bukan menambah jam. Konstruksi standar membentuk gulungan berlapis 0,3 sampai 0,8 mm pada 8 sampai 15 m/menit di 16 sampai 22 stasiun per dek.

Sebagian besar pembeli datang dengan harapan dua profil sekaligus. Hampir tidak ada mesin roll forming dua lapis yang begitu. Penggerak, unit hidrolik, dan gunting dipakai bersama, dan kopling mengunci satu dek dalam posisi kerja sementara dek lain diam. Anda mendapat keluwesan dua mesin dengan keluaran satu mesin.

Tukar seperti ini cocok untuk bengkel yang menjual dua profil di satu pasar. Ini kesepakatan buruk bagi pabrik yang sudah bekerja dua shift untuk satu profil. Berikut ini selisihnya, angka di belakangnya, dan kesalahan gulungan yang paling mahal pada mesin roll forming dua lapis.

Cara Mengoperasikan Mesin Pembentuk Rol Dua Lapis

Bagaimana dek aktif dipilih

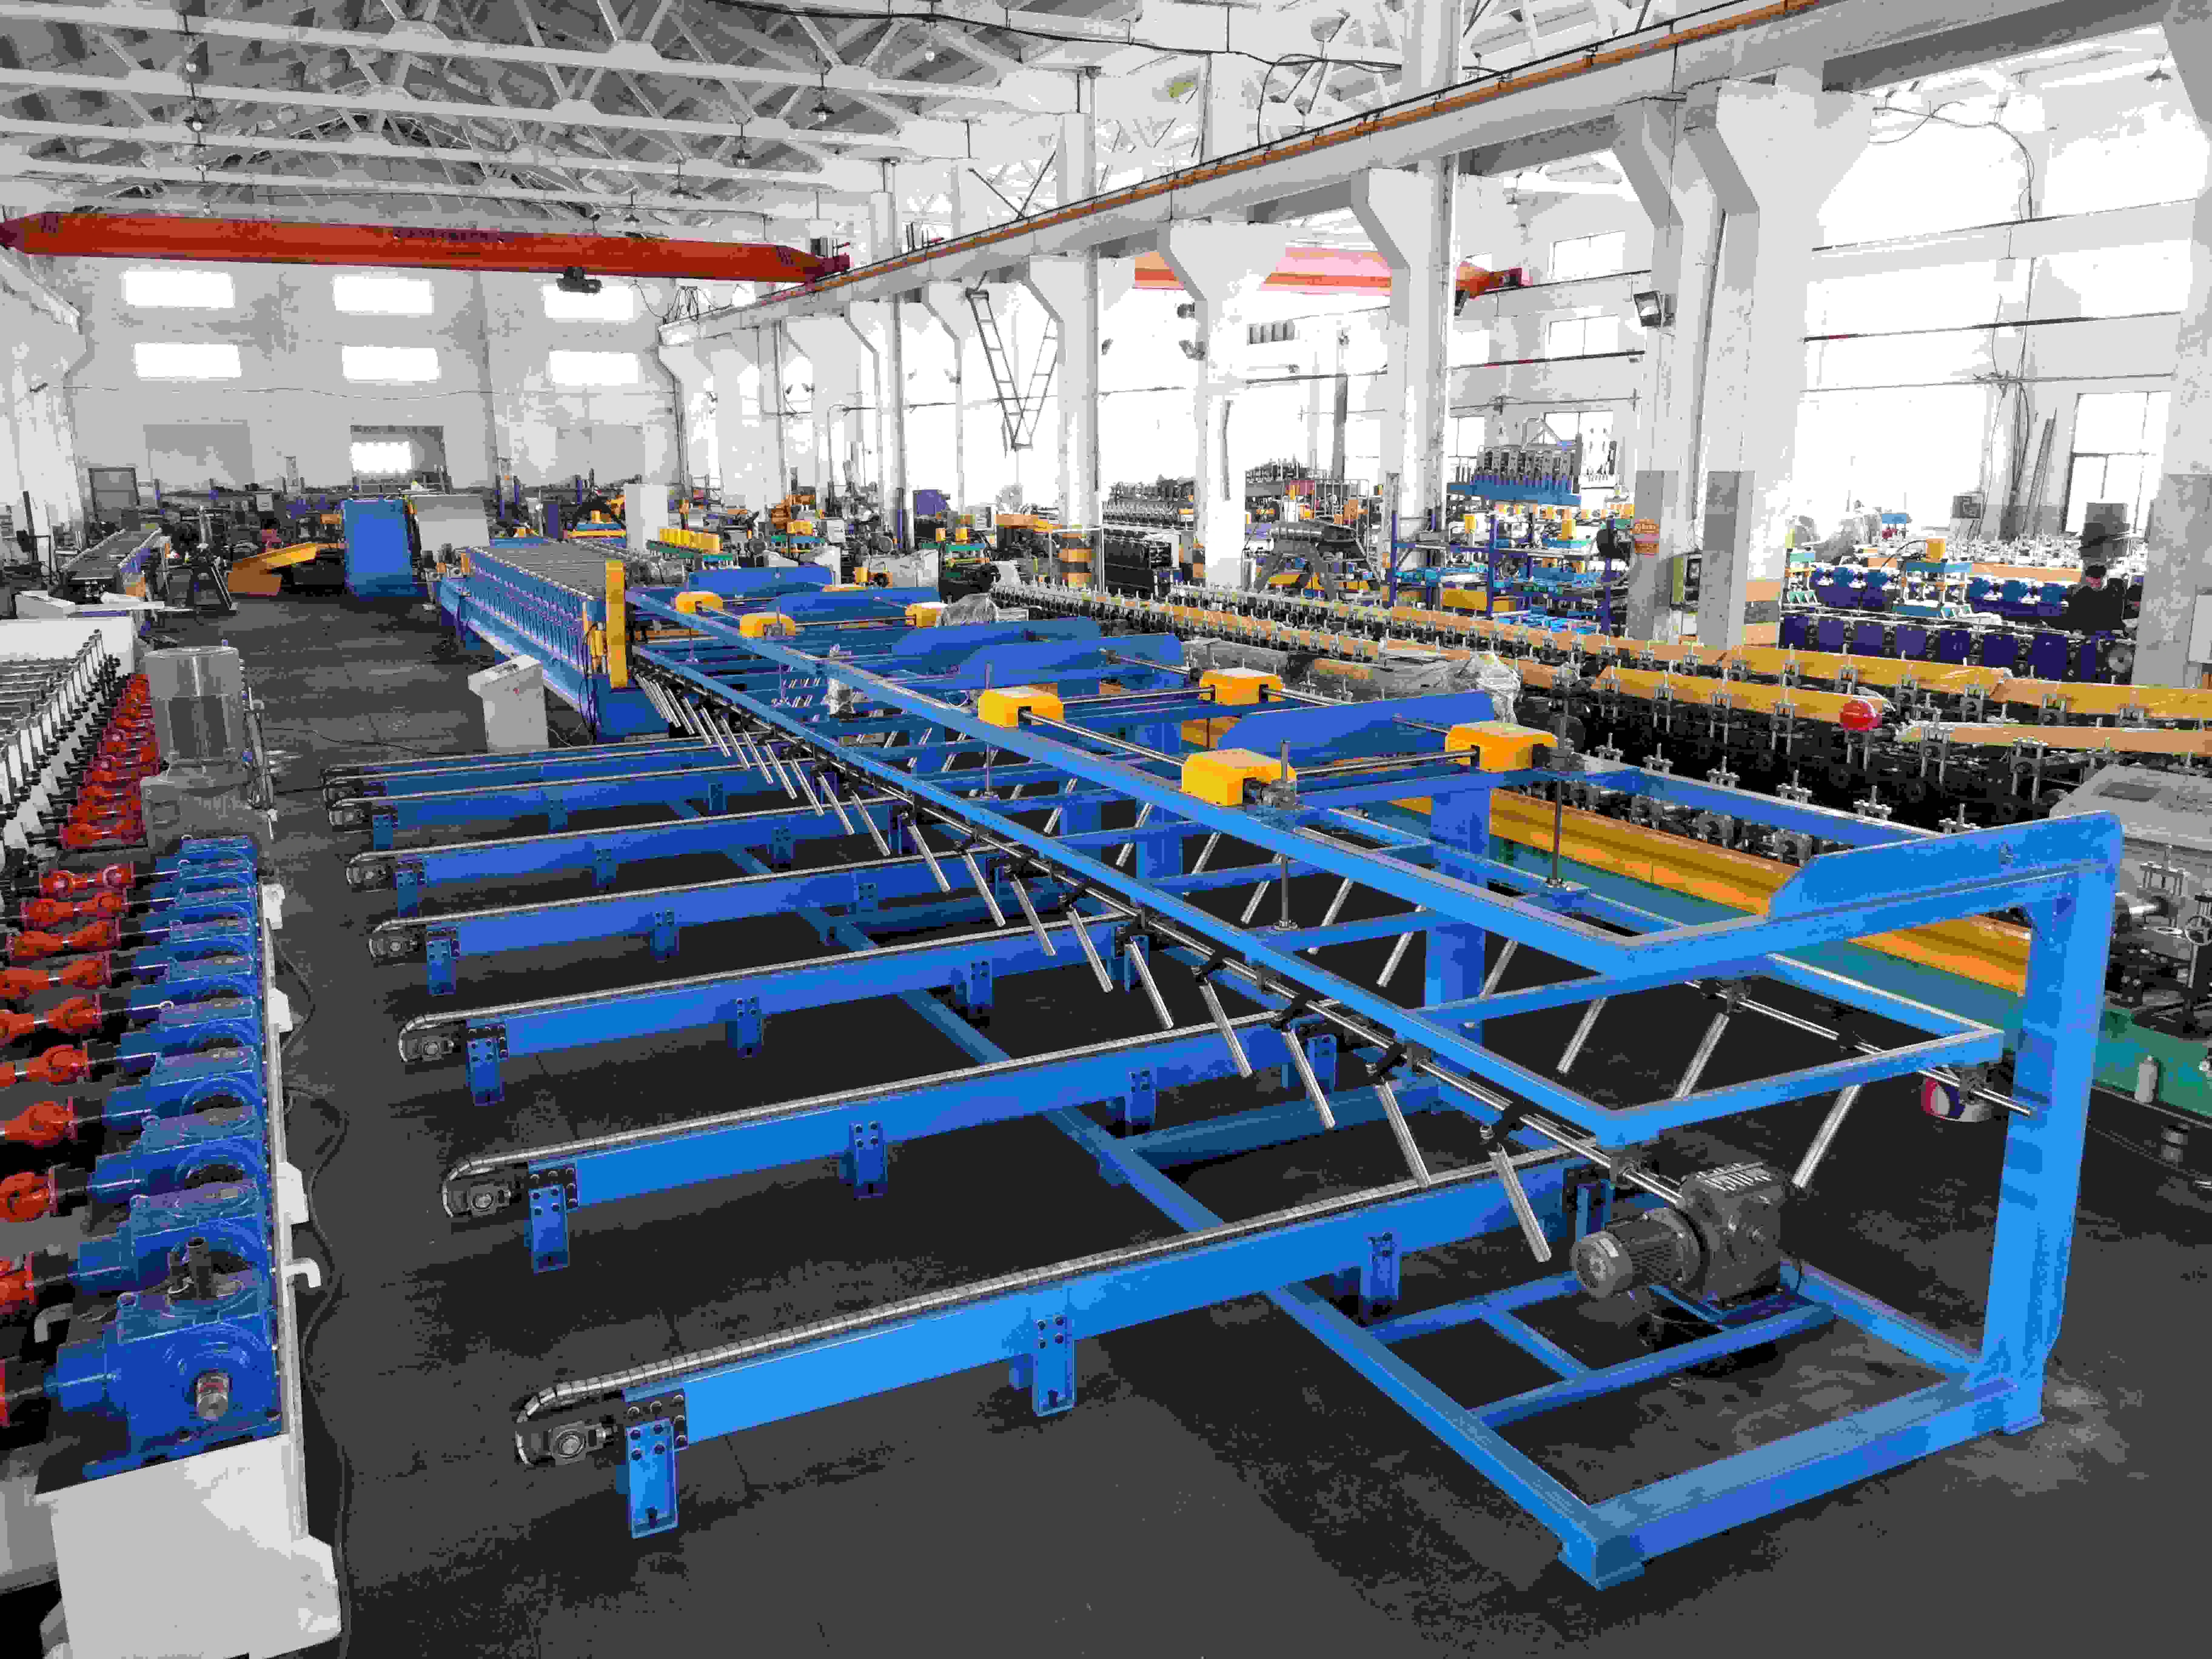
Enam modul menyusun mesin roll forming dua lapis. Gulungan masuk dari satu ujung, lembaran jadi keluar dari ujung lain, dan satu operator menjalankan panel.

  1. Decoiler, 5 t standar dan 10 t atas permintaan, mengeluarkan gulungan dengan tekanan balik.
  2. Rol pengumpan dan pemandu menjaga strip tetap di tengah sebelum mencapai dek mana pun.
  3. Dek atas, satu set rol lengkap untuk satu profil di atas pelat tengah.
  4. Dek bawah, set rol lengkap kedua di antara pelat tengah dan alas.
  5. Gunting potong, gunting hidrolik setelah pembentukan yang disesuaikan untuk profil yang lebih tebal.
  6. Meja keluar atau penumpuk otomatis, yang menerima lembaran tanpa merusak lapisan.

Pemilihan dek berupa tuas pada rangka kecil dan geseran hidrolik pada rangka besar. Kopling gigi menghubungkan poros penggerak dek yang dipilih. Pada konstruksi 7,5 kW pekerjaan yang sama dilakukan dari panel kontrol, lebih mudah bagi operator dan lebih mahal.

Waktu ganti pada mesin roll forming dua lapis 10 sampai 20 menit, dan sedikit sekali yang berupa kerja kunci. Sebagian besar adalah pemeriksaan: jalur aktif benar, ketebalan gulungan sesuai dek itu, panjang potong sesuai profil. Lewatkan pemeriksaan dan dua lembar pertama setiap batch menjadi sisa.

Clutch handle selecting the live deck on a double layer roll forming machine

Mengapa tidak menjalankan kedua dek mesin roll forming dua lapis bersamaan? Satu motor utama, satu gearbox, satu set rantai, satu unit hidrolik. Dua dek sekaligus menuntut daya terpasang dua kali, dua gunting, dan kontrol yang mengikuti dua jalur strip. Mesin seperti itu ada. Itu dua lini yang berbagi rangka, dan harganya hampir sama dengan dua lini.

Pemotongan menentukan apakah mesin roll forming dua lapis menjaga toleransi. Gunting pasca potong bergerak bersama strip dan memotong saat berjalan, jadi mesin tidak berhenti antar lembaran, dan panjang bertahan pada plus minus 1,5 mm per 3 m. Di dek bawah, pembuangan geram lebih penting daripada di lini satu lapis, karena gunting berada dekat pelat alas.

Pasangan profil apa yang bekerja pada satu rangka

Rangka dan penggerak berulang di setiap konstruksi. Set rol dan pemandu samping tidak, karena itu satu bengkel bisa melayani seluruh pasar dengan mesin roll forming dua lapis yang sama dan perkakas berbeda.

PasanganDek atasDek bawahWilayah penjualan
Gelombang plus trapesiumGelombang 762 mmTrapesium 1000 mmAfrika, Timur Tengah, GCC
IBR plus gelombangIBR 686 mm atau 890 mmGelombang 762 mmAfrika bagian selatan
PBR plus panel AGPanel AGPanel RAS dan Kanada, gulungan 42 sampai 43 inci
Atap plus pelapis dindingTrapesium 1000 mmProfil dinding 1000 mmEropa, Australia
Genteng plus gelombangGenteng 1000 sampai 1200 mmGelombang 762 mmPerumahan dan renovasi

Dua aturan menentukan apa yang di atas. Letakkan dek yang paling jarang dirawat di bawah, karena akses dek bawah lebih sempit pada setiap rangka yang kami buat. Lalu seimbangkan beban: set rol yang lebih berat di bawah agar rangka tetap stabil pada lebar gulungan penuh.

Pasangan juga menentukan tagihan sisa potong. Gulungan 1250 mm yang mengumpan trapesium 1000 mm menyisakan 250 mm pada rusuk dan tepi, yaitu 20 persen dari baja. Kutip kedua dek bersama, atau profil kedua pada mesin roll forming dua lapis akan tampak lebih murah daripada kenyataannya.

Halaman profil dengan dimensi lengkap: lembaran bergelombang, lembaran IBR, trapesium lebar, genteng metal dan sambungan tegak. Halaman induk mesin roll forming lembaran logam memuat seluruh keluarga.

Spesifikasi Teknis

Ini angka pada mesin roll forming dua lapis standar kami. Jumlah stasiun dihitung per dek, bukan untuk mesin keseluruhan, dan ketebalan di ujung atas rentang adalah mesin yang berbeda dari ujung bawah.

ParameterMesin standarDampak pada lini
Lebar gulungan1000 sampai 1250 mmLebar muka rol dan langkah pemandu
Ketebalan material0,3 sampai 0,8 mmCelah rol, ukuran motor, gaya potong
Batas luluh235 sampai 550 MPaJumlah stasiun dan kekakuan poros
Dudukan pembentuk16 sampai 22 per dekKehalusan permukaan dan ketepatan rusuk
Diameter poros70 sampai 80 mm, baja 45#Lendutan pada lebar penuh
Material rol45# tempa, krom 0,05 mmKeausan lapisan pada gulungan dicat
Motor utama5,5 sampai 7,5 kWKecepatan pada ketebalan maksimum
Stasiun hidrolik4,0 sampai 5,5 kWSiklus potong dan opsi decoiler
Kecepatan kerja8 sampai 15 m/menitKeluaran per shift dan per dek
KontrolPLC Panasonic atau Siemens, HMI sentuhToleransi panjang dan hitungan batch
Toleransi panjangplus minus 1,5 mm per 3 mKesesuaian di lokasi dan sisa bahan
Catu daya listrik380 V, 50 Hz, tiga faseUkuran genset di lokasi

Di atas 0,8 mm pada lebar 1250 mm, minta poros 90 mm dan motor 11 kW. Rangka, kopling, dan gunting ikut membesar. Mesin roll forming dua lapis untuk 1,2 mm yang dibangun pada rangka 0,5 mm adalah kesalahan spesifikasi paling sering kami temui, dan biasanya berasal dari menyalin lembar data lini satu lapis.

Kecepatan juga penting. Mesin roll forming dua lapis dengan dua dek pada satu motor 7,5 kW berjalan 8 sampai 15 m/menit tanpa beban dan bertahan sekitar 10 sampai 12 m/menit pada gulungan dicat 0,5 mm, karena dek yang diam tetap membebani rangkaian poros.

Rentang ketebalan per dek dan jebakan gulungan

Kedua dek jarang bekerja pada ketebalan yang sama. Tetapkan rentang masing-masing dan beri label pada rak gulungan sesuai itu.

DekMaterialRentang ketebalanTegangan luluhLebar gulungan
Gelombang atasGI, PPGI0,18 sampai 0,40 mm235 sampai 350 MPa914 sampai 1000 mm
Trapesium bawahPPGI, Galvalume0,35 sampai 0,70 mm235 sampai 450 MPa1000 sampai 1250 mm
IBR atasPPGI, GI0,30 sampai 0,80 mm235 sampai 550 MPa940 sampai 1250 mm
Genteng bawahPPGI, aluminium0.40 sampai 0.60 mm235 sampai 350 MPa1000 sampai 1250 mm
Pelapis dindingPPGI, PPGL0,30 sampai 0,60 mm235 sampai 450 MPa1000 sampai 1250 mm

Kesalahan mahal adalah memasukkan gulungan trapesium ke dek gelombang. Strip 0,7 mm yang dipaksa melewati rol yang disetel 0,3 mm bukan hanya terbentuk buruk. Strip itu menandai muka rol, dan rol bertanda memindahkan tanda itu ke setiap lembar berikutnya. Kami pernah melihat satu gulungan salah membuat satu set rol pada mesin roll forming dua lapis berhenti bekerja selama sepekan untuk dipoles.

Beri label rak menurut dek, bukan menurut warna. Gulungan pra-cat datang dalam lebih banyak warna daripada jumlah dek di sebagian besar bengkel, dan warna tidak mengatakan apa pun tentang ketebalan.

Apa yang dihemat mesin dua lapis dan di mana Anda membayarnya

Penghematannya terukur. Biayanya juga. Letakkan keduanya di satu lembar sebelum menandatangani pesanan mesin roll forming dua lapis.

ItemDua lini satu lapisSatu mesin dua lapis
LantaiDua jejak ditambah dua rak gulunganSatu jejak, 40 sampai 50 persen lebih sedikit
Modal awalDua decoiler, kabinet, unit hidrolik20 sampai 30 persen lebih rendah
Keluaran Kedua profil sekaligusSatu profil sekaligus
OperatorSatu per lini pada puncakSatu untuk kedua dek
Perubahan produkTidak ada antar profil10 sampai 20 menit per peralihan
Waktu hentiIndependen per liniTerikat, satu gangguan menghentikan keduanya
Akses perawatanTerbuka di kedua sisiDek bawah dicapai dari dalam rangka

Baris terakhir inilah yang diremehkan pembeli. Mesin roll forming dua lapis lebih tinggi dari lini tunggal, dek bawah berada di antara pelat tengah dan alas, dan membersihkan kemacetan di sana lebih lama daripada pada mesin mandiri.

Layout drawing of a double layer roofing sheet roll forming machine showing a single 9 m footprint for two profiles

Pandangan kami lugas. Di bawah 400 meter persegi bengkel, atau dengan batas daya 30 kW, mesin roll forming dua lapis adalah satu-satunya cara menjual dua profil. Dengan lantai dan daya yang cukup, dua lini tunggal mengalahkannya setiap bulan sepanjang tahun.

Aturan 500 ton

Ada volume di mana mesin roll forming dua lapis berhenti menguntungkan. Titik kami sekitar 500 t per bulan untuk kedua profil digabung.

Hitunglah. Pada 0,5 mm dan 1250 mm, satu ton gulungan sekitar 204 m strip, jadi 500 t kira-kira 102 km. Pada 12 m/menit itu 8.500 menit jalan, sekitar 18 shift delapan jam. Dua profil yang mengisi 18 shift sebulan cocok.

Di bawah garis itu mesin roll forming dua lapis menang pada modal dan ruang. Di atasnya, lini tunggal kedua menang pada hasil dan risiko. Angka itu bukan hukum. Ia bergerak bersama harga jual dan pola shift Anda, tetapi lebih baik daripada brosur yang menjanjikan hemat separuh segalanya.

Opsi yang menggerakkan harga

Empat di antaranya ikut pada sebagian besar konstruksi mesin roll forming dua lapis. Sisanya dikutip per proyek, dan masing-masing menggerakkan harga terkirim pada orde yang dikenal.

ItemStandarOpsional
Pembuka gulungan5 t manual5 t atau 10 t hidrolik
PenggerakTransmisi rantaiGearbox per dek
Pergantian dekTuas kopling manualGeseran pneumatik atau hidrolik
PemotonganGunting hidrolik setelah pembentukanPotong servo mengikuti untuk kecepatan tinggi
Penanganan produkMeja keluar tanpa penggerakauto stacker
Material rolBaja 45#, dikromBaja bantalan GCr15
BantalanHRBSKF, FAG, NSK
KontrolTombol tekan plus penghitungLayar sentuh, memori batch, dukungan jarak jauh

Dua opsi paling cepat balik modal pada mesin roll forming dua lapis. Decoiler hidrolik menghapus pemuatan gulungan manual dan sepuluh menit penggantian yang menyertainya. Sebuah auto stacker melindungi lapisan cat pada lembar terakhir setiap tumpukan, yaitu lembar yang diperiksa pelanggan sebelum membayar.

Auto stacker collecting finished sheets at the end of a double layer roll forming machine

Cara menentukan spesifikasi lini

Kirim empat hal dan penawaran mesin roll forming dua lapis berhenti menjadi dugaan.

  1. Kedua gambar penampang, dengan tinggi rusuk, jarak, dan lebar berguna per dek. Satu gambar tidak cukup, karena profil kedua menentukan tinggi rangka.
  2. Lebar gulungan dan rentang ketebalan per dek, dengan mutu baja dan lapisan.
  3. Keluaran per shift untuk setiap profil. Ini menentukan apakah mesin dua lapis tepat sama sekali.
  4. Daya di lokasi dan panjang lantai. Mesin roll forming dua lapis berukuran 9 sampai 12 m dan 12 sampai 18 t, dan tidak bisa dibongkar untuk lewat pintu.

Dari itu kami membangun kedua set rol di Copra, menyimulasikan pola bunga setiap dek, dan memastikan jumlah stasiun sebelum baja dipotong. Jika satu profil tidak ada di pustaka kami, halaman profil khusus menjelaskan apa yang harus dimuat gambar, dan katalog mesin lembaran logam memuat katalog rangka dan opsi lengkap.

Bahan baku biasanya dimulai di lini pemotongan memanjang, yang memotong gulungan induk menjadi dua lebar yang dibutuhkan dek Anda. Membeli satu lebar induk dan memotongnya sendiri sering membuat mesin roll forming dua lapis layak, karena kedua dek berjalan dari satu pembelian gulungan.

Kami membangun mesin roll forming sejak 2005, dengan lebih dari 80 insinyur dan teknisi dan lebih dari 500 mesin di lebih dari 50 negara, di bawah ISO 9001 dan CE. Profil yang dibangun sesuai standar nasional diperiksa terhadap standar itu sebelum pengiriman. Untuk pasar AS dan Kanada, Metal Building Manufacturers Association. menerbitkan tabel panel dan beban yang akan dikutip pelanggan Anda. Para pemasang bekerja menurut praktik detail NRCA , dan American Galvanizers Association mencakup sisi lapisan seng dalam spesifikasi.

Di mana atap perlu lis, mesin penutup bubungan biasanya dibeli bersama mesin roll forming dua lapis, agar bubungan, tepi, dan talang keluar dari perkakas yang sepadan.

Pertanyaan umum tentang mesin roll forming dua lapis

T: Dapatkah mesin roll forming dua lapis menjalankan kedua profil sekaligus?

J: Tidak. Motor, gearbox, dan unit hidrolik dipakai bersama, dan kopling memilih dek aktif. Menjalankan keduanya sekaligus menuntut dua penggerak dan dua gunting, kelas mesin yang berbeda dan hampir seharga dua lini.

T: Berapa lantai yang dihemat mesin dua lapis?

J: 40 sampai 50 persen. Mesin menggantikan dua mesin dan satu set rak dengan satu jejak 9 sampai 12 m. Mesin lebih tinggi dari lini satu lapis, jadi periksa tinggi kait crane sebelum memesan.

T: Berapa kecepatan produksi mesin roll forming dua lapis?

J: 8 sampai 15 m/menit tanpa beban, dan sekitar 10 sampai 12 m/menit pada gulungan dicat 0,5 mm. Itu 700 sampai 1.100 lembar 3,6 m per shift delapan jam pada satu dek, dibanding 750 sampai 1.400 pada lini satu lapis.

T: Berapa lama mengganti dek?

J: 10 sampai 20 menit, dan sebagian besar berupa pemeriksaan. Jalur aktif, ketebalan gulungan untuk dek itu, dan panjang potong diperiksa. Geseran hidrolik menghapus jalan ke kopling, bukan pemeriksaannya.

T: Dapatkah setiap dek memakai ketebalan baja berbeda?

J: Ya, dan biasanya seharusnya. Pembagian umum 0,18 sampai 0,40 mm pada dek gelombang dan 0,35 sampai 0,70 mm pada dek trapesium. Gulungan lebih tebal pada dek tipis menandai rol dan meneruskan tanda ke setiap lembar.

T: Dapatkah saya menambah profil ketiga nanti?

J: Tidak pada rangka yang sama. Dua dek mengisi tinggi antara alas dan pelat atas. Profil ketiga berarti perkakas kaset yang masuk ke dek yang ada, atau mesin kedua, dan kaset menambah dua sampai tiga minggu waktu pengiriman.

T: Berapa perawatan yang dibutuhkan dek bawah?

J: Pelumasan rantai mingguan dan pemeriksaan bilah bulanan pada gunting, sama seperti dek atas. Bedanya akses. Menjangkau dek bawah berarti bekerja di dalam rangka, jadi rencanakan 30 menit, bukan 10.

T: Apakah mesin roll forming dua lapis layak di bawah 500 ton sebulan?

J: Biasanya ya, jika Anda menjual dua profil dan ruang atau daya terbatas. Di atas 500 t sebulan untuk keduanya, dua lini khusus lebih melindungi musim puncak, karena satu gangguan bersama menghentikan kedua produk.

Terakhir diperbarui: 2026-11-02

Riwayat Perubahan Artikel
2026-11-02: Penulisan ulang penuh halaman 763. Teks 2025 diganti, ditambahkan urutan pemilihan dek dan kopling, lima pasangan profil dengan pasar, tabel spesifikasi 12 baris, rentang ketebalan per dek, perbandingan dengan dua lini, aturan 500 ton, FAQ delapan pertanyaan, dan catatan perubahan.

Pemicu Tinjauan Berikutnya
Pasangan dek baru dirilis untuk pasar AS atau GCC
Pergerakan harga baja di atas 15 persen
Perubahan tinggi rangka standar atau rentang poros

Permintaan Cepat

Kirimkan kebutuhan Anda — kami akan membalas dalam 24 jam.

Klik atau seret file ke sini
PDF, DWG, DXF, STEP, PNG, JPG — Maks 20MB

Pertanyaan berhasil dikirim!

Terima kasih atas minat Anda pada Believe Industry. Tim rekayasa kami akan menghubungi Anda dalam 24 jam.

Butuh respons segera? Kirim email enquiry@believeindustry.com

Daftar isi

Postingan Terbaru Believe Industry

Tips Membeli Guide, Teknologi Mesin, dan Perawatan