Reka Bentuk Mesin Roll Forming

Reka Bentuk Mesin Roll Forming

Adakah anda memerlukan mesin pembentuk profil untuk projek anda?
Dapatkan sebut harga percuma daripada Believe Industry — lebih 15 tahun dalam pembuatan mesin pembentuk profil tersuai.
permintaan sebut harga Muat turun katalog

Reka Bentuk Mesin Roll Forming ialah pelan kejuruteraan untuk membengkokkan jalur logam rata menjadi keratan rentas siap. Jalur tersebut melalui satu siri pasangan penggelek berkontur, dan setiap pasangan membuat satu selekoh kecil. Pelan yang baik menggunakan penggelek sesedikit mungkin sambil masih menghasilkan bahagian yang sempurna pada setiap laluan. Pelan yang buruk muncul dengan cepat: tepi yang melengkung, profil yang berpintal atau mesin yang terlalu mahal untuk dikendalikan.

Terdapat dua peraturan di tengah setiap keputusan reka bentuk. Jika logam bergerak terlalu laju melalui bengkokan tajam, bahagian itu meleding. Jika terlalu perlahan melalui terlalu banyak rol, mesin membazir wang. Titik seimbang antara dua had itulah tempat reka bentuk perkakasan yang baik berada.

Engineers at Believe Industry have built custom machines since 2005, and the same five rules drive every project. Before we dig in, it helps to know how the full kerja-kerja mesin pembentuk gulung dan mengapa proses ini mengatasi setem untuk profil panjang.

Before locking your station count, it helps to see how a complete Gambaran keseluruhan barisan mesin pembentuk gulung integrates decoiling, forming, punching, and cutoff into one continuous system.

Jawapan ringkas: Roll forming tooling design turns a part drawing into roller contours that bend strip metal into a finished profile. It sets the flower pattern, stand count, shaft size, roller material, and side roll angles. Good tooling design prevents bow, twist, and flare while cutting machine cost. Believe Industry has delivered custom tooling for 500+ machines across 50+ countries since 2005.

Panduan Reka Bentuk

Reka bentuk perkakasan roll forming ialah pelan langkah demi langkah yang menukar lukisan bahagian menjadi kontur penggelek. Jurutera kami mengikut lima langkah yang sama pada setiap projek.

  1. Semakan lukisan bahagian. Sahkan kedalaman, jej jejari lenturan, toleransi dan gred bahan sebelum mana-mana keluli dipotong.
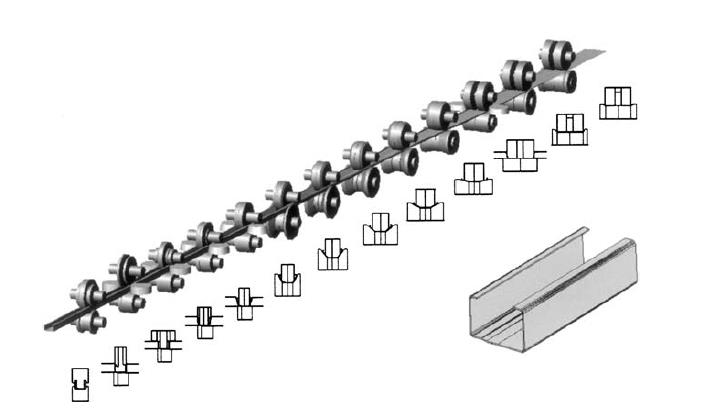
  1. Corak bunga. Bahagikan lenturan keseluruhan kepada langkah kecil setiap stesen supaya jalur tidak pernah meregang atau berputar.
  1. Reka bentuk kontur penggelek. Lukis pasangan penggelek setiap stesen daripada corak bunga dan tentukan penggelek berasingan, penggelek sisi serta penjarak.
  1. Penetapan saiz aci dan tapak. Padankan diameter aci dan garis paksi dengan beban pembentukan sebenar.
  1. Simulasi dan pengesahan praktikal. Jalankan FEA atau Copra RF, kemudian jalur uji fizikal sebelum perkakasan penuh dipotong.

Parameter Perkakasan

Inilah angka yang reka bentuk perkakasan roll forming mesti tetapkan sebelum memotong keluli.

Parameter

Apa yang ditetapkan

Peraturan praktikal

Corak bunga

Pengagihan lentakan bagi setiap stesen

Beberapa darjah lentakan bagi setiap laluan

Bilangan stand

Panjang pembentukan dan kos

6 hingga 10 untuk profil ringkas; 14 hingga 20 untuk profil dalam

Diameter syaf

Kapasiti tork

60 hingga 90 mm dengan kekuatan hasil kali ketebalan

Bahan penggelek

Hayat haus

Cr12MoV atau D2, dikeraskan

Sudut Penggelek Sisi

Pembentukan Lateral

Ditetapkan bagi setiap stesen untuk lip dan kaki

Lentur lebih untuk springback

Ketepatan dimensi

Mengimbangi keluli yang lebih kuat

Celah jalur

Julat Ketebalan

Ketebalan maksimum serta toleransi

Penampang Melintang Kontena

Tiga kes reka bentuk perkakasan roll forming sebenar menunjukkan bagaimana parameter berubah mengikut profil.

  • Rak tegak dan seksyen topi (50 hingga 80 mm dalam): keluli G350 hingga G550, 14 stesen, aci 70 hingga 80 mm, penggelek sisi untuk hujung lip, bahan penggelek D2.
  • Purlin C (1.5 hingga 3.0 mm, G550): 10 hingga 12 stesen, hujung lip dibentuk oleh penggelek sisi, aci 60 hingga 70 mm.
  • Dulang kabel (1.0 hingga 1.5 mm): 9 hingga 11 stesen, tepi pulangan, aci 50 hingga 60 mm.

Hantarkan lukisan bahagian kepada kami dan kami menjalankan corak bunga secara percuma, kemudian mengesahkan bilangan stesen, saiz motor dan bajet perkakasan dalam tempoh 24 jam.

PDF percuma: panduan reka bentuk perkakasan roll forming

Tujuh parameter, aliran kerja corak bunga, 3 kes sebenar (kolum rak, purlin C, dulang kabel) dan senarai semak 10 perkara untuk menyemak reka bentuk, semuanya dalam satu rujukan 5 halaman.

Muat turun panduan reka bentuk percuma (PDF)

Hantar lukisan bahagian anda — kami kira corak bunga secara percuma dan mengesahkan bilangan stand, saiz motor dan bajet perkakasan dalam 24 jam. Hubungi jurutera kami.

Roll forming sejuk

Apakah Reka Bentuk Mesin Pembentuk Gulungan?

Reka bentuk mesin roll forming ialah spesifikasi lengkap setiap stesen pembentuk, kontur rol, aci dan komponen pemacu yang diperlukan untuk menukar gegelung rata menjadi profil yang konsisten. Ia bermula dengan lukisan bahagian dan berakhir dengan pakej perkakasan yang mengekalkan toleransi dari satu larian ke larian seterusnya. Bentuk produk akhir ialah faktor terbesar dalam reka bentuk mesin roll forming. Dalam amalan, fasa reka bentuk menentukan kira-kira 80% kos akhir mesin, kerana kesilapan perkakasan adalah yang paling mahal untuk dibaiki.

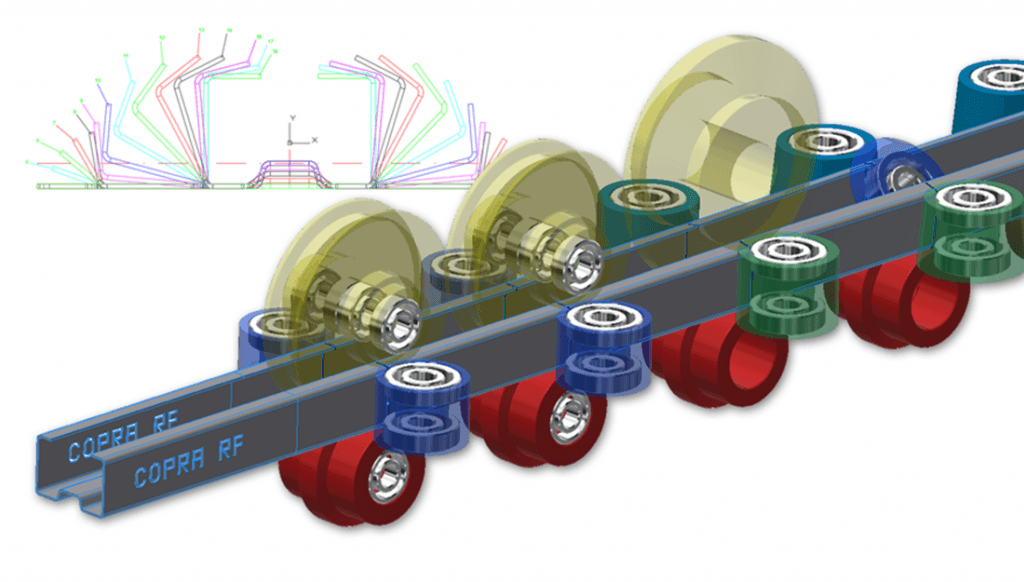
Alat klasik untuk kerja ini ialah corak bunga. Jurutera melukis jalur rata, kemudian melapisi setiap langkah lenturan mengikut urutan. Hasilnya kelihatan seperti bukaan bunga, dan ia menunjukkan dengan tepat di mana jalur itu meregang, di mana ia mampat, dan di mana masalah akan muncul. Teknik ini merupakan piawaian industri yang didokumenkan dalam karya George T. Halmos. Buku Panduan Pembentukan Gulungan, rujukan yang disimpan oleh kebanyakan jurutera perkakas di meja mereka. Jika anda mahukan konteks penuh tentang cara profil terbentuk langkah demi langkah, baca panduan untuk proses membentuk gulungan.

5 Peraturan Mudah untuk Bahagian Sempurna

1. Bagaimana Bentuk Bahagian Mengubah Reka Bentuk

🎯 Dalam reka bentuk, bentuk yang dalam, kawasan rata yang lebar atau lenturan tajam bermakna anda perlukan lebih banyak penggelek untuk melakukan kerja dengan betul.

Lukisan yang kompleks memerlukan 3 hingga 4 langkah pembentukan lagi daripada lukisan mudah. Beginilah cara bentuk mengubah reka bentuk:

Ciri BentukBagaimana Ia Mengubah Reka Bentuk Mesin
📏 Kedalaman BahagianBahagian sedalam 70mm memerlukan 2 hingga 3 lagi gerai daripada bahagian 60mm. "Topi atas" standard 50-80mm memerlukan 14 penyangga.
⬛ Kawasan Rata yang LuasLogam yang lebar dan rata boleh menjadi beralun semasa bergolek.
〰️ AlurMenambah alur bawah menghentikan kealunan dan menambah kekuatan, tetapi memerlukan 4 tempat duduk tambahan dan motor yang lebih besar.
🔄 Jejari LenturPereka bentuk mesti memastikan logam benar-benar boleh membengkok mengikut lengkungan yang diminta tanpa patah.
📐 ToleransiPeraturan produk yang lebih ketat (toleransi) meningkatkan kos perkakas dan bilangan hantaran.

Baca Kemajuan Pembentukan Gulungan: 5 Rahsia Luar Biasa 2026 untuk melihat alatan reka bentuk baharu.

2. Bagaimana Logam Mengubah Mesin

Logam yang anda pilih sangat mempengaruhi reka bentuk perkakasan. Pereka bentuk mesti memeriksa kekuatan alah, kekuatan tegangan dan sejauh mana ia meregang.

  • 🧲 Springback: Selepas dibengkokkan, logam cuba melantun semula rata. Logam yang lebih kuat melantun semula dengan lebih kerap.

  • 🎺 Suar: Hujung bahagian yang dalam atau sangat kuat sering membengkok ke luar (suar).

  • 📏 Peraturan Ketebalan: Jurang antara penggelek bersamaan dengan saiz logam setebal mungkin + toleransi tambahan.

  • ↔️ Peraturan Lebar: Lebar logam tambahan biasanya menambah saiz bibir luar pada bahagian akhir.

  • 📉 Logam Rata: Pereka bentuk menganggap logam permulaan adalah rata sepenuhnya (tiada kabel, busur atau pintal).

(💡 Petua Profesional: Jika bahagian anda berpusing, baca Cara Membaiki Busur dan Putar: 5 Rahsia Menakjubkan).

3. Memilih Asas untuk Mesin Anda

Penggelek mesti muat dengan sempurna pada tapak mesin. Pereka bentuk memerlukan semua saiz yang tepat.

🏭 Jenis Mesin Biasa:

  1. Kilang Cantilever: Bagus untuk bahagian yang kecil dan ringan.

  2. Kilang Dupleks: Bagus untuk bahagian yang lebarnya berubah-ubah.

  3. Kilang Bersebelahan: Menjalankan dua profil berbeza pada satu mesin.

  4. Kilang Standard: Standard berganda tinggi tugas berat.

  5. Kilang Rakit: Dibina untuk pertukaran penggelek pantas menggunakan kaset yang boleh ditanggalkan.

⚙️ Ukuran Mesin Penting:

Pengukuran Apa Maksudnya
Saiz Aci Bar yang memegang penggelek. Ketebalan bergantung pada kekuatan logam.
Jarak Sisi ke Sisi Ruang dari pusat satu aci ke aci seterusnya.
Jarak Naik dan Turun Ruang antara aci atas dan bawah (boleh laras dengan tangan/motor).
Aci Bawah ke Lantai Mengehadkan saiz penggelek bawah yang boleh dibuat.
  • Pemanduan Atas vs. Bawah: Pemacu aci bawah adalah perkara biasa. Pemacu aci atas lebih mahal, tetapi ia lebih kuat untuk menarik dan menolak logam. Motor yang lebih besar akan mempercepatkan mesin.

4. Mereka Bentuk Penggelek

  • 🔄 Penggelek Bertukar: Jika anda menukar penggelek setiap 2 hingga 6 bulan, mesin mesti dibina untuk memudahkan pertukaran.

  • 🪚 Penggelek Pemisah: Penggelek sering dipotong kepada kepingan yang lebih kecil. Ini menjadikannya lebih ringan, lebih mudah dipasang dan lebih mudah digunakan semula.

  • ⏸️ Penggelek Sisi: Ini berdiri tegak dan bukannya berbaring rata. Ia bagus untuk tiub logam.

  • ⭕ Saiz Penggelek: Pereka bentuk merancang saiz tengah (pitch), terkecil dan terbesar yang tepat.

  • 🔩 Pengawal dan Pelindung: Gelang logam ini meluncur ke atas aci. Penggelek, spacer dan shim yang digabungkan mestilah betul-betul mengisi ruang kosong.

5. Apa yang Menentukan Bilangan Penggelek dalam Reka Bentuk?

Orang selalu bertanya berapa banyak penyangga roller yang mereka perlukan. Jawapannya bergantung kepada:

  1. ✅ Jenis dan ketebalan logam.

  2. ✅ Jika jalur logam itu merupakan sekeping panjang yang tidak putus.

  3. ✅ Jika logam mempunyai lubang atau potongan yang telah ditebuk terlebih dahulu.

Hari ini, pereka bentuk menjimatkan masa dengan menggunakan perisian komputer seperti Kopra. Cari pembina mesin terbaik di syarikat kami 10 Pengeluar Mesin Pembentuk Gulungan Teratas 2026 Peneraju senarai.

Kalkulator Stesen Pembentukan Gulungan

Untuk mengira bilangan stesen yang diperlukan untuk profil tertentu, jurutera biasanya menggunakan Corak bunga kaedah yang mengambil kira kekuatan alah, ketebalan dan kerumitan lengkungan bahan.

Beli RollForming - Konfigurator Kejuruteraan

Konfigurator Kejuruteraan Mesin

Pilih Aplikasi Mesin
Pilih profil pratetap untuk memuatkan parameter standard industri. Templat ini menyediakan garis dasar untuk Jumlah Sudut Lengkung dan Kedalaman Profil biasa ditemui dalam piawaian pembinaan global.
1. Analisis Spesifikasi Bahan
Ketebalan bahan dan Had alah tentukan rintangan mekanikal. Bahan alah yang lebih tinggi (G550) memerlukan diameter aci khusus dan tork motor yang lebih besar untuk memastikan ketepatan tanpa springback.
2. Geometri & Kerumitan Profil
Jumlah Sudut Lengkung mewakili kerja kumulatif yang diperlukan. Kedalaman Profil adalah kritikal; dinding yang lebih dalam memerlukan lebih banyak stesen peralihan untuk mengelakkan tekanan bahan dan gelombang tepi (pengalengan minyak).
3. Tetapan Prestasi & Output
Kelajuan garisan skala keperluan motor. Pembentukan Penggredan Aras menentukan berapa darjah lengkungan yang berlaku setiap stesen; penggredan yang lebih lancar menghasilkan kemasan dan kestabilan permukaan yang unggul.
Stesen pembentuk 0
Kuasa Motor Utama 0 kW
Anggaran Belanjawan $0
*Julat bajet termasuk unit pembentukan dan sistem pemacu. Harga akhir bergantung pada pilihan automasi, sistem pemotongan dan penyelesaian pengendalian bahan.

Soalan lazim

1. Apakah bahagian terpenting dalam reka bentuk mesin pembentuk gulung?

Bentuk produk akhir adalah bahagian yang paling penting. Bentuk yang lebih dalam, kawasan rata yang lebih luas dan selekoh yang lebih tajam, semuanya memaksa pereka untuk menambah lebih banyak penyangga penggelek dan kadangkala motor yang lebih besar untuk memegang toleransi.

2. Mengapakah bahagian yang lebih dalam memerlukan lebih banyak penggelek?

Bahagian sedalam 70mm meregangkan jalur lebih daripada bahagian 60mm, jadi ia memerlukan 2 hingga 3 stesen pembentukan tambahan untuk memastikan sudut lengkungan beransur-ansur. Profil topi atas standard 50 hingga 80mm biasanya memerlukan 14 penyangga.

3. Apakah alur logam?

Alur ialah garis tekan kecil di kawasan rata yang lebar yang menghentikan gelombang dan menambah kekakuan. Menambah alur bawah biasanya memerlukan kira-kira 4 tapak tambahan dan motor yang lebih besar, sebab itu kedudukan alur ditetapkan awal dalam reka bentuk Mesin Roll Forming, ditetapkan awal dalam fasa reka bentuk perkakas.

.

4. Bagaimanakah pereka bentuk mengasingkan penggelek?

Jurang tersebut bersamaan dengan saiz logam paling tebal yang akan dijalankan oleh mesin ditambah dengan elaun toleransi. Pereka bentuk sentiasa mengesahkan ketebalan jalur maksimum terlebih dahulu kerana jurang tersebut mengawal ketebalan bahan dan kemasan permukaan merentasi keseluruhan garisan.

5. Mengapakah pemacu aci atas digunakan?

Pemacu aci bawah adalah standard kerana ia lebih mudah dan murah. Pemacu aci atas berharga tambahan tetapi mencengkam jalur dengan lebih kuat, yang membantu menolak dan menarik gegelung berat dan mengurangkan gelinciran pada profil geseran tinggi.

6. Mengapakah penggelek dipotong kepada kepingan yang lebih kecil?

Penggelek padu sangat berat. Memotongnya kepada segmen yang lebih kecil menjadikannya lebih ringan, lebih cepat dipasang dan lebih mudah digunakan semula apabila profil berubah. Penggelek bersegmen juga membolehkan pereka melaraskan satu selekoh tanpa membentuk semula keseluruhan set.

7. Adakah perisian membantu reka bentuk perkakasan rol?

Ya. Jurutera menggunakan perisian seperti Copra RF untuk mensimulasikan corak bunga dan memeriksa tegasan lenturan sebelum sebarang keluli dipotong untuk penggelek. Simulasi FEA menangkap risiko busur, putaran dan suar dalam fasa reka bentuk, yang menjimatkan kerja semula perkakas selama berminggu-minggu.

8. Berapa banyak stand rol yang diperlukan profil biasa?

Kebanyakan profil ringkas mempunyai 6 hingga 10 tegakan, manakala bentuk struktur dalam memerlukan 14 hingga 20. Angka yang tepat datang daripada kaedah corak bunga, yang mengambil kira kekuatan alah bahan, ketebalan dan sudut lengkungan keseluruhan.

Parameter apa yang menentukan reka bentuk perkakasan roll forming?

Parameter teras ialah corak bunga, bilangan stesen, diameter aci, bahan dan keras penggelek, sudut penggelek sisi, tork pemacu serta springback akibat lenturan lebih. Semua ini menentukan ketepatan profil, kos mesin dan hayat perkakasan.

Perisian apa yang digunakan untuk reka bentuk perkakasan roll forming?

Jurutera menggunakan alat simulasi seperti Copra RF daripada DATA M untuk memodelkan corak bunga dan tegangan lenturan sebelum keluli dipotong. FEA mengesan risiko lengkungan, pintalan dan kembang pada fasa reka bentuk serta menjimatkan berminggu-minggu kerja semula perkakasan.

Bolehkah anda mereka perkakasan untuk profil saya?

Ya. Hantarkan lukisan bahagian dan gred bahan anda. Jurutera kami menyemak profil, mengesahkan bilangan stesen, saiz motor dan bajet perkakasan dalam tempoh 24 jam, serta menjalankan corak bunga secara percuma sebelum anda warden pada perkakasan.

Kesimpulan: Tingkatkan Pembuatan Anda pada Tahun 2026

Menguasai reka bentuk mesin pembentuk gulung bukan lagi sekadar membengkokkan logam. Ia adalah tentang ketepatan kejuruteraan, meminimumkan pembaziran dan memaksimumkan masa operasi. Apabila kerumitan keratan rentas, kekuatan alah bahan dan konfigurasi kilang berfungsi bersama, pengeluar menghapuskan kecacatan yang mahal seperti busur, putaran dan suar sebelum kepingan keluli pertama dipotong untuk perkakas.

Memandangkan permintaan perindustrian semakin ketat pada tahun 2026, prinsip reka bentuk saintifik dan simulasi perisian adalah satu-satunya cara untuk menjamin pengeluaran berkelajuan tinggi yang sempurna. Lima peraturan ini adalah sama seperti yang digunakan oleh jurutera kami pada setiap binaan tersuai, dan inilah sebabnya mesin Believe Industry mempunyai toleransi merentasi lebih 20 pasaran eksport.

Bersedia untuk merekayasa reka bentuk mesin pembentuk gulung anda sendiri dari awal? Mulakan dengan panduan harga mesin pembentuk gulung untuk menetapkan bajet yang realistik, kemudian berbincang dengan pasukan kejuruteraan kami tentang mesin membentuk roll tersuai dibina berdasarkan profil tepat anda. Hantarkan lukisan bahagian anda dan kami akan menjalankan corak bunga secara percuma sebelum anda membelanjakan satu dolar pun untuk perkakas.

Kemas kini terakhir: Oct 2, 2026

Log perubahan:

  • 2026-10-02: tajuk ditulis semula supaya dibuka dengan «reka bentuk perkakasan»; modul panduan reka bentuk pada skrin pertama, parameter perkakasan dan keratan rentas kes ditambah; 3 FAQ reka bentuk perkakasan ditambah; meta ditulis semula untuk niat reka bentuk perkakasan. H1 dan slug tidak berubah.

  • 2026-09-13: tajuk diubah dengan pemicu kalkulator percuma; deskripsi meta ditulis semula dengan seruan tindakan; blok CTA ditambah di atas; kepadatan kata kunci utama diseimbangkan daripada 15 kepada 7 sebutan; tag OG dikemas kini.
  • 2026-08-13: Menulis semula pengenalan dengan definisi yang boleh dipetik; menambah jadual perbandingan jenis kilang; membetulkan penomboran Soalan Lazim (8 item); menambah 12 pautan dalaman dan 4 petikan luaran; menambah skema FAQPage dan BreadcrumbList; menyegarkan rujukan sepanjang tahun kepada 2026.
  • 2019-03-18: Penerbitan asal.

Semak pencetus (semak setiap 3 bulan atau apabila ini berlaku):

  • Teknologi jenis kilang atau pemacu baharu muncul di pasaran.
  • Gred kekuatan alah keluli yang biasa digunakan oleh pelanggan kami berubah.
  • Kalkulator stesen telah dikemas kini atau digantikan.
  • Satu artikel berkaitan baharu telah diterbitkan yang sepatutnya mempunyai pautan silang.
  • Sebarang jawapan Soalan Lazim (FAQ) menyimpang daripada spesifikasi mesin semasa.

Artikel ini merupakan sebahagian daripada pangkalan pengetahuan pembentukan gulung Believe Industry. Rujukan luaran: Gulungan Kraft, Pembuat, Buku Panduan Pembentukan Gulungan oleh George T. Halmos, DATA M Copra RF.

Isi kandungan

Kemas Kini Baharu

Heavy gauge strip punching station with servo feeder on a step beam line

Roll Forming Papan Tanda: 7 Profil Billboard dan Tiang Kukuh

Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...

Baca lagi