Diseño de la máquina perfiladora

Diseño de la máquina perfiladora

¿Necesita una máquina de conformación de perfiles para su proyecto?
Solicite una cotización gratuita a Believe Industry — más de 15 años fabricando máquinas de conformación a medida.
solicitud de presupuesto Descargar catálogo

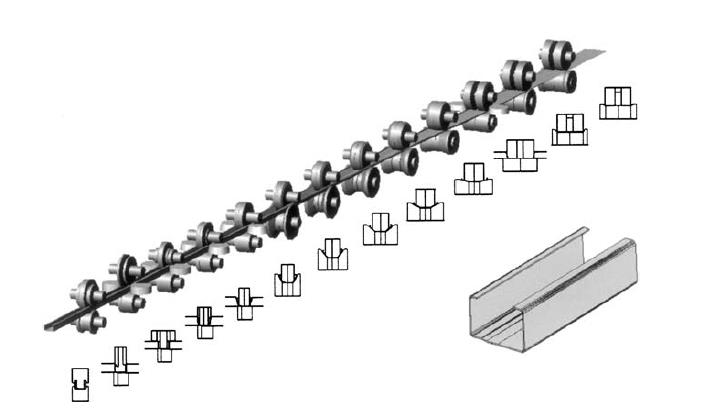
Diseño de la máquina perfiladora El proceso de doblado de una tira de metal plana se describe mediante un plan de ingeniería para obtener una sección transversal definida. La tira pasa a través de una serie de pares de rodillos contorneados, y cada par realiza un pequeño doblez. Un buen plan utiliza la menor cantidad de rodillos posible, logrando piezas perfectas en cada pasada. Un mal plan se manifiesta rápidamente: bordes deformados, perfiles retorcidos o una máquina cuyo funcionamiento resulta demasiado costoso.

Dos reglas están en el centro de toda decisión de diseño. Si el metal pasa demasiado rápido por curvaturas cerradas, la pieza se deforma. Si pasa demasiado despacio por demasiados rodillos, la máquina pierde dinero. El punto óptimo entre ambos límites es donde vive el buen diseño de utillaje.

Los ingenieros de Believe Industry construyen máquinas a medida desde 2005, y las mismas cinco reglas guían cada proyecto. Antes de entrar en detalle, conviene saber cómo la Máquinas de conformado de rodillos y por qué este proceso supera Estampado para perfiles largos.

Before locking your station count, it helps to see how a complete línea de máquinas perfiladoras integrates decoiling, forming, punching, and cutoff into one continuous system.

Respuesta breve: El diseño de troquelaría de roll forming convierte un plano de pieza en contornos de rodillos que doblan banda metálica en un perfil terminado. Define el patrón de flor, el número de stands, el tamaño de eje, el material del rodillo y los ángulos de rodillos laterales. Un buen diseño de troquelaría evita arqueamiento, torsión y flare mientras reduce el costo de la máquina. Believe Industry ha entregado troquelaría a medida para más de 500 máquinas en más de 50 países desde 2005.

Guía de diseño

El diseño del herramental perfilador es el plan paso a paso que convierte un plano de pieza en los contornos de los rodillos. Nuestros ingenieros siguen los mismos cinco pasos en cada proyecto.

  1. Revisión del plano de la pieza. Confirme la profundidad, los radios de pliegue, las tolerancias y el grado del material antes de cortar cualquier acero.
  1. Patrón de flor. Divida el pliegue total en pasos pequeños por estación para que la banda nunca se estire ni se torza.
  1. Diseño de contornos de rodillo. Trace el par de rodillos de cada estación a partir del patrón de flor y decida rodillos partidos, rodillos laterales y separadores.
  1. Dimensionamiento de ejes y base. Ajuste el diámetro del eje y la línea de paso a la carga real de conformación.
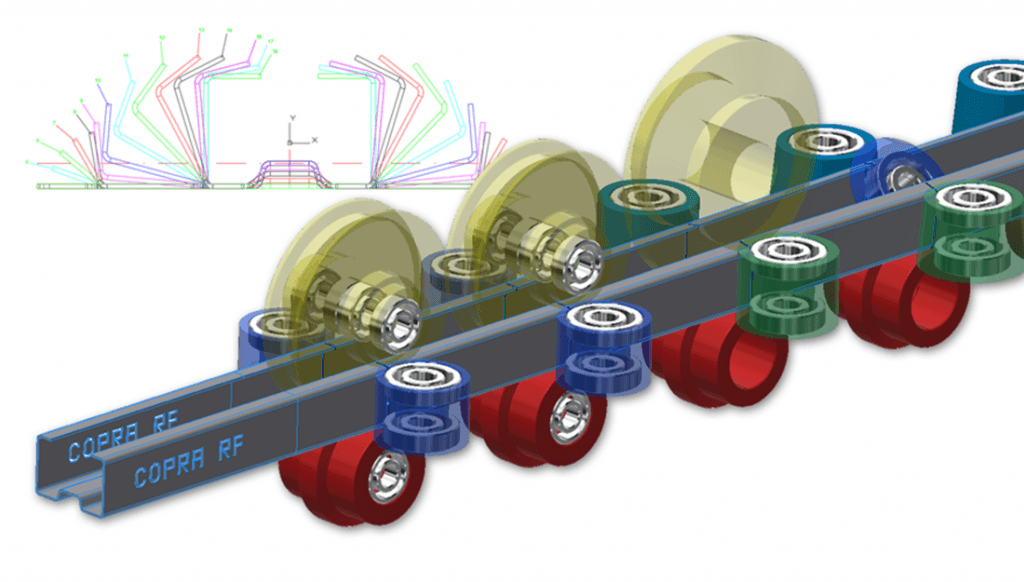
  1. Simulación y validación. Ejecute FEA o Copra RF, y después una banda de prueba física antes de cortar el herramental completo.

Parámetros de herramental

Estas son las cifras que un diseño de herramental perfilador debe fijar antes de cortar acero.

Parámetro

Qué define

Regla práctica

Patrón de flores

Distribución de flexión por estación

Unos pocos grados de flexión por pasada

Número de bastidores

Longitud de conformación y costo

De 6 a 10 en perfiles simples; de 14 a 20 en perfiles profundos

Diámetro de eje

Capacidad de par

De 60 a 90 mm, según la fluencia multiplicada por el espesor

Material de los rodillos

Vida útil por desgaste

Cr12MoV o D2, templado

Ángulo del rodillo lateral

Conformación lateral

Ajuste por estación para labios y patas

Sobrecurvatura por retroceso elástico

Precisión dimensional

Compensa los aceros más resistentes

Holgura de banda

Margen de espesor

Espesor máximo más tolerancia

Casos de secciones transversales de proyectos entregados

Tres casos reales de diseño de herramental perfilador muestran cómo cambian los parámetros según el perfil.

  • Montante de rack y perfil de sombrero (50 a 80 mm de alto): acero G350 a G550, 14 bastidores, eje de 70 a 80 mm, rodillos laterales para los labios, material de rodillo D2.
  • Purlín C (1.5 a 3.0 mm, G550): de 10 a 12 bastidores, retorno de labio formado por rodillos laterales, eje de 60 a 70 mm.
  • Bandeja portacables (1.0 a 1.5 mm): 9 a 11 bastidores, labio de retorno, eje de 50 a 60 mm.

Envíenos el plano de su pieza y ejecutamos el patrón de flor sin costo; después confirmamos el número de bastidores, la potencia del motor y el presupuesto de herramental en 24 horas.

PDF gratuito: guía de diseño de utillaje para perfilado

Los 7 parámetros, el flujo de trabajo del patrón de flores, 3 casos reales (columna de estantería, correa C, bandeja portacables) y una lista de 10 puntos para revisar el diseño, todo en una referencia de 5 páginas.

Descargue la guía de diseño gratuita (PDF)

Envíenos el plano de su pieza — calculamos el patrón de flores sin coste y confirmamos el número de bastidores, la potencia del motor y el presupuesto de utillaje en 24 horas. Hable con nuestros ingenieros.

Conformado por laminación en frío

¿Qué es el diseño de máquinas de conformado por rodillos?

El diseño de una perfiladora es la especificación completa de cada estación de conformado, contorno de rodillo, eje y componente de accionamiento necesarios para convertir una bobina plana en un perfil repetible. Empieza con el plano de la pieza y termina en un paquete de utillaje que mantiene la tolerancia pasada tras pasada. La forma del producto final es el factor que más pesa en el diseño de la perfiladora. En la práctica, la fase de diseño decide alrededor del 80% del coste final de la máquina, porque los errores de utillaje son los más caros de corregir.

La herramienta clásica para este trabajo es el patrón de flor. Los ingenieros dibujan la tira plana y luego superponen cada paso de doblado en secuencia. El resultado se parece a una flor que se abre y muestra exactamente dónde se estira la tira, dónde se comprime y dónde aparecerán problemas. La técnica es el estándar de la industria documentado en el libro de George T. Halmos. Manual de perfilado, la referencia que la mayoría de los ingenieros de herramientas tienen en sus escritorios. Si desea conocer el contexto completo sobre cómo se forman los perfiles paso a paso, lea la guía de la proceso de conformado de rodillos.

5 reglas sencillas para piezas perfectas

1. Cómo la forma de la pieza cambia el diseño

🎯 En el diseño, Una forma profunda, zonas planas anchas o pliegues pronunciados significa que necesita más rodillos para hacer el trabajo bien.

Se necesitará un dibujo complejo De 3 a 4 pasos de formación más que un simple dibujo. Aquí se muestra exactamente cómo la forma cambia el diseño:

Característica de formaCómo cambia el diseño de la máquina
📏 Profundidad de la piezaUna pieza de 70 mm de profundidad necesita 2 o 3 puestos más que una pieza de 60 mm. Un "sombrero de copa" estándar de 50-80 mm necesita 14 soportes.
⬛ Amplias zonas llanasLas superficies metálicas anchas y planas pueden ondularse durante el laminado.
〰️ SurcosAgregar ranuras en el fondo detiene la ondulación y agrega resistencia, pero requiere 4 soportes adicionales y un motor más grande.
🔄 Radio de curvaturaLos diseñadores deben asegurarse de que el metal pueda doblarse hasta alcanzar la curva deseada sin romperse.
📐 ToleranciasUnas normas de producto más estrictas (tolerancias) aumentan los costes de utillaje y el número de pasadas.

Leer Avances en el conformado por laminación: 5 secretos increíbles (2026) para ver nuevas herramientas de diseño.

2. Cómo el metal cambia la máquina

El metal que elijas influye mucho en el diseño de utillaje. Los diseñadores deben comprobar el límite elástico del metal, su resistencia a la tracción y su capacidad de estiramiento.

  • 🧲 Recuperación: Tras doblarse, el metal tiende a recuperar su forma plana. Los metales más resistentes recuperan su forma con mayor facilidad.

  • 🎺 Llamarada: Los extremos de las partes profundas o muy fuertes a menudo se curvan hacia afuera (se ensanchan).

  • 📏 Reglas de grosor: La separación entre los rodillos es igual a la Tamaño de metal más grueso posible + tolerancia adicional.

  • ↔️ Reglas de ancho: El ancho adicional del metal generalmente aumenta el tamaño del borde exterior en la pieza final.

  • 📉 Metal plano: Los diseñadores parten de la base de que el metal de partida es perfectamente plano (sin cables, curvaturas ni torsiones).

(💡 Consejo profesional: Si sus piezas se tuercen, lea Cómo corregir el efecto de arqueo y torsión: 5 secretos asombrosos).

3. Cómo elegir la base para su máquina

Los rodillos deben encajar perfectamente en la base de la máquina. Los diseñadores necesitan conocer las medidas exactas.

🏭 Tipos comunes de máquinas:

  1. Molino en voladizo: Ideal para piezas pequeñas y ligeras.

  2. Molino dúplex: Ideal para piezas con anchos variables.

  3. Molino de dos ruedas: Ejecuta dos perfiles diferentes en una misma máquina.

  4. Molino estándar: El estándar de doble altura de alta resistencia.

  5. Molino flotante: Diseñado para el cambio rápido de rodillos mediante casetes extraíbles.

⚙️ Medidas importantes de la máquina:

Medición Qué significa
Tamaño del eje La barra que sujeta los rodillos. Su grosor depende de la resistencia del metal.
Distancia de lado a lado El espacio que hay desde el centro de un pozo hasta el siguiente.
Distancia de subida y bajada Espacio entre los ejes superior e inferior (ajustable manualmente o con motor).
Pozo inferior hasta el suelo Limita el tamaño máximo del rodillo inferior.
  • Impulso superior vs. impulso inferior: La transmisión por eje inferior es lo habitual. La transmisión por eje superior tiene un coste adicional, pero sujeta mejor el metal para empujarlo y tirar de él. Un motor más potente aumenta la velocidad de la máquina.

4. Diseño de los rodillos

  • 🔄 Cambio de rodillos: Si cambia los rodillos cada 2 a 6 meses, la máquina debe estar diseñada para facilitar el intercambio.

  • 🪚 Rodillos divisores: Los rodillos a menudo se cortan en trozos más pequeños. Esto los hace más ligero, más fácil de instalar y más fácil de reutilizar..

  • ⏸️ Rodillos laterales: Estas se mantienen erguidas en lugar de estar planas. Son ideales para tubos de metal.

  • ⭕ Tamaños de rodillos: El diseñador planifica los tamaños exactos intermedio (paso), mínimo y máximo.

  • 🔩 Espaciadores y calces: Estos anillos metálicos se deslizan sobre el eje. Los rodillos, espaciadores y calces combinados deben exactamente rellena el espacio vacío.

5. ¿Qué decide el número de rodillos en el diseño?

La gente siempre pregunta cuántos soportes con rodillos necesita. La respuesta depende de:

  1. ✅ El tipo y grosor del metal.

  2. ✅ Si la tira de metal es una pieza larga e ininterrumpida.

  3. ✅ Si el metal tiene agujeros o recortes preperforados.

Hoy en día, los diseñadores ahorran tiempo utilizando software informático como Copra. Encuentre los mejores fabricantes de maquinaria en nuestra Los 10 principales fabricantes de máquinas perfiladoras de rodillos (Líderes en 2026) lista.

Calculadora de estación de conformado por rodillos

Para calcular el número de estaciones necesarias para un perfil específico, los ingenieros generalmente utilizan el Patrón de flores método que tiene en cuenta el límite elástico del material, el espesor y la complejidad de las curvaturas.

Beli RollForming - Configurador de ingeniería

Configurador de ingeniería de máquinas

Seleccione la aplicación de la máquina
Elija un perfil preestablecido para cargar parámetros estándar de la industria. Estas plantillas proporcionan una base para Ángulos de curvatura totales y Profundidad del perfil Se encuentra comúnmente en las normas de construcción globales.
1. Análisis de especificaciones del material
Espesor de material y Límite elástico Determinar la resistencia mecánica. Los materiales de mayor límite elástico (G550) requieren diámetros de eje especializados y un par motor mayor para garantizar la precisión sin efecto rebote.
2. Geometría y complejidad del perfil
Ángulos de curvatura totales representan el trabajo acumulado requerido. Profundidad del perfil es fundamental; las paredes más profundas requieren más estaciones de transición para evitar tensiones en el material y ondulaciones en los bordes (efecto de laminación).
3. Ajustes de rendimiento y salida
Velocidad de línea escala el requisito del motor. El Formación de la gradación El nivel determina cuántos grados de curvatura se producen por estación; una gradación más suave da como resultado un acabado superficial y una estabilidad superiores.
Estaciones de conformado 0
Potencia del motor principal 0 kW
Estimación presupuestaria $0
*El rango de precios incluye la unidad de conformado y el sistema de accionamiento. El precio final depende de las opciones de automatización, los sistemas de corte y las soluciones de manipulación de materiales.

Preguntas frecuentes

1. ¿Cuál es la parte más importante del diseño de una máquina perfiladora?

La forma del producto final es lo más importante. Las formas más profundas, las superficies planas más amplias y las curvas más pronunciadas obligan al diseñador a añadir más soportes de rodillos y, en ocasiones, un motor más potente para mantener las tolerancias.

2. ¿Por qué las partes más profundas necesitan más rodillos?

Una pieza de 70 mm de profundidad estira la tira más que una de 60 mm, por lo que se necesitan de 2 a 3 estaciones de conformado adicionales para mantener un ángulo de curvatura gradual. Un perfil estándar de sombrero de copa de 50 a 80 mm normalmente requiere 14 soportes.

3. ¿Qué son las ranuras metálicas?

Las ranuras son pequeñas líneas prensadas en zonas planas anchas que evitan la ondulación y añaden rigidez. Añadir ranuras inferiores suele exigir unas 4 estaciones más y un motor mayor, y por eso la colocación de las ranuras se decide pronto en el diseño de la máquina perfiladora, pronto en la fase de diseño del herramental.

.

4. ¿Cómo distribuyen los diseñadores los rodillos?

La separación equivale al grosor máximo de metal que la máquina puede procesar, más un margen de tolerancia. Los diseñadores siempre confirman primero el grosor máximo de la tira, ya que esta separación controla el grosor del material y el acabado superficial en toda la línea de producción.

5. ¿Por qué se utilizan transmisiones por eje superior?

La transmisión por eje inferior es la estándar porque es más sencilla y económica. La transmisión por eje superior tiene un coste adicional, pero sujeta la tira con mayor firmeza, lo que facilita el empuje y la tracción de bobinas pesadas y reduce el deslizamiento en perfiles de alta fricción.

6. ¿Por qué se cortan los rodillos en trozos más pequeños?

Los rodillos macizos son muy pesados. Cortarlos en segmentos más pequeños los hace más ligeros, más rápidos de instalar y más fáciles de reutilizar cuando cambia el perfil. Los rodillos segmentados también permiten al diseñador ajustar una curvatura sin tener que rehacer todo el conjunto.

7. ¿Ayuda el software al diseño del utillaje de rodillos?

Sí. Los ingenieros utilizan software como Copra RF para simular el patrón de la flor y comprobar la tensión de flexión antes de cortar el acero para los rodillos. La simulación mediante análisis de elementos finitos (FEA) detecta los riesgos de curvatura, torsión y deformación en la fase de diseño, lo que ahorra semanas de reelaboración de herramientas.

8. ¿Cuántos bastidores necesita un perfil típico?

La mayoría de los perfiles sencillos requieren de 6 a 10 soportes, mientras que las formas estructurales más complejas necesitan de 14 a 20. El número exacto se obtiene mediante el método del patrón de flor, que tiene en cuenta la resistencia a la fluencia del material, el espesor y el ángulo de flexión total.

¿Qué parámetros definen el diseño del utillaje de perfilado?

Los parámetros clave son el patrón de flor, el número de bastidores, el diámetro de los ejes, el material y la dureza de los rodillos, los ángulos de los rodillos laterales, el par de arrastre y el sobrecurvado por retorno elástico. Todos juntos determinan la precisión del perfil, el costo de la máquina y la vida del herramental.

¿Qué software se usa para diseñar el utillaje de perfilado?

Los ingenieros usan herramientas de simulación como Copra RF de DATA M para modelar el patrón de flor y la tensión de flexión antes de cortar el acero. El análisis por elementos finitos detecta a tiempo los riesgos de curvatura, torsión y abertura en la fase de diseño y ahorra semanas de retrabajo de herramental.

¿Pueden diseñar el utillaje para mi perfil?

Sí. Envíenos el plano de su pieza y el grado del material. Nuestros ingenieros revisan el perfil, confirman el número de bastidores, la potencia del motor y el presupuesto de herramental en 24 horas, y ejecutan el patrón de flor sin costo antes de que usted gaste en herramental.

Conclusión: Mejore su producción manufacturera en 2026.

Dominar el diseño de máquinas de conformado por rodillos ya no se trata solo de doblar metal. Se trata de precisión de ingeniería, minimización de desperdicios y maximización del tiempo de actividad. Cuando la complejidad de la sección transversal, la resistencia a la fluencia del material y la configuración del laminador trabajan en conjunto, los fabricantes eliminan defectos costosos como la curvatura, la torsión y el ensanchamiento antes incluso de cortar la primera pieza de acero para el utillaje.

A medida que las exigencias industriales se vuelven más estrictas en 2026, los principios de diseño científico y la simulación por software son la única manera de garantizar una producción impecable a alta velocidad. Estas cinco reglas son las mismas que nuestros ingenieros aplican en cada proyecto a medida, y son la razón por la que las máquinas de Believe Industry mantienen la tolerancia en más de 20 mercados de exportación.

¿Listo para diseñar su propia máquina perfiladora desde cero? Comience con el Guía de precios de máquinas perfiladoras para establecer un presupuesto realista, luego hable con nuestro equipo de ingeniería sobre un máquina perfiladora de rodillos personalizada Diseñado según su perfil exacto. Envíenos el dibujo de su pieza y le haremos el patrón de diseño sin costo alguno antes de que gaste un solo dólar en herramientas.

Última actualización: Oct 2, 2026

Registro de cambios:

  • 2026-10-02: título reescrito para abrir con «diseño de utillaje»; se añadieron los módulos de guía de diseño en primera pantalla, parámetros de utillaje y secciones transversales de casos; se añadieron 3 preguntas frecuentes sobre diseño de utillaje; se reescribió la meta para la intención de diseño de utillaje. El H1 y el slug no cambian.

  • 2026-09-13: retitulado con gancho de calculadora gratuita; meta descripción reescrita con llamada a la acción; bloque CTA añadido arriba; densidad de la palabra clave principal reequilibrada de 15 a 7 menciones; etiquetas OG actualizadas.
  • 13/08/2026: Se reescribió la introducción con una definición citable; se agregó una tabla comparativa de tipos de molinos; se corrigió la numeración de las preguntas frecuentes (8 elementos); se agregaron 12 enlaces internos y 4 citas externas; se agregaron los esquemas FAQPage y BreadcrumbList; se actualizaron todas las referencias de año a 2026.
  • 18/03/2019: Publicación original.

Indicadores de revisión (verificar cada 3 meses o cuando esto ocurra):

  • Aparece en el mercado un nuevo tipo de molino o tecnología de accionamiento.
  • Los grados de resistencia a la fluencia del acero que suelen utilizar nuestros clientes varían.
  • La calculadora de estaciones se actualiza o se reemplaza.
  • Se ha publicado un nuevo artículo relacionado que debería enlazarse entre sí.
  • Cualquier respuesta a las preguntas frecuentes se desvía de las especificaciones actuales de la máquina.

Este artículo forma parte de la base de conocimientos sobre conformado por rodillos de Believe Industry. Referencias externas: Roll-Kraft, El fabricante, Manual de perfilado de George T. Halmos, DATOS M Copra RF.

Índice de contenidos

Novedades