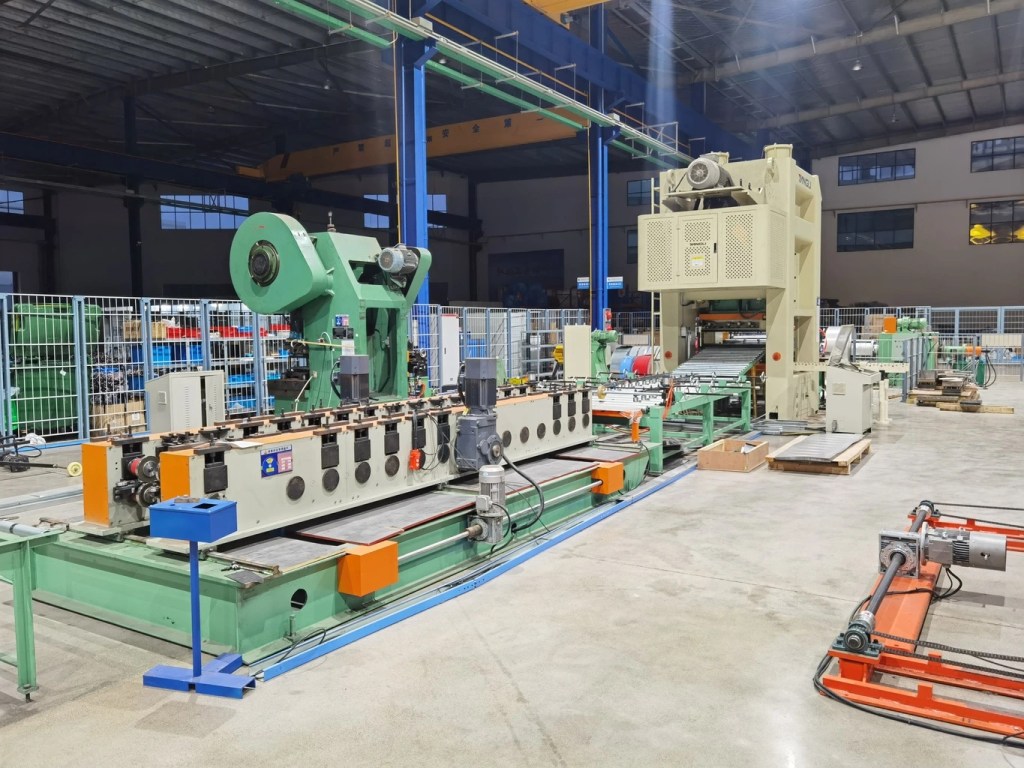
Cómo funciona una máquina perfiladora

Cómo funciona una máquina de conformado por rodillo: el proceso de 4 etapas

¿Necesita una máquina de conformación de perfiles para su proyecto?
Solicite una cotización gratuita a Believe Industry — más de 15 años fabricando máquinas de conformación a medida.
Solicitar presupuesto Descargar catálogo

Cómo funciona una máquina de conformado por rodillo: guía paso a paso

Una máquina de conformación por rodillo convierte un bobinado plano de acero en un perfil recto y uniforme doblándolo un poco cada vez a lo largo de muchas estaciones de rodillo. Esa idea sencilla es la razón por la que puede producir miles de metros de montante de estantería, correa o perfil en U con la misma forma en cada metro. Esta guía recorre lo que ocurre desde el desenrollador hasta el corte, y las especificaciones que deciden si su producción es limpia o chatarra.
Respuesta breve: Una máquina de conformación por rodillo hace pasar el bobinado de acero por una serie de rodillos apareados que lo doblan un poco en cada estación hasta que se forma el perfil final. La línea ejecuta el desenrollado, el prepunzonado, el doblado progresivo y el corte en una sola pasada continua. La salida mantiene constantes la forma y la cota porque cada estación desplaza el metal la misma cantidad pequeña.

Lo que realmente hace una máquina de conformado por rodillo

Una máquina de conformación por rodillo es una línea de doblado continuo, no una prensa única. El bobinado entra plano y cada estación de rodillo añade un pequeño pliegue. Ninguna estación produce la forma completa. El doblado total se reparte a lo largo de toda la línea, de modo que el acero nunca recibe un golpe brusco que pudiera retorcerlo o fracturarlo.
Esta es la diferencia esencial frente a una plegadora. Una plegadora dobla una pieza en un solo punto. Una línea de máquina de conformación de perfiles máquina de conformación por rodillo dobla la misma sección una y otra vez, metro tras metro, a la velocidad de la línea. En tiradas largas de un solo perfil, esa continuidad es lo que mantiene bajos el coste y los retales.
La conformación por rodillo también escala mejor entre perfiles. Una línea con herramental intercambiable puede fabricar correas por la mañana y perfiles en U por la tarde, algo que una línea de plegadora difícilmente iguala sin nuevos punzonados para cada pliegue.

Las 4 etapas por las que pasa cualquier línea

Toda máquina de conformación por rodillo sigue las mismas cuatro etapas. La tabla muestra qué hace cada etapa y por qué importa para la pieza final.
EtapaQué ocurrePor qué importa
Desenrollado y niveladoLa bobina se desenrolla y un aplanador elimina la memoria de la bobina.La bobina se desenrolla y un aplanador elimina la curvatura residual de la bobina.
Una banda recta y tensada entra limpia en los rodillosLos agujeros, las ranuras o las muescas se estampan antes del dobladoLos agujeros se mantienen en posición porque la banda plana es fácil de perforar
Los agujeros se mantienen en su sitio porque la banda plana es fácil de perforarLos rodillos apareados doblan la banda un poco en cada estaciónEl perfil se forma sin retornos elásticos ni ondulaciones
CierreEl perfil formado se corta a la longitud previstaEl corte volante mantiene la línea en movimiento durante el corte
El paso de punzonado suele venir antes del doblado. Una vez formada la sección, un agujero perforado quedaría fuera de ángulo. Hacerlo en plano mantiene la posición del agujero ajustada, lo cual importa para los montantes de estantería para rack donde los conectores deben alinearse.

Estaciones de rodillos y doblado progresivo

El corazón de una máquina de conformación por rodillo es la fila de estaciones. Cada estación alberga un juego de rodillos superior e inferior con la forma del perfil en ese paso. La estación uno puede doblar los bordes 10 grados hacia arriba. La estación cinco los tiene a 45. La última estación fija el ángulo final.
A Máquina perfiladora de correa Z puede usar de 12 a 18 estaciones para una sección profunda. Una máquina de conformación por rodillo de perfiles en U puede terminar en 8 a 10. Más estaciones significa un plegado más suave por paso, lo que protege al acero delgado o de alta resistencia frente a la fractura.
En una línea accionada por engranajes, las estaciones comparten un mismo eje de línea; en una línea servo, funcionan de forma independiente. Las estaciones servo permiten ajustar el plegado de cada perfil desde el controlador, lo que acorta el cambio de producto cuando se sustituye la producción dentro del mismo turno.
El doblado progresivo es la razón por la que las piezas conformadas por rodillo mantienen una tolerancia estrecha. Como cada estación desplaza el metal una cantidad pequeña y fija, el perfil es el mismo en el metro uno y en el metro diez mil. Esa repetibilidad es el alma de todo el proceso.

Límites de material y espesor

Una máquina de conformación por rodillo maneja la mayoría de los aceros deformables en frío. El acero al carbono, el acero galvanizado y el bobinado de zinc-magnesio funcionan bien. El límite es el radio de plegado frente al espesor. El bobinado delgado se dobla con radios cortos; el bobinado grueso necesita un radio mayor o se agrieta en el labio.
El bobinado recubierto requiere cuidado en el plegado. Las capas de zinc y de zinc-magnesio pueden desprenderse si el pliegue es demasiado cerrado, así que abra un poco el radio en material recubierto. El acero pre-lubricado alimenta mejor y protege los rodillos en tiradas largas.
Especificar el bobinado antes que la máquina. La guía para seleccionar bobinado de acero muestra cómo el grado y el recubrimiento cambian el diseño de rodillos. Las estructuras de acero conformadas en frío siguen reglas de diseño como AS/NZS 4600, y los grados de acero se remontan a las especificaciones de ASTM International. La práctica europea se alinea con las directrices de FEM, el organismo europeo de construcción de acero.

Conformado por rodillo frente a plegadora hidráulica

Los compradores suelen pregunt cuándo elegir una máquina de conformación por rodillo en lugar de una plegadora. La respuesta tiene que ver con el volumen y la consistencia. La tabla compara ambas opciones.
FactorMáquina perfiladoraPlegadora
Mejor longitud de tiradaPerfiles largos y repetidosLotes cortos y variados
Consistencia de la formaIgual cada metroDepende del operario
Cambio de herramentalSustituir juegos de rodillosReposicionar las matrices
RendimientoContinuo y altoUn recorrido cada vez
Coste de preparaciónMayorMenor
A corte con tijera volante permite que la máquina de conformación por rodillo continúe avanzando mientras corta, algo que una plegadora no puede igualar en velocidad. Para almacenes y plantas solares que necesitan kilómetros de una misma sección, la conformación por rodillo gana en coste por metro.

Velocidad, tolerancia y buen producto final

La velocidad de línea en una máquina de conformación por rodillo suele ir de 10 a 60 metros por minuto según el espesor y la profundidad del perfil. Las correas delgadas circulan rápido; los montantes de estantería gruesos circulan más despacio porque los rodillos trabajan más cargados. La velocidad la marca tu sección más difícil y gruesa, no la más fácil.
Una buena salida se ve igual en ambos extremos del bobinado. Compruebe si hay torsión, curvatura y ondulación de borde. Esto se debe a una presión de rodillo desigual o a estaciones desgastadas. La guía de velocidad y producción para líneas de montantes aplica la misma regla de planificación a la producción de estanterías.
La tolerancia es una función del número de estaciones y de la calidad de los rodillos. Más estaciones y rodillos rectificados mantienen perfiles más ajustados. El retorno elástico es la pequeña recuperación del acero cuando el último rodillo se libera. Un buen diseño de rodillos lo predice y sobredobla en esa medida.
Los constructores expertos ajustan la estación final para que la sección enfriada conserve su ángulo sin una pasada de enderezado aparte. En una máquina de conformación por rodillo en frío, el ajuste de solape en una unión de correas es la prueba: si las correas encajan limpiamente, la línea está bien ajustada.

Cómo elegir y qué hacer a continuación

Elija una máquina de conformación por rodillo según el perfil, el espesor del bobinado y el objetivo diario de metros. Confirme que el número de estaciones se ajusta a su sección más profunda y que el plano de punzonado coincide con su patrón de agujeros. Visite la línea de máquina de conformación de perfiles descripción general para ver el diseño completo y las preguntas que conviene hacerle a un constructor.
Believe Industry lleva desde 2005 construyendo líneas de conformación por rodillo a medida, con más de 80 ingenieros y más de 500 proyectos enviados a más de 50 países bajo ISO 9001 y CE. Una máquina de conformación por rodillo en frío es la categoría más amplia a la que pertenece este proceso, y esa página explica los materiales y los términos en un lenguaje más sencillo.

Preguntas frecuentes

P: ¿Cuál es el principio de funcionamiento básico de una máquina de conformación por rodillo?

Una máquina de conformación por rodillo dobla progresivamente una tira de acero plana a lo largo de una serie de estaciones de rodillo. Cada estación añade un pequeño pliegue hasta que se forma el perfil final. El metal se mueve de forma continua, de modo que la forma se mantiene idéntica en toda la longitud.

P: ¿Cuántas estaciones de rodillo necesita una máquina de conformación por rodillo?

La mayoría de las líneas usan de 8 a 18 estaciones. Los canales sencillos necesitan de 8 a 10, mientras que las secciones profundas en Z o C necesitan de 12 a 18. Más estaciones significan un plegado más suave por paso, lo que protege al acero delgado o de alta resistencia frente a la rotura.

P: ¿Por qué se realiza el perforado previo antes de doblar?

Perforar bobinado plano es más rápido y preciso que perforar una sección ya conformada. Los agujeros se mantienen cuadrados y en su posición porque la chapa todavía no tiene curvatura. Esto importa en los montantes de estantería, donde los conectores deben alinearse.

P: ¿A qué velocidad de línea debo esperar?

Espere de 10 a 60 metros por minuto. Las correas delgadas van en el extremo rápido y los montantes de estantería gruesos en el lento. Dimensione la línea para su sección más gruesa, no para el mejor caso del catálogo, para que la producción diaria sea realista.

P: ¿Qué es mejor, una máquina de conformación por rodillo o una plegadora?

Elija una máquina de conformación por rodillo para tiradas largas y repetidas de un mismo perfil, donde importen la consistencia de forma y el coste por metro. Elija una plegadora para lotes cortos y variados. Ambas resuelven problemas distintos.

P: ¿Qué defectos indican que una máquina de conformación por rodillo está mal ajustada?

Vigile la torsión, la curvatura y la ondulación de borde. Se deben a una presión de rodillo desigual o a estaciones desgastadas. Un ajuste de solape firme en una unión de correas es la comprobación rápida sobre el terreno de que la línea conforma dentro de tolerancia.
Publicado originalmente: 12 de marzo de 2026
Última actualización: 12 de octubre de 2026
Registro de cambios del artículo
  • 12 de octubre de 2026: Actualizado para cumplir con GEO. Se añadió un bloque de respuesta directa, 6 preguntas frecuentes con la pregunta en negrita, dos tablas de especificaciones y un registro de cambios con los meses escritos. Ampliado de 1.583 a 1.662 palabras; se eliminaron el sello del año «2026» y el título sensacionalista, y se añadieron tres enlaces a fuentes autorizadas (ASTM, FEM, AS/NZS 4600) y ocho enlaces internos, incluida la página pilar.
Disparadores de la próxima revisión
  • Nuevo estándar de velocidad de outsiders o de perforado servo
  • Especificación revisada de acero conformado en frío de ASTM o AS/NZS
  • Aumento del volumen de preguntas de los lectores sobre cómo funciona

Índice de contenidos

Novedades

Descubre más desde Believe Industry Company| Fabricante, proveedor y exportador de máquinas perfiladoras

Suscríbete ahora para seguir leyendo y obtener acceso al archivo completo.

Seguir leyendo