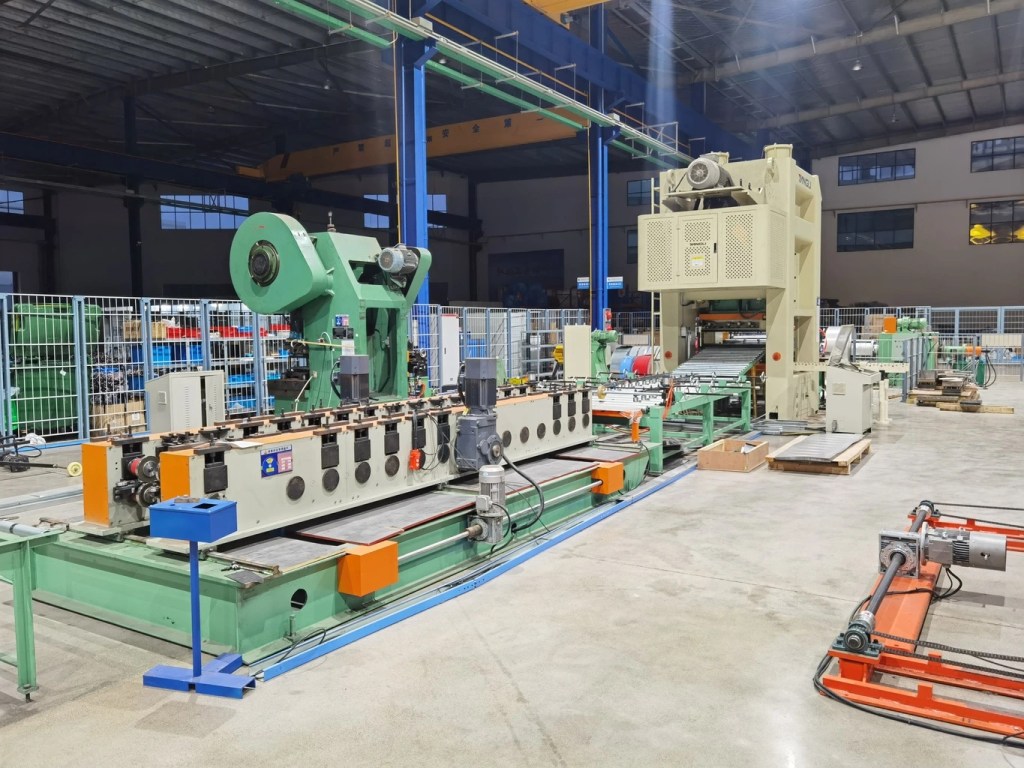
كيف تعمل آلة تشكيل اللفائف

كيف تعمل آلة التشكيل باللف: عملية من 4 مراحل

هل تحتاج إلى آلة التشكيل باللف لمشروعك؟
اطلب عرض سعر مجاني من Believe Industry — أكثر من 15 عامًا في تصنيع آلات التشكيل الملف حسب الطلب.
طلب عرض أسعار تنزيل الكتالوج

كيف تعمل آلة التشكيل باللف: دليل خطوة بخطوة

تحوّل آلة التشكيل باللف ملف صفيح مسطحًا إلى ملف مستقيم متجانس عبر ثنيه قليلًا في كل مرة على امتداد محطات لف كثيرة. وهذه الفكرة البسيطة هي سبب قدرتها على إنتاج آلاف الأمتار من قائم الرف أو الوتد أو قناة التقوية بالشكل نفسه في كل متر. ويشرح هذا الدليل ما يحدث من آلة فك اللفة حتى القاطع، والمواصفات التي تحدد ما إذا كانت إنتاجيتك سليمة أم خردة.
الإجابة المختصرة: تمرر آلة التشكيل باللف ملف الصفيح عبر سلسلة من البكرات المزدوجة التي تثنيه قليلًا في كل محطة حتى يتشكل الملف النهائي. ويؤدي الخط عمليات فك اللف والتثقيب الأولي والثني التدريجي والقطع في مرور واحد متصل. وتبقى الخرجات ثابتة في الشكل والبعاد لأن كل محطة تحرك المعدن المقدار الصغير نفسه.

ما تفعله آلة التشكيل باللف فعليًا

آلة التشكيل باللف هي خط ثني متصل، لا مكبسًا واحدًا. يدخل الملف مسطحًا، وتضيف كل محطة لف ثنية صغيرة. ولا تصنع أي محطة الشكل الكامل. فالثنية الكلية موزعة على امتداد الخط كله، فلا يتعرض الفولاذ لضربة مفاجئة كانت ستديره أو تكسره.
هذه هي الفارق الجوهري عن المكبس. فالمكبس يثني قطعة واحدة في موضع واحد. أما خط آلة التشكيل باللف آلة التشكيل باللف تثني المقطع نفسه إلى الأبد، مترًا بعد متر، بسرعة الخط. وفي الإنتاج الطويل لبروفايل واحد، هذا الاستمرارية هو ما يبقي التكلفة والنفايات منخفضة.
يتفوق التشكيل باللف أيضًا في التكيّف بين المقاطع. فيمكن لخط واحد بعدّة قابلة للتغيير أن ينتج الوتاد صباحًا وقناة التقوية بعد الظهر، وهو ما يصعب على خط مكبس تقليده دون قوالب جديدة لكل ثنية.

المراحل الأربع التي تمر بها أي خط إنتاج

تمر كل آلة التشكيل باللف بالمراحل الأربع نفسها. ويوضح الجدول ما تفعله كل مرحلة ولماذا يهم ذلك للقطعة النهائية.
المرحلةما يحدثلماذا يهم ذلك
الفك والتسويةتُفرَش البكرة، وتزيل أداة الاستواء أثر انحناء الملفوف.شريط مستقيم ومشدود يدخل بشكل نظيف إلى البكرات
شريط مستقيم ومشدود يغذّي البكرات بانتظامتُختم الثقوب والفتحات والحواف قبل الثنيتبقى الثقوب في مواضعها لأن الشريط المسطح سهل الثقب
الثني التدريجيتثني البكرات المزدوجة الشريط قليلًا في كل محطةيتشكّل المقطع دون انبعاث مرن أو تجعّد
قطعيُقطع البروفايل المشكَّل إلى الطول المطلوبيحافظ القاطع الطائرة على سير الخط أثناء القطع
تأتي خطوة التثقيب عادة قبل الثني. فبعد تشكّل المقطع، سينحاز الثقب المثقب عن الزاوية. وإجراءه على الشريط المسطح يُبقي موضع الثقب دقيقًا، وهذا مهم لـ أعمدة الرف الرأسية حيث يجب أن تتطابق الموصلات.

محطات البكرات والثني التدريجي

قلب آلة التشكيل باللف هو صف المحطات. تضم كل محطة مجموعة بكرات علوية وسفلية المشكلة حسب البروفايل في تلك الخطوة. يمكن أن تثني المحطة الأولى الحواف حتى 10 درجات، وتصل في المحطة الخامسة إلى 45 درجة، وتُثبّت المحطة الأخيرة الزاوية النهائية.
أ آلة التشكيل باللف لوراند Z قد تحتاج 12 إلى 18 محطة لقطاع عميق. أما آلة التشكيل باللف لقنوات التقوية يمكنها الانتهاء في 8 إلى 10 محطات. وكلما زادت المحطات كان الانحناء في كل خطوة ألطف، مما يحمي الفولاذ الرقيق أو عالي المقاومة من الكسر.
تتشارك المحطات عمود خط واحد في الخط ذي التروس، أو تعمل باستقلالية في الخط المؤرشف. وتتيح المحطات المؤرشفة ضبط الانحناء لكل بروفايل من وحدة التحكم، مما يقصر زمن تغيير المنتج عند تبديل الإنتاج في الوردية نفسها.
الثني التدريجي هو سبب احتفاظ القطع المشكَّلة باللف بسماحية ضيقة. ولأن كل محطة تحرك المعدن بمقدار صغير وثابت، يبقى البروفايل واحدًا في المتر الأول وفي المتر العاشر ألفًا. وهذا التكرار المتطابق هو جوهر العملية كلها.

حدود المادة والسماكة

تتعامل آلة التشكيل باللف مع معظم أنواع الفولاذ القابل للتشكيل على البارد. فالفولاذ الكربوني العادي، والفولاذ المجلف، وملف الزنك المغنيسيوم تعمل جميعها جيدًا. والحد هو نصف قطر الانحناء مقابل السماكة. فيلتف الملف الرفيع بزوايا حادة، بينما يحتاج الملف السميك إلى نصف قطر أكبر وإلا تشقق عند الحرف.
يحتاج الملف المطلي إلى عناية عند الثني. فطبقات الزنك والزنك المغنيسيوم قد تتقشر إذا كان الانحناء ضيقًا جدًا، لذا وسّع نصف القطر قليلًا مع الخامات المغطاة. أما الفولاذ المُزلق مسبقًا فيتغذى بسلاسة أكبر ويحمي البكرات في الجولات الطويلة.
حدّد مواصفات الملف قبل أن تحدد مواصفات الآلة. إن لاختيار ملف الصفيح توضح كيف يغيّر الصف والطلاء تصميم البكرات. وتخضع الإنشاءات الفولاذية المشكَّلة على البارد لقواعد التصميم مثل AS/NZS 4600، وتعود درجات الفولاذ إلى المواصفات الصادرة عن ASTM International. وتتّسق الممارسة الأوروبية مع إرشادات FEM، وهو الهيئة الأوروبية لبناء المنشآت الفولاذية.

التشكيل باللف مقابل ماكينة الثني الهيدروليكية

يسأل المشترون غالبًا متى يختارون آلة التشكيل باللف بدلًا من المكبس. والإجابة تتعلق بالحجم والاتساق. ويقارن الجدول بين الخيارين جنبًا إلى جنب.
العاملآلة التشكيل باللفماكينة ثني
أفضل طول دفعةمقاطع طويلة ومتكررةدفعات قصيرة ومتنوعة
ثبات الشكلمتطابق في كل متريعتمد على المشغّل
تغيير العدّةتبديل مجموعات البكراتإعادة ضبط القوالب
الإنتاجيةمستمر وعالٍضربة واحدة في كل مرة
تكلفة التهيئةأعلىأقل
أ قطع بالمقصات الطائرة تسمح لآلة التشكيل باللف بالاستمرار في الحركة أثناء القطع، وهو ما لا تستطيع مكبس الآلة أن تضاهي فيه. أما المستودعات والمزارع الشمسية التي تحتاج كيلومترات من مقطع واحد، فالتشكيل باللف يتفوق فيها على التكلفة لكل متر.

السرعة والتحمل وجودة المنتج النهائي

تتراوح سرعة الخط في آلة التشكيل باللف عادة بين 10 و60 مترًا في الدقيقة بحسب السماكة وعمق البروفايل. فيُدار الوتد الرفيع بسرعة، بينما تُدار أعمدة الرف السميكة ببطء لأن البكرات تتحمل حملًا أكبر. والسرعة تحددها أصعب مقطع وأسمكه لديك لا أسهل مقطع.
يبدو الإنتاج الجيد متطابقًا عند طرفَي الملف. افحص وجود الالتواء والانحناء وتموج الحواف. وهذه تحدث بسبب ضغط غير متساوٍ على البكرات أو بسبب محطات متآكلة. ودليل دليل السرعة والإنتاج لخطوط القوائم يطبق قاعدة التخطيط نفسها على إنتاج الرفوف.
السماحية دالة في عدد المحطات وجودة البكرات. فالمحطات الأكثر والبكرات المصقولة تحافظ على مقاطع أدق. والارتداد المرن هو الرجوع الطفيف للفولاذ بعد أن تتخلى البكرة الأخيرة. ويحسبه تصميم البكرات الجيد ويتنبأ به ثم يزيد الانحناء بهذا القدر.
يعدّ البنّاة ذوو الخبرة المحطة الأخيرة بحيث يحتفظ المقطع بعد التبريد بزاويته دون تمريرة تقويم منفصلة. أما آلة التشكيل باللف على البارد، فإن تطابق الأطراف في وصلة الوتد هو الاختبار: فإذا انطبق البروفايلان بنظافة، فإن الخط مضبوط صحيحًا.

كيف تختار والخطوة التالية

اختر آلة التشكيل باللف بحسب البروفايل وسماكة الملف والهدف اليومي بالأمتار. وتأكد من أن عدد المحطات يناسب أعمق مقطع لديك، وأن تخطيط التثقيب يطابق نمط ثقوبك. زر خط آلة التشكيل باللف نظرة عامة للاطلاع على التخطيط الكامل والأسئلة التي ينبغي طرحها على البنّاء.
تبني Believe Industry خطوط تشكيل باللف مخصصة منذ 2005، لأكثر من 80 مهندسًا و500 مشروع شُحنت إلى أكثر من 50 دولة ضمن نظامي ISO 9001 وCE. أما آلة التشكيل باللف على البارد هي الفئة الأوسع التي ينتمي إليها هذا النوع من العمليات، وتشرح تلك الصفحة المواد والمصطلحات بلغة أبسط.

الأسئلة الشائعة

س: ما هو مبدأ العمل الأساسي لآلة التشكيل باللف؟

تثني آلة التشكيل باللف شريط الصفيح المسطح تدريجيًا عبر سلسلة من محطات اللف. وتضيف كل محطة ثنية صغيرة حتى يتشكل البروفايل النهائي. ويتحرك المعدن باستمرار، فيبقى الشكل متطابقًا على كامل الطول.

س: كم عدد محطات البكرات التي تحتاجها آلة التشكيل باللف؟

تستخدم معظم الخطوط من 8 إلى 18 محطة. وتحتاج القنوات البسيطة إلى 8 أو 10، بينما تحتاج المقاطع العميقة على شكل Z أو C إلى 12 أو 18. والمحطات الأكثر تعني انحناءً ألطف في كل خطوة، مما يحمي الفولاذ الرقيق أو عالي المقاومة من التشقق.

س: لماذا يُجرى الثقب المسبق قبل عملية الثني؟

تثبيت الملف المسطح أسرع وأدق من تثبيت مقطع مشكَّل بالفعل. فتبقى الثقوب مربعة وفي مواضعها لأن الشريط لم يكتمل انحناؤه بعد. وهذا مهم في أعمدة الرف حيث يجب أن تتطابق الموصلات.

س: ما سرعة الخط التي يمكنني الاعتماد عليها؟

توقع إنتاجًا بين 10 و60 مترًا في الدقيقة. فيعمل الوتد الرفيع عند الطرف السريع، وأعمدة الرف السميكة عند الطرف البطيء. والخط لأسمك مقطع لديك لا لأفضل حالة في الكتالوج، حتى يبقى الإنتاج اليومي واقعيًا.

س: أيهما أفضل، آلة التشكيل باللف أم ماكينة الثني؟

اختر آلة التشكيل باللف للإنتاج الطويل المتكرر لبروفايل واحد حيث يهم اتساق الشكل والتكلفة لكل متر. واختر مكبسًا للذكور��ت القصيرة المتنوعة. فالاثنان يحلان مشكلتين مختلفتين.

س: ما العيوب التي تدل على أن آلة التشكيل باللف مضبوطة بشكل خاطئ؟

راقب الالتواء والانحناء وتموج الحواف. وهذه تعود إلى ضغط غير متساوٍ على البكرات أو إلى محطات متآكلة. وتطابق الأطراف الضيّق عند وصلة الوتد هو الفحص الميداني السريع على أن الخط يشكّل ضمن السماحية.
نشر في الأصل: 12 مارس 2026
آخر تحديث: 12 أكتوبر 2026
سجل تعديلات المقال
  • 12 أكتوبر 2026: تم التحديث للامتثال لمتطلبات GEO. أُضيف كتلة إجابة مباشرة، وستة أسئلة شائعة بأسئلة مُبرَزة، وجدولا مواصفات، وسجل تغييرات بأسماء الأشهر مكتوبة. وسُعّ المقال من 1,583 إلى 1,662 كلمة، وأُزيل ختم عام «2026» والعنوان الاستعرازي، وأُضيفت ثلاثة روابط لمصادر موثوقة (ASTM، FEM، AS/NZS 4600) وثمانية روابط داخلية منها الصفحة المحورية.
محفزات المراجعة القادمة
  • معيار جديد لسرعة التشكيل باللف أو للثقب بالسيرفو
  • مواصفة محدَّثة للفولاذ المشكَّل على البارد وفق ASTM أو AS/NZS
  • ارتفاع عدد أسئلة القرّاء حول كيفية عمل الآلة

جدول المحتويات

اكتشاف المزيد من Believe Industry Company| Roll Forming Machine Manufacturer, Supplier & Exporter

اشترك الآن للاستمرار في القراءة والحصول على حق الوصول إلى الأرشيف الكامل.

تابع القراءة