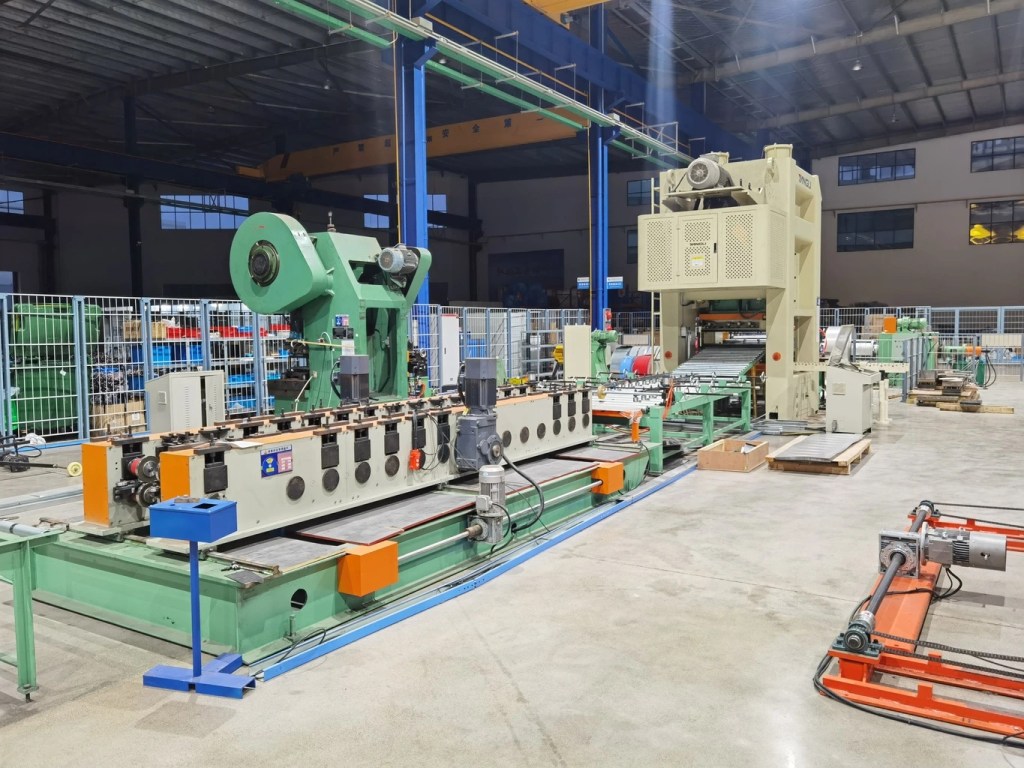
Как работает профилировочный станок

Как работает профилегибочная машина: процесс из 4 этапов

Нужна ли вам машина для профилирования проката для вашего проекта?
Получите бесплатное коммерческое предложение от Believe Industry — более 15 лет производства индивидуальных профилегибочных линий.
Запросить цену Скачать каталог

Как работает профилегибочная машина: пошаговое руководство

Профилегибочная машина превращает плоский рулон стали в прямой однородный профиль, сгибая его понемногу на множестве валковых станций. Эта простая идея позволяет выпускать тысячи метров стеллажных стоек, прогонов или профильных стоек с одинаковым сечением на каждом метре. Это руководство описывает весь процесс от разматывателя до отрезки и параметры, которые определят, будет ли продукция годной или браком.
Краткий ответ: Профилегибочная машина подаёт рулон стали через парные валки, которые сгибают его понемногу на каждой станции до формирования готового профиля. Линия выполняет разматывание, предварительную пробивку, прогрессивную гибку и отрезку за один непрерывный проход. Выход стабилен по форме и размеру, поскольку каждая станция перемещает металл на одинаковую небольшую величину.

Что на самом деле делает профилегибочная машина

Профилегибочная машина — это линия непрерывной гибки, а не отдельный пресс. Рулон подаётся плоским, и каждая валковая станция добавляет небольшой изгиб. Ни одна станция не формирует весь профиль. Общий изгиб распределён по всей линии, поэтому сталь никогда не получает резкого удара, который мог бы её скрутить или треснуть.
Это главное отличие от пресс-ножниц. Пресс-ножницы гнут одну деталь в одной точке. А линии профилирующего станка профилегибочная машина гнёт один и тот же профиль снова и снова, метр за метром, на скорости линии. При длинных партиях одного профиля именно эта непрерывность удерживает и себестоимость, и отходы на низком уровне.
Профилегиб лучше масштабируется при смене профилей. Одна линия со сменной оснасткой может выпускать прогоны утром, а профильные стойки к вечеру, чего линия на пресс-ножницах с трудом добьётся без новых штампов на каждый изгиб.

Четыре этапа, через которые проходит любая линия

Каждая профилегибочная машина проходит одни и те же четыре этапа. В таблице показано, что делает каждый этап и почему это важно для готовой детали.
ЭтапЧто происходитПочему это важно
Размотка и выравниваниеРулон разматывается, а выравниватель снимает остаточную кривизну рулона.Ровная натянутая полоса чисто подаётся на валы
Прямая натянутая полоса ровно подаётся в роликиОтверстия, пазы и насечки штампуются до гибкиОтверстия сохраняют форму, поскольку плоскую полосу легко пробивать
Прогрессивная гибкаПарные ролики изгибают полосу понемногу на каждой клетиПрофиль формируется без пружинных обратных деформаций и замятий
ОтрезатьСформированный профиль режется до заданной длиныЛетучие ножницы позволяют линии двигаться во время реза
Операция пробивки обычно идёт перед гибкой. После формирования профиля пробитое отверстие окажется вне угла. Пробивка на плоской заготовке удерживает положение отверстий, что важно для стойки стеллажного рака где соединители должны совпадать.

Роликовые клети и прогрессивная гибка

Сердце профилегибочной машины — ряд станций. На каждой станции установлен комплект верхних и нижних валков, оформленных под профиль на данном шаге. Первая станция может поднять края на 10 градусов. На пятой они уже под 45 градусами. Последняя станция фиксирует конечный угол.
А Профилегибочный станок для Z-пурлина может использовать от 12 до 18 станций для глубокого профиля. Простая профилегибочная машина для С-образных профилей может завершить работу за 8–10 станций. Больше станций означает более плавный изгиб на каждом шаге, что защищает тонкую или высокопрочную сталь от разрушения.
На линии с приводом через редуктор станции работают от общего трансмиссионного вала, а на серво-линии — независимо друг от друга. Сервостанции позволяют подстраивать изгиб под каждый профиль прямо с пульта, что сокращает переналадку при смене продукции в пределах одной смены.
Прогрессивная гибка — причина того, почему профилегибочные детали держат строгий допуск. Поскольку каждая станция перемещает металл на одинаковую небольшую величину, профиль одинаков и на первом метре, и на десятитысячном. В этой повторяемости и заключается смысл всего процесса.

Пределы по материалу и толщине

Профилегибочная машина работает с большинством холодноформуемых сталей. Обычная углеродистая сталь, оцинкованная сталь и рулон цинк-магниевого покрытия идут все хорошо. Предел задаётся соотношением радиуса изгиба и толщины. Тонкий рулон гнётся с малым радиусом; толстому нужен больший радиус, иначе он трескается по кромке.
У покрытого рулона нужен подход к гибке. Цинковые и цинк-магниевые слои могут отслаиваться при слишком малом радиусе, поэтому на покрытом материале радиус стоит немного увеличить. Предварительно смазанная сталь подаётся ровнее и защищает валки на длинных партиях.
Сначала задайте параметры рулона, потом машины. руководство руководство по подбору стального рулона показывает, как марка и покрытие меняют конструкцию валков. Холодноформованные стальные конструкции проектируются по правилам, например AS/NZS 4600, а марки стали восходят к спецификациям ASTM International. Европейская практика соответствует рекомендациям FEM, европейского органа по стальным конструкциям.

Профилегибка или листогибочный пресс

Покупатели часто спрашивают, когда выбрать профилегибочную машину вместо пресс-ножниц. Ответ касается объёма и повторяемости. В таблице оба варианта сопоставлены.
ФакторПрофилегибочный станокЛистогибочный пресс
Оптимальная длина партииДлинные повторяющиеся профилиКороткие и изменчивые партии
Повторяемость формыОдинаково на каждом метреЗависит от оператора
Смена оснасткиЗамена комплектов роликовПеренастройка пуансонов и матриц
ПроизводительностьНепрерывно и высокоОдин ход за раз
Стоимость переналадкиВышеНиже
А отрезка летучими ножницами позволяет профилегибочной машине продолжать движение во время резки, чего пресс-ножницы не могут повторить по скорости. Для складов и солнечных электростанций, которым нужны километры одного профиля, профилегиб выигрывает по стоимости метра.

Скорость, допуск и качество готовой продукции

Скорость линии на профилегибочной машине обычно составляет от 10 до 60 метров в минуту в зависимости от толщины и глубины профиля. Тонкий прогон идёт быстро; толстые стеллажные стойки идут медленнее, потому что валки нагружены сильнее. Скорость задаёт ваш самый сложный и толстый профиль, а не самый простой.
Хороший выход выглядит одинаково с обоих концов рулона. Проверьте скручивание, прогиб и волнистость кромки. Они возникают из-за неравномерного давления валков или изношенных станций. Руководство руководство по скорости и выходу для линий стоек применяет то же правило планирования к производству стеллажных систем.
Допуск зависит от числа станций и качества валков. Больше станций и шлифованные валки удерживают более точный профиль. Пружинение — небольшой возврат стали после схода последнего валка. Хорошая конструкция валков прогнозирует его и выполняет перегиб на эту величину.
Опытные строители настраивают последнюю станцию так, чтобы остывший профиль удерживал угол без отдельного прохода выпрямления. Для холодной профилегибочной машины, проверкой служит посадка внахлёст на стыке прогона: если прогоны смыкаются чисто, линия настроена верно.

Как выбрать и что делать дальше

Выбирайте профилегибочную машину по профилю, толщине рулона и суточной цели в метрах. Убедитесь, что число станций подходит вашему самому глубокому профилю, и что схема пробивки совпадает с вашим рисунком отверстий. Ознакомьтесь с линии профилирующего станка обзором, где описана полная компоновка и перечень вопросов, которые стоит задать изготовителю.
Believe Industry строит профилегибочные линии по заказу с 2005 года: более 80 инженеров и более 500 проектов, отгруженных в более чем 50 стран по стандартам ISO 9001 и CE. О холодной профилегибочной машины — это более широкое понятие, к которому относится данный процесс, и на той странице материалы и термины объяснены более понятным языком.

Часто задаваемые вопросы

В: Каков основной принцип работы профилегибочной машины?

Профилегибочная машина прогрессивно гнёт плоскую стальную полосу через ряд валковых станций. Каждая станция добавляет небольшой изгиб, пока не сформируется готовый профиль. Металл движется непрерывно, поэтому форма остаётся одинаковой по всей длине.

В: Сколько роликовых клетей нужно профилегибочной машине?

Большинство линий используют от 8 до 18 станций. Простым каналам нужно 8–10, а глубоким профилям Z или C — 12–18. Больше станций означает более плавный изгиб на шаг, что защищает тонкую или высокопрочную сталь от трещин.

В: Почему предварительная пробивка выполняется до гибки?

Пробивка плоского рулона быстрее и точнее, чем пробивка уже сформированного профиля. Отверстия остаются квадратными и на своих местах, поскольку полоса ещё не имеет кривизны. Это важно для стеллажных стоек, где соединители должны совпадать.

В: На какой скорости линии можно рассчитывать?

Ожидайте от 10 до 60 метров в минуту. Тонкие прогоны идут на быстром конце диапазона, толстые стеллажные стойки — на медленном. Размеряйте линию под самый толстый профиль, а не под лучший случай из каталога, чтобы суточный выход оставался реальным.

В: Что лучше, профилегибочная машина или листогибочный пресс?

Выбирайте профилегибочную машину для длинных повторяющихся партий одного профиля, где важны стабильность формы и стоимость метра. Пресс-ножницы подходят для коротких разнородных партий. Это два разных решения.

В: Какие дефекты указывают на неверную настройку профилегибочной машины?

Следите за скручиванием, прогибом и волнистостью кромки. Они вызваны неравномерным давлением валков или износом станций. Плотная посадка внахлёст на стыке прогона — быстрая полевая проверка того, что линия формирует в допуске.
Первоначально опубликовано: 12 марта 2026 г.
Последнее обновление: 12 октября 2026 г.
Журнал изменений статьи
  • 12 октября 2026: обновлено для соответствия требованиям GEO. Добавлены блок прямого ответа, шесть часто задаваемых вопросов с выделенными вопросами, две таблицы характеристик и список изменений с прописанными названиями месяцев. Объём увеличен с 1 583 до 1 662 слов; удалены годовая метка «2026» и кликбейтный заголовок, добавлены три ссылки на авторитетные источники (ASTM, FEM, AS/NZS 4600) и восемь внутренних ссылок, включая страницу-основу.
Условия следующего пересмотра
  • Новый стандарт скорости роллформинга или сервопробивки
  • Обновлённая спецификация холодноформованной стали по ASTM или AS/NZS
  • Рост числа вопросов читателей о том, как это работает

Содержание

Новые материалы

Больше на Believe Industry Company| Производитель, поставщик и экспортёр профилегибочных станков

Оформите подписку, чтобы продолжить чтение и получить доступ к полному архиву.

Читать дальше