Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
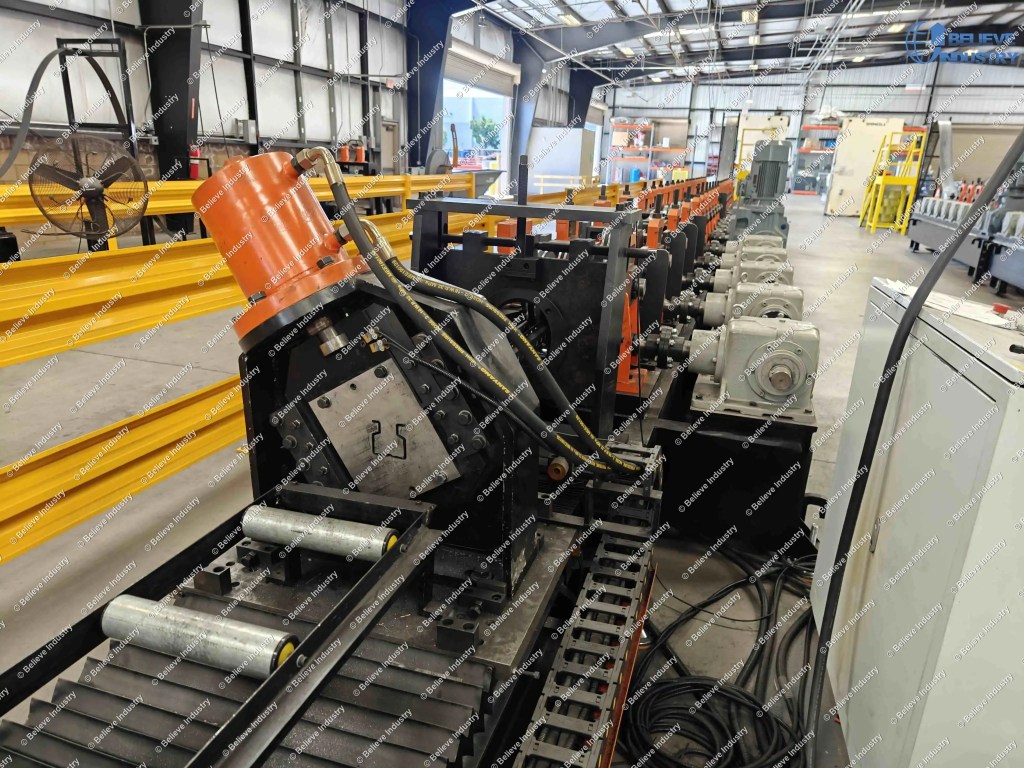
Скорость профилегибочного станка для вертикальных стоек это скорость линии по готовой стойке в метрах в минуту, с которой линия, питаемая рулоном, формирует, пробивает и режет вертикальные стойки паллетного стеллажа, и это самая неверно цитируемая цифра в продажах стеллажного оборудования. Каталоги печатают 25 или 30 м/мин, а установленные линии работают в диапазоне 3-30 м/мин, и разрыв определяет одно решение: как пробиваются отверстия. После этого решения скорость профилегибочного станка для вертикальных стоек почти никак не зависит от профилегибочного стана.
Короткий ответ: rack column lines come in three speed classes, and the punching method decides which one you buy. Hydraulic punching runs 3 to 4 m/min. A mechanical punch press with clustered dies runs 10 to 15 m/min. Roll punching, where rotary dies punch continuously as the strip travels, runs 30 m/min and above. Gauge and hole density move you within a class, not between classes.
Сначала определите класс, потому что все остальные цифры в предложении зависят от него.
| Класс пробивки | Типичная скорость линии | Способ пробивки отверстий | Для чего подходит |
|---|---|---|---|
| Гидравлическая штамповка | От 3 до 4 m/min | Одиночный гидравлический пуансон, полоса останавливается или замедляется на каждом ходу | Малый объём, большая толщина, ограниченный бюджет |
| Механический пробивной пресс | от 10 до 15 м/мин | Маховый пресс с групповыми матрицами, 4–8 отверстий за ход | Типовая линия для изготовления стеллажей |
| Валковая пробивка (ротационная) | 30 м/мин и выше | Вращающиеся штампы пробивают непрерывно, полоса не останавливается | Большой объём, длинные партии, одна схема отверстий |
Читайте эту таблицу как иерархию движения, а не качества. Гидравлический пробойник останавливает полосу на каждом ходе, пресс с групповой оснасткой пробивает несколько отверстий за ход, и только роликовый пробойник держит полосу в движении. Поэтому предложения на 12 м/мин и на 30 м/мин могут описывать две честные машины и всё равно быть несравнимыми.

Расчёт простой. При шаге 2 дюйма под каплевидное отверстие с пробивкой обеих сторон на каждом метре стойки получается около 39 отверстий. Умножьте на скорость линии, и вы получите число отверстий в минуту, которое должна обеспечивать система пробивки.
| Класс скорости | Скорость линии | Требуемое число отверстий в минуту, обе стороны | Как это достигается |
|---|---|---|---|
| Гидравлическая штамповка | От 3 до 4 m/min | 118–158 | Одиночный пуансон, полоса замедляется или останавливается на каждый удар |
| Пресс для пробивки | от 10 до 15 м/мин | 394–591 | Групповые матрицы, 4–8 отверстий за ход, 55–70 ходов в минуту |
| Пробивка при профилегибочной формовке | 30 м/мин и выше | 1 180 и выше | Вращающиеся штампы пробивают непрерывно, полоса никогда не останавливается |
Именно в средней строке живёт большинство заводов стеллажных систем и именно там чаще всего ошибаются в предложениях. Пресс с одноместными матрицами не даст 472 отверстия в минуту ни при какой разумной частоте ходов, поэтому линия падает до темпа гидравлического класса. Тому же прессу с групповой оснасткой на 8 отверстий нужно лишь 59 ходов в минуту, чтобы держать 12 м/мин. Тот же пресс, та же тоннажность, вчетверо большая скорость, и в предложении может не быть сказано, какая оснастка входит в цену.
Double sided punching compounds the effect by halving the strokes per column. On a станок для профилирования стеллажей для поддонов в форме капли built for 2 inch pitch this is standard, and it is what makes 10 to 15 m/min realistic rather than theoretical.
Roll punching removes the stop entirely, the only mechanism that reaches 1,180 holes per minute without stalling or breaking dies. The trade is pattern flexibility: a rotary punch is built for one pattern at one pitch, so it suits long runs of a standard column. Both architectures sit on the same Обзор линии профилегибочного станка layout, and both are described in our станке для формовки вертикальных стоек .

Даже когда пробивка решена, линия не держит паспортный темп всю смену. Потери группируются у одних и тех же позиций на каждой линии колонн, которую мы запускаем.
| Источник потерь | Типичная доля смены | Источник данных |
|---|---|---|
| Цикл летучего отрезного устройства | 3 to 5% | Промежутки разгона штампа между резами |
| Обращение со стойками и укладка | 4 to 6% | Заготовки 9 м требуют направленного выхода и выравнивания |
| Смена рулона | 2 to 4% | В среднем два раза в смену, по 8-15 минут каждая |
| Переналадка под спецификацию и небольшие простои | 4 to 8% | Смена технологического режима в середине смены, отбор проб, контроль заусенцев |
Это 13-23 процента смены, которые не дают ничего. Такие потери это норма. Ненормально другое: предложение, которое их не учитывает, а затем обвиняет ваших операторов, когда первый месяц выдаёт 60 процентов обещанного выпуска.
Штабелер заслуживает отдельного предупреждения. Это самая дешёвая станция линии и самая частая причина потери темпа при работе со стойками длиной 9 метров, потому что приёмная сторона, которая не может принять, выровнять и убрать каждую деталь, заставляет оператора замедлять линию, не сообщая об этом никому. Выше 15 м/мин штабелер перестаёт быть вспомогательным узлом и становится реальным ограничением по выпуску: при 30 м/мин стойка длиной 9 метров подходит к выходу каждые 18 секунд, быстрее, чем большинство систем перемещения успевает убрать деталь.
Пользуйтесь формулой, которая работает: суточная выработка = эффективные минуты x скорость линии / длина колонны. Эффективные минуты это время смены минус смены рулона, переналадки и мелкие остановки. Одна смена, 8 часов до потерь:
| Класс скорости | Скорость линии | Колонн по 9 м в час на полном темпе | Стоек за 8-часовую смену при загрузке 75-80% |
|---|---|---|---|
| Гидравлическая штамповка | От 3 до 4 m/min | 20 to 27 | 120 to 170 |
| Пробивной пресс, групповая оснастка | от 10 до 15 м/мин | 67 to 100 | 400 to 600 |
| Пробивка при профилегибочной формовке | 30 м/мин и выше | 200 и выше | Ограничение по штабелеру, 1.5-2.5x от выработки пресса |
Третью строку читайте как предостережение, а не как обещание. Две смены увеличивают число стоек примерно в 1.8 раза, потому что смена рулонов и проверка матриц занимают большую долю в уплотнённом графике.
Годовой выпуск равен скорости, умноженной на доступное время, и смена размера напрямую отнимает доступное время. Линия со скоростью 15 м/мин, которой нужны 6 часов для перехода со стоек 3 дюйма на стойки 4 дюйма, даёт меньше стоек в год, чем линия со скоростью 10 м/мин, меняющая размер за 40 минут.
Современные серволинии трактуют ширину и толщину как значения рецепта. Регулировка роликов моторизована, шаг пробивки это запись программы, а длина реза это уставка. На платформе многопрофильной линии upright-колонн полная смена спецификации занимает 2–3 часа вместе с проверкой первой детали, против 6–8 часов на старых конструкциях с винтовой регулировкой.
Rotary punching tooling swaps remain the slowest part of the job, which is the hidden cost of the fastest class. A mixed-market factory should price pattern changeover before it prices the 30 m/min, because a press line with changeable cluster dies will out-produce the faster machine on a mixed order book. Buying a higher upright roll forming machine speed does not fix a slow changeover, and the capability and cost trade shows up in our цена профилегибочной машины .
Марка стали двигает вас внутри класса, а не между классами. Переход с 340 МПа на 550 МПа меняет пружинение, поэтому зазоры роликов нужно подстраивать, и темп формовки обычно падает: гидравлическая линия на 4 м/мин при 2,0 мм идёт ближе к 3 на 4,0 мм, прессовая линия сползает с 15 к 10, а линия роликовой пробивки теряет пропорционально меньше. Марки за этими цифрами определены в ASTM A1011 для горячекатаного листа.
Заявления о скорости это наименее стандартизированное утверждение в этой отрасли, поэтому проверка это ваша задача. Три проверки, по убыванию ценности.
Спросите, к какому классу пробивки относится указанная скорость, и отклоняйте ответ, который описывает профилегибочный стан вместо пробивной секции.
Спросите число отверстий за ход по вашему чертежу, при вашей толщине, с обеих сторон. Поставщик, который не может ответить по данным своей машины, раньше не делал ваш продукт. Схема также должна отвечать требованиям к соединителям ANSI MH16.1, которую ведёт Rack Manufacturers Institute, поэтому спросите, как их оснастка соотносится с этим стандартом.
Спросите, сколько линия выработала в прошлом месяце у заказчика с похожим набором продукции, и потребуйте видео непрерывного производства с видимым таймкодом и указанной длиной детали. 30-секундный ролик с вращающимся станом ничего не доказывает.
Speed without tolerance is scrap at velocity, and the профилегибочной машины для паллетных стеллажей family shows how tight the tolerances between rack components really are. The European rack design code EN 15512 sets the pitch and fit requirements your customers in that market will test against.


A roll forming machine price ranges from 20,000 for a basic stud and...
Читать далее

Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Читать далее
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Читать далее
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



