Dirección
No 1, Yd Road, Distrito de Huishan, Ciudad de Wuxi, Jiangsu. 214183
Horario de trabajo
Lunes a viernes: 9AM - 5PM
Sábado: 9AM - 4PM
Dirección
No 1, Yd Road, Distrito de Huishan, Ciudad de Wuxi, Jiangsu. 214183
Horario de trabajo
Lunes a viernes: 9AM - 5PM
Sábado: 9AM - 4PM
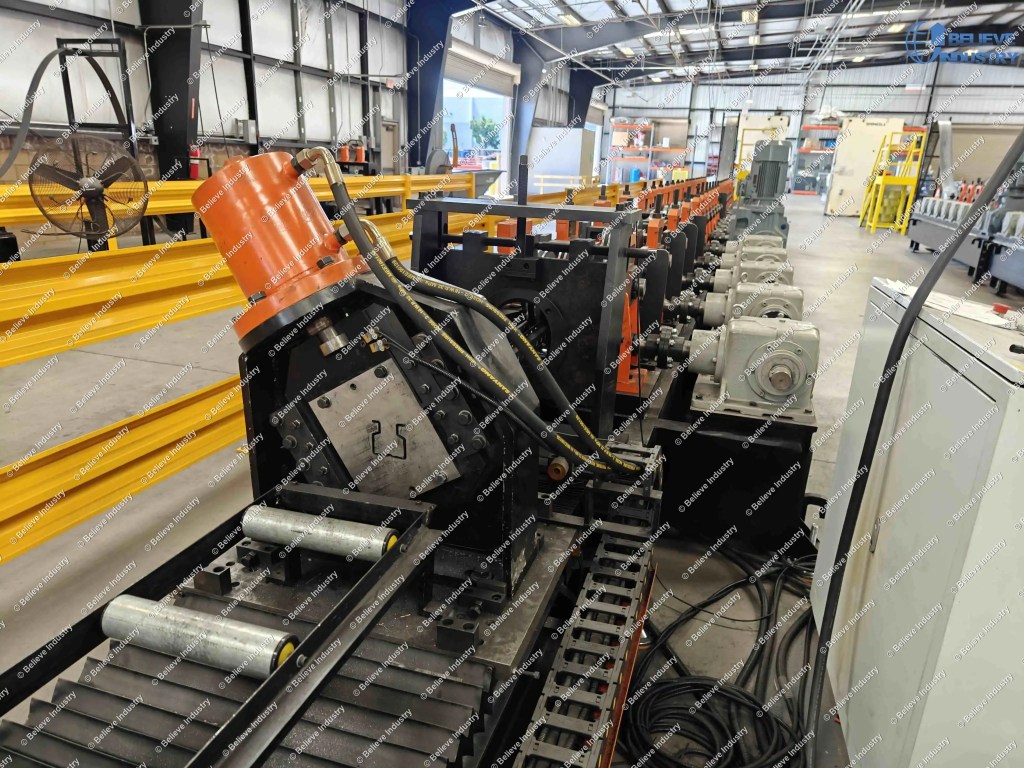
La velocidad de la máquina perfiladora de montantes es la velocidad de línea de la columna terminada, en metros por minuto, a la que una línea alimentada por bobina conforma, punzona y corta montantes de estanterías de palés, y es la cifra más mal citada en la venta de equipos de estanterías. Los folletos imprimen 25 o 30 m/min mientras que las líneas instaladas funcionan entre 3 y 30 m/min, y una sola decisión explica esa diferencia: cómo se perforan los orificios. Resuelta esa decisión, la velocidad de la máquina perfiladora de montantes casi no tiene relación con la laminadora de conformación.
Respuesta breve: rack column lines come in three speed classes, and the punching method decides which one you buy. Hydraulic punching runs 3 to 4 m/min. A mechanical punch press with clustered dies runs 10 to 15 m/min. Roll punching, where rotary dies punch continuously as the strip travels, runs 30 m/min and above. Gauge and hole density move you within a class, not between classes.
Establezca primero la clase, porque todas las demás cifras de la cotización dependen de ella.
| Clase de punzonado | Velocidad de línea habitual | Método de perforación | Mejor uso |
|---|---|---|---|
| Punzonado hidráulico | De 3 a 4 m/min | Punzonado hidráulico simple, la banda se pausa o se ralentiza en cada golpe | Volumen bajo, calibre grueso, presupuesto ajustado |
| Prensa de punzonado mecánica | 10 a 15 m/min | Prensa de volante con matrices agrupadas, 4 a 8 agujeros por golpe | La línea habitual de fábrica de racks |
| Punzonado por rodillo (rotativo) | 30 m/min y más | Los troqueles rotativos perforan de forma continua, sin detener la banda | Alto volumen, tiradas largas, un solo patrón de orificios |
Lea esa tabla como una jerarquía de movimiento, no de calidad. Un punzón hidráulico detiene la banda en cada golpe, una prensa con utillaje agrupado punzona varios agujeros por golpe, y solo un punzón rotativo mantiene la banda en movimiento. Por eso las cotizaciones a 12 m/min y a 30 m/min pueden describir dos máquinas honestas y aun así no ser comparables.

La cuenta es rápida. Con un paso de lágrima de 2 pulgadas y las dos caras punzonadas, cada metro de columna lleva unos 39 agujeros. Multiplique por la velocidad de línea y obtendrá los agujeros por minuto que el sistema de punzonado debe entregar.
| Clase de velocidad | Velocidad de línea | Orificios por minuto requeridos, en ambas caras | Cómo se consigue |
|---|---|---|---|
| Punzonado hidráulico | De 3 a 4 m/min | 118 a 158 | Punzonado de un solo golpe, la banda se ralentiza o se detiene en cada impacto |
| Prensa de punzonado | 10 a 15 m/min | 394 a 591 | Matrices agrupadas, 4 a 8 agujeros por golpe, 55 a 70 golpes por minuto |
| Punzonado por rodillo | 30 m/min y más | 1,180 y superior | Los troqueles rotativos perforan de forma continua, la banda nunca se detiene |
Esa fila intermedia es donde vive la mayoría de las fábricas de estanterías y donde más se equivocan las cotizaciones. Una prensa con matrices de un solo agujero no puede dar 472 agujeros por minuto a ninguna cadencia razonable, así que la línea cae al ritmo de la clase hidráulica. La misma prensa con utillaje agrupado de 8 agujeros solo necesita 59 golpes por minuto para mantener 12 m/min. Prensa idéntica, tonelaje idéntico, cuatro veces la velocidad, y la oferta puede no decir qué utillaje incluye.
Double sided punching compounds the effect by halving the strokes per column. On a Máquina formadora de rollos para estanterías de palés con forma de lágrima built for 2 inch pitch this is standard, and it is what makes 10 to 15 m/min realistic rather than theoretical.
Roll punching removes the stop entirely, the only mechanism that reaches 1,180 holes per minute without stalling or breaking dies. The trade is pattern flexibility: a rotary punch is built for one pattern at one pitch, so it suits long runs of a standard column. Both architectures sit on the same línea de máquinas perfiladoras layout, and both are described in our máquina formadora de estanterías de palés .

Incluso con el punzonado resuelto, la línea no mantiene el ritmo de placa toda la jornada. Las pérdidas se agrupan en las mismas estaciones en cada línea de columnas que ponemos en marcha.
| Fuente de pérdida | Cuota típica del turno | De dónde viene |
|---|---|---|
| Ciclo de corte volante | 3 to 5% | Huecos de aceleración del troquel entre cortes |
| Manipulación de columnas y apilado | 4 to 6% | Las piezas de 9 m necesitan salida guiada y alineación |
| Cambio de bobina | 2 to 4% | Dos veces por turno en promedio, de 8 a 15 min cada una |
| Cambio de formato por especificación y paradas menores | 4 to 8% | Cambio de receta a mitad de turno, muestreo, control de rebabas |
Eso es del 13 al 23 por ciento del turno sin producir nada. La pérdida es normal. Lo que no es normal es una cotización que la ignora y luego culpa a sus operadores cuando el primer mes entrega el 60 por ciento de la producción prometida.
El apilador merece su propia advertencia. Es la estación más barata de la línea y la causa más común de pérdida de ritmo en columnas de 9 metros, porque una salida que no puede recibir, alinear y evacuar cada pieza obliga al operario a ralentizar la línea sin avisar a nadie. Por encima de 15 m/min el apilador deja de ser un accesorio y se convierte en el verdadero límite de producción: a 30 m/min una columna de 9 metros llega a la salida cada 18 segundos, más rápido de lo que la mayoría de los sistemas de manipulación puede evacuar una pieza.
Use la fórmula que se sostiene: producción diaria = minutos efectivos x velocidad de línea / longitud de columna. Los minutos efectivos son el tiempo de turno menos cambios de bobina, cambios de formato y paradas menores. Un turno, 8 horas antes de pérdidas:
| Clase de velocidad | Velocidad de línea | Columnas de 9 m por hora a ritmo pleno | Columnas por turno de 8h con una disponibilidad del 75 al 80% |
|---|---|---|---|
| Punzonado hidráulico | De 3 a 4 m/min | 20 to 27 | 120 to 170 |
| Prensa de punzonar, utillaje agrupado | 10 a 15 m/min | 67 to 100 | 400 to 600 |
| Punzonado por rodillo | 30 m/min y más | 200 y superior | Limitado por el apilador, de 1.5 a 2.5 veces la producción de la prensa |
Lea la tercera fila como una advertencia, no como una promesa. Dos turnos multiplican el número de columnas por aproximadamente 1.8, porque los cambios de bobina y las comprobaciones de troqueles ocupan una parte mayor de un horario comprimido.
La producción anual es la velocidad multiplicada por el tiempo disponible, y el cambio de formato ataca el tiempo disponible de forma directa. Una línea nominal de 15 m/min que necesita 6 horas para pasar de columnas de 3 pulgadas a columnas de 4 pulgadas produce menos columnas al año que una línea de 10 m/min que cambia de formato en 40 minutos.
Las líneas servo modernas tratan el ancho y el espesor como valores de receta. El ajuste de rodillos es motorizado, el paso de punzonado es una entrada de programa y la longitud de corte es un punto de consigna. En la plataforma de línea de columnas upright multi-especificación, un cambio completo de especificación lleva de 2 a 3 horas incluida la verificación de la primera pieza, frente a 6 a 8 horas en diseños antiguos con ajuste por tornillo.
Rotary punching tooling swaps remain the slowest part of the job, which is the hidden cost of the fastest class. A mixed-market factory should price pattern changeover before it prices the 30 m/min, because a press line with changeable cluster dies will out-produce the faster machine on a mixed order book. Buying a higher upright roll forming machine speed does not fix a slow changeover, and the capability and cost trade shows up in our precio de la máquina perfiladora de rodillos .
El grado de acero le mueve dentro de una clase, no entre clases. Pasar de 340 MPa a 550 MPa cambia el retorno elástico, así que las holguras de rodillo necesitan ajuste y el ritmo de conformado suele bajar: una línea hidráulica a 4 m/min en 2,0 mm va más cerca de 3 en 4,0 mm, una línea de prensa baja de 15 hacia 10, y una línea de punzonado rotativo pierde proporcionalmente menos. Los grados detrás de esas cifras están definidos en ASTM A1011 para chapa laminada en caliente.
Las velocidades nominales son la afirmación menos normalizada de esta industria, así que la verificación le corresponde a usted. Tres comprobaciones, ordenadas por valor.
Pregunte a qué clase de punzonado se refiere la velocidad cotizada y rechace una respuesta que describa la laminadora de conformación en lugar de la estación de punzonado.
Pida el número de agujeros por golpe para su plano, con su espesor, en ambas caras. Un proveedor que no puede responder con los datos de su máquina no ha fabricado antes su producto. El patrón también debe cumplir los requisitos de conectores de ANSI MH16.1, mantenido por el Rack Manufacturers Institute, así que pregunte cómo se corresponde su utillaje con esa norma.
Pregunte qué produjo la línea el mes pasado en un cliente con una mezcla similar y exija un video de producción continua con el código de tiempo visible y la longitud de pieza indicada. Un clip de 30 segundos de la laminadora girando no prueba nada.
Speed without tolerance is scrap at velocity, and the máquina perfiladora de estanterías para palets family shows how tight the tolerances between rack components really are. The European rack design code EN 15512 sets the pitch and fit requirements your customers in that market will test against.


Two Cable Tray Roll Forming Machines Ready to Ship to...
Leer más

A roll forming machine price ranges from 20,000 for a basic stud and...
Leer más
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Leer más
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Leer más English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



