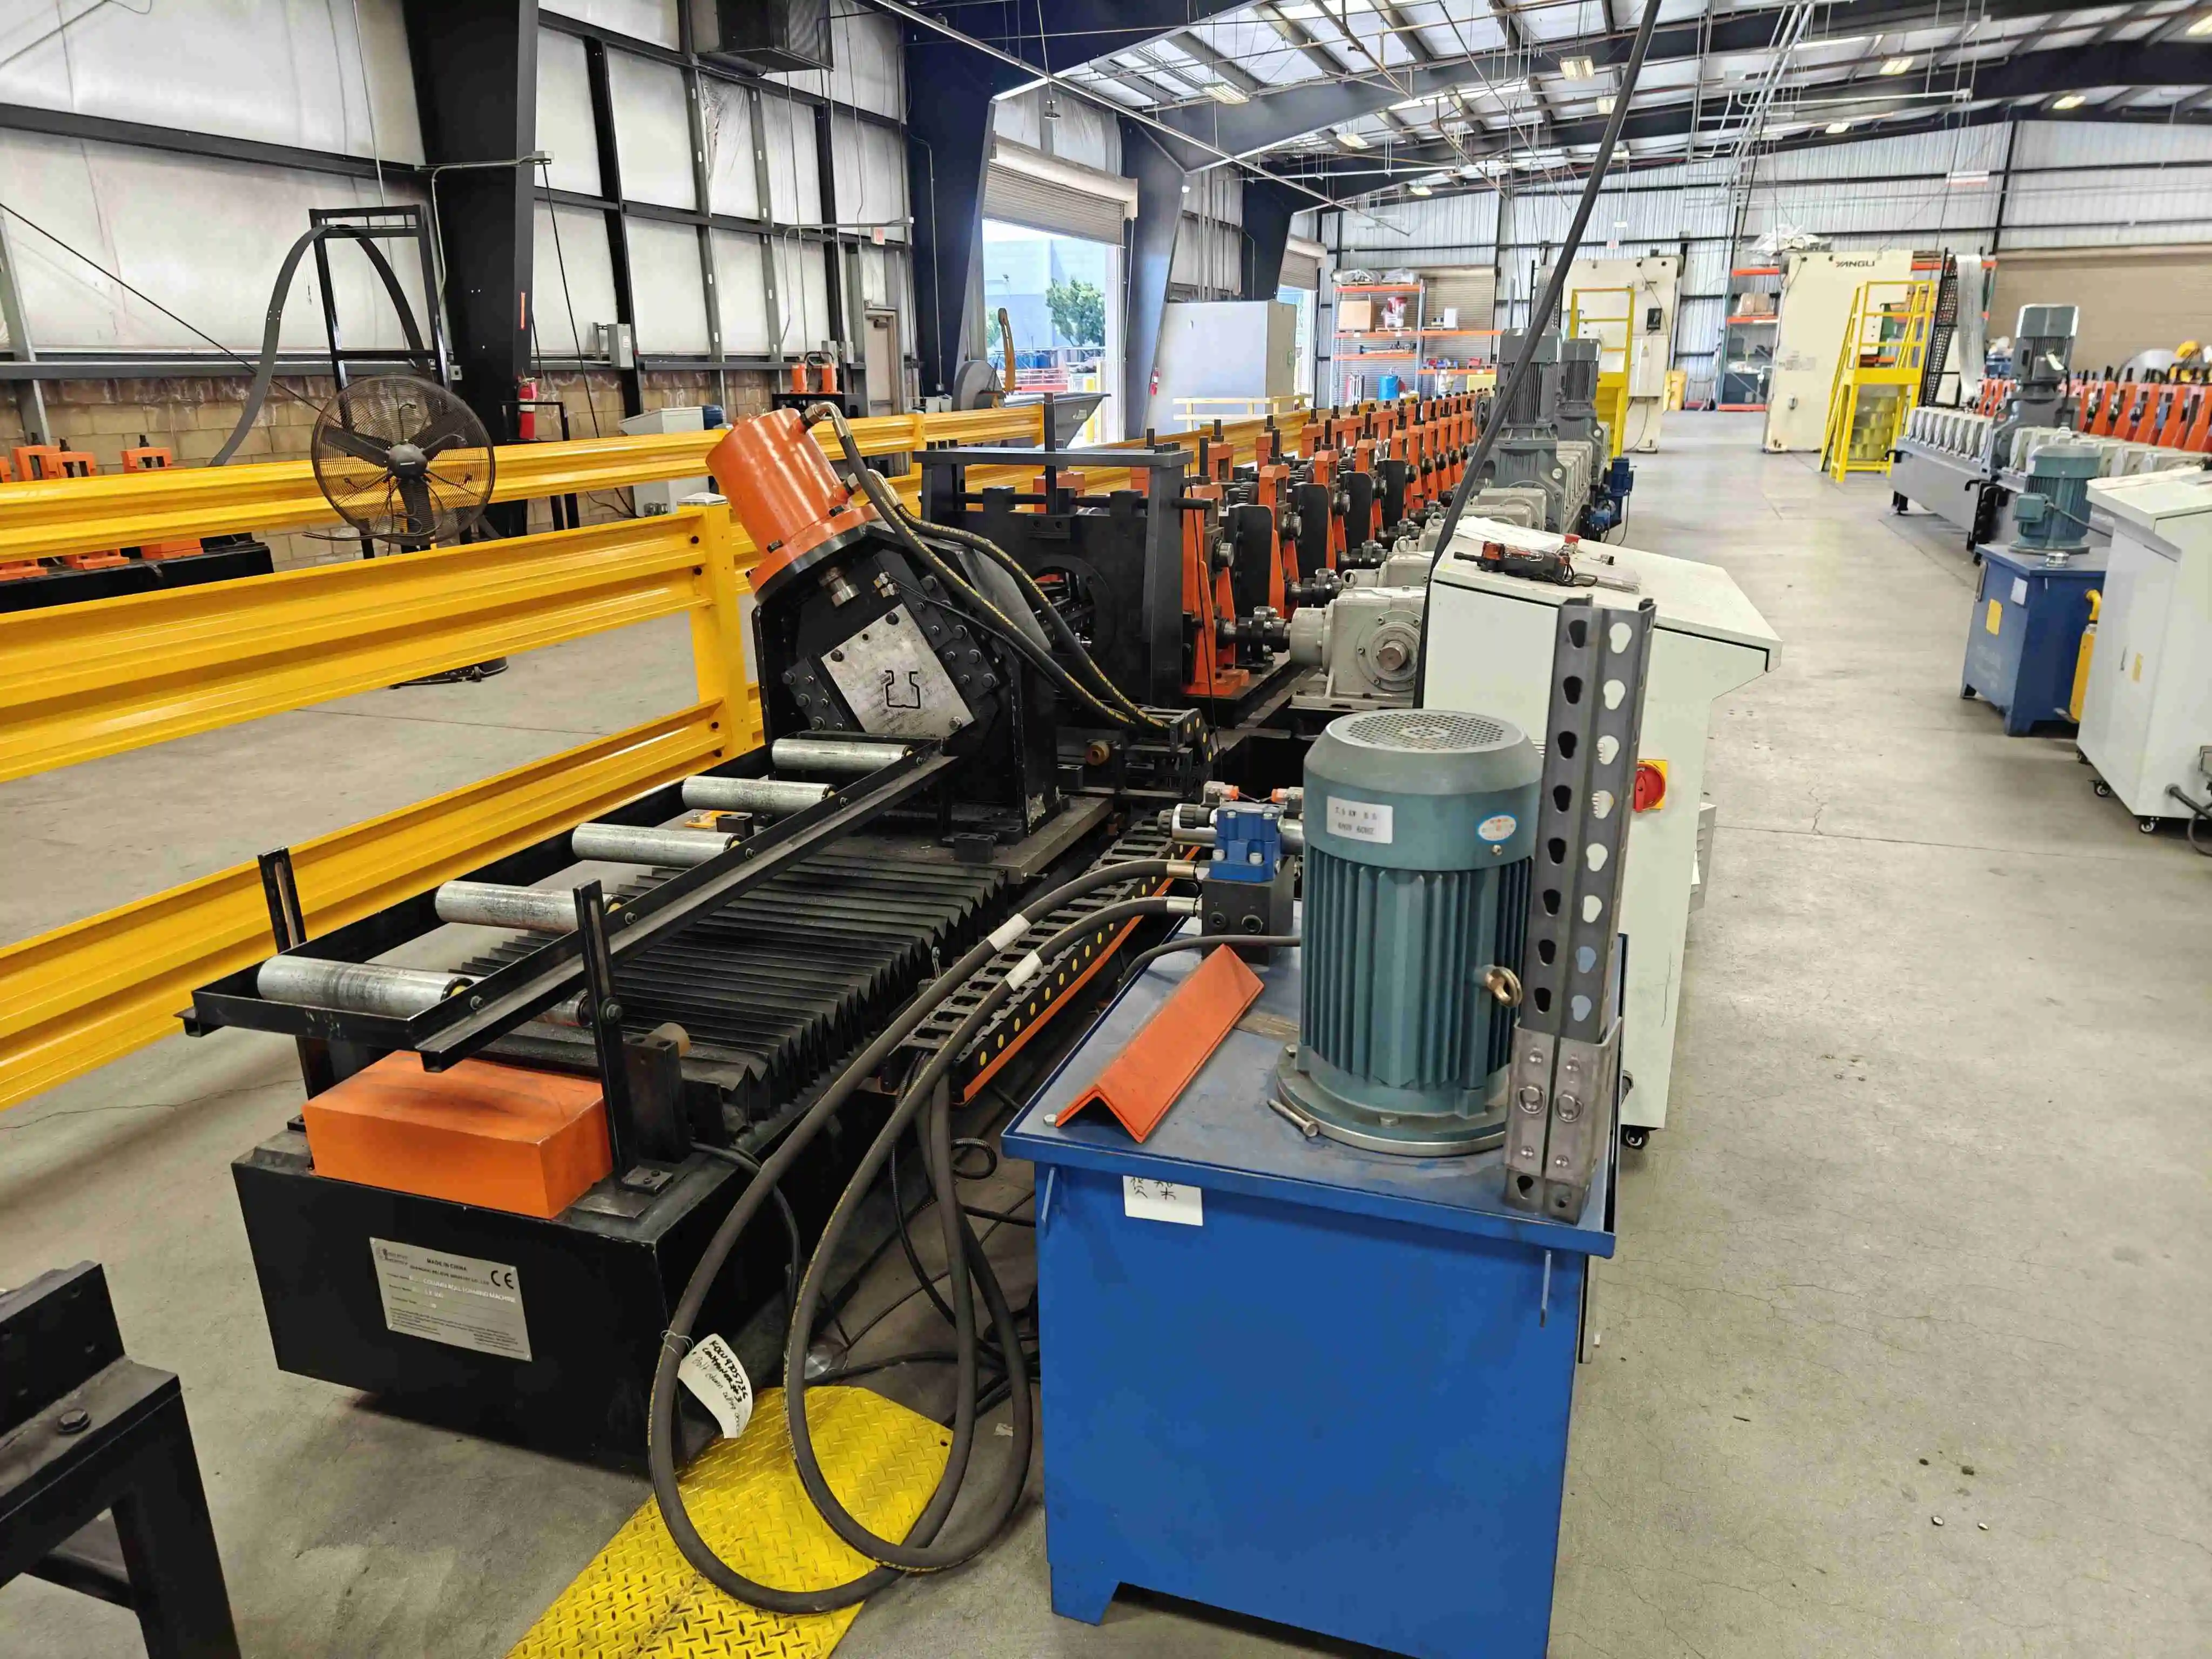
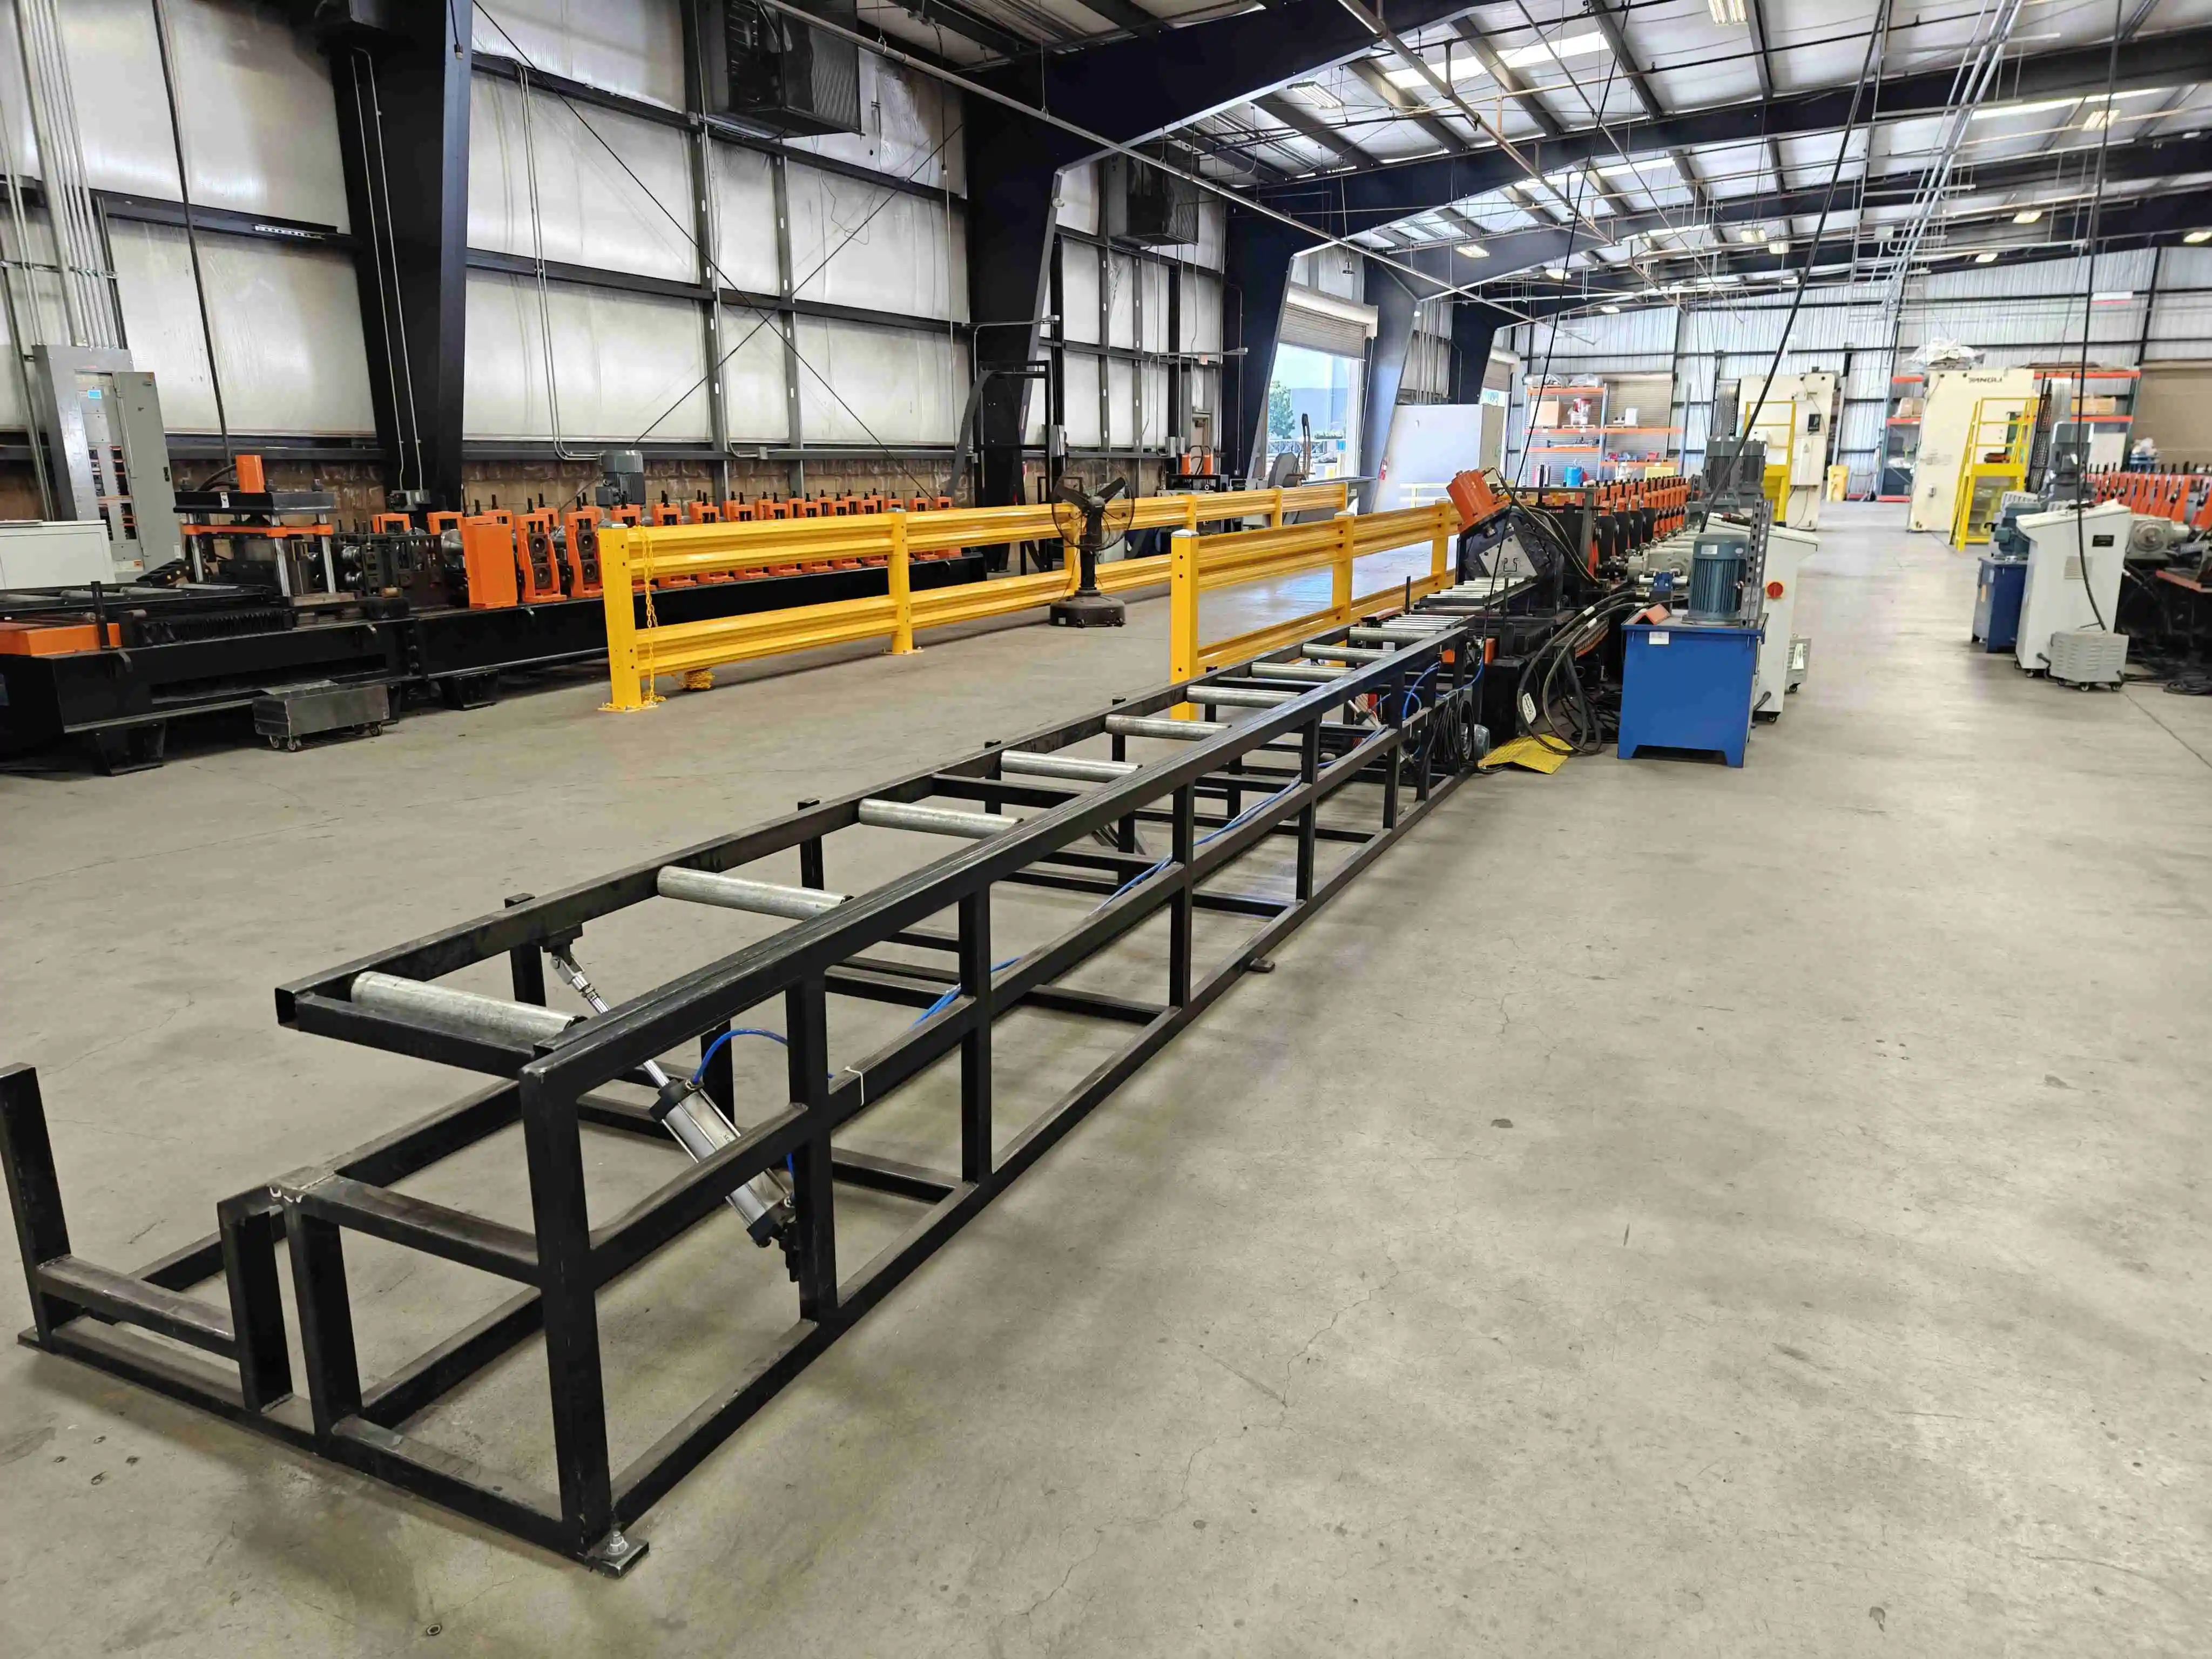
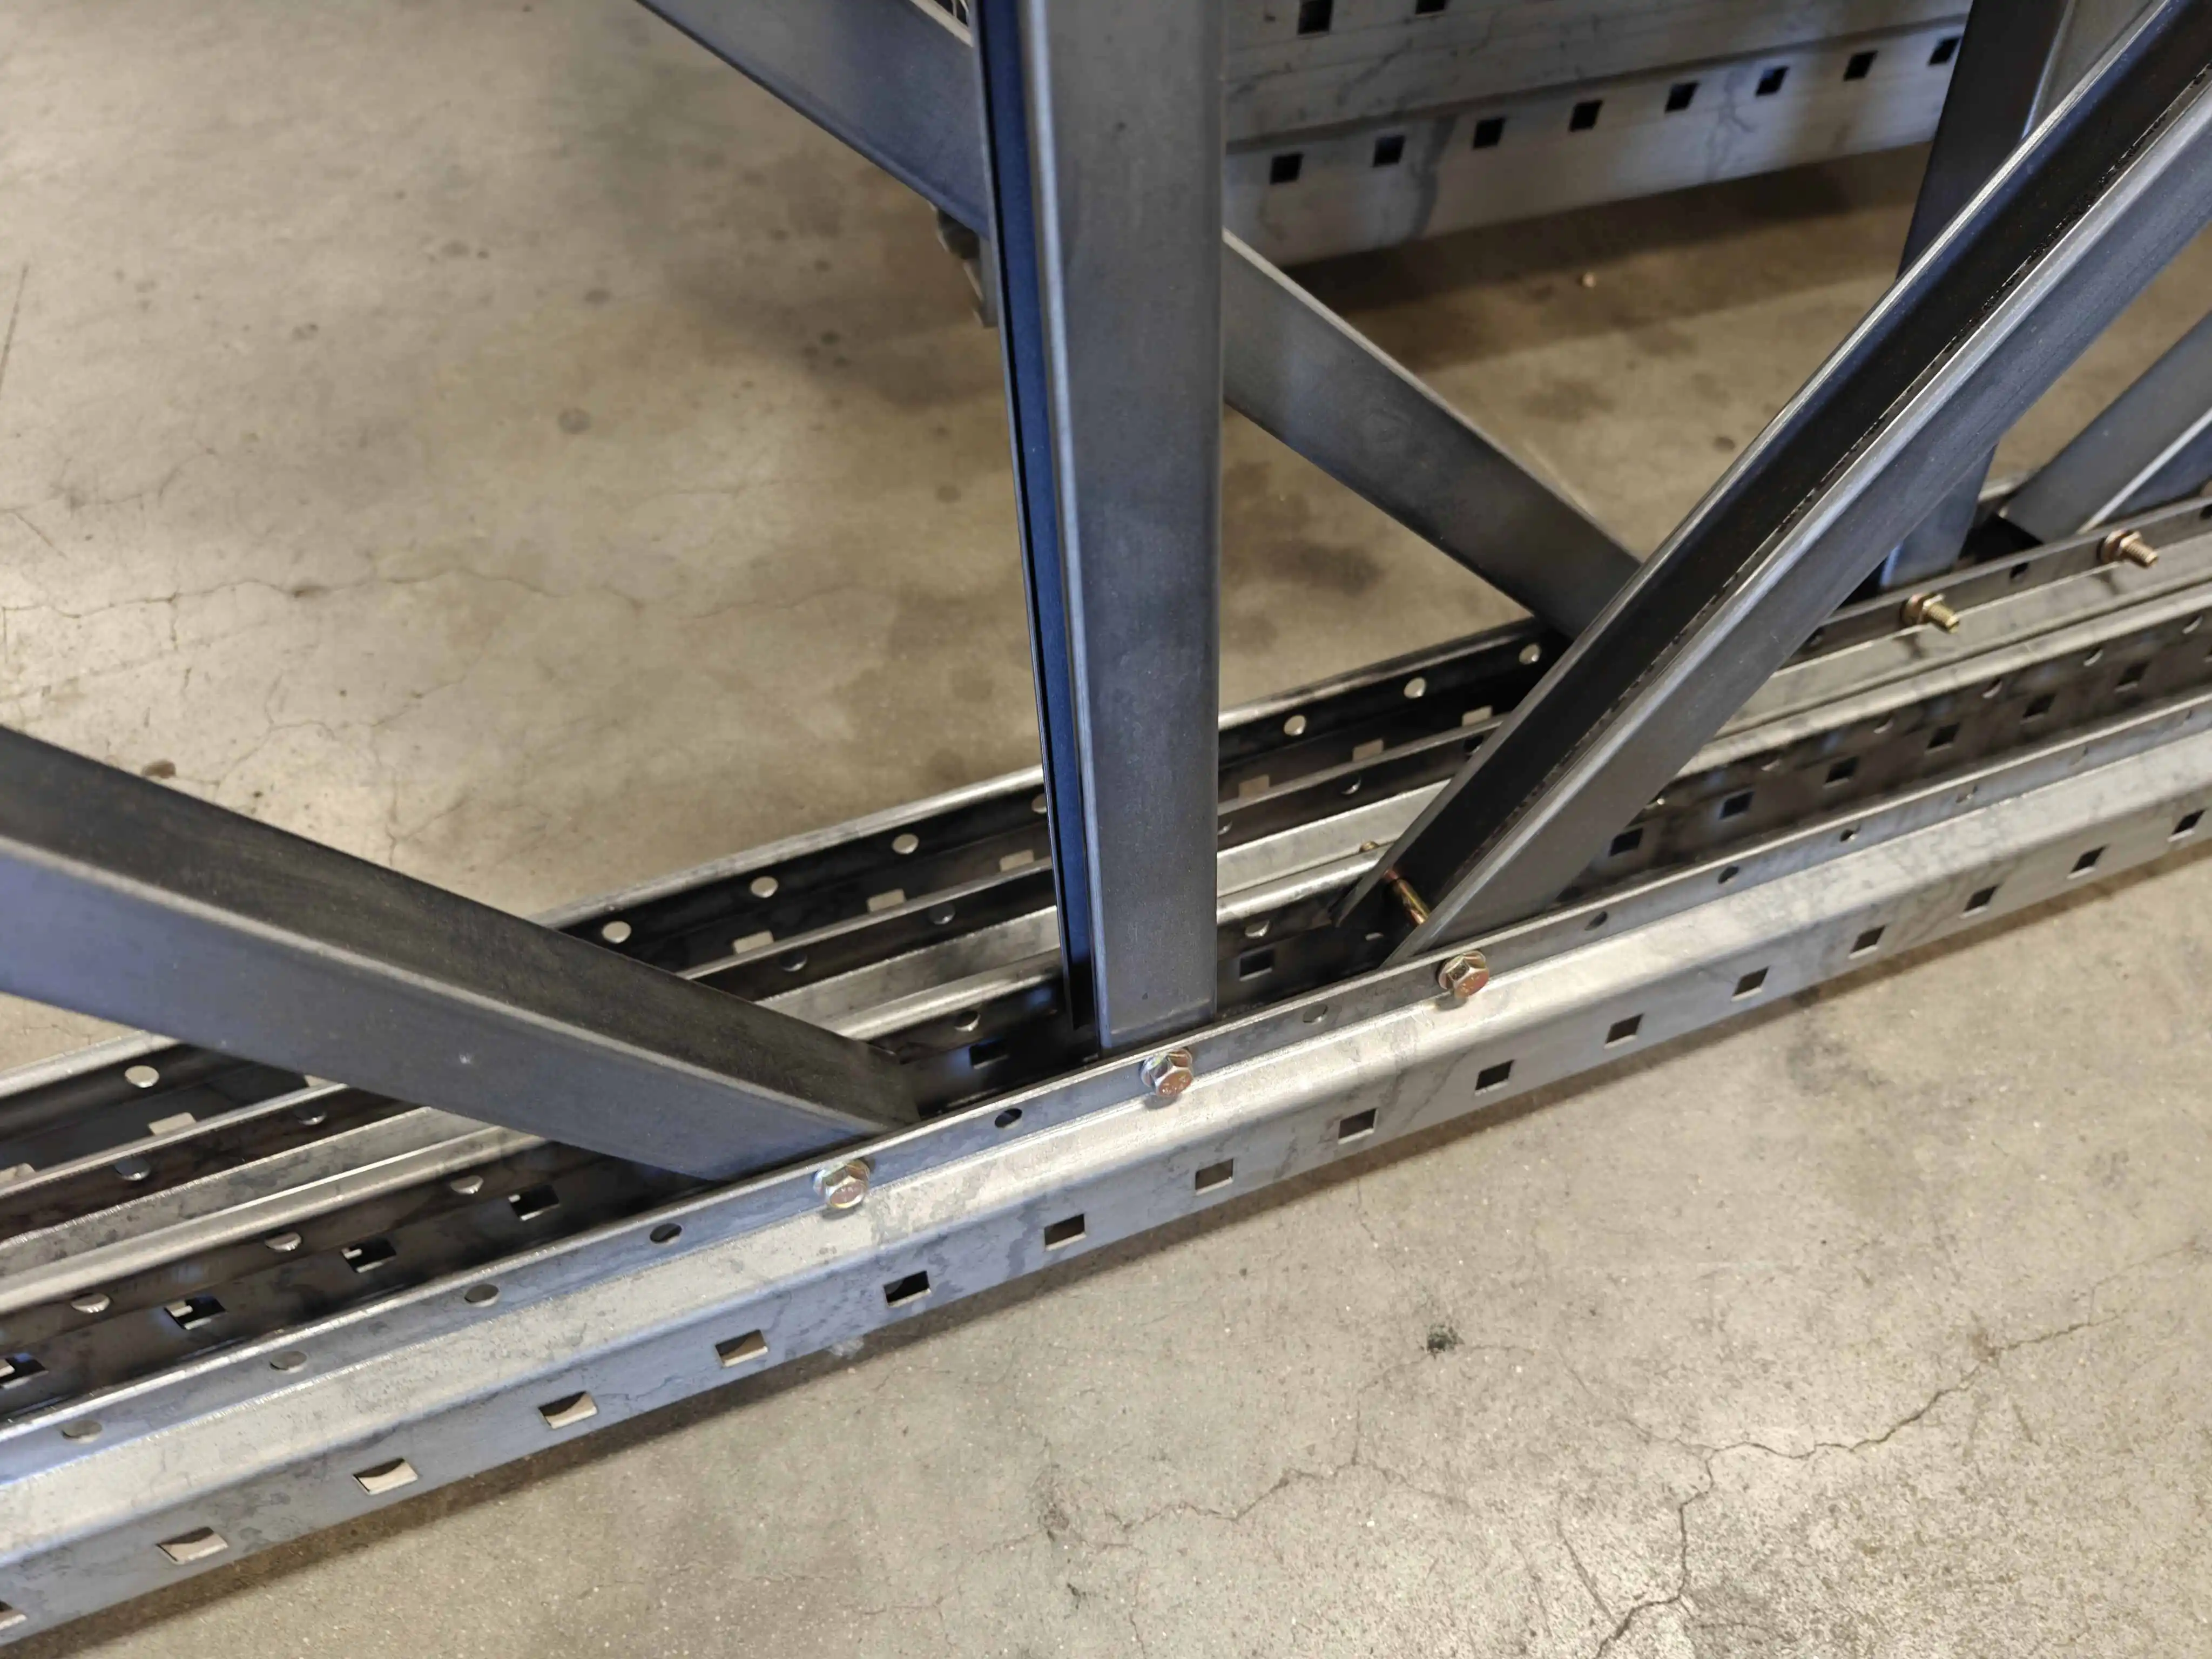
Inicio / Máquina perfiladora / Máquina perfiladora de racks porta-palés / máquina de roll forming de montantes de estantería

máquina de roll forming de montantes de estantería

Respuesta breve: una máquina formadora de rollos de bastidor vertical convierte bobina de acero en montantes de estantería para palets en una sola pasada. Desbobina y nivela el fleje, punzona el patrón de agujeros del conector mientras el fleje sigue plano, conforma el perfil C, L u Omega en 20 castilletes y corta a medida con cizalla volante. Beli RollForming fabrica máquinas formadoras de rollos de bastidor vertical para bobina de 2,0 a 3,5 mm, configuradas para el patrón de agujeros y la alimentación eléctrica de su mercado.

Dos decisiones determinan si una máquina formadora de rollos de bastidor vertical gana dinero. Dónde se punzonan los agujeros y cuánto tarda un cambio de ancho. Esas dos respuestas fijan el precio, la producción por turno y el nivel de habilidad que necesita su operario.

Esta página cubre las cuatro rutas de punzonado, la ficha técnica completa, los patrones de agujeros por mercado, la producción real por turno y las bandas de precio que hay detrás de una cotización. Si aún está eligiendo sistema de agujeros, la comparativa entre gota de agua y bocallave lleva esa pregunta un paso más allá.

Envíe el plano y reciba una configuración. Comparta el plano de su perfil de montante (DWG, DXF o PDF), el volumen por turno y el mercado de destino. Respondemos en 24 horas con una recomendación de punzonado, un layout de máquina y una banda de precio indicativa.

Solicitar cotización

Qué hace una máquina formadora de rollos de bastidor vertical

El montante, también llamado columna o poste, es el elemento vertical de un bastidor de estantería para palets. Dos montantes más arriostramiento forman un bastidor, y los bastidores soportan toda la carga del almacén. La máquina formadora de rollos que los produce ejecuta seis pasos en un orden fijo.

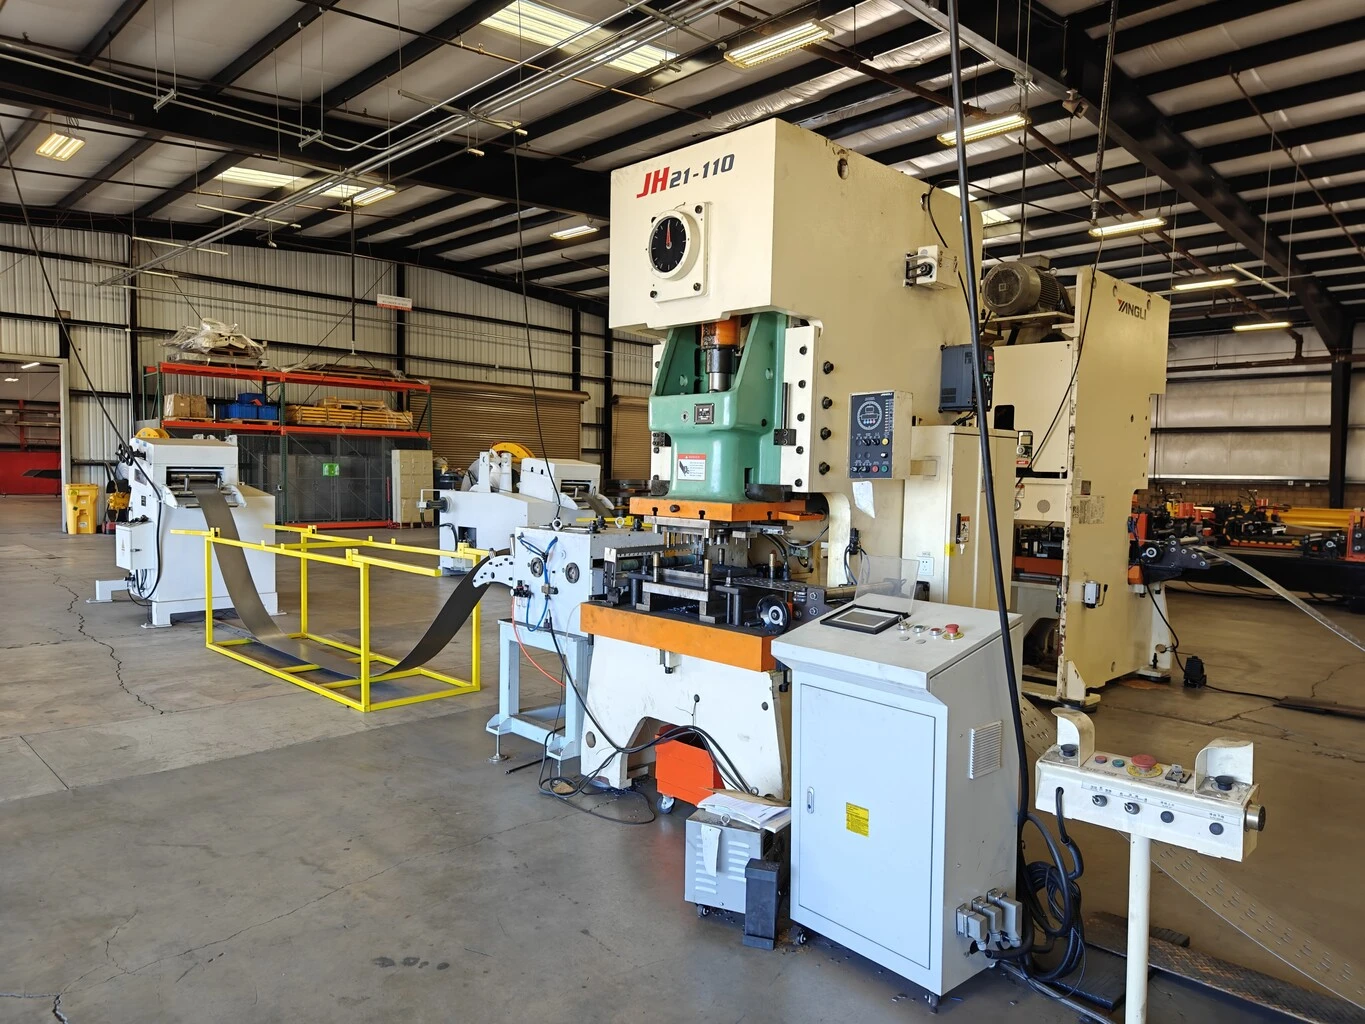
  1. Desbobinado y nivelado. Una bobina de fleje laminado en caliente o galvanizado se abre y se aplana en una niveladora de 7 rodillos, de modo que el fleje entra en la máquina formadora de rollos sin memoria elástica.
  2. Alimentación servo. Un alimentador servo NC indexa el fleje hacia el punzón. La longitud de avance se ajusta en la pantalla táctil y se mantiene en unos 0,25 mm de golpe a golpe.
  3. Punzonado. Los agujeros de conector, de arriostramiento y de anclaje se punzonan con el fleje plano. Punzonar en plano es lo que hace posible un paso exacto.
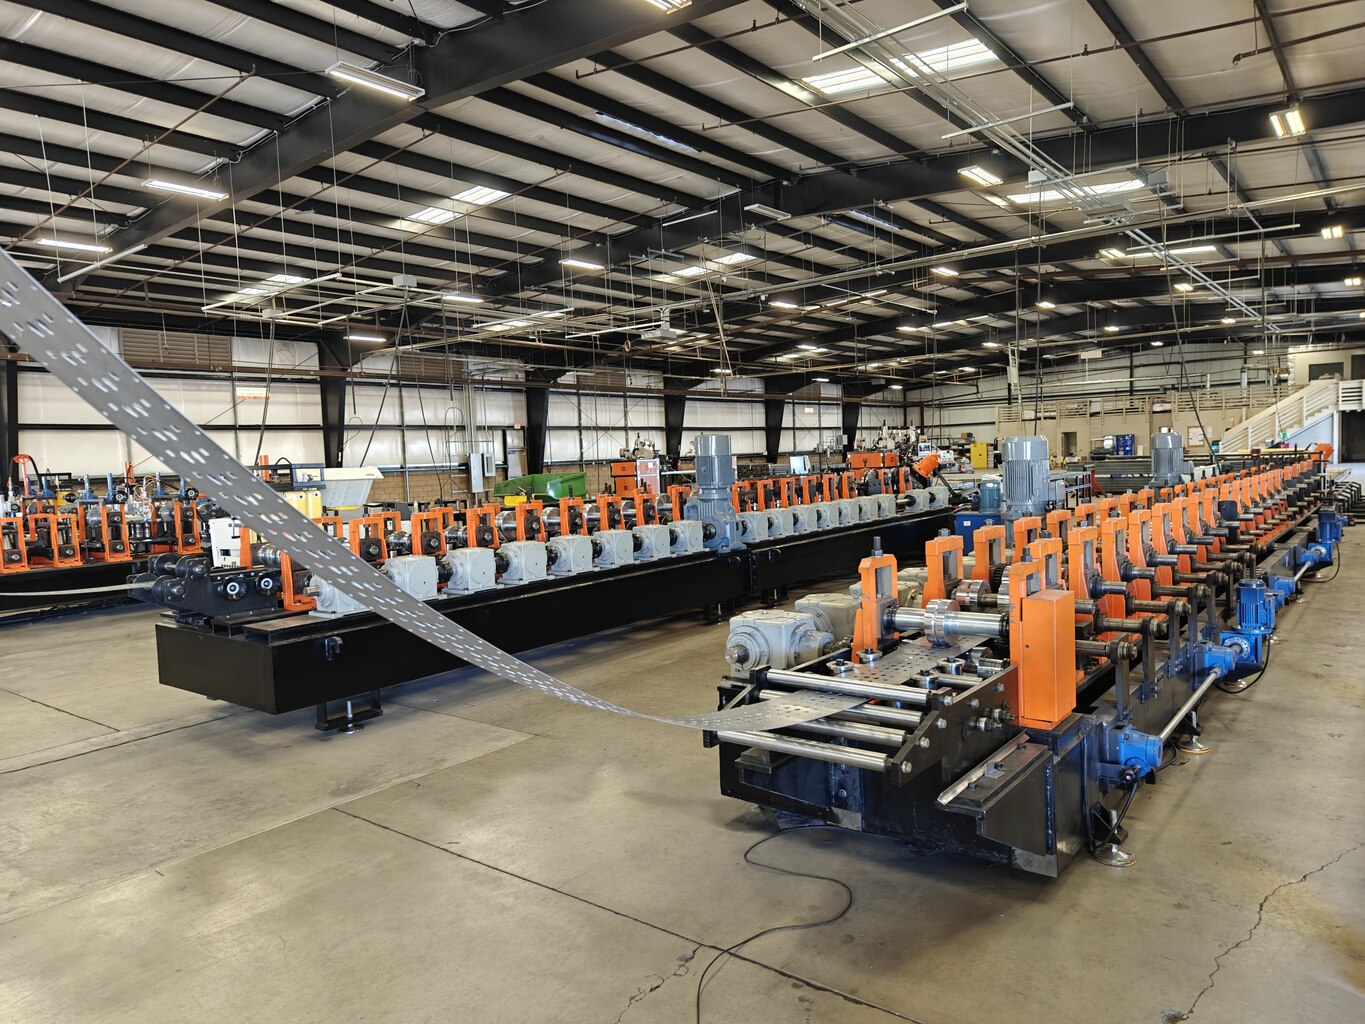
  4. Conformado. Veinte castilletes de fundición curvan el fleje hasta el perfil en L, C u Omega, con rodillos laterales que controlan los labios de retorno.
  5. Corte volante. Una cizalla hidráulica viaja con el fleje y corta a medida sin detener la línea. El material de cuchilla es CR12MOV con HRC 58 a 62.
  6. Mesa de salida. Los montantes acabados salen por una mesa de salida o un rack colector, listos para soldadura o para envío como columnas sueltas.

El orden importa. El punzonado va antes del conformado porque un perfil ya conformado no se puede volver a registrar con fiabilidad: una vez curvado el fleje, el patrón de agujeros no tiene superficie plana de referencia y el error acumulado de paso crece a lo largo de una columna de 9 metros. Punzonar en plano mantiene el error dentro de la tolerancia que exigen las normas de estanterías.

Perfiles de montante: secciones L, C y Omega

Una máquina formadora de rollos de bastidor vertical en una fábrica de estanterías cubre normalmente tres familias, y esas tres cubren casi todo el diseño del mercado. La sección decide la capacidad de carga, y la capacidad de carga decide qué espesor hay que correr.

  • Perfil L. Estantería ligera y racks de baja capacidad. Curvado simple, menos castilletes, el menor coste de utillaje.
  • Perfil C. El estándar del sector para almacenaje de capacidad media. Los labios de retorno rigidizan las alas y soportan el patrón de conector de viga.
  • Perfil Omega. Servicio pesado. La geometría plegada añade rigidez sin espesor extra, y así un montante Omega de 2,0 mm alcanza la carga de una sección C más gruesa.

Los anchos de cara de columna van de 3, 4 o 5 pulgadas (76, 102 y 127 mm). El espesor va de 2,0 a 3,5 mm según la clase de carga, y la misma línea suele cubrir un rango de anchos sin cambiar rodillos si pide ajuste automático.

upright rack drawings

El plano de arriba es la razón por la que la primera conversación es sobre perfiles y no sobre máquinas. Envíe el plano de su sección y la línea se construye alrededor de él.

Racking profile samples uprights step beams and C bracing

Dónde se punzonan los agujeros: cuatro rutas

La velocidad y la precisión del punzonado fijan su producción diaria, y todas las demás decisiones de la máquina formadora de rollos de bastidor vertical dependen de esta elección. Construimos cuatro rutas. Cada una responde de forma distinta a la misma pregunta: cuánto quiere pagar por velocidad.

1. Punzonado fuera de línea (proceso en dos etapas)

La bobina se punzona y se rebobina primero en una línea aparte. La bobina prepunzonada pasa después por el conformador por su cuenta, así que la línea de conformado nunca espera un ciclo de punzonado.

Es la única ruta sin techo de velocidad por punzonado. Corra el conformador a 20 o 30 m/min sea cual sea el patrón de agujeros. El precio a pagar es superficie de planta y capital para la segunda línea. La precisión llega a más menos 0,2 mm, el sistema admite fleje de 2,0 a 3,5 mm y un turno prepunzona normalmente 2 o 3 bobinas.

Punzonado fuera de línea

2. Alimentador servo en línea y punzón hidráulico (4 a 6 m/min)

El punzonado hidráulico da tonelaje para fleje grueso sin el coste de una prensa mecánica. El tiempo de ciclo hidráulico limita la velocidad de línea a unos 4 a 6 m/min.

Esta configuración encaja en material de 3,0 a 3,5 mm con volumen bajo o medio. Es la ruta de punzonado más barata que sigue admitiendo montantes de servicio pesado. Una unidad hidráulica de 80 a 160 toneladas detrás de un alimentador servo Yaskawa de 3 kW mantiene más menos 0,3 mm.

Perforado hidráulico

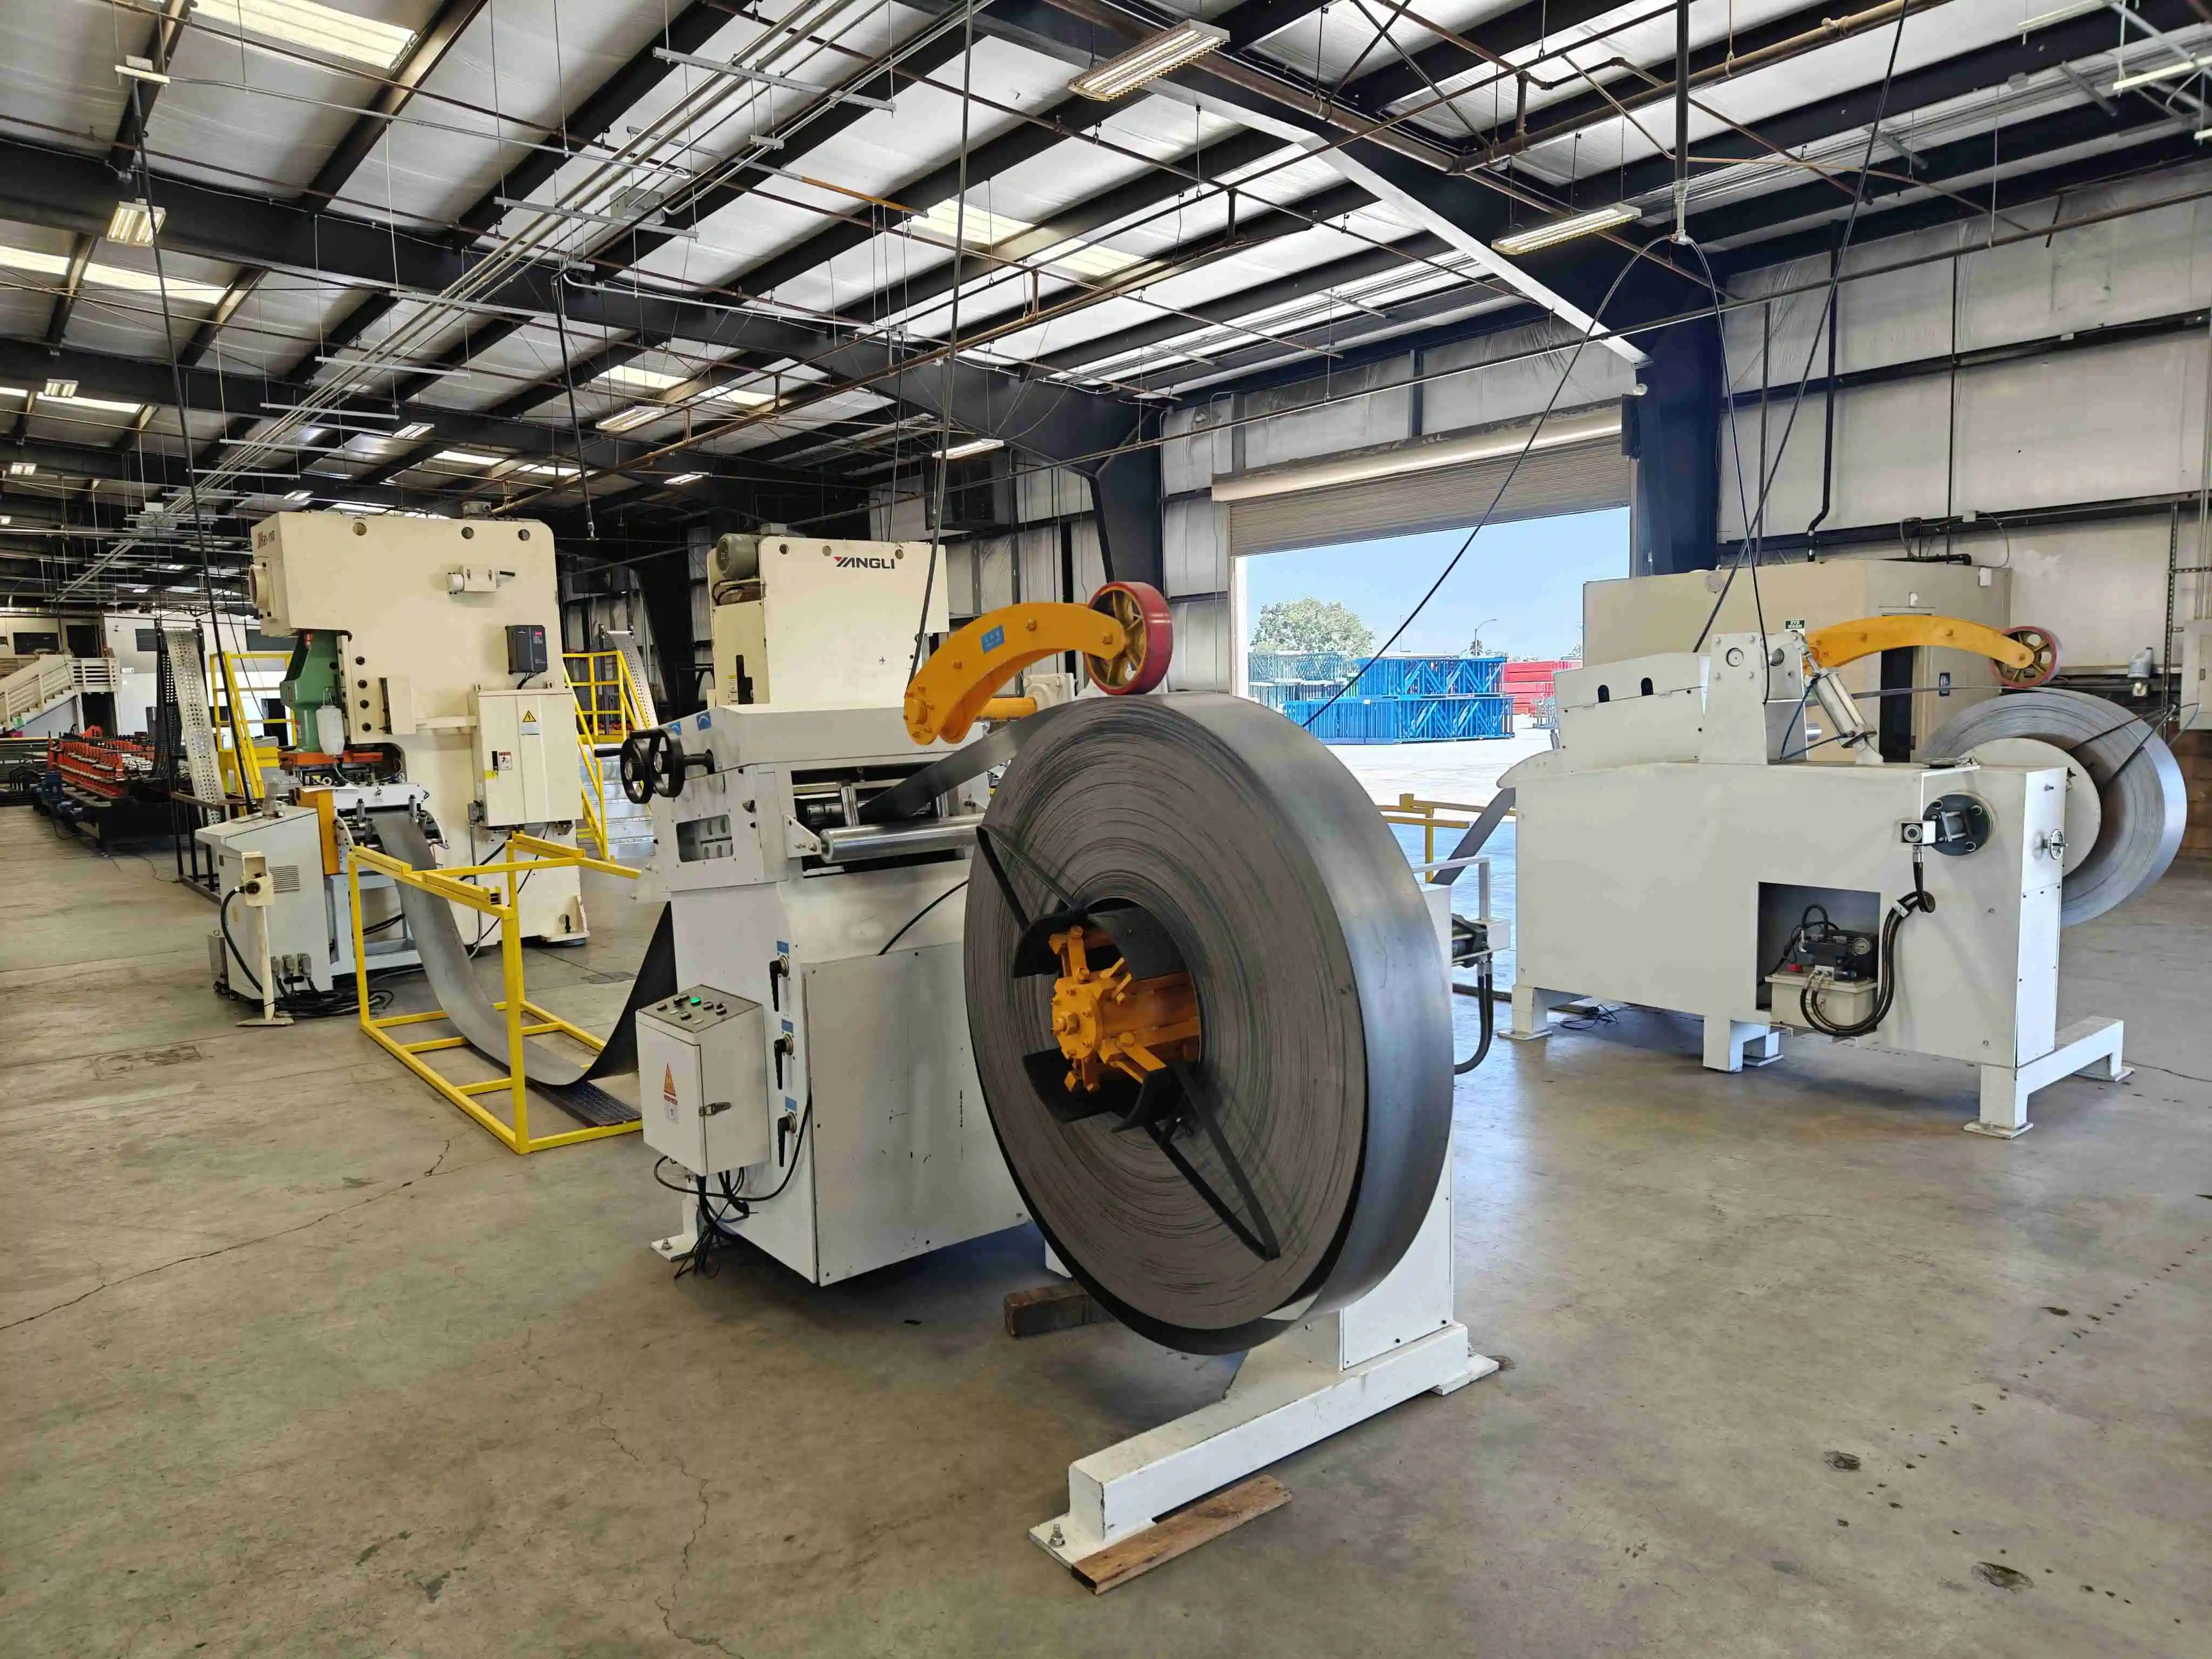
3. Alimentador servo en línea y prensa punzonadora (10 a 20 m/min)

Una prensa mecánica cicla más rápido que una unidad hidráulica. Con un alimentador servo bien ajustado la línea corre de forma constante a 10 o 20 m/min, que es el punto de equilibrio para la mayoría de compradores: más rápida que la hidráulica, más barata que la rotativa, y el utillaje lo atienden talleres de matrices locales en casi cualquier país.

La prensa APA-110 con matrices SKD11 de HRC 58 a 62 mantiene más menos 0,2 mm. El espesor máximo recomendado en esta ruta es 3,0 mm.

máquina de conformación por rodillo de perfiles en U

4. Punzonado rotativo en línea (30 a 50 m/min)

El punzonado rotativo usa matrices giratorias en lugar de un ciclo de prensa por golpe. No hay cuello de botella de ciclo, así que la velocidad de línea solo la limitan el conformador y el corte.

Es la ruta para volumen y para trabajo de exportación donde los contenedores salen con fecha. Mantenga el espesor de fleje en 2,5 mm o menos: por encima, la vida de la matriz y la calidad del agujero caen. El coste de utillaje es el más alto de las cuatro rutas, y cada nuevo patrón de agujeros necesita su propio juego de matrices rotativas. La Punzonado rotativo página cubre la geometría de la matriz.

rotary punching machine for strut channel production

Comparativa de métodos de punzonado

Método de perforado Velocidad de línea Precisión del orificio Espesor máximo Coste Elija cuando
Punzonado fuera de líneaSin límite, línea aparte±0,2 mm3,5 mmMáximoVolumen alto con patrones complejos
Hidráulico en líneaDe 4 a 6 m/min±0,3 mm3,5 mmMás bajoPresupuesto ajustado y material grueso
Prensa en línea10 a 20 m/min±0,2 mm3,0 mmMediaEquilibrio entre velocidad y coste
Rotativo en línea30 a 50 m/min±0,3 mm2,5 mmMáximoMáximo rendimiento, chapa fina

Un dato que nunca aparece en una cotización: el error acumulado de paso a lo largo de una columna completa. Pídalo a cada proveedor. El nuestro se queda por debajo de 1 mm en un montante de 9 metros, que es lo que mantiene niveladas las vigas cuando el bastidor mide 11 metros de alto.

Patrones de agujeros por mercado: EE. UU., Europa, Australia

En una máquina formadora de rollos de bastidor vertical el conector decide el agujero. Compre la matriz para el conector que su mercado ya vende, no al revés, porque los conectores son la única pieza del sistema que no se puede rediseñar por su cuenta.

Máquina perfiladora de columnas de rack vertical: sistemas de punzonado en lágrima frente a ojo de cerradura
Mercado Norma de diseño Forma del orificio Paso Prefijado en fabricación
EE. UU. y CanadáANSI MH16.1 (RMI)Gota de agua, asiento de 33 mm2 in, 50,8 mmPaso de 50,8 mm, ambas caras, 480 V 60 Hz
EuropaEN 15512Bocallave o diamante50 mmPaso de 50 mm, 380 a 415 V 50 Hz, fabricación CE
Australia y Nueva ZelandaAS 4084Bocallave o ranura50 mmPaso de 50 mm, 415 V 50 Hz, aceros AS
Golfo y licitacionesEspecificación de proyectoMixtoSegún pliegoPaso leído del plano de licitación antes de cortar la matriz

La mayoría de las líneas que cotizamos acaban en gota de agua, porque la estantería norteamericana y las licitaciones del Golfo mantienen la línea ocupada y la cadena de conectores en esos mercados es amplia. Merece la pena leer las normas que hay detrás de la tabla antes de su primera licitación: MHI y el Rack Manufacturers Institute publican ANSI MH16.1, y Standards Australia mantiene AS 4084.

El punzonado a dos caras es estándar en nuestras líneas de estantería. La cara frontal lleva el patrón de conector de viga, la trasera lleva agujeros de arriostramiento y anclaje, y punzonar ambas en una pasada mantiene los dos patrones registrados entre sí. Un punzón de una cara con volteo no puede garantizarlo.

Cambio de formato: ajuste manual o automático

Los perfiles de bastidor vertical no son de una sola medida, y una máquina formadora de rollos de bastidor vertical tiene que cambiar sin perder un día. La estantería australiana usa un paso de agujeros distinto del europeo, y una fábrica que corre ambos suele cambiar de ancho más a menudo de lo que espera.

Ajuste manual. Los operarios mueven rodillos y guías a mano. Un cambio de ancho tarda 1,5 a 2 horas. Un cambio de perfil de C a L tarda más porque se cambia el juego de rodillos, y un sistema de cambio rápido lo baja a unos 30 minutos. Más barato de comprar, y la precisión depende del operario que aprieta las llaves.

Ajuste automático. Los motores llevan los rodillos a posiciones predefinidas después de que el operario introduzca el ancho en la pantalla táctil. El cambio baja a 5 o 10 minutos, un operario puede atender dos líneas y la repetibilidad se mantiene en más menos 0,1 mm. El coste inicial es 30 a 40 por ciento mayor y el mantenimiento es más exigente.

La amortización no es sutil. Dos cambios de ancho por semana con 1,3 horas ahorradas cada uno son unas 125 horas al año. A 15 m/min eso es más de 100.000 metros de producción extra, y por eso el ajuste automático en una máquina formadora de rollos de bastidor vertical suele pagarse solo en 6 meses con una cartera de pedidos mixta.

  Modo manual Automático (PLC)
Tiempo de cambio1,5 a 2 horas5 a 10 minutos
Habilidad del operadorAltaBajo
Coste inicialBaseMás 30 a 40 por ciento
RepetibilidadVaría según el operador±0,1 mm
MantenimientoMás sencilloMás complejo
Mejor paraUno o dos anchosPedidos mixtos, licitaciones

Layout de línea: del desbobinador a la mesa de salida

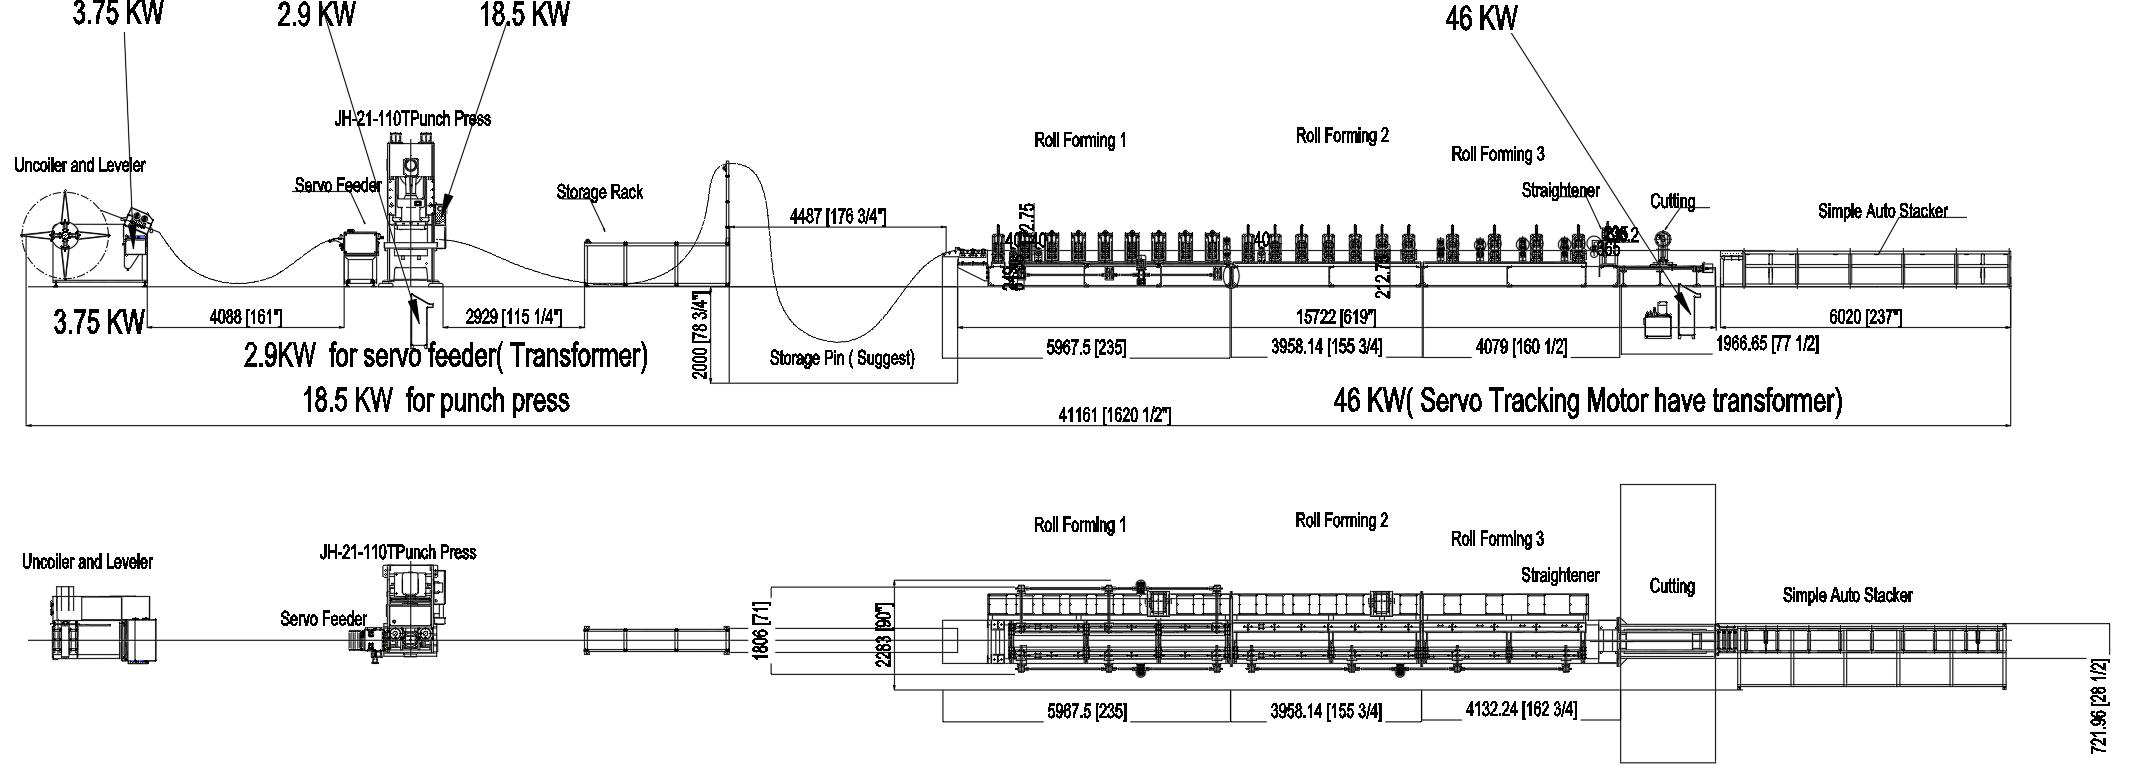
upright rack roll forming machine layout

El plano de layout de la máquina formadora de rollos de bastidor vertical va con la cotización, porque la longitud de línea depende de la ruta de punzonado elegida. Un punzonado fuera de línea añade una segunda línea completa, casi duplicando la huella. Una línea con prensa en línea cabe en dos contenedores de 40 pies y necesita un tramo recto de suelo con cimentación nivelada bajo el desbobinador y la cizalla.

Tres puntos prácticos desde plantas en marcha. Mantenga la mesa de salida al menos tan larga como su montante más largo, o la pieza cortada cae y se abolla. Deje acceso de servicio en el lado del punzón, no en el lado del accionamiento, porque las matrices se cambian más a menudo de lo que se abren las cajas reductoras. Y coloque el armario de control donde el operario vea el punzón y el corte desde una sola posición.

Ficha técnica

La tabla de abajo es nuestra construcción estándar de 20 castilletes para bobina de 400 mm. Todo lo que quede fuera, como una versión de servicio pesado de 3,5 mm, un fleje más ancho o una segunda estación de punzonado, se cotiza como variante sobre la misma plataforma y no como diseño nuevo.

Concepto Especificación
Tipos de perfilSecciones de montante L, C y Omega, más columnas de bastidor soldadas
Manejo de bobinaDesbobinador integrado y niveladora de 7 rodillos, brazo de presión con sensor de límite, 2 juegos de rodillos de arrastre
Anchura máxima de la bobina400 mm
Espesor de chapa2,0 a 3,0 mm de serie, hasta 3,5 mm en la versión de servicio pesado
Diámetro interior y exterior de bobina450 a 530 mm interior, 1300 mm exterior máximo
Alimentador servoNC-400, motor Yaskawa de 3 kW, PLC Siemens con pantalla táctil
Opciones de perforaciónHidráulico de 80 a 160 t, prensa mecánica de 110 t o punzonado rotativo
TroquelesSKD11 con HRC 58 a 62, patrón a dos caras en una pasada
Estaciones de conformado20 castilletes de fundición sobre base de viga H con placa superior mecanizada, rodillos laterales montados
AccionamientoMotor principal de 18,5 kW x 2 con reductor, transmisión por caja de engranajes, acoplamientos de alta calidad
Ajuste de ancho2,2 kW x 1 más 1,5 kW x 2, controlado por PLC, ambos lados
Velocidad de línea15 a 20 m/min de serie, 30 a 50 m/min con punzonado rotativo
Central hidráulica7,5 kW, 16 MPa, unidad Wuxi Wanshen con ventilador de refrigeración
CorteCizalla volante, cuchilla CR12MOV con HRC 58 a 62, dos juegos para columnas de 3 y 4 pulgadas
ControlPLC Siemens, pantalla táctil, encoder Koyo, variador Yaskawa, conteo por lote y parada automática
Voltaje220, 240, 380, 415, 440 o 480 V, 50 o 60 Hz, ajustado antes del envío
Tolerancia de longitud de corte±1 mm con la cizalla volante, ±0,5 mm en una línea ajustada
Garantía12 meses en componentes, soporte técnico de por vida

Producción por turno y amortización

Haga los números antes de comparar cotizaciones, porque las cifras de velocidad son fáciles de inflar y fáciles de comprobar.

  • A 30 m/min en continuo, un turno cubre 14.400 metros. Ese es el techo, no la producción.
  • La producción real admite empalmes de bobina, cambios de longitud y preparación del punzonado. Presupueste el 40 a 45 por ciento del techo, es decir unos 6.000 metros por turno de 8 horas.
  • En un montante estándar de 2,4 m, 6.000 metros son unas 2.500 columnas acabadas por turno. El techo teórico a 14.400 metros es de 6.000 columnas, algo que ninguna fábrica sostiene durante un turno completo.
  • Dos turnos con esa base, 300 días al año, son unos 3,6 millones de metros de montante al año.

Esos números son los que debe poner en su propio modelo de amortización. Si su demanda anual de montantes queda por debajo de un millón de metros, una máquina formadora de rollos de bastidor vertical con prensa en línea le bastará y la opción rotativa compra capacidad que no usará. Por encima de 3 millones de metros, el punzonado rotativo con ajuste automático es la línea más barata por metro, porque la mano de obra y el tiempo muerto que elimina cuestan más que el utillaje que añade.

Utilice la Calculadora de bobina metálica para convertir esa cifra de metros en peso y número de bobinas antes de dimensionar el desbobinador.

Cuánto cuesta una línea de bastidor vertical

Los precios de una máquina formadora de rollos de bastidor vertical se movieron entre 2023 y 2026 con el acero, el flete y los componentes servo, así que tome cualquier cifra sin fecha como desactualizada. Las bandas de abajo son números de planificación para 2026, FOB Shanghái, para una máquina formadora de rollos de bastidor vertical completa con desbobinador, niveladora, alimentador, punzón, 20 castilletes, cizalla volante, mesa de salida y armario de control.

Configuración Ruta de punzonado Cambio de formato Banda de planificación (USD)
EntradaHidráulico en línea, 80 a 160 tModo manual120.000 a 170.000
EstándarPrensa en línea, 110 tModo manual170.000 a 240.000
FlexiblePrensa en línea, 110 tAncho automático230.000 a 310.000
Alto volumenPunzonado rotativo con respaldo fuera de líneaAncho automático320.000 a 450.000

A dónde va el dinero, en proporciones aproximadas del total: sección de conformado 30 a 35 por ciento, sistema de punzonado 20 a 30 por ciento, matrices y utillaje 10 a 20 por ciento, eléctrico y PLC 8 a 12 por ciento, corte e hidráulica 10 a 15 por ciento, embalaje y flete 5 a 8 por ciento. Pasar de ajuste manual a automático añade 30 a 40 por ciento a la máquina, no al proyecto completo, así que la diferencia es menor de lo que esperan la mayoría de compradores.

El Guía de precios de máquinas perfiladoras desglosa la estructura de precios más amplia, incluido utillaje, instalación y los costes de operación que nunca aparecen en una cotización.

Plazo de entrega, envío y puesta en marcha

Una máquina formadora de rollos de bastidor vertical estándar está lista en 45 a 60 días desde la aprobación del plano. Añada 2 o 3 semanas si elige ajuste automático de ancho o un módulo de punzonado rotativo, porque esas unidades se fabrican según el perfil y no según una especificación de catálogo.

La máquina formadora de rollos de bastidor vertical se embala en dos contenedores de 40 pies. La pieza individual más pesada es la base de conformado, que necesita grúa o carretilla pesada en ambos extremos del trayecto. Entregamos el plan de izaje y la lista de carga del contenedor junto con los documentos de envío.

La puesta en marcha y la formación del operario llevan 7 a 10 días en planta. Antes de que el ingeniero viaje, corremos la línea en Wuxi con su bobina y su plano, grabamos la prueba y le enviamos el vídeo, de modo que cualquier problema de perfil se corrige antes de que la máquina esté en el agua. Tras la entrega, el soporte funciona por línea directa de WhatsApp con el equipo técnico, con repuestos enviados desde Wuxi en 72 horas.

El resto de la línea de estanterías

Una máquina de montantes es una estación dentro de una fábrica de estanterías. La mayoría de compradores acaba necesitando el juego completo, y comprarlos a un solo proveedor mantiene los patrones de agujeros y las dimensiones de sección emparejados.

Para el lado de bastidores de la planta, la guía de bastidor vertical para palets explica cómo encajan la línea de columnas y la soldadora de bastidores. Si su mix de producto incluye postes más ligeros, la máquina formadora de postes verticales corre una sección más fina con el mismo principio.

Galería de fotos

La comparación que merece entenderse no está en una foto. Una plegadora forma un montante por golpe con un operario en cada extremo. Una máquina formadora de rollos de bastidor vertical fabrica la misma pieza de forma continua a 15 o 20 m/min, con el patrón de agujeros punzonado en la misma pasada. Esa diferencia es todo el caso de negocio de la máquina.

Por qué los fabricantes de estanterías compran a Beli

Construimos máquinas formadoras de rollos de bastidor vertical y otras líneas de conformado en frío desde 2005, hemos enviado más de 500 proyectos a más de 50 países y mantenemos un equipo de ingeniería de más de 80 personas en Wuxi. El trabajo de estanterías es una de nuestras cuatro familias de producto principales, no una actividad secundaria.

  • Construimos el punzón y también el conformador. La mayoría de fabricantes de máquinas subcontrata el punzonado y luego culpa al proveedor del punzón cuando el patrón se desvía. Aquí un solo proveedor controla toda la línea, y eso importa la primera vez que hay que cambiar un patrón de agujeros.
  • Cada línea viene preconfigurada para su mercado. El paso de agujeros, las dimensiones de sección y la tensión se fijan en fabricación según la norma de destino: ANSI MH16.1 en EE. UU., EN 15512 en Europa, AS 4084 en Australia. Recibe una máquina que arranca a la primera, no una que necesita cortar una matriz después de llegar.
  • La documentación y la formación viajan con la máquina. Planos eléctricos, planos de matrices, un informe de puesta en marcha y un vídeo de la línea corriendo con su propia bobina. Los operarios se forman en planta durante la puesta en marcha.
  • El soporte responde por WhatsApp. Línea directa con el equipo técnico, no una cola de tickets. Los repuestos salen de Wuxi en 72 horas, y las matrices SKD11 y los rodillos habituales se mantienen en stock.

La gestión de calidad sigue ISO 9001 y las máquinas se envían con marcado CE para compradores europeos. El vídeo de la línea de columnas soldadas muestra una de estas máquinas punzonando agujeros de gota de agua a velocidad de producción.

Preguntas frecuentes

¿Cuál es la diferencia entre punzonado fuera de línea y en línea?

El punzonado fuera de línea corre una línea aparte que punzona y rebobina el fleje antes del conformado, así que el conformador nunca espera un ciclo de punzonado y la velocidad la fija solo el conformador. El punzonado en línea mete el punzón dentro de la línea: layout más simple, menor coste, pero la velocidad queda limitada por el ciclo de punzonado. Fuera de línea encaja en volumen alto con patrones complejos; en línea encaja en la mayoría de fábricas de una sola línea.

¿Puede una máquina correr montantes tipo C y tipo L?

Dentro de un rango de ancho tipo C, sí, y el ajuste automático lo resuelve. El tipo L necesita otro juego de rodillos. Los sistemas de cambio rápido de rodillos se cambian en unos 30 minutos, así que ambos perfiles pueden correr en una máquina con un cambio corto.

¿Qué precisión se mantiene en agujeros de gota de agua?

Más menos 0,2 mm con alimentación servo más prensa mecánica o punzonado fuera de línea, y más menos 0,3 mm con punzonado hidráulico o rotativo. El dato que importa más es el error acumulado de paso a lo largo de una columna completa, que se queda por debajo de 1 mm en 9 metros. Cada matriz se prueba antes del envío y el informe de prueba viaja con la máquina.

¿Cuánto tarda un cambio de ancho?

En una máquina formadora de rollos de bastidor vertical, el ajuste manual tarda 1,5 a 2 horas y el automático de 5 a 10 minutos. Con cambios de ancho diarios, la opción automática se amortiza en unos 6 meses por ahorro de paradas, y la guía de costes explica cómo presupuestarlo.

¿Cuál es el material más grueso que puede correr la línea?

La máquina formadora de rollos de bastidor vertical admite 3,5 mm con punzonado fuera de línea o hidráulico en línea, 3,0 mm en la ruta de prensa en línea y 2,5 mm con punzonado rotativo. Por encima de 2,5 mm las matrices rotativas se desgastan más rápido y la calidad del agujero baja, así que el trabajo más grueso va en prensa.

¿Con qué normas fabrican?

ANSI MH16.1 en EE. UU. y Canadá, EN 15512 en Europa, AS 4084 en Australia, y GB/T o JIS donde el mercado lo pide. La configuración eléctrica cubre 480 V 60 Hz, 380 a 415 V 50 Hz y 440 V 60 Hz, ajustada antes del envío. La documentación está en inglés, con español, portugués o ruso disponibles bajo pedido.

¿Qué producción debo esperar por turno?

Unos 6.000 metros por turno de 8 horas en una máquina formadora de rollos de bastidor vertical rotativa de 30 m/min con disponibilidad realista, es decir unas 2.500 columnas de estantería de 2,4 m. El techo teórico es 14.400 metros, y ninguna fábrica lo sostiene durante un turno completo. Los empalmes de bobina, los cambios de longitud y la preparación del punzonado explican la diferencia.

¿Cuánto cuesta una máquina formadora de rollos de bastidor vertical?

Las bandas de planificación para 2026 van de unos 120.000 USD para una línea hidráulica de entrada con ajuste manual a 450.000 USD para punzonado rotativo con ajuste automático de ancho, FOB Shanghái. La cifra final depende del plano del perfil, de la ruta de punzonado y del paquete de tensión.

¿Cuál es la garantía y el servicio posventa?

12 meses en componentes y soporte técnico de por vida. La puesta en marcha remota está incluida, el soporte en planta está disponible a coste más viaje, y las matrices SKD11 y los rodillos habituales salen de Wuxi en 72 horas.

¿Cómo obtengo una cotización?

Envíe el plano del perfil, el rango de espesor, la velocidad de línea requerida y el patrón de agujeros, más el país de destino para el paquete de tensión. Respondemos en 24 horas con una recomendación de configuración y un precio, y normalmente señalamos dónde se puede recortar la especificación sin perder capacidad.

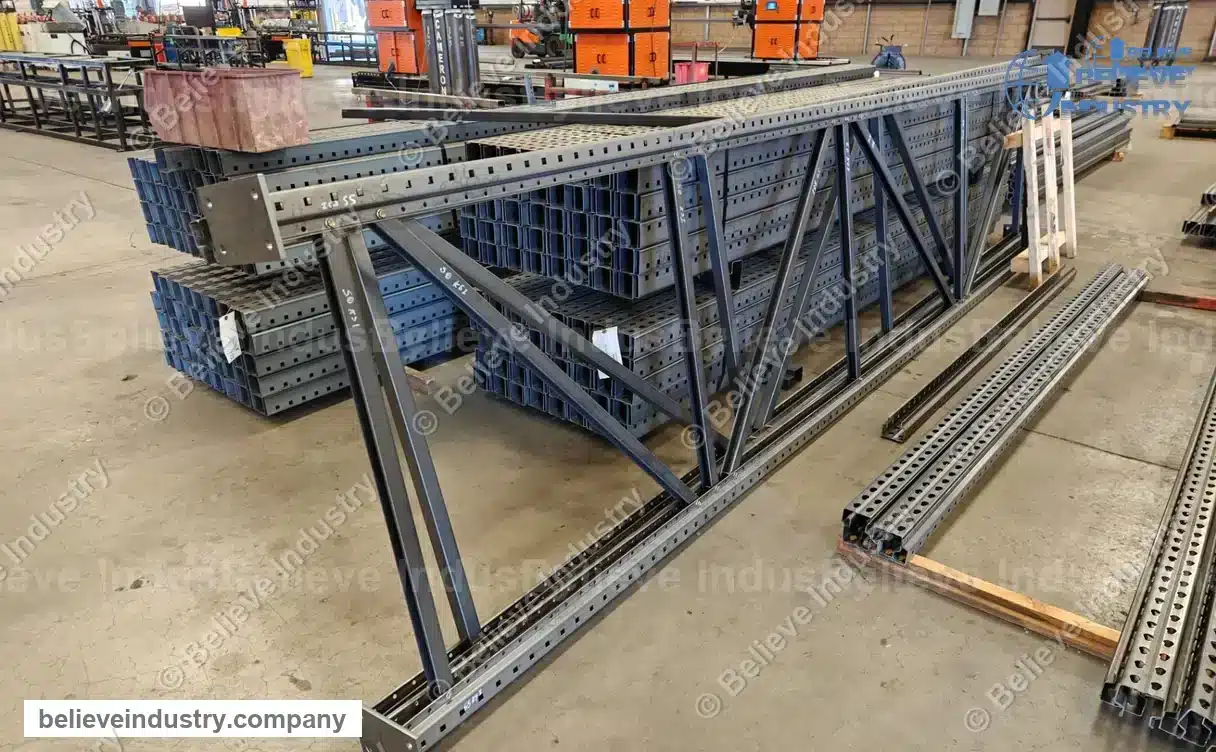
Solicite un presupuesto para su máquina perfiladora de racks verticales

Envíe el plano y el volumen por turno. Volveremos con la ruta de punzonado, el layout y una banda de precio indicativa en 24 horas. Sin compromiso y sin secuencia comercial después de la cotización.

Solicitar cotización

WhatsApp: +86 186 1692 7760
Correo electrónico: enquiry@believeindustry.com

Última actualización: 2026-11-02

Registro de cambios del artículo

2026-11-02: página reconstruida en torno a la elección de ruta de punzonado, con matriz de patrones de agujeros por mercado, cálculo de producción, bandas de coste y plazo de entrega, galería de fotos original restaurada y límite de espesor rotativo ajustado.

Disparadores de la próxima revisión

Una nueva edición de ANSI MH16.1, EN 15512 o AS 4084

Un cambio de más del 10 por ciento en las bandas de precio cotizadas

La entrada en catálogo de un nuevo módulo de punzonado u opción de utillaje rotativo

Consulta rápida

Envíenos sus requisitos: le responderemos en un plazo de 24 horas.

Haz clic o arrastra los archivos aquí.
PDF, DWG, DXF, STEP, PNG, JPG — Máx. 20MB

¡Consulta enviada correctamente!

Gracias por su interés en Believe Industry. Nuestro equipo de ingeniería se pondrá en contacto con usted en un plazo de 24 horas.

¿Necesitas una respuesta urgente? Envía un correo electrónico. enquiry@believeindustry.com

Índice de contenidos

Publicaciones recientes Believe Industry

Consejos sobre guías de compra, tecnología de máquinas y mantenimiento