Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM

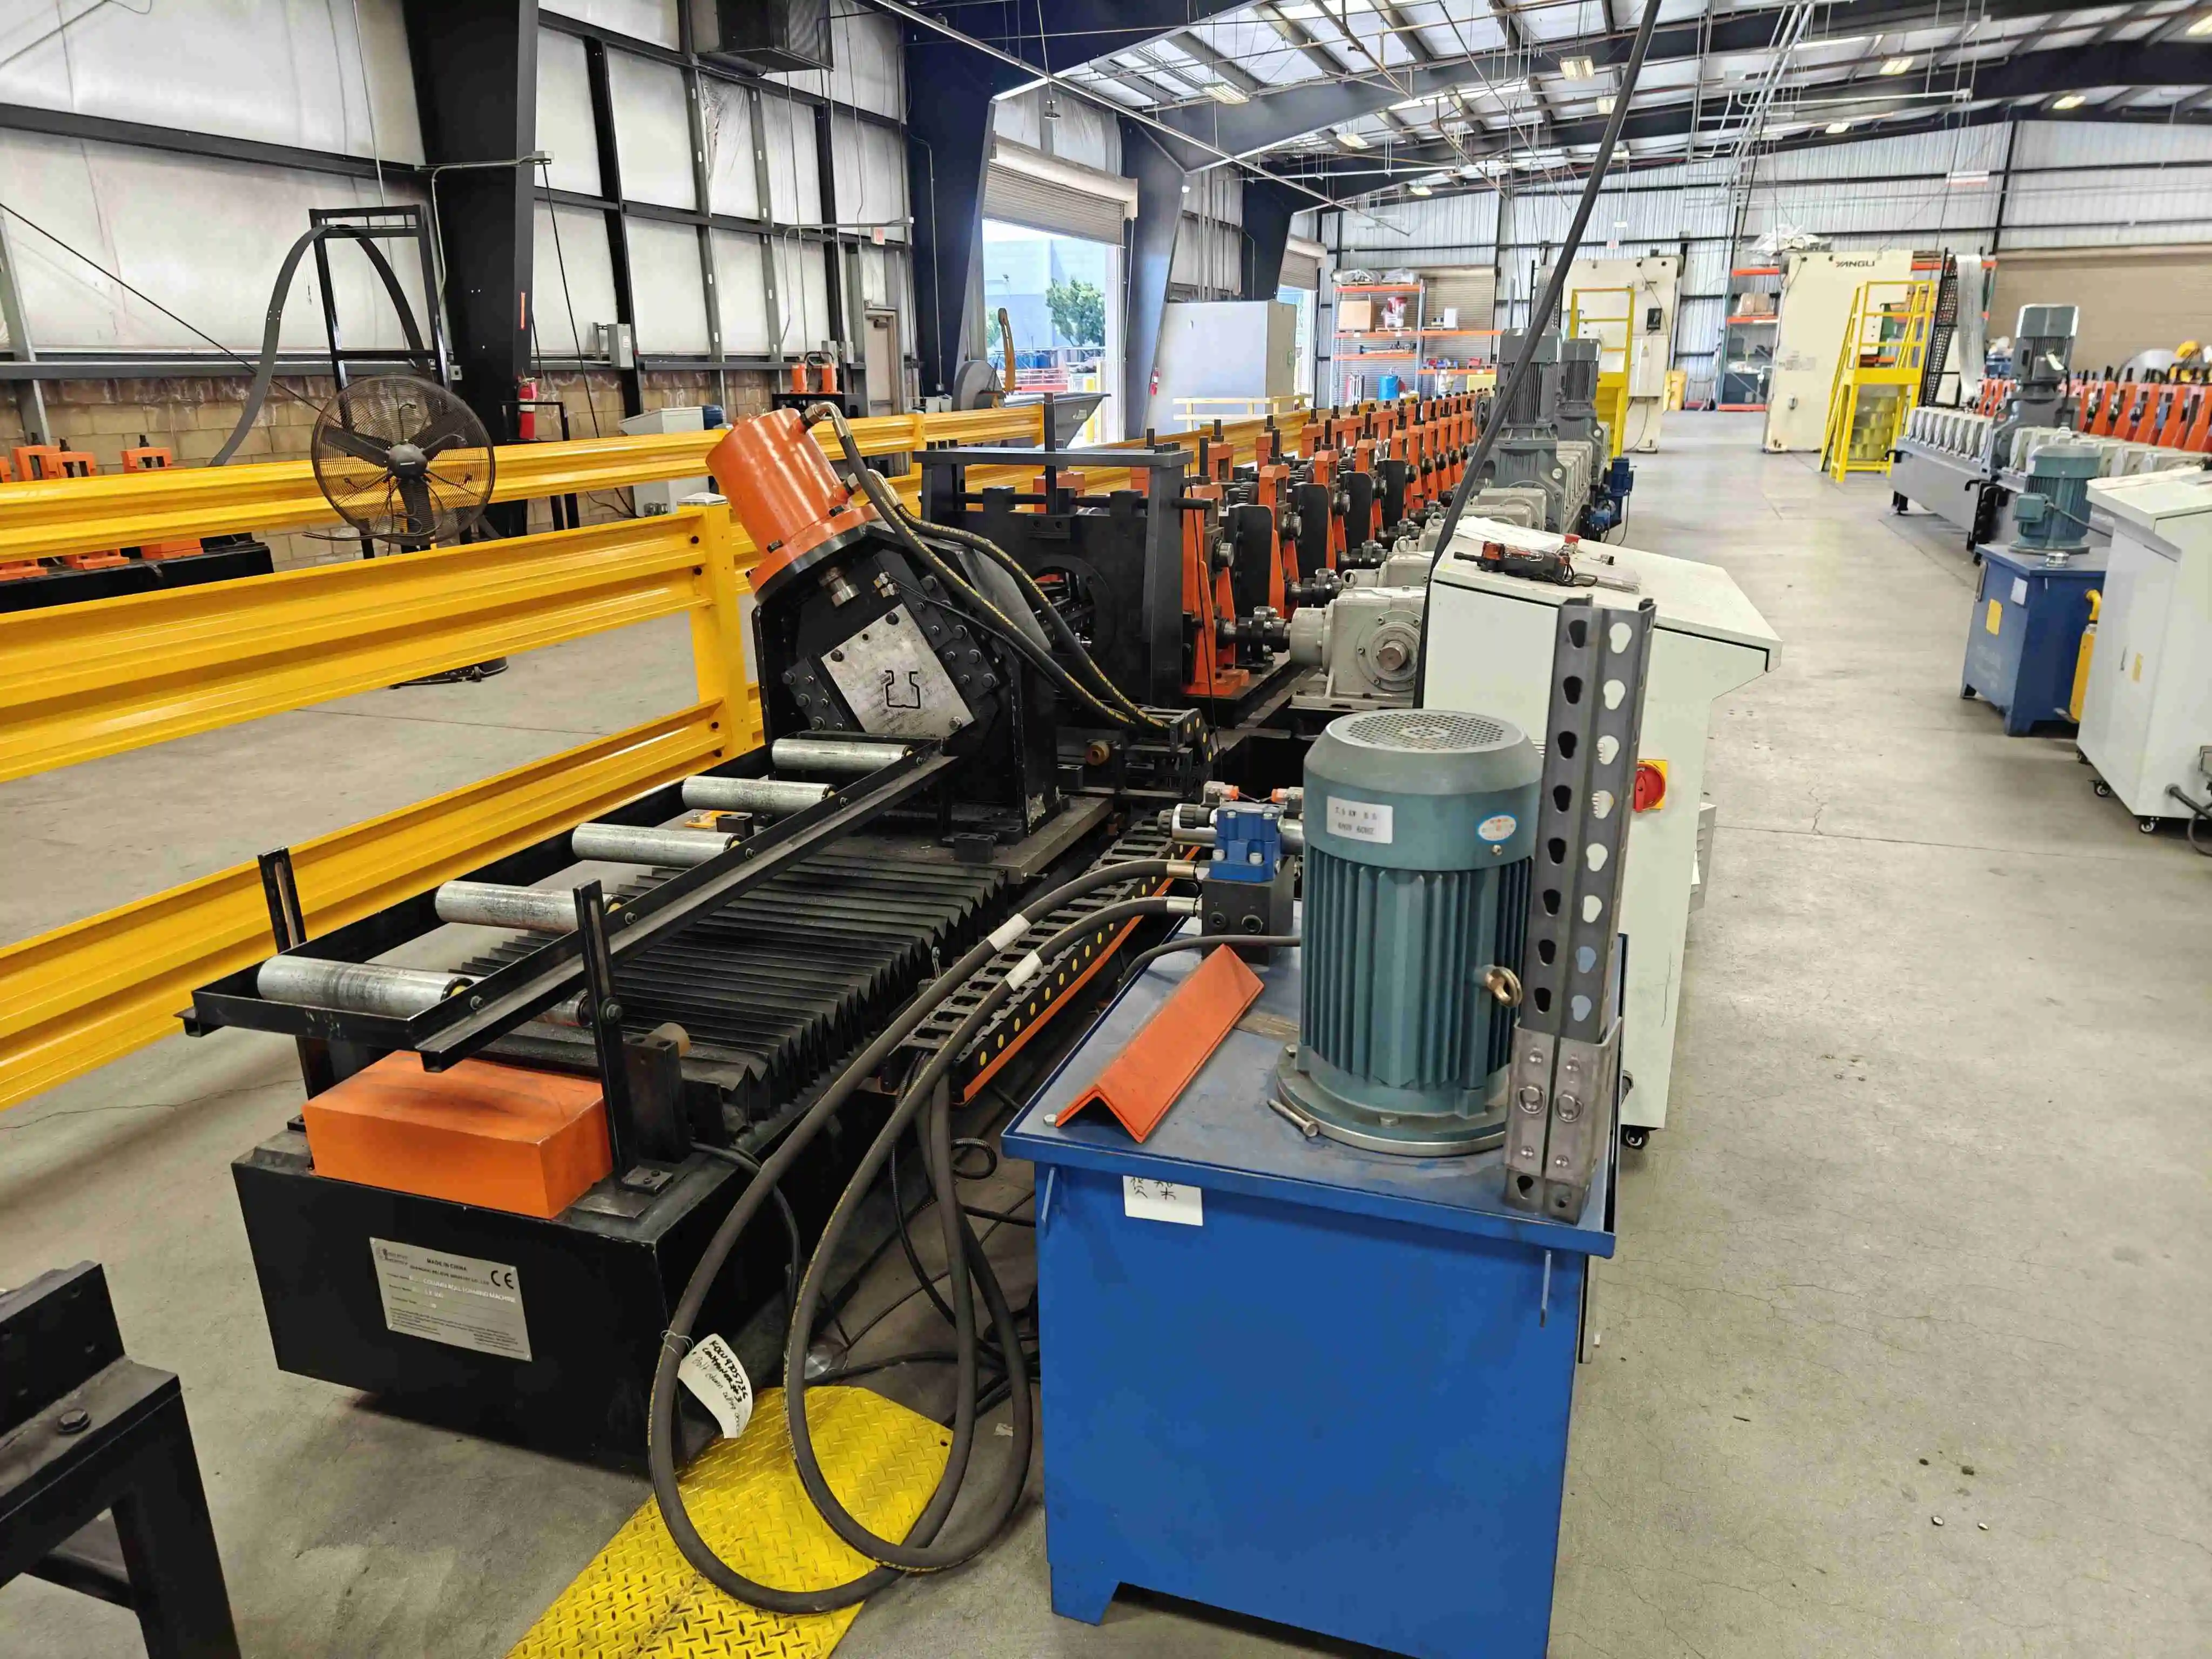
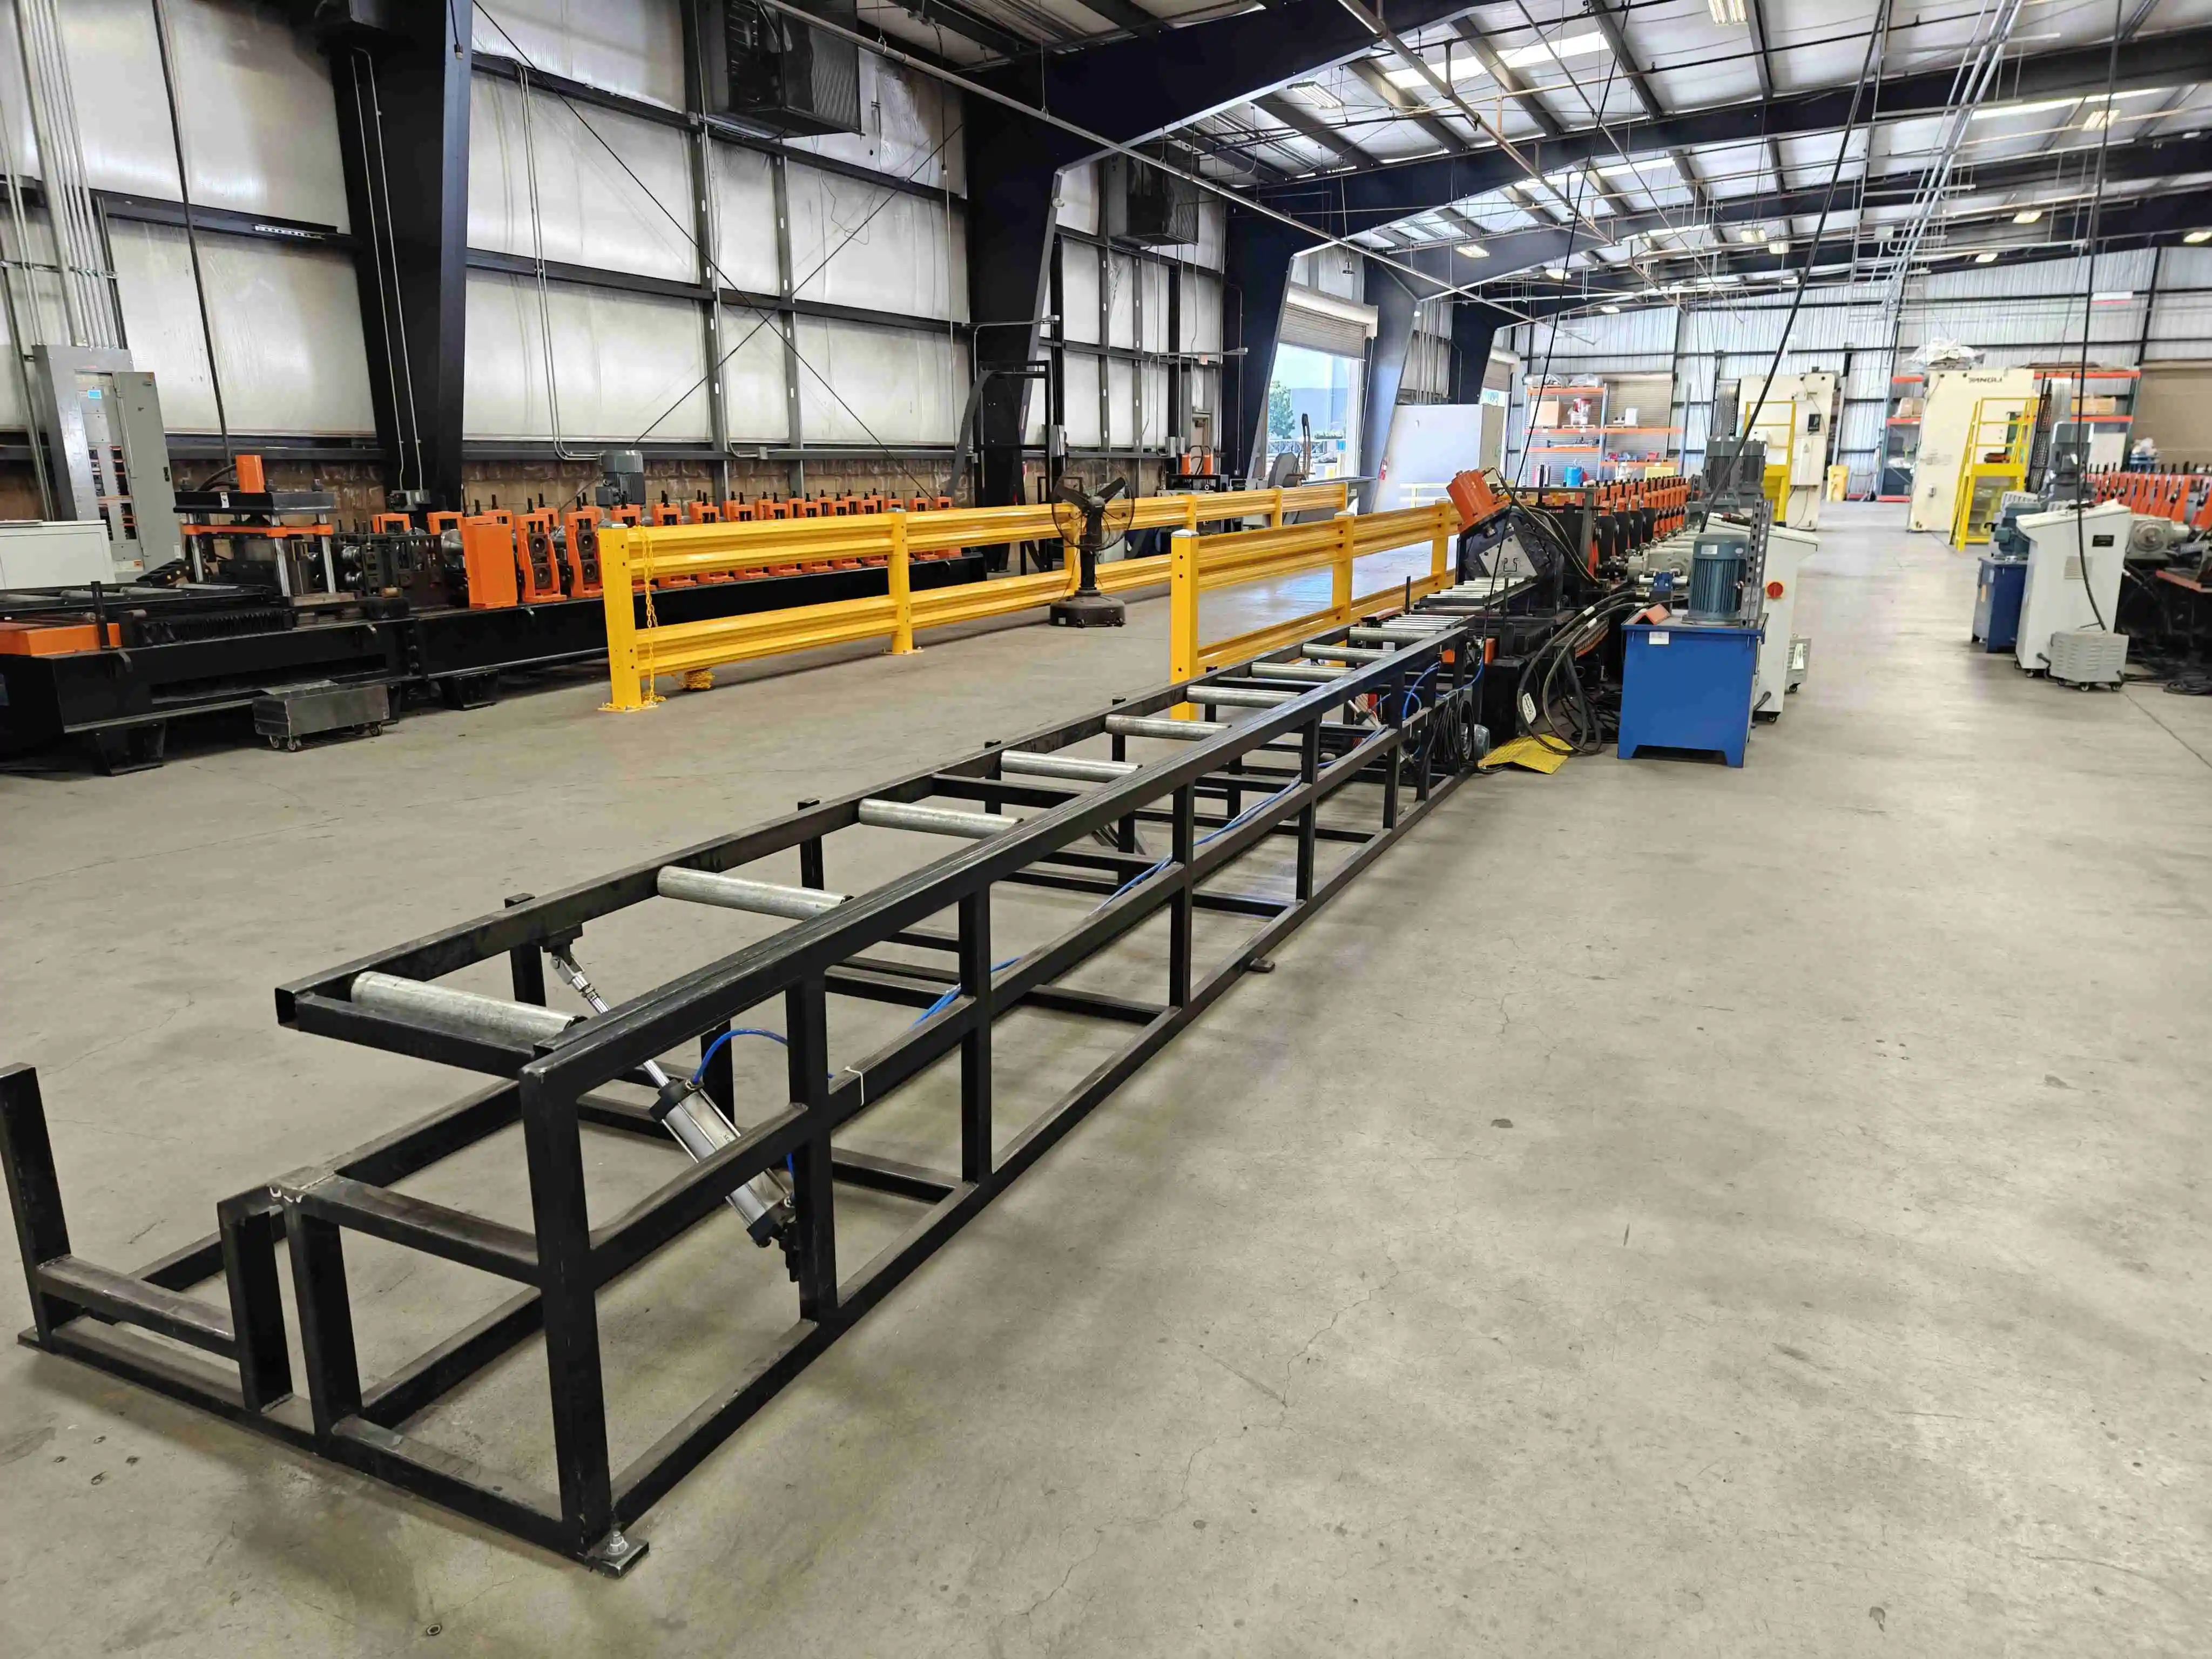
Mesin roll forming rak berdiri tegak menukar gegelung keluli menjadi tiang simpanan gudang dalam satu proses berterusan — menebuk lubang, membentuk profil, memotong panjang. Beli RollForming membina baris ini untuk pengilang rak piawaian AS, EU dan Australia serta pusat perkhidmatan keluli. Sama ada anda memerlukan tiang tugas ringan 2mm atau lajur tugas berat 3.5mm, mesin ini akan menyesuaikan diri dengan spesifikasi anda.
Mesin roll forming rak berdiri tegak dibina untuk satu tugas sahaja: menghasilkan lajur menegak yang menyatukan sistem rak pallet. Mesin ini menyahgulung jalur keluli, menebuk lubang (titisan air, slot atau corak tersuai), membentuk profil menjadi jenis C, bentuk L atau Omega, kemudian memotong panjang — semua tanpa berhenti. Baca panduan mesin rangka tiang pallet yang lengkap untuk pecahan penuh konfigurasi baris.
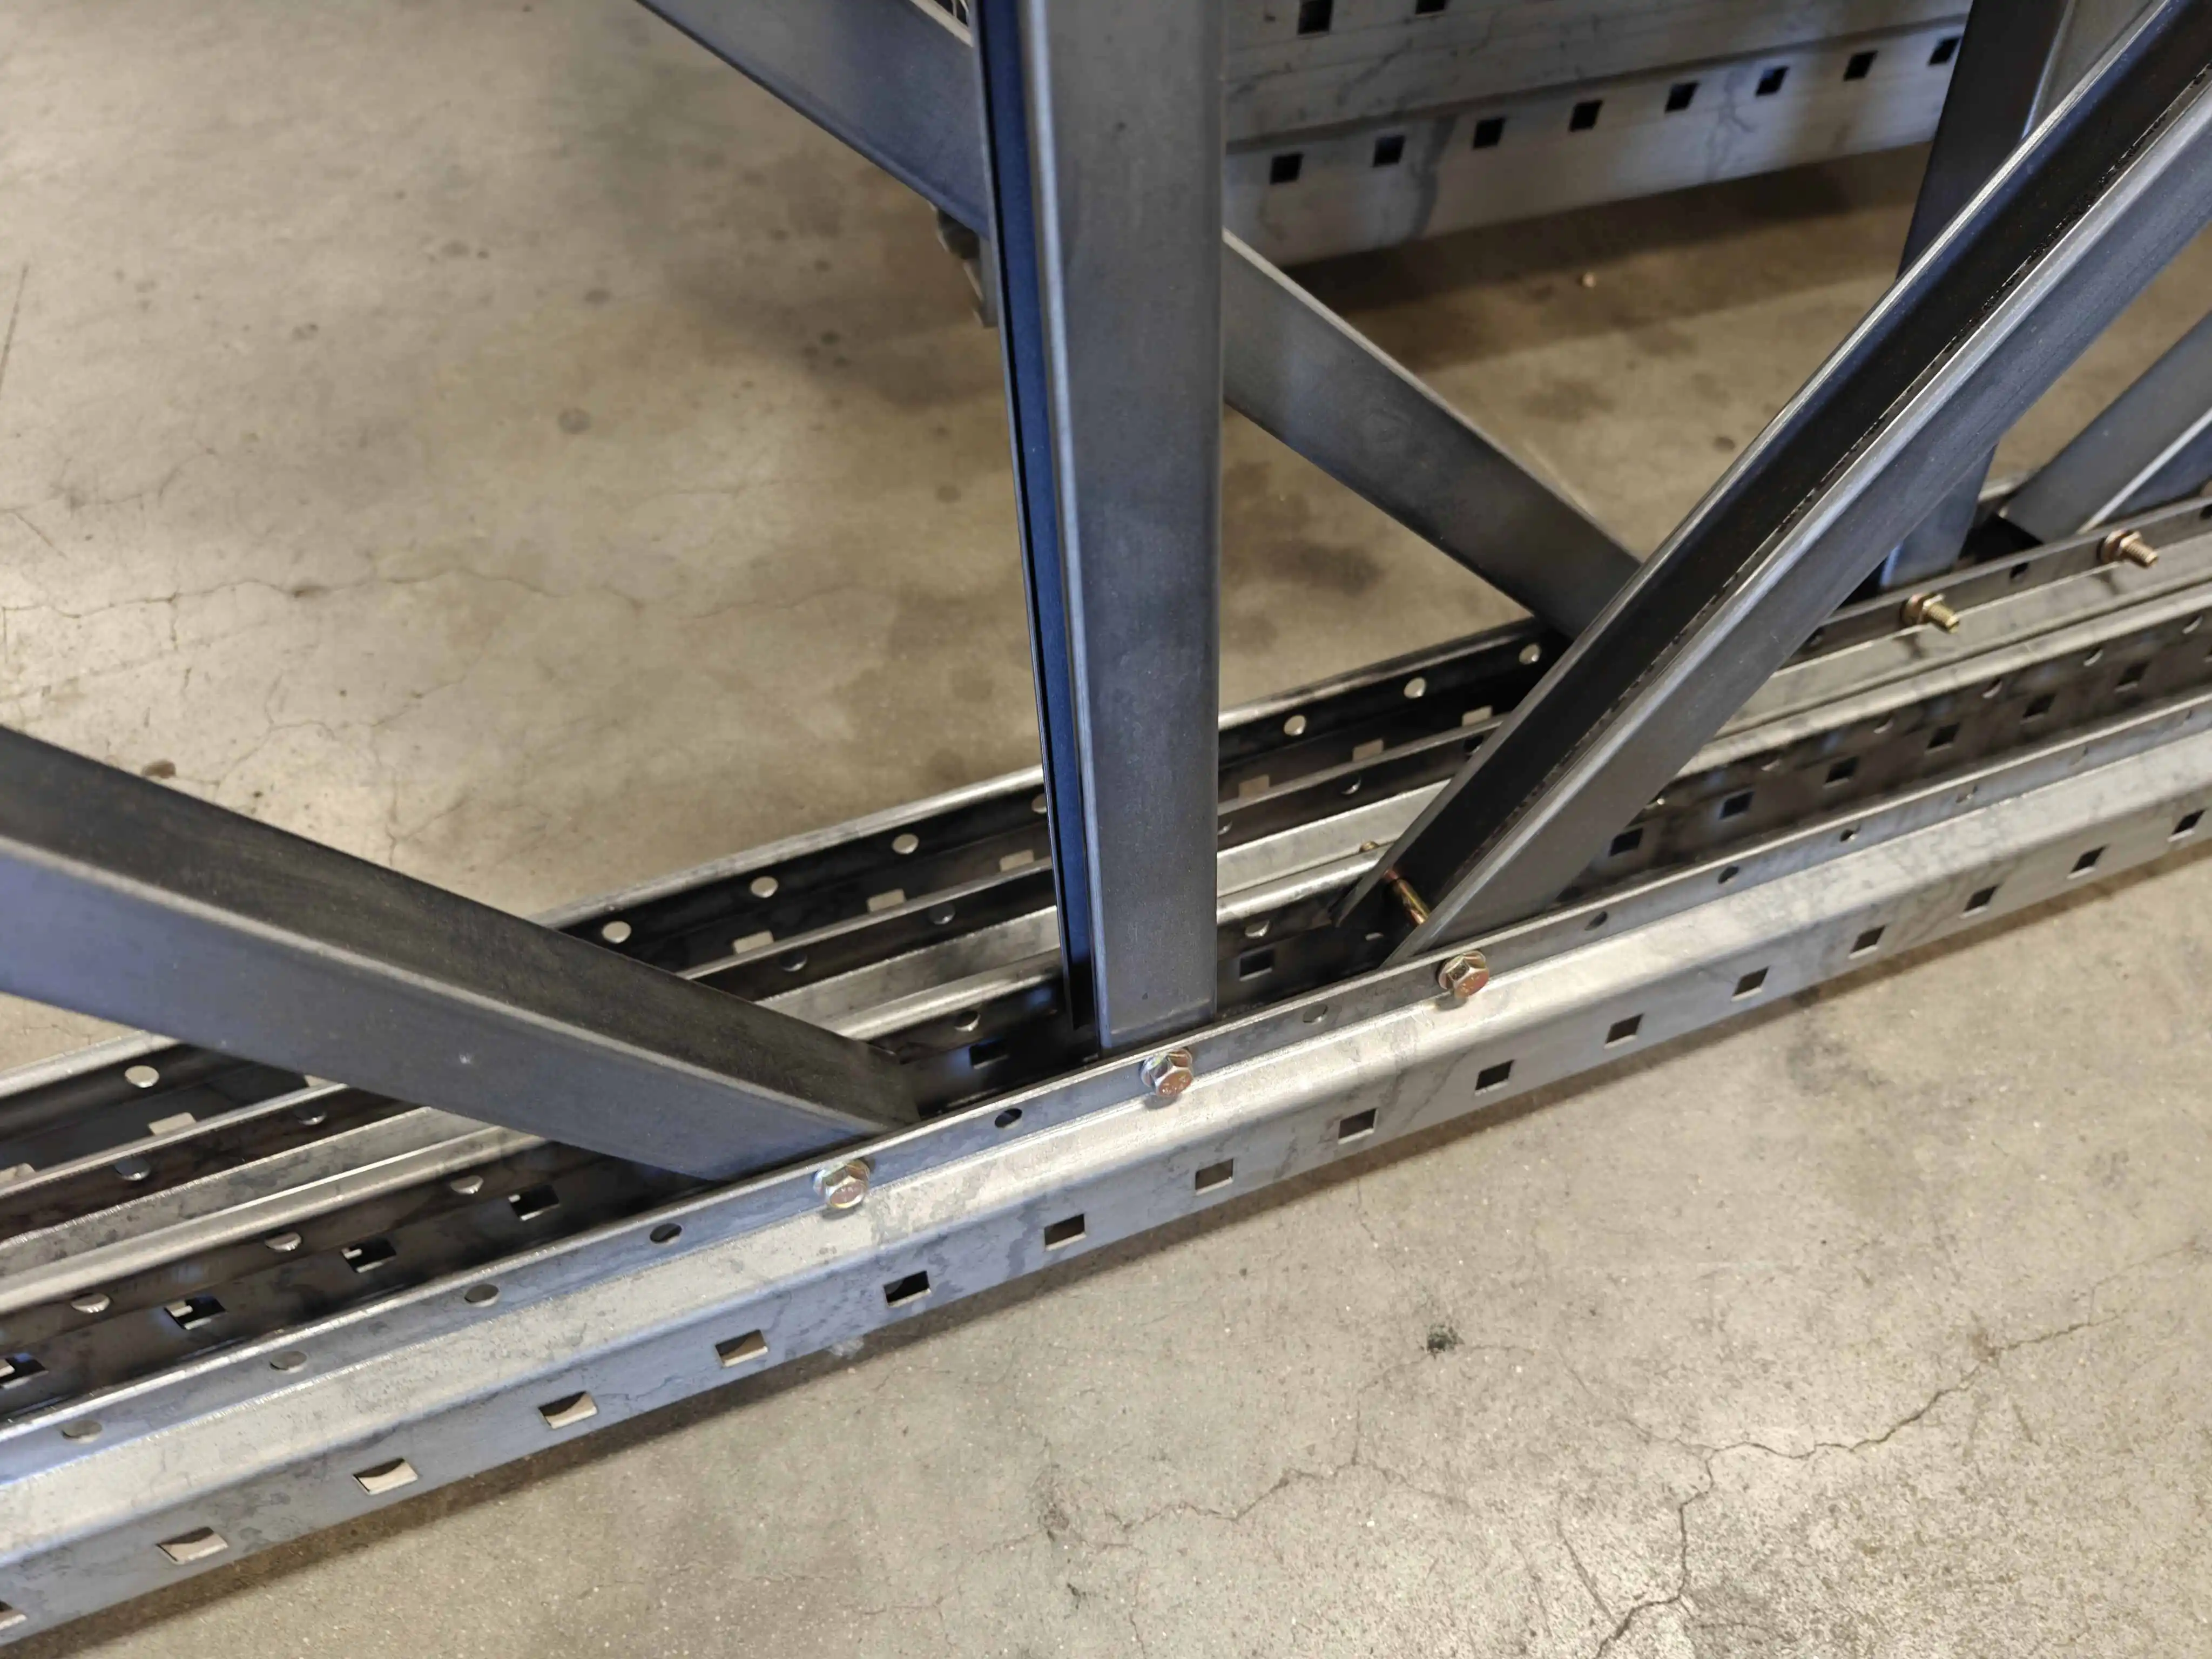
Mesin roll forming rak berdiri tegak adalah penting untuk membina rangka menegak sistem storan. Komponen ini, sering dipanggil upright atau lajur berdiri, berbeza dengan ketara dalam saiz dan reka bentuk mengikut kapasiti beban tertentu.
Bergantung pada keperluan pelanggan anda, gaya reka bentuk biasanya terbahagi kepada tiga kategori:
Profil Bentuk L: Ideal untuk storan kapasiti ringan.
Profil Bentuk C: Piawaian industri untuk rak berkapasiti sederhana.
Profil Khas Jenis C/Omega: Direka untuk kapasiti tugas berat dan integriti struktur maksimum.
Ketepatan adalah penting semasa proses pembuatan. Semasa pengeluaran, lubang (contohnya Reka Bentuk Titisan Air yang popular) dan slot ditebuk dengan ketepatan yang amat tinggi. Ini memastikan balok beban boleh dipasang dengan selamat ke dalam rak berdiri tegak tanpa isu penjajaran. Untuk aplikasi tugas berat, mesin kami boleh memproses ketebalan bahan sehingga 3.5mm dengan mudah.
Jika anda juga menghasilkan struktur pemasangan solar, mesin roll forming saluran strut solar kami boleh mengendalikan profil tersebut pada platform peralatan yang sama.
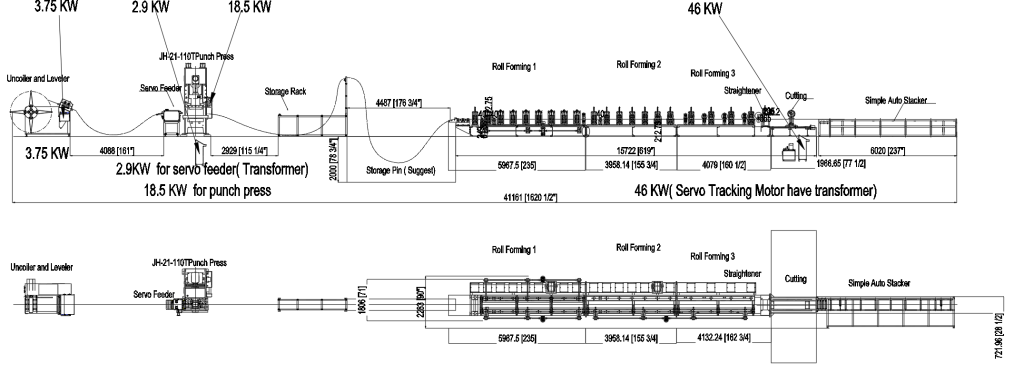
Kelajuan dan ketepatan penebukan menentukan output harian anda. Kami mengkonfigurasi setiap mesin roll forming rak berdiri tegak dengan salah satu daripada empat sistem penebukan, sepadan dengan isipadu pengeluaran dan keperluan corak lubang anda. Empat pilihan itu bermula daripada baris dua peringkat berasingan hingga penebuk putar kelajuan tinggi bersepadu.
Penebukan berlaku pada baris berasingan: nyahgulung → suapan servo → tebuk → gulung semula gegelung bertetebuk. Kemudian gegelung yang telah ditebuk terlebih dahulu melalui mesin roll forming secara berasingan.
Ini bermakna mesin roll forming rak berdiri tegak anda tidak sekali-kali menunggu penebukan. Anda boleh beroperasi pada 20-30m/min walaupun corak lubang anda sesukar mana. Perchampanya ialah ruang lantai tambahan dan kos modal untuk baris penebukan berasingan. Ketepatan lubang mencapai ±0.2mm, dan sistem ini mengendalikan ketebalan bahan dari 2.0 hingga 3.5mm dengan output 2-3 gegelung yang ditebuk terlebih dahulu bagi setiap syif.
Penebukan hidraulik memberi anda tekanan tinggi untuk bahan tebal tanpa kos akhbar mekanikal. Kelemahannya: masa kitaran hidraulik mengehadkan kelajuan baris anda kepada kira-kira 4-6m/min.
Konfigurasi ini sesuai jika anda menggunakan bahan lebih tebal (3.0-3.5mm) dan tidak memerlukan isipadu tinggi. Ia adalah pilihan penebukan termurah yang masih boleh mengendalikan uprights tugas berat. Unit hidraulik 80-160 tan digandingkan dengan pemberi makan servo Yaskawa 3kW memberikan ketepatan lubang ±0.3mm.
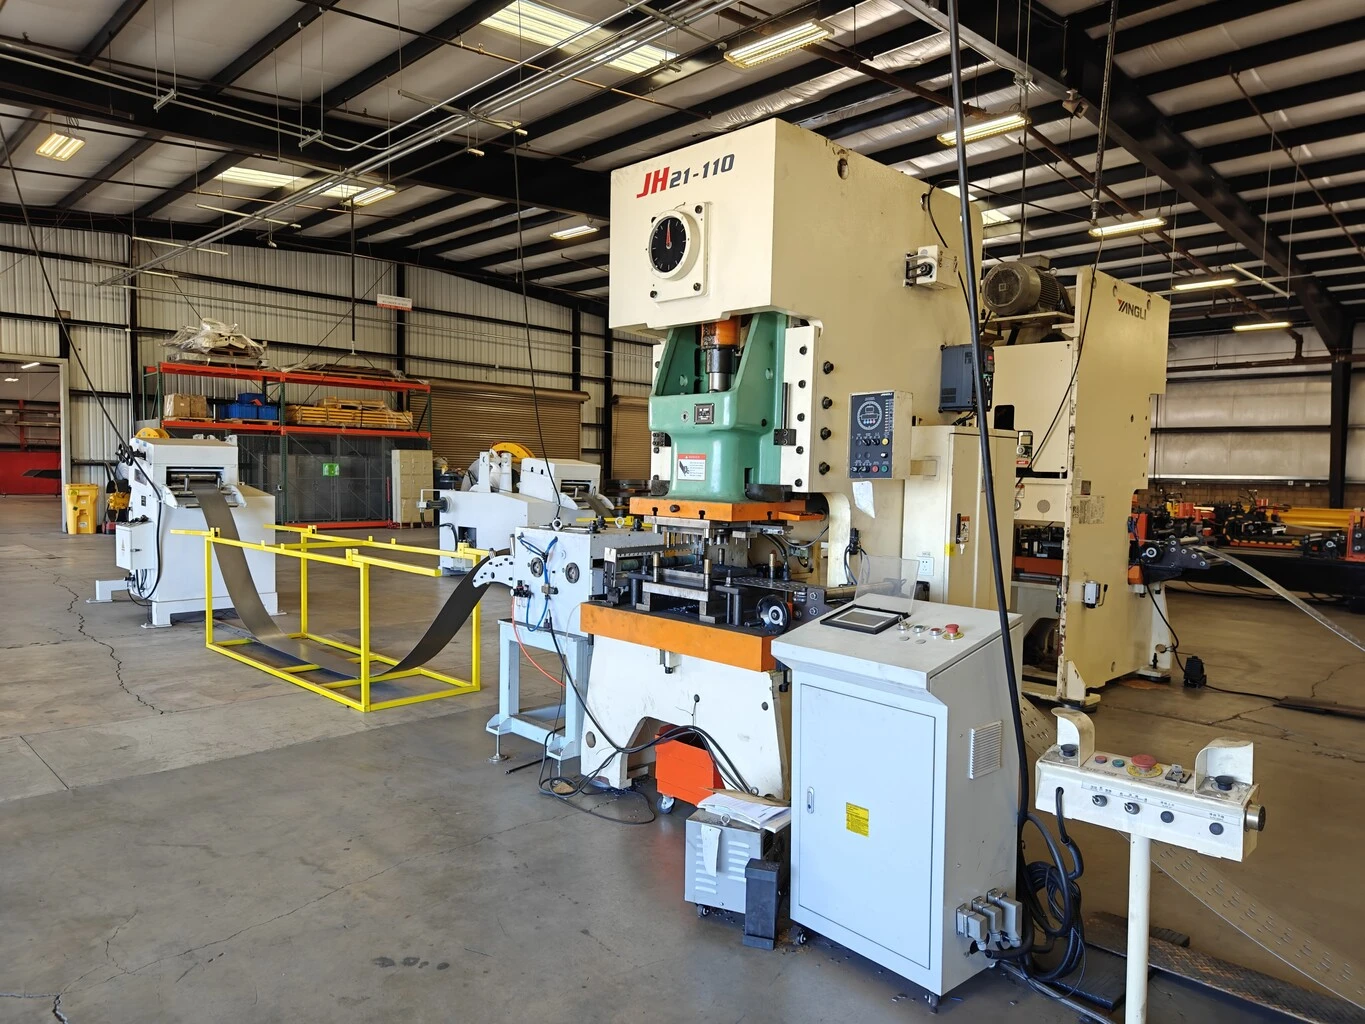
Akhbar penebuk mekanikal (biasanya 110 tan) berkitar lebih pantas daripada unit hidraulik. Dengan pemberi makan servo yang baik ditala, mesin roll forming rak berdiri tegak anda akan beroperasi secara konsisten pada 10-15m/min. Ini adalah titik optimum bagi ramai pembeli — lebih pantas daripada hidraulik, lebih murah daripada sistem putar, dan alatnya disokong secara meluas oleh kedai acuan tempatan. Akhbar penebuk APA-110 menggunakan mata acuan SKD11 (HRC 58-62) untuk ketepatan ±0.2mm.
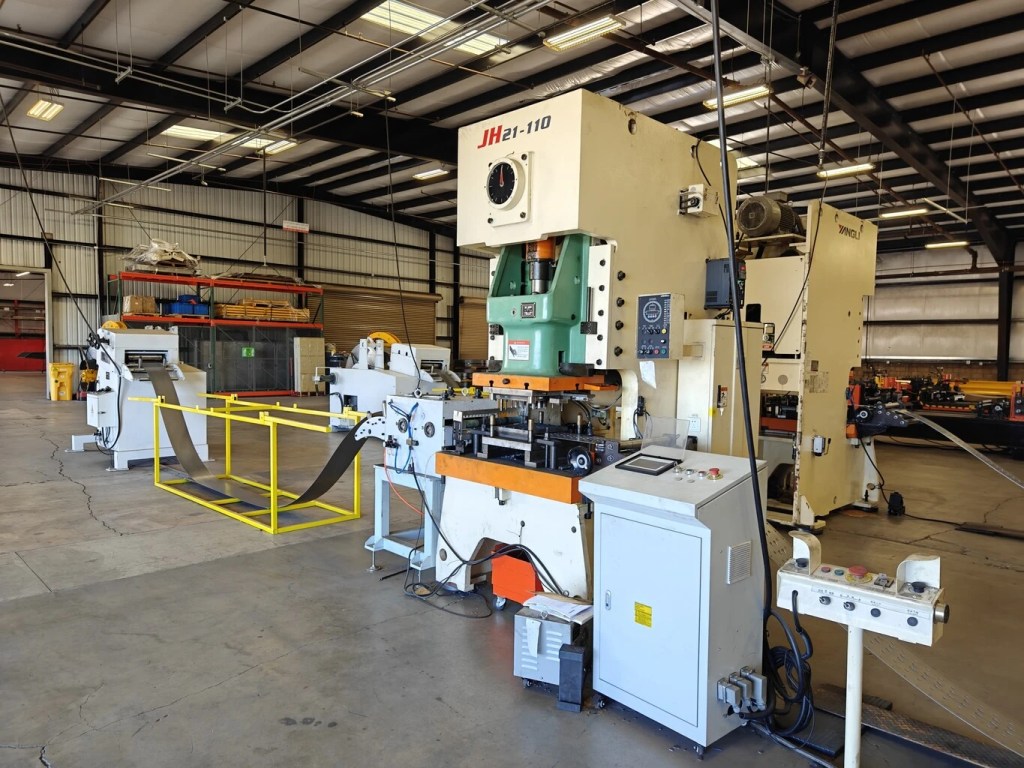
Penebukan putar menggunakan acuan berputar dan bukan kitaran akhbar bagi setiap pukulan. Tiada halangan masa kitaran — kelajuan mesin roll forming rak berdiri tegas anda hanya terhad oleh mesin roll forming itu sendiri. Jika anda mengeksport ke Australia atau AS dan memerlukan isipadu, ini adalah satu-satunya pilihan yang mampu mengimbing. Alat ini berharga lebih tinggi pada awal, dan corak lubang yang sangat kompleks mungkin tidak sesuai dengan geometri acuan putar. Seperti yang dinyatakan oleh The Fabricator, penebukan putar menghapuskan sekatan kitaran berselang-seleli yang mengehadkan output dalam akhbar mekanikal..
| Kaedah tebukan | Kelajuan barisan | Ketepatan Lubang | Ketebalan Maksimum | Kos | Bila Perlu Memilih |
|---|---|---|---|---|---|
| Penebukan Luar Talian | Tiada had (baris berasingan) | ±0.2mm | 3.5mm | Tinggi | Isipadu tinggi + corak kompleks |
| Hidraulik Dalam Talian | 4-6m/min | ±0.3mm | 3.5mm | Rendah | Bajet + bahan tebal |
| Akhbar Penebuk Dalam Talian | 10-20m/min | ±0.2mm | 3.5mm | Sederhana | Kelajuan & kos seimbang |
| Penebuk Putar Dalam Talian | 30-50m/min | ±0.3mm | 5 mm | Tinggi | Output maksimum |
Profil upright bukan satu saiz untuk semua. Rak Australia menggunakan jarak lubang yang berbeza daripada sistem Eropah. Mesin roll forming rak berdiri tegak anda perlu mengendalikan pertukaran tanpa kehilangan sehari pengeluaran.
Pengendali memindahkan rol dan acuan dengan tangan. Perubahan lebar mengambil 1.5-2 jam. Perubahan profil (bertukar jenis C kepada bentuk L) mengambil masa lebih lama kerana anda menukar set rol. Ia lebih murah pada awal, tetapi jika anda menukar lebar lebih daripada sekali seminggu, masa henti bertambah dengan cepat. Anda juga memerlukan pengendali yang memahami mesin ini dengan baik — pelarasan manual hanya seketepati orang yang memusingkan kunci.
Motor memindahkan rol dan pemandu ke kedudukan pratetap. Pengendali memasukkan lebar sasaran pada skrin sentuh, dan mesin roll forming rak berdiri tegak akan menyesuaikan dirinya sendiri. Pertukaran mengambil 5-10 minit. Satu pengendali boleh menguruskan beberapa baris kerana mereka tidak terikat dalam pelarasan mekanikal antara kerja. Perchampanya ialah kos awal (kira-kira +30-40% berbanding manual) dan penyelenggaraan yang lebih kompleks. Namun, jika anda menjalankan pesanan bercampur, ia berbaloi dengan jimat masa henti dalam tempoh 6 bulan.
| Manual | Automatik | |
|---|---|---|
| Masa pertukaran | 1.5-2 jam | 5-10 minit |
| Kemahiran pengendali | Tinggi | Rendah |
| Kos awal | Lebih rendah | +30-40% |
| Kebolehulangan | Berubah mengikut pengendali | ±0.1mm (dikawal PLC) |
| Penyelenggaraan | Lebih mudah | Lebih kompleks |
| Butir | Spesifikasi |
|---|---|
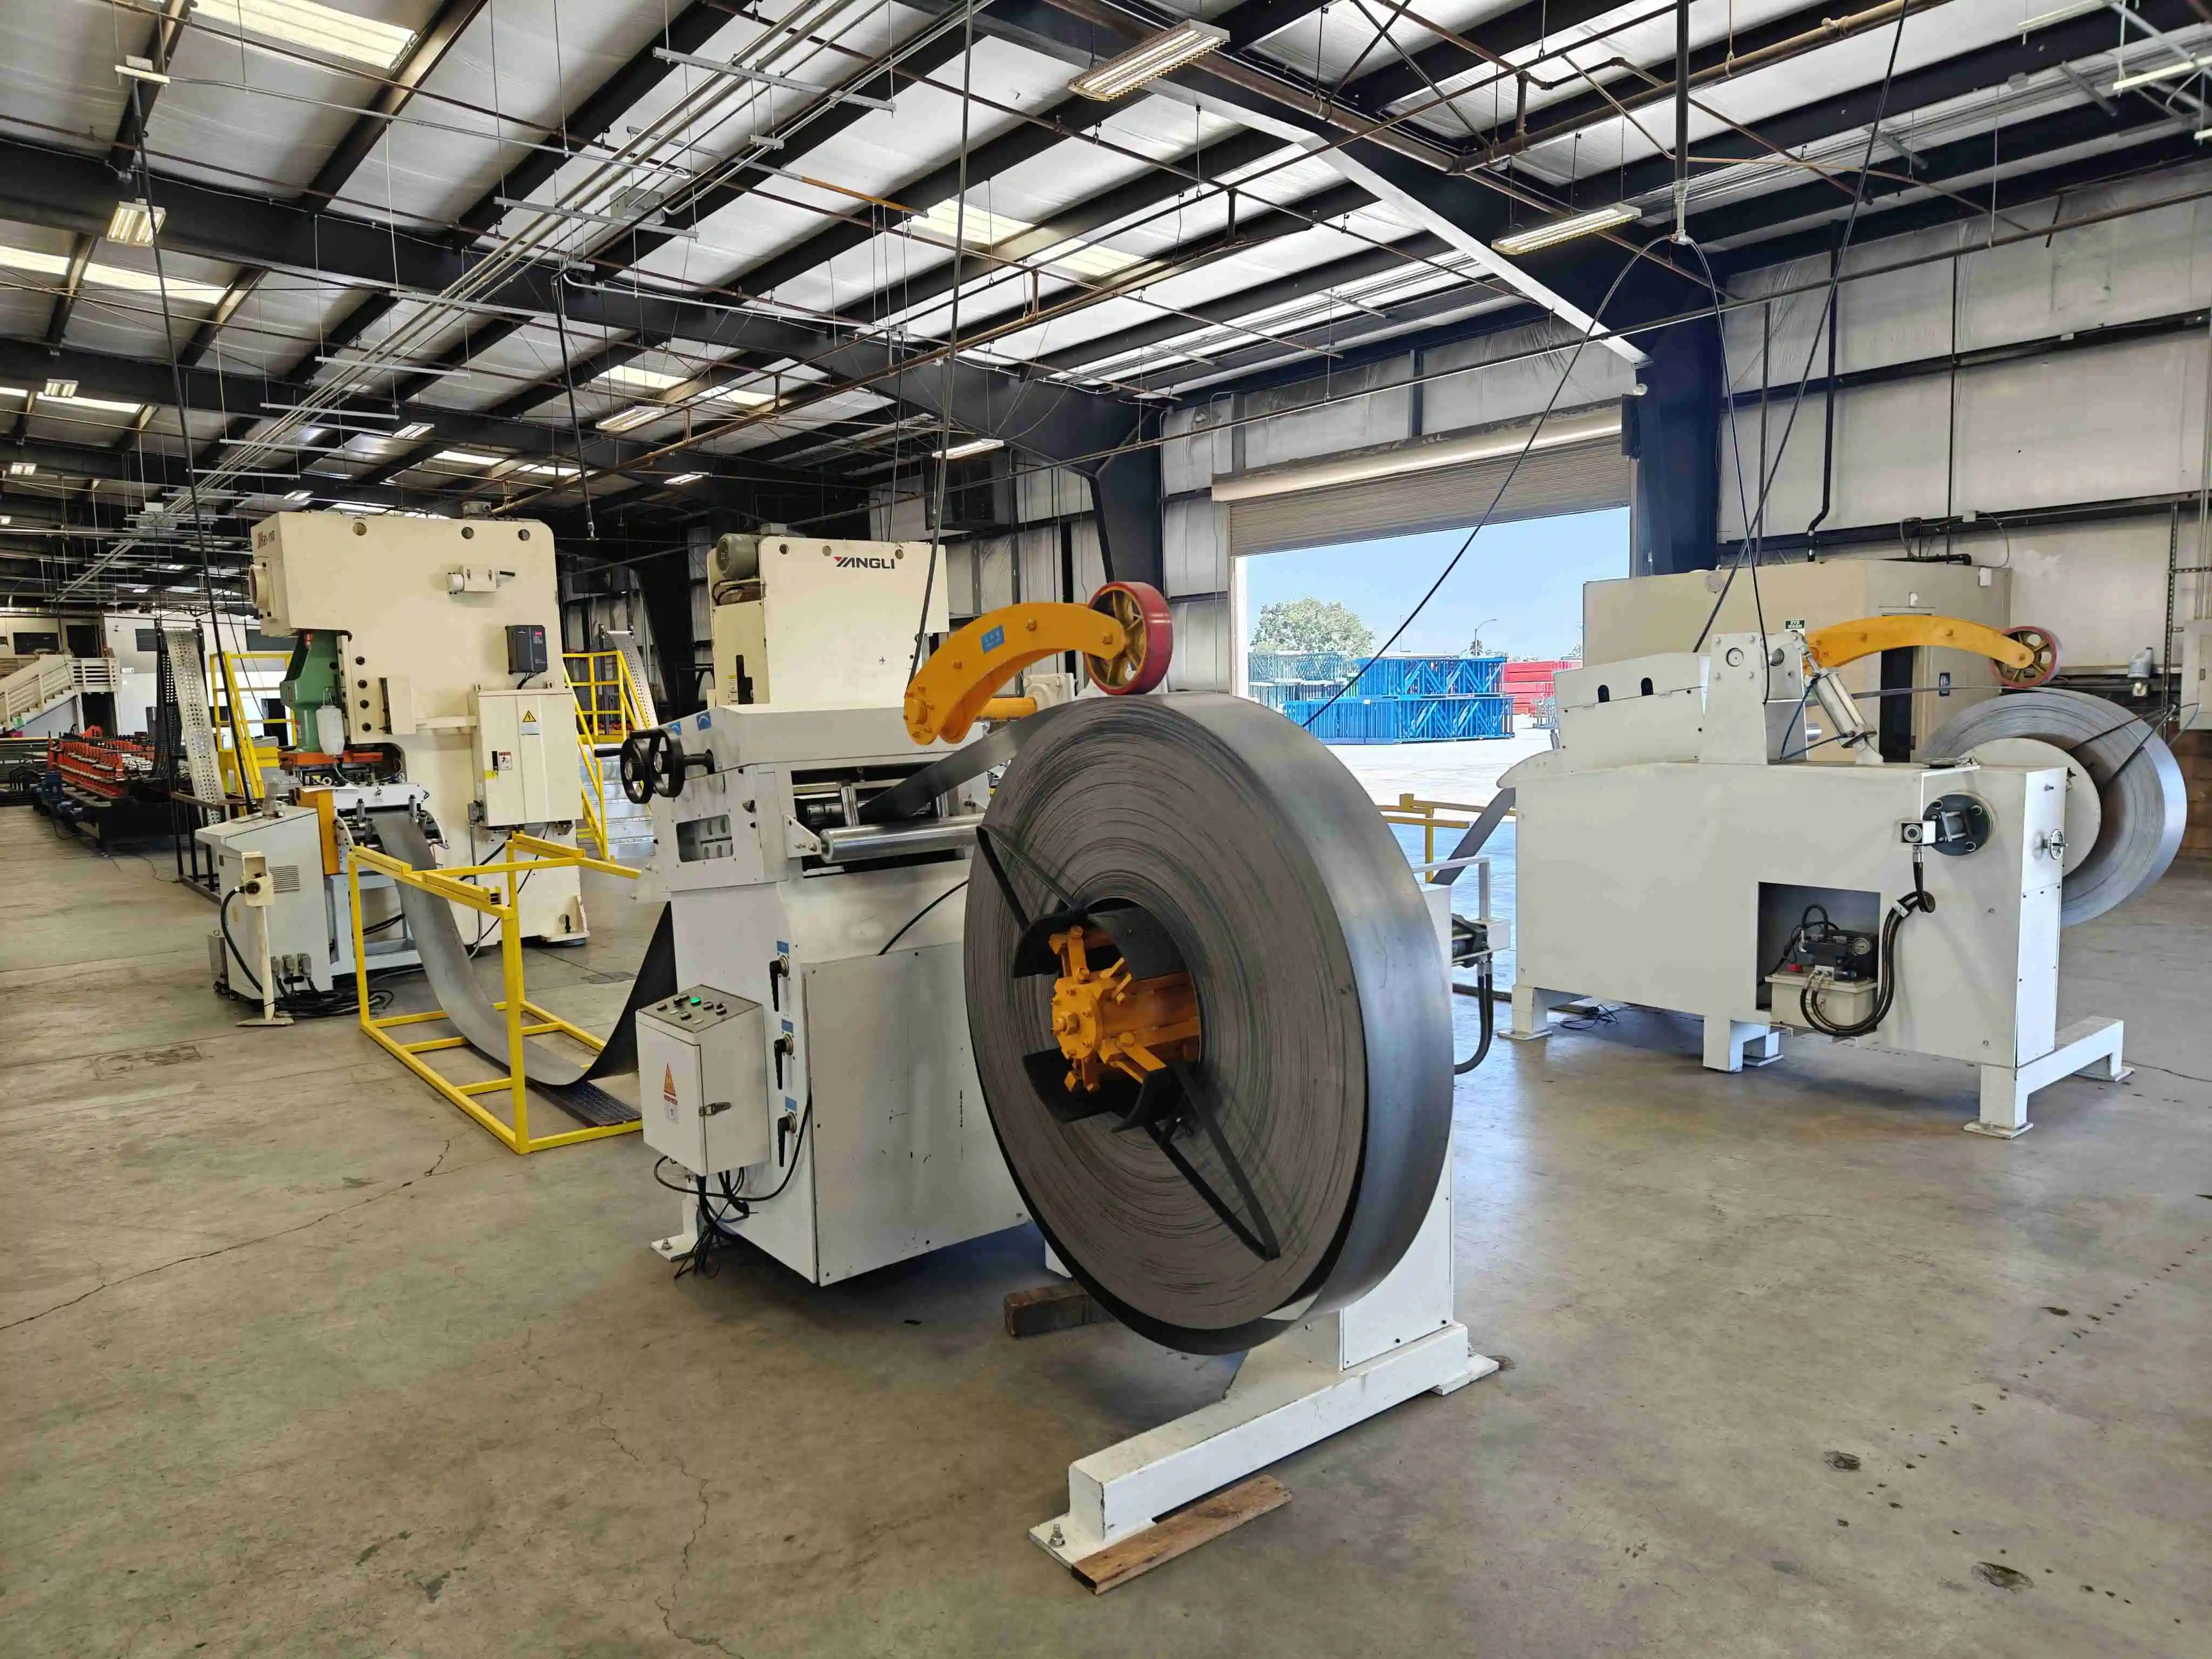
| Struktur | Penyahgulung dan perata bersepadu |
| Peranti Bantu | Dilengkapi lengan penekan dan sensor had untuk mencegah nyahgulung gegelung berlebihan |
| Suapan & Perataan | 2 set rol penjepit + perata 7 roller |
| Lebar Gegelung Maks. | 400 mm |
| Ketebalan gegelung | 2.0–3.0 mm |
| Diameter Dalam Coil (I.D.) | 450–530 mm |
| Diameter Luar Coil Maks. (O.D.) | 1300 mm |
| Butir | Spesifikasi |
|---|---|
| Model Pengumpan | Pengumpan Servo NC‑400 |
| Lebar Gegelung Maks. | 400 mm |
| Motor servo | Motor servo Yaskawa 3 KW |
| Kawalan Sistem | PLC Siemens + Skrin Sentuh |
| Kapasiti Mesin Tekan | APA‑110 Tan |
| Bahan Acuan Tekan | SKD 11 |
| Butir | Spesifikasi |
|---|---|
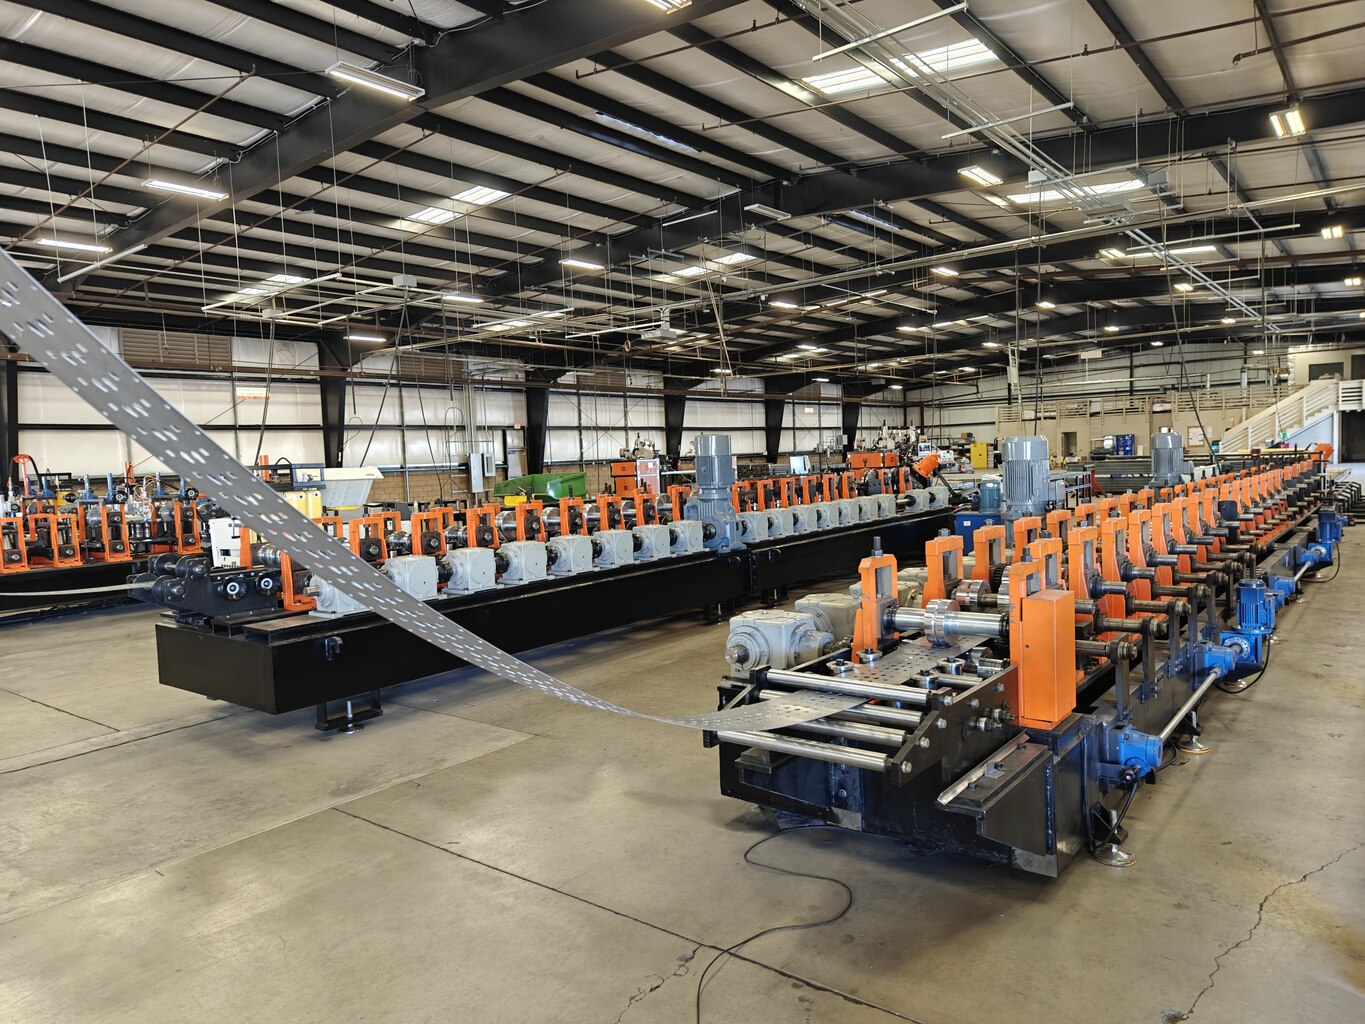
| Tapak Mesin | Tapak H‑beam berkimpal dengan plat keluli yang telah dimesin pada permukaan atas |
| Ruang Bentuk | Ruang cast iron yang dipasang dengan kunci kedudukan untuk ketepatan tinggi; 20 ruang dengan roller sisi |
| Penghantaran | Transmisi kotak gear dengan sambungan kopling berkualiti tinggi |
| Pelarasan lebar | Sisi operasi boleh laras yang dikawal PLC untuk lebar lajur yang berbeza |
| Peranti Tambahan | Dilengkapi dengan peranti pelurus untuk memastikan spar siap yang lurus |
| Kuasa Motor Utama | 18.5 KW × 2 (dengan pengurang) |
| Kuasa Motor Pelarasan | 2.2 KW × 1 + 1.5 KW × 2 |
| Kelajuan barisan | 15–20 m/min |
| Kuasa Motor Hidraulik | 7.5 KW |
| Bahan Bilah Pemotong | CR12MOV (HRC 58–62) |
| Kuantiti & Fungsi Bilah Pemotong | 2 set (untuk lajur 3‑inci & 4‑inci); alat pemotong 45° untuk mengurangkan pembaziran bahan |
| Jenama Stesen Hidraulik | Wuxi Wanshen (dilengkapi kipas pendingin) |
| Butir | Spesifikasi |
|---|---|
| Fungsi Operasi | Pengguna memasukkan panjang, bilangan dan kedudukan lubang melalui skrin sentuh; paparan status kerja masa nyata; mula/berhenti automatik selepas program selesai |
| Voltan Disokong | 220 V / 240 V / 380 V / 415 V / 440 V / 480 V |
| Komponen Utama | PLC Siemens & Skrin Sentuh, pengekod Koyo, penyuai Yaskawa |
| Butir | Spesifikasi |
|---|---|
| Fungsi | Menyediakan kuasa untuk pengembangan uncoiler, penebukan dan pemotongan |
| Kuasa | 2.2 KW + 11 KW |
| Tekanan Kerja | 12–16 MPa |
Mesin roll forming tiang rak pallet ialah salah satu komponen yang penting. Beli RollForming membina rangkaian peralatan penuh untuk pengeluar rak pallet — daripada coil mentah hingga komponen siap yang berkimpal dan sedia untuk pemasangan.
Kerangka tegak yang dikimpal merupakan tulang belakang bagi mana-mana sistem rak palet dan sangat terkenal di AS. Mesin pembentuk gulung rak tegak kami menebuk corak lubang, membentuk profil lajur dan memotong mengikut panjang.
Spar kotak memberikan kapasiti beban lebih tinggi berbanding profil terbuka. Baris roll forming spar kotak kami bermula dengan dua profil C-channel yang sepadan, yang kemudiannya di-roll forming dan dihantar melalui stesen penutup yang menyatukan tepinya. Mesin pengimpal bergerak sepanjang sambungan memanjang, dan spar tertutup kemudiannya dipotong mengikut panjang oleh pemotong flying cut-off. Spar kotak biasanya digunakan sebagai spar beban dalam sistem rak berkapasiti tinggi.
Penguat silang dan penguat diagonal menyambungkan rangka tegak untuk menghasilkan kestabilan struktur. Kami membekalkan mesin roll forming tiang rak untuk profil C-channel dan penguat sudut, dengan pilihan lubang bolt yang ditembak lebih awal pada titik sambungan. Komponen penguat biasanya lebih nipis (1.5-2.5mm) dan berjalan pada kelajuan lebih tinggi berbanding lajur tegak.
Selain roll forming, kami membekalkan peralatan pengimpalan dan pemasangan yang menukar komponen yang sudah dibentuk kepada rak siap:
Sistem rak memerlukan penghalang keselamatan, pembatas baris dan pelindung lajur. Kami membekalkan baris roll forming dan penebukan untuk komponen sekunder ini — lebih nipis, profil lebih ringkas, larian lebih pendek.
Inilah sebabnya kebanyakan pelanggan rak pallet kami membeli daripada kami secara berperingkat: dahulu mesin roll forming tegak, kemudian baris spar, kemudian peralatan pengimpalan. Kami membantu anda membina keupayaan produksi apabila perniagaan anda berkembang. The panduan 10 pengeluar mesin roll forming teratas merangkumi apa yang perlu dicari dalam pembekal yang boleh menyokong pelaburan peralatan rak berbilang peringkat.
1. Kami membina peralatan rak untuk pasaran global. Kami telah membekalkan mesin roll forming tiang rak kepada pengeluar di Australia, AS, Eropah, Asia Tenggara dan Timur Tengah. Setiap pasaran mempunyai piawaian sendiri — AS4084 di Australia, ANSI/MH16.1 di AS, EN 15512 di Eropah, dan ISO 10721 atau GB/T untuk China. Kami mengkonfigurasi setiap mesin mengikut jarak lubang, dimensi profil dan keperluan elektrik pasaran sasaran anda sebelum penghantaran. Anda menerima spesifikasi yang tepat dari hari pertama, bukan mesin yang perlu diubahsuai di kilang anda.
2. Kami juga membina penebukan. Kebanyakan pengeluar mesin roll forming menyerahkan penebukan kepada pihak luar. Kami membina kedua-duanya. Ini bermakna apabila sesuatu perlu pelarasan, anda mempunyai satu pembekal yang bertanggungjawab ke atas keseluruhan baris — bukan dua pembekal yang saling menuding.
3. Angka produksi sebenar. Baris penebukan putar 30m/min menghasilkan kira-kira 6,000 meter bagi setiap syif 8 jam. Itu 300-400 tiang tegak (bergantung pada panjang) yang sedia untuk pemasangan. Lajur rak yang dihasilkan mengikut ANSI/MH16.1 (AS) atau EN 15512 (Eropah) mesti memenuhi toleransi corak lubang dan sifat keratan tertentu — mesin kami dibina untuk mencapai toleransi tersebut secara konsisten, bukan sekadar pada satu larian ujian.
4. Sokongan yang pantas. Komisen jarak jauh melalui panggilan video. Suku cadang dihantar dari Wuxi dalam 72 jam. Talian WhatsApp terus kepada pasukan teknikal kami — bukan sistem tiket.
5. See the machine running. Watch an upright rack roll forming machine producing tear-drop holes at 20m/min on our YouTube channel. The video shows servo feeding accuracy, punch close-ups, continuous flying cutting, and finished upright samples.
Penebukan luar talian bermaksud coil ditembak dan digulung semula dahulu, kemudian coil yang telah ditembak itu melalui mesin roll forming. Mesin roll forming rak tegak anda tidak pernah menunggu kitaran penebukan. Penebukan dalam baris mengintegrasikan semuanya dalam satu baris — susun atur lebih mudah, kos lebih rendah, tetapi kelajuan baris anda terhad oleh kelajuan kitaran penebukan. Pilih luar talian jika anda menjalankan jumlah tinggi dan tidak boleh membazir masa henti.
Ya, dalam julat profil jenis C — pelarasan lebar automatik mengendalikannya. Untuk profil jenis L anda memerlukan set roller yang berbeza. Kami menawarkan sistem roller pertukaran pantas yang boleh ditukar dalam kira-kira 30 minit, jadi anda boleh menjalankan kedua-duanya pada mesin yang sama dengan masa penyetelan yang singkat.
±0.2mm dengan servo + mesin tekan atau penebukan luar talian. ±0.3mm dengan hidraulik atau putar. Lubang air mata mesti tepat atau sambungan spar anda tidak muat — kami menguji setiap die sebelum penghantaran dan disertakan laporan ujian bersama mesin.
Manual: 1.5-2 jam. Automatik: 5-10 minit. Jika anda menukar lebar setiap hari, pelarasan automatik akan berbaloi dalam kira-kira 6 bulan hanya dari jimat masa henti. The panduan kos mesin roll forming merangkumi cara merangka belanjawan untuk pilihan pelarasan automatik.
3.5mm dengan penebukan luar talian atau penebukan hidraulik dalam baris. Untuk mesin tekan dalam baris, kami mengesyorkan maksimum 3.0mm. Untuk penebukan putar, maksimum 2.5mm — hayat alat dan ketepatan penebukan merosot melebihi angka itu. Bahan yang lebih tebal memerlukan daya tekan yang lebih besar, yang melambatkan kaedah penebukan berkitar.
Ya. Kami telah membekalkan baris kepada pengeluar di seluruh Australia, AS, Eropah, Asia Tenggara dan Timur Tengah. Kami mengkonfigurasi untuk AS4084 (Australia), ANSI/MH16.1 (AS, ditadbir oleh Rack Manufacturers Institute), EN 15512 (Eropah), dan piawaian GB/T atau JIS mengikut keperluan. Konfigurasi elektrik merangkumi 480V/60Hz (AS), 380V/50Hz (Eropah/Asia), dan 415V/50Hz (Australia). Semua dokumentasi tersedia dalam bahasa Inggeris, dan sesetengah pelanggan turut meminta dokumen dalam bahasa Sepanyol, Portugis atau Rusia.
Waranti 12 bulan untuk semua komponen. Sokongan teknikal sepanjang hayat melalui WhatsApp dan e-mel. Die penebukan SKD11 dan roller disimpan dalam stok untuk penghantaran 72 jam. Komisen jarak jauh disertakan. Sokongan di lokasi tersedia dengan caj perjalanan tambahan.
Ya, jika corak lubang sesuai dengan peringkat die. Kami mereka bentuk susun atur die berdasarkan lukisan anda — hantarkan lukisan profil (DWG/DXF/PDF) dan kami akan mereka bentuk susun atur die serta memberikan sebut harga. Corak yang kompleks mungkin memerlukan dua die, dan kami akan maklumkan sejak awal.
Kira-kira 14,400 meter bagi setiap syif 8 jam pada operasi berterusan. Untuk lajur tegak 2.4m standard: kira-kira 6,000 keping bagi setiap syif. Output sebenar bergantung pada kerapian sambungan coil, ketebalan bahan dan berapa kerap anda menukar panjang. Gunakan kalkulator coil logam untuk menganggarkan berat dan panjang coil bagi perancangan produksi anda.
Hantarkan lukisan profil, kelajuan yang diperlukan, julat ketebalan bahan dan corak lubang anda. Kami membalas dalam 24 jam dengan cadangan konfigurasi dan sebut harga terperinci. Tiada kewajiban — dan kami biasanya akan mencadangkan cara untuk mengoptimumkan spesifikasi anda dari segi kos atau prestasi.
Hantarkan lukisan profil dan keperluan produksi anda. Kami akan mengkonfigurasi penyelesaian penebukan yang sesuai untuk volum dan pasaran anda.
WhatsApp: +86 186 1692 7760
E-mel: enquiry@believeindustry.com
Terima kasih atas minat anda terhadap Believe Industry. Pasukan kejuruteraan kami akan menghubungi anda dalam masa 24 jam.
Panduan Membeli & Teknologi Mesin & Tips Penjagaan
Mesin Pembuat Scaffold Sheet Sedia Untuk Dihantar kepada Pembeli di Amerika Syarikat...
Baca lagiMesin Roll Forming Marin: 5 Profil Pembinaan Kapal Sebuah roll marin...

Baca lagiMesin roll forming untuk rel: 5 profil infrastruktur. Rel...
Baca lagiPersediaan mesin tiang rak: 12 langkah ke profil pertama yang baik...
Baca lagi