Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Yd Road, Daerah Huishan, Bandar Wuxi, Jiangsu. 214183
Waktu Kerja
Isnin hingga Jumaat: 9AM - 5PM
Sabtu: 9AM - 4PM
Enam torch kimpalan CO2 menutup jahitan memanjang pada rasuk P dan rasuk kotak dalam satu laluan automatik. Rasuk diapit pada katil, kereta dengan skru bebola bergerak sepanjang rasuk, dan sistem pejejakan tiga sisi memastikan setiap torch kekal pada sambungan sebenar dan bukan pada garis tetap.
Ini ialah stesen kimpalan dalam barisan rak palet. Kedudukannya selepas mesin pembentuk gulung dan pemotong, sebelum penyusun, dan inilah langkah yang menukar dua profil terbentuk kepada satu keratan berongga tertutup yang menanggung beban seperti yang diandaikan oleh pengiraan rak.
| Jenis mesin | Mesin kimpalan automatik jahitan memanjang |
| Jenis rasuk | Rasuk P, rasuk kotak |
| Lebar rasuk | 50 hingga 220 mm |
| Tinggi rasuk | 40 hingga 70 mm |
| Ketebalan kepingan | 0.8 hingga 5 mm |
| Jurang jahitan | 0.5 hingga 1.8 mm |
| Torch kimpalan | 6 x NBC300 CO2 |
| Kelajuan kimpalan | sehingga 15 mm/s (0.9 m/minit) |
| Panjang rasuk | 3.5 m piawai, saiz khas atas permintaan |
| Kawalan | PLC Delta + skrin sentuh |
Rasuk kotak yang dibentuk gulung bermula sebagai dua keratan terbuka. Selagi jahitan memanjang belum ditutup, kedua-duanya berkelakuan seperti dua kepingan berasingan. Di bawah beban titik, kedua-dua belah tergelincir antara satu sama lain, keratan berpusing, dan rasuk menanggung jauh lebih kurang daripada yang dijanjikan jadual beban untuk keratan itu.
Kimpalan mengubah mekaniknya. Selepas jahitan ditutup, kedua-dua kepingan bekerja sebagai satu keratan berongga dengan kekukuhan kilasan yang jauh lebih tinggi, dan itulah yang memang diandaikan oleh jadual beban rasuk.
Rasuk P ialah hujah yang sama dalam bentuk lebih mudah. Jahitan terbentuk ialah satu-satunya yang memegang keratan itu bersama. Jahitan terbuka membiarkan bebibir terbuka di hujung, tepat di tempat rasuk masuk ke penyambung dan di tempat momen lentur paling tinggi.

Mengimpal rasuk dengan tangan tidak sukar. Melakukannya 300 kali setiap syif dengan saiz kimpalan yang sama itulah bahagian yang sukar.
| Item | Kimpalan tangan | Stesen automatik |
|---|---|---|
| Masa arka, jahitan 3.5 m | 12 hingga 18 minit | 3.9 minit |
| Saiz kimpalan | Berubah antara syif | Program sama setiap kitaran |
| Herotan | Masukan haba bergantung pada operator | Kelajuan jalan tetap |
| Kemahiran diperlukan | Pengimpal bertauliah | Operator barisan |
| Asap dan percikan | Di hadapan muka operator | Disedut pada torch |
| Tukar keratan | Dilaras semula dengan mata | Program dipanggil mengikut keratan |
Angka 3.9 minit ialah kiraan, bukan janji. Pada 15 mm/s torch bergerak 0.9 m seminit, jadi jahitan 3.5 m memerlukan 3 minit 53 saat masa arka. Pengimpal tangan yang meletakkan kimpalan sudut berterusan 3 hingga 4 mm bergerak sekitar 3 hingga 5 mm/s, jadi jahitan yang sama menjadi 12 hingga 18 minit.
| Jenis rasuk | Rasuk P, rasuk kotak |
| Lebar rasuk | 50 hingga 220 mm |
| Tinggi rasuk | 40 hingga 70 mm |
| Ketebalan bahan rasuk | 0.8 hingga 5 mm |
| Jurang jahitan | 0.5 hingga 1.8 mm |
| Wayar kimpalan | 0.8 hingga 1.0 mm |
| Gas pelindung | CO2 atau campuran 80/20 argon CO2 |
| Kelajuan kimpalan | sehingga 15 mm/s |
| Torch kimpalan | 6 x NBC300 |
| Panjang rasuk | 3.5 m piawai, lebih panjang atas permintaan |
| Pemacu jalan | Motor stepper, skru bebola, rel panduan linear |
| Kawalan | PLC Delta dan skrin sentuh |
| Penyejukan | Sistem edaran |
| Keperluan kuasa | 380 V, 3 fasa, 50 Hz, voltan lain atas permintaan |
Masa arka hanyalah sebahagian daripada kitaran. Muat, apit, kimpal dan lepas ialah apa yang dirasai operator. Jadual di bawah menambah dua minit pengendalian pada masa arka dan mengandaikan kedua-dua jahitan rasuk kotak ditutup dalam laluan yang sama.
| Panjang rasuk | Masa arka | Kitaran | Rasuk / 8 jam |
|---|---|---|---|
| 1.0 m | 1.1 minit | 3.1 minit | kira-kira 120 |
| 2.0 m | 2.2 minit | 4.2 minit | kira-kira 90 |
| 3.5 m | 3.9 minit | 5.9 minit | kira-kira 65 |
Lajur kanan ialah 80 peratus penggunaan dalam syif lapan jam. Keluaran sebenar menurun pada pesanan pendek, pada pertukaran keratan yang kerap, dan setiap kali rasuk tiba di stesen dengan jurang jahitan di luar 0.5 hingga 1.8 mm sehingga perlu dikerjakan semula.
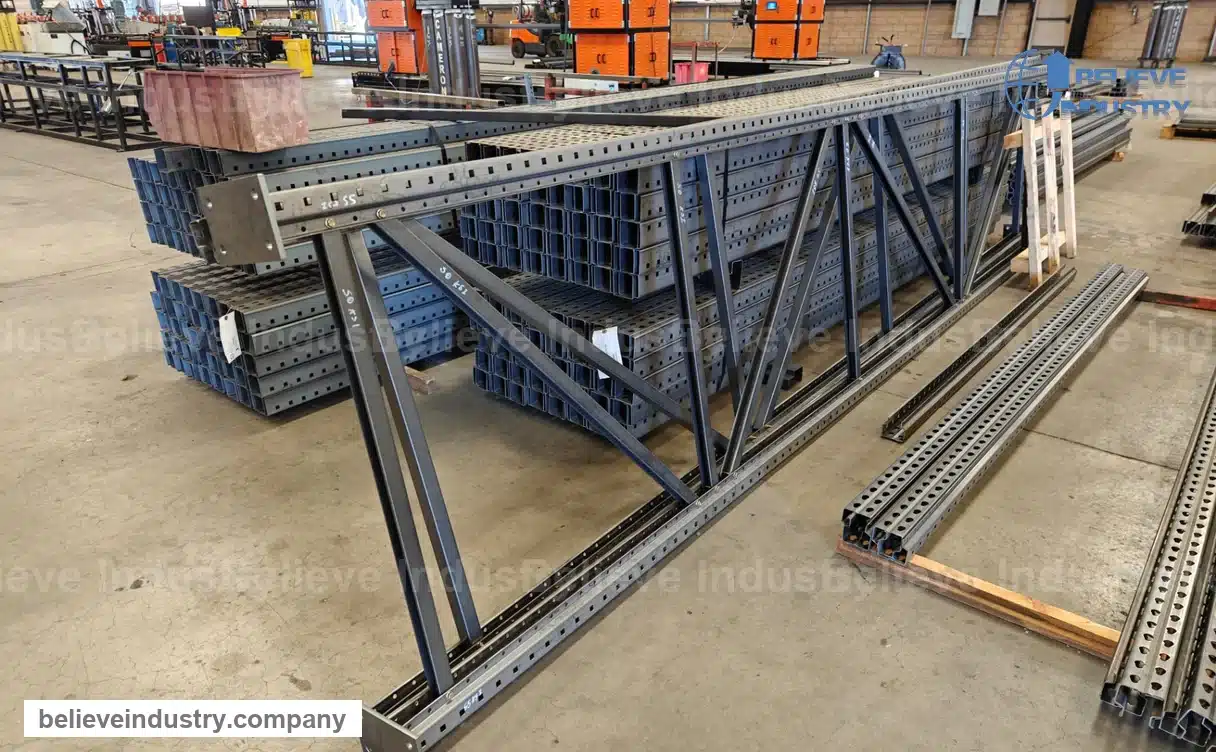
Mesin kimpalan jarang menjadi mesin pertama yang dikaji pembeli, dan selalunya dialah yang menetapkan had atas seluruh barisan. Empat perkara ini wajar dipastikan sebelum pesanan.
Believe Industry membina peralatan roll forming sejak 2005, dengan lebih 500 mesin di lebih 50 negara dan sistem mutu ISO 9001 di sebalik tanda CE pada mesin yang kami eksport.
Kimpalan rasuk ialah satu stesen dalam satu urutan. Jika anda menentukan seluruh barisan, mulakan dengan gambaran keseluruhan mesin pembentuk gulung rak palet kemudian lihat keratan yang membekalkan mesin kimpalan ini: mesin membentuk gulungan rasuk kotak dan mesin pembentuk gulung rasuk P. Tiang datang dari mesin membentuk gulungan rak tegak, dan anggota mendatar dari mesin pembentuk gulung rasuk berperingkat.
Dua bacaan berkaitan untuk masalah pengeluaran yang sama: proses pengeluaran rasuk berperingkat dari gegelung hingga rasuk siap, dan perbandingan mesin rasuk berperingkat dengan rasuk kotak. Kimpalan rasuk ke penyambung ialah stesen lain, dibincangkan di halaman mesin kimpalan rasuk kotak halaman.
S: Apakah mesin kimpalan automatik rasuk rak?
J: Ia stesen tetap yang mengimpal jahitan memanjang rasuk rak yang dibentuk gulung. Enam torch CO2 bergerak sepanjang rasuk di atas kereta skru bebola sementara sistem pejejakan mengikut profil, menutup jahitan pada rasuk P dan rasuk kotak tanpa pengimpal tangan.
S: Bolehkah satu mesin mengimpal rasuk P dan rasuk kotak?
J: Boleh. Kedua-dua keratan masuk dalam tetingkap yang sama, lebar 50 hingga 220 mm dan tinggi 40 hingga 70 mm, jadi satu mesin meliputi katalog rak bercampur. Program bertukar mengikut keratan dan sudut torch dilaras halus antara kelompok pengeluaran.
S: Berapa cepat berbanding kimpalan tangan?
J: Jahitan 3.5 m memerlukan 3.9 minit masa arka pada 15 mm/s, berbanding 12 hingga 18 minit dengan tangan. Jurangnya melebar pada rasuk panjang dan kepingan nipis, di mana pengimpal tangan perlu memperlahankan supaya tidak menembusi.
S: Berapa panjang rasuk yang boleh dikendalikan?
J: 3.5 m ialah piawai dan meliputi sebahagian besar rasuk rak palet. Katil lebih panjang dibuat atas pesanan, jadi nyatakan panjang potong maksimum mesin anda semasa meminta sebut harga, bukan selepas mesin tiba.
S: Adakah ia juga mengimpal rasuk ke penyambung?
J: Tidak. Mesin ini menutup jahitan rasuk sepanjang badannya. Kimpalan hujung rasuk ke penyambung atau rangka dilakukan di stesen berasingan dengan empat kepala, mesin kimpalan rasuk kotak, 15 hingga 25 saat setiap keping.
S: Gas dan wayar apa yang digunakan?
J: Wayar bersalut tembaga 0.8 hingga 1.0 mm dengan CO2, atau campuran 80/20 argon CO2 jika mahu kimpalan lebih licin dan percikan lebih sedikit. Campuran lebih mahal sejam tetapi biasanya terbayar melalui masa pembersihan.
S: Berapa kuasa dan ruang lantai diperlukan?
J: Binaan piawai 380 V tiga fasa, voltan lain atas permintaan. Katil mengambil kira-kira 3.5 m rasuk ditambah lejang kereta, dan ruang bergantung pada panjang rasuk, jadi kami pastikan dalam lukisan susun atur sebelum penghantaran.
S: Bolehkah ia beroperasi sebaris dengan mesin pembentuk gulung?
J: Boleh, biasanya selepas pemotong dan sebelum penyusun. Jika mesin pembentuk gulung lebih cepat daripada mesin kimpalan, letakkan meja penampan di antaranya supaya barisan tidak berhenti setiap kitaran.
Hantar lukisan keratan dengan lebar, tinggi, ketebalan kepingan dan kedudukan jahitan, bersama panjang rasuk yang anda potong dan keluaran yang diperlukan setiap syif. Kami akan kembali dengan bilangan torch, masa kitaran dan susun atur yang sesuai dengan barisan anda. E-mel ke darren@believeindustry.com atau hubungi kami di WhatsApp.
Jika projek anda ditentukan mengikut RMI, Rack Manufacturers Institute menerbitkan jadual toleransi yang kami ukur. Projek Eropah biasanya merujuk EN 15512.
Kemas kini terakhir: 2026-11-06
Sejarah halaman
2026-11-06: Halaman ditulis semula daripada 188 perkataan, ditambah jadual spesifikasi, perbandingan dan masa kitaran, lapan soal jawab dengan skema FAQPage, serta tajuk dan penerangan Rank Math.
Tarikh semakan seterusnya
Keratan rasuk baharu di luar julat lebar 50 hingga 220 mm atau tinggi 40 hingga 70 mm
Perubahan bilangan torch, platform PLC atau diameter wayar
Projek pelanggan yang menuntut piawaian rak yang belum diliputi di halaman ini

A roll forming machine price ranges from 20,000 for a basic stud and...
Baca lagi
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Baca lagi
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Baca lagi
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Baca lagi English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



