Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
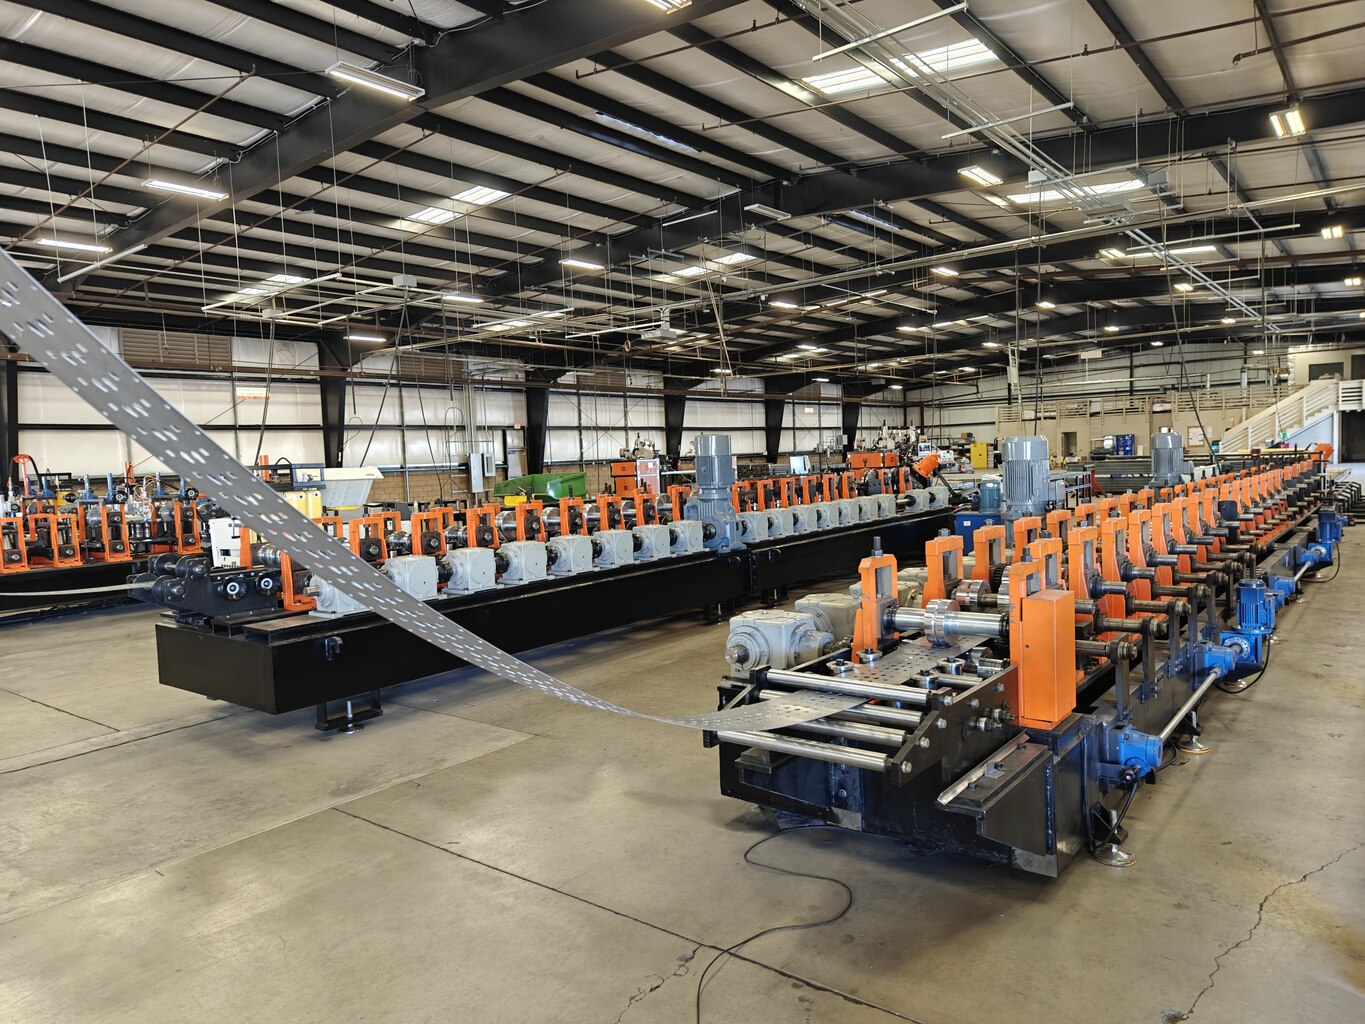
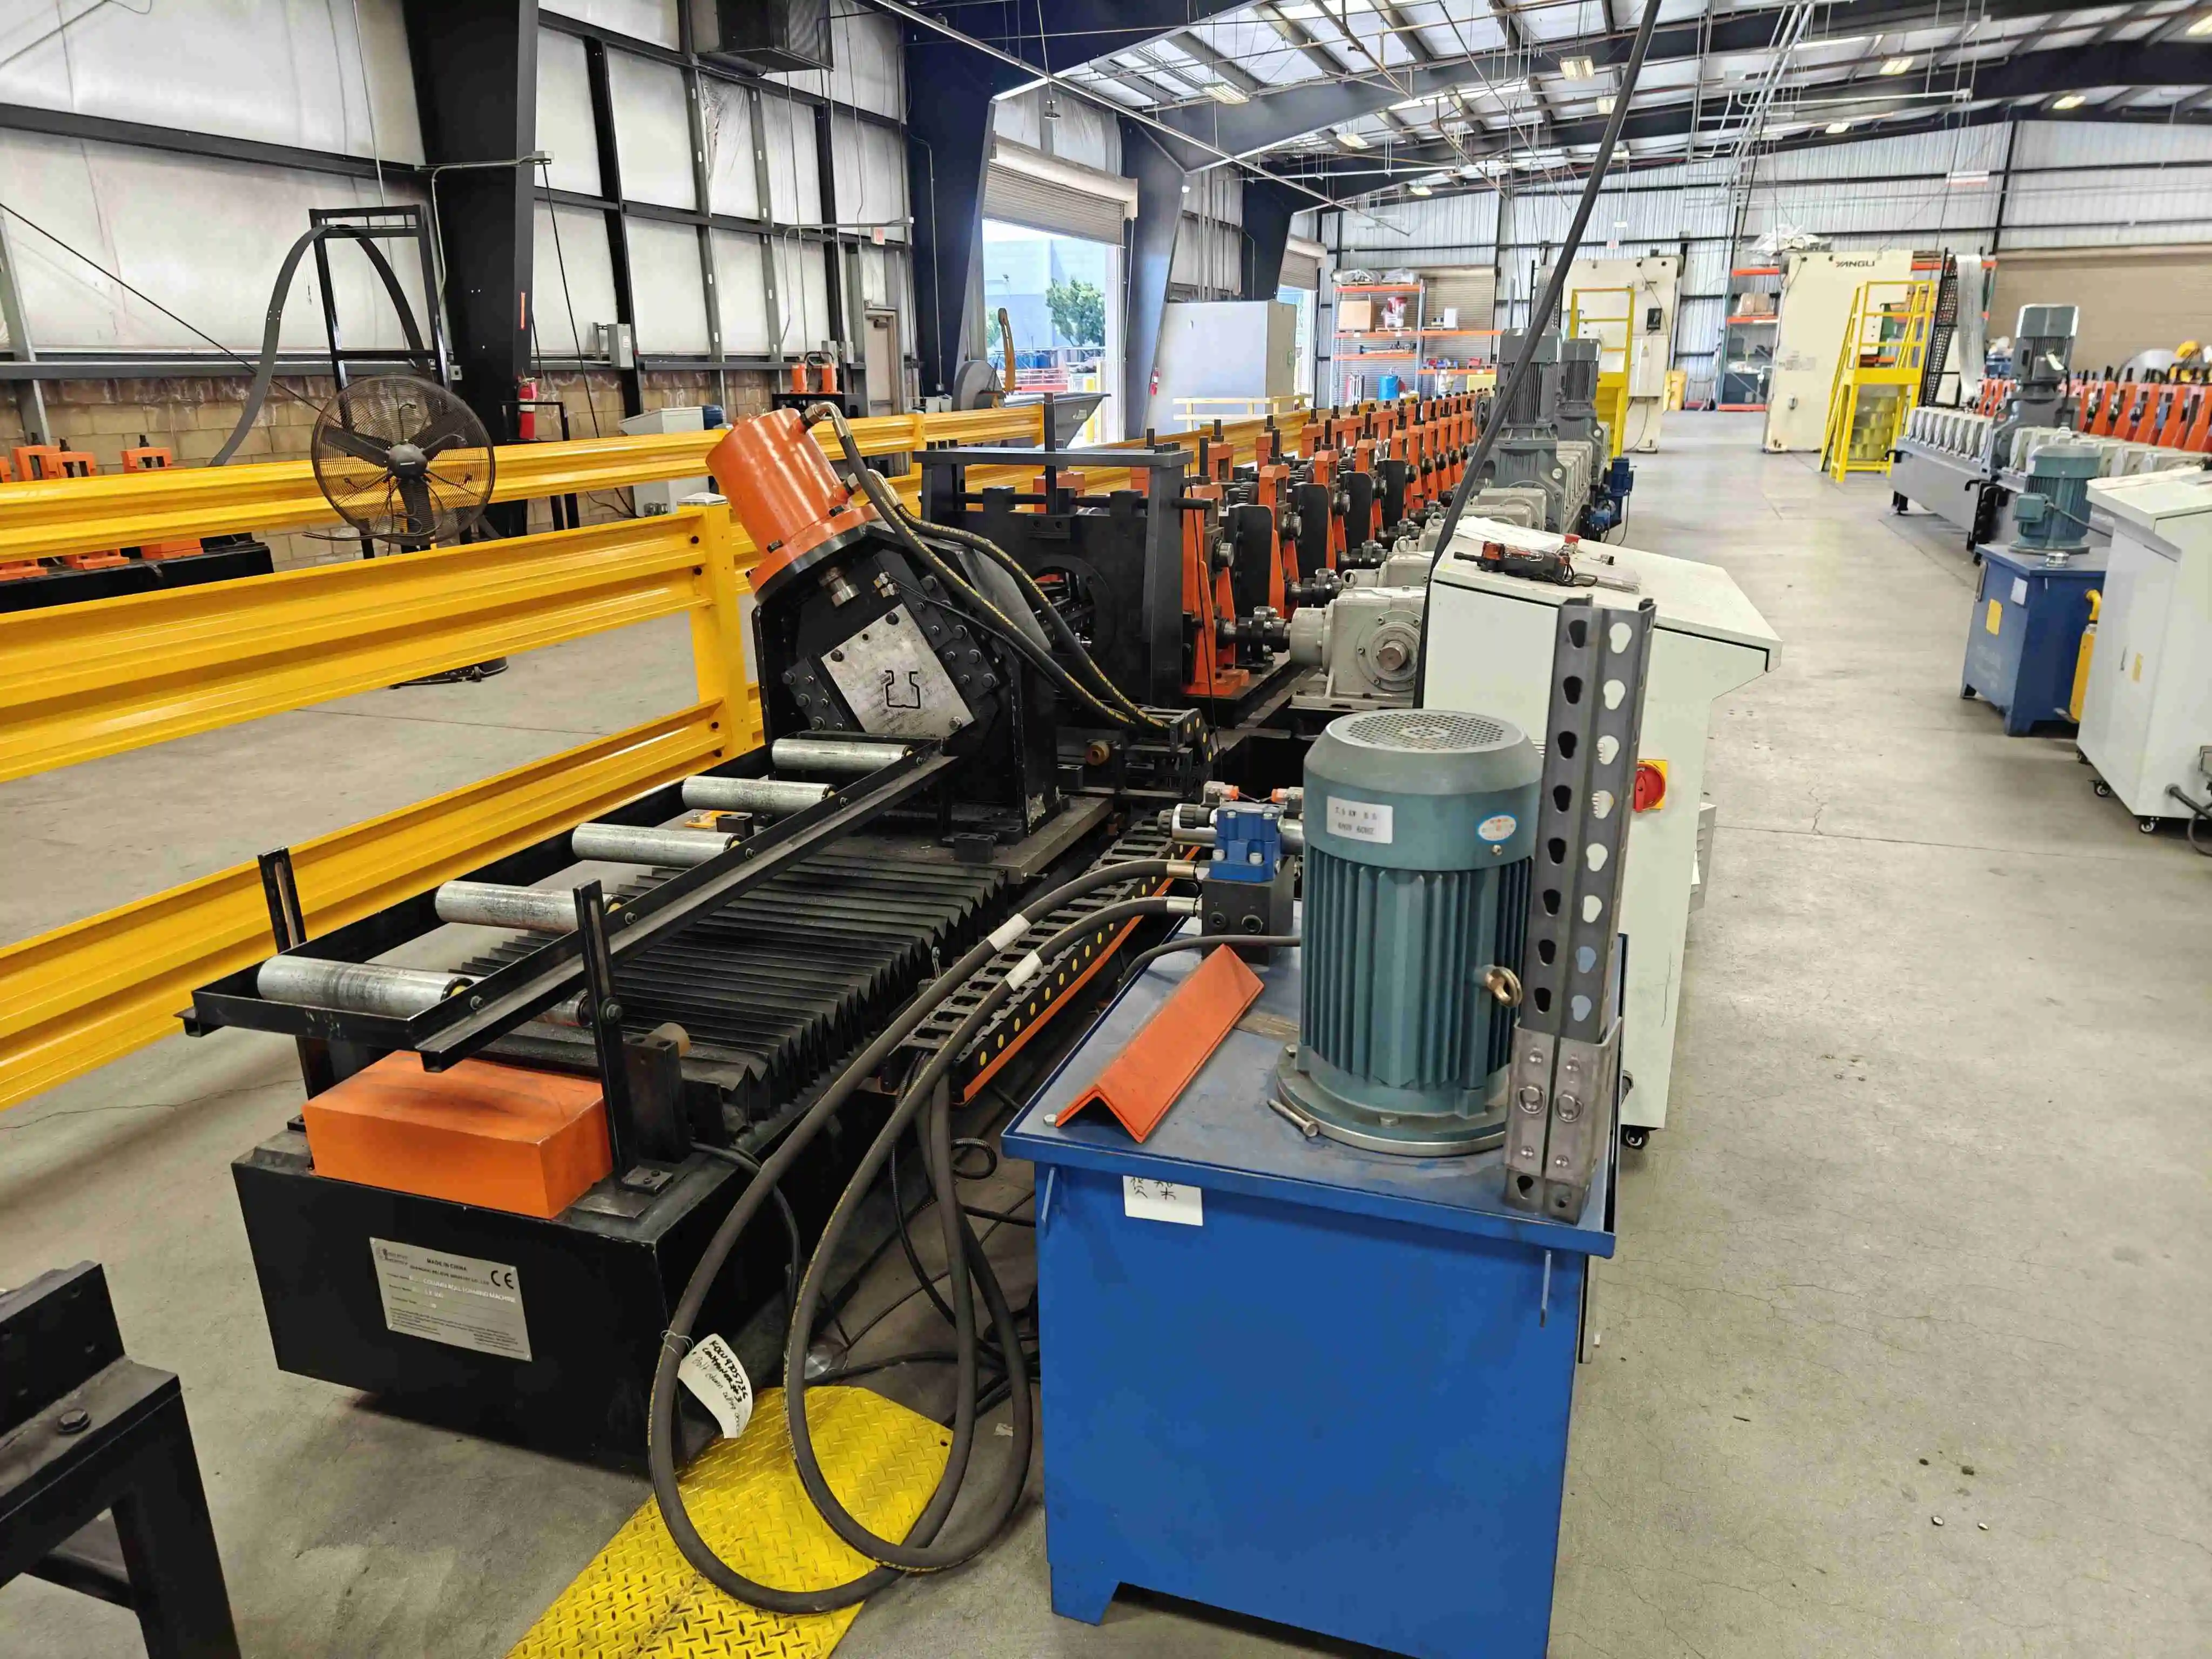
Jawaban singkat: mesin pembentuk gulungan tegak rak palet mengubah kumparan baja menjadi tegak rak palet dalam satu lintasan. Mesin membuka dan meratakan strip, melubangi pola lubang konektor saat strip masih rata, membentuk seksi C, L, atau Omega melalui 20 dudukan, lalu memotong sesuai panjang dengan gunting terbang. Beli RollForming membuat mesin pembentuk gulungan tegak rak palet untuk kumparan 2,0 hingga 3,5 mm, dikonfigurasi untuk pola lubang dan pasokan listrik pasar Anda.
Dua keputusan menentukan apakah mesin pembentuk gulungan tegak rak palet menghasilkan uang. Di posisi mana lubang dilubangi, dan berapa lama pergantian lebar berlangsung. Kedua jawaban itu menetapkan harga, keluaran per shift, dan tingkat keterampilan yang dibutuhkan operator Anda.
Halaman ini membahas empat jalur pelubangan, lembar spesifikasi lengkap, pola lubang per pasar, keluaran nyata per shift, dan rentang biaya di balik penawaran harga. Jika Anda masih memilih sistem lubang, perbandingan lubang tetes air dengan lubang kunci membawa pertanyaan tunggal itu selangkah lebih jauh.
Kirim gambar, dapatkan konfigurasi. Bagikan gambar profil tegak Anda (DWG, DXF, atau PDF), volume per shift, dan pasar tujuan. Kami membalas dalam 24 jam dengan rekomendasi pelubangan, tata letak mesin, dan rentang harga indikatif.
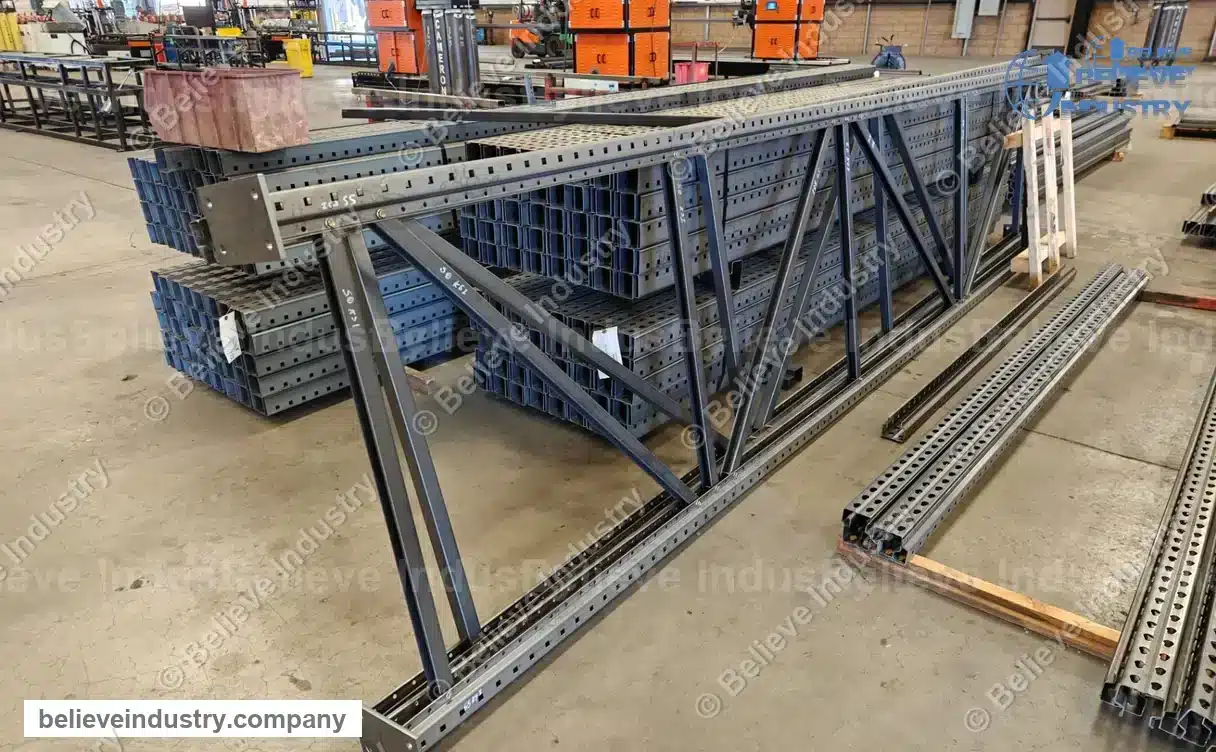
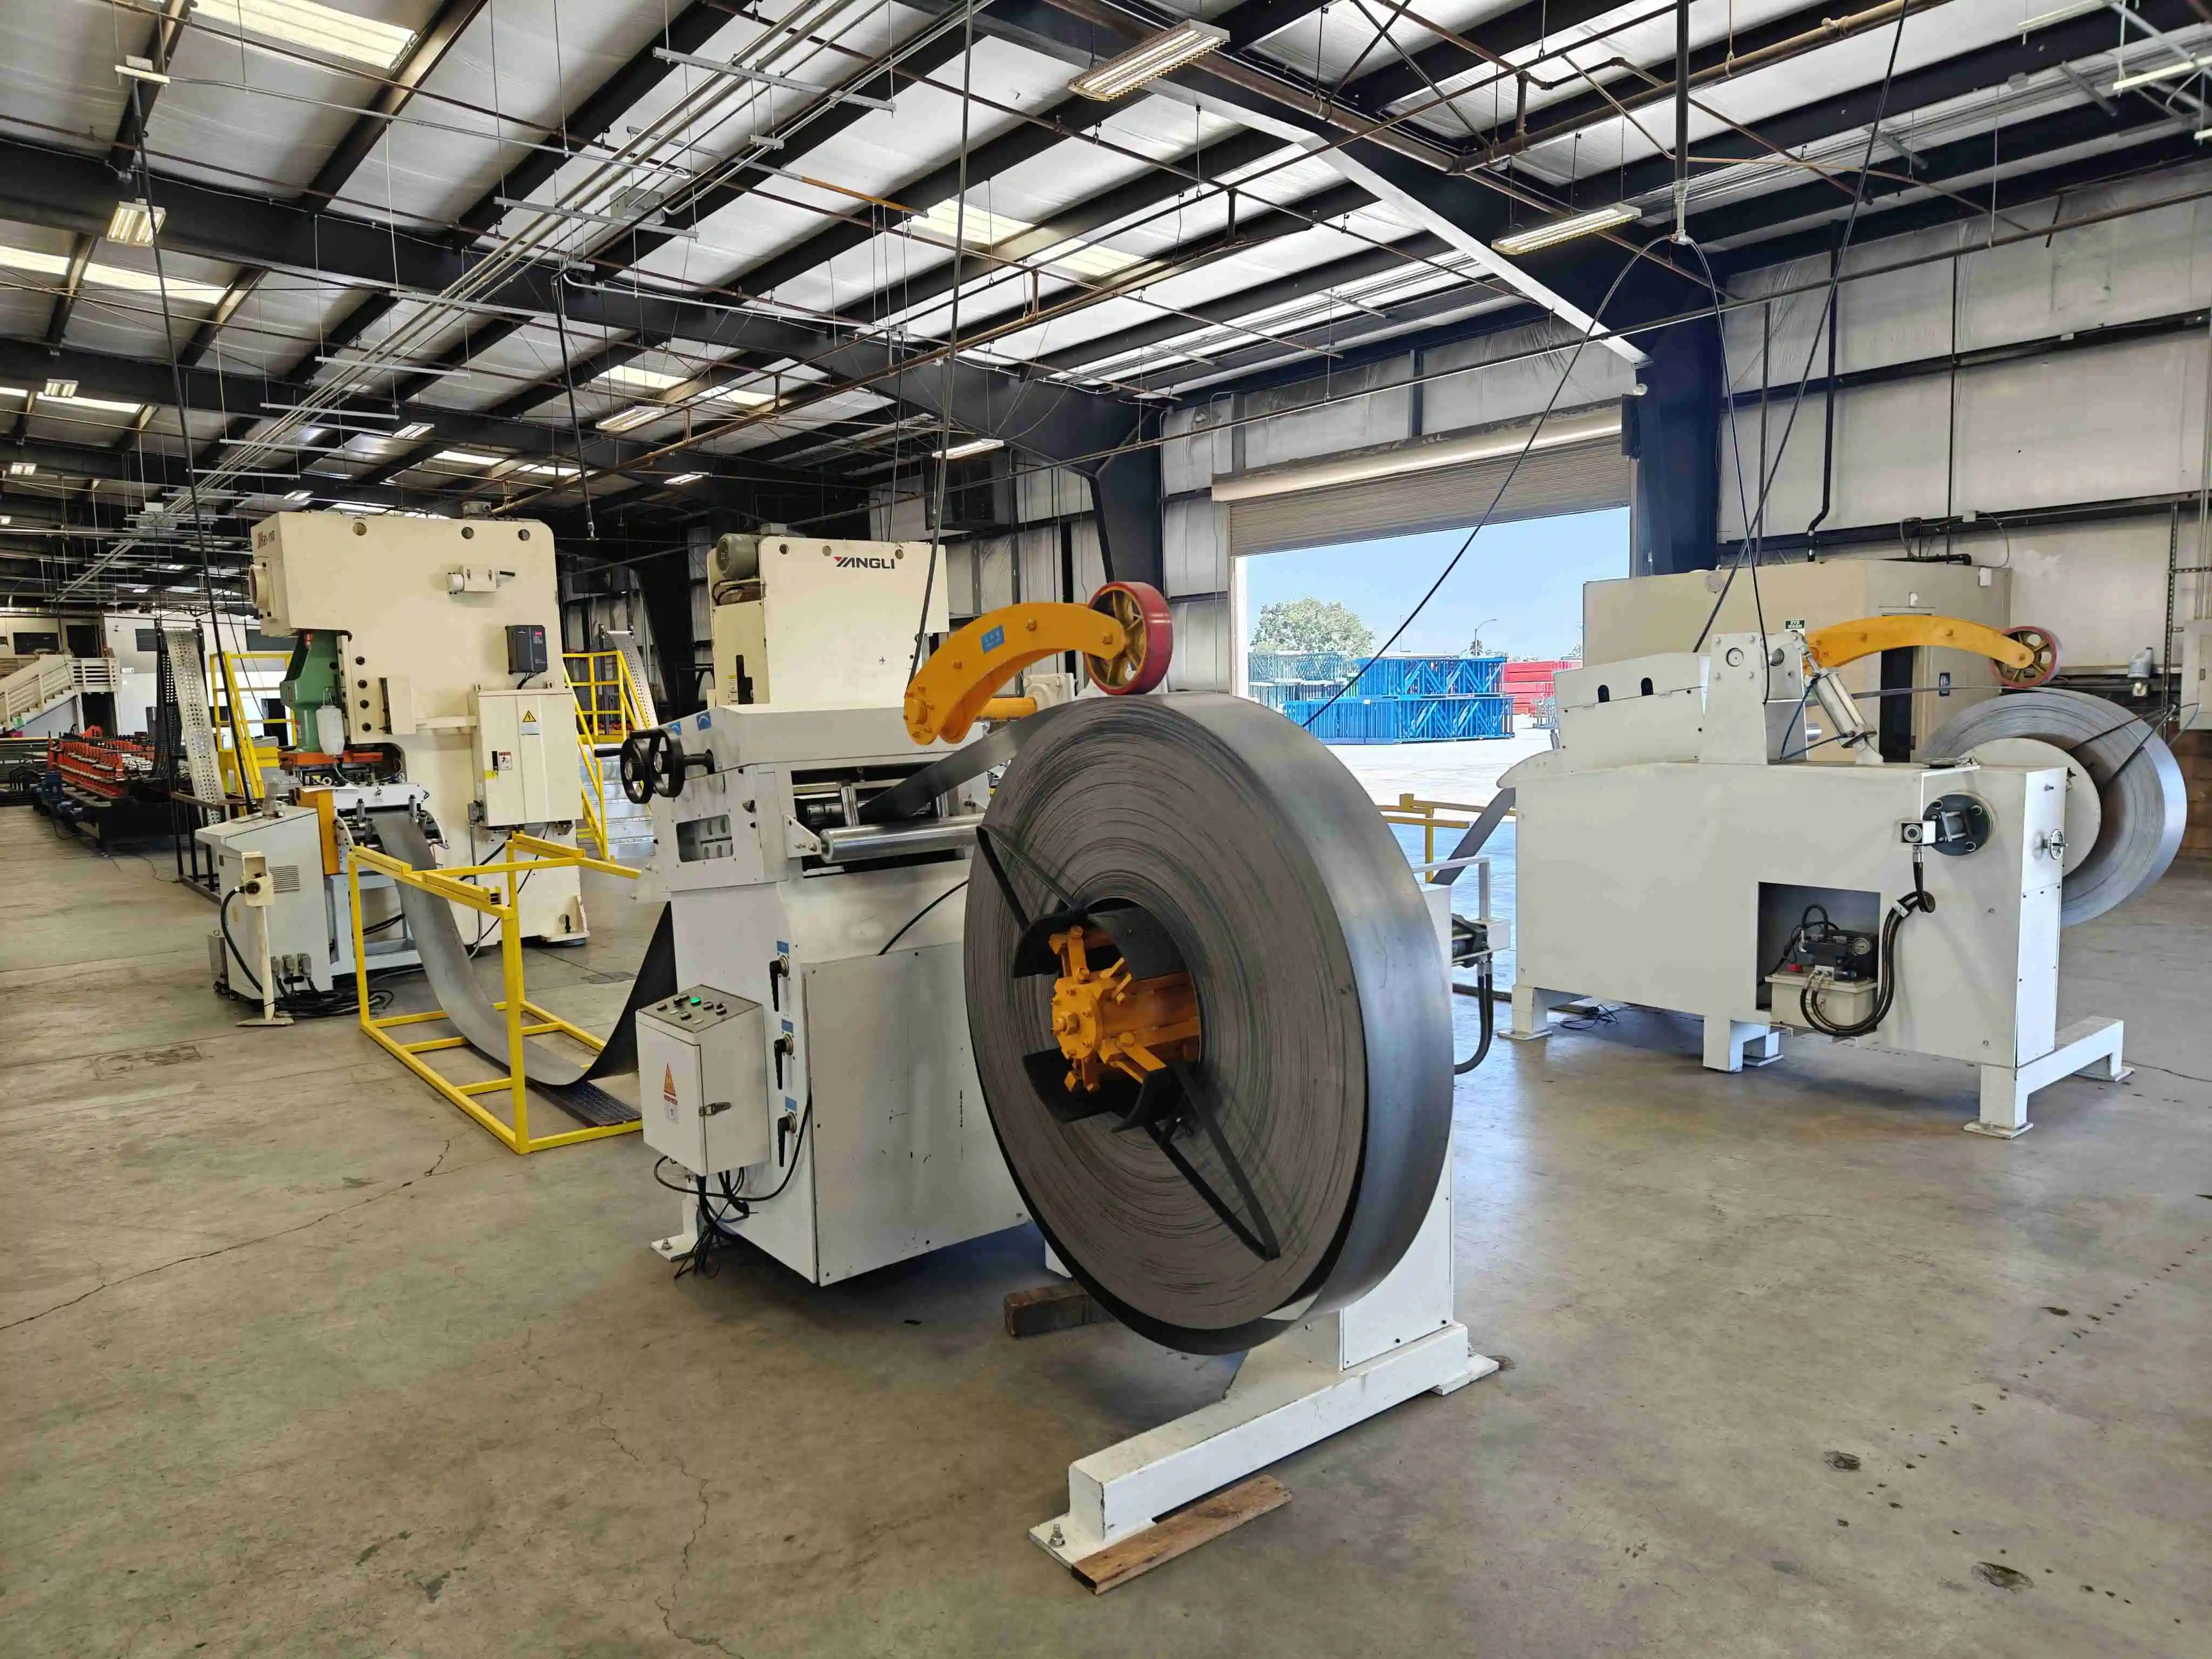
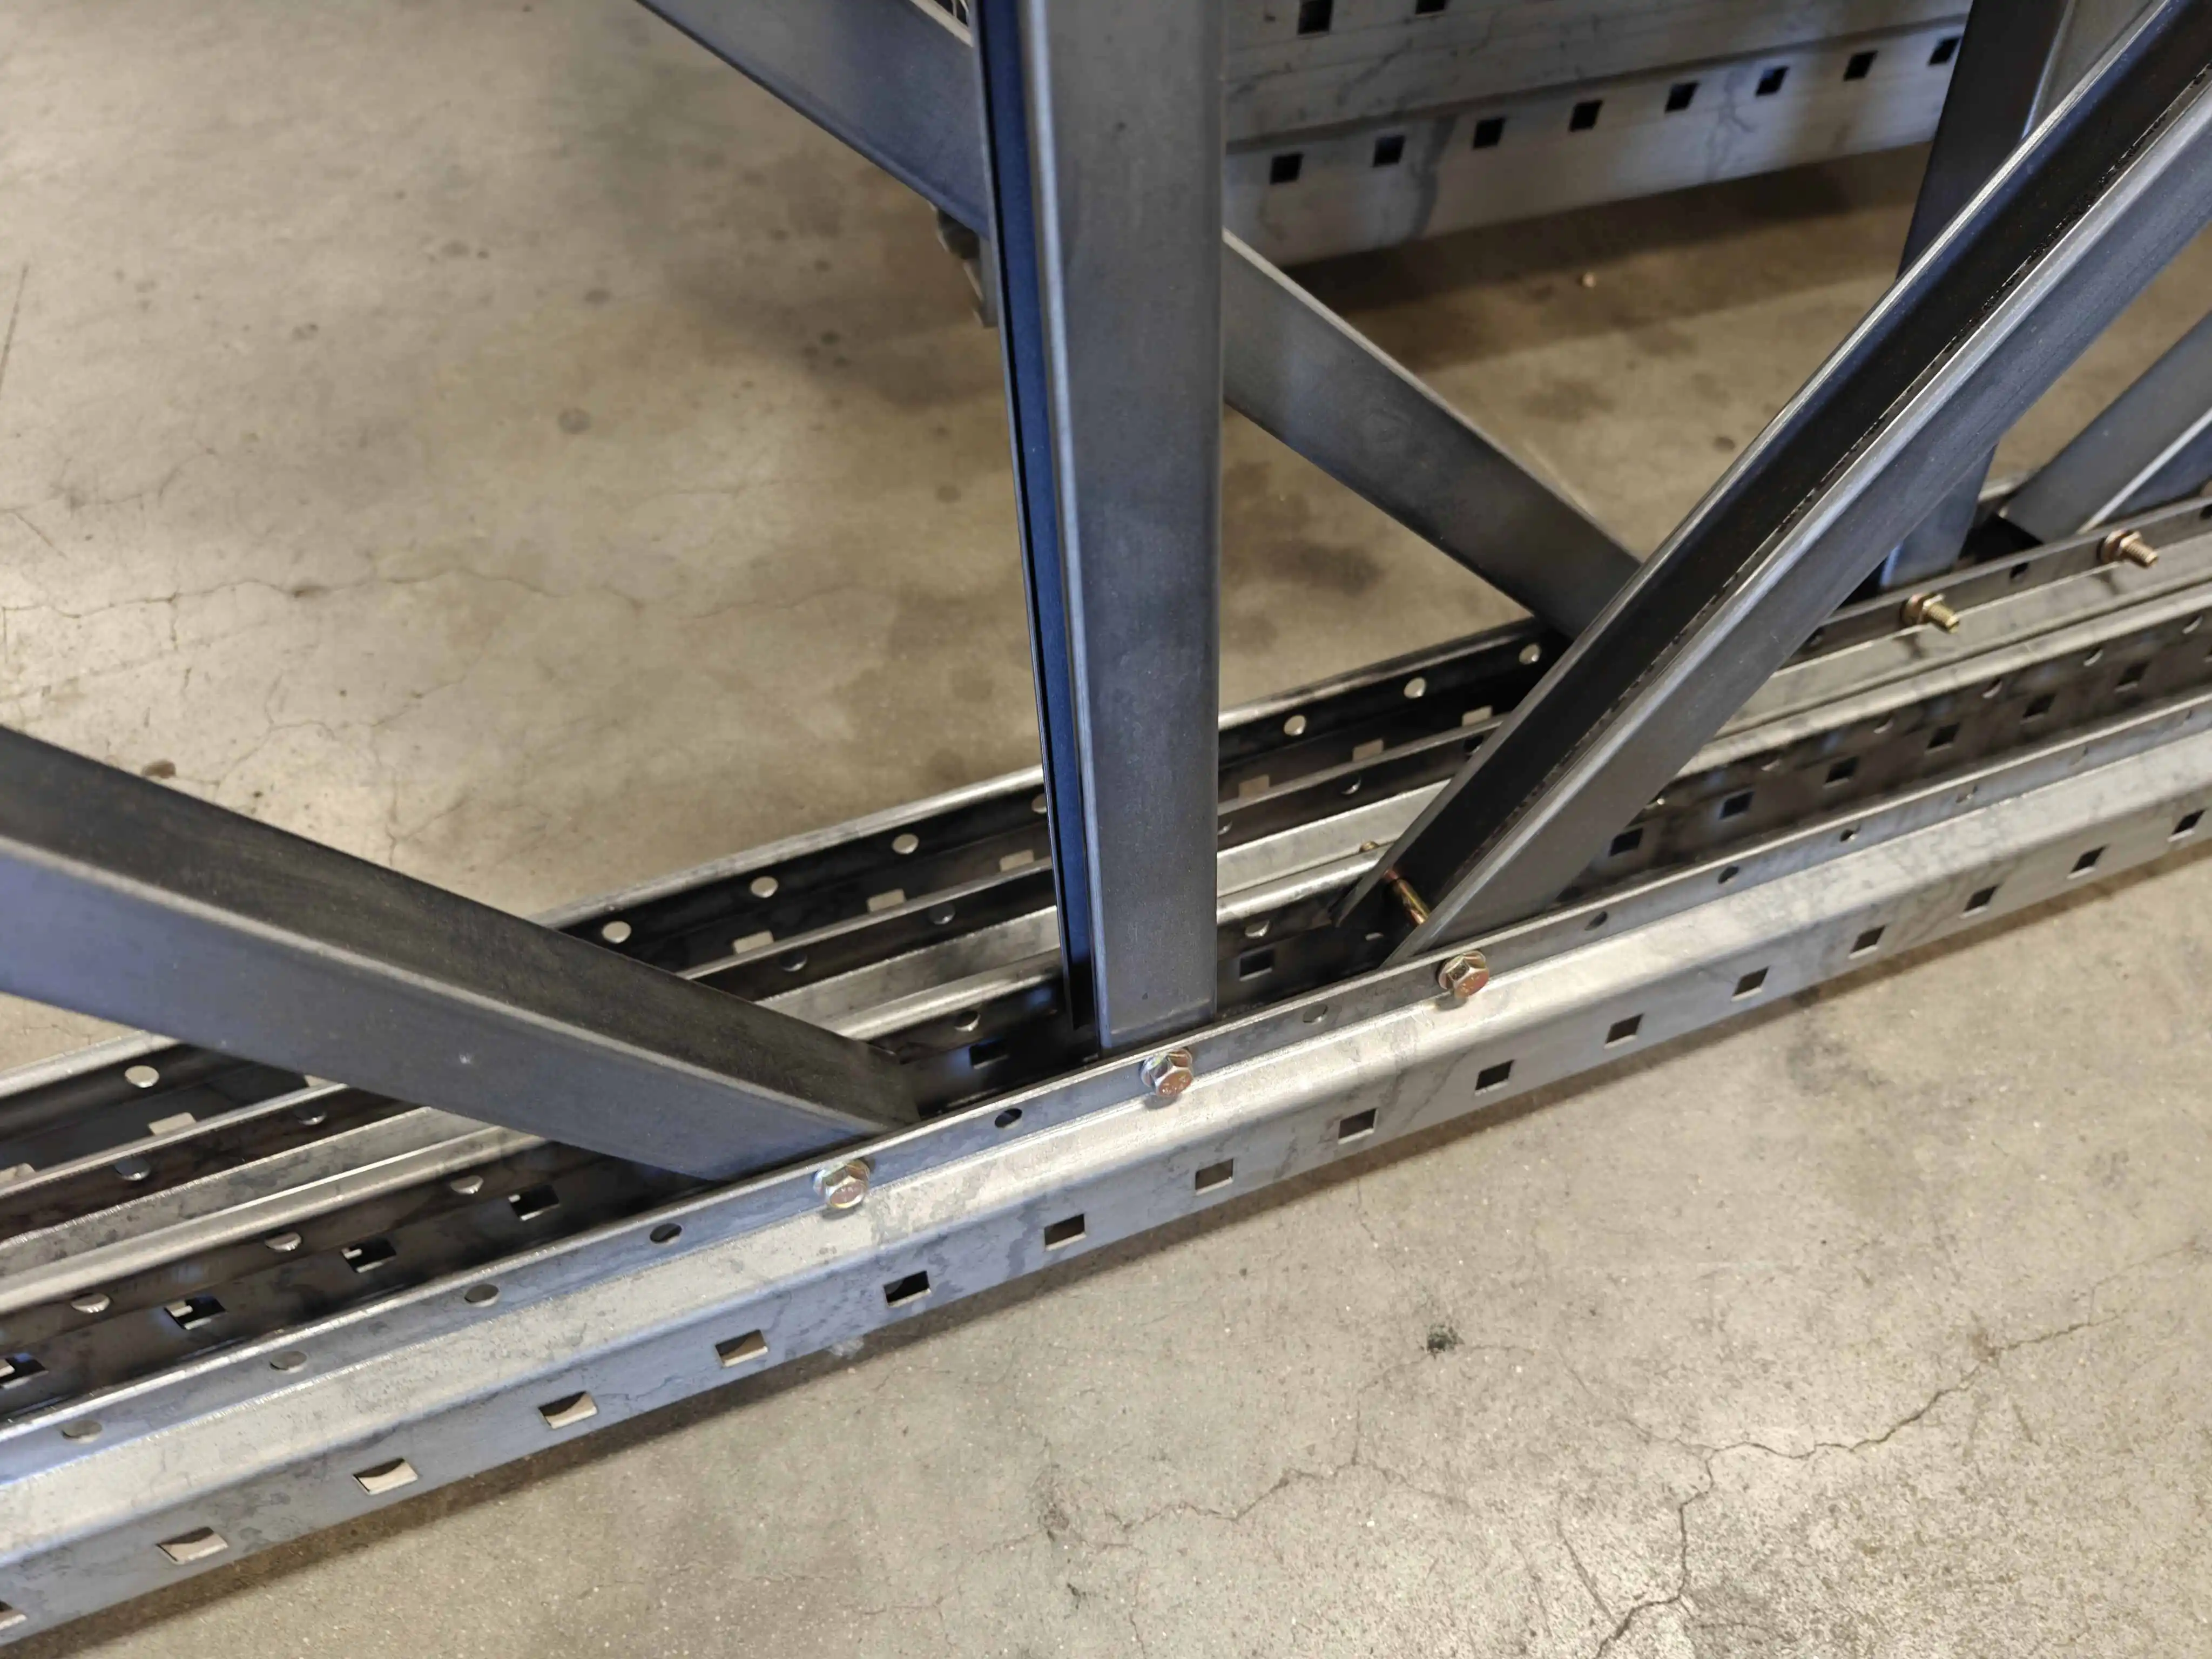
Tegak, juga disebut kolom atau tiang, adalah batang vertikal rangka rak palet. Dua tegak ditambah penopang membentuk satu rangka, dan rangka menanggung seluruh beban di gudang. Mesin pembentuk gulungan tegak rak palet yang memproduksinya menjalankan enam langkah dalam urutan tetap.
Urutannya penting. Pelubangan terjadi sebelum pembentukan karena seksi yang sudah terbentuk tidak dapat diregistrasi ulang secara andal: setelah strip dibengkokkan, pola lubang tidak punya permukaan acuan rata, sehingga galat jarak kumulatif tumbuh sepanjang kolom 9 meter. Pelubangan pada posisi rata menjaga galat tetap di dalam toleransi yang diminta standar rak.
Mesin pembentuk gulungan tegak rak palet di pabrik rak biasanya mencakup tiga keluarga, dan ketiganya menutup hampir semua desain di pasar. Seksi menentukan kelas beban, dan kelas beban menentukan ketebalan yang perlu dijalankan.
Lebar muka kolom 3, 4, atau 5 inci (76, 102, dan 127 mm). Ketebalan 2,0 hingga 3,5 mm tergantung kelas beban, dan lini yang sama biasanya dapat mencakup satu rentang lebar tanpa ganti rol jika Anda memesan penyesuaian otomatis.
Gambar di atas adalah alasan percakapan pertama membahas profil, bukan mesin. Kirim gambar seksi Anda dan lini dibangun mengelilinginya.
Kecepatan dan akurasi pelubangan menetapkan keluaran harian Anda, dan seluruh bagian lain mesin pembentuk gulungan tegak rak palet mengikuti pilihan ini. Kami membangun empat jalur. Masing-masing jawaban berbeda untuk pertanyaan yang sama: berapa banyak yang ingin Anda bayar untuk kecepatan.
Kumparan dilubangi dan digulung ulang pada lini terpisah lebih dulu. Kumparan yang sudah dilubangi kemudian berjalan melalui pembentuk gulungan sendiri, sehingga lini pembentukan tidak pernah menunggu siklus pelubangan.
Ini satu-satunya jalur tanpa batas kecepatan dari pelubangan. Jalankan pembentuk pada 20 hingga 30 m/min apa pun pola lubangnya. Konsekuensinya ruang lantai dan biaya modal untuk lini kedua. Akurasi lubang mencapai plus minus 0,2 mm, sistem menangani strip 2,0 hingga 3,5 mm, dan satu shift biasanya melubangi awal 2 hingga 3 kumparan.
Pelubangan hidraulik memberi tonase untuk strip tebal tanpa biaya mesin press mekanis. Waktu siklus hidraulik membatasi kecepatan lini pada sekitar 4 hingga 6 m/min.
Konfigurasi ini cocok untuk material 3,0 hingga 3,5 mm pada volume rendah hingga menengah. Ini jalur pelubangan termurah yang masih menangani tegak beban berat. Unit hidraulik 80 hingga 160 ton di belakang pengumpan servo Yaskawa 3 kW bertahan plus minus 0,3 mm.
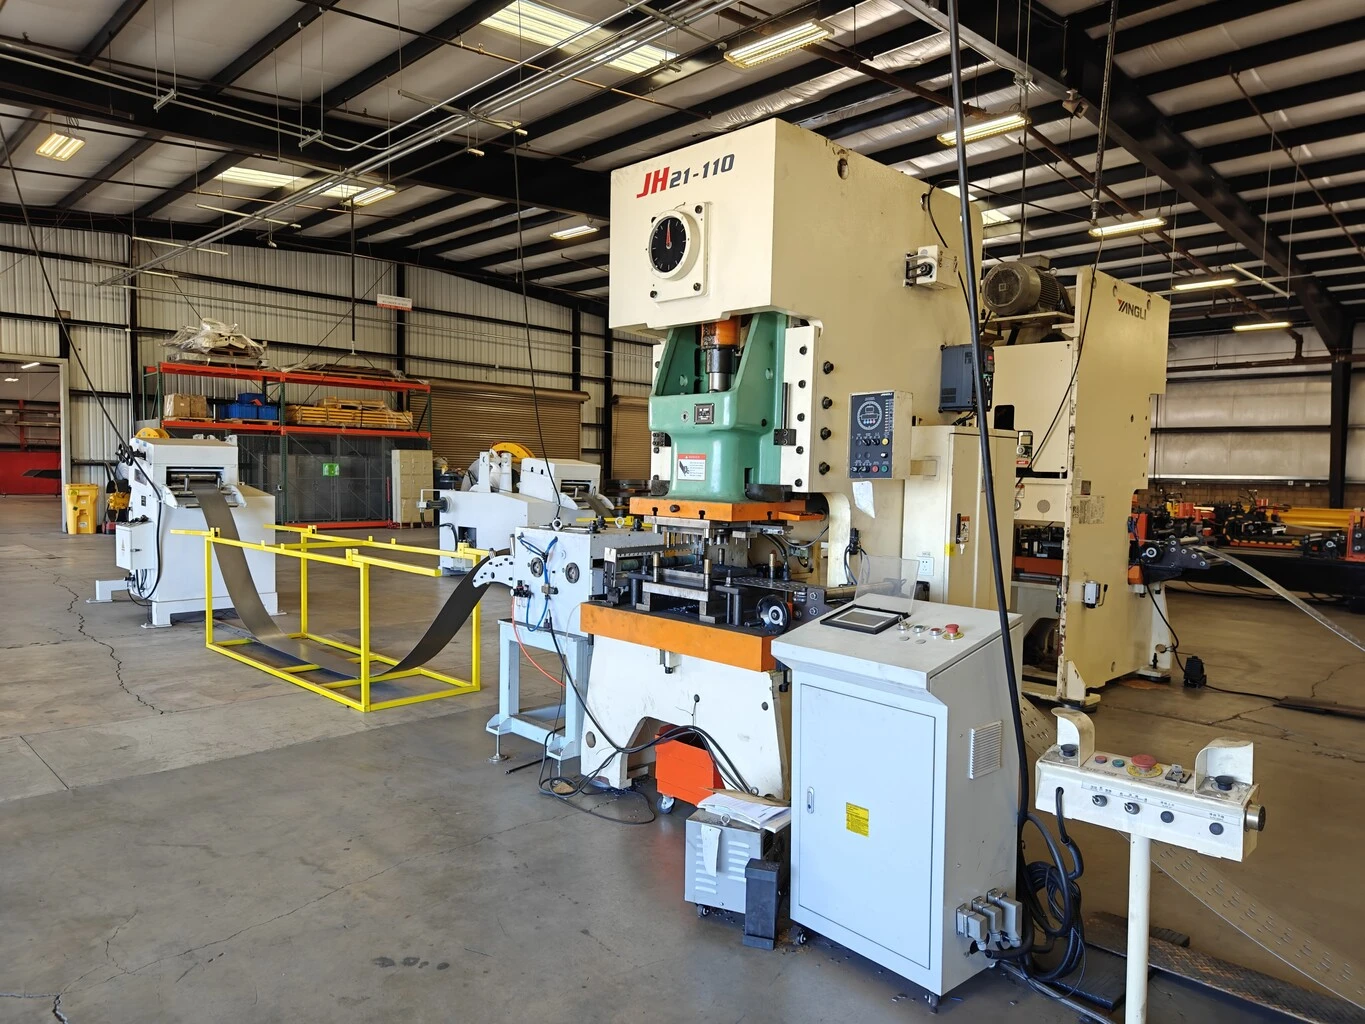
Mesin press mekanis bersiklus lebih cepat daripada unit hidraulik. Dengan pengumpan servo yang disetel baik, lini berjalan konsisten pada 10 hingga 20 m/min, titik seimbang bagi sebagian besar pembeli: lebih cepat dari hidraulik, lebih murah dari putaran, dan perkakasnya didukung bengkel cetakan lokal di hampir semua tempat.
Mesin press APA-110 dengan cetakan SKD11 pada HRC 58 hingga 62 bertahan plus minus 0,2 mm. Ketebalan maksimum yang disarankan pada jalur ini 3,0 mm.
Pelubangan putaran memakai cetakan berputar, bukan siklus press per pukulan. Tidak ada hambatan waktu siklus, jadi kecepatan lini hanya dibatasi pembentuk gulungan dan pemotong.
Ini jalur untuk volume dan untuk pekerjaan ekspor yang kontainernya berangkat sesuai jadwal. Jaga ketebalan strip pada atau di bawah 2,5 mm: di atas itu, umur cetakan dan mutu lubang sama-sama turun. Biaya perkakas paling tinggi dari keempat jalur, dan setiap pola lubang baru perlu set cetakan putaran sendiri. Halaman pelubang putar membahas geometri cetakan.
| Metode pelubangan | Kecepatan lini | Akurasi Lubang | Ketebalan Maks. | Biaya | Pilih bila |
|---|---|---|---|---|---|
| Pelubangan luar lini | Tanpa batas, lini terpisah | ±0,2 mm | 3,5 mm | Tertinggi | Volume tinggi plus pola rumit |
| Hidraulik dalam lini | 4 sampai 6 m/min | ±0,3 mm | 3,5 mm | Terendah | Anggaran terbatas plus material tebal |
| Mesin press dalam lini | 10 hingga 20 m/min | ±0,2 mm | 3,0 mm | Sedang | Seimbang antara kecepatan dan biaya |
| Pelubangan putaran dalam lini | 30 hingga 50 m/min | ±0,3 mm | 2,5 mm | Tertinggi | Throughput maksimum, pelat tipis |
Satu angka yang tidak pernah muncul di penawaran: galat jarak kumulatif sepanjang kolom penuh. Mintalah angka itu dari setiap pemasok. Angka kami tetap di bawah 1 mm pada tegak 9 meter, dan itulah yang menjaga level balok tetap siku saat rangka setinggi 11 meter.
Pada mesin pembentuk gulungan tegak rak palet, konektor menentukan lubang. Beli cetakan untuk konektor yang sudah dijual di pasar Anda, bukan sebaliknya, karena konektor satu-satunya bagian sistem yang tidak dapat Anda rancang ulang sendiri.
| Pasar | Kode desain | Bentuk lubang | Jarak lubang | Ditetapkan saat pembuatan |
|---|---|---|---|---|
| AS dan Kanada | ANSI MH16.1 (RMI) | Tetes air, dudukan 33 mm | 2 in, 50,8 mm | Jarak 50,8 mm, kedua muka, 480 V 60 Hz |
| Eropa | EN 15512 | Lubang kunci atau berlian | 50 mm | Jarak 50 mm, 380 hingga 415 V 50 Hz, versi CE |
| Australia dan Selandia Baru | AS 4084 | Lubang kunci atau slot | 50 mm | Jarak 50 mm, 415 V 50 Hz, baja mutu AS |
| Teluk dan pekerjaan tender | Spesifikasi proyek | Campuran | Sesuai tender | Jarak lubang dibaca dari gambar tender sebelum cetakan dipotong |
Sebagian besar lini yang kami tawarkan berakhir dengan orientasi tetes air, karena rak Amerika Utara dan pekerjaan tender Teluk menjaga lini tetap sibuk dan rantai pasok konektor di pasar itu dalam. Kode di balik tabel ini layak dibaca sebelum tender pertama Anda: MHI dan Rack Manufacturers Institute menerbitkan ANSI MH16.1, dan Standards Australia memegang AS 4084.
Pelubangan dua sisi adalah standar pada lini rak kami. Muka depan membawa pola konektor balok, muka belakang membawa lubang penopang dan angkur, dan melubangi keduanya dalam satu lintasan menjaga kedua pola tetap teregistrasi satu sama lain. Penekan satu sisi dengan pembalikan tidak dapat menjamin itu.
Profil tegak rak tidak satu ukuran, dan mesin pembentuk gulungan tegak rak palet harus berganti ukuran tanpa kehilangan satu hari. Rak Australia memakai jarak lubang berbeda dari sistem Eropa, dan pabrik yang menjalankan keduanya cenderung berganti lebar lebih sering dari yang diperkirakan.
Penyesuaian manual. Operator menggeser rol dan pemandu dengan tangan. Pergantian lebar memakan 1,5 hingga 2 jam. Pergantian profil dari C ke L lebih lama karena set rol ditukar, dan sistem rol tukar cepat menurunkannya menjadi sekitar 30 menit. Lebih murah dibeli, dan akurasi bergantung pada operator yang memutar kunci.
Penyesuaian otomatis. Motor menggerakkan rol ke posisi prasetel setelah operator memasukkan lebar pada layar sentuh. Pergantian turun menjadi 5 hingga 10 menit, satu operator dapat mengawasi dua lini, dan keterulangan bertahan plus minus 0,1 mm. Biaya awal 30 hingga 40 persen lebih tinggi dan perawatannya lebih rumit.
Pengembalian modalnya tidak halus. Dua pergantian lebar per minggu dengan 1,3 jam yang dihemat masing-masing sekitar 125 jam setahun. Pada 15 m/min itu lebih dari 100.000 meter keluaran tambahan, dan itulah alasan penyesuaian otomatis pada mesin pembentuk gulungan tegak rak palet biasanya membayar dirinya dalam 6 bulan pada buku pesanan campuran.
| Mode manual | Otomatis (PLC) | |
|---|---|---|
| Waktu pergantian | 1,5 hingga 2 jam | 5 hingga 10 menit |
| Keahlian operator | Tinggi | Rendah |
| Biaya awal | Dasar | Plus 30 hingga 40 persen |
| Keterulangan | Bervariasi menurut operator | ±0,1 mm |
| Pemeliharaan | Lebih sederhana | Lebih kompleks |
| Cocok untuk | Satu atau dua lebar | Pesanan campuran, pekerjaan tender |
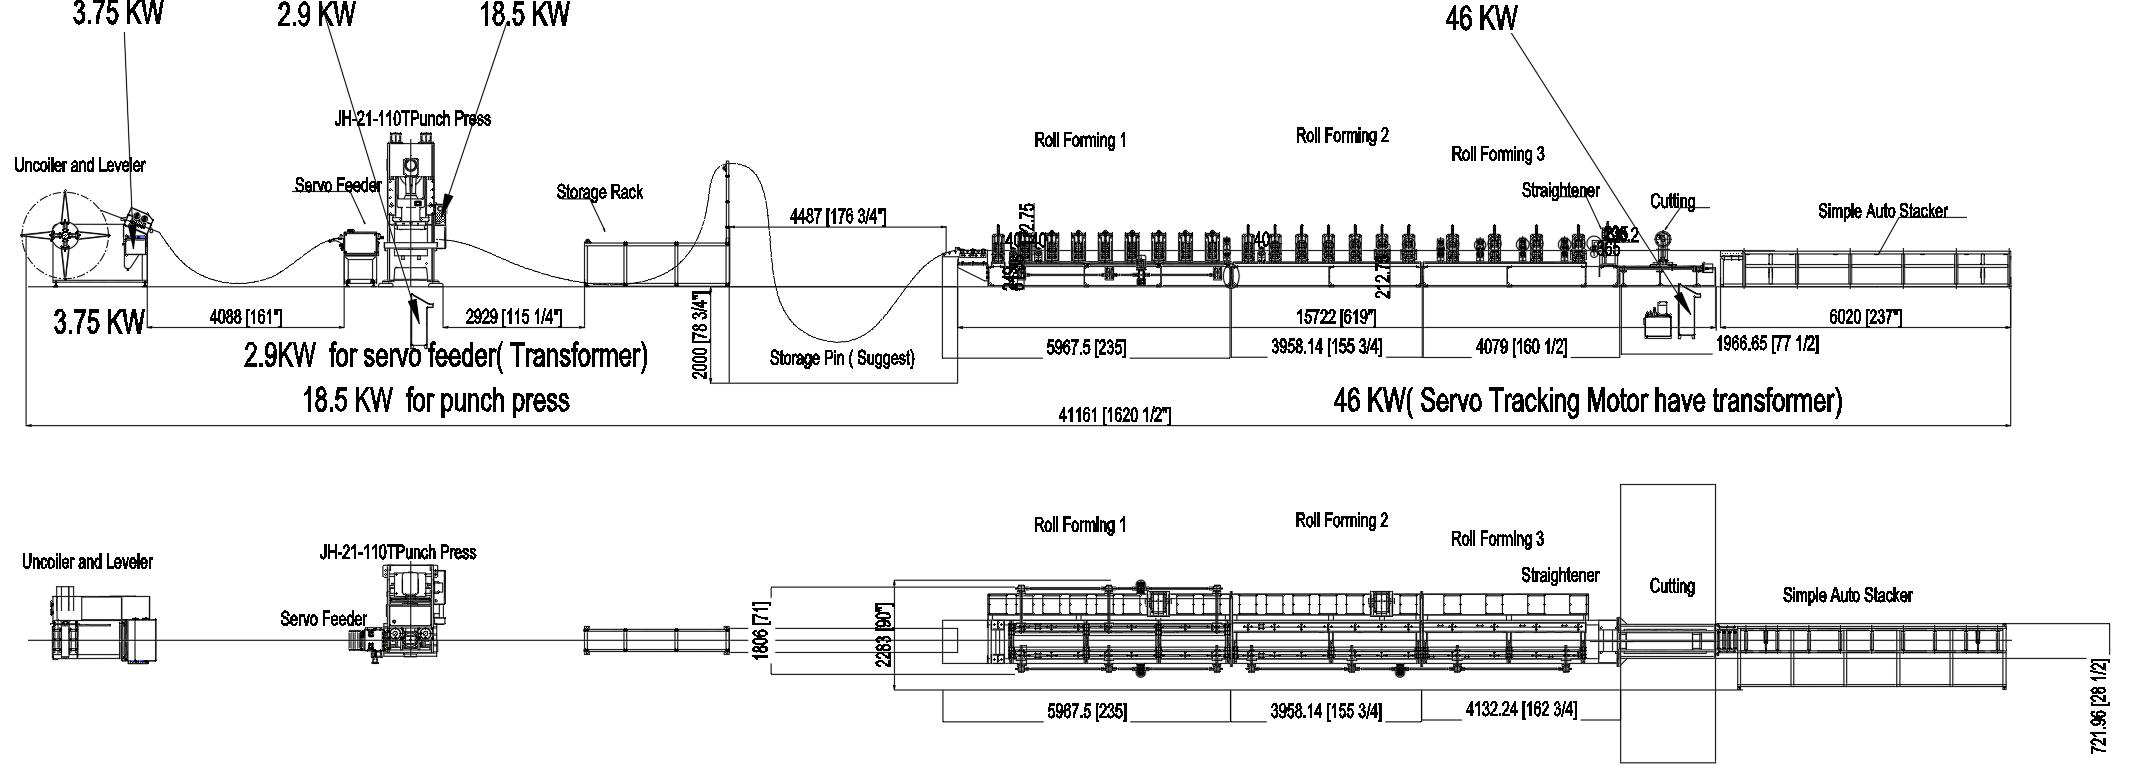
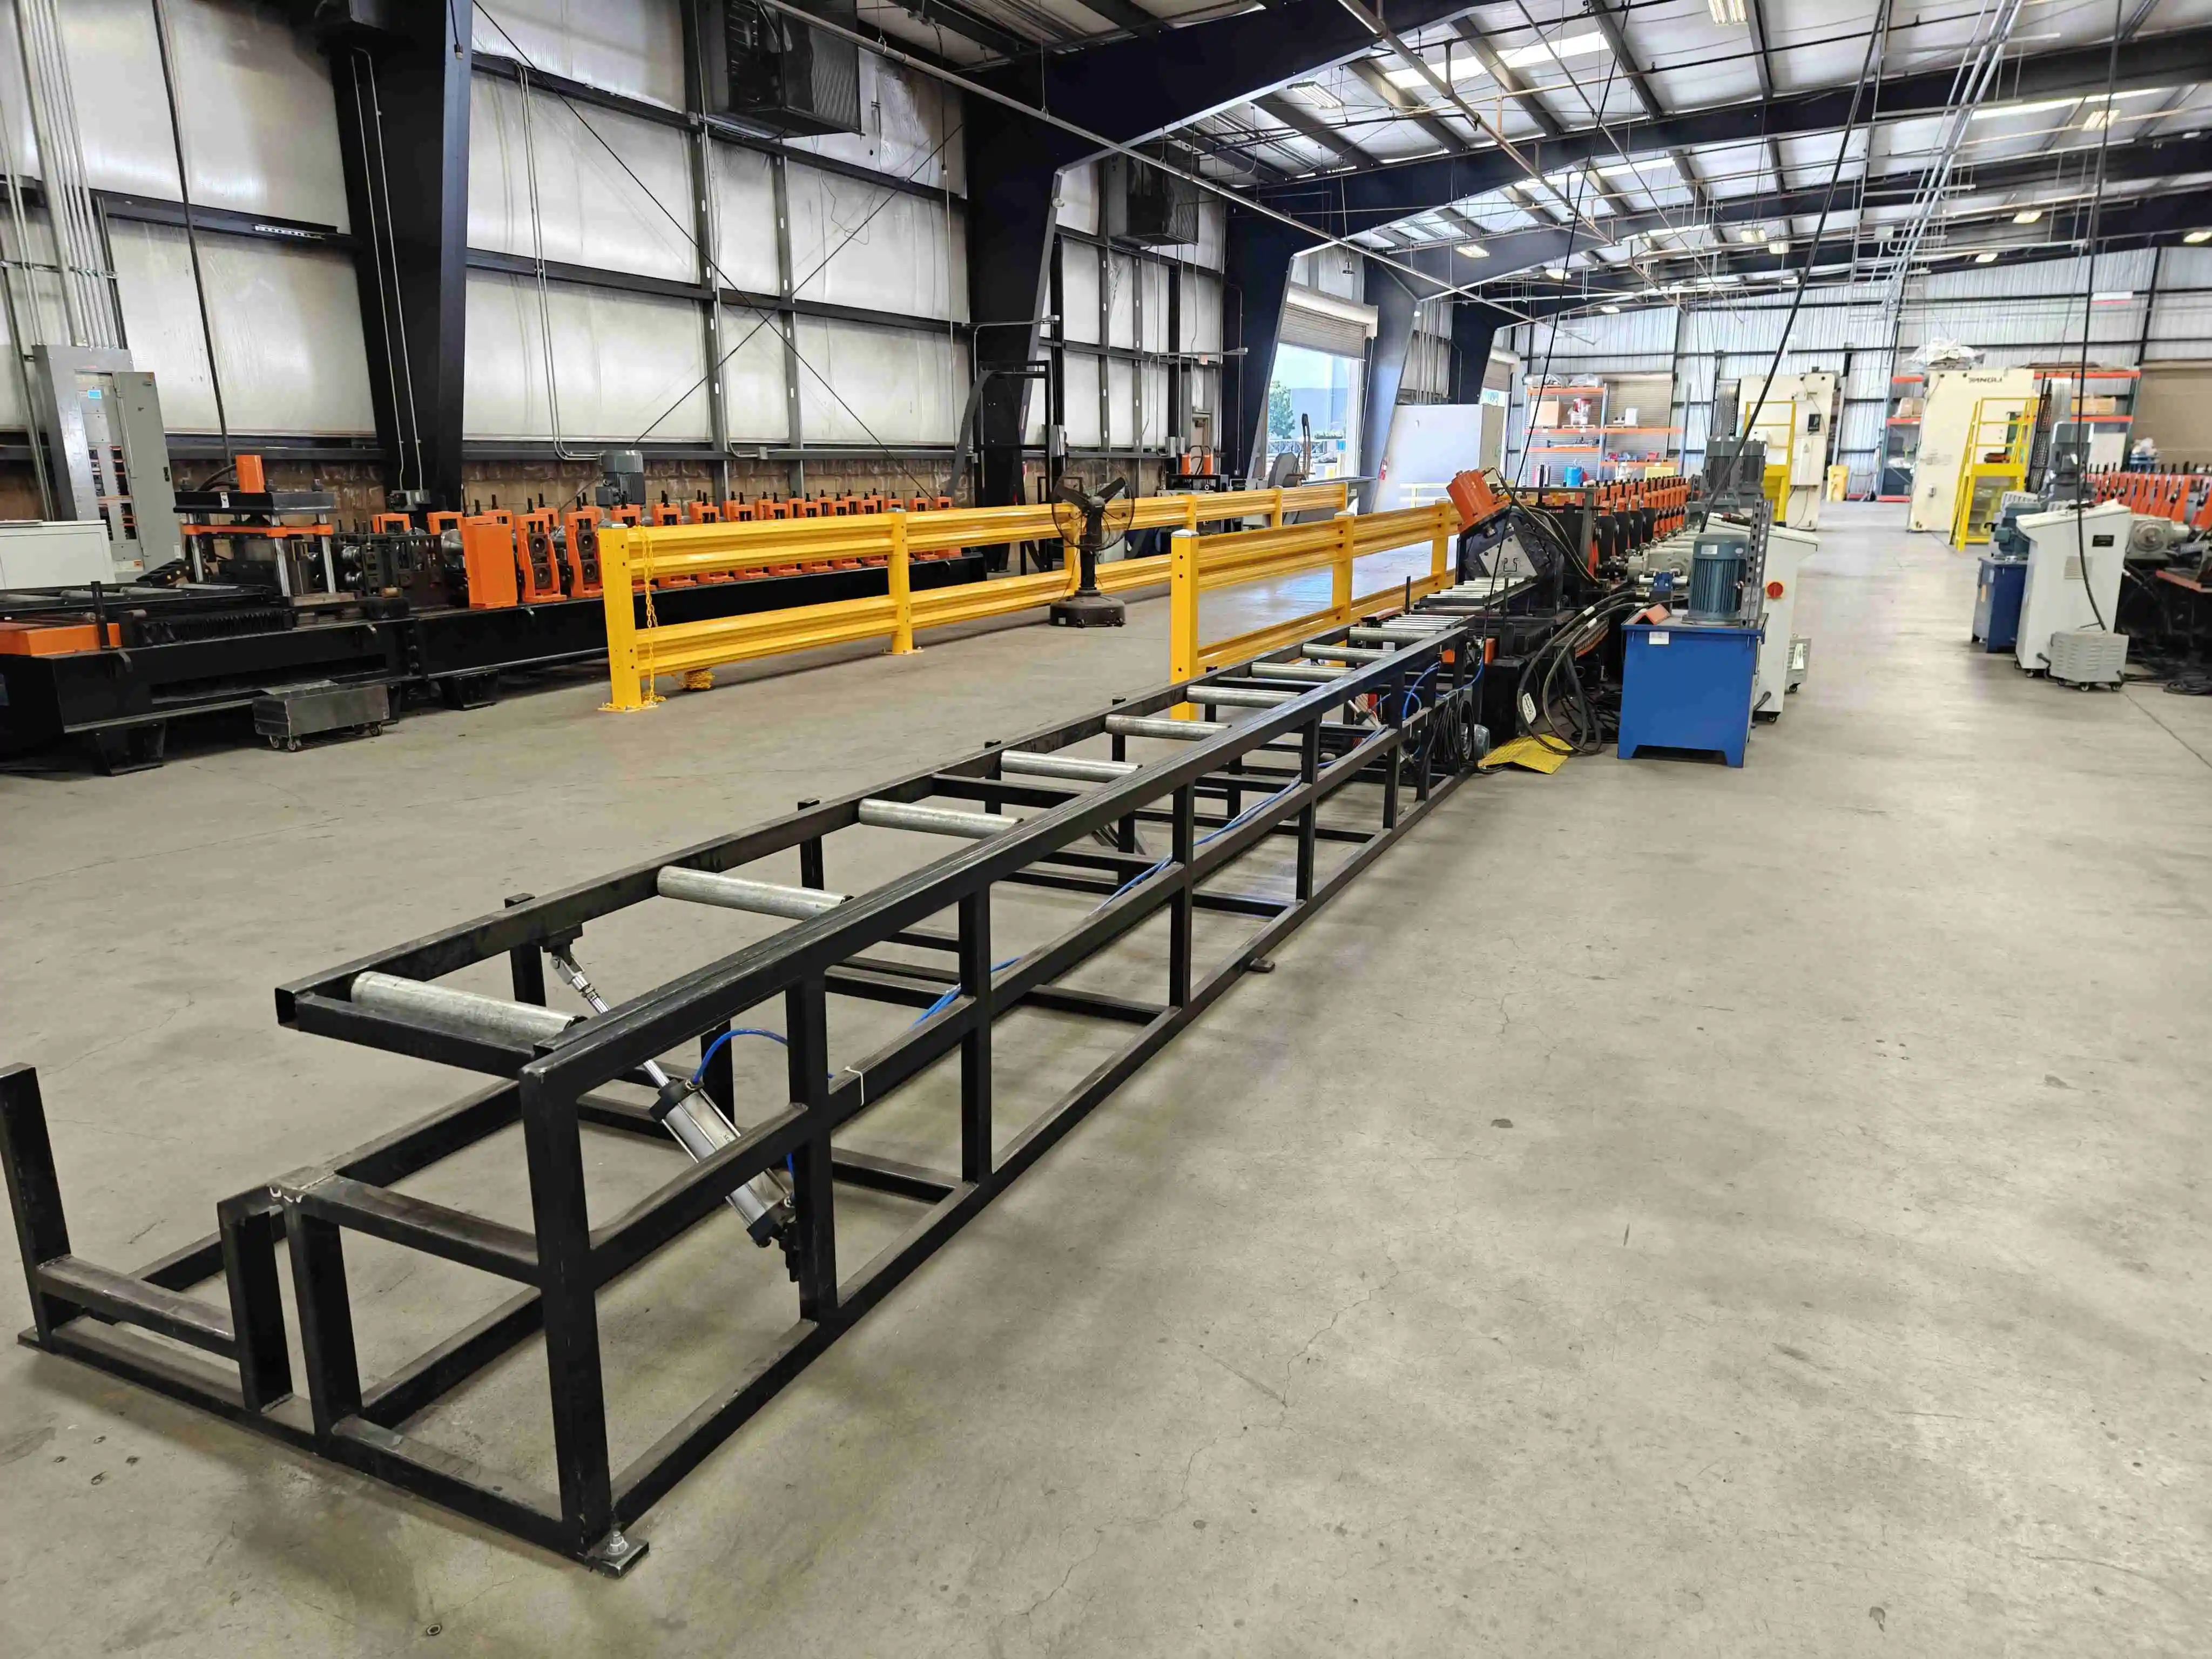
Gambar tata letak mesin pembentuk gulungan tegak rak palet menyertai penawaran, karena panjang lini tergantung jalur pelubangan yang Anda pilih. Konfigurasi pelubangan luar lini menambah satu lini kedua lengkap, hampir menggandakan jejak lantai. Lini press dalam lini masuk ke dua kontainer 40 ft dan perlu bentang lantai lurus dengan fondasi rata di bawah pembuka kumparan dan gunting.
Tiga hal praktis dari lantai pemasangan. Jaga meja keluar setidaknya sepanjang tegak terpanjang Anda, jika tidak potongan jatuh dan penyok. Sisakan akses servis di sisi penekan lubang, bukan sisi penggerak, karena cetakan lebih sering diganti daripada kotak roda gigi dibuka. Dan letakkan kabinet kontrol di tempat operator dapat melihat penekan lubang dan pemotong dari satu posisi.
Tabel di bawah adalah konstruksi standar kami 20 dudukan untuk kumparan 400 mm. Apa pun di luarnya, seperti konstruksi beban berat 3,5 mm, strip lebih lebar, atau stasiun pelubangan kedua, ditawarkan sebagai varian pada platform yang sama, bukan desain baru.
| Item | Spesifikasi |
|---|---|
| Jenis profil | Seksi tegak L, C, dan Omega, plus kolom rangka las |
| Penanganan koil | Pembuka kumparan terintegrasi dan perata 7 rol, lengan penekan dengan sensor batas, 2 set rol penjepit |
| Lebar kumparan maksimum | 400 mm |
| Ketebalan strip baja | 2,0 hingga 3,0 mm standar, hingga 3,5 mm pada konstruksi beban berat |
| I.D. dan O.D. kumparan | 450 hingga 530 mm dalam, maksimum 1.300 mm luar |
| Umpan servo | NC-400, motor Yaskawa 3 kW, PLC Siemens dengan layar sentuh |
| Opsi pukulan | Hidraulik 80 hingga 160 t, mesin press mekanis 110 t, atau pelubangan putaran |
| Die punch | SKD11 pada HRC 58 hingga 62, pola dua sisi dalam satu lintasan |
| Dudukan pembentuk | 20 dudukan besi cor di atas dasar balok H dengan pelat atas dikikis, rol samping terpasang |
| Penggerak | Motor utama 18,5 kW x 2 dengan reduksi, transmisi kotak roda gigi, kopling bermutu tinggi |
| Penyesuaian lebar | 2,2 kW x 1 plus 1,5 kW x 2, dikontrol PLC, kedua sisi |
| Kecepatan lini | 15 hingga 20 m/min standar, 30 hingga 50 m/min dengan pelubangan putaran |
| Stasiun hidrolik | 7,5 kW, 16 MPa, unit Wuxi Wanshen dengan kipas pendingin |
| Pemotongan | Gunting terbang, bilah CR12MOV pada HRC 58 hingga 62, dua set untuk kolom 3 dan 4 inci |
| Kontrol | PLC Siemens, layar sentuh, encoder Koyo, inverter Yaskawa, hitung batch dan henti otomatis |
| Tegangan | 220, 240, 380, 415, 440, atau 480 V, 50 atau 60 Hz, ditetapkan sebelum pengiriman |
| Toleransi panjang potong | ±1 mm dengan gunting terbang, ±0,5 mm pada lini yang disetel |
| Garansi | 24 bulan untuk komponen, dukungan teknis seumur hidup |
Hitung dulu sebelum membandingkan penawaran, karena klaim kecepatan mudah dibesar-besarkan dan mudah diperiksa.
Angka itu yang perlu dimasukkan ke model pengembalian modal Anda sendiri. Jika kebutuhan tegak tahunan Anda di bawah sekitar 1 juta meter, mesin pembentuk gulungan tegak rak palet dengan press dalam lini akan cukup dan opsi putaran membeli kapasitas yang tidak akan Anda pakai. Di atas 3 juta meter, pelubangan putaran plus penyesuaian otomatis adalah lini yang lebih murah per meter, karena tenaga kerja dan waktu henti yang Anda hapus berbiaya lebih besar daripada perkakas yang Anda tambah.
Gunakan kalkulator coil logam untuk mengubah angka meter itu menjadi berat kumparan dan jumlah kumparan sebelum Anda menentukan ukuran pembuka kumparan.
Harga mesin pembentuk gulungan tegak rak palet bergerak antara 2023 dan 2026 bersama biaya baja, pengiriman, dan komponen servo, jadi anggap angka tunggal tanpa tanggal sebagai usang. Rentang di bawah adalah angka perencanaan untuk 2026, FOB Shanghai, untuk mesin pembentuk gulungan tegak rak palet lengkap dengan pembuka kumparan, perata, pengumpan, penekan lubang, 20 dudukan, gunting terbang, meja keluar, dan kabinet kontrol.
| Konfigurasi | Jalur pelubangan | Perubahan produk | Rentang perencanaan (USD) |
|---|---|---|---|
| Entri | Hidraulik dalam lini, 80 hingga 160 t | Mode manual | 120.000 hingga 170.000 |
| Standar | Press dalam lini, 110 t | Mode manual | 170.000 hingga 240.000 |
| Fleksibel | Press dalam lini, 110 t | Lebar otomatis | 230.000 hingga 310.000 |
| Volume tinggi | Pelubangan putaran plus cadangan luar lini | Lebar otomatis | 320.000 hingga 450.000 |
Ke mana uang pergi, dalam porsi kasar dari total: seksi pembentukan 30 hingga 35 persen, sistem pelubangan 20 hingga 30 persen, cetakan dan perkakas 10 hingga 20 persen, kelistrikan dan PLC 8 hingga 12 persen, pemotong dan hidraulik 10 hingga 15 persen, pengemasan dan pengiriman 5 hingga 8 persen. Berpindah dari penyesuaian manual ke otomatis menambah 30 hingga 40 persen pada mesin, bukan pada seluruh proyek, jadi selisihnya lebih kecil dari perkiraan sebagian besar pembeli.
Halaman panduan biaya mesin pembentuk rol menguraikan struktur harga yang lebih luas, termasuk perkakas, pemasangan, dan biaya operasi yang tidak pernah muncul di penawaran.
Mesin pembentuk gulungan tegak rak palet standar siap dalam 45 hingga 60 hari setelah gambar disetujui. Tambahkan 2 hingga 3 minggu jika Anda mengambil penyesuaian lebar otomatis atau modul pelubangan putaran, karena unit itu dibuat sesuai profil, bukan sesuai spesifikasi stok.
Mesin pembentuk gulungan tegak rak palet masuk ke dua kontainer 40 ft. Item tunggal terberat adalah dasar pembentuk, yang perlu crane atau forklift berat di kedua ujung perjalanan. Kami menyediakan rencana pengangkatan dan daftar muat kontainer bersama dokumen pengiriman.
Pemasangan dan pelatihan operator memakan 7 hingga 10 hari di lokasi. Sebelum engineer berangkat, kami menjalankan lini di Wuxi dengan kumparan dan gambar Anda, merekam uji jalan, dan mengirim videonya, sehingga masalah profil apa pun diperbaiki sebelum mesin berada di atas kapal. Setelah serah terima, dukungan berjalan pada jalur WhatsApp langsung ke tim teknis, dengan suku cadang dikirim dari Wuxi dalam 72 jam.
Mesin tegak adalah satu stasiun di pabrik rak. Sebagian besar pembeli akhirnya memerlukan set lengkap, dan membelinya dari satu pemasok menjaga pola lubang dan dimensi seksi tetap cocok.
Untuk sisi rangka di pabrik, panduan rangka tegak rak palet membahas bagaimana lini kolom dan mesin las rangka cocok satu sama lain. Jika bauran produk Anda mencakup tiang lebih ringan, Mesin Pembentuk Gulungan Tiang Tegak menjalankan seksi lebih tipis dengan prinsip yang sama.
Perbandingan yang layak dipahami tidak ada di foto. Press brake membentuk satu tegak per pukulan dengan satu operator di setiap ujung. Mesin pembentuk gulungan tegak rak palet membuat bagian yang sama terus-menerus pada 15 hingga 20 m/min, dengan pola lubang dilubangi dalam lintasan yang sama. Perbedaan itulah seluruh dasar bisnis mesin ini.
Kami membangun mesin roll forming upright rack dan lini pembentukan dingin lainnya sejak 2005, mengirim lebih dari 500 mesin ke lebih dari 50 negara, dan mempertahankan tim lebih dari 80 insinyur dan teknisi di Wuxi. Pekerjaan racking adalah salah satu dari empat keluarga produk utama kami, bukan sampingan.
Manajemen mutu mengikuti ISO 9001 dan mesin dikirim dengan tanda CE untuk pembeli Eropa. video lini kolom las menunjukkan salah satu mesin ini melubangi lubang tetes air pada kecepatan produksi.
Apa perbedaan pelubangan luar lini dan dalam lini?
Bisakah satu mesin menjalankan tegak tipe C dan tipe L?
Akurasi apa yang dapat Anda pertahankan pada lubang tetes air?
Berapa lama pergantian lebar berlangsung?
Apa material tertebal yang dapat dijalankan lini?
Standar apa yang Anda gunakan?
Keluaran apa yang harus saya harapkan per shift?
Berapa biaya mesin pembentuk gulungan tegak rak palet?
Bagaimana garansi dan layanan purnajualnya?
Bagaimana cara mendapatkan penawaran?
Kirim gambar dan volume shift. Kami akan kembali dengan jalur pelubangan, tata letak, dan rentang harga indikatif dalam 24 jam. Tanpa kewajiban, dan tanpa rangkaian penjualan setelah penawaran.
WhatsApp: +86 186 1692 7760
E-mail: enquiry@believeindustry.com
Terakhir diperbarui: 2026-11-02
Riwayat Perubahan Artikel
2026-11-02: Halaman disusun ulang di sekitar pemilihan jalur pelubangan, ditambah matriks pola lubang pasar, perhitungan keluaran, rentang biaya, dan waktu tunggu, galeri foto asli dipulihkan dan batas ketebalan putaran dikoreksi.
Pemicu Tinjauan Berikutnya
Edisi baru ANSI MH16.1, EN 15512, atau AS 4084
Perubahan lebih dari 10 persen pada rentang harga yang ditawarkan
Modul pelubangan baru atau opsi perkakas putaran masuk katalog
Terima kasih atas minat Anda pada Believe Industry. Tim rekayasa kami akan menghubungi Anda dalam 24 jam.
Tips Membeli Guide, Teknologi Mesin, dan Perawatan
A roll forming machine price ranges from 20,000 for a basic stud and...
Baca selengkapnyaCable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Baca selengkapnyaBillboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Baca selengkapnyaHeavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Baca selengkapnya