Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
Alamat
No 1, Jalan Yd, Distrik Huishan, Kota Wuxi, Jiangsu. 214183
Jam Kerja
Senin hingga Jumat: 9AM - 5PM
Sabtu: 9AM - 4PM
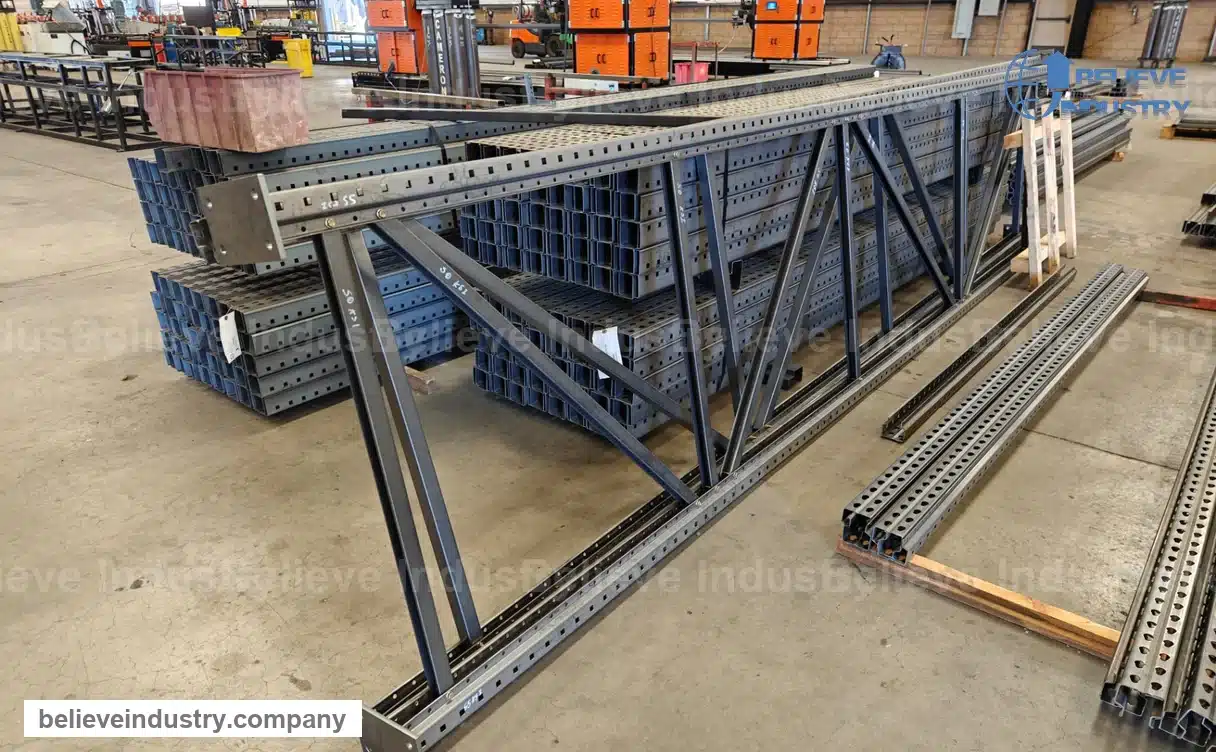
Enam torch las CO2 menutup jalur las memanjang pada balok P dan balok kotak dalam satu lintasan otomatis. Balok dijepit di bed, kereta dengan ball screw berjalan sepanjang balok, dan sistem penjejakan tiga sisi menjaga setiap torch tetap pada sambungan sebenarnya, bukan pada garis tetap.
Ini adalah stasiun las pada lini rak palet. Posisinya setelah mesin roll forming dan pemotong, sebelum penumpuk, dan inilah langkah yang mengubah dua profil hasil roll forming menjadi satu penampang berongga tertutup yang memikul beban sesuai perhitungan rak.
| Jenis mesin | Mesin las otomatis jalur las memanjang |
| Jenis balok | Balok P, balok kotak |
| Lebar balok | 50 sampai 220 mm |
| Tinggi balok | 40 sampai 70 mm |
| Tebal pelat | 0,8 sampai 5 mm |
| Celah sambungan | 0,5 sampai 1,8 mm |
| Torch las | 6 x NBC300 CO2 |
| Kecepatan las | hingga 15 mm/s (0,9 m/menit) |
| Panjang balok | 3,5 m standar, ukuran khusus sesuai permintaan |
| Kontrol | PLC Delta + layar sentuh |
Balok kotak hasil roll forming bermula sebagai dua penampang terbuka. Selama jalur las memanjang belum tertutup, keduanya berperilaku sebagai dua potongan terpisah. Di bawah beban titik, kedua belahan saling bergeser, penampang terpuntir, dan balok memikul jauh lebih kecil daripada yang dijanjikan tabel beban untuk penampang itu.
Pengelasan mengubah mekanikanya. Setelah sambungan tertutup, kedua potongan bekerja sebagai satu penampang berongga dengan kekakuan puntir jauh lebih tinggi, dan itulah yang memang diasumsikan tabel beban balok.
Balok P adalah argumen yang sama dalam bentuk lebih sederhana. Jalur las hasil roll forming adalah satu-satunya yang menahan penampang tetap utuh. Sambungan terbuka membuat sayap membuka di ujung, tepat di tempat balok masuk ke konektor dan di tempat momen lentur paling besar.

Mengelas balok rak dengan tangan tidak sulit. Melakukannya 300 kali per shift dengan ukuran las yang sama itulah bagian sulitnya.
| Item | Las manual | Stasiun otomatis |
|---|---|---|
| Waktu busur, sambungan 3,5 m | 12 sampai 18 menit | 3,9 menit |
| Ukuran las | Berubah antar shift | Program sama setiap siklus |
| Distorsi | Masukan panas tergantung operator | Kecepatan jalan tetap |
| Keterampilan yang dibutuhkan | Tukang las bersertifikat | Operator lini |
| Asap dan percikan | Di depan wajah operator | Disedot di torch |
| Ganti penampang | Disetel ulang dengan mata | Program dipanggil per penampang |
Angka 3,9 menit adalah aritmetika, bukan janji. Pada 15 mm/s torch menempuh 0,9 m per menit, jadi sambungan 3,5 m memerlukan 3 menit 53 detik waktu busur. Tukang las manual yang memasang las sudut menerus 3 sampai 4 mm bergerak sekitar 3 sampai 5 mm/s, sehingga sambungan yang sama menjadi 12 sampai 18 menit.
| Jenis balok | Balok P, balok kotak |
| Lebar balok | 50 sampai 220 mm |
| Tinggi balok | 40 sampai 70 mm |
| Tebal material balok | 0,8 sampai 5 mm |
| Celah sambungan | 0,5 sampai 1,8 mm |
| Kawat las | 0,8 sampai 1,0 mm |
| Gas pelindung | CO2 atau campuran 80/20 argon CO2 |
| Kecepatan las | hingga 15 mm/s |
| Torch las | 6 x NBC300 |
| Panjang balok | 3,5 m standar, lebih panjang sesuai permintaan |
| Penggerak jalan | Motor stepper, ball screw, rel pemandu linier |
| Kontrol | PLC Delta dan layar sentuh |
| Pendinginan | Sistem sirkulasi |
| Kebutuhan daya | 380 V, 3 fase, 50 Hz, tegangan lain sesuai permintaan |
Waktu busur hanya sebagian dari siklus. Bongkar muat, jepit, las, dan lepas adalah yang dirasakan operator. Tabel di bawah menambahkan dua menit penanganan pada waktu busur dan mengasumsikan kedua jalur las balok kotak tertutup dalam lintasan yang sama.
| Panjang balok | Waktu busur | Siklus | Balok / 8 jam |
|---|---|---|---|
| 1,0 m | 1,1 menit | 3,1 menit | sekitar 120 |
| 2,0 m | 2,2 menit | 4,2 menit | sekitar 90 |
| 3,5 m | 3,9 menit | 5,9 menit | sekitar 65 |
Kolom kanan adalah 80 persen utilisasi pada shift delapan jam. Hasil nyata turun pada pesanan pendek, pada pergantian penampang yang sering, dan setiap kali balok tiba di stasiun dengan celah sambungan di luar 0,5 sampai 1,8 mm sehingga harus dikerjakan ulang.
Mesin las jarang menjadi mesin pertama yang diteliti pembeli, dan sering justru mesin yang menetapkan batas atas seluruh lini. Ada empat hal yang layak dipastikan sebelum pesanan.
Believe Industry membangun peralatan roll forming sejak 2005, dengan lebih dari 500 mesin di lebih dari 50 negara dan sistem mutu ISO 9001 di balik tanda CE pada mesin yang kami ekspor.
Las balok adalah satu stasiun dalam satu urutan. Jika Anda menentukan seluruh lini, mulailah dari ikhtisar mesin roll forming rak palet lalu lihat penampang yang memasok mesin las ini: mesin pembentuk gulungan balok kotak kami dan mesin roll forming balok P. Tiang datang dari mesin pembentuk gulungan rak tegak, dan elemen horizontal dari mesin roll forming balok bertingkat.
Dua bacaan terkait untuk masalah produksi yang sama: proses produksi balok bertingkat dari koil sampai balok jadi, dan perbandingan mesin balok bertingkat dengan balok kotak. Pengelasan balok ke konektor adalah stasiun lain, dibahas di halaman mesin las balok kotak halaman.
T: Apa itu mesin las otomatis balok rak?
J: Ini stasiun tetap yang mengelas jalur las memanjang balok rak hasil roll forming. Enam torch CO2 berjalan sepanjang balok di atas kereta ball screw sementara sistem penjejakan mengikuti profil, menutup sambungan pada balok P dan balok kotak tanpa tukang las manual.
T: Bisakah satu mesin mengelas balok P dan balok kotak?
J: Bisa. Kedua penampang masuk jendela yang sama, lebar 50 sampai 220 mm dan tinggi 40 sampai 70 mm, jadi satu mesin mencakup katalog rak campuran. Program berganti mengikuti penampang dan sudut torch disetel halus antar kelompok produksi.
T: Seberapa cepat dibanding las manual?
J: Sambungan 3,5 m memerlukan 3,9 menit waktu busur pada 15 mm/s, dibanding 12 sampai 18 menit dengan tangan. Selisihnya melebar pada balok panjang dan pelat tipis, di mana tukang las manual harus melambat agar tidak tembus.
T: Berapa panjang balok yang bisa ditangani?
J: 3,5 m adalah standar dan mencakup sebagian besar balok rak palet. Bed lebih panjang dibuat sesuai pesanan, jadi sebutkan panjang potong maksimum mesin Anda saat meminta penawaran, bukan setelah mesin tiba.
T: Apakah juga mengelas balok ke konektor?
J: Tidak. Mesin ini menutup jalur las balok sepanjang badannya. Pengelasan ujung balok ke konektor atau rangka dilakukan di stasiun terpisah dengan empat kepala, mesin las balok kotak, 15 sampai 25 detik per potong.
T: Gas dan kawat apa yang dipakai?
J: Kawat berlapis tembaga 0,8 sampai 1,0 mm dengan CO2, atau campuran 80/20 argon CO2 bila ingin las lebih rata dan percikan lebih sedikit. Campuran lebih mahal per jam tetapi biasanya terbayar dari waktu pembersihan.
T: Berapa daya dan luas lantai yang dibutuhkan?
J: Konstruksi standar 380 V tiga fase, tegangan lain sesuai permintaan. Bed memakan sekitar 3,5 m balok ditambah langkah kereta, dan tapak bergantung pada panjang balok, jadi kami pastikan di gambar tata letak sebelum pengiriman.
T: Bisakah bekerja sebaris dengan mesin roll forming?
J: Bisa, biasanya setelah pemotong dan sebelum penumpuk. Jika mesin roll forming lebih cepat daripada mesin las, letakkan meja penampung di antaranya agar lini tidak berhenti setiap siklus.
Kirim gambar penampang dengan lebar, tinggi, tebal pelat, dan posisi sambungan, ditambah panjang balok yang Anda potong dan hasil yang dibutuhkan per shift. Kami akan kembali dengan jumlah torch, waktu siklus, dan tata letak yang cocok dengan lini Anda. Email ke darren@believeindustry.com atau hubungi kami di WhatsApp.
Jika proyek Anda mengacu pada RMI, Rack Manufacturers Institute menerbitkan tabel toleransi yang kami pakai untuk mengukur. Proyek Eropa biasanya mengacu pada EN 15512.
Terakhir diperbarui: 2026-11-06
Riwayat halaman
2026-11-06: Halaman ditulis ulang dari 188 kata, ditambah tabel spesifikasi, perbandingan, dan waktu siklus, delapan tanya jawab dengan skema FAQPage, serta judul dan deskripsi Rank Math.
Jadwal peninjauan berikutnya
Penampang balok baru di luar rentang lebar 50 sampai 220 mm atau tinggi 40 sampai 70 mm
Perubahan jumlah torch, platform PLC, atau diameter kawat
Proyek pelanggan yang menuntut standar rak yang belum dibahas di halaman ini

A roll forming machine price ranges from 20,000 for a basic stud and...
Baca selengkapnya
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Baca selengkapnya
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Baca selengkapnya
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Baca selengkapnya English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



