العنوان
رقم 1، طريق Yd، حي هويشان، مدينة ووكسي، مقاطعة جيانغسو. 214183
ساعات العمل
من الاثنين إلى الجمعة: 9 صباحا - 5 مساء
السبت: 9 صباحا - 4 مساء
العنوان
رقم 1، طريق Yd، حي هويشان، مدينة ووكسي، مقاطعة جيانغسو. 214183
ساعات العمل
من الاثنين إلى الجمعة: 9 صباحا - 5 مساء
السبت: 9 صباحا - 4 مساء
ست شعلات لحام CO2 تغلق الدرز الطولي لعوارض P والعوارض الصندوقية بتمريرة أوتوماتيكية واحدة. تُثبَّت العارضة على القاعدة، ويعبر عربة بلولب كروي على كامل الطول، ويُبقي نظام تتبع من ثلاث جهات كل شعلة على الوصلة الحقيقية بدل خط ثابت.
هذه محطة اللحام في خط أرفف الباليتات. تأتي بعد ماكينة التشكيل والقطع، وقبل الرصّاف، وهي الخطوة التي تحوّل قطعتين مشكّلتين إلى مقطع مجوّف مغلق واحد يحمل الحمل الذي يفترضه حساب الرف.
| نوع الماكينة | ماكينة لحام أوتوماتيكية للدرز الطولي |
| أنواع العوارض | عارضة P، عارضة صندوقية |
| عرض العارضة | 50 إلى 220 مم |
| ارتفاع العارضة | 40 إلى 70 مم |
| سماكة الصاج | 0,8 إلى 5 مم |
| خلوص الدرز | 0,5 إلى 1,8 مم |
| شعلات اللحام | 6 × NBC300 CO2 |
| سرعة اللحام | حتى 15 مم/ث (0,9 م/دقيقة) |
| طول العارضة | 3,5 م قياسي، ومقاس خاص عند الطلب |
| التحكم | PLC من Delta + شاشة لمس |
العارضة الصندوقية المشكّلة تبدأ كمقطعين مفتوحين. وطالما لم يُغلق الدرز الطولي فإنهما تتصرفان كقطعتين منفصلتين. وتحت حمل مركّز تنزلق النصفان أحدهما على الآخر، ويلتوي المقطع، فتحمل العارضة أقل بكثير مما يعد به جدول الأحمال لذلك المقطع.
اللحام يغيّر الميكانيكا. وبعد إغلاق الدرز تعمل القطعتان كمقطع مجوّف واحد بصلابة التواء أعلى بكثير، وهذا بالضبط ما يفترضه جدول أحمال العارضة.
العارضة P هي الحجة نفسها في شكل أبسط. الدرز المشكّل هو الشيء الوحيد الذي يمسك المقطع معًا. والدرز المفتوح يترك الشفة تتفتح عند الطرفين، أي عند دخول العارضة في الوصلة وعند أعلى عزم انحناء.

لحام عارضة يدويًا ليس صعبًا. الصعب هو تكراره 300 مرة في الوردية بنفس حجم الدرز.
| البند | لحام يدوي | محطة أوتوماتيكية |
|---|---|---|
| زمن القوس، درز 3,5 م | 12 إلى 18 دقيقة | 3,9 دقيقة |
| حجم الدرز | يتغير حسب الوردية | نفس البرنامج في كل دورة |
| التشوه | حرارة الإدخال تتبع المشغّل | سرعة تحرك ثابتة |
| المهارة المطلوبة | لحّام معتمد | مشغّل خط |
| الدخان والتناثر | في وجه المشغّل | يُسحب عند الشعلة |
| تغيير المقطع | يُعاد الضبط بالعين | يُستدعى البرنامج حسب المقطع |
الرقم 3,9 دقيقة حساب وليس وعدًا. عند 15 مم/ث تقطع الشعلة 0,9 م في الدقيقة، أي أن درزًا بطول 3,5 م يحتاج 3 دقائق و53 ثانية من زمن القوس. أما اللحّام اليدوي الذي يضع درزًا زاويًا متصلًا بسماكة 3 إلى 4 مم فيتحرك بحدود 3 إلى 5 مم/ث، وهذا يضع الدرز نفسه بين 12 و18 دقيقة.
| أنواع العوارض | عارضة P، عارضة صندوقية |
| عرض العارضة | 50 إلى 220 مم |
| ارتفاع العارضة | 40 إلى 70 مم |
| سماكة مادة العارضة | 0,8 إلى 5 مم |
| خلوص الدرز | 0,5 إلى 1,8 مم |
| سلك اللحام | 0,8 إلى 1,0 مم |
| غاز الحماية | CO2 أو خليط 80/20 أرجون وCO2 |
| سرعة اللحام | حتى 15 مم/ث |
| شعلات اللحام | 6 × NBC300 |
| طول العارضة | 3,5 م قياسي، وأطول عند الطلب |
| إدارة التحرك | محرك خطوي، لولب كروي، سكة توجيه خطية |
| التحكم | PLC من Delta وشاشة لمس |
| التبريد | نظام دوران |
| متطلبات التغذية | 380 فولت، ثلاث أطوار، 50 هرتز، وجهد آخر عند الطلب |
زمن القوس جزء من الدورة فقط. التحميل والتثبيت واللحام والتفريغ هو ما يشعر به المشغّل. الجدول أدناه يضيف دقيقتين للمناولة إلى زمن القوس ويفترض أن درزي العارضة الصندوقية يُغلقان في التمريرة نفسها.
| طول العارضة | زمن القوس | الدورة | عارضة / 8 ساعات |
|---|---|---|---|
| 1,0 م | 1,1 دقيقة | 3,1 دقيقة | نحو 120 |
| 2,0 م | 2,2 دقيقة | 4,2 دقيقة | نحو 90 |
| 3,5 م | 3,9 دقيقة | 5,9 دقيقة | نحو 65 |
العمود الأيمن يفترض استغلالًا بنسبة 80 في المئة في وردية من ثماني ساعات. الإنتاج الفعلي ينخفض في الدفعات القصيرة، وعند تغيير المقطع بكثرة، وكلما وصلت العارضة إلى المحطة بخلوص درز خارج 0,5 إلى 1,8 مم فاحتاجت إعادة عمل.
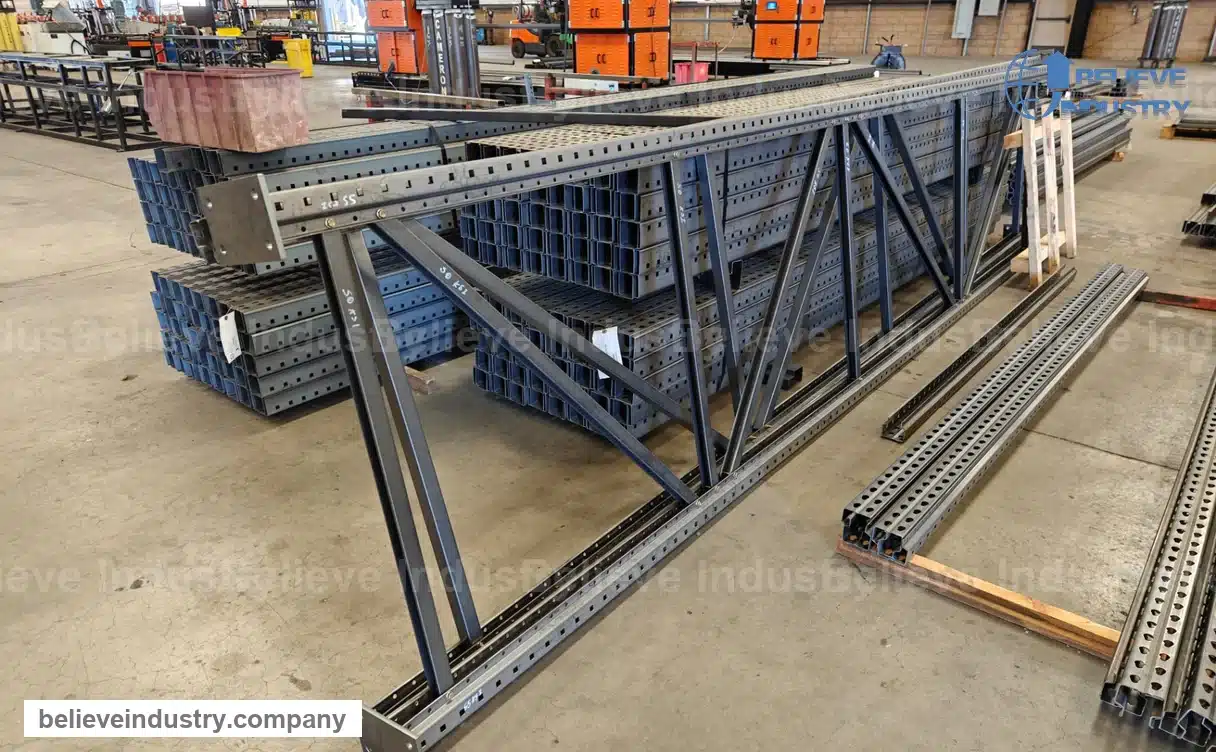
ماكينة اللحام نادرًا ما تكون أول ماكينة يبحث عنها المشتري، وهي غالبًا التي تضع سقف الخط كله. هذه أربع نقاط تستحق الحسم قبل الطلب.
تبني Believe Industry معدات الرول فورمينج منذ عام 2005، بأكثر من 500 ماكينة في أكثر من 50 دولة ونظام جودة ISO 9001 خلف علامة CE على الماكينات التي نصدّرها.
لحام العوارض محطة واحدة داخل تسلسل. إذا كنت تحدد الخط كاملًا فابدأ من نظرة عامة على ماكينة تشكيل أرفف الباليتات ثم انظر إلى المقاطع التي تغذي ماكينة اللحام هذه: آلة تشكيل العوارض الصندوقية بالدرفلة و ماكينة تشكيل عوارض P. الأعمدة تأتي من آلة تشكيل رف البالتات بالدرفلة، والعناصر الأفقية من ماكينة تشكيل العوارض المدرجة.
قراءتان مرتبطتان بالمشكلة الإنتاجية نفسها: عملية إنتاج العارضة المدرجة من الملف إلى العارضة النهائية، ومقارنة ماكينات العارضة المدرجة مقابل الصندوقية. لحام العارضة بالوصلة محطة أخرى، مشروحة في صفحة ماكينة لحام العوارض الصندوقية الصفحة.
س: ما هي ماكينة اللحام الأوتوماتيكية لعوارض الأرفف؟
ج: هي محطة ثابتة تلحم الدرز الطولي لعوارض الأرفف المشكّلة. ست شعلات CO2 تسير على العارضة فوق عربة بلولب كروي، ونظام تتبع يتبع المقطع، فيُغلق الدرز في عوارض P والصندوقية دون لحّام يدوي.
س: هل تلحم ماكينة واحدة عوارض P والصندوقية؟
ج: نعم. المقطعان يقعان في النافذة نفسها بعرض 50 إلى 220 مم وارتفاع 40 إلى 70 مم، فماكينة واحدة تغطي كتالوج أرفف مختلطًا. يتغير البرنامج مع المقطع وتُضبط زاوية الشعلة بدقة بين الدفعات.
س: ما سرعتها مقابل اللحام اليدوي؟
ج: درز 3,5 م يحتاج 3,9 دقيقة من القوس عند 15 مم/ث، مقابل 12 إلى 18 دقيقة يدويًا. والفارق يتسع في العوارض الطويلة وفي الصاج الرقيق، حيث يضطر اللحّام اليدوي إلى الإبطاء حتى لا يحرق المعدن.
س: أي طول عارضة تستقبل؟
ج: 3,5 م هو القياسي ويغطي معظم عوارض أرفف الباليتات. القواعد الأطول تُصنع عند الطلب، لذا حدّد أقصى طول قطع في خطك عند طلب العرض، لا بعد وصول الماكينة.
س: هل تلحم العارضة بالوصلة أيضًا؟
ج: لا. هذه الماكينة تغلق درز العارضة على طوله. أما لحام طرفي العارضة في الوصلة أو الإطار فيتم في محطة منفصلة بأربعة رؤوس، ماكينة لحام العوارض الصندوقية، بمعدل 15 إلى 25 ثانية للقطعة.
س: أي غاز وأي سلك تستخدم؟
ج: سلك مطلي بالنحاس 0,8 إلى 1,0 مم مع CO2، أو خليط 80/20 أرجون وCO2 إذا أردت درزًا أنعم وتناثرًا أقل. الخليط أغلى في الساعة لكنه يعوّض عادة في زمن التنظيف.
س: ما القدرة والمساحة المطلوبتان؟
ج: البناء القياسي 380 فولت ثلاث أطوار، وجهد آخر عند الطلب. تشغل القاعدة نحو 3,5 م من العارضة إضافة إلى شوط العربة، والمساحة تعتمد على طول العارضة، لذا نؤكدها في مخطط التوزيع قبل الشحن.
س: هل تعمل ضمن خط التشكيل؟
ج: نعم، تعمل عادة بعد القطع وقبل الرصّاف. إذا كان خط التشكيل أسرع من الماكينة فضع طاولة تخزين بينهما حتى لا يتوقف الخط في كل دورة.
أرسل رسمًا للمقطع بالعرض والارتفاع وسماكة الصاج وموضع الدرز، مع طول العارضة التي تقطعها والإنتاج الذي تحتاجه في الوردية. نعود إليك بعدد الشعلات وزمن الدورة وتوزيع يناسب خطك. راسلنا على darren@believeindustry.com أو تواصل معنا على WhatsApp.
إذا كان مشروعك محددًا وفق RMI فإن معهد مصنّعي الأرفف ينشر جداول التفاوت التي نقيس عليها. أما المشاريع الأوروبية فتشير عادة إلى EN 15512.
آخر تحديث: 2026-11-06
سجل تغييرات الصفحة
2026-11-06: أُعيد بناء الصفحة من 188 كلمة، وأُضيفت جداول المواصفات والمقارنة وزمن الدورة، وثمانية أسئلة بترميز FAQPage، وعنوان ووصف Rank Math.
مواعيد المراجعة القادمة
مقطع عارضة جديد خارج نطاق 50 إلى 220 مم عرضًا أو 40 إلى 70 مم ارتفاعًا
تغيّر في عدد الشعلات أو منصة PLC أو قطر السلك
مشروع عميل يطلب معيار أرفف غير مغطى بعد في هذه الصفحة

Two Cable Tray Roll Forming Machines Ready to Ship to...
اقرأ المزيد
A roll forming machine price ranges from 20,000 for a basic stud and...
اقرأ المزيد
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
اقرأ المزيد
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
اقرأ المزيد English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



