ที่อยู่
เลขที่ 1 ถนน Yd เขตหุยซาน เมืองอู้ซี มณฑลเจียงซู 214183
เวลาทำการ
จันทร์ถึงศุกร์: 9AM - 5PM
เสาร์: 9AM - 4PM
ที่อยู่
เลขที่ 1 ถนน Yd เขตหุยซาน เมืองอู้ซี มณฑลเจียงซู 214183
เวลาทำการ
จันทร์ถึงศุกร์: 9AM - 5PM
เสาร์: 9AM - 4PM
หัวเชื่อม CO2 หกหัวปิดแนวเชื่อมตามยาวของ คาน P และคานกล่อง ในการเดินครั้งเดียวแบบอัตโนมัติ คานถูกจับยึดบนแท่น รถเลื่อนที่ขับด้วยบอลสกรูวิ่งตลอดความยาว และระบบตามรอยสามด้านทำให้หัวเชื่อมแต่ละหัวอยู่บนรอยต่อจริงแทนที่จะวิ่งตามเส้นคงที่
นี่คือสถานีเชื่อมของสายการผลิตชั้นวางพาเลท อยู่หลังเครื่องรีดขึ้นรูปและเครื่องตัด ก่อนเครื่องเรียงซ้อน และเป็นขั้นตอนที่เปลี่ยนชิ้นงานรีดขึ้นรูปสองชิ้นให้เป็นหน้าตัดกลวงปิดหนึ่งชิ้นที่รับน้ำหนักได้ตามที่การคำนวณชั้นวางกำหนด
| ประเภทเครื่อง | เครื่องเชื่อมแนวเชื่อมตามยาวอัตโนมัติ |
| ประเภทคาน | คาน P, คานกล่อง |
| ความกว้างคาน | 50 ถึง 220 มม. |
| ความสูงคาน | 40 ถึง 70 มม. |
| ความหนาแผ่นเหล็ก | 0.8 ถึง 5 มม. |
| ช่องว่างแนวเชื่อม | 0.5 ถึง 1.8 มม. |
| หัวเชื่อม | 6 x NBC300 CO2 |
| ความเร็วเชื่อม | สูงสุด 15 มม./วินาที (0.9 ม./นาที) |
| ความยาวคาน | มาตรฐาน 3.5 ม. ทำขนาดพิเศษตามสั่ง |
| ระบบควบคุม | PLC Delta + จอสัมผัส |
คานกล่องที่รีดขึ้นรูปเริ่มจากหน้าตัดเปิดสองชิ้น ตราบใดที่แนวเชื่อมตามยาวยังไม่ถูกปิด ทั้งสองชิ้นจะทำตัวเหมือนชิ้นงานแยกกัน เมื่อมีน้ำหนักกดเป็นจุด ครึ่งทั้งสองจะเลื่อนไถลใส่กัน หน้าตัดจะบิด และคานรับน้ำหนักได้น้อยกว่าที่ตารางน้ำหนักของหน้าตัดนั้นระบุไว้มาก
การเชื่อมเปลี่ยนกลไก เมื่อแนวเชื่อมถูกปิด ชิ้นงานทั้งสองจะทำงานเป็นหน้าตัดกลวงชิ้นเดียวที่มีความแข็งต่อการบิดสูงขึ้นมาก และนั่นคือสิ่งที่ตารางน้ำหนักคานตั้งสมมติฐานไว้ตั้งแต่ต้น
คาน P เป็นเหตุผลเดียวกันในรูปแบบที่ง่ายกว่า แนวเชื่อมที่รีดขึ้นรูปคือสิ่งเดียวที่ยึดหน้าตัดไว้ด้วยกัน แนวเชื่อมที่เปิดอยู่ทำให้ปีกคลายตัวออกที่ปลาย ซึ่งเป็นตำแหน่งที่คานเกี่ยวกับตัวต่อและเป็นตำแหน่งที่โมเมนต์ดัดสูงที่สุดพอดี

การเชื่อมคานด้วยมือไม่ใช่เรื่องยาก การทำซ้ำ 300 ครั้งต่อกะด้วยขนาดแนวเชื่อมเดิมตลอดคือส่วนที่ยาก
| รายการ | เชื่อมด้วยมือ | สถานีอัตโนมัติ |
|---|---|---|
| เวลาอาร์ก แนวเชื่อม 3.5 ม. | 12 ถึง 18 นาที | 3.9 นาที |
| ขนาดแนวเชื่อม | เปลี่ยนตามกะ | โปรแกรมเดิมทุกครั้ง |
| การบิดเบี้ยว | ความร้อนที่ป้อนเข้าขึ้นกับช่างเชื่อม | ความเร็วเดินคงที่ |
| ทักษะที่ต้องใช้ | ช่างเชื่อมที่มีใบรับรอง | พนักงานประจำสาย |
| ควันและสะเก็ดเชื่อม | อยู่ที่ใบหน้าผู้ปฏิบัติงาน | ดูดออกที่หัวเชื่อม |
| เปลี่ยนหน้าตัด | ปรับใหม่ด้วยสายตา | เรียกโปรแกรมตามหน้าตัด |
ตัวเลข 3.9 นาทีคือการคำนวณไม่ใช่คำสัญญา ที่ 15 มม./วินาที หัวเชื่อมวิ่งได้ 0.9 ม. ต่อนาที แนวเชื่อม 3.5 ม. จึงใช้เวลาอาร์ก 3 นาที 53 วินาที ช่างเชื่อมมือที่เดินแนวเชื่อมเข้ามุมต่อเนื่อง 3 ถึง 4 มม. จะเคลื่อนที่ราว 3 ถึง 5 มม./วินาที ทำให้แนวเชื่อมเดียวกันใช้เวลา 12 ถึง 18 นาที
| ประเภทคาน | คาน P, คานกล่อง |
| ความกว้างคาน | 50 ถึง 220 มม. |
| ความสูงคาน | 40 ถึง 70 มม. |
| ความหนาวัสดุของคาน | 0.8 ถึง 5 มม. |
| ช่องว่างแนวเชื่อม | 0.5 ถึง 1.8 มม. |
| ลวดเชื่อม | 0.8 ถึง 1.0 มม. |
| ก๊าซปกคลุม | CO2 หรือส่วนผสมอาร์กอนกับ CO2 อัตรา 80/20 |
| ความเร็วเชื่อม | สูงสุด 15 มม./วินาที |
| หัวเชื่อม | 6 x NBC300 |
| ความยาวคาน | มาตรฐาน 3.5 ม. ยาวกว่าได้ตามสั่ง |
| ระบบขับเคลื่อน | มอเตอร์สเต็ปเปอร์ บอลสกรู รางนำแบบลิเนียร์ |
| ระบบควบคุม | PLC Delta และจอสัมผัส |
| ระบบหล่อเย็น | ระบบหมุนเวียน |
| ความต้องการไฟฟ้า | 380 V สามเฟส 50 Hz แรงดันอื่นตามสั่ง |
เวลาอาร์กเป็นเพียงส่วนหนึ่งของรอบการทำงาน การยกเข้าจับยึด เชื่อม และยกออกคือสิ่งที่ผู้ปฏิบัติงานรู้สึก ตารางด้านล่างบวกเวลาเคลื่อนย้ายสองนาทีเข้ากับเวลาอาร์ก และถือว่าแนวเชื่อมทั้งสองของคานกล่องปิดในการเดินครั้งเดียวกัน
| ความยาวคาน | เวลาอาร์ก | รอบงาน | คาน / 8 ชม. |
|---|---|---|---|
| 1.0 ม. | 1.1 นาที | 3.1 นาที | ประมาณ 120 |
| 2.0 ม. | 2.2 นาที | 4.2 นาที | ประมาณ 90 |
| 3.5 ม. | 3.9 นาที | 5.9 นาที | ประมาณ 65 |
คอลัมน์ขวาคือการใช้กำลังผลิต 80 เปอร์เซ็นต์ในกะแปดชั่วโมง ผลผลิตจริงจะลดลงเมื่อผลิตงานสั้น เมื่อเปลี่ยนหน้าตัดบ่อย และทุกครั้งที่คานมาถึงสถานีด้วยช่องว่างแนวเชื่อมนอกช่วง 0.5 ถึง 1.8 มม. จึงต้องแก้ไขงาน
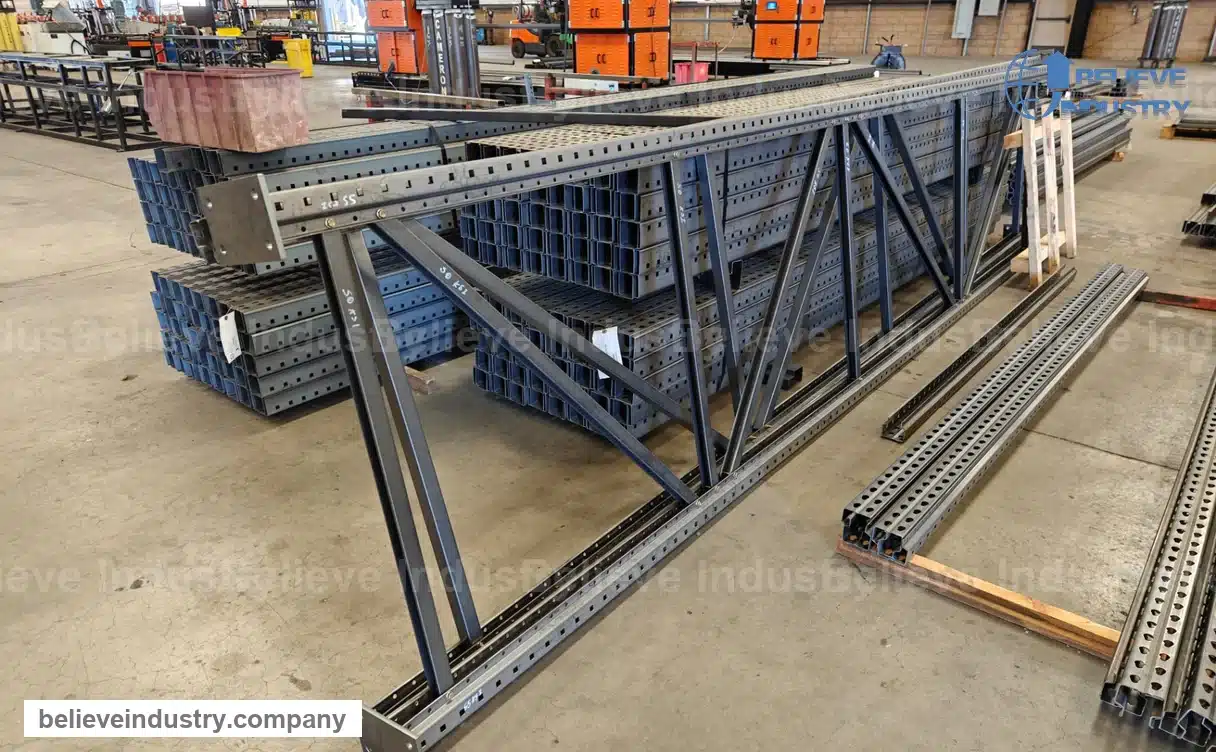
เครื่องเชื่อมไม่ค่อยเป็นเครื่องแรกที่ผู้ซื้อศึกษาก่อน และบ่อยครั้งเป็นเครื่องที่กำหนดเพดานของทั้งสาย นี่คือสี่จุดที่ควรตัดสินให้ชัดก่อนสั่งซื้อ
Believe Industry สร้างอุปกรณ์รีดโปรไฟล์มาตั้งแต่ปี 2005 มีเครื่องกว่า 500 เครื่องในมากกว่า 50 ประเทศ และระบบคุณภาพ ISO 9001 อยู่เบื้องหลังเครื่องหมาย CE บนเครื่องที่เราส่งออก
การเชื่อมคานเป็นสถานีหนึ่งในลำดับงาน หากคุณกำลังกำหนดสายทั้งเส้น เริ่มจากภาพรวมของ เครื่องรีดขึ้นรูปชั้นวางพาเลท แล้วดูหน้าตัดที่ป้อนเข้าสู่เครื่องเชื่อมนี้ คือ เครื่องขึ้นรูปม้วนคานกล่อง และ เครื่องรีดขึ้นรูปคาน Pเสาตั้งมาจาก เครื่องขึ้นรูปม้วนเสาตั้งชั้นวางพาเลทและชิ้นส่วนแนวนอนมาจาก เครื่องรีดขึ้นรูปคานขั้นบันได.
สองบทความที่เกี่ยวข้องกับปัญหาเดียวกัน: กระบวนการผลิตคานขั้นบันได จากม้วนเหล็กถึงคานสำเร็จ และการเปรียบเทียบ เครื่องคานขั้นบันไดกับเครื่องคานกล่องการเชื่อมคานเข้ากับตัวต่อเป็นอีกสถานีหนึ่ง อธิบายไว้ในหน้า เครื่องเชื่อมคานกล่อง .
ถาม: เครื่องเชื่อมคานชั้นวางอัตโนมัติคืออะไร
ตอบ: เป็นสถานีอยู่กับที่ที่เชื่อมแนวเชื่อมตามยาวของคานชั้นวางที่รีดขึ้นรูป หัวเชื่อม CO2 หกหัววิ่งไปตามคานบนรถเลื่อนบอลสกรู ขณะที่ระบบตามรอยวิ่งตามโปรไฟล์ ทำให้แนวเชื่อมปิดบนคาน P และคานกล่องโดยไม่ต้องใช้ช่างเชื่อมมือ
ถาม: เครื่องเดียวเชื่อมได้ทั้งคาน P และคานกล่องหรือไม่
ตอบ: ได้ ทั้งสองหน้าตัดอยู่ในช่วงเดียวกันคือกว้าง 50 ถึง 220 มม. และสูง 40 ถึง 70 มม. เครื่องเดียวจึงครอบคลุมแคตตาล็อกชั้นวางแบบผสม โปรแกรมเปลี่ยนตามหน้าตัด และมุมหัวเชื่อมปรับละเอียดระหว่างล็อตผลิต
ถาม: เร็วแค่ไหนเมื่อเทียบกับการเชื่อมด้วยมือ
ตอบ: แนวเชื่อม 3.5 ม. ใช้เวลาอาร์ก 3.9 นาทีที่ 15 มม./วินาที เทียบกับ 12 ถึง 18 นาทีเมื่อทำด้วยมือ ช่องว่างจะกว้างขึ้นในคานยาวและแผ่นบาง ซึ่งช่างเชื่อมมือต้องลดความเร็วเพื่อไม่ให้ทะลุ
ถาม: รองรับความยาวคานเท่าไร
ตอบ: 3.5 ม. เป็นมาตรฐานและครอบคลุมคานชั้นวางพาเลทส่วนใหญ่ แท่นที่ยาวกว่าผลิตตามสั่ง ดังนั้นแจ้งความยาวตัดสูงสุดของเครื่องคุณตอนขอใบเสนอราคา ไม่ใช่หลังเครื่องมาถึง
ถาม: เชื่อมคานเข้ากับตัวต่อด้วยหรือไม่
ตอบ: ไม่ใช่ เครื่องนี้ปิดแนวเชื่อมของคานตามความยาว การเชื่อมปลายคานเข้ากับตัวต่อหรือโครงทำในอีกสถานีหนึ่งซึ่งมีสี่หัวเชื่อม คือ เครื่องเชื่อมคานกล่องใช้เวลา 15 ถึง 25 วินาทีต่อชิ้น
ถาม: ใช้ก๊าซและลวดอะไร
ตอบ: ลวดชุบทองแดง 0.8 ถึง 1.0 มม. กับ CO2 หรือส่วนผสมอาร์กอนกับ CO2 อัตรา 80/20 หากต้องการแนวเชื่อมเรียบกว่าและสะเก็ดน้อยกว่า ส่วนผสมมีต้นทุนต่อชั่วโมงสูงกว่าแต่โดยปกติคืนทุนจากเวลาทำความสะอาด
ถาม: ต้องใช้ไฟและพื้นที่เท่าไร
ตอบ: รุ่นมาตรฐาน 380 V สามเฟส แรงดันอื่นตามสั่ง แท่นกินพื้นที่คานประมาณ 3.5 ม. บวกช่วงเคลื่อนที่ของรถเลื่อน และพื้นที่โดยรวมขึ้นกับความยาวคาน เราจึงยืนยันในแบบผังการติดตั้งก่อนส่งมอบ
ถาม: ทำงานร่วมกับสายรีดขึ้นรูปได้หรือไม่
ตอบ: ได้ โดยปกติทำงานหลังเครื่องตัดและก่อนเครื่องเรียงซ้อน หากเครื่องรีดเร็วกว่าเครื่องเชื่อม ให้วางโต๊ะพักงานไว้ระหว่างกันเพื่อไม่ให้สายหยุดทุกครั้ง
ส่งแบบหน้าตัดที่ระบุความกว้าง ความสูง ความหนาแผ่นเหล็ก และตำแหน่งแนวเชื่อม พร้อมความยาวคานที่คุณตัดและผลผลิตที่ต้องการต่อกะ เราจะตอบกลับด้วยจำนวนหัวเชื่อม เวลารอบงาน และผังการติดตั้งที่พอดีกับสายของคุณ อีเมล darren@believeindustry.com หรือส่งข้อความถึงเราที่ WhatsApp.
หากโครงการของคุณกำหนดตาม RMI Rack Manufacturers Institute เผยแพร่ตารางค่าความคลาดเคลื่อนที่เราใช้วัด ส่วนโครงการในยุโรปมักอ้างอิง EN 15512 แทน
อัปเดตล่าสุด: 2026-11-06
ประวัติหน้า
2026-11-06: เขียนหน้าใหม่จาก 188 คำ เพิ่มตารางข้อมูลจำเพาะ ตารางเปรียบเทียบ และตารางเวลารอบงาน คำถามแปดข้อพร้อมสคีมา FAQPage และชื่อกับคำอธิบายของ Rank Math
กำหนดการทบทวนครั้งถัดไป
หน้าตัดคานใหม่ที่อยู่นอกช่วงกว้าง 50 ถึง 220 มม. หรือสูง 40 ถึง 70 มม.
การเปลี่ยนจำนวนหัวเชื่อม แพลตฟอร์ม PLC หรือขนาดลวดเชื่อม
โครงการลูกค้าที่ต้องใช้มาตรฐานชั้นวางซึ่งยังไม่ครอบคลุมในหน้านี้

Two Cable Tray Roll Forming Machines Ready to Ship to...
อ่านเพิ่มเติม
A roll forming machine price ranges from 20,000 for a basic stud and...
อ่านเพิ่มเติม
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
อ่านเพิ่มเติม
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
อ่านเพิ่มเติม English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



