Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
Адрес
No 1, улица Yd, район Хуэйшань, город Уси, провинция Цзянсу. 214183
Рабочие часы
Понедельник Пятница: 9AM - 5PM
Суббота: 9AM - 4PM
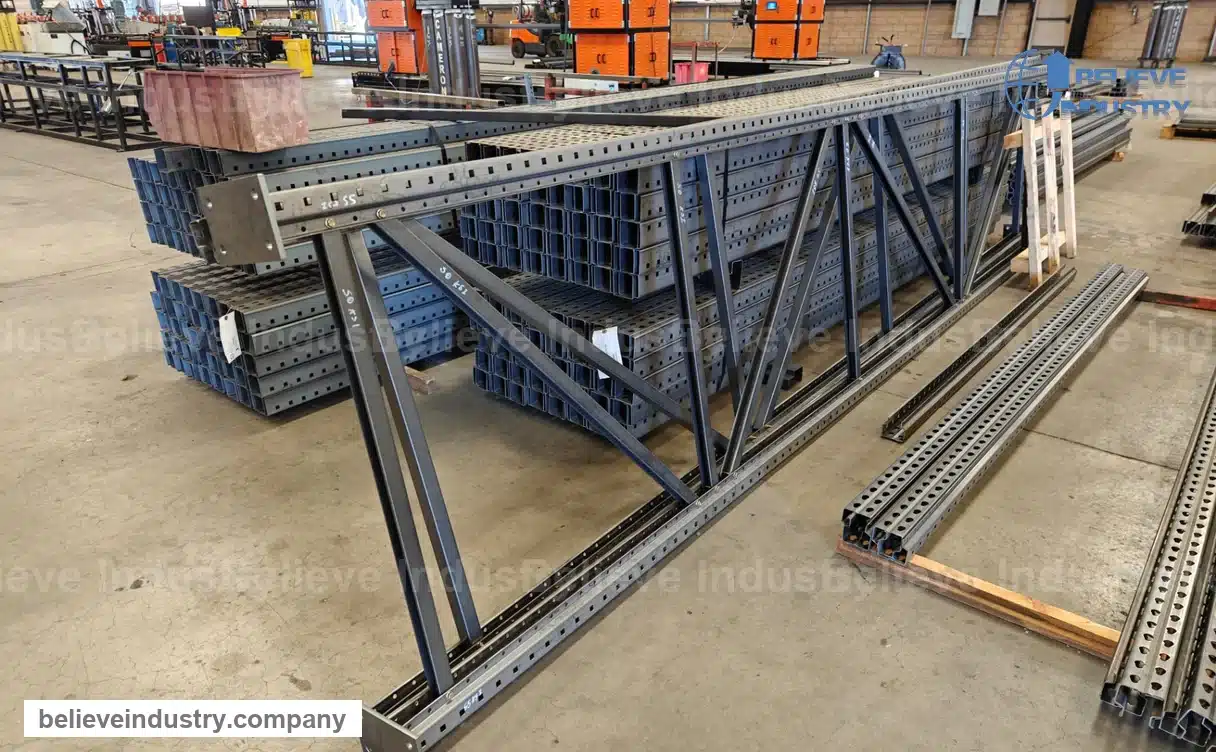
Шесть сварочных горелок CO2 закрывают продольный шов П-образных и коробчатых балок за один автоматический проход. Балка зажимается на станине, каретка на шариковом винте проходит всю длину, а система копирования с трёх сторон удерживает каждую горелку на реальном стыке, а не на фиксированной линии.
Это сварочная позиция линии паллетных стеллажей. Она стоит после профилегибочного стана и отрезки, перед укладчиком, и именно на этом шаге две гнутые заготовки превращаются в одно закрытое полое сечение, которое несёт нагрузку, заложенную в расчёте стеллажа.
| Тип машины | Автомат для продольного сварного шва |
| Типы балок | П-образная балка, коробчатая балка |
| Ширина балки | 50-220 мм |
| Высота балки | 40-70 мм |
| Толщина листа | 0,8-5 мм |
| Зазор под шов | 0,5-1,8 мм |
| Сварочные горелки | 6 x NBC300 CO2 |
| Скорость сварки | до 15 мм/с (0,9 м/мин) |
| Длина балки | 3,5 м стандарт, под заказ любой длины |
| Управление | ПЛК Delta + сенсорный экран |
Гнутая коробчатая балка начинается как два открытых профиля. Пока продольный шов не закрыт, они работают как две отдельные заготовки. Под сосредоточенной нагрузкой половины смещаются друг относительно друга, сечение закручивается, и балка несёт гораздо меньше, чем обещает таблица нагрузок для этого профиля.
Сварка меняет механику. После закрытия шва две заготовки работают как одно полое сечение с намного большей крутильной жёсткостью, и именно это предполагает таблица нагрузок на балку.
П-образная балка это тот же довод в более простой форме. Гнутый шов единственное, что удерживает сечение вместе. Открытый шов даёт полке развернуться на концах, ровно там, где балка входит в соединитель и где изгибающий момент максимален.

Сварить балку вручную несложно. Сделать это 300 раз за смену с одинаковым катетом шва вот что трудно.
| Статья | Ручная сварка | Автоматическая позиция |
|---|---|---|
| Время горения дуги, шов 3,5 м | 12-18 мин | 3,9 мин |
| Катет шва | Зависит от смены | Одна программа на каждый цикл |
| Коробление | Тепловложение зависит от сварщика | Постоянная скорость перемещения |
| Требуемая квалификация | Аттестованный сварщик | Оператор линии |
| Дым и брызги | В зоне лица сварщика | Отсос у горелки |
| Смена сечения | Выставляется на глаз | Выбор программы по сечению |
3,9 минуты это арифметика, а не обещание. При 15 мм/с горелка проходит 0,9 м в минуту, значит шов 3,5 м требует 3 мин 53 с горения дуги. Ручной сварщик, который ведёт непрерывный угловой шов 3-4 мм, движется примерно 3-5 мм/с, и тот же шов занимает 12-18 минут.
| Типы балок | П-образная балка, коробчатая балка |
| Ширина балки | 50-220 мм |
| Высота балки | 40-70 мм |
| Толщина материала балки | 0,8-5 мм |
| Зазор под шов | 0,5-1,8 мм |
| Сварочная проволока | 0,8-1,0 мм |
| Защитный газ | CO2 или смесь 80/20 аргон и CO2 |
| Скорость сварки | до 15 мм/с |
| Сварочные горелки | 6 x NBC300 |
| Длина балки | 3,5 м стандарт, длиннее под заказ |
| Привод перемещения | Шаговый двигатель, шариковый винт, линейная направляющая |
| Управление | ПЛК Delta и сенсорный экран |
| Охлаждение | Система циркуляции |
| Требования к питанию | 380 В, 3 фазы, 50 Гц, другие напряжения под заказ |
Время горения дуги это только часть цикла. Погрузка, зажим, сварка и съём вот что чувствует оператор. В таблице ниже к времени дуги добавлено две минуты на манипуляции и принято, что оба шва коробчатой балки закрываются за один проход.
| Длина балки | Время дуги | Цикл | Балок за 8 ч |
|---|---|---|---|
| 1,0 м | 1,1 мин | 3,1 мин | около 120 |
| 2,0 м | 2,2 мин | 4,2 мин | около 90 |
| 3,5 м | 3,9 мин | 5,9 мин | около 65 |
Правый столбец это 80 процентов использования за восьмичасовую смену. Реальная выработка падает на коротких сериях, при частой смене сечения и каждый раз, когда балка приходит на позицию с зазором вне 0,5-1,8 мм и требует переделки.
Сварочный автомат редко бывает первой машиной, которую изучает покупатель, и часто именно он задаёт потолок всей линии. Вот четыре пункта, которые стоит закрыть до заказа.
Believe Industry строит оборудование профилирования с 2005 года: более 500 машин в более чем 50 странах и система качества ISO 9001, стоящая за маркировкой CE на экспортируемых машинах.
Сварка балок это одна позиция в последовательности. Если вы подбираете линию целиком, начните с обзора профилегибочной машины для паллетных стеллажей а затем посмотрите сечения, которые подаются на этот автомат: станок для формовки коробчатых балок и машина для П-образной балки. Стойки даёт станке для формовки вертикальных стоек, а поперечины машина для ступенчатой балки.
Два материала по той же производственной задаче: процесс производства ступенчатой балки от рулона до готовой балки и сравнение машин для ступенчатой и коробчатой балки. Сварка балки с соединителем это другая позиция, она описана на странице машина для сварки коробчатых балок странице.
В: Что такое автомат для сварки балок стеллажей?
О: Это стационарная позиция, которая варит продольный шов гнутых стеллажных балок. Шесть горелок CO2 идут по балке на каретке с шариковым винтом, система копирования ведёт по профилю, и шов закрывается на П-образных и коробчатых балках без ручного сварщика.
В: Одна машина варит и П-образные, и коробчатые балки?
О: Да. Оба сечения укладываются в одно окно 50-220 мм по ширине и 40-70 мм по высоте, поэтому одна машина закрывает смешанный стеллажный каталог. Программа меняется вместе с сечением, а угол горелки юстируется между сериями.
В: Насколько это быстрее ручной сварки?
О: Шов 3,5 м требует 3,9 минуты дуги при 15 мм/с против 12-18 минут вручную. Разрыв растёт на длинных балках и на тонком листе, где ручному сварщику приходится снижать скорость, чтобы не прожечь металл.
В: Какую длину балки машина принимает?
О: 3,5 м это стандарт, он закрывает большинство балок паллетных стеллажей. Станины длиннее делаются под заказ, поэтому указывайте максимальную длину отрезки вашего стана при запросе цены, а не после прихода машины.
В: Она приваривает балку к соединителю?
О: Нет. Эта машина закрывает продольный шов по длине балки. Приварка торцов балки к соединителю или раме выполняется на отдельной позиции с четырьмя головками, машина для сварки коробчатых балок, 15-25 секунд на деталь.
В: Какой газ и какая проволока используются?
О: Омеднённая проволока 0,8-1,0 мм с CO2 либо смесь 80/20 аргон и CO2, если нужен более гладкий валик и меньше брызг. Смесь дороже в час, но обычно окупается на зачистке.
В: Какое питание и какая площадь нужны?
О: Стандарт это 380 В три фазы, другие напряжения под заказ. Станина занимает около 3,5 м балки плюс ход каретки, а площадь зависит от длины балки, поэтому мы подтверждаем её на планировочном чертеже до отправки.
В: Может ли она работать в линии с профилегибочным станом?
О: Да, обычно она стоит после отрезки и перед укладчиком. Если стан быстрее автомата, поставьте между ними накопительный стол, чтобы линия не вставала каждый цикл.
Пришлите чертёж сечения с шириной, высотой, толщиной листа и положением шва, а также длину балки, которую вы режете, и нужную выработку за смену. Мы вернёмся с числом горелок, временем цикла и планировкой под вашу линию. Пишите на darren@believeindustry.com или напишите нам в WhatsApp.
Если проект задан по RMI, таблицы допусков, по которым мы измеряем, публикует Институт производителей стеллажей (RMI) . Европейские проекты обычно ссылаются на EN 15512.
Обновлено: 2026-11-06
История страницы
2026-11-06: Страница переписана с 188 слов, добавлены таблицы характеристик, сравнения и времени цикла, восемь вопросов с разметкой FAQPage, заголовок и описание Rank Math.
Сроки следующего пересмотра
Новое сечение балки вне диапазона 50-220 мм по ширине или 40-70 мм по высоте
Изменение числа горелок, платформы ПЛК или диаметра проволоки
Проект клиента, где требуется стеллажная норма, ещё не описанная на этой странице

A roll forming machine price ranges from 20,000 for a basic stud and...
Читать далее
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Читать далее
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
Читать далее
Heavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
Читать далее English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



