Adres
No 1, Yd Caddesi, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
Adres
No 1, Yd Caddesi, Huishan Bölgesi, Wuxi Şehri, Jiangsu. 214183
Çalışma Saatleri
Pazartesi'den Cuma'ya: 9AM - 5PM
Cumartesi: 9AM - 4PM
Altı CO2 kaynak torcu, boyuna dikişi tek otomatik geçişte kapatır: P kirişler ve kutu kirişler Kiriş yatağa bağlanır, bilyalı videli bir araba tüm uzunluğu boyunca ilerler ve üç taraftan kopyalama sistemi her torcu sabit bir çizgi yerine gerçek birleşim üzerinde tutar.
Bu, palet rafı hattının kaynak istasyonudur. Şekillendirme ve kesimden sonra, istifleyiciden önce yer alır ve iki haddelenmiş parçayı, raf hesabının öngördüğü yükü taşıyan tek bir kapalı içi boş kesite dönüştüren adımdır.
| Makine tipi | Otomatik boyuna dikiş kaynak makinesi |
| Kiriş tipleri | P kiriş, kutu kiriş |
| Kiriş genişliği | 50-220 mm |
| Kiriş yüksekliği | 40-70 mm |
| Sac kalınlığı | 0,8-5 mm |
| Dikiş aralığı | 0,5-1,8 mm |
| Kaynak torçları | 6 x NBC300 CO2 |
| Kaynak hızı | 15 mm/s'ye kadar (0,9 m/dk) |
| Kiriş uzunluğu | 3,5 m standart, talebe göre özel |
| Kontrol | Delta PLC + dokunmatik ekran |
Haddelenmiş bir kutu kiriş iki açık kesit olarak başlar. Boyuna dikiş kapatılana kadar bu ikisi ayrı parçalar gibi davranır. Noktasal yük altında yarımlar birbiri üzerinde kayar, kesit burulur ve kiriş, o kesit için verilen yük tablosunun çok altında yük taşır.
Kaynak mekaniği değiştirir. Dikiş kapandığında iki parça, çok daha yüksek burulma rijitliğine sahip tek bir içi boş kesit olarak çalışır ve kiriş yük tablosunun varsaydığı tam olarak budur.
P kiriş aynı mantığın daha basit halidir. Kesiti bir arada tutan tek şey haddelenmiş dikiştir. Açık dikiş, flanşın uçlarda açılmasına izin verir; tam da kirişin bağlantı elemanına girdiği ve eğilme momentinin en yüksek olduğu yerde.

Bir raf kirişini elle kaynaklamak zor değildir. Zor olan, bunu vardiyada 300 kez aynı dikiş boyutuyla yapmaktır.
| Kalem | Elle kaynak | Otomatik istasyon |
|---|---|---|
| Ark süresi, 3,5 m dikiş | 12-18 dk | 3,9 dk |
| Dikiş boyutu | Vardiyaya göre değişir | Her çevrimde aynı program |
| Çarpılma | Isı girdisi operatöre bağlı | Sabit ilerleme hızı |
| Gereken yetkinlik | Sertifikalı kaynakçı | Hat operatörü |
| Duman ve sıçrama | Operatörün yüzünde | Torçta emilir |
| Kesit değişimi | Göz kararı ayarlanır | Kesite göre program çağrılır |
3,9 dakika bir aritmetik, vaat değil. 15 mm/s hızda torç dakikada 0,9 m yol alır, yani 3,5 m dikiş 3 dk 53 s ark süresi ister. Sürekli 3-4 mm köşe dikişi çeken bir kaynakçı yaklaşık 3-5 mm/s hızla ilerler ve aynı dikiş 12-18 dakikaya çıkar.
| Kiriş tipleri | P kiriş, kutu kiriş |
| Kiriş genişliği | 50-220 mm |
| Kiriş yüksekliği | 40-70 mm |
| Kiriş malzeme kalınlığı | 0,8-5 mm |
| Dikiş aralığı | 0,5-1,8 mm |
| Kaynak teli | 0,8-1,0 mm |
| Koruyucu gaz | CO2 veya 80/20 argon CO2 karışımı |
| Kaynak hızı | 15 mm/s'ye kadar |
| Kaynak torçları | 6 x NBC300 |
| Kiriş uzunluğu | 3,5 m standart, talebe göre daha uzun |
| İlerleme tahriki | Step motor, bilyalı vida, lineer kılavuz |
| Kontrol | Delta PLC ve dokunmatik ekran |
| Soğutma | Sirkülasyon sistemi |
| Besleme gereksinimi | 380 V, 3 faz, 50 Hz, diğer gerilimler talebe göre |
Ark süresi çevrimin sadece bir parçasıdır. Yükleme, bağlama, kaynak ve boşaltma operatörün hissettiği kısımdır. Aşağıdaki tablo ark süresine iki dakika elleçleme ekler ve bir kutu kirişin iki dikişinin aynı geçişte kapandığını varsayar.
| Kiriş uzunluğu | Ark süresi | Çevrim | Kiriş / 8 saat |
|---|---|---|---|
| 1,0 m | 1,1 dk | 3,1 dk | yaklaşık 120 |
| 2,0 m | 2,2 dk | 4,2 dk | yaklaşık 90 |
| 3,5 m | 3,9 dk | 5,9 dk | yaklaşık 65 |
Sağdaki sütun, sekiz saatlik vardiyada yüzde 80 kullanım demektir. Gerçek üretim kısa serilerde, sık kesit değişimlerinde ve kiriş istasyona dikiş aralığı 0,5-1,8 mm dışında geldiğinde düşer, çünkü o zaman yeniden işlem gerekir.
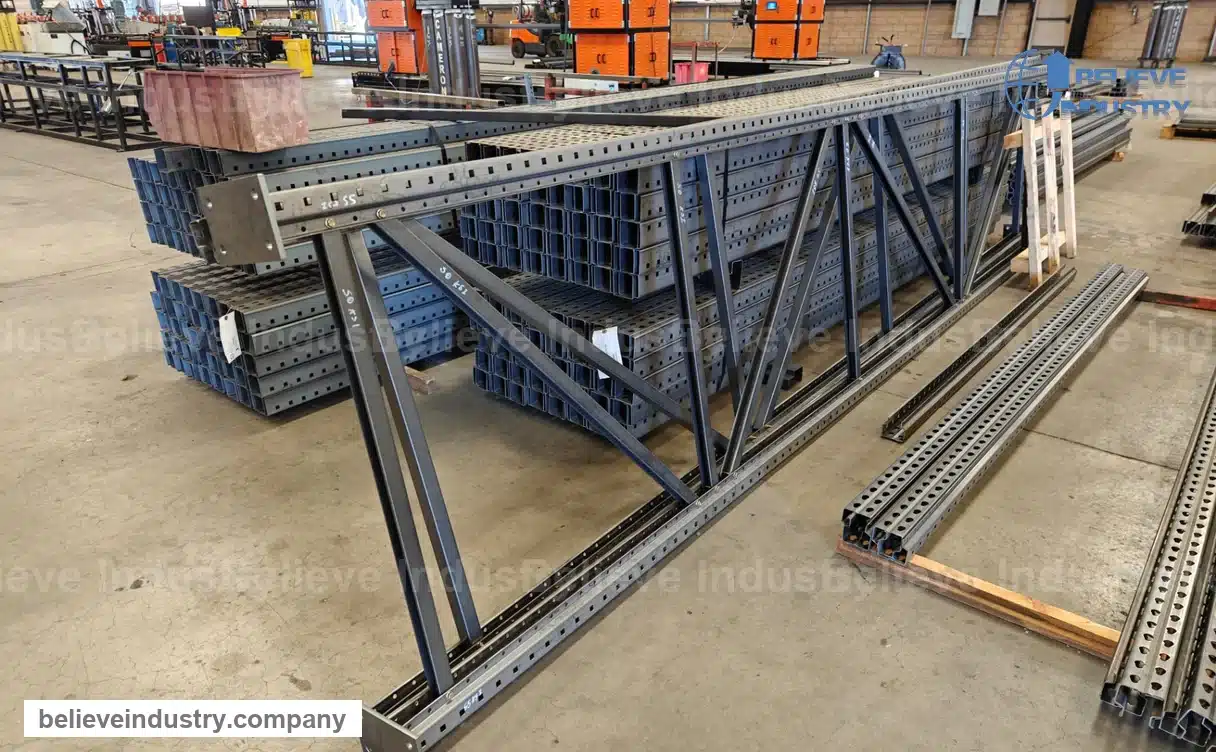
Kaynak makinesi, alıcının ilk araştırdığı makine nadiren olur ve çoğu zaman tüm hattın tavanını belirleyen makinedir. Siparişten önce netleştirilmesi gereken dört nokta bunlar.
Believe Industry, 2005'ten beri roll forming ekipmanı üretiyor: 50'ten fazla ülkede 500'den fazla makine ve ihraç ettiğimiz makinelerdeki CE işaretinin arkasında ISO 9001 kalite sistemi.
Kiriş kaynağı bir dizinin içindeki tek istasyondur. Hattın tamamını seçiyorsanız önce şu genel bakışla başlayın: palet rafı haddeleme makinesi ardından bu kaynak makinesini besleyen kesitlere bakın: kutu kiriş rulo şekillendirme makinemiz ve P kiriş haddeleme makinesi. Dikmeler dikey raf rulo şekillendirme makinesi, yatay elemanlar ise basamaklı kiriş haddeleme makinesinden.
Aynı üretim sorununa iki ilgili okuma: basamaklı kiriş üretim süreci rulodan bitmiş kirişe ve basamaklı kiriş ile kutu kiriş makinelerinin karşılaştırması. Kirişin bağlantı elemanına kaynağı ayrı bir istasyondur ve şu sayfada anlatılır: kutu kiriş kaynak makinesi sayfasındadır.
S: Raf kirişi otomatik kaynak makinesi nedir?
C: Haddelenmiş raf kirişlerinin boyuna dikişini kaynaklayan sabit bir istasyondur. Altı CO2 torcu bilyalı videli araba üzerinde kiriş boyunca ilerler, kopyalama sistemi profili izler ve dikiş P kirişlerde ve kutu kirişlerde elle kaynakçı olmadan kapanır.
S: Tek makine hem P kirişi hem kutu kirişi kaynaklar mı?
C: Evet. İki kesit de aynı 50-220 mm genişlik ve 40-70 mm yükseklik penceresine girer, yani bir makine karışık bir raf kataloğunu kapsar. Program kesitle birlikte değişir ve torç açısı seriler arasında ince ayarlanır.
S: Elle kaynağa göre ne kadar hızlı?
C: 3,5 m dikiş, 15 mm/s hızda 3,9 dakika ark süresi ister; elle 12-18 dakika. Fark uzun kirişlerde ve ince sacda açılır, çünkü orada kaynakçı metali delmemek için yavaşlamak zorundadır.
S: Hangi kiriş uzunluğunu işler?
C: 3,5 m standarttır ve palet rafı kirişlerinin çoğunu kapsar. Daha uzun yataklar siparişe göre üretilir, bu yüzden teklif isterken hattınızın maksimum kesim uzunluğunu belirtin, makine geldikten sonra değil.
S: Kirişi bağlantı elemanına da kaynaklar mı?
C: Hayır. Bu makine kiriş dikişini uzunluğu boyunca kapatır. Kiriş uçlarının bağlantı elemanına veya çerçeveye kaynağı ayrı bir dört kafalı istasyonda yapılır: kutu kiriş kaynak makinesi, parça başına 15-25 saniye.
S: Hangi gaz ve teli kullanır?
C: CO2 ile 0,8-1,0 mm bakır kaplı tel veya daha düzgün dikiş ve az sıçrama istiyorsanız 80/20 argon CO2 karışımı. Karışım saat başına daha pahalıdır ama genelde temizlik süresinden geri kazanılır.
S: Ne kadar güç ve alan gerektirir?
C: Standart yapı 380 V üç fazdır, diğer gerilimler talebe göre. Yatak yaklaşık 3,5 m kiriş artı araba stroğu kaplar ve ayak izi kiriş uzunluğuna bağlıdır, bu yüzden sevkiyattan önce yerleşim çiziminde teyit ediyoruz.
S: Haddeleme hattıyla birlikte çalışabilir mi?
C: Evet, normalde kesimden sonra ve istifleyiciden önce çalışır. Hat kaynak makinesinden hızlıysa aralarına bir tampon masa koyun, böylece hat her çevrimde durmaz.
Genişlik, yükseklik, sac kalınlığı ve dikiş konumunu gösteren bir kesit çizimi ile kestiğiniz kiriş uzunluğunu ve vardiya başına ihtiyacınız olan üretimi gönderin. Torç sayısı, çevrim süresi ve hattınıza uyan bir yerleşimle dönüş yaparız. E-posta: darren@believeindustry.com veya şuradan yazın: WhatsApp.
Projeniz RMI'a göre tanımlandıysa, ölçüm yaptığımız tolerans tablolarını Rack Manufacturers Institute yayımlar. Avrupa projeleri genellikle EN 15512'ye atıf yapar.
Son güncelleme: 2026-11-06
Sayfa değişiklik geçmişi
2026-11-06: Sayfa 188 kelimeden yeniden yazıldı; özellik, karşılaştırma ve çevrim süresi tabloları, FAQPage şemalı sekiz soru ile Rank Math başlık ve açıklaması eklendi.
Sonraki inceleme tarihleri
50-220 mm genişlik veya 40-70 mm yükseklik aralığı dışında yeni bir kiriş kesiti
Torç sayısı, PLC platformu veya tel çapında değişiklik
Bu sayfada henüz yer almayan bir raf standardı isteyen müşteri projesi

Steel Silo Roll Forming: 4 Profiles for Grain and Cement...
Devamını Oku
Two Cable Tray Roll Forming Machines Ready to Ship to...
Devamını Oku
A roll forming machine price ranges from 20,000 for a basic stud and...
Devamını Oku
Cable Tray Roll Forming Machine: Ladder vs Perforated Tray Lines...
Devamını Oku English English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



