العنوان
رقم 1، طريق Yd، حي هويشان، مدينة ووكسي، مقاطعة جيانغسو. 214183
ساعات العمل
من الاثنين إلى الجمعة: 9 صباحا - 5 مساء
السبت: 9 صباحا - 4 مساء
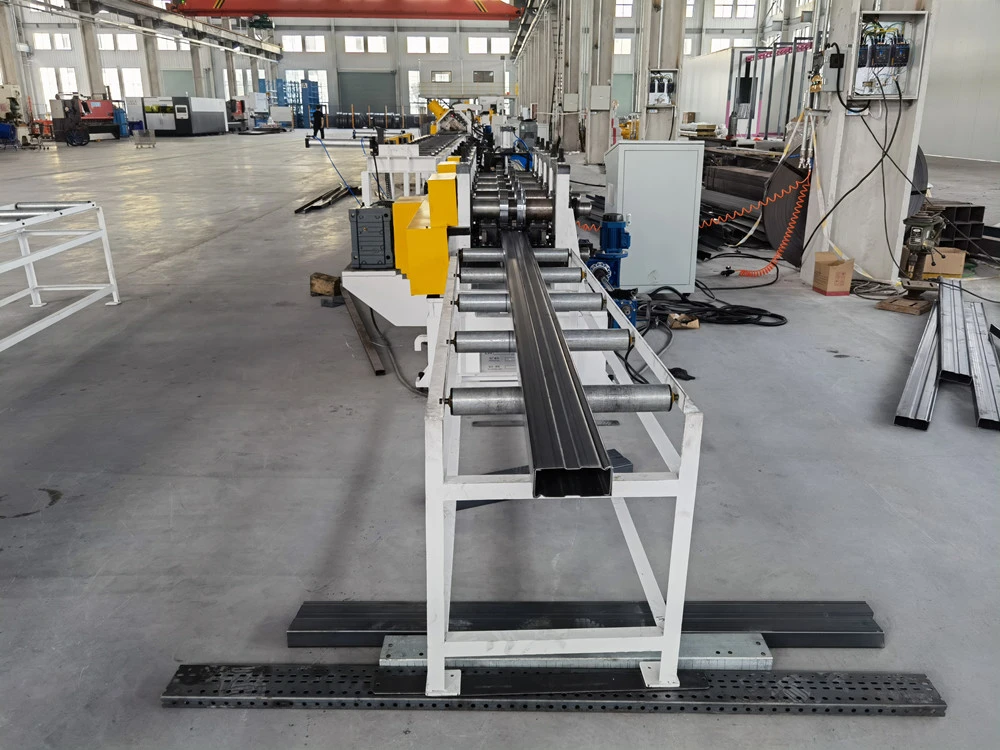
تُنتج آلة تشكيل العوارض الصندوقية بالدرفلة عوارض مستطيلة مغلقة لأنظمة رفوف التخزين. تتميز العارضة الصندوقية بجوانبها الأربعة المسطحة الخالية من أي حواف داخلية، مما يمنحها قدرة تحمل أعلى من العوارض ذات المقطع المفتوح. تقوم شركة بيليف إندستري بتصنيع آلات تشكيل العوارض الصندوقية التي تعمل على لفائف فولاذية بقطر 0.8-2.0 مم بسرعة 10-15 متر/دقيقة، مع ضبط تلقائي للأبعاد يتم التحكم فيه بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC) ولحام متكامل.
تتناول هذه الصفحة كيفية عمل الجهاز، والمواصفات الفنية، ومقارنات الحزم الضوئية، وما يجب البحث عنه عند الشراء.
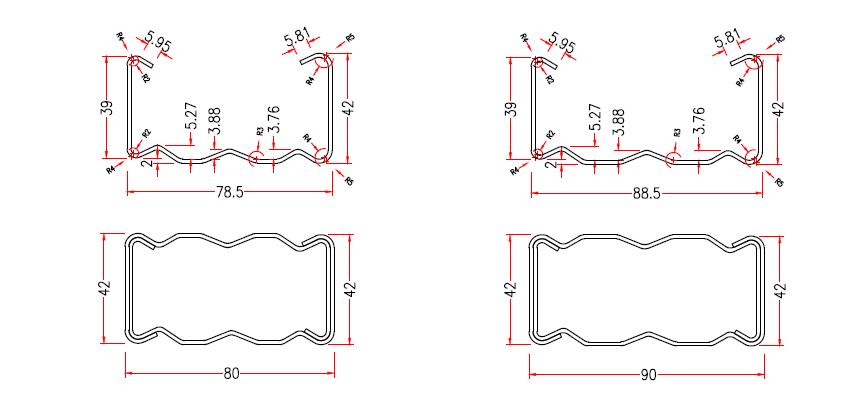
العارضة الصندوقية عبارة عن أنبوب مستطيل مغلق يُستخدم كعنصر حامل للأحمال الأفقية في أنظمة رفوف البالتات. على عكس العوارض المتدرجة (وتسمى أيضاً عوارض P)، لا تحتوي العوارض الصندوقية على أي تدرج داخلي في الحافة العلوية. جميع جوانبها الأربعة مسطحة.
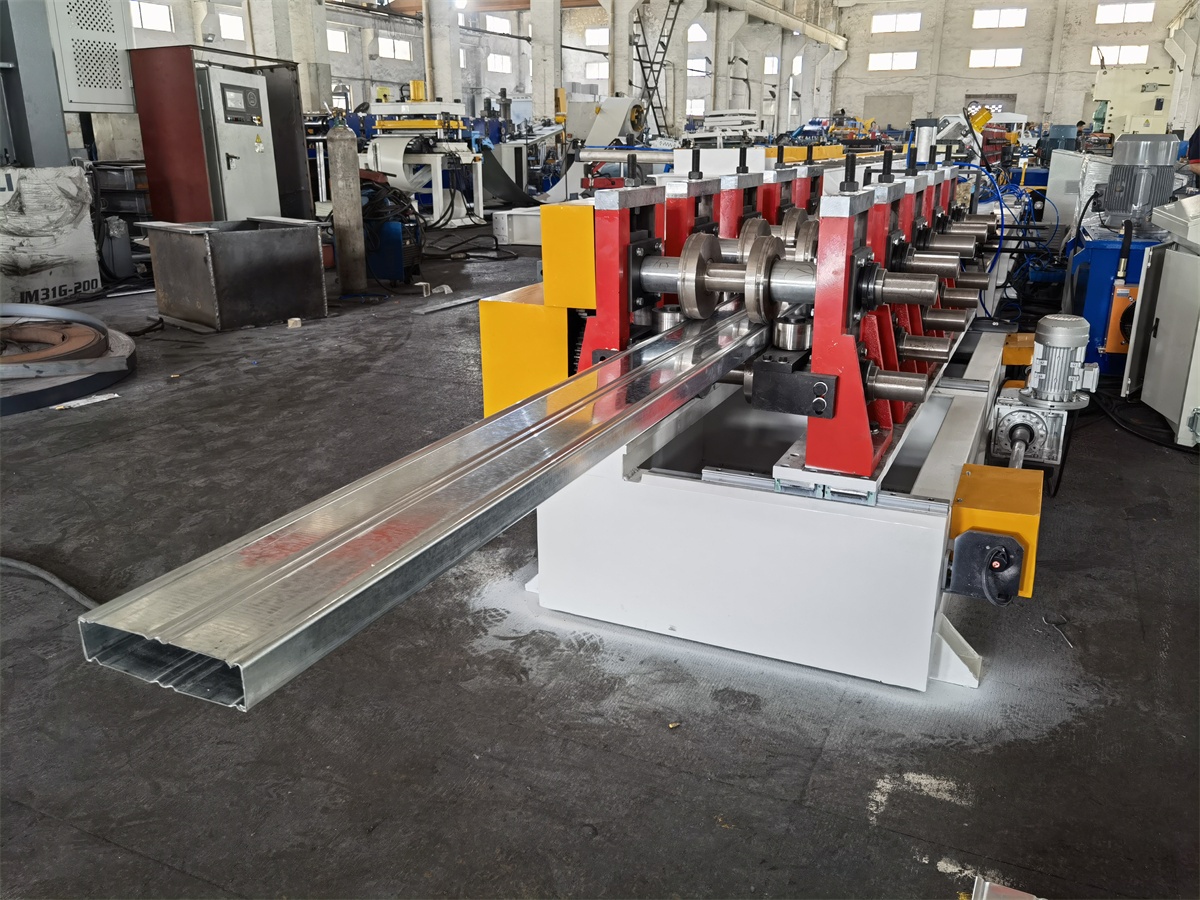
يتكون الكمرة الصندوقية النموذجية من قناتين متطابقتين على شكل حرف C متداخلتين ومثبتتين معًا لتشكيل مقطع صندوقي مغلق. يقاوم هذا المقطع المغلق الالتواء ويوزع الوزن بالتساوي على امتداد الكمرة.
تُثبّت العوارض الصندوقية على الإطارات الرأسية باستخدام مسامير تثبيت مدمجة أو خطافات أو مشابك تثبيت. وهي شائعة الاستخدام في المستودعات في أستراليا والولايات المتحدة والشرق الأوسط وأوروبا لأنها تتحمل أحمالًا أثقل لكل مستوى رف مقارنةً بالبدائل ذات المقاطع المفتوحة.
بحسب RMI (Rack Manufacturers Institute) وفقًا للمواصفات ANSI/MH16.1، توفر العوارض ذات المقطع المغلق مثل العوارض الصندوقية صلابة التوائية فائقة مقارنة بالمقاطع المفتوحة من نفس الوزن.
عند إنشاء خط إنتاج رفوف البالتات، غالبًا ما يختار المشترون بين العوارض الصندوقية والعوارض المتدرجة. وكلاهما يعمل كعناصر أفقية في أنظمة رفوف التخزين, لكنّ الملفات الشخصية تختلف.
| الخاصية | عارضة صندوقية | عارضة متدرجة (عارضة P) |
|---|---|---|
| شكل الملف | صندوق مستطيل مغلق | مقطع مغلق مع حافة علوية ذات درجة داخلية |
| كيف يتم صنعه | قناتان على شكل حرف C متداخلتان ومثبتتان بإحكام | تشكيل اللفائف واللحام في خط إنتاج (أو ذاتي القفل) |
| الصلابة الالتوائية | قسم مرتفع (مغلق) | متوسط |
| سعة الحمل | أعلى لكل وحدة وزن | وزن أقل لكل وحدة |
| دعامة سطح الرف | يحتاج إلى عوارض عرضية منفصلة أو شبكة سلكية | تقبل Step ألواح الخشب المضغوط أو الأسطح الفولاذية مباشرة |
| البحر النموذجي | 2400-3600 mm | 1800-3000 mm |
| الأسواق المشتركة | أستراليا، الشرق الأوسط، جنوب شرق آسيا | أمريكا الشمالية، أوروبا |
| سماكة المادة | 0.8-2.0 mm | 1.2-2.5 mm |
| تعقيد الإنتاج | يتطلب خطوة خياطة | المزيد من منصات التشكيل |
| تكلفة الآلة | أعلى (يتطلب خطين أو ماكينة خياطة) | أعلى بكثير |
أما ماكينة تشكيل العوارض المدرجة يشكّل المقطع الجانبي في تمريرة واحدة. تسمح الحافة العلوية الداخلية لعتبة الدرج بتركيب أرفف مستوية دون الحاجة إلى مشابك. لكن العوارض الصندوقية تتحمل وزنًا أكبر، ولهذا السبب تميل المستودعات الأسترالية والشرق أوسطية إلى تفضيلها.
بالنسبة للعمليات التي تتطلب كلا النوعين من الملفات الشخصية، تقدم شركة Believe Industry Company مجموعة كاملة خط إنتاج رفوف البالتات تغطية الرفوف العمودية، والعوارض الصندوقية، والعوارض على شكل حرف P، و أقسام التدعيم من النوع C.
تقوم آلة تشكيل العوارض الصندوقية بتحويل لفائف الصلب المسطحة إلى عوارض صندوقية جاهزة في عملية مستمرة. إليكم الخطوات التفصيلية للعملية:
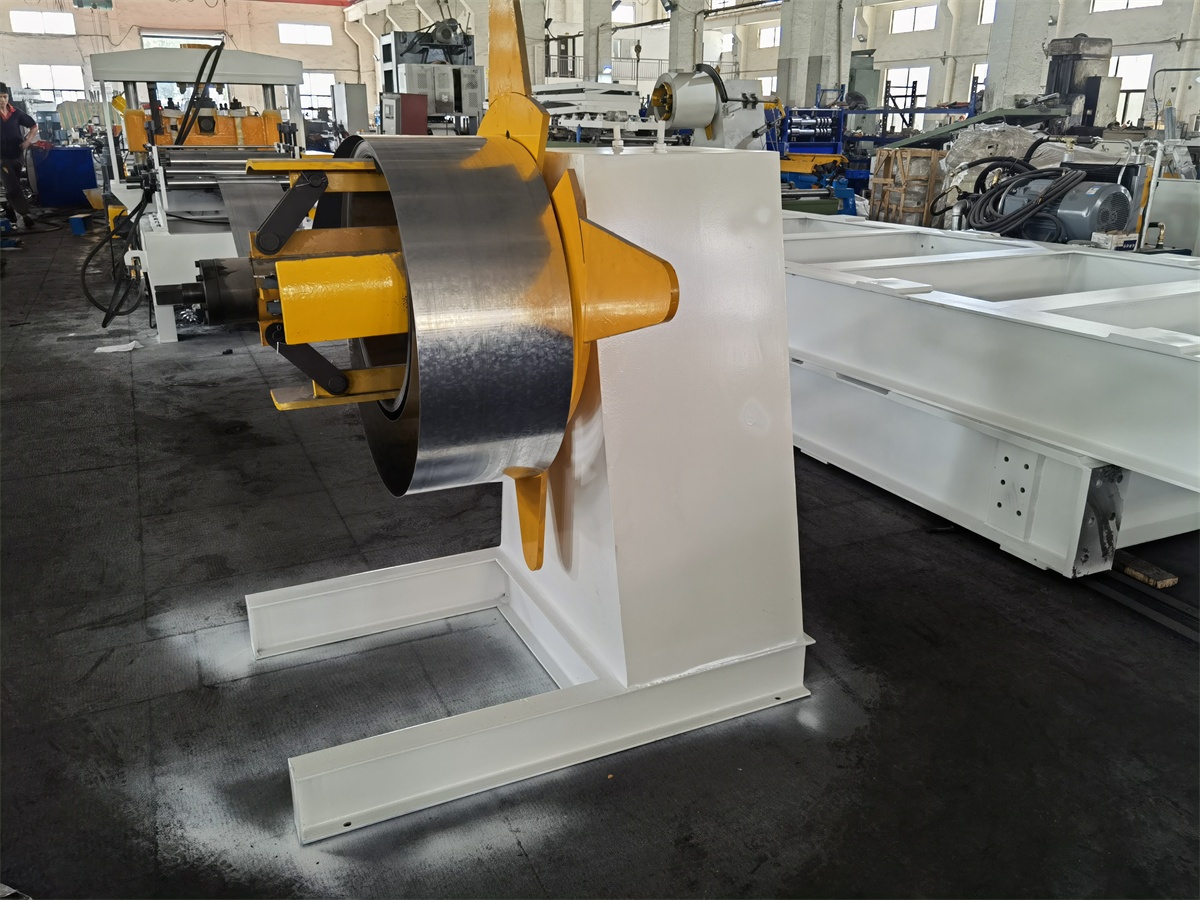
1. فك اللفائف. تقوم وحدة فك اللفائف الهيدروليكية التي تزن 5 أطنان بحمل لفائف الصلب وتغذيتها إلى خط الإنتاج. يبلغ الحد الأقصى لوزن اللفائف 3000 كجم بقطر خارجي يصل إلى 1200 مم.
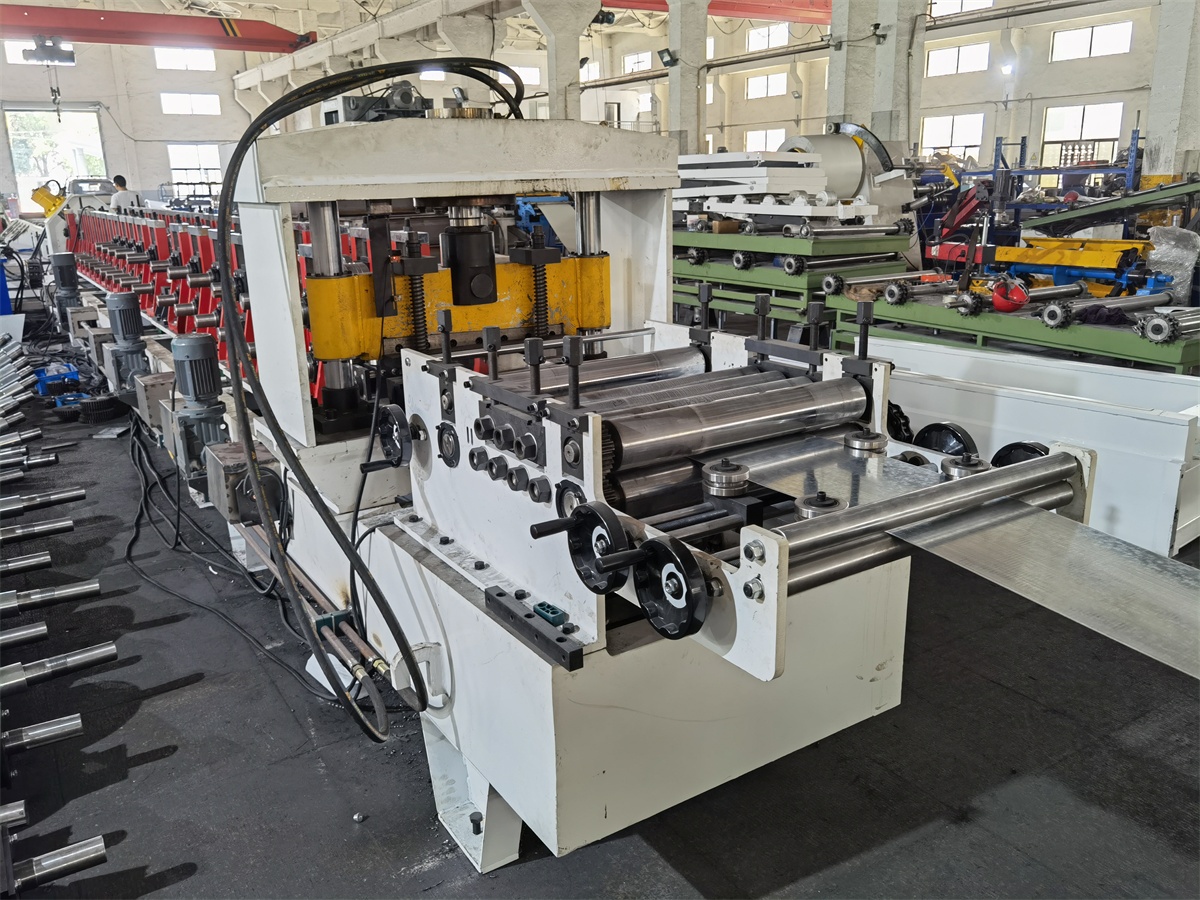
2. التسوية والقطع المسبق. تقوم وحدة تسوية مكونة من 7 بكرات بتسوية الشريط قبل دخوله إلى آلة التشكيل. ويقوم قاطع مسبق بتشذيب الحافة الأمامية لضمان دخول نظيف، كما يسمح بتغييرات سريعة بين أحجام العوارض المختلفة.
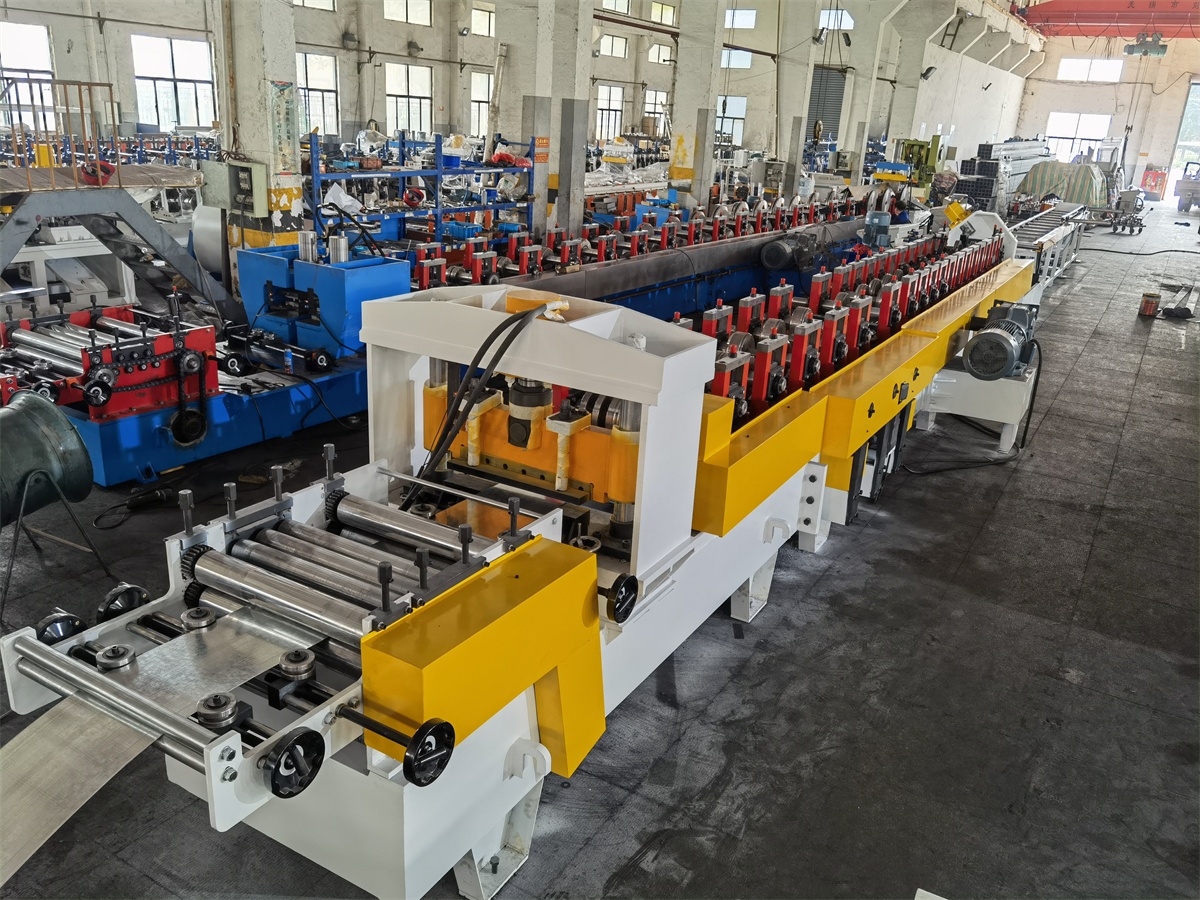
3. تشكيل بالدرفلة. يمر الشريط عبر 16 محطة تشكيل. تقوم كل محطة بثني الفولاذ تدريجيًا باتجاه شكل القناة على شكل حرف C. تشكل البكرات الجانبية بين المحطات أنصاف أقطار الحواف. جميع البكرات مصنوعة من فولاذ GCR 15، مُقسّى إلى صلابة تتراوح بين 58 و62 HRC ومطلي بالكروم.
4. القص. تقوم قاطعة هيدروليكية طائرة مزودة بنظام تتبع مؤازر (محرك ياسكاوا) بقطع قناة C إلى الطول المطلوب بسرعة خطية. وتؤدي شفرات القطع CR 12 MOV ذات صلابة HRC 58-62 عملية القطع بدقة ونظافة.
5. النقل والإلغاء. يقوم رف نقل هوائي بطول 4 أمتار بنقل قناة C المقطوعة من آلة تشكيل اللفائف إلى آلة اللحام، حيث يقوم بتدويرها 180 درجة ومحاذاتها للخطوة التالية.
6. الخياطة. تقوم آلة اللحام الأوتوماتيكية بدمج قناتين على شكل حرف C معًا وتثبيت اللحام بإحكام. وتُكمل خمس وحدات تحكم منطقية قابلة للبرمجة (من شركة سيمنز) شكل العارضة الصندوقية.
7. الانتقال إلى محطة اللحام. ينقل رف ناقل عوارض الصناديق الجاهزة من آلة اللحام إلى آلة اللحام الآلية الروبوتية. ويُجهز الناقل بسلاسل بكرات أو أحزمة، حسب طول العارضة، ويتضمن مناطق تجميع لضمان وجود عوارض جاهزة للالتقاط لدى الروبوت في جميع الأوقات.
8. عملية اللحام الآلي للرفع والخفض بواسطة الروبوت. يقوم روبوت سداسي المحاور (عادةً من إنتاج ABB أو FANUC) برفع عارضة الصندوق، ووضعها مقابل موصلات الأطراف (المشابك)، ثم يقوم بعملية اللحام التلقائي لكلا الطرفين في دورة واحدة. بعد ذلك، يضع الروبوت العارضة المُعالجة على سير النقل الخارج. تُصنع تجهيزات اللحام خصيصًا لكل حجم عارضة ونوع مشبك.
الكل آلة تشكيل عوارض الصندوق بالدرفلة تعمل بسرعة تتراوح بين 10 و15 مترًا في الدقيقة، وذلك حسب سمك المادة وأبعاد العارضة. يتم تغيير المقاسات تلقائيًا وبواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC)، دون الحاجة إلى استبدال البكرات يدويًا.
للحصول على بديل متكامل يُشكّل عارضة الصندوق في تمريرة واحدة (لا حاجة إلى آلة لحام منفصلة)، انظر إلى آلة شعاع الصندوق بتصميم جديد مما يوفر المواد ويقلل من العمالة، على الرغم من انخفاض الطاقة الإنتاجية بنحو 10%.
| المعامل | المواصفة |
|---|---|
| السعة | 5 أطنان (هيدروليكي يدوي) |
| أقصى عرض للملف | 600 mm |
| سماكة اللفافة | 1.0-2.5 mm |
| أقصى وزن للملف | 5000 كجم |
| القطر الداخلي | 450-530 mm |
| القطر الخارجي | الحد الأقصى 1200 ملم |
| المعامل | المواصفة |
|---|---|
| محطات التشكيل | 16 خطوة |
| بكرات التسوية | 7 (الثلاثة العلوية، الأربعة السفلية) |
| مادة أسطوانة التسوية | 40 CR، القطر 90 mm |
| مادة العمود | 42 CR، القطر 80 mm |
| مادة الأسطوانات | GCR 15، HRC 58–62، مطلي بالكروم |
| سماكة التشكيل | حتى 2.0 مم (عيار 16) |
| سرعة الخط | 10-15 m/min |
| قدرة المحرك الرئيسي | 15 kW |
| محركات ضبط الحجم | 1.5 kW × 4 |
| طريقة القيادة | سلسلة وترس (بعض الحوامل مزودة بتروس) |
| المحامل | محامل كروية من شركة NSK |
| لفائف جانبية | يتم تجميعها بين حوامل التشكيل |
| قاعدة الطاحونة | إطار ملحوم على شكل حرف H |
| تحكم ببرمجة PLC | نعم، ضبط المقاس تلقائياً |
| المعامل | المواصفة |
|---|---|
| طريقة القطع | قطع طائر هيدروليكي |
| محرك القطع | 5.5 كيلو واط |
| محرك التتبع | 3 كيلو واط (محرك سيرفو من ياسكاوا) |
| مادة الشفرة | CR 12 MOV, HRC 58-62 |
| مجموعات الشفرات | 4 أزواج |
| جهاز فرد الشعر | نعم، بعد القطع |
| المعامل | المواصفة |
|---|---|
| الطول | 4 أمتار |
| محرك النقل | 1.5 kW |
| بكرات ناقلة | قطر 55 مم، مطلي بالكروم |
| طريقة الانعكاس | هوائي |
| المعامل | المواصفة |
|---|---|
| الحوامل | 5 |
| قدرة المحرك | 7.5 كيلوواط |
| مادة الأسطوانات | GCR 15, HRC 58-62 |
| التحكم | وحدة تحكم منطقية قابلة للبرمجة من سيمنز، ضبط تلقائي |
| إطار | حوامل علب الحديد |
| الإدارة | سلسلة وترس |
| المعامل | المواصفة |
|---|---|
| الوظيفة | ينقل عوارض الصندوق الجاهزة من آلة اللحام إلى آلة اللحام الآلية |
| نوع النقل | سلسلة بكرات / حزام (يعتمد على طول العارضة) |
| مناطق التراكم | منطقتان أو ثلاث مناطق، سدادات هوائية |
| نطاق طول الشعاع | 1800-4000 mm |
| سرعة الناقل | 0.2–0.8 م/ث، يتم التحكم بها بواسطة محرك التردد المتغير |
| سعة الحمل | حتى 100 كجم/م |
| إطار | قاعدة من الفولاذ الملحوم على شكل حرف H |
| المعامل | المواصفة |
|---|---|
| ماركة روبوت | ABB / FANUC / KUKA (6 محاور) / علامة تجارية صينية |
| طريقة اللحام | لحام MIG/MAG أو اللحام النقطي |
| مصدر طاقة اللحام | 350-500 أمبير، من نوع العاكس |
| يلتقط | ماسك شفط أو تثبيت مغناطيسي، توسيط تلقائي |
| وضع لأسفل/وضع | مشبك هوائي، يثبت العارضة مقابل الموصلات الطرفية |
| زمن الدورة | 15-25 ثانية لكل شعاع (من كلا الطرفين) |
| أنواع الموصلات الطرفية | مشابك برشام، مشابك تثبيت بمسامير، مشابك مخصصة |
| تغيير المباراة | يدوي أو تلقائي، يعتمد على حجم الشعاع |
| أمان | سياج محيط، ستارة ضوئية، زر إيقاف طارئ |
| التحكم | وحدة تحكم منطقية قابلة للبرمجة (PLC) مدمجة (سيمنز)، شاشة لمس HMI |
ملاحظة: تستخدم هذه الأداة ميكانيكا الإنشاءات القياسية لشعاع مدعوم ببساطة.
احسب القدرة الإنتاجية النظرية بناءً على معايير بيلي لتشكيل اللفائف لعام 2026.
*تفترض الحسابات درجة الفولاذ Q235 (الخضوع: 235 ميجا باسكال) وظروف الدعم البسيط.
تُورّد شركة بيليف إندستري آلات تشكيل عوارض الصناديق بالدرفلة إلى أستراليا والولايات المتحدة والشرق الأوسط وأوروبا. ولكل منطقة معاييرها وظروف تشغيلها الخاصة التي تؤثر على تصميم العوارض وتكوين الآلة.
المعيار الأسترالي AS 4084:2023 يُشرف على تصميم واختبار رفوف التخزين الفولاذية. المتطلبات الرئيسية:
ينبغي على المشترين في أستراليا التأكد من أن انحراف العارضة لا يتجاوز L/180 تحت الحمل المقنن، وفقًا للمعيار AS 4084.
يتبع السوق الأمريكي مواصفات RMI (ANSI/MH16.1). النقاط الرئيسية:
تعمل المستودعات في الإمارات العربية المتحدة والمملكة العربية السعودية وقطر في بيئات تؤثر على تصميم الرفوف:
يتبع السوق الأوروبي FEM 9.831 ومعايير EN 15512:
تعرض صفحة معيار الرفوف الأوروبي EN 15512 يتطلب الأمر إجراء اختبارات تحميل موثقة لكل مقطع عرضي للعوارض. توفر شركة بيليف إندستري شهادات اختبار ومنحنيات انحراف لجميع أحجام العوارض التي تنتجها آلاتها.
عند البحث عن آلة تصنيع عوارض صندوقية، يقارن المشترون بين الشركات المصنعة الصينية والموردين الأوروبيين والأمريكيين. يوضح الجدول أدناه الاختلافات الرئيسية بناءً على عروض السوق النموذجية في عام 2026.
| العامل | شركة بيليف للصناعات (الصين) | مورد صيني نموذجي | مورد من الاتحاد الأوروبي/الولايات المتحدة |
|---|---|---|---|
| سعر الآلة | $40,000-80,000 | $25,000-60,000 | $120,000-300,000 |
| مدة التسليم | 45-60 يومًا | 30-90 يومًا | 120-180 يومًا |
| علامة PLC | Siemens | يختلف (دلتا، فاتك) | Siemens، Allen-Bradley |
| المحامل | إن إس كيه (اليابان) | العلامات التجارية الصينية المحلية | SKF, NSK, FAG |
| صلابة البكرات | HRC 58–62، مطلي بالكروم | HRC 55-60 | HRC 60–64، مطلي بالكروم |
| دعم ما بعد البيع | التركيب عن بعد والتركيب في الموقع | عن بعد فقط | شبكة الوكلاء |
| الملفات الشخصية المخصصة | نعم، تخصيص كامل | محدود | نعم، بتكلفة إضافية |
| الضمان | 24 شهرًا | 6-12 شهرًا | 12-24 شهرًا |
| شحن | عالميًا (مباشرة من المصنع) | تسليم على ظهر السفينة فقط | شبكة الموزعين |
| تكامل اللحامات | مضمن (تلقائيًا) | غالباً ما ينفصل | غالباً ما ينفصل |
| التدريب | تدريب مجاني في الموقع | فيديو فقط | التدريب المدفوع الأجر |
| قطع غيار | متوفر في المخزون، شحن سريع | وقت تسليم متغير | مدة تسليم طويلة |
تقوم شركة بيليف إندستري بشحن آلات تصنيع العوارض الصندوقية إلى جميع أنحاء العالم. خط ماكينة التشكيل بالدرفلة تغطي هذه النظرة العامة المعايير الهندسية التي تقف وراء كل وحدة يتم بناؤها في مصنع ووشي.
يحتاج نظام رفوف البالتات المتكامل إلى أكثر من مجرد عوارض صندوقية. شركة بيليف إندستري تُورّد خط الإنتاج الكامل:
يؤدي دمج هذه الآلات في خط إنتاج واحد إلى تقليل عمليات مناولة المواد، وتقليص مساحة الأرضية بمقدار 30-40 طن، وتحسين الإنتاجية. ماكينة لحام أوتوماتيكية ذات عارضة رفية رأسية يتعامل مع عوارض P وعوارض الصندوق بعرض يتراوح من 50 إلى 220 مم وارتفاع يتراوح من 40 إلى 70 مم.
آلة تشكيل العوارض الصندوقية بالدرفلة هي خط إنتاج صناعي يقوم بتحويل لفائف الصلب المسطحة (بسماكة 0.8-2.0 مم) إلى عوارض مستطيلة مغلقة تُستخدم في أنظمة رفوف التخزين. يتضمن الخط عادةً وحدة فك اللفائف، ووحدة تسوية، ووحدة تشكيل بالدرفلة ذات 16 محطة، وقاطع طائر، ورف نقل، ووحدة لحام أوتوماتيكية، ورف ناقل، ووحدة لحام أوتوماتيكية للمشابك. تبلغ سرعة الإنتاج 10-15 متر/دقيقة مع تغييرات تلقائية في المقاسات يتم التحكم فيها بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC).
تقوم آلة تصنيع العوارض الصندوقية بتشكيل قناتين على شكل حرف C ثم تلحمهما معًا لتكوين مقطع مستطيل مغلق. أما آلة تصنيع العوارض المتدرجة فتُشكّل مقطعًا مغلقًا مع حافة علوية متدرجة. تتحمل العوارض الصندوقية أحمالًا أثقل، ولكنها تتطلب خطوة لحام إضافية. بينما تتميز العوارض المتدرجة بسهولة تصنيعها، ويمكن تركيب أرفف عليها مباشرةً دون الحاجة إلى مشابك.
يستغرق تركيب خط الإنتاج الكامل من 7 إلى 10 أيام في مصنع المشتري. تُرسل شركة بيليف إندستري مهندسين للتركيب والتشغيل وتدريب المشغلين في الموقع. يتم تغيير حجم العارضة بين الأبعاد المختلفة تلقائيًا في أقل من 5 دقائق عبر ضبط وحدة التحكم المنطقية القابلة للبرمجة (PLC).
تتعامل آلة تصنيع العوارض الصندوقية القياسية مع فولاذ الكربون Q235 وQ345 (قوة الخضوع 235-345 ميجا باسكال). بالنسبة للمواد عالية الجودة أو التطبيقات ذات درجات الحرارة العالية في الشرق الأوسط، يمكن ترقية صلابة الأسطوانات وقدرة المحرك عند الطلب. كما نوفر خدمة تصنيع اللفائف المجلفنة.
نعم. يقوم نظام الضبط التلقائي المُتحكم به بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC) بتغيير ارتفاع وعرض العارضة ومعايير التشكيل دون الحاجة إلى تغيير البكرات يدويًا. تتراوح الأحجام النموذجية بين 80 و140 مم (أو حتى 250 مم) للارتفاع، وبين 50 و80 مم للعرض. تتوفر أحجام مخصصة عند الطلب.
بالنسبة لنفس وزن الفولاذ، يتحمل عارضة الصندوق حملاً أكبر بنحو 15-25% من عارضة الدرج عند نفس المسافة. ويعود ذلك إلى أن المقطع المستطيل المغلق يتمتع بصلابة التوائية ومعامل مقطع أعلى من المقطع المفتوح على شكل حرف C.
Believe Industry Company provides a 24-month warranty, remote technical support via WhatsApp and video call, and onsite installation with operator training. Spare parts ship within 3 business days. اتصل بنا للمزيد من التفاصيل.
آخر تحديث: مايو 2026
اطلب عرض سعر مجاني: تواصل مع شركة بيليف إندستري للحصول على معلومات حول الأسعار والرسومات الفنية وفيديو لخط الإنتاج أثناء التشغيل.
شكرًا لاهتمامك بـ Believe Industry. سيتواصل معك فريق الهندسة لدينا خلال 24 ساعة.
نصائح شراء التوجيه وتقنية المعدات والصيانة
Billboard & Signage Roll Forming: Advertising Structure Profiles Short answer:...
اقرأ المزيدHeavy Duty Step Beam Roll Forming: Thick Coil and High-Strength...
اقرأ المزيدRolling Shutter Roll Forming: Shopfront to Warehouse Applications Short answer:...
اقرأ المزيدStep Beam Production Process: From Coil to Pallet Rack Beam...
اقرأ المزيد