Apa Itu Mesin Roll Forming Kolom Rak Tegak?
Mesin Roll Forming kolom rak tegak adalah lini cold forming yang mengubah coil baja menjadi kolom depan dari kolom rak palet, menembuk pola lubang konektor secara inline sebelum profil yang sudah dibentuk dipotong sesuai panjang. Mesin ini mengerjakan dua pekerjaan sekaligus. Ia membungkus coil datar menjadi penampang kolom, biasanya lebar 3, 4, atau 5 inch, dan menembuk lubang yang menopang setiap sambungan beam yang akan pernah dibuat oleh rak tersebut.
Definisi Mesin Roll Forming kolom rak tegak: a coil-fed roll forming line with an inline punch press, producing pallet rack upright columns in configurable widths and gauges, with hole patterns punched to a fixed pitch while the strip is flat.
Jawaban singkat: the hole pattern is the product. Teardrop punching dominates North American pallet racking on a 2 inch pitch and works with hook-type beam connectors under ANSI MH16.1. Keyhole punching serves European and light duty shelving on a 50mm pitch with drop-in connectors. Teardrop tooling costs more and wears faster on the irregular profile, but it opens the larger market. Most lines we build now punch teardrop on both column faces in one pass.
That is the whole argument in four lines. The rest of this page is the evidence, because buyers who choose a hole system without checking pitch tolerance, die economics, and connector supply end up buying a second punch unit two years later. Before we go deep, it helps to see how the punching unit sits inside the full lini mesin pembentuk profil layout, since the punch is only one station among many.
Pola Lubang Adalah Produknya, Bukan Sekadar Rincian
Pembeli yang baru di produksi racking membandingkan lebar dan ketebalan kolom. Pembeli yang sudah menjalankan pabrik rak lebih dulu membandingkan pola lubang. Setiap level beam di gudang jadi bergantung pada lubang tersebut. Jika bentuknya salah, tidak ada konektor di pasar yang cocok. Jika pitch meleset hanya beberapa pecahan milimeter, beam tetap masuk tetapi levelnya meleset, dan galat itu menumpuk sepanjang 9 meter kolom.
Inilah sebabnya lini kolom sebenarnya adalah mesin punch dengan roll stand di sekitarnya. Bagian pembentukan adalah teknologi yang sudah matang dan setiap produsen serius melakukannya dengan benar. Bentuk punch, penggerak punch, kontrol pitch, dan umur die menentukan tingkat scrap dan biaya tenaga kerja Anda sepanjang usia pakai lini.
We have built rack column lines for more than 15 years and shipped them to over 20 countries. The single most common retrofit request is a punch unit upgrade, not a forming section upgrade. Choose the punching system like it matters, because it does. Our Mesin Roll Forming rak tegak guide covers the base line architecture, and this page goes one level deeper on the hole question.
Penembusan Tetes Air yang Dijelaskan
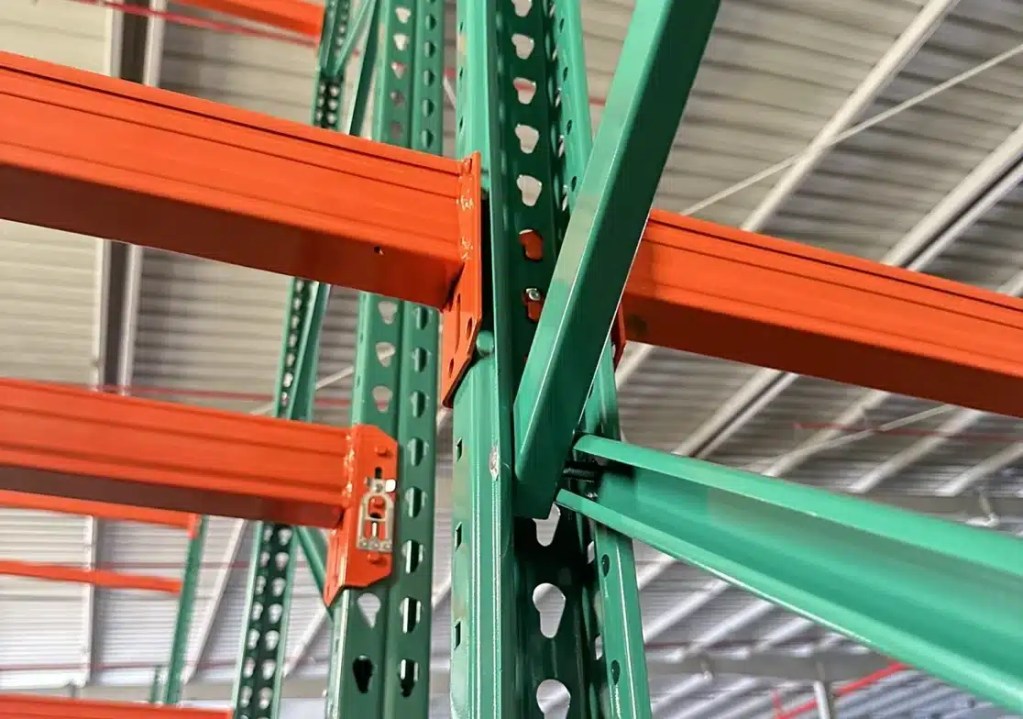
Tetes air adalah bentuk lubang konektor standar pada racking palet Amerika Utara. Bentuknya adalah lingkaran yang menyatu dengan slot meruncing, lebih lebar di bagian atas, sehingga konektor tetes air jatuh ke bawah karena gravitasi dan berputar turun ke dudukan bulat. Tidak ada klip, tidak ada pin, tidak ada pengikat pada sambungannya. Pemasang menyukai bentuk ini, dan itulah sebabnya tipe ini mendominasi tender dari Ohio sampai Ontario.
| Atribut teardrop | Nilai umum | Mengapa hal ini penting |
|---|
| Lebar lubang | Sekitar 33mm pada dudukan bulat | Muat konektor beam tetes air standar |
| Jarak lubang | 2 inci (50,8 mm) | Standar Amerika Utara, beberapa tender meminta 1.5 inch |
| Gaya punch | Lebih tinggi dari lubang bulat | Profil tidak beraturan memusatkan beban di titik tersebut |
| Standar yang kompatibel | ANSI MH16.1 (RMI) | Kode desain yang menjadi acuan inspektur Amerika Serikat dan Kanada |
| Pasokan konektor | Terlebar di Amerika | Setiap pembuat beam besar menyetok ujung dengan pola tetes air |
Dua fakta tentang bentuk profil ini penting bagi pemilihan tooling. Pertama, profil runcing tidak ramah terhadap mesin punch. Lubang bulat menyebarkan beban penembusan secara merata di sekeliling kelilingnya. Ujung tetes air memusatkan beban, sehingga sudut die pada ujung tersebut aus terlebih dahulu dan burr muncul di sana lebih dulu. Kedua, profil harus berorientasi sama pada setiap hit. Putar mesin punch 180 derajat dan Anda akan mendapat lubang cermin yang tidak semua konektor bisa masuk ke tempatnya.
If your market is the Americas, teardrop is not one option among several. It is the default, and the mesin pembentuk gulungan rak palet tetesan air mata platform exists specifically to punch it on both column faces at full line speed.
Penembusan Lubang Kunci yang Dijelaskan
Lubang kunci adalah lubang bulat dengan slot yang lebih sempit di bawahnya, mengikuti profil lubang kunci lama. Konektor berujung berkait melewati bagian lebar dan bergeser ke atas sehingga batang konektor duduk di bagian bulat. Sambungannya bersifat positif, tetapi arah perakitannya berbeda dari tetes air dan keluarga konektornya juga berbeda.
| Atribut keyhole | Nilai umum | Mengapa hal ini penting |
|---|
| Geometri lubang | Dudukan bulat plus slot paralel | Cocok untuk konektor kait sisip |
| Jarak lubang | 50 mm pada praktik Eropa | Bertetangga dengan dunia desain EN 15512 |
| Gaya punch | Lebih rendah dari tetes air | Profil simetris, distribusi beban merata |
| Pasar umum | Shelving Eropa, rak light duty | Rak palet selektif memakainya lebih sedikit |
| Biaya tooling | Kompleksitas die lebih rendah | Dua profil sederhana alih-alih satu kurva gabungan |
Profil lubang kunci punya tempatnya dalam tiga situasi. Lini shelving light duty dan medium duty yang menembus material lebih tipis, di mana beban sambungan relatif kecil dan biaya die lebih penting. Pekerjaan ekspor ke pasar Eropa, di mana pelanggan memeriksa pola lubang terhadap persediaan pemasok konektor mereka. Dan lini produk campuran yang menjalankan kolom shelving dan kolom rak di mill yang sama, di mana profil lubang kunci sudah ada di laci tooling.
Yang tidak bisa didapat dari lubang kunci adalah pasar rak palet di Amerika. Distributor AS yang meminta tetes air tidak menerima lubang kunci hanya karena penembusannya lebih cepat. Kenali daftar pelanggan Anda sebelum membiarkan anggaran tooling mengambil keputusan.
Teardrop vs keyhole: berdampingan
Perbandingan yang jujur berpusat pada akses pasar, ekonomi tooling, dan perilaku sambungan. Berikut ketiganya disandingkan.
| Faktor | Profil air mata | Keyhole |
|---|
| Pasar dominan | Tender Amerika Utara, Australia, Timur Tengah | Eropa, Asia, shelving light duty |
| Pitch standar | 2 inci (50,8 mm) | 50mm |
| Jenis konektor | Hook berputar, masuk dari depan | Hook lurus, turun lalu meluncur ke atas |
| Beban punch | Lebih tinggi, ujung memusatkan gaya | Profil lebih rendah, simetris |
| Kompleksitas die | Kurva menyatu, orientasi kritis | Dua profil sederhana |
| Umur die sampai gerinda pertama | Lebih pendek dari bulat, perhatikan ujungnya | Lebih lama, aus merata |
| Kesesuaian kode desain | Desain rak ANSI MH16.1 | Desain rak EN 15512 |
| Pemasangan ulang di lapangan | Mudah, konektor ada di mana-mana di Amerika Utara | Lebih sulit di Amerika Utara, umum di UE |
Satu poin pada tabel itu perlu ditegaskan karena menentukan lebih banyak penawaran daripada yang lain. Pitch bukan sama dengan toleransi jarak lubang. Pitch lubang tetes air 2 inch dan pitch lubang kunci 50mm berbeda 0.8mm per pengulangan, dan kolom dengan 200 lubang akan mengakumulasi selisih itu. Mesin Roll Forming kolom rak tegak yang baik mempertahankan pitch, bukan jumlah lubang. Anda memprogram pitch, jadi 2 inch dan 50mm hanyalah angka di dalam HMI. Yang tidak dapat dihilangkan lewat program adalah galat pitch.
Fakta: Akurasi pitch adalah toleransi yang menentukan segalanya
Akurasi level beam adalah jumlah dari galat pitch di bawahnya. Kolom pada level lima yang duduk 3mm terlalu tinggi terdengar seperti masalah kosmetik sampai Anda menumpuk kolom 12 meter dan pasangan lubang teratas tidak mau menerima konektor tanpa palu. Pemasang mengingat pabrik yang kolomnya butuh palu. Tahun depan mereka memesan ke tempat lain.
Angka praktis dari lini yang kami komisioning. Pengulangan pitch pada punch servo bertahan dalam 0.25mm dari hit ke hit. Mesin press mekanik dengan flywheel dan rantai pitch menahan 0.5mm saat baru dan menyimpang seiring keausan rantai. Pada kolom heavy duty 9 meter dengan pitch 2 inch, itu berarti sekitar 177 lubang, dan penyimpangan muncul sebagai galat panjang kumulatif, bukan sebagai lubang yang meleset satu per satu. Galat kumulatif adalah jenis yang berbahaya karena pada satu lubang saja terlihat normal.
The fix is encoder feedback on the punch stroke relative to strip position, plus a pinch roll that never lets the strip creep during the hit. Ask any vendor for the pitch error over a full 9 metre column, not the hit-to-hit figure. The difference between the two numbers is the difference between a machine that makes sellable columns and one that makes rework. The way forming and punching trade tolerances back and forth is the same theme we cover in cara kerja mesin pembentuk gulungan, just at finer numbers.
Fakta: Umur Die Bergantung pada Bentuk, Baja, dan Keselarasan
Umur die adalah tempat keputusan tetes air versus lubang kunci menjadi mahal atau menjadi murah. Tiga variabel mendominasi.
| Bervariasi | Pengaruh pada umur die | Yang perlu dikendalikan |
|---|
| Bentuk lubang | Ujung profil air mata aus 2 sampai 3x lebih cepat daripada profil bulat atau profil lubang kunci | Material die pada ujung, jadwal regrind |
| Ketebalan dan yield baja | Koil 550 MPa 4,0 mm memotong umur die kira-kira setengah dibanding 2,5 mm 340 MPa | Cadangan gaya punch, clearance yang tepat |
| Keselarasan punch terhadap die | Ketidaksejajaran 0,1 mm bisa memangkas umur die setengah dan menggandakan tinggi geram | Unit punch berpemandu, bukan press terbuka |
Angka konkret. Die baja tool yang menembus profil tetes air medium duty 2.5mm pada clearance yang benar umumnya bertahan 80,000 sampai 150,000 hit sebelum pertama kali di-regrind, dengan sudut ujung aus lebih dulu. Baja yang sama menembus profil lubang kunci pada ketebalan yang sama bertahan jauh lebih lama karena beban tersebar merata. Insert karbida di ujung dapat memperpanjang umur die tetes air beberapa kali lipat dan akan menutup biayanya pada setiap lini yang menjalankan kolom heavy duty dua shift per hari.
Regrind discipline matters more than die brand. Track hits, pull dies on schedule, regrind 0.3 to 0.5mm off the face, and restore clearance. Shops that run dies to visible burrs pay for it twice, once in deburring labour and once in connector complaints from the field. If your business case hinges on punch die life, price the die package as a running cost per column, not a one-time line accessory. The general mechanics of why high yield steels punish tooling live in our pembentukan gulungan dingin perincian.
Fakta: Penembusan Dua Sisi Mengurangi Penanganan Jadi Separuh
Kedua sisi kolom rak palet membutuhkan pola lubang. Konektor beam terpasang pada sisi depan, dan sisi belakang memuat pola untuk pengaku, plat angker, atau keluarga konektor kedua tergantung desainnya. Ada dua cara untuk mencapainya.
Penembusan satu sisi memproses kolom, membalikannya, lalu memprosesnya lagi. Itu menggandakan penanganan, menggandakan kemungkinan goresan pada permukaan jadi, dan menambah satu penyetelan kedua untuk menjaga registrasi pitch. Pabrik yang bekerja dengan cara ini biasanya kehilangan 15 sampai 20 persen output lini akibat operasi pembalikan, dan pembalikan itulah tempat kolom penyok.
Double sided punching puts two synchronized punch units, one per face, in the same station. Both patterns register to the same strip encoder, so the front and back patterns stay locked to each other by construction, not by operator care. On a four inch teardrop column this is the standard configuration we ship, and it is the whole reason the dedicated tear drop pallet rack platform earns its keep. For factories planning a multi-spec column strategy, double sided punching is one of the features covered in our lini tiang multi-spesifikasi guide, alongside the changeover economics.
Fakta: Penembusan Servo Mengubah Perhitungan Bikin-versus-Beli
Sepuluh tahun lalu unit punching adalah press mekanis dengan kelompok die dan rantai pitch. Mengubah pitch berarti mengganti rantai atau roda gigi. Seluruh lini dibentuk di sekitar batasan itu.
Punch servo modern memperlakukan pitch sebagai nilai program. Dua inch, 50mm, 1.5 inch, atau pola tidak baku milik pelanggan semuanya tersimpan di daftar recipe. Mesin punch disinkronkan dengan kecepatan lini, menurunkan putaran untuk jarak lubang yang pendek, dan mencatat setiap hit pada penghitung umur die secara otomatis. Tim maintenance mendapat angka nyata, bukan ingatan operator.
| Penggerak punch | Laju tipikal | Perubahan pitch | Paling cocok untuk |
|---|
| Press mekanis, rantai pitch | 30 sampai 50 hit per menit | Perubahan rantai atau roda gigi, jam | Satu pola, satu pasar, selamanya |
| Mesin Punch Servo | 40 sampai 60 hit per menit, sinkron dengan kecepatan lini | Ganti resep, detik | Pasar campuran, pekerjaan ekspor, tender |
The rate numbers look close, and they are. The case for servo is not raw speed. It is that a column line with a servo punch can quote a 50mm keyhole tender on Monday and a 2 inch teardrop tender on Wednesday without touching tooling pitch hardware. For a factory selling into more than one region, that flexibility is the difference between bidding and watching. Where budgets are tight and the market is single-pattern, a mechanical unit still makes sense, and our harga mesin pembentuk rol guide shows where that trade lands.
Sistem Mana yang Harus Anda Pilih?
Pohon keputusan ini singkat. Jawab pertanyaan ini secara berurutan.
- Ke mana Anda menjual? Tender rak palet di Amerika, Australia, atau kawasan Timur Tengah mengarah ke tetes air. Shelving Eropa dan pekerjaan light duty mengarah ke lubang kunci. Menjual ke keduanya? Anda butuh dua pola, yang berarti punch servo dengan dua set die.
- Ketebalan apa yang akan Anda pakai? Di atas 3.5mm dengan yield 450 MPa, die tetes air sebaiknya memakai karbida di ujung atau Anda akan melakukan regrind setiap minggu.
- Apakah kedua sisi membutuhkan pola? Hampir selalu ya untuk kolom rak. Rencanakan penembusan dua sisi sejak hari pertama.
- Siapa yang memasok konektor Anda? Kunci gambar konektor sebelum menyelesaikan gambar die. Die mengikuti konektor, jangan pernah konektor mengikuti die.
Most factories we quote end up teardrop-forward, because North American pallet racking and Gulf tender work keep the line fuller than anything else, and because the connector supply chain in those markets is the deepest in the world. The code context behind that, ANSI MH16.1 as maintained by MHI, and the European counterpart EN 15512, are worth reading before your first tender response. Material choice interacts with all of this, and our mesin pembentuk rol khusus page covers lines built around a specific market’s hole pattern from the start.
One last opinion from the commissioning floor. Buyers who agonize over punch shape and then accept the cheapest cutoff saw have their priorities backwards. A crooked cutoff ruins a column with perfect holes. The punch and the cutoff are a pair. Spec them together, and if you want to see the finished columns in context, the Mesin Roll Forming Rak Palet page shows the full component family a single factory typically produces.


 English
 Español
 Português
 Русский
 العربية
 Bahasa Melayu
 Türkçe
 ไทย
 Bahasa Indonesia



